العربية




لحام المقاومة للصفائح المعدنية تدمج هذه العملية الصفائح المتداخلة باستخدام الحرارة الناتجة عن المقاومة الكهربائية (Q = I²Rt) وضغط التثبيت دون الحاجة إلى سلك حشو أو غاز واقٍ. وهي مصممة للصفائح المعدنية التي يتراوح سمكها بين 0.5 مم و 3.0 مم، وتستغرق أقل من 0.25 ثانية لإتمام كل دورة.
مخطط الاختيار السريع لعملية لحام الصفائح المعدنية
تُستخدم لحام المقاومة النقطية في وصلات التراكب للهياكل، ولحام التماس في الأوعية المانعة للتسرب، ولحام البروز في الأجهزة المختومة، ولحام القوس الكهربائي MIG حيث يتجاوز سمك الصفائح 3.0 مم أو تتجاوز الفجوة 0.8 مم.
| نوع العملية | نطاق السماكة | التكوين المشترك | سرعة الدورة | إحكام الغلق | التكلفة النسبية لكل مفصل | مخاطر الفشل الأساسي |
| لحام المقاومة النقطية (RSW) | من 0.5 مم إلى 3.0 مم | وصلة تراكبية | من 0.05 إلى 0.25 ثانية | لا (قطع صغيرة منفصلة) | الأقل سعراً (من 0.005 دولار إلى 0.015 دولار) | انفجار منصهر، تحويل التيار |
| اللحام المقاوم للدرزات (RSEW) | من 0.3 مم إلى 2.0 مم | درزة متداخلة مستمرة | من 0.5 إلى 3.0 متر/دقيقة | نعم (حتى ضغط 0.3 ميجا باسكال) | متوسط (من 0.08 دولار إلى 0.20 دولار/متر) | تآكل قطب العجلة، وخدوش السطح |
| لحام المقاومة الإسقاطية (PW) | من 0.8 مم إلى 4.0 مم | تجاويف بارزة، مثبتات ملحومة | من 0.1 إلى 0.4 ثانية (نقاط متعددة) | جزئي (نقش الحلقة فقط) | منخفض (من 0.010 دولار إلى 0.025 دولار) | انهيار غير مكتمل للغمازة |
| لحام القوس المعدني بالغاز (GMAW) | من 1.5 مم إلى 12.0+ مم | مؤخرة، نقطة الانطلاق، زاوية، حضن | من 5 إلى 25 ثانية لكل درزة | مرتفع (من 0.35 دولار إلى 0.80 دولار/للمفصل) | مرتفع (من 0.35 دولار إلى 0.80 دولار/للمفصل) | احتراق الصفائح الرقيقة، تشوه الصفائح |
ما هي عملية اللحام المقاوم للصفائح المعدنية؟
لحام المقاومة للصفائح المعدنية يمر التيار الكهربائي عبر قطعة العمل بينما يتم ضغط الصفيحة المعدنية بواسطة الأقطاب الكهربائية لتسخين نقاط الانصهار على أسطح التلامس. تشمل هذه المجموعة لحام المقاومة بالقصدير، اللحام التماسي واللحام البروزي.
كيف تتراكم الحرارة عند سطح التماس بين الصفائح
يؤدي تدفق التيار العالي في أطراف النحاس إلى تسخين موضعي عند نقطة أقصى مقاومة تلامس للصفائح. تحافظ قوة التثبيت على كتلة اللحام السائل محصورة داخل الوصلة، مما يُغني عن استخدام سلك الحشو أو غاز الحماية أو ثني اللوحة.
إعدادات الآلات القياسية في ورشة العمل
ثلاثة أنظمة تشغيل قياسية للآلات تعمل في المتاجر:
- ماكينات اللحام النقطي ذات القاعدة: أذرع ثابتة تستخدم للحام نقطة واحدة على الأقواس والصفائح.
- ماكينات اللحام المستمر: عجلات نحاسية تدور حول خط التماس، مما يؤدي إلى إنشاء خزانات محكمة الإغلاق من خلال تشغيل المحرك.
- ماكينات اللحام الإسقاطي من نوع الضغط: ألواح الضغط، التي تقوم بطي عدة نتوءات أو لحام الصواميل بضربة واحدة.
كيف تعمل عملية اللحام النقطي المقاوم على الصفائح المعدنية الصناعية؟
في لحام المقاومة بالقصديرتُثبّت صفائح المعدن بين طرفي النحاس، ويُمرّر تيار كهربائي يتراوح بين 4000 و15000 أمبير عبر الوصلة. ينتج عن ذلك لحام منصهر عند السطح البيني في غضون 0.05 إلى 0.25 ثانية وضغط يتراوح بين 1.5 و5.5 كيلو نيوتن دون استخدام أي مادة حشو.
الخطوات الأربع في عملية اللحام النقطي
تتكون كل عملية لحام من أربع خطوات سريعة:
- خطوة الضغط: تضغط الأطراف معًا بناءً على ضغط محدد مسبقًا لوضع الأغطية وإغلاق أي فتحات.
- خطوة اللحام: يتدفق التيار عبر أسطح التلامس بتيار عالٍ لتشكيل النواة.
- خطوة التوقف: يتوقف التيار بينما تستمر الأطراف في الضغط لتبريد الخامة من خلال أطراف نحاسية مبردة بالماء.
- خارج الدرجة: تنفصل الأطراف لنقل المفصل إلى مكان آخر.
قابلية لحام المعادن لسبائك الصفائح الشائعة
تتغير ظروف اللحام تبعاً للمقاومة الكهربائية والتوصيل الحراري وفقاً لـ مواصفات اللحام المقاوم ISO 18278-2:
- الفولاذ الطري منخفض الكربون (SPCC / الفولاذ المدرفل على البارد): إنه المعدن الأسهل لإجراء اللحام النقطي عليه باستخدام أقطاب نحاسية كرومية من الفئة 2 دون الحاجة إلى إعادة ضبط القطب لعدة دورات.
- الفولاذ المقاوم للصدأ الأوستنيتي (304 / 316): المقاومة العالية تجعل هذا المعدن يحتاج إلى تيار أقل بنسبة 30% إلى 50% وقوة تثبيت متزايدة لتجنب احتراق السطح.
- سبائك الألومنيوم (5052 / 6061): تؤدي خسائر الحرارة إلى حاجة هذا المعدن إلى تيار كهربائي أكبر بثلاث مرات، وأقطاب كهربائية من النحاس والزركونيوم من الفئة 1، وتنظيف بالفرشاة السلكية في غضون 24 ساعة.
اللحام النقطي مقابل اللحام التماسي مقابل اللحام الإسقاطي: أي طريقة مقاومة تناسب القطعة الخاصة بك؟
في اللحام النقطي مقابل اللحام التماسي مقابل اللحام النقطي، اللحام النقطي هو خيار منخفض التكلفة للأقواس الهيكلية، ويضمن لحام التماس خزانًا مانعًا للتسرب، ويتضمن لحام الإسقاط طي النتوءات المختومة لدمج نقاط متعددة في وقت واحد دون إتلاف أسطح الجزء.
الاختلافات والقيود في أرضية المصنع
تُخصص هذه العملية لأشكال أجزاء معينة:
- خصائص اللحام النقطي: يُنشئ دوائر منفصلة على وصلات التداخل المستخدمة للأقواس المفتوحة، ولكنه غير قادر على تشكيل ختم محكم للهواء أو مانع لتسرب السوائل.
- خصائص لحام التماس: قم بلف عجلات نحاسية فوق حواف الصفائح وقم بإنشاء ختم محكم للهواء يمكنه تحمل 0.3 ميجا باسكال من الضغط الداخلي.
- خصائص لحام البروز: يمر التيار عبر الدوائر المختومة أو صواميل اللحام ويلحم عدة نقاط في وقت واحد دون إحداث أطراف عميقة.
بدائل التجميع: مقارنة بين اللحام النقطي والتركيب الميكانيكي
تقارن فرق التصميم مقاومة الربط المباشر مع أدوات التثبيت في اللحام النقطي مقابل التثبيت بالمسامير.
تتطلب عملية التثبيت بالمسامير ثقوبًا مثقوبة مسبقًا، ومعدات مُشتراة، وعمالة يدوية. أما اللحام النقطي فيربط الصفائح الرئيسية في جزء من الثانية، دون أي تكلفة إضافية للمعدات أو وزن زائد. مع ذلك، لا يزال التثبيت بالمسامير ضروريًا عند ربط الألواح المطلية مسبقًا، أو المكونات غير الموصلة، أو المواد غير المتوافقة مثل الألومنيوم مع ألياف الكربون، حيث أن حرارة اللحام قد تُتلف الطلاءات أو تُسبب التآكل الجلفاني.
مقارنة العمليات: اللحام النقطي مقابل اللحام التماسي مقابل اللحام الإسقاطي
| مقياس التقييم | لحام المقاومة النقطية (RSW) | اللحام المقاوم للدرزات (RSEW) | لحام المقاومة الإسقاطية (PW) | التثبيت العمياء (الميكانيكي) |
| إحكام إغلاق الوصلات | قطع دجاج غير مغلفة (قطع متباعدة) | ختم محكم (تصنيف IP67 / 0.3 ميجا باسكال) | غير مختوم (قياسي) / مختوم (نقش حلقي) | يتطلب مانع تسرب سائل أو حلقات مطاطية |
| سرعة الدورة النموذجية | من 0.05 إلى 0.25 ثانية لكل بقعة | معدل تغذية مستمر من 0.5 إلى 3.0 متر/دقيقة | من 0.1 إلى 0.4 ثانية (عدة نقاط في وقت واحد) | من 2.5 إلى 6.0 ثانية لكل برشام يدوي |
| انخفاض تجميلي | علامة مرئية (من 5% إلى 15% من سمك الصفيحة) | مسار عجلات متصل | لا يوجد أثر يذكر على الجانب المسطح | رأس برشام بارز أو غائر مرئي |
| فشل العملية الأساسية | تحويل التيار أو انقطاع التيار الكهربائي | تشوه حراري على طول الحواف الطويلة والرفيعة | انهيار غير مكتمل للنقرة أو لحام بارد | انكسار المنديل، ثقوب مفكوكة، تآكل |
بالنسبة لتجميعات الصفائح التي تفكر فيها اللحام النقطي مقابل اللحام التماسي مقابل اللحام النقطياستخدم اللحام النقطي للهياكل العامة حتى تتمكن من تقليل تكاليف الأدوات، وحدد لحام التماس حيث تحتاج إلى احتواء السوائل، وحدد لحام الإسقاط لعمليات التشكيل السريع متعددة النقاط ذات الأسطح التجميلية النظيفة، واستخدم التثبيت بالمسامير عند ربط المواد المطلية مسبقًا أو غير المتشابهة.
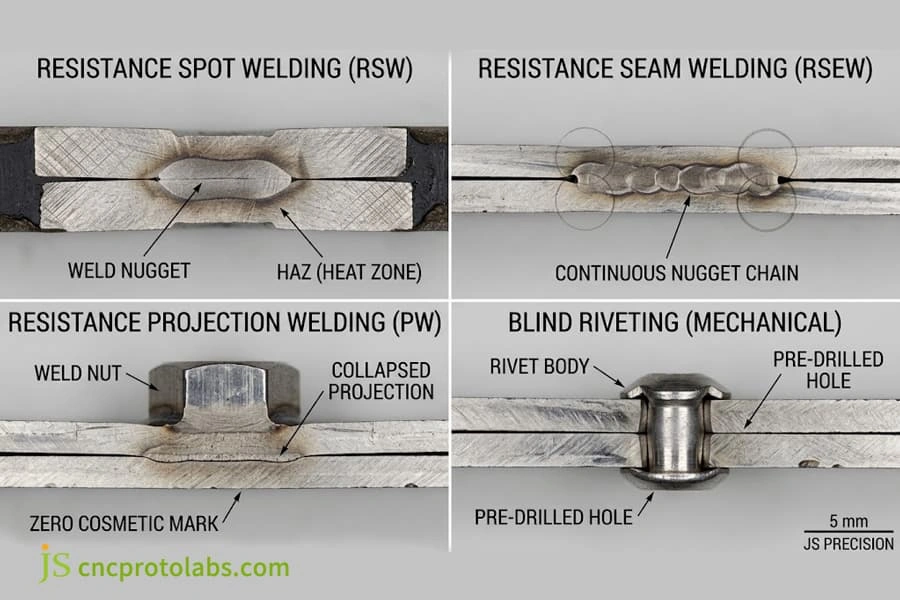
مقاطع مجهرية معدنية تعرض اندماج حبة اللحام، وأختام اللحام المستمرة المحكمة، وانهيار النتوءات، والتثبيت الميكانيكي.
اللحام المقاوم مقابل اللحام بتقنية MIG: متى يجب عليك أتمتة عملية لحام الصفائح المعدنية؟
اللحام المقاوم مقابل لحام MIG يتأثر ذلك بسماكة المعدن، وطريقة التركيب، والكمية. لا تتطلب لحام المقاومة غازًا، وتمنع الاحتراق، وتقلل التشوه الحراري إلى 80% عندما تكون سماكة المعدن أقل من 3.0 مم. يظل لحام MIG متميزًا حتى مع وجود فجوات أكبر من 0.8 مم. عندما تتجاوز الكمية 5000 قطعة سنويًا، اللحام الحراري مؤتمتة.
مقارنة بين لحام المقاومة ولحام القوس الكهربائي MIG
هناك ثلاثة عيوب في استخدام لحام القوس الكهربائي MIG على الصفائح التي يقل سمكها عن 2.0 مم:
- تشوه حراري وألواح متموجة: يؤدي التسخين بقوس خطي إلى تشويه الصفيحة الرقيقة. قياسي اللحام MIG مقابل اللحام TIG مقابل اللحام بالقضيب توفر هذه العمليات قدرة فائقة على سد الفجوات مقارنةً بوصلات المقاومة عندما تكون الأجزاء أكبر من 3.0 مم وتحتاج إلى وصلات هيكلية عميقة.
- عمليات طحن وتنظيف إضافية: تتميز لحامات MIG بوجود خرزة مرتفعة وبعض الرذاذ الذي يتعين على عمال التجميع صقله قبل الطلاء، بينما تنتج لحامات البقع مظهرًا طفيفًا للطرف المستدير.
- التفاوت المسموح به في تركيب اللحام: تعتمد عملية اللحام بالمقاومة على تلامس الصفائح بشكل نظيف عند مسافة أقل من 0.15 مم. وللحصول على مزيد من المرونة في التركيب، يجب مقارنة كل عملية إدخال بـ قوة اللحام بالليزر مقابل قوة لحام MIG للهياكل المغلقة الخالية من التشوّه الحراري.
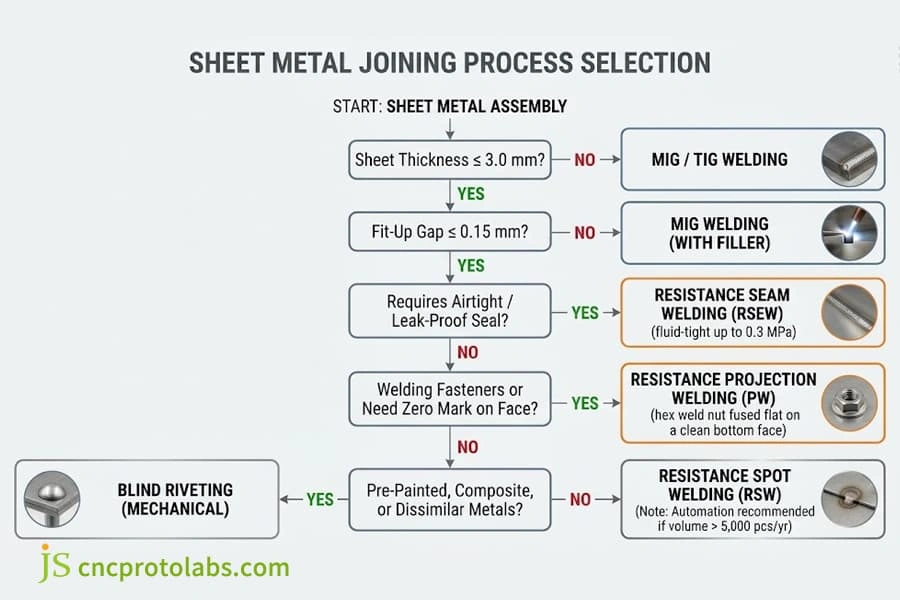
شجرة قرارات اختيار الهندسة التي تتطابق مع مقياس الصفائح، وفجوات التركيب، ومتطلبات الإحكام، مع طرق الربط المثلى.
دمج خلايا اللحام النقطي الآلية
تؤدي المسدسات اليدوية إلى إرهاق المشغلين وميلان طرفها عند الاصطدام. من خلال اعتماد أتمتة اللحام النقطييمكنك ضمان إنتاج مستقر باستخدام أربعة ترقيات للأجهزة:
- محولات التردد المتوسط (MFDC): تعمل هذه الأجهزة بتردد 1000 هرتز وتستهلك طاقة كهربائية أقل بنسبة 30% أثناء نقل التيار في جزء من الألف من الثانية.
- مسدسات اللحام المؤازرة: تقوم مسدسات اللحام التي تعمل بالكهرباء بتثبيت الرؤوس بلطف دون استخدام ضربات المطرقة الهوائية، مما يقلل من علامات السطح إلى النصف.
- قواطع طرفية آلية: تقوم قواطع اللحام الآلية بإعادة تشكيل رؤوس النحاس المتضخمة إلى شكلها الأصلي في أقل من خمس ثوانٍ لكل 250 إلى 400 عملية لحام. بالنسبة لخطوط الإنتاج عالية السرعة، تتم مقارنة أداء خلية المقاومة بـ اللحام الآلي بالليزر مقابل اللحام اليدوي بتقنية TIG يُمكّن هذا الفرق من تحقيق التوازن الأمثل بين وقت الدورة وتكلفة رأس مال المعدات.
- وحدات التحكم التكيفية في الطاقة: تقوم خاصية التغذية الراجعة في الوقت الفعلي بضبط الطاقة تلقائيًا قبل حدوث شرارة مفاجئة.
كيفية تصميم أجزاء اللحام المقاوم: حجم اللحام، والمعايير، والتكلفة؟
تحديد حجم اللحام لـ أجزاء اللحام بالمقاومة يتم تحديد عرض الشفة المناسب، وهامش الحافة، ودرجة لحام الميل لمنع انفجار الحواف، وتحويل التيار. يتم تحديد حجم/معايير حبة اللحام النقطي المستهدفة بحيث تكون قوة قص وصلة اللحام المقاوم مساوية لقوة المعدن الأساسي للتحكم في تكلفة اللحام المقاوم لكل لحام في الإنتاج الضخم بأقل من 0.015 دولار.
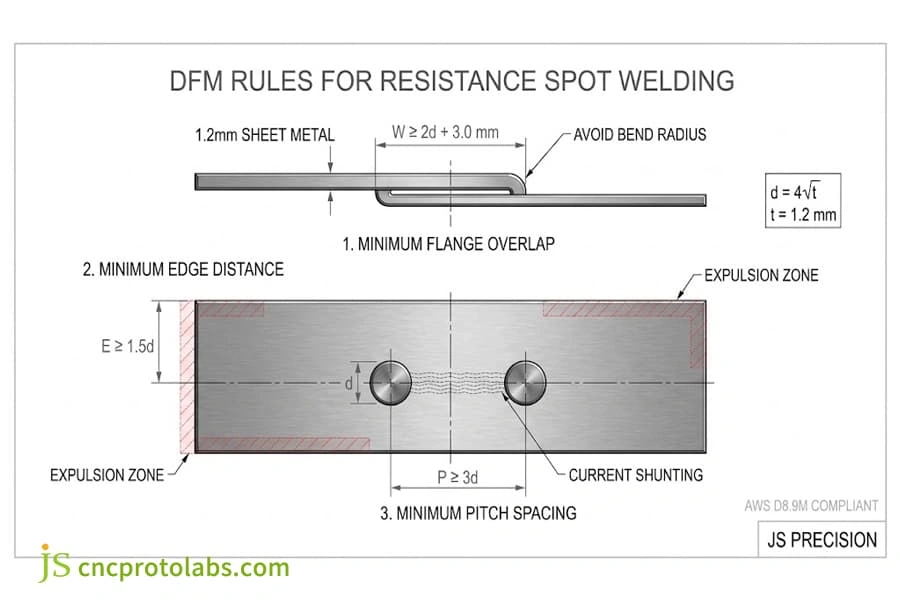
قواعد التصميم للتصنيع الأساسية لقطع الصفائح المعدنية
يؤدي تجاهل مساحة القطب الكهربائي وتمدد المعدن السائل إلى انفجار الحواف وتلف الأجزاء:
- الحد الأدنى لتداخل الشفة: يجب أن تثبت الحواف طرف النحاس دون أن تغوص في نصف قطر انحناء الصفيحة الداخلية. يجب أن يكون طول الحافة ضعف قطر اللحام زائد 3.0 مم.
- الحد الأدنى لهامش الحافة: يؤدي اللحام النقطي بالقرب من الحافة إلى انفجار المعدن الساخن بسبب ضغط المشبك. يجب أن تكون المسافة من مركز اللحام إلى حافة الصفيحة 1.5 ضعف قطر اللحام.
- الحد الأدنى لتباعد النغمات: إذا كانت نقطتا اللحام متقاربتين جدًا، فإن تيار اللحام سينسحب من منطقة اللحام الباردة المجاورة بدلًا من تكوين منطقة جديدة. تُعرف هذه الظاهرة بتحويل التيار. حافظ على مسافة بين نقطتي اللحام تساوي ثلاثة أضعاف قطر منطقة اللحام.
جدول قطر وقوة لحام AWS D8.9M
بحسب معيار لحام الألواح AWS D8.9Mيجب أن يكون قطر اللحام المطلوب أربعة أضعاف الجذر التربيعي لسمك الصفيحة. بالنسبة لسمكين مختلفين، تُؤخذ الأبعاد بناءً على سمك الصفيحة الأقل.
|
مقياس الصفيحة |
قطر قطعة الذهب المستهدفة |
الحد الأدنى لعرض الشفة |
الحد الأدنى لخطوة اللحام |
قوة القص منخفضة الكربون |
|
0.8 مم |
3.6 مم |
10.0 مم |
12.0 مم |
3.2 كيلو نيوتن |
|
1.0 مم |
4.0 مم |
11.0 مم |
14.0 مم |
4.5 كيلو نيوتن |
|
1.2 مم |
4.4 مم |
12.0 مم |
16.0 مم |
5.8 كيلو نيوتن |
|
1.5 مم |
4.9 مم |
13.0 مم |
18.0 مم |
7.6 كيلو نيوتن |
|
2.0 مم |
5.6 مم |
15.0 مم |
22.0 مم |
11.2 كيلو نيوتن |
|
2.5 مم |
6.3 مم |
17.0 مم |
26.0 مم |
15.5 كيلو نيوتن |
يجب أن تكون أقطار اللحام ضمن نطاق ±0.2 مم من الأقطار التصميمية. يجب أن تكون مسافة اللحام كبيرة بما يكفي لتجنب تسرب التيار الكهربائي. في بداية كل وردية عمل، يجب إجراء اختبارات تقشير إتلافية للتأكد من أن حالات فشل سحب الزر تكون مرنة.
يختبر عمال اللحام في ورش العمل قوة اللحام باختبارات تقشير مدمرة: ضع عينة ملحومة في ملزمة وافصل الصفائح. اللحام الناجح يترك قطعة معدنية دائرية كاملة على الصفيحة المقابلة (فشل سحب القطعة المعدنية). أما قص الوصلة المسطحة فيدل على لحام بارد صغير جدًا.
دراسة حالة من أرضية المصنع: تحويل العلب المختومة من اللحام بالقوس المعدني المحمي بالغاز (MIG) إلى اللحام بالمقاومة المستعرضة (RSW).
إنتاج هيكل SPCC بسماكة 1.2 مم بواسطة دقة جي إس تضمنت العملية لحام قنوات التقوية الداخلية بالأغطية الخارجية. تطلب التصميم الأولي 16 غرزة لحام MIG، مما أدى إلى انحناء قطري بمقدار 1.8 مم واستغرق 12 دقيقة للطحن بعد اللحام.
قام فريقنا الهندسي بتحويل عملية التجميع إلى عملية آلية. لحام المقاومة بالقصدير:
- تغيير أدوات التصنيع للتصنيع: شفة إرجاع دعامة ممتدة من 8.0 مم إلى 12.0 مم وفقًا لقاعدة 2d + 3.0 مم لحجم نوجت قطره 4.4 مم.
- معايير جدول اللحام: تم تطبيق تيار 8.8 كيلو أمبير، وقوة قطب كهربائي 2.8 كيلو نيوتن، و12 دورة من وقت اللحام باستخدام رؤوس من النحاس والكروم من الفئة 2.
- جودة وتكلفة النتائج: انخفض الانحناء القطري من 1.8 مم إلى أقل من 0.2 مم، مما أغنى عن عمليات التقويم اليدوي وصقل الحواف. وانخفض وقت التجميع من 14 دقيقة إلى 38 ثانية لكل هيكل، مع انخفاض مباشر في تكلفة التصنيع بنسبة 62%.
تفصيل تكلفة اللحام الواحد
في الخلايا الآلية، تتراوح تكلفة العمالة المباشرة لكل عملية لحام من 0.005 دولار إلى 0.015 دولار:
- تكلفة الكهرباء: يتم تطبيق الطاقة الكهربائية لمدة تتراوح من 100 إلى 250 مللي ثانية، وتستهلك من 0.003 إلى 0.008 كيلوواط ساعة، وتكلف أقل من 0.0015 دولار لكل ضربة.
- تآكل طرف النحاس: تتراوح أسعار أغطية النحاس من 4.00 دولار إلى 8.00 دولار لكل منها، مما يوفر من 20000 إلى 50000 عملية لحام عندما يتم تجهيز الأطراف بشكل صحيح، وتكلف حوالي 0.003 دولار لكل ضربة.
- وقت تشغيل الآلة: يشمل باقي التكلفة وقت تشغيل الروبوت (من 0.8 إلى 1.5 ثانية لكل نقطة)، والصيانة، واستهلاك المعدات. لمقارنة تكاليف التصنيع، راجع قسمنا. تفاصيل تكلفة خدمات اللحام.
الأسئلة الشائعة
ما مدى قوة اللحام النقطي، وهل هو قوي بما يكفي للتجميعات الثقيلة؟
عند تحديد ما مدى قوة اللحام النقطي؟تُظهر وصلة لحام مؤهلة بقطر 4.5 مم على فولاذ بسمك 1.2 مم مقاومة قص تزيد عن 5.8 كيلو نيوتن وفقًا لمعايير AWS. يفشل المعدن الأساسي تحت تأثير الشد قبل أن يفشل مفصل اللحام تحت تأثير القص، مما يؤكد أن الوصلات لحام موضعي قوي يكفي لهياكل المركبات، والإطارات، وخزائن التكييف والتهوية الثقيلة.
هل يمكن لصفائح الألمنيوم تحقيق لحامات موثوقة باستخدام عمليات اللحام بالمقاومة؟
نعم. لكن الألومنيوم يحتاج إلى تيار يتراوح بين 25000 و45000 أمبير من محولات التيار المستمر متوسطة التردد (MFDC) وأقطاب نحاسية زركونية من الفئة الأولى، وذلك لارتفاع موصليته الحرارية ووجود طبقة أكسيد (Al2O3) عليه. يجب تنظيف هذه المادة خلال 24 ساعة قبل اللحام لتجنب تشقق السطح.
ما الذي يسبب طرد السطح والانبعاج العميق في أجزاء اللحام المقاوم الدقيق؟
يُعزى انفجار السطح وانبعاجات رأس القطب الكهربائي التي تتجاوز 10% من سُمك الصفيحة في أجزاء اللحام المقاوم إلى عدم كفاية ضغط التثبيت، أو اتساخ الصفائح، أو زيادة تدفق التيار. كما أن ميلان رؤوس الأقطاب الكهربائية بزاوية تزيد عن 0.5 درجة، أو رؤوسها المستديرة، تُسبب تركيز الحرارة وانفجار المعدن المنصهر.
ما هي التنازلات في عملية اللحام النقطي مقابل عملية التثبيت بالمسامير في تصنيع الصفائح المعدنية؟
مقارنة اللحام النقطي مقابل التثبيت بالمسامير يوازن هذا الأسلوب بين تكلفة الأدوات وتكلفة المعدات. تكلفة اللحام النقطي أقل من 0.01 دولار لكل نقطة، ولا يضيف أي وزن، ولا يتطلب تحضير الثقوب. أما التثبيت بالمسامير فيكلف من 0.05 إلى 0.15 دولار لكل مثبت، ولكنه يربط الألواح المطلية والمعادن المختلفة والوصلات المخفية.
ما هي العوامل التي تحدد تكلفة اللحام المقاوم لكل عملية لحام في الإنتاج؟
خط الأساس تكلفة اللحام المقاوم لكل لحام تتراوح تكلفة التشغيل الآلي بين 0.005 و0.015 دولار. وتشمل العوامل الرئيسية المؤثرة في التكلفة: الطاقة (0.005 كيلوواط ساعة/نقطة)، وتآكل غطاء النحاس، ومعدلات التشغيل. يؤدي انخفاض تكلفة الدورة مقارنةً باللحام القوسي اليدوي إلى جعل اللحام النقطي أقل تكلفة بنسبة 80% تقريبًا من اللحام القوسي اليدوي للصفائح المعدنية الرقيقة.
خاتمة
تُعدّ لحام المقاومة النقطي الأسرع والأكثر اقتصادية لتصنيع الأقواس والهياكل الإنشائية. أما لحام المقاومة التماسّي فهو مناسب لتصنيع وصلات محكمة الإغلاق في خزانات السوائل والقنوات. ويتجنّب لحام المقاومة الإسقاطي تلف السطح أثناء تركيب الخيوط. أما اللحامات التي يزيد قطرها عن 3.0 مم أو الوصلات التي تتطلب تركيبًا غير محكم فتُستخدم فيها تقنية اللحام بالقوس المعدني المحمي بالغاز (MIG). ويتم تحديد تصنيع الهياكل الصلبة المعقدة بناءً على تقييم... خدمات اللحام مقابل خدمات الصب.
حمّل بيانات التصميم ثلاثي الأبعاد (بصيغة STEP أو DXF) إلى شركة JS Precision. يقوم مهندسو التصميم لدينا بتقييم هوامش الحواف، وفجوات التوصيل، وإمكانية الوصول إلى الأدوات لتقييم قابلية التصنيع وتقديم عرض سعر خلال 24 ساعة. للحصول على خدمات تصنيع متكاملة، تفضل بزيارة موقعنا الإلكتروني. خدمات لحام الصفائح المعدنية.
مورد