Русский




Контактная сварка листового металла Процесс сварки перекрывающихся пластин осуществляется с помощью электрического сопротивления (Q = I²Rt) и давления зажима без использования присадочной проволоки или защитного газа. Этот процесс предназначен для листового металла толщиной от 0,5 до 3,0 мм и занимает менее 0,25 секунды на выполнение каждого цикла.
Таблица быстрого выбора процесса сварки листового металла
Контактная точечная сварка используется для соединения деталей внахлест в конструкциях, шовной сварки в герметичных сосудах, контактной сварки штампованных деталей и дуговой сварки MIG, когда толщина пластин превышает 3,0 мм или зазор превышает 0,8 мм.
| Тип процесса | Диапазон толщины | Совместная конфигурация | Скорость цикла | Герметичное уплотнение | Относительная стоимость одного сустава | Первичный риск отказа |
| Контактная точечная сварка (RSW) | от 0,5 мм до 3,0 мм | Перекрывающееся нахлесточное соединение | от 0,05 до 0,25 с | Нет (незаметные самородки) | Самая низкая цена (от $0,005 до $0,015) | Взрыв расплавленного металла, шунтирование тока |
| Контактная сварка швов (RSEW) | от 0,3 мм до 2,0 мм | Непрерывный перекрывающийся шов | от 0,5 до 3,0 м/мин | Да (давление до 0,3 МПа) | Средний (от 0,08 до 0,20 долл./м) | Износ электрода шлифовального круга, образование царапин на поверхности. |
| Контактная продольная сварка (PW) | от 0,8 мм до 4,0 мм | Рельефные углубления, сварные крепежные элементы | 0,1–0,4 с (многоточечный) | Частичное (только кольцевое тиснение) | Низкий уровень (от $0,010 до $0,025) | Неполное разрушение углубления |
| Сварка дуговой сваркой MIG (GMAW) | от 1,5 мм до 12,0+ мм | Задняя часть, ти, угол, круг | от 5 до 25 секунд на шов | Высокая цена (от 0,35 до 0,80 долларов за косяк) | Высокая цена (от 0,35 до 0,80 долларов за косяк) | Прогорание тонкого листа, деформация пластины. |
Что такое контактная сварка листового металла?
Контактная сварка листового металла Электрический ток протекает через заготовку, в то время как листовой металл сжимается электродами, нагревая точки плавления на контактных поверхностях. В семейство входят: контактная точечная сварка, шовная сварка и контактная сварка.
Как происходит накопление тепла на границе раздела листов
Большой ток, протекающий через медные наконечники, приводит к локальному нагреву в точке максимального контактного сопротивления листа. Сила зажима удерживает жидкий сварочный комок внутри соединения, устраняя необходимость в защитном газе для присадочной проволоки и флюса, а также предотвращая деформацию панели.
Стандартные настройки оборудования в мастерской
В цехах используются три стандартных типа оборудования:
- Аппараты для точечной сварки на подставке: Стационарные рычаги, используемые для точечной сварки кронштейнов и листового металла.
- Аппараты для непрерывной сварки швов: Медные колеса, вращающиеся вокруг шва, создают герметичные резервуары благодаря работе двигателя.
- Прессовые сварочные аппараты для контактной сварки: Прижимные плиты, которые сжимают несколько выступов или приваривают гайки за один ход.
Как работает контактная точечная сварка на промышленном листовом металле?
В контактная точечная сваркаМеталлические листы удерживаются между медными наконечниками, и через соединение пропускается ток от 4000 до 15000 А. Это позволяет создать расплавленный сварной шов на границе раздела за 0,05–0,25 секунды при давлении от 1,5 до 5,5 кН без использования присадочного материала.
Четыре этапа процесса точечной сварки
Каждый сварочный шов состоит из четырех быстрых этапов:
- Шаг сжатия: Наконечники сжимаются под заданным давлением, чтобы расположить листы и закрыть любые отверстия.
- Этап сварки: Через контактные поверхности протекает ток высокой силы, образуя самородок.
- Удерживайте шаг: Подача тока прекращается, в то время как наконечники продолжают удерживать самородок, охлаждая его с помощью медных наконечников с водяным охлаждением.
- С шага: Кончики разъединяются, чтобы перенести сустав на другое место.
Свариваемость металлов для распространенных листовых сплавов
Условия сварки изменяются в зависимости от электрического сопротивления и теплопроводности. Спецификация ISO 18278-2 по контактной сварке:
- Низкоуглеродистая низкоуглеродистая сталь (SPCC / холоднокатаная сталь): Это самый простой металл для точечной сварки с использованием медно-хромовых электродов класса 2, не требующий повторной обработки электрода в течение многих циклов.
- Аустенитная нержавеющая сталь (304/316): Высокое сопротивление обуславливает необходимость снижения тока для этого металла на 30-50% и увеличения силы зажима во избежание пригорания поверхности.
- Алюминиевые сплавы (5052 / 6061): Из-за тепловых потерь для этого металла требуется в три раза больший ток, электроды из медно-циркониевой стали класса 1 и проволочная щетка в течение 24 часов.
Точечная, шовная или контактная сварка: какой метод контактной сварки подходит для вашей детали?
В точечная сварка, шовная сварка и контактная сваркаТочечная сварка — это недорогой вариант для изготовления несущих кронштейнов, шовная сварка обеспечивает герметичность резервуара, а контактная сварка включает в себя схлопывание штампованных углублений для одновременного соединения нескольких точек без повреждения поверхностей детали.
Различия в условиях производственного цеха и ограничения
Данный процесс предназначен для обработки деталей определенной формы:
- Характеристики точечной сварки: Создает дискретные окружности на нахлесточных соединениях, используемых для открытых брекетов, но не способен обеспечить воздухо- или гидронепроницаемое уплотнение.
- Характеристики сварки швов: Прокатывайте медные колеса по краям листов, создавая герметичное соединение, способное выдерживать внутреннее давление 0,3 МПа.
- Характеристики контактной сварки: Электрический ток проходит через штампованные круги или приварные гайки и сваривает несколько точек одновременно, не образуя глубоких зазоров.
Альтернативные способы сборки: сравнение точечной сварки и механической подгонки.
Проектные группы напрямую сравнивают соединения, основанные на сопротивлении, с крепежными элементами. точечная сварка против клепки.
Для клепки необходимы предварительно пробитые отверстия, приобретенные крепежные элементы и ручной труд. Точечная сварка соединяет листы за доли секунды, без дополнительных затрат на крепеж и без собственного веса. Клепка по-прежнему необходима при склеивании предварительно окрашенных панелей, непроводящих компонентов или несовместимых материалов, таких как алюминий с углеродным волокном, поскольку при сварке высокая температура разрушает покрытия или вызывает гальваническую коррозию.
Сравнение процессов: точечная сварка, шовная сварка и контактная сварка.
| Метрика оценки | Контактная точечная сварка (RSW) | Контактная сварка швов (RSEW) | Контактная продольная сварка (PW) | Слепая клепка (механическая) |
| Герметизация швов | Негерметичные (с разнесенными друг от друга самородками) | Герметичное уплотнение (степень защиты IP67 / 0,3 МПа) | Незапечатанный (стандартный) / Запечатанный (с кольцевым тиснением) | Требуется жидкий герметик или резиновые шайбы. |
| Типичная скорость цикла | от 0,05 до 0,25 с на точку | 0,5–3,0 м/мин непрерывная подача | 0,1–0,4 с (одновременно несколько точек) | 2,5–6,0 с на одну заклепку, установленную вручную |
| Косметическое углубление | Видимая маркировка (от 5% до 15% толщины листа) | Непрерывная колесная колея | Практически незаметен на плоской стороне. | Видимая выступающая или утопленная головка заклепки |
| Основной сбой процесса | Шунтирование тока или прорыв по фронту тока | Деформация от нагрева вдоль длинных тонких краев | Неполное разрушение углубления или холодная сварка | Обрыв оправки, неплотные отверстия, коррозия |
Для листовых конструкций, которые вы рассматриваете Точечная сварка, шовная сварка и контактная сваркаИспользуйте точечную сварку для изготовления несущих конструкций, чтобы снизить затраты на оснастку; используйте шовную сварку там, где необходимо удерживать жидкости; используйте проекционную сварку для быстрой многоточечной штамповки с чистыми эстетичными поверхностями; и используйте клепку при соединении предварительно покрытых или разнородных материалов.
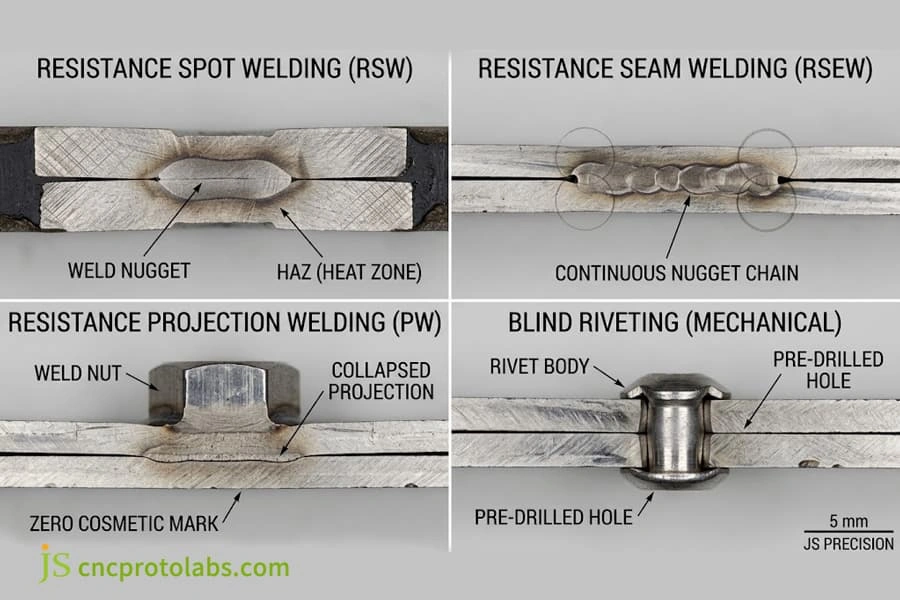
Металлографические макросрезы, демонстрирующие сплавление сварного шва, герметичность сплошного шва, разрушение выступа и механическую клепку.
Контактная сварка против MIG-сварки: когда следует автоматизировать обработку листового металла?
Контактная сварка против MIG-сварки На характеристики сварки влияют толщина металла, качество подгонки деталей и объем производства. Контактная сварка не требует газа, исключает прожоги и снижает термическую деформацию до 80% при толщине металла менее 3,0 мм. Сварка MIG по-прежнему имеет преимущества при больших зазорах более 0,8 мм. При объеме производства более 5000 деталей в год, точечная сварка автоматизировано.
Сравнение контактной сварки и дуговой сварки MIG.
При сварке MIG-дуговым методом листового металла толщиной менее 2,0 мм в цеху существуют три недостатка:
- Тепловая деформация и волнистые листы: Линейная дуга нагревает тонкий лист металла, вызывая его деформацию. Стандартный MIG-сварка, TIG-сварка и дуговая сварка Эти технологии обеспечивают превосходное перекрытие зазоров по сравнению с контактными соединениями, когда размеры деталей превышают 3,0 мм и требуются глубокие конструкционные соединения.
- Дополнительная шлифовка и очистка: При сварке MIG-методом образуется выступающий шов и небольшое количество брызг, которые сборщикам приходится шлифовать до ровной поверхности перед покраской, тогда как при точечной сварке получается лишь слегка закругленный кончик шва.
- Допуск на посадку при сварке: При контактной сварке листы должны соприкасаться чисто, с зазором менее 0,15 мм. Для большей свободы прилегания каждый последующий этап должен сравнивать прочность лазерной сварки по сравнению с MIG-сваркой для конструктивных корпусов, не подверженных деформации под воздействием тепла.
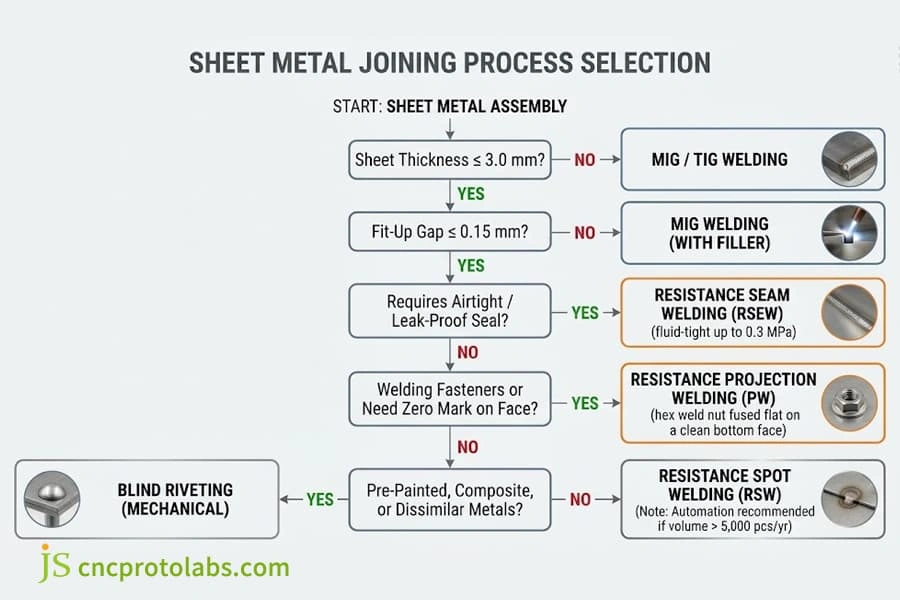
Дерево решений по выбору инженерного решения, учитывающее толщину листового металла, зазоры при посадке и требования к герметичности, сопоставляется с оптимальными методами соединения.
Интеграция автоматизированных ячеек точечной сварки
Ручные пистолеты приводят к усталости операторов и наклону наконечника. Внедрение ручных пистолетов позволяет избежать проблем. автоматизация точечной сваркиДля обеспечения стабильной работы можно использовать четыре варианта модернизации оборудования:
- Среднечастотные инверторы (MFDC): Они работают на частоте 1000 Гц, потребляют на 30% меньше электроэнергии и передают ток за миллисекунду.
- Сервосварочные пистолеты: Эти сварочные пистолеты с электрическим приводом мягко зажимают наконечники без ударов пневматического молотка, уменьшая следы на поверхности вдвое.
- Роботизированные устройства для обрезки кончиков: Автоматические резаки преобразуют деформированные медные наконечники в заданную форму менее чем за пять секунд после каждых 250–400 сварок. Для высокоскоростных линий сравнение характеристик резистивных ячеек с Автоматизированная лазерная сварка против ручной TIG-сварки позволяет командам установить идеальный баланс между временем цикла и капитальными затратами на оборудование.
- Адаптивные контроллеры мощности: Система обратной связи в реальном времени автоматически регулирует мощность до того, как произойдет искровой разряд.
Как проектировать детали для контактной сварки: размер сварочного ядра, параметры и стоимость?
Расчет размеров сварного шва детали, сваренные контактной сваркой Правильная ширина фланца, краевой зазор и шаг сварного шва позволяют предотвратить вырывание металла с кромок и шунтирование тока. Целевой размер/параметры точечного сварного шва подбираются таким образом, чтобы прочность на сдвиг контактного сварного соединения была равна прочности основного металла для контроля процесса. Стоимость контактной сварки за один шов В массовом производстве по цене ниже 0,015 доллара.
Основные правила проектирования с учетом технологичности производства (DFM) для штамповки листового металла.
Игнорирование пространства для электродов и расширения жидкого металла приводит к сколам на кромках и браку деталей:
- Минимальное перекрытие фланцев: Фланцы должны удерживать медный наконечник, не допуская его погружения во внутренний радиус изгиба листа. Длина фланца должна быть равна удвоенному диаметру самородка плюс 3,0 мм.
- Минимальный запас по краю: Сварка точечной сваркой слишком близко к краю приводит к выгоранию горячего металла из-за давления зажима. Расстояние от центра сварного шва до края листа должно быть в 1,5 раза больше диаметра сварного шва.
- Минимальное расстояние между позициями: Если две точки расположены слишком близко друг к другу, сварочный ток будет отбираться от расположенного рядом холодного сварочного шва, вместо того чтобы формировать новый. Это называется шунтированием тока. Шаг сварки должен составлять 3 диаметра сварочного шва.
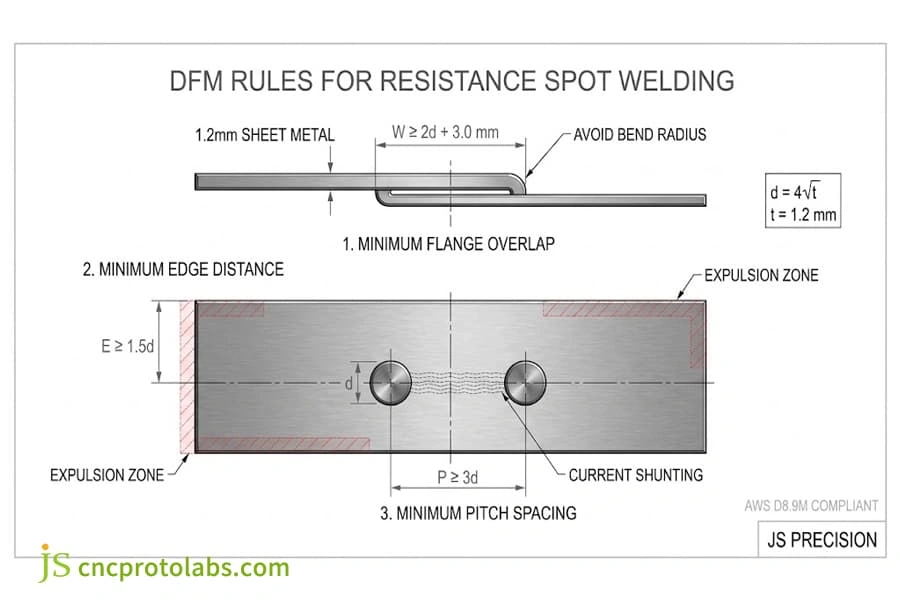
Таблица диаметра и прочности сварочного ядра по стандарту AWS D8.9M
Согласно AWS D8.9M Sheet Welding StandardЖелаемый диаметр самородка должен быть в четыре раза больше квадратного корня из толщины листа. Для двух листов разной толщины следует учитывать размеры, исходя из толщины листа.
|
Толщина листа |
Диаметр целевого самородка |
Минимальная ширина фланца |
Минимальный шаг сварки |
Прочность на сдвиг при низком содержании углерода |
|
0,8 мм |
3,6 мм |
10,0 мм |
12,0 мм |
3,2 кН |
|
1,0 мм |
4,0 мм |
11,0 мм |
14,0 мм |
4,5 кН |
|
1,2 мм |
4,4 мм |
12,0 мм |
16,0 мм |
5,8 кН |
|
1,5 мм |
4,9 мм |
13,0 мм |
18,0 мм |
7,6 кН |
|
2,0 мм |
5,6 мм |
15,0 мм |
22,0 мм |
11,2 кН |
|
2,5 мм |
6,3 мм |
17,0 мм |
26,0 мм |
15,5 кН |
Диаметры сварных швов должны отличаться от проектных не более чем на ±0,2 мм. Шаг сварки должен быть достаточно большим, чтобы избежать утечки электрического тока. В начале каждой смены необходимо проводить разрушающие испытания на отслаивание, чтобы убедиться в пластичности разрушения при вырывании кнопки.
Сварщики в цеху проверяют прочность сварного шва с помощью разрушающих испытаний на отслаивание: зажмите сварной образец в тисках и раздвиньте листы. При правильной сварке на сопрягаемом листе останется цельный круглый металлический «кнопка» (разрушение типа «кнопка»). Срез плоского соединения показывает слишком маленький холодный сварной шов.
Пример из практики цеха: переоборудование штампованных корпусов для сварки MIG под контактную сварку RSW.
Серийное производство шасси SPCC толщиной 1,2 мм компанией Точность JS Проект включал сварку внутренних каналов усиления к наружным крышкам. Первоначальный проект предусматривал 16 швов MIG-сварки, что привело к диагональной деформации на 1,8 мм и заняло 12 минут на последующую шлифовку.
Наша инженерная команда перевела сборку на автоматизированный процесс. контактная точечная сварка:
- Изменение в оснастке для проектирования с учетом технологичности производства (DFM): Удлиненный фланец возвратного ребра жесткости с 8,0 мм до 12,0 мм в соответствии с правилом 2d + 3,0 мм для размера заготовок диаметром 4,4 мм.
- Параметры сварочного режима: Применялись ток 8,8 кА, усилие на электроде 2,8 кН и время сварки 12 циклов с использованием медно-хромовых наконечников класса 2.
- Результаты по качеству и стоимости: Диагональная деформация уменьшена с 1,8 мм до менее 0,2 мм, что исключает необходимость ручной выравнивания и шлифовки. Время сборки одного шасси сократилось с 14 минут до 38 секунд, что напрямую снизило себестоимость изготовления на 62%.
Стоимость одного сварного шва (разбивка по категориям)
В автоматизированных сварочных ячейках стоимость прямых трудозатрат на одну сварку составляет от 0,005 до 0,015 долларов:
- Стоимость электроэнергии: Электроэнергия подается в течение 100–250 миллисекунд, потребляя от 0,003 до 0,008 киловатт-часа и обходясь менее чем в 0,0015 доллара за один импульс.
- Износ медного наконечника: Медные колпачки стоят от 4 до 8 долларов каждый, обеспечивают от 20 000 до 50 000 сварных швов при правильной обработке наконечников и обходятся примерно в 0,003 доллара за один шов.
- Машинное время: Остальная часть затрат включает в себя время работы робота (от 0,8 до 1,5 секунд на одно место), техническое обслуживание и амортизацию оборудования. Для сравнения себестоимости производства ознакомьтесь с нашими рекомендациями. Разбивка стоимости сварочных услуг.
Часто задаваемые вопросы
Насколько прочна точечная сварка, и достаточно ли она прочна для сборки конструкций, подверженных значительным нагрузкам?
При определении Насколько эффективна точечная сварка?Квалифицированный сварочный шов толщиной 4,5 мм на стали толщиной 1,2 мм выдерживает сдвиг с прочностью более 5,8 кН в соответствии со стандартами AWS. Основной металл разрушается при растяжении раньше, чем сварной шов разрушается при сдвиге, что подтверждает надежность соединений. точечная сварка прочная Достаточно для шасси, рам и тяжелых шкафов систем отопления, вентиляции и кондиционирования воздуха.
Можно ли добиться надежных сварных швов из алюминиевого листа с помощью контактной сварки?
Да. Но для сварки алюминия требуется ток от 25 000 до 45 000 А от среднечастотных инверторов постоянного тока (MFDC) и медно-циркониевых электродов класса 1, поскольку он обладает высокой теплопроводностью и оксидным слоем (Al2O3). Этот материал необходимо очистить в течение 24 часов до сварки, чтобы избежать образования поверхностных дефектов.
Что вызывает выталкивание частиц с поверхности и образование глубоких вмятин на деталях, полученных методом высокоточной контактной сварки?
Поверхностные повреждения и вмятины на кончиках электродов, превышающие 10% толщины листа при контактной сварке, возникают из-за недостаточного давления зажима, загрязнения листа или слишком большого тока. Наклон кончиков электродов более чем на 0,5° и закругленные кончики приводят к концентрации тепла и вырыванию расплавленного металла.
В чём заключаются компромиссы между точечной сваркой и клепкой при обработке листового металла?
Сравнение точечная сварка против клепки Это позволяет сбалансировать затраты на оснастку и оборудование. Точечная сварка стоит менее 0,01 доллара за точку, не увеличивает вес и не требует подготовки отверстий. Клепка стоит от 0,05 до 0,15 доллара за крепежный элемент, но позволяет соединять окрашенные панели, разнородные металлы и глухие соединения.
Какие факторы определяют стоимость контактной сварки одного сварного шва в производстве?
Исходный уровень Стоимость контактной сварки за один шов В автоматизированном режиме стоимость составляет от 0,005 до 0,015 долларов. Три основных фактора, определяющих стоимость, это: мощность (0,005 кВт·ч/точка), износ медного колпачка и частота операций. Такая низкая стоимость цикла по сравнению с ручной дуговой сваркой приводит к тому, что точечная сварка тонкого листового металла обходится примерно на 80% дешевле, чем ручная дуговая сварка.
Заключение
Контактная точечная сварка является наиболее быстрым и экономичным методом изготовления несущих кронштейнов и рам. Контактная шовная сварка подходит для изготовления герметичных соединений в резервуарах и воздуховодах. Контактная проекционная сварка позволяет избежать косметического повреждения поверхности при нарезании резьбы. Для сварных швов диаметром более 3,0 мм или соединений, требующих неплотной посадки, используется MIG-сварка. Изготовление сложных жестких корпусов определяется путем оценки... сварочные и литейные услуги.
Загрузите свои 3D CAD-данные (STEP или DXF) в JS Precision. Наши инженеры-конструкторы оценят зазоры фланцев, зазоры для шунтирования и доступ к инструменту для оценки DFM и составления сметы в течение 24 часов. Для производства «под ключ» ознакомьтесь с нашими предложениями. услуги по сварке листового металла.
Ресурс