Русский


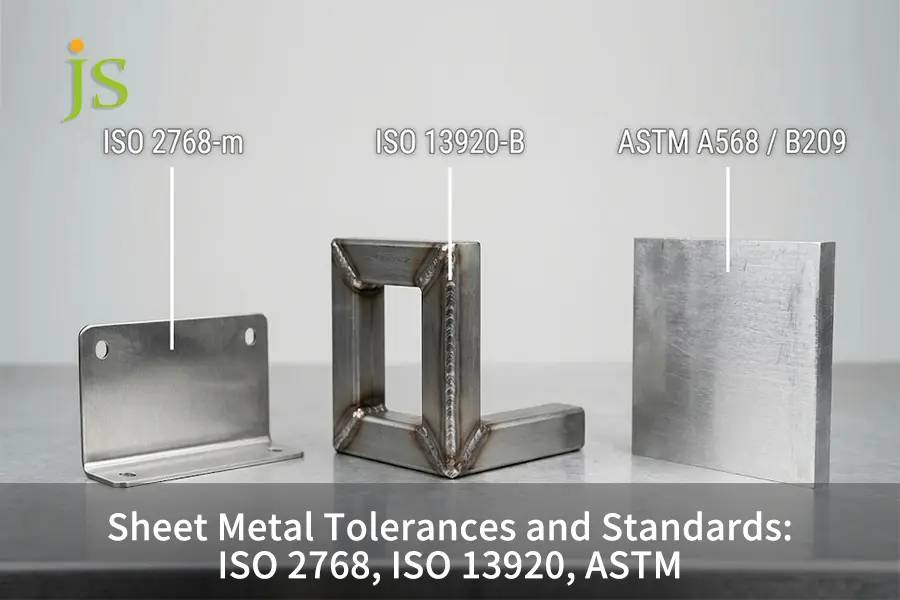
Стандарт Допуски на листовой металл Диапазон точности лазерной резки и формовки составляет от ±0,1 мм до ±0,5 мм в зависимости от трех отдельных спецификаций:
- ISO 2768-1: Включает общие линейные и угловые допуски для элементов, вырезанных и пробитых лазером в 2D-формате, где класс m — это базовая спецификация цеха.
- ISO 13920: Рассматриваются сварные соединения из листового металла с учетом усадки при сварке и деформации под воздействием тепла, которые невозможно компенсировать с помощью стандартных допусков на резку.
- ASTM A568 / B209: Рассматривается толщина прокатного материала из стали и алюминия, контролируются допуски по толщине, которые напрямую влияют на вычеты при гибке на листогибочном прессе.
Допустимые отклонения определяют предельные границы качества для Изготовление изделий из листового металла. Применение одного общего обозначения, например, Стандарт ISO 2768-1 Использование чертежей целиком приводит к ошибкам при сборке и увеличению стоимости отдельных изделий, поскольку ограничения, установленные для плоских шаблонов, не учитывают упругое восстановление при листогибочном прессе, усадку при сварке и изменения толщины заготовки в рулоне.
Краткий обзор стандартов допусков для листового металла
Установите допуски для каждого этапа производства. Для 2D-резки и простых гибочных элементов используйте стандарт ISO 2768-m. Для сварных рам — стандарт ISO 13920 B или C. Для допуска по толщине необработанного листа используйте стандарт ASTM A568/B209. Применяйте допуски GD&T только для критически важных монтажных отверстий вокруг изгибов.
| Стандарт / Спецификация | Регулируемые функции | Общий класс | Типичный линейный допуск (30-120 мм) | Первичная слепая зона / Риск отказа |
| ISO 2768-1 | Профили, вырезанные и пробитые лазером в 2D-формате | Класс m (средний) | ±0,30 мм | Не контролирует упругое восстановление листогибочного пресса или усадку сварного шва. |
| ISO 13920 | Сварные рамы и корпуса из листового металла | Класс B / C | от ±2,0 мм до ±4,0 мм | Исключаются дефекты поверхности сварного шва (регулируемые стандартом ISO 5817). |
| ASTM A568 / B209 | Необработанная сталь, нержавеющая сталь и алюминий. | Стандартная мельница | ±0,08 мм до ±0,15 мм (лист толщиной 2 мм) | Указанные значения толщины являются номинальными, а толщина варьируется в зависимости от рулона. |
| Явные указания GD&T | Важные монтажные отверстия по линиям изгиба | Печать на заказ | от ±0,05 мм до ±0,10 мм | Применение к нефункциональным фланцам удваивает себестоимость единицы продукции. |
Какие допуски контролируются в листовом металле в соответствии со стандартом ISO 2768?
Общие допуски ISO 2768 применяются к линейным, угловым и основным геометрическим размерам, которые не указаны отдельно для деталей из листового металла, при этом ISO 2768-m является заводским стандартом (допуск ±0,1 мм для мелких элементов, ±0,3 мм для размеров среднего размера и ±1° для коротких изгибов). ISO 2768-1 охватывает только детали, вырезанные или проштампованные лазером в двух измерениях, которые ограничены одной плоскостью, поскольку прессование деформирует структуру металла.
Разбор линейных и угловых классов ISO 2768-1
Стандарт ISO 2768-1 определяет четыре класса линейных и угловых допусков: f (мелкий), m (средний), c (крупный) и v (очень крупный).
- Класс m (средний): Универсальный базовый показатель для предприятий по обработке листового металла по всему миру.
- Класс f (тонкий): Для точной двухмерной лазерной резки контуров на тонких заготовках или для вторичной механической обработки элементов.
- Класс c (грубый) и v (очень грубый): При обработке толстых листовых материалов класс V в станках с ЧПУ встречается нечасто.
|
Номинальный диапазон длины (мм) |
Класс f (тонкий) |
Класс m (средний) |
Класс c (грубый) |
Класс V (Очень грубый) |
|
от 0,5 до 3 |
±0,05 мм |
±0,10 мм |
±0,20 мм |
Н/Д |
|
От 3 до 6 лет |
±0,05 мм |
±0,10 мм |
±0,30 мм |
±0,50 мм |
|
От 6 до 30 лет |
±0,10 мм |
±0,20 мм |
±0,50 мм |
±1,00 мм |
|
От 30 до 120 лет |
±0,15 мм |
±0,30 мм |
±0,80 мм |
±1,50 мм |
|
От 120 до 400 |
±0,20 мм |
±0,50 мм |
±1,20 мм |
±2,50 мм |
|
От 400 до 1000 |
±0,30 мм |
±0,80 мм |
±2,00 мм |
±4,00 мм |
|
От 1000 до 2000 |
±0,50 мм |
±1,20 мм |
±3,00 мм |
±6,00 мм |
Почему стандарт ISO 2768-2 устарел для современных чертежей
На старых чертежах САПР часто показано ISO 2768-мК или ISO 2768-мГн в блоке заголовка.
- Стандартный способ снятия средств: Стандарт ISO 2768-2 (общие значения допусков по плоскостности, прямолинейности и перпендикулярности для классов H, K и L) был официально отменен в 2019 году и заменен другим стандартом. ISO 22081.
- Споры по результатам инспекции: Включение требований стандарта ISO 2768-2 в новые чертежи приводит к спорам при проверке тонких панелей, которые по своей природе деформируются в процессе лазерной резки.
- Текущая практика: Для линейных допусков используйте стандарт ISO 2768-m, а для проверки плоскостности и перпендикулярности сборок используйте рамки геометрических допусков и базовых элементов.
Физические принципы, лежащие в основе суммирования допусков при изгибе линий электропередачи.
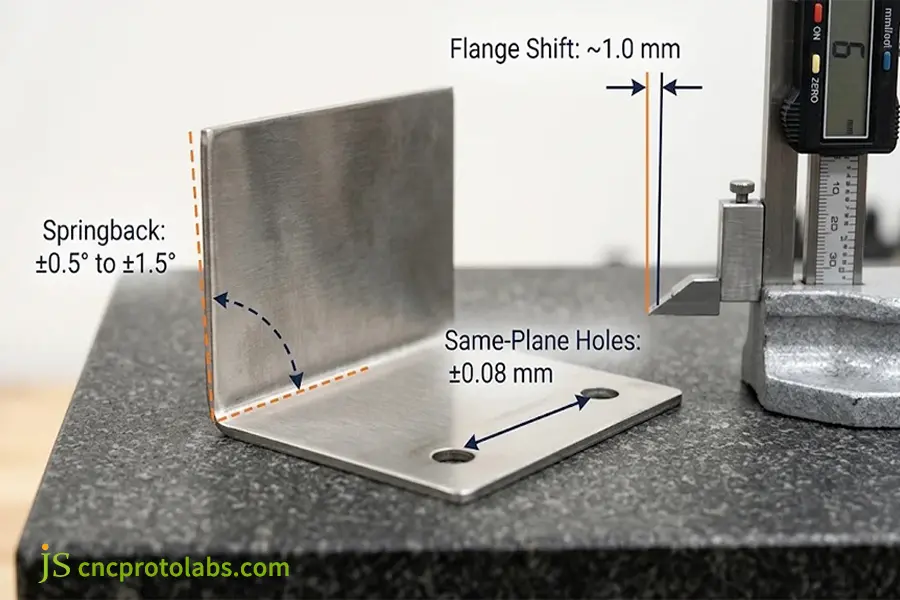
Применение стандарта ISO 2768-m поперек линии сгиба приводит к постоянным ошибкам печати. При гибке в воздухе пуансон вдавливает лист в V-образную матрицу. Различия в прочности на растяжение от рулона к рулону приводят к тому, что металл возвращается в исходное положение после того, как пуансон покидает матрицу. от ±0,5° до ±1,5° Смещение из-за пружинящего эффекта на длинном фланце приводит к смещению кончика фланца почти на 1,0 мм, что выходит за пределы допустимых значений ISO 2768-m. Для более жесткого контроля требуются настройки, подробно описанные в [ссылка на документацию]. допуски на изгиб для формованных деталей.
Какие допуски и пределы изгиба может выдерживать листовой металл при лазерной резке?
Современный допуски при резке волоконным лазером держать от ±0,05 мм до ±0,10 мм на плоских профилях из листового металла, тогда как допуск для координатно-пробивной штамповки на станках с ЧПУ совпадает с допуском используемого инструмента, а допуск для гибки на воздухе составляет от от ±0,25 мм до ±0,50 мм на каждом изгибе. Причина различий в допусках заключается в разнице между технологиями 2D и 3D обработки.
Оценка производственных возможностей цеха по процессам.
Сравните требования к чертежам с фактическими возможностями оборудования, указанными в Руководстве FMA по допускам на прецизионную обработку листового металла (Ассоциация производителей и изготовителей металлоконструкций, 2024 г.):
- Волоконно-лазерная резка: Обеспечивает допуски от ±0,05 мм до ±0,10 мм для двумерных форм. Убедитесь, что диаметр вырезанных отверстий не меньше толщины материала, чтобы избежать плавления в зоне термического воздействия (ЗТВ). Подробнее об этом можно прочитать здесь. Сравнение качества и допусков лазерной и гидроабразивной резки. на более толстых пластинах.
- Пробивка отверстий на станках с ЧПУ: Диаметры отверстий для пробивки имеют допуски в пределах ±0,08 мм при использовании пуансонов из инструментальной стали. Следите за тем, чтобы отверстия не попадали на линии сгиба, чтобы избежать растяжения отверстий во время формовки. (см. раздел «Внешние линии сгиба»). Точность диаметра отверстия и расстояния до края..
- Гибочный станок с ЧПУ (пресс-гибочный станок): Допуски ±0,25 мм для фланцев с одинарным изгибом и ±0,5° по углам изгиба (±0,3° с помощью лазерных датчиков угла). Накопление увеличивается с количеством изгибов.
Почему листовой металл не может сравниться по точности с обработкой на станках с ЧПУ?
Холоднокатаный листовой металл сохраняет зафиксированные напряжения, возникающие при прокатке.
- Искажение, снимающее стресс: Напряжение снимается путем вырезания внешних профилей или изгиба по радиусу, что приводит к скручиванию или выгибанию панели.
- Преимущества жестких заготовок: Фрезерование на станках с ЧПУ использует жесткие шпиндели для обработки заготовок из закаленного металла с снятыми внутренними напряжениями и допусками от ±0,01 мм до ±0,05 мм.
- Соотношение точности и стоимости: Использование листового металла позволяет создавать облегченные корпуса с меньшими затратами за счет снижения жесткости в трехмерном пространстве и увеличения скорости формовки.
ISO 2768 против ISO 13920: Какая таблица допусков для листового металла применима?
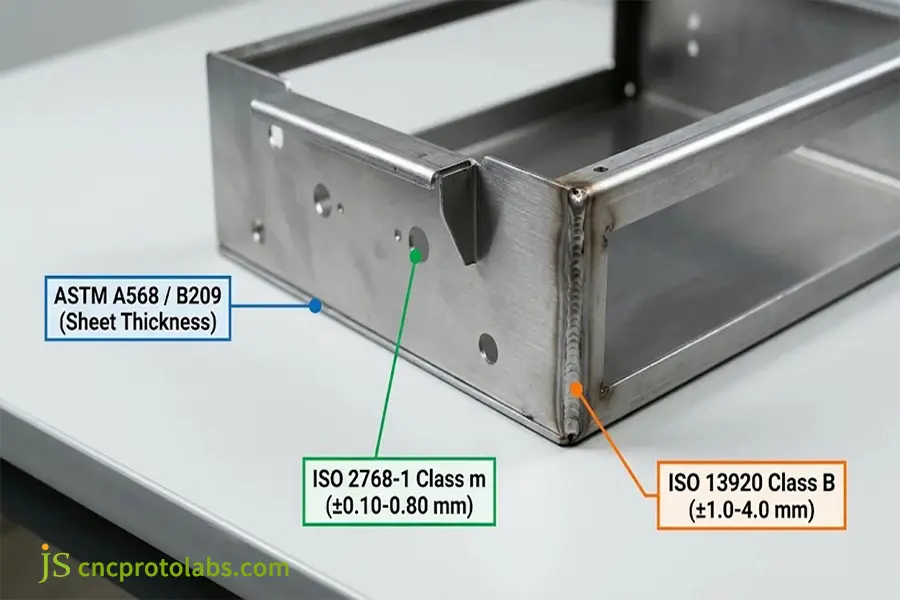
Ан ISO 2768 против ISO 13920 Сравнение показывает, что стандарт ISO 2768 описывает каждый компонент, вырезанный или согнутый лазером, перед сборкой, тогда как ISO 13920 предназначен для сварных конструкций, где нагрев при сварке приводит к усадке и деформации сварного каркаса. таблица допусков листового металла Это доказывает, что стандарт ISO 2768-m нельзя использовать для сварных рам, поскольку сварка TIG/MIG приведет к усадке на несколько миллиметров.
Классы сварных конструкций по стандарту ISO 13920
Стандарт ISO 13920 классифицирует общие допуски для сварных соединений на четыре линейных допуска. классы (A, B, C и D) и четыре класса допуска на плоскостность или прямолинейность. (E, F, G и H).
- Базовый уровень магазина: Стандарт ISO 13920-B (также ISO 13920-BF, включающий линейную категорию B и категорию плоскостности F) применяется к заводским шкафам, рамам и аккумуляторным ящикам.
- Допустимые пределы: Наиболее точная категория сварных соединений — класс А (с допуском около ±2 мм для сварных соединений длиной 1 метр), тогда как категории В и С усложняются, учитывая большее тепловое воздействие от сварного шва.
- Исключения по качеству сварных швов: Стандарт ISO 13920 рассматривает только размеры узла, тогда как стандарт ISO 5817 включает в себя внешний вид сварного шва и пористость.
Как стандарты ASTM A568 и ASTM B209 регулируют толщину заготовок из сырья.
Ни ISO 2768, ни ISO 13920 не регулируют толщину поступающего в производство листового сырья. Вместо этого, заводская толщина определяется стандартами ASTM:
- ASTM A568 / A568M: Рассматриваются горячекатаные и холоднокатаные листы из углеродистой, конструкционной и высокопрочной низколегированной стали (HSLA).ASTM A240 (покрывает лист из нержавеющей стали).
- ASTM B209: Это касается допусков по толщине листового алюминия и алюминиевых сплавов.
- Влияние колебаний толщины: Номинальный Сталь толщиной 16 калибра (1,52 мм) Отклонение составляет примерно ±0,10 мм по всей катушке в соответствии со стандартом ASTM A568. Изменение толщины при гибке в воздухе изменяет нейтральную ось и длину фланца, если не изменить коэффициент K.
Подробная таблица допусков листового металла и матрица межпроцессных допусков.
| Размер сравнения | ISO 2768-1 (Класс m) | ISO 13920 (класс B) | ASTM A568 / B209 | Альтернатива: фрезерование на станках с ЧПУ. |
| Диапазон допусков | от ±0,10 мм до ±0,80 мм | ±2,0 мм до ±4,0 мм (до 1000 мм) | ±0,08 мм до ±0,15 мм (толщина исходного материала) | от ±0,01 мм до ±0,05 мм |
| Основной процесс | 2D лазерная резка, пробивка, одинарная гибка | Сварка TIG/MIG, точечная сварка, приспособления | Производство и контроль качества рулонной стали на прокатном стане | 3-осевое/5-осевое фрезерование на сплошных/базовых площадках |
| Стоимость и сроки поставки | 1.0× Базовая конфигурация (стандартная настройка ЧПУ) | 1,3× – 1,6× (требуются сварочные приспособления) | Базовая стоимость материалов (+15%-25% для полумиллиметровой фракции) | 3,5× – 6,0× (Высокое время удаления стружки) |
| Основной режим отказа | Применяется к сварным деталям, выходит из строя из-за усадки при сварке. | Применение в прецизионных отверстиях вызывает помехи при затяжке болтов. | Неконтролируемые сдвиги калибровочных параметров приводят к искажению K-факторов. | Использование в больших тонких корпусах вызывает вибрацию. |
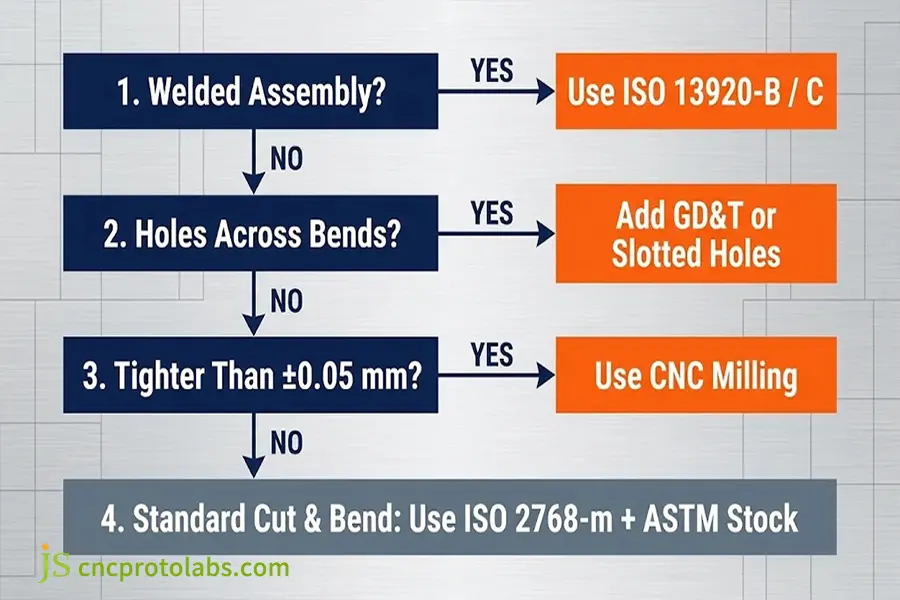
Для компонентов, изготовленных методом простой резки и простой гибки, следует применять допуск ISO 2768-m, использовать ISO 13920-B/C при сварке, обеспечить соответствие допуска рулона пределам, установленным ASTM A568/B209, и использовать гибридные материалы. "Сварка с последующей обработкой на станках с ЧПУ" когда допуски строже, чем ±0,05 мм.
Как задавать допуски для листового металла в соответствии со стандартами ASTM и ISO?
Чтобы избежать проблем с подгонкой деталей во время сборки, необходимо выполнить настройку. Допуски на листовой металл Применяя трехступенчатый подход к чертежам: используйте ASTM A568 или B209 для определения толщины заготовки, ISO 2768-m в заголовочном блоке для резки и гибки, ISO 13920-B для сварных конструкций, и используйте Точное положение по геометрическим допускам и размерам (GD&T) (от ±0,05 мм до ±0,10 мм) только на монтажных отверстиях на базовой плоскости.
4 полезных рекомендации по проектированию для DFM (проектирование, производство и разработка) для выносок на чертежах
- Внедрить одноплоскостное базовое размерное обозначение: Для обеспечения точности лазера убедитесь, что критически важные монтажные отверстия имеют размеры, соответствующие базовой кромке, расположенной в той же плоскости.
- Используйте прорезные отверстия для суммирования допусков: Вместо обычных отверстий под зазоры на одной из сопрягаемых панелей используйте прорезные отверстия там, где крепежные элементы проходят через изгиб или сварной шов; это обеспечит некоторый люфт для компенсации укладки деталей.
- Укажите все детали вашего двухмерного чертежа с помощью единых примечаний в заголовочном блоке:
МАТЕРИАЛ: НЕРЖАВЕЮЩАЯ СТАЛЬ 304 СОГЛАСНО ASTM A240, НОМИНАЛЬНАЯ ТОЛЩИНА 2,0 ММ. ЕСЛИ НЕ УКАЗАНО ИНОЕ: ЛИНЕЙНЫЕ И УГЛОВЫЕ ДОПУСКИ СОГЛАСНО ISO 2768-m. СВАРНЫЕ КОНСТРУКЦИИ СОГЛАСНО ISO 13920-B. КАЧЕСТВО СВАРКИ СОГЛАСНО ISO 5817-C. УДАЛЕНИЕ ВСЕХ ЗАУСНЕВ И СЛОМАНИЕ ВСЕХ ОСТРЫХ КРАЕВ ДО 0,2 ММ.
- Добавьте соответствующие элементы облегчения изгибов на перекрестках в углах: Добавьте прямоугольные или овальные сгибы достаточной глубины, чтобы уменьшить толщину материала и внутренний радиус сгиба, предотвращая разрыв углов. дефекты гибки листового металла и точность чертежей неудачи.
Пример из практики: Снижение на 38% помех при сборке корпуса из нержавеющей стали марки 304.
Производитель автоматизированного оборудования заказал 300 единиц наружных контрольных корпусов размером 600 × 400 × 250 мм с использованием нержавеющей стали 304 толщиной 2,0 мм (ASTM A240). Оригинальный чертеж имел допуск ISO 2768-f через блок с названием и отверстия для дверных петель на двух 90-градусных изгибах от задней стены.
В ходе первой проверки изделия были выявлены две проблемы:
- Помехи от стекирования: Толщина поступающих рулонов не соответствовала требованиям стандарта ASTM, а также наблюдалось пружинение листогибочного пресса на двух изгибах, что привело к зазору в 1,1 мм в отверстиях для петель и заеданию дверей в 38% случаев.
- Инфляция издержек: Использование стали класса F для крупных сварных швов привело к увеличению ценовых предложений на 55%.
В ходе анализа DFM-модели инженеры JS Precision внесли три изменения в чертежи:
- Смягчены допуски на операции резки и гибки в соответствии со стандартом ISO 2768-m, при этом для сварных швов используется стандарт ISO 13920-B.
- При замене отверстий на сопрягаемом шасси на пазы, схема расположения отверстий для петель была привязана к новой базовой точке на переднем фланце.
- Была измерена толщина поступающей рулонной стали, а коэффициент K листогибочного пресса был установлен на уровне 0,42.
Проблемы, связанные со сборкой двери и дверной рамы, уменьшились с 38% к 0%При этом процент брака оставался ниже 0,8%, а себестоимость единицы продукции снизилась на 32%. Ранняя оптимизация печати имеет решающее значение, когда выбор производителя высокоточных изделий из листового металла.
Какие вопросы чаще всего возникают по поводу допусков на листовой металл?
Каков стандартный допуск на обработку листового металла, если он не указан?
В отсутствие каких-либо конкретных допусков производственные цеха исходят из того, что ISO 2768-м Допустимые отклонения применяются к разрезанным и согнутым изделиям, в то время как ISO 13920-B Применяется к сварным конструкциям. Если применяется стандарт ISO 2768-m, то применяется средний допустимый уровень отклонения в пределах... от ±0,1 мм до ±0,5 мм к линейным элементам. В зависимости от настроек по умолчанию, могут возникнуть проблемы с выравниванием деталей с несколькими изгибами.
Актуален ли стандарт ISO 2768 для современных чертежей из листового металла?
Стандарт ISO 2768-1, регулирующий линейные/угловые допуски, по-прежнему действителен, но стандарт ISO 2768-2, регулирующий плоскостность/прямоугольность, был отменен в 2019 году и заменен стандартом ISO 22081.
Может ли лазерная резка обеспечить точность ±0,05 мм по всей поверхности детали из листового металла?
Волоконный лазер может удерживать от ±0,05 мм до ±0,10 мм на 2D диаметрах отверстий и кромках в одной плоской плоскости на тонком листе. Невозможно обеспечить точность 0,05 мм на формованных фланцах или сварных швах из-за усадки при сварке и пружинения при работе на листогибочном прессе, где требуется вторичная фрезеровка на станке с ЧПУ.
Как стандарты ASTM A568 и ASTM B209 влияют на допуски при изгибе листового металла?
Ограничения по стандартам ASTM A568 (сталь) и ASTM B209 (алюминий) относятся к толщине листового металла, полученного на прокатном стане, а не к готовой продукции. Номинальная толщина стали 2,0 мм может отличаться примерно на ±0,10 мм по ширине рулона, изменяя нейтральную ось при гибке на воздухе и изменяя длину фланцев, если коэффициенты K не компенсируются.
Насколько более жесткие допуски увеличивают стоимость изготовления изделий из листового металла?
Ужесточение допусков от ISO 2768-m до ISO 2768-f увеличивает цену за единицу продукции на 25–55%, а механические допуски (±0,05 мм) могут удвоить или даже утроить стоимость. Более жесткие допуски требуют более низкой скорости лазерной резки, специального инструмента, сварочных приспособлений и 100% контроля с помощью координатно-измерительной машины (КИМ).
В каких случаях следует предпочесть обработку на станках с ЧПУ вместо изготовления изделий из листового металла при высоких допусках?
Выбирайте обработку на станках с ЧПУ, если для деталей требуются линейные допуски жестче ±0,05 мм, строгая плоскостность больших поверхностей или переменная толщина стенок в трех измерениях. Листовой металл подходит для легких и недорогих корпусов, а фрезерование на станках с ЧПУ устраняет пружинение и смещение калибра, обеспечивая точность ±0,01 мм – ±0,05 мм.
Заключение
Правильный выбор допусков для листового металла заключается в установлении соответствующих стандартов в зависимости от этапов процесса. Рекомендуется использовать ISO 2768-м Для лазерной резки 2D и простых изгибов измените на ISO 13920-B или C Для сварных соединений добавьте допуски по толщине в соответствии с требованиями. ASTM A568 или B209Применяйте детальные геометрические допуски и размеры только для монтажных интерфейсов. Для ознакомления с вариантами материалов и отделки на всех этапах рабочего процесса, обратитесь к нашим рекомендациям. руководство по изготовлению изделий из листового металла.
Готовы обеспечить точность изготовления многосекционного корпуса или сварной рамы? Отправьте файлы STEP/DXF и 2D-чертежи, а также Инженер компании JS Precision проведет бесплатный анализ допусков DFM перед началом производства..