العربية


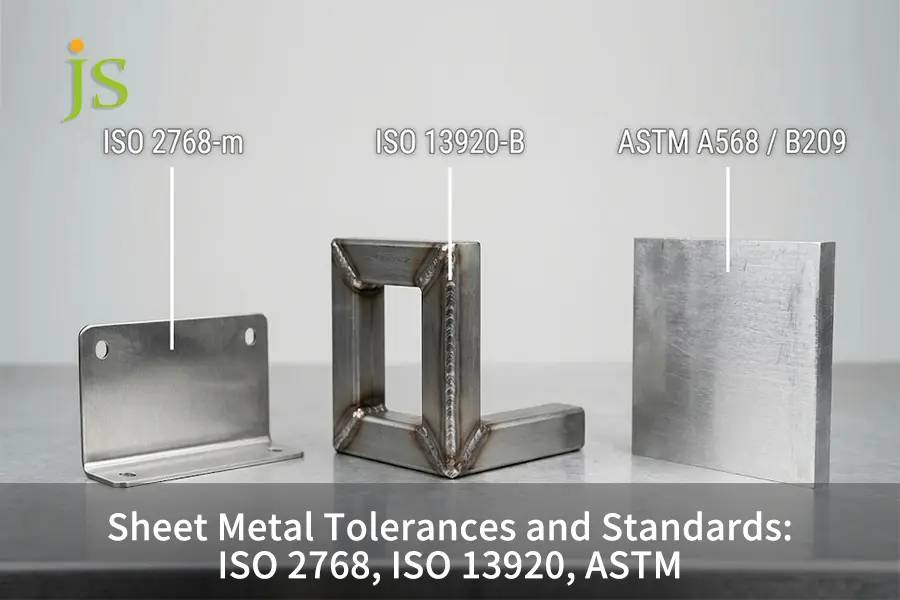
معيار تفاوتات الصفائح المعدنية يتراوح نطاق الخطأ من ±0.1 مم إلى ±0.5 مم في عمليات القطع والتشكيل بالليزر، وذلك بناءً على ثلاث مواصفات منفصلة:
- ISO 2768-1: يغطي التفاوتات الخطية والزاوية العامة للميزات ثنائية الأبعاد المقطوعة بالليزر والمثقوبة، حيث تمثل الفئة m المواصفات الأساسية للورشة.
- ISO 13920: يغطي هذا القسم تجميعات الصفائح المعدنية الملحومة، مع مراعاة انكماش اللحام والتشوه الحراري الذي لا يمكن التعامل معه باستخدام التفاوتات العامة للقطع.
- ASTM A568 / B209: يغطي سمك مخزون الصلب والألومنيوم في المصانع، ويتحكم في تفاوتات القياس التي تؤثر بشكل مباشر على خصومات ثني مكابس الفرامل.
تحدد قيود التسامح الحدود النهائية للجودة لـ تصنيع الصفائح المعدنيةتطبيق عبارة عامة واحدة مثل معيار ISO 2768-1 يؤدي ذلك إلى فشل تركيب التجميع وزيادة أسعار الوحدات، حيث تتجاهل حدود النمط المسطح ارتداد مكبس الثني، وانكماش اللحام، والاختلافات في مقياس اللفائف الخام.
نظرة عامة سريعة على معايير التفاوتات في الصفائح المعدنية
حدد التفاوتات المسموح بها لكل خطوة من خطوات التصنيع. بالنسبة للقطع ثنائي الأبعاد والانحناءات البسيطة، استخدم معيار ISO 2768-m. بالنسبة للإطارات الملحومة، استخدم معيار ISO 13920 B أو C. بالنسبة لتفاوت سمك الصفيحة الخام، استخدم معيار ASTM A568/B209. واقتصر تطبيق تفاوتات GD&T على فتحات التثبيت الحرجة حول الانحناءات.
| المعيار / المواصفات | الميزات الخاضعة للإدارة | المستوى العادي | التفاوت الخطي النموذجي (30-120 مم) | نقطة عمياء رئيسية / خطر الفشل |
| ISO 2768-1 | مقاطع ثنائية الأبعاد مقطوعة بالليزر ومثقوبة | الفئة م (متوسطة) | ±0.30 مم | لا يتحكم في ارتداد مكبس الثني أو انكماش اللحام |
| ISO 13920 | إطارات وهياكل معدنية ملحومة | الفئة ب / ج | من ±2.0 مم إلى ±4.0 مم | يستثني ذلك عيوب سطح خرزة اللحام (المغطاة بموجب معيار ISO 5817) |
| ASTM A568 / B209 | مخزون من الفولاذ الخام والفولاذ المقاوم للصدأ والألومنيوم | ستاندرد ميل | من ±0.08 مم إلى ±0.15 مم (صفيحة بسمك 2 مم) | أرقام القياس اسمية، ويختلف سمك اللفائف. |
| إشارات GD&T صريحة | فتحات تثبيت حرجة عبر خطوط الانحناء | طباعة حسب الطلب | من ±0.05 مم إلى ±0.10 مم | يؤدي تطبيقها على الحواف غير الوظيفية إلى مضاعفة تكلفة الوحدة |
ما هي معايير التفاوتات العامة في معيار ISO 2768 في صناعة الصفائح المعدنية؟
تُستخدم التفاوتات العامة لمعيار ISO 2768 في الأبعاد الخطية والزاوية والأساسية للهندسة غير المحددة بشكل فردي في مكونات الصفائح المعدنية، مع اعتماد معيار ISO 2768-m كأساس للتصنيع (تفاوت ±0.1 مم للأجزاء الصغيرة، ±0.3 مم للأبعاد المتوسطة، و±1° للانحناءات القصيرة). يغطي معيار ISO 2768-1 المكونات ثنائية الأبعاد المقطوعة بالليزر أو المثقوبة، والتي تقتصر على مستوى واحد فقط نظرًا لتشوه بنية المعدن بفعل الضغط.
شرح مفصل لفئات ISO 2768-1 الخطية والزاوية
تحدد المواصفة القياسية ISO 2768-1 أربعة فئات من التفاوتات الخطية والزاوية: f (ناعم)، m (متوسط)، c (خشن)، و v (خشن جداً).
- الفئة م (متوسطة): المعيار العالمي لمحلات تصنيع الصفائح المعدنية في جميع أنحاء العالم.
- الفئة f (غرامة): للحصول على خطوط محيطية دقيقة ثنائية الأبعاد مقطوعة بالليزر على مواد رقيقة أو ميزات ثانوية مصنعة آلياً.
- الفئة ج (خشن) و ف (خشن جدًا): بالنسبة لعمليات تصنيع الألواح السميكة، فإن الفئة الخامسة ليست شائعة في تصنيع CNC.
|
نطاق الطول الاسمي (مم) |
الفئة f (غرامة) |
الفئة م (متوسطة) |
الفئة ج (خشنة) |
الفئة الخامسة (خشنة جداً) |
|
من 0.5 إلى 3 |
±0.05 مم |
±0.10 مم |
±0.20 مم |
غير متوفر |
|
من 3 إلى 6 سنوات |
±0.05 مم |
±0.10 مم |
±0.30 مم |
±0.50 مم |
|
من 6 إلى 30 عامًا |
±0.10 مم |
±0.20 مم |
±0.50 مم |
±1.00 مم |
|
من 30 إلى 120 |
±0.15 مم |
±0.30 مم |
±0.80 مم |
±1.50 مم |
|
أكثر من 120 إلى 400 |
±0.20 مم |
±0.50 مم |
±1.20 مم |
±2.50 مم |
|
من 400 إلى 1000 |
±0.30 مم |
±0.80 مم |
±2.00 مم |
±4.00 مم |
|
أكثر من 1000 إلى 2000 |
±0.50 مم |
±1.20 مم |
±3.00 مم |
±6.00 مم |
لماذا يُعتبر معيار ISO 2768-2 قديمًا في الرسومات الحالية؟
غالباً ما تُظهر رسومات التصميم بمساعدة الحاسوب القديمة ISO 2768-mK أو ISO 2768-mH في خانة العنوان.
- السحب القياسي: تم سحب معيار ISO 2768-2 (قيم التفاوت العامة للتسطيح والاستقامة والتعامد للفئات H وK وL) رسميًا في عام 2019 واستُبدل بـ ISO 22081.
- نزاعات التفتيش: يؤدي تحديد مواصفات ISO 2768-2 في الرسومات الجديدة إلى نزاعات في فحص الألواح الرقيقة التي تنحني بطبيعتها من عملية القطع بالليزر.
- الممارسة الحالية: استخدم معيار ISO 2768-m للتفاوتات الخطية واستخدم إطارات GD&T مع المراجع عند الحاجة فقط لتسطيح وتعامد التجميعات.
الفيزياء الكامنة وراء تراكم تفاوت خط الانحناء
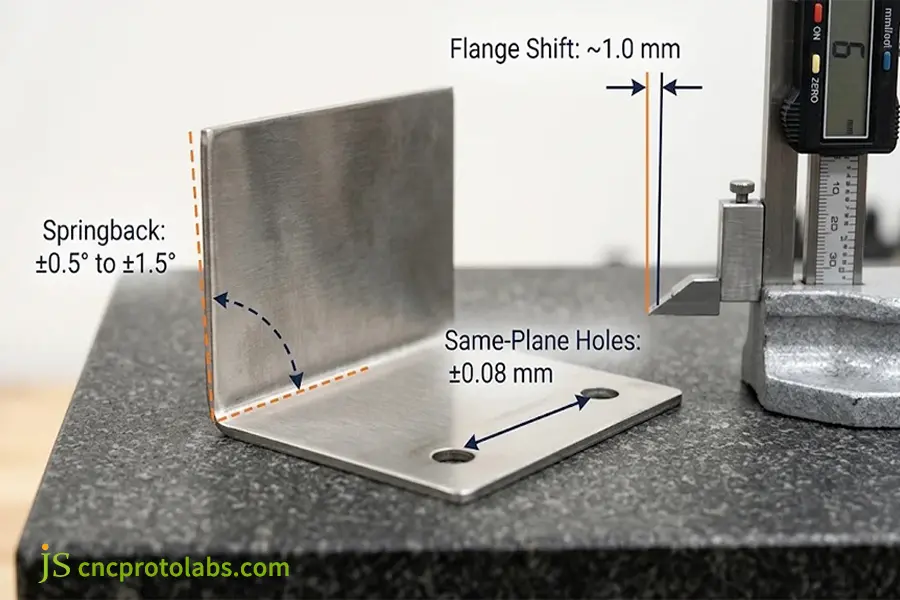
يؤدي تطبيق معيار ISO 2768-m على طول خط الثني إلى أخطاء طباعة متكررة. في عملية الثني الهوائي، يضغط المثقب الصفيحة لتشكيل قالب على شكل حرف V. وتتسبب الاختلافات في قوة الشد بين اللفات في ارتداد المعدن بمجرد خروجه من المثقب. من ±0.5° إلى ±1.5° يؤدي انزياح الارتداد عبر شفة طويلة إلى إزاحة طرف الشفة بمقدار 1.0 مم تقريبًا، وهو ما يتجاوز حدود معيار ISO 2768-m. ويتطلب التحكم الأكثر دقة إعدادات مفصلة في تفاوتات الانحناء للأجزاء المشكلة.
ما هي حدود التفاوت والانحناء التي يمكن أن تتحملها الصفائح المعدنية عند استخدام تقنية القطع بالليزر؟
حديث دقة القطع بالليزر الليفي يمسك من ±0.05 مم إلى ±0.10 مم على قطاعات الصفائح المعدنية المسطحة، في حين أن نطاق التفاوت المسموح به لعملية التثقيب باستخدام ماكينات CNC هو نفسه نطاق الأداة المستخدمة، ويتراوح نطاق التفاوت المسموح به لعملية الثني الهوائي من من ±0.25 مم إلى ±0.50 مم في كل انحناء. ويعود سبب اختلاف التفاوت في التفاوت إلى الفرق بين تقنيات المعالجة ثنائية الأبعاد وثلاثية الأبعاد.
معايير قدرات أرضية المصنع حسب العملية
قارن متطلبات الطباعة مع قدرات الآلة الفعلية كما هو موضح في إرشادات التفاوتات الدقيقة للصفائح المعدنية الصادرة عن جمعية المصنعين والمصنعين (FMA، 2024):
- القطع بالليزر الليفي: يحافظ على دقة تتراوح بين ±0.05 مم و ±0.10 مم في الأشكال ثنائية الأبعاد. تأكد من ألا يقل قطر الثقوب المقطوعة عن سُمك المادة لتجنب الانصهار في المنطقة المتأثرة بالحرارة. اقرأ هنا لمعرفة المزيد. جودة ودقة القطع بالليزر مقابل القطع بنفث الماء على ألواح أكثر سمكًا.
- التثقيب باستخدام أبراج CNC: تتراوح أقطار ثقوب التثقيب بين تفاوتات ±0.08 مم عند استخدام مثاقب فولاذ الأدوات، يجب إبقاء الثقوب بعيدة عن خطوط الثني لتجنب تمدد الثقوب أثناء التشكيل، وهي مغطاة بـ دقة قطر الثقب ومسافة الحافة.
- ثني الثني بالهواء باستخدام مكبس CNC: تفاوتات قدرها ±0.25 مم للشفاه ذات الانحناءة الواحدة و ±0.5° على زوايا الانحناء (±0.3 درجة باستخدام مستشعرات زاوية الليزر). يزداد التراكم مع عدد الانحناءات.
لماذا لا يمكن للصفائح المعدنية أن تضاهي دقة التصنيع باستخدام الحاسوب (CNC)
تحتفظ الصفائح المعدنية المدرفلة على البارد بإجهادات الدرفلة المحصورة.
- تشوه تخفيف التوتر: يتم تخفيف الإجهاد من خلال قطع الأشكال الخارجية أو الانحناء على طول نصف القطر، مما يؤدي إلى التواء أو تقوس اللوحة.
- ميزة البليت الصلب: تستخدم عملية الطحن باستخدام الحاسوب (CNC) مغازل صلبة لقطع قطع صلبة تم تخفيف إجهادها بتفاوتات تتراوح من ±0.01 مم إلى ±0.05 مم.
- نسبة الدقة إلى التكلفة: تُحقق الصفائح المعدنية بناء هياكل خفيفة الوزن بتكلفة أقل من خلال تقليل الصلابة ثلاثية الأبعاد لزيادة سرعة التشكيل.
ISO 2768 مقابل ISO 13920: أي مخطط تفاوتات الصفائح المعدنية ينطبق؟
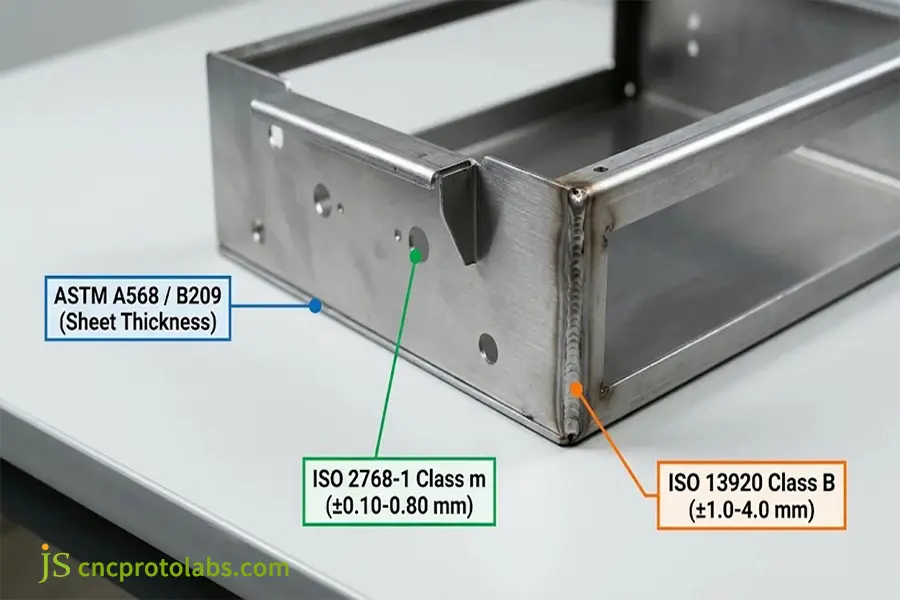
أن ISO 2768 مقابل ISO 13920 تكشف المقارنة أن معيار ISO 2768 يتناول كل مكون مقطوع بالليزر أو مثني قبل التجميع، بينما معيار ISO 13920 مخصص للهياكل الملحومة حيث تؤدي حرارة اللحام إلى انكماش وتشوه الإطار الملحوم. مخطط التفاوتات المسموح بها في الصفائح المعدنية يثبت ذلك أنه لا يمكن استخدام معيار ISO 2768-m على إطار ملحوم لأن لحام TIG/MIG سيؤدي إلى انكماش بعدة ملليمترات.
تصنيفات ISO 13920 للهياكل الملحومة
يصنف معيار ISO 13920 التفاوتات العامة للتجميعات الملحومة إلى أربعة أنواع من التفاوتات الخطية الفئات (أ، ب، ج، د) وأربع فئات من التفاوت في التسطيح أو الاستقامة (هـ، و، ز، ح).
- خط الأساس للمتجر: ينطبق معيار ISO 13920-B (وأيضًا ISO 13920-BF، الذي يتضمن الفئة الخطية B مع فئة التسطيح F) على خزائن المصانع والإطارات وصناديق البطاريات.
- حدود التسامح: إن فئة التجميع الملحوم الأكثر دقة هي الفئة أ (مع تفاوت يبلغ حوالي ±2 مم على اللحامات بطول متر واحد)، في حين أن الفئتين ب و ج تزدادان لمراعاة المدخلات الحرارية الأكبر من اللحام.
- استثناء جودة اللحام: يتناول معيار ISO 13920 حجم التجميع فقط، بينما يتضمن معيار ISO 5817 مظهر اللحام والمسامية.
كيف تحدد معايير ASTM A568 و ASTM B209 سمك المواد الخام؟
لا ينظم كل من معيار ISO 2768 ومعيار ISO 13920 سمك المواد الخام الواردة من الصفائح. وبدلاً من ذلك، يتم تحديد سمك المصنع وفقًا لمعايير ASTM.
- ASTM A568 / A568M: يشمل ذلك صفائح الفولاذ الكربوني والفولاذ الإنشائي والفولاذ عالي القوة منخفض السبائك (HSLA) المدرفلة على الساخن والبارد.ASTM A240 غطاء من الفولاذ المقاوم للصدأ).
- ASTM B209: يشمل ذلك سماكة الصفائح والألواح المصنوعة من الألومنيوم وسبائك الألومنيوم.
- تأثير اختلاف القياس: الاسمي فولاذ عيار 16 (1.52 مم) يختلف بمقدار ±0.10 مم عبر ملف بناءً على معيار ASTM A568. يؤدي تغيير شكل الانحناء الهوائي في السماكة إلى تغيير المحور المحايد وأطوال الشفة ما لم يتم تغيير عامل K.
مخطط شامل لتفاوتات الصفائح المعدنية ومصفوفة العمليات المتقاطعة
| بُعد المقارنة | ISO 2768-1 (الفئة م) | ISO 13920 (الفئة ب) | ASTM A568 / B209 | بديل: الطحن باستخدام الحاسوب |
| نطاق التفاوت | من ±0.10 مم إلى ±0.80 مم | من ±2.0 مم إلى ±4.0 مم (حتى 1000 مم) | ±0.08 مم إلى ±0.15 مم (سُمك الخامة) | من ±0.01 مم إلى ±0.05 مم |
| العملية الأساسية | القطع بالليزر ثنائي الأبعاد، والتثقيب، والثنيات الفردية | لحام TIG/MIG، لحام البقعة، الرقص | إنتاج لفائف مصانع الدرفلة ومراقبة الجودة | الطحن ثلاثي المحاور/خماسي المحاور على وسادات صلبة/مرجعية |
| التكلفة والمدة الزمنية | 1.0× خط الأساس (إعداد CNC القياسي) | من 1.3 إلى 1.6 (يلزم وجود تجهيزات لحام) | قاعدة المواد (+15%-25% لنصف المطحنة) | من 3.5 إلى 6.0 (وقت إزالة رقائق عالية) |
| وضع الفشل الأساسي | عند تطبيقه على الأجزاء الملحومة، يفشل بسبب انكماش اللحام | عند تطبيقه على الثقوب الدقيقة، يتسبب في تداخل البراغي | تؤدي الانحرافات غير المراقبة في مقياس القياس إلى انحناء معاملات K | عند استخدامه في علب كبيرة ورقيقة، فإنه يسبب اهتزازًا. |
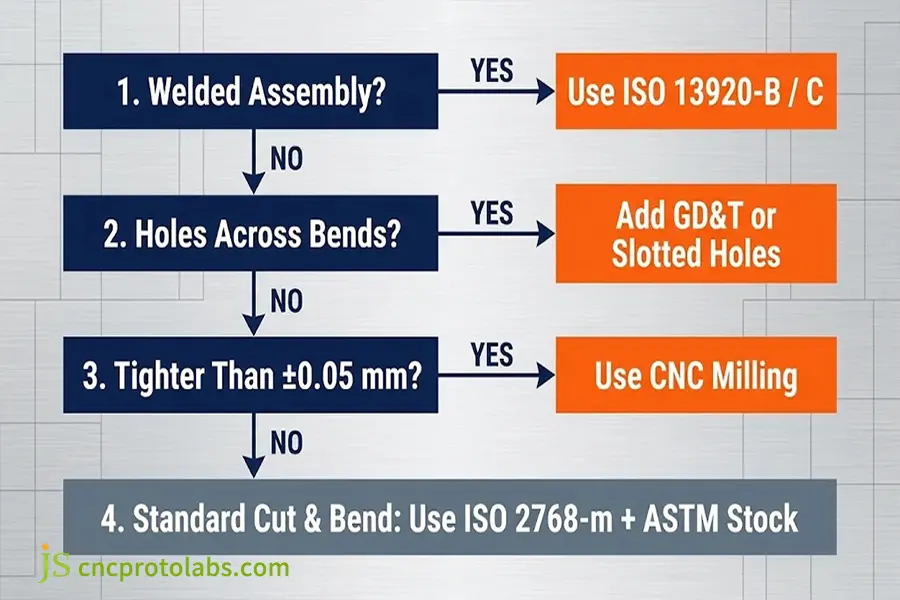
بالنسبة للمكونات ذات القطع العادي والانحناء البسيط، اعتمد درجة التفاوت ISO 2768-m، واستخدم ISO 13920-B/C عندما تتضمن العملية اللحام، وتأكد من أن تفاوت الملف ضمن الحدود المحددة بواسطة ASTM A568/B209، واستخدم تقنية هجينة. "اللحام متبوعًا بالتصنيع باستخدام الحاسوب" عندما تكون التفاوتات أكثر صرامة من ±0.05 مم.
كيف يتم تحديد التفاوتات المسموح بها في الصفائح المعدنية وفقًا لمعايير ASTM و ISO؟
يتطلب تجنب مشاكل التركيب أثناء التجميع ضبطًا تفاوتات الصفائح المعدنية من خلال نهج رسم ثلاثي المستويات: راجع ASTM A568 أو B209 لقياس المواد الخام، واستخدم ISO 2768-m في خانة العنوان للقطع والثني، واستخدم ISO 13920-B للحام، واستخدم الوضع الحقيقي وفقًا لنظام GD&T (±0.05 مم إلى ±0.10 مم) فقط على فتحات التثبيت الموجودة على مستوى مرجعي.
4 إرشادات مفيدة للتصميم من أجل التصنيع (DFM) لتحديد عناصر الطباعة
- فرض استخدام معيار الإسناد أحادي المستوى: تأكد من أن أبعاد فتحات التثبيت المهمة تم تحديدها من حافة مرجعية تقع في نفس المستوى للحفاظ على دقة الليزر.
- استخدم الثقوب المشقوقة لتحقيق التفاوت المسموح به: بدلاً من استخدام فتحات التخليص التقليدية على لوحة واحدة متطابقة، استخدم فتحات مشقوقة أينما توجد مثبتات تمر عبر انحناء أو وصلة لحام؛ وهذا يسمح ببعض المرونة لاستيعاب التراكم.
- حدد رسمك ثنائي الأبعاد مع ملاحظات متناسقة في كتلة العنوان:
المادة: فولاذ مقاوم للصدأ 304 وفقًا للمعيار ASTM A240، بسماكة اسمية 2.0 مم. ما لم يُذكر خلاف ذلك: التفاوتات الخطية والزاوية وفقًا للمعيار ISO 2768-m. التجميعات الملحومة وفقًا للمعيار ISO 13920-B. جودة اللحام وفقًا للمعيار ISO 5817-C. يجب إزالة جميع النتوءات وكسر جميع الحواف الحادة حتى 0.2 مم.
- أضف حواجز تخفيف الانحناء المناسبة عند التقاطعات الزاوية: أضف فتحات انحناء مستطيلة أو بيضاوية عميقة بما يكفي لإزالة سماكة المادة ونصف قطر الانحناء الداخلي، مما يمنع تمزق الزوايا و عيوب ثني الصفائح المعدنية ودقة الرسم إخفاقات.
دراسة حالة: تقليل التداخل بنسبة 38% أثناء التجميع على صندوق من الفولاذ المقاوم للصدأ 304
طلبت شركة مصنعة للمعدات الآلية 300 قطعة من حاوية تحكم خارجية بحجم 600 × 400 × 250 مم مصنوع من الفولاذ المقاوم للصدأ 304 بسماكة 2.0 مم (ASTM A240). كان الرسم الأصلي يحتوي على التفاوت المسموح به وفقًا لمعيار ISO 2768-f من خلال فتحات لوحة العنوان ومفصلات الأبواب عند منحنيين بزاوية 90 درجة من الجدار الخلفي.
كشف الفحص الأولي للمقالة عن مشكلتين:
- تداخل التراكم: لم تكن اللفائف الواردة متناسقة في سماكتها وفقًا لإرشادات ASTM، إلى جانب ارتداد مكبس الفرامل في انحناءين، مما أدى إلى تداخل بمقدار 1.1 مم في فتحات المفصلات وتسبب في انحشار الأبواب في 38٪ من الأبواب.
- تضخم التكاليف: أدى استخدام الفئة f في عمليات اللحام الكبيرة إلى زيادة عروض الأسعار بنسبة 55%.
خلال عملية مراجعة التصميم للتصنيع، أجرى مهندسو شركة JS Precision ثلاثة تغييرات على الرسومات:
- تم تخفيف التفاوتات لعمليات القطع والثني وفقًا للمعيار ISO 2768-m مع تخصيص المعيار ISO 13920-B للغلاف الملحوم بالدرزة.
- تم الرجوع إلى نمط ثقوب المفصلات لتحديد نقطة مرجعية جديدة عند الحافة الأمامية مع استبدال الثقوب الموجودة على الهيكل المتوافق بفتحات.
- تم قياس سمك الملف الوارد، وتم ضبط عامل K لفرامل الضغط عند 0.42.
انخفضت مشاكل تركيب الباب على الإطار من من 38% إلى 0%وظل معدل الهدر أقل من 0.8%، وانخفضت تكلفة الوحدة بنسبة 32%. يُعد تحسين الطباعة المبكر أمرًا بالغ الأهمية عندما اختيار شركة تصنيع صفائح معدنية دقيقة.
ما هي أكثر الأسئلة شيوعاً حول تفاوتات الصفائح المعدنية؟
ما هو التفاوت القياسي لتصنيع الصفائح المعدنية إذا لم يتم تحديد أي تفاوت؟
في غياب أي هوامش تفاوت محددة، تفترض ورش التصنيع أن ISO 2768-m ينطبق التفاوت على العناصر المقطوعة والمثنية بينما ISO 13920-B ينطبق هذا على الهياكل الملحومة. إذا كان معيار ISO 2768-m ينطبق، فإن مستوى التفاوت المتوسط ينطبق بين من ±0.1 مم إلى ±0.5 مم بالنسبة للميزات الخطية. اعتمادًا على الإعدادات الافتراضية، قد تنشأ مشاكل في المحاذاة مع الأجزاء متعددة الانحناءات.
هل لا يزال معيار ISO 2768 ساري المفعول بالنسبة للرسومات الهندسية الحديثة للصفائح المعدنية؟
لا يزال معيار ISO 2768-1، الذي يشير إلى التفاوتات الخطية/الزاوية، ساري المفعول، ولكن معيار ISO 2768-2، الذي يتعلق بالتسطيح/التربيع، تم سحبه في عام 2019 واستُبدل بمعيار ISO 22081.
هل يمكن للقطع بالليزر الحفاظ على دقة ±0.05 مم عبر قطعة معدنية كاملة؟
يمكن أن يحافظ ليزر الألياف على درجة حرارة من ±0.05 مم إلى ±0.10 مم على أقطار الثقوب ثنائية الأبعاد والحواف على مستوى مسطح واحد في الصفائح الرقيقة. لا يمكن تثبيتها عند 0.05 مم عند الحواف المشكلة أو اللحامات بسبب انكماش اللحام وارتداد مكبس الثني حيث يلزم استخدام طحن CNC ثانوي.
كيف تؤثر معايير ASTM A568 و ASTM B209 على تفاوتات انحناء الصفائح المعدنية؟
تُحدد حدود المواصفات القياسية ASTM A568 (للفولاذ) وASTM B209 (للألومنيوم) سُمك الصفائح الخام في المصنع، وليس أثناء التصنيع في الورشة. قد يختلف سُمك الفولاذ الاسمي البالغ 2.0 مم بمقدار ±0.10 مم تقريبًا عبر عرض اللفة، مما يُغير المحور المحايد عند ثنيه بالهواء، ويُغير أطوال الحواف إذا لم يتم تعويض معاملات K.
إلى أي مدى تؤدي التفاوتات الدقيقة إلى زيادة تكاليف تصنيع الصفائح المعدنية؟
يؤدي تشديد معايير التفاوت من معيار ISO 2768-m إلى معيار ISO 2768-f إلى زيادة سعر القطعة الواحدة بنسبة تتراوح بين 25% و55%، بينما قد تؤدي التفاوتات الميكانيكية (±0.05 مم) إلى مضاعفة الأسعار أو حتى زيادتها ثلاثة أضعاف. تتطلب هذه التفاوتات الدقيقة سرعات ليزر أبطأ، وأدوات مخصصة، وتجهيزات لحام، وفحصًا كاملًا باستخدام جهاز قياس الإحداثيات ثلاثي الأبعاد (CMM).
متى يجب عليّ اختيار التصنيع باستخدام الحاسوب (CNC) بدلاً من تصنيع الصفائح المعدنية للحصول على دقة عالية؟
اختر التصنيع باستخدام الحاسوب (CNC) عندما تتطلب الأجزاء دقة خطية أقل من ±0.05 مم، أو استواءً تامًا على أسطح كبيرة، أو سماكة جدارية ثلاثية الأبعاد متغيرة. تُناسب الصفائح المعدنية الهياكل خفيفة الوزن منخفضة التكلفة، بينما تُزيل عملية الطحن باستخدام الحاسوب (CNC) الارتداد المرن وانحراف القياس للحفاظ على دقة تتراوح بين ±0.01 مم و ±0.05 مم.
خاتمة
يتضمن الاختيار الصحيح لتفاوتات الصفائح المعدنية تحديد المعايير المناسبة بناءً على مراحل العملية. يُنصح باستخدام ISO 2768-m للقطع بالليزر ثنائي الأبعاد والانحناءات البسيطة، قم بالتغيير إلى ISO 13920-B أو C بالنسبة لتجميعات اللحام، أضف تفاوتات سُمك الطحن وفقًا لـ ASTM A568 أو B209وتطبيق نظام التسامح الهندسي (GD&T) المفصل فقط على واجهات التثبيت. للاطلاع على خيارات المواد والتشطيبات في جميع مراحل سير العمل، راجع دليلنا. دليل تصنيع الصفائح المعدنية.
هل أنت مستعد لضمان دقة الأبعاد في غلاف متعدد الانحناءات أو إطار ملحوم؟ أرسل ملفات STEP/DXF والرسومات ثنائية الأبعاد، و سيقوم مهندس شركة JS Precision بإجراء مراجعة مجانية لتفاوتات التصنيع قبل بدء الإنتاج..