中文 (简体)


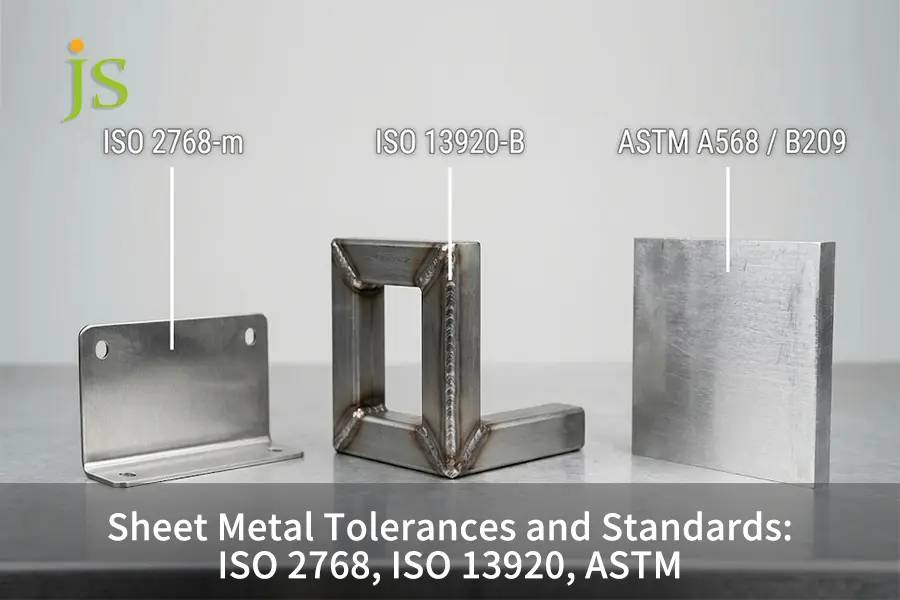
标准 钣金公差 根据三种不同的规格,激光切割和成型的精度范围为±0.1毫米至±0.5毫米:
- ISO 2768-1: 涵盖二维激光切割和冲压特征的一般线性和角度公差,其中 M 级是车间基本规范。
- ISO 13920: 涵盖焊接钣金组件,考虑到焊接收缩和热变形,这些无法用一般切割公差来处理。
- ASTM A568 / B209: 涵盖钢材和铝材轧制厚度,控制厚度公差,这直接影响折弯机弯曲扣除。
公差限制定义了最终的质量界限。 钣金加工应用一个宽泛的标注,例如 ISO 2768-1 标准 整个图纸都采用平面图会导致装配装配失败和单价上涨,因为平面图的限制忽略了折弯机的回弹、焊接收缩和原材料卷材规格的变化。
钣金公差标准快速参考概述
为每个制造步骤设定公差。二维切割和简单弯曲特征采用 ISO 2768-m 标准。焊接框架采用 ISO 13920 B 或 C 标准。原材料板材厚度公差采用 ASTM A568/B209 标准。弯曲处关键安装孔仅应用 GD&T 公差。
| 标准/规范 | 受管辖特征 | 普通等级 | 典型线性公差(30-120 毫米) | 主要盲点/故障风险 |
| ISO 2768-1 | 二维激光切割和冲压型材 | m 类(中等) | ±0.30 毫米 | 不能控制折弯机回弹或焊接收缩 |
| ISO 13920 | 焊接钣金框架和外壳 | B/C级 | ±2.0 毫米至 ±4.0 毫米 | 不包括焊缝表面缺陷(ISO 5817 涵盖)。 |
| ASTM A568 / B209 | 钢材、不锈钢和铝材 | 标准磨坊 | ±0.08 毫米至 ±0.15 毫米(2 毫米厚片) | 规格数值为标称值,线圈厚度会因线圈而异。 |
| 明确的GD&T标注 | 弯曲线上的关键安装孔 | 定制印刷 | ±0.05 毫米至 ±0.10 毫米 | 将此类应用应用于非功能性法兰会使单位成本翻倍。 |
ISO 2768 通用公差控制标准对钣金加工进行哪些控制?
ISO 2768 通用公差适用于钣金零件中未单独标明的线性、角度和基本几何尺寸,其中 ISO 2768-m 为车间基准(小特征公差为 ±0.1 mm,中等尺寸公差为 ±0.3 mm,短弯曲公差为 ±1°)。ISO 2768-1 仅适用于二维激光切割或冲压零件,且此类零件仅限于一个平面,因为冲压会使金属晶粒变形。
ISO 2768-1 线性和角度分类详解
ISO 2768-1 定义了四类线性和角度公差: f(细),m(中),c(粗),v(非常粗)。
- m 类(中等): 全球钣金加工车间的通用基准。
- f 类(精细): 适用于薄材料或二次加工特征上的紧密二维激光切割轮廓。
- c 类(粗糙)和 v 类(非常粗糙): 对于厚板加工,V 级在数控加工中并不常见。
|
标称长度范围(毫米) |
f 类(良好) |
m 类(中等) |
c 类(粗) |
第五类(非常粗糙) |
|
0.5 至 3 |
±0.05 毫米 |
±0.10 毫米 |
±0.20 毫米 |
不适用 |
|
超过3到6岁 |
±0.05 毫米 |
±0.10 毫米 |
±0.30 毫米 |
±0.50 毫米 |
|
6至30岁以上 |
±0.10 毫米 |
±0.20 毫米 |
±0.50 毫米 |
±1.00 毫米 |
|
30至120岁以上 |
±0.15 毫米 |
±0.30 毫米 |
±0.80 毫米 |
±1.50 毫米 |
|
超过120至400 |
±0.20 毫米 |
±0.50 毫米 |
±1.20 毫米 |
±2.50 毫米 |
|
400 至 1000 人以上 |
±0.30 毫米 |
±0.80 毫米 |
±2.00 毫米 |
±4.00 毫米 |
|
超过1000至2000 |
±0.50 毫米 |
±1.20 毫米 |
±3.00 毫米 |
±6.00 毫米 |
为什么 ISO 2768-2 在当今的图纸中已经过时
较旧的CAD图纸通常显示 ISO 2768-mK 或 ISO 2768-mH 在标题栏中。
- 标准取款: ISO 2768-2(H、K 和 L 级的通用平面度、直线度和垂直度公差值)已于 2019 年正式撤销,并被其他标准取代。 ISO 22081。
- 检验纠纷: 在新图纸中规定采用 ISO 2768-2 标准会导致对因激光切割工艺而固有弯曲的薄板进行检验时出现争议。
- 目前做法: 对于线性公差,请使用 ISO 2768-m;对于装配体的平面度和垂直度,仅在需要时才使用带基准的 GD&T 框架。
弯曲线公差累积背后的物理原理
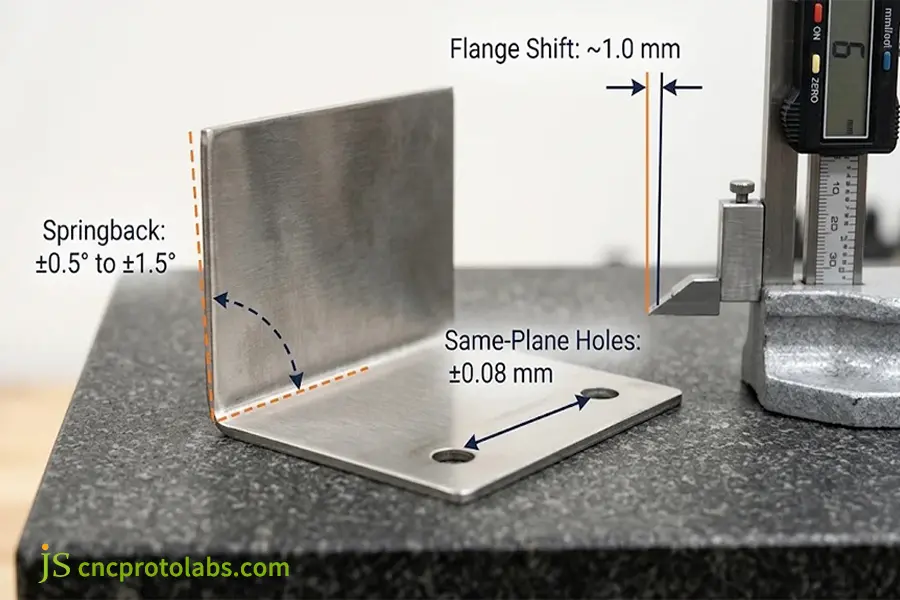
在折弯线上应用 ISO 2768-m 标准会导致持续的印刷错误。在空气折弯中,冲头将板材压入 V 形模具。由于卷材间抗拉强度的差异,冲头离开后金属会发生回弹。 ±0.5°至±1.5° 长法兰上的回弹位移会导致法兰尖端位移近 1.0 毫米,超出 ISO 2768-m 限值。更严格的控制需要采用详见[此处应插入相关文档或说明]的设置。 成型零件的弯曲公差。
金属薄板的激光切割公差和弯曲极限是多少?
现代的 光纤激光切割公差 抓住 ±0.05 毫米至 ±0.10 毫米 对于平面金属板材型材,数控转塔冲孔的公差范围与所用刀具的公差范围相同,而空气弯曲的公差范围则从 ±0.25 毫米至 ±0.50 毫米 在每个弯曲处。造成公差差异的原因是二维和三维加工技术的不同。
按流程划分的车间能力基准
将打印要求与 FMA 精密钣金公差指南(制造商协会,2024 年)中列出的实际机器能力进行比较:
- 光纤激光切割: 二维形状的公差保持在±0.05毫米至±0.10毫米之间。确保切割孔的直径不小于材料厚度,以避免热影响区(HAZ)熔化。点击此处了解更多信息。 激光切割与水刀切割的质量和公差 在较厚的盘子上。
- 数控转塔冲床: 冲孔直径的公差为 ±0.08 毫米 使用工具钢冲头时,应确保孔与弯曲线之间无接触,以避免成型过程中孔被拉伸,并用……覆盖。 孔径和边缘距离精度。
- 数控折弯机气动弯管: 单弯法兰的公差为±0.25毫米。 ±0.5° 弯曲角度精度为±0.3°(使用激光角度传感器)。堆叠层厚度随弯曲次数增加而增大。
为什么钣金加工无法达到数控加工的精度
冷轧金属板材保留了轧制过程中产生的应力。
- 应力释放变形: 通过切割外部轮廓或沿半径弯曲来释放应力,从而导致面板扭曲或弯曲。
- 刚性坯料优势: CNC铣削采用刚性主轴切割消除应力的实心坯料,公差为±0.01毫米至±0.05毫米。
- 精度成本比: 通过降低三维刚度,提高成型速度,钣金可以以更低的成本实现轻量化外壳结构。
ISO 2768 与 ISO 13920:哪个钣金公差表适用?
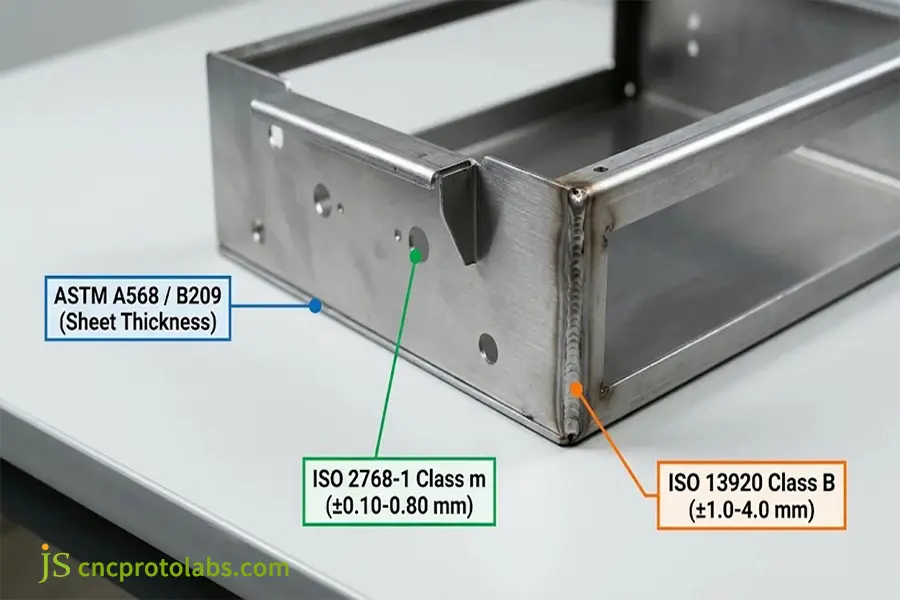
一个 ISO 2768 与 ISO 13920 对比显示,ISO 2768 针对的是装配前的每个激光切割或弯曲部件,而 ISO 13920 则针对焊接结构,其中焊接热量会导致焊接框架的收缩和变形。 钣金公差表 这证明 ISO 2768-m 不能用于焊接框架,因为 TIG/MIG 焊接会导致几毫米的收缩。
ISO 13920焊接结构等级
ISO 13920 将焊接组件的一般公差分为四种线性公差。 班级(A、B、C 和 D) 以及四个平面度或直线度公差等级 (E、F、G 和 H)。
- 商店基准线: ISO 13920-B(也称 ISO 13920-BF,包含线性类别 B 和平面度类别 F)适用于工厂机柜、框架和电池盒。
- 公差限值: 最精确的焊接组件类别是 A 类(1 米长的焊接件的公差约为 ±2 毫米),而 B 类和 C 类则随着焊接热输入的增加而增加。
- 焊接质量排除: ISO 13920 仅涉及组件的尺寸,而 ISO 5817 包括焊缝外观和气孔率。
ASTM A568 和 ASTM B209 如何规定原材料厚度
ISO 2768 和 ISO 13920 均未对进料原材料板材的厚度做出规定。轧制厚度则由 ASTM 标准规定:
- ASTM A568 / A568M: 涵盖热轧和冷轧碳素钢板、结构钢板和高强度低合金钢板。ASTM A240 覆盖不锈钢板)。
- ASTM B209: 这涵盖了铝和铝合金板材的厚度公差。
- 量规偏差的影响: 名义上的 16号钢(1.52毫米) 根据 ASTM A568 标准,线圈厚度变化约为 ±0.10 mm。除非改变 K 系数,否则空气弯曲成形厚度的变化会改变中性轴和法兰长度。
综合钣金公差图表和跨工艺矩阵
| 比较维度 | ISO 2768-1(m级) | ISO 13920(B级) | ASTM A568 / B209 | 替代方案:数控铣削 |
| 公差范围 | ±0.10 毫米至 ±0.80 毫米 | ±2.0 毫米至 ±4.0 毫米(最远可达 1000 毫米) | ±0.08 毫米至 ±0.15 毫米(材料厚度) | ±0.01 毫米至 ±0.05 毫米 |
| 核心流程 | 二维激光切割、冲孔、单弯 | TIG/MIG 焊接、点焊、夹具 | 轧机卷材生产及质量控制 | 在实体/基准垫上进行三轴/五轴铣削 |
| 成本和交货时间 | 1.0倍基准(标准数控设置) | 1.3倍至1.6倍(需要焊接夹具) | 材料基础(半精磨面增加 15%-25%) | 3.5倍至6.0倍(芯片去除时间长) |
| 主故障模式 | 用于焊接部件时,因焊缝收缩而失效。 | 应用于精密钻孔时,会导致螺栓干涉 | 未经控制的量规漂移会改变弯曲K系数 | 用于大型薄型外壳时,会引起抖动 |
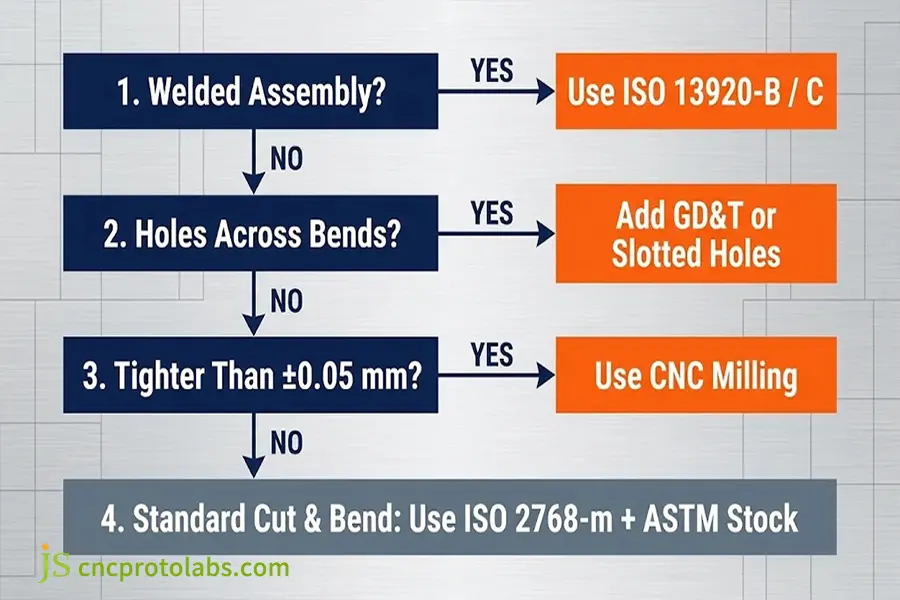
对于平切和简单弯曲的零件,采用 ISO 2768-m 公差等级;当工艺涉及焊接时,采用 ISO 13920-B/C;确保卷材公差在 ASTM A568/B209 规定的限值内;并采用混合加工方式。 “焊接后进行数控加工” 当公差比±0.05毫米更严格时。
如何根据 ASTM 和 ISO 标准规定钣金公差?
为避免装配过程中出现配合问题,需要进行设置。 钣金公差 通过三级绘图方法:原材料规格参考 ASTM A568 或 B209,切割和弯曲在标题栏中使用 ISO 2768-m,焊接件使用 ISO 13920-B,以及使用 GD&T 真位置(±0.05 mm 至 ±0.10 mm) 仅安装在基准平面上的安装孔上。
4 条适用于印刷标注的实用 DFM 指南
- 强制采用单平面基准尺寸标注: 确保关键安装孔的尺寸是根据位于同一平面上的基准边缘确定的,以保持激光器的精度。
- 使用开槽孔实现公差叠加: 与其在配合面板上使用传统的间隙孔,不如在有紧固件穿过弯曲或焊接接头的地方使用开槽孔;这样可以留出一些余量来适应堆叠。
- 请使用一致的标题栏注释来详细说明您的二维图纸:
材质:符合 ASTM A240 标准的 304 不锈钢,标称厚度 2.0 毫米。除非另有说明:线性和角度公差符合 ISO 2768-m 标准。焊接组件符合 ISO 13920-B 标准。焊接质量符合 ISO 5817-C 标准。去除所有毛刺并将所有锐边倒圆至 0.2 毫米。
- 在拐角处添加适当的弯曲减压槽: 添加足够深的矩形或椭圆形弯曲减压槽,以去除材料厚度和内弯曲半径,防止拐角撕裂; 钣金弯曲缺陷和图纸精度 失败。
案例研究:304不锈钢盒装配过程中干扰减少38%
一家自动化设备制造商订购了300个尺寸为[尺寸]的室外控制柜。 600 × 400 × 250 毫米 采用厚度为 2.0 毫米(符合 ASTM A240 标准)的 304 不锈钢。原始图纸有 ISO 2768-f 公差 从后墙的两个 90° 弯角处穿过标题栏和门铰链孔。
首次检验发现了两个问题:
- 堆叠干扰: 根据 ASTM 指南,进料卷材的厚度不一致,加上两次折弯时压机回弹,导致铰链孔干涉 1.1 毫米,造成 38% 的门卡住。
- 成本上涨: 在大焊缝上使用 f 级钢材导致报价上涨 55%。
在DFM评审过程中,JS Precision的工程师对图纸进行了三处修改:
- 放宽切割和弯曲操作的公差至 ISO 2768-m,同时为缝焊壳体指定 ISO 13920-B。
- 将铰链孔图案参照前凸缘上的新基准点,同时用槽替换配合底盘上的孔。
- 测量了进料卷材的厚度,并将折弯机的 K 系数设定为 0.42。
门框装配问题减少了 38% 到 0%废品率保持在0.8%以下,单位成本降低了32%。早期打印优化至关重要。 选择一家精密钣金加工制造商。
关于钣金公差,最常见的问题有哪些?
如果没有具体规定,钣金加工的标准公差是多少?
在没有任何具体公差规定的情况下,制造车间通常假设: ISO 2768-m 公差适用于切割和弯曲的零件,而 ISO 13920-B 适用于焊接结构。如果适用 ISO 2768-m 标准,则适用中间范围公差水平。 ±0.1 毫米至 ±0.5 毫米 对于线性特征。根据默认设置,多弯折零件可能会出现对齐问题。
ISO 2768 标准对于现代钣金工程图纸仍然有效吗?
ISO 2768-1(涉及线性/角度公差)仍然有效,但 ISO 2768-2(涉及平面度/垂直度)已于 2019 年撤销,并被 ISO 22081 取代。
激光切割能否在整个金属板材零件上保持±0.05毫米的公差?
光纤激光器可以保持 ±0.05 毫米至 ±0.10 毫米 在薄板上,二维孔径和边缘的加工精度无法达到0.05毫米,尤其是在成型凸缘或焊缝处,由于焊接收缩和折弯回弹等原因,需要进行二次数控铣削加工。
ASTM A568 和 ASTM B209 如何影响钣金弯曲公差?
ASTM A568(钢材)和 ASTM B209(铝材)标准规定的厚度限值适用于轧制原材料板材,而非车间加工后的板材厚度。标称厚度为 2.0 mm 的钢材在卷材宽度方向上的厚度可能存在约 ±0.10 mm 的偏差,这会导致空气弯曲时中性轴发生变化,并且如果不进行 K 系数补偿,则会导致法兰长度发生变化。
更严格的公差会使钣金加工成本增加多少?
将公差从 ISO 2768-m 提高到 ISO 2768-f 会使单价增加 25% 到 55%,而机械公差(±0.05 毫米)则可能使报价翻倍甚至三倍。更严格的公差要求更低的激光切割速度、专用工具、焊接夹具以及 100% 三坐标测量机 (CMM) 检测。
对于公差要求严格的加工,何时应该选择数控加工而不是钣金加工?
当零件需要小于±0.05毫米的线性公差、大面积表面严格的平面度要求或可变的三维壁厚时,应选择CNC加工。钣金加工适用于低成本的轻量化外壳,而CNC铣削则可消除回弹和量规漂移,从而将公差控制在±0.01毫米至±0.05毫米之间。
结论
正确选择钣金公差的关键在于根据工艺阶段设定合适的标准。建议使用 ISO 2768-m 对于二维激光切割和简单弯曲,请改为 ISO 13920-B 或 C 对于焊接组件,根据以下规定添加轧制厚度公差: ASTM A568 或 B209并且仅对安装接口应用详细的GD&T。有关整个工作流程中的材料和表面处理选项,请查看我们的 钣金加工指南。
准备好确保多弯管外壳或焊接框架的公差符合要求了吗?请提交您的 STEP/DXF 文件和 2D 图纸,以及 JS Precision 的工程师将在生产前进行免费的 DFM 公差审查。。