Deutsch


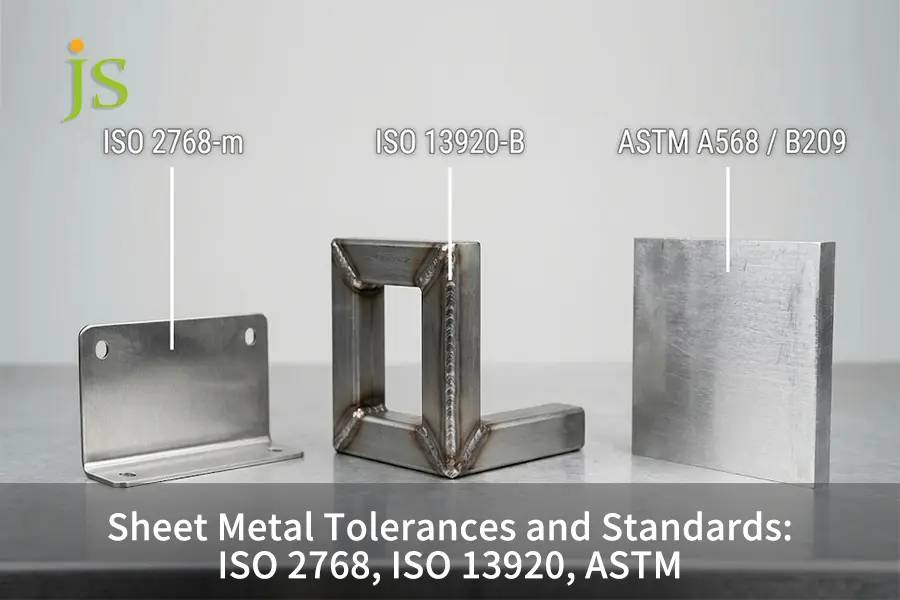
Standard Blechtoleranzen Die Toleranzen beim Laserschneiden und -formen liegen je nach Spezifikation zwischen ±0,1 mm und ±0,5 mm:
- ISO 2768-1: Umfasst allgemeine lineare und Winkeltoleranzen für 2D-Laserschnitt- und Stanzmerkmale, wobei Klasse m die grundlegende Werkstattspezifikation ist.
- ISO 13920: Beinhaltet geschweißte Blechbaugruppen unter Berücksichtigung von Schweißschrumpfung und Wärmeverzug, die mit allgemeinen Schnitttoleranzen nicht bewältigt werden können.
- ASTM A568 / B209: Beinhaltet die Dickenkontrolle von Stahl- und Aluminiumwalzwerkstoffen sowie die Kontrolle von Messtoleranzen, die sich direkt auf die Abzüge beim Abkanten auswirken.
Toleranzbeschränkungen definieren die ultimativen Qualitätsgrenzen für Blechbearbeitung. Anwendung einer allgemeinen Aufforderung wie z.B. ISO 2768-1-Standard Die Berücksichtigung der gesamten Zeichnung führt zu Montagefehlern und erhöhten Stückpreisen, da die Grenzen der Abwicklung die Rückfederung der Abkantpresse, die Schweißnahtschrumpfung und Schwankungen in der Rohspulenstärke nicht berücksichtigen.
Kurzübersicht der Toleranznormen für Blechbearbeitung
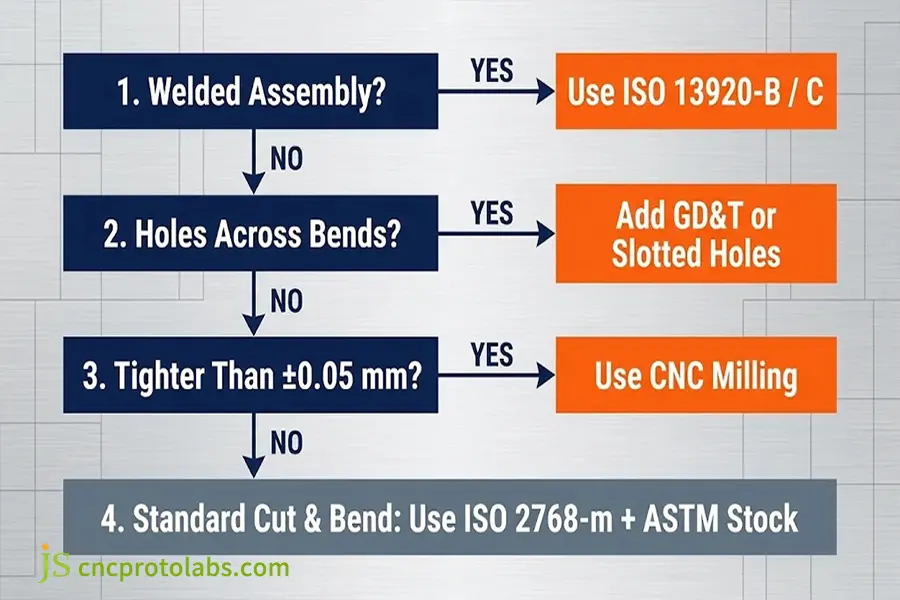
Für jeden Fertigungsschritt sind Toleranzen festzulegen. Für 2D-Schnitte und einfache Biegungen gilt ISO 2768-m. Für geschweißte Rahmen ist ISO 13920 B oder C anzuwenden. Die Toleranz für die Rohblechdicke ist ASTM A568/B209 zu beachten. Die GD&T-Toleranz ist nur für kritische Befestigungslöcher im Bereich von Biegungen anzuwenden.
| Norm / Spezifikation | Regulierte Funktionen | Gemeinsame Note | Typische lineare Toleranz (30-120 mm) | Primärer toter Winkel / Ausfallrisiko |
| ISO 2768-1 | 2D-lasergeschnittene und gestanzte Profile | Klasse m (Mittel) | ±0,30 mm | Kontrolliert weder die Rückfederung der Abkantpresse noch die Schweißnahtschrumpfung. |
| ISO 13920 | Geschweißte Blechrahmen und Gehäuse | Klasse B / C | ±2,0 mm bis ±4,0 mm | Ausgenommen sind Schweißnahtoberflächenfehler (die unter ISO 5817 fallen). |
| ASTM A568 / B209 | Rohstahl-, Edelstahl- und Aluminiumvorräte | Standard Mill | ±0,08 mm bis ±0,15 mm (2 mm Blech) | Die Drahtstärkenangaben sind Nennwerte, die Dicke variiert jedoch von Spule zu Spule. |
| Explizite GD&T-Angaben | Kritische Befestigungslöcher über Biegelinien hinweg | Individueller Druck | ±0,05 mm bis ±0,10 mm | Die Anwendung auf nicht-funktionale Flansche verdoppelt die Stückkosten. |
Was regelt die ISO 2768 für allgemeine Toleranzen bei Blechbearbeitungen?
Die allgemeinen Toleranzen nach ISO 2768 gelten für lineare, Winkel- und Grundgeometriemaße von Blechbauteilen, die nicht einzeln angegeben sind. ISO 2768-m bildet die Grundlage für die Fertigung (Toleranz von ±0,1 mm für kleine Merkmale, ±0,3 mm für mittlere Maße und ±1° für kurze Biegungen). ISO 2768-1 deckt ausschließlich 2D-Laser- oder Stanzteile ab, die aufgrund der Verformung des Metallgewebes durch das Pressen auf eine Ebene beschränkt sind.
Aufschlüsselung der linearen und eckigen Klassen nach ISO 2768-1
ISO 2768-1 definiert vier Klassen von Längen- und Winkeltoleranzen: f (fein), m (mittel), c (grob) und v (sehr grob).
- Klasse m (Mittel): Der universelle Standard für Blechbearbeitungsbetriebe weltweit.
- Klasse f (Fein): Für präzise 2D-Laserschnittkonturen auf dünnem Material oder für nachträglich bearbeitete Merkmale.
- Klasse c (grob) & v (sehr grob): Bei der Bearbeitung dicker Bleche ist die Klasse V in der CNC-Fertigung nicht üblich.
|
Nennlängenbereich (mm) |
Klasse f (Fein) |
Klasse m (Mittel) |
Klasse c (Grob) |
Klasse v (Sehr grob) |
|
0,5 bis 3 |
±0,05 mm |
±0,10 mm |
±0,20 mm |
N / A |
|
Über 3 bis 6 |
±0,05 mm |
±0,10 mm |
±0,30 mm |
±0,50 mm |
|
Über 6 bis 30 |
±0,10 mm |
±0,20 mm |
±0,50 mm |
±1,00 mm |
|
Über 30 bis 120 |
±0,15 mm |
±0,30 mm |
±0,80 mm |
±1,50 mm |
|
Über 120 bis 400 |
±0,20 mm |
±0,50 mm |
±1,20 mm |
±2,50 mm |
|
Über 400 bis 1.000 |
±0,30 mm |
±0,80 mm |
±2,00 mm |
±4,00 mm |
|
Über 1.000 bis 2.000 |
±0,50 mm |
±1,20 mm |
±3,00 mm |
±6,00 mm |
Warum ISO 2768-2 in heutigen Zeichnungen veraltet ist
Ältere CAD-Zeichnungen zeigen oft ISO 2768-mK oder ISO 2768-mH im Titelblock.
- Standardauszahlung: ISO 2768-2 (Allgemeine Toleranzwerte für Ebenheit, Geradheit und Rechtwinkligkeit der Klassen H, K und L) wurde 2019 offiziell zurückgezogen und durch folgende Norm ersetzt: ISO 22081Die
- Inspektionsstreitigkeiten: Die Spezifikation von ISO 2768-2 in neuen Zeichnungen führt zu Streitigkeiten bei der Inspektion dünner Platten, die sich aufgrund des Laserschneidprozesses naturgemäß verbiegen.
- Aktuelle Praxis: Verwenden Sie ISO 2768-m für lineare Toleranzen und GD&T-Rahmen mit Bezugspunkten nur dann, wenn dies für die Ebenheit und Rechtwinkligkeit der Baugruppen erforderlich ist.
Die Physik hinter der Toleranzkette an Biegelinien
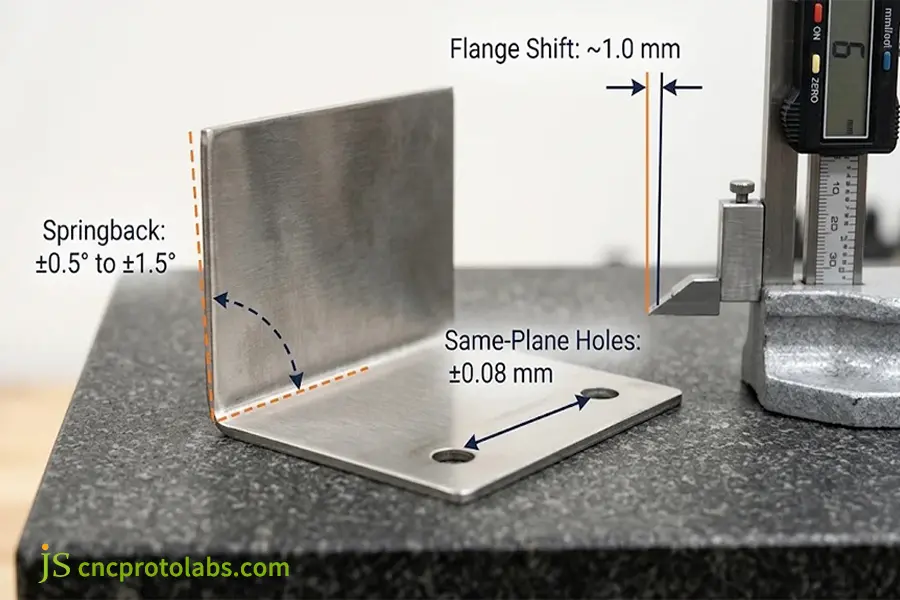
Die Anwendung von ISO 2768-m im Bereich der Biegelinie führt zu ständigen Druckfehlern. Beim Freibiegen presst der Stempel das Blech in eine V-Matrize. Schwankungen in der Zugfestigkeit zwischen den einzelnen Spulen bewirken, dass das Metall nach dem Verlassen des Blechs durch den Stempel zurückfedert. ±0,5° bis ±1,5° Die Rückfederung eines langen Flansches führt zu einer Verschiebung der Flanschspitze um fast 1,0 mm, was außerhalb der Grenzwerte der ISO 2768-m liegt. Eine präzisere Steuerung erfordert detaillierte Einstellungen gemäß [Referenz einfügen]. Biegetoleranzen für FormteileDie
Welche Toleranzen und Biegegrenzen sind beim Laserschneiden von Blechen zulässig?
Modern Toleranzen beim Faserlaserschneiden halten ±0,05 mm bis ±0,10 mm bei flachen Blechprofilen, während der Toleranzbereich für CNC-Revolverstanzen dem des verwendeten Werkzeugs entspricht und die Toleranz für Luftbiegen zwischen ±0,25 mm bis ±0,50 mm bei jeder Biegung. Der Grund für die Toleranzabweichungen liegt im Unterschied zwischen 2D- und 3D-Bearbeitungstechniken.
Leistungsfähigkeits-Benchmarks für die Fertigungshalle nach Prozess
Vergleichen Sie die Druckanforderungen mit den tatsächlichen Maschinenkapazitäten gemäß den FMA Precision Sheet Metal Tolerance Guidelines (Fabricators & Manufacturers Association, 2024):
- Faserlaserschneiden: Hält Toleranzen von ±0,05 mm bis ±0,10 mm bei 2D-Formen ein. Stellen Sie sicher, dass die Durchmesser der Schnittlöcher mindestens der Materialstärke entsprechen, um ein Schmelzen in der Wärmeeinflusszone (WEZ) zu vermeiden. Lesen Sie hier mehr darüber. Schnittqualität und Toleranzen bei Laser- vs. Wasserstrahlschnitten auf dickeren Platten.
- CNC-Revolverstanzen: Die Durchmesser der Stanzlöcher weisen Toleranzen von auf ±0,08 mm Bei Verwendung von Werkzeugstahlstempeln. Löcher von Biegelinien fernhalten, um ein Dehnen der Löcher beim Umformen zu vermeiden. Präzision von Lochdurchmesser und RandabstandDie
- CNC-Druckbiegen mit Abkantpresse: Toleranzen von ±0,25 mm für einfach gebogene Flansche und ±0,5° bei Biegewinkeln (±0,3° mit Laserwinkelsensoren). Die Stapelung erhöht sich mit der Anzahl der Biegungen.
Warum Blechbearbeitung nicht mit der Präzision der CNC-Bearbeitung mithalten kann
Kaltgewalztes Blech speichert die Walzspannungen.
- Spannungsentlastungsverformung: Spannungen werden durch das Schneiden von Außenprofilen oder durch Biegen entlang eines Radius abgebaut, was zu einer Verdrehung oder Durchbiegung der Platte führt.
- Vorteile starrer Rohlinge: Beim CNC-Fräsen werden starre Spindeln verwendet, um spannungsfreie Vollrohlinge mit Toleranzen von ±0,01 mm bis ±0,05 mm zu bearbeiten.
- Präzisions-Kosten-Verhältnis: Durch die Verwendung von Blech wird eine leichtere Gehäusekonstruktion zu geringeren Kosten ermöglicht, da die 3D-Steifigkeit reduziert wird, was zu einer höheren Umformgeschwindigkeit führt.
ISO 2768 vs. ISO 13920: Welche Toleranztabelle für Blechbearbeitung ist anzuwenden?
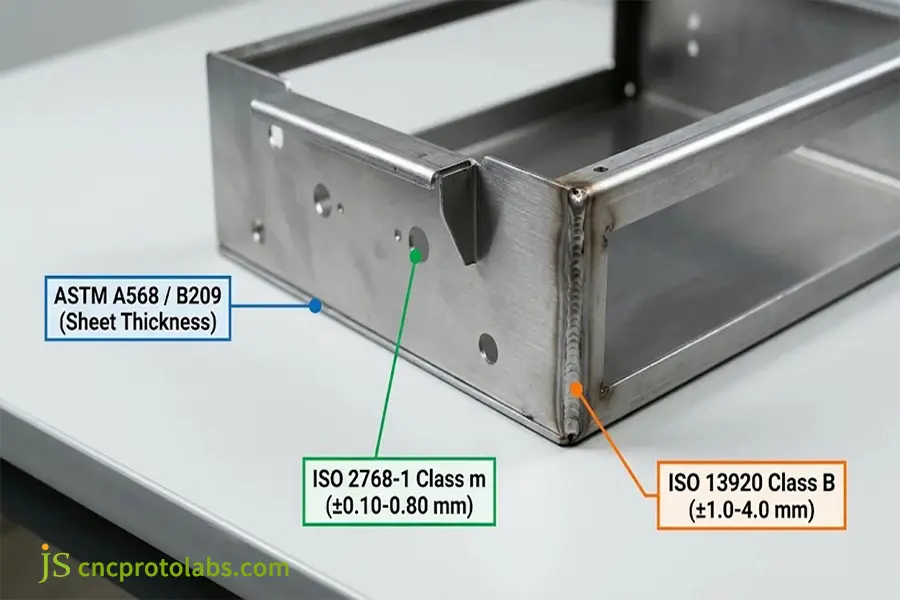
Ein ISO 2768 vs ISO 13920 Ein Vergleich zeigt, dass ISO 2768 jedes lasergeschnittene oder gebogene Bauteil vor der Montage behandelt, während ISO 13920 für Schweißkonstruktionen gilt, bei denen die Schweißwärme zu Schrumpfung und Verformung des Schweißrahmens führt. Toleranztabelle für Bleche beweist, dass ISO 2768-m bei einem geschweißten Rahmen nicht angewendet werden kann, da das WIG/MIG-Schweißen zu einer Schrumpfung von mehreren Millimetern führen wird.
ISO 13920-Klassen für Schweißkonstruktionen
ISO 13920 kategorisiert allgemeine Toleranzen für Schweißbaugruppen in vier lineare Toleranzklassen. Klassen (A, B, C und D) und vier Toleranzklassen für Ebenheit oder Geradheit (E, F, G und H)Die
- Shop Baseline: ISO 13920-B (auch ISO 13920-BF, einschließlich der linearen Kategorie B und der Ebenheitskategorie F) gilt für Fabrikschränke, Rahmen und Batteriekästen.
- Toleranzgrenzen: Die präziseste Kategorie für Schweißkonstruktionen ist Klasse A (mit einer Toleranz von etwa ±2 mm bei 1 Meter langen Schweißverbindungen), während die Kategorien B und C aufgrund des höheren Wärmeeintrags durch die Schweißung ansteigen.
- Ausschlussgrund für Schweißnahtqualität: ISO 13920 befasst sich ausschließlich mit der Größe der Baugruppe, wohingegen ISO 5817 auch das Aussehen der Schweißnähte und die Porosität berücksichtigt.
Wie ASTM A568 und ASTM B209 die Rohmaterialdicke regeln
Weder ISO 2768 noch ISO 13920 regeln die Dicke des angelieferten Rohblechmaterials. Stattdessen wird die Walzdicke durch ASTM-Normen festgelegt:
- ASTM A568 / A568M: Umfasst warm- und kaltgewalzte Stahlbleche aus Kohlenstoffstahl, Baustahl und hochfestem niedriglegiertem Stahl (HSLA).ASTM A240 (Bedeckt Edelstahlblech).
- ASTM B209: Dies umfasst die Dickentoleranzen für Aluminium- und Aluminiumlegierungsbleche und -platten.
- Auswirkungen von Messabweichungen: Nominal 16 Gauge Stahl (1,52 mm) Die Dicke einer Spule variiert gemäß ASTM A568 um etwa ±0,10 mm. Änderungen der Dicke bei Luftbiegeformen verändern die neutrale Achse und die Flanschlängen, sofern der K-Faktor nicht geändert wird.
Umfassende Toleranztabelle für Blechbearbeitung und prozessübergreifende Matrix
| Vergleichsdimension | ISO 2768-1 (Klasse m) | ISO 13920 (Klasse B) | ASTM A568 / B209 | Alternative: CNC-Fräsen |
| Toleranzbereich | ±0,10 mm bis ±0,80 mm | ±2,0 mm bis ±4,0 mm (bis zu 1000 mm) | ±0,08 mm bis ±0,15 mm (Materialstärke) | ±0,01 mm bis ±0,05 mm |
| Kernprozess | 2D-Laserschneiden, Stanzen, einfaches Biegen | WIG/MIG-Schweißen, Punktschweißen, Vorrichtungen | Coilproduktion und Qualitätskontrolle im Walzwerk | 3-Achs-/5-Achs-Fräsen auf Voll-/Bezugsplatten |
| Kosten und Lieferzeit | 1,0× Basislinie (Standard-CNC-Setup) | 1,3× bis 1,6× (Schweißvorrichtungen erforderlich) | Materialbasis (+15%-25% für eine halbe Mill) | 3,5× bis 6,0× (Hohe Spanabfuhrzeit) |
| Primärer Fehlermodus | Bei Schweißteilen angewendet, versagt es aufgrund von Schweißschrumpfung. | Bei Präzisionsbohrungen führt dies zu Schraubenüberschneidungen | Unkontrollierte Messgeräteabweichungen verändern die K-Faktoren | Wird bei großen, dünnen Gehäusen verwendet, verursacht Klappern |
Für Bauteile mit geraden Schnitten und einfachen Biegungen ist die Toleranzklasse ISO 2768-m anzuwenden. Bei Schweißprozessen ist ISO 13920-B/C zu verwenden. Die Spulentoleranz muss innerhalb der in ASTM A568/B209 festgelegten Grenzen liegen. Hybridverfahren sind anzuwenden. „Schweißen gefolgt von CNC-Bearbeitung“ wenn die Toleranzen enger als ±0,05 mm sind.
Wie werden Blechtoleranzen nach ASTM und ISO festgelegt?
Um Probleme mit der Passgenauigkeit während der Montage zu vermeiden, ist folgende Einstellung erforderlich: Blechtoleranzen durch ein dreistufiges Zeichnungsverfahren: Beachten Sie ASTM A568 oder B209 für die Stärke des Rohmaterials, verwenden Sie ISO 2768-m im Schriftfeld für Schneiden und Biegen, verwenden Sie ISO 13920-B für Schweißkonstruktionen und verwenden Sie GD&T-Tatsächliche Position (±0,05 mm bis ±0,10 mm) nur auf Befestigungslöchern auf einer Bezugsebene.
4 nützliche DFM-Richtlinien für Print-Callouts
- Ein-Ebenen-Bemaßung erzwingen: Um die Genauigkeit des Lasers zu gewährleisten, muss sichergestellt werden, dass die kritischen Befestigungslöcher von einer Bezugskante aus bemaßt werden, die in derselben Ebene liegt.
- Langlöcher für Toleranzreihen verwenden: Anstelle herkömmlicher Durchgangslöcher auf einer der beiden Platten sollten Langlöcher verwendet werden, wo immer Befestigungselemente durch eine Biegung oder Schweißverbindung gehen; dies ermöglicht etwas Spielraum für den Stapel.
- Geben Sie Ihrer 2D-Zeichnung einheitliche Hinweise im Schriftfeld an:
MATERIAL: Edelstahl 304 nach ASTM A240, Nenndicke 2,0 mm. Sofern nicht anders angegeben: Lineare und Winkeltoleranzen nach ISO 2768-m. Schweißverbindungen nach ISO 13920-B. Schweißqualität nach ISO 5817-C. Alle Grate entfernen und alle scharfen Kanten bis zu 0,2 mm brechen.
- An Eckkreuzungen geeignete Kurvenentlastungen hinzufügen: Fügen Sie rechteckige oder ovale Biegeaussparungen hinzu, die tief genug sind, um die Materialstärke und den inneren Biegeradius zu reduzieren und so ein Ausreißen der Ecken zu verhindern. Blechbiegefehler und Zeichnungsgenauigkeit Ausfälle.
Fallstudie: Reduzierung der Interferenz um 38 % bei der Montage einer Box aus Edelstahl 304
Ein Hersteller von Automatisierungsanlagen bestellte 300 Stück eines Außensteuergehäuses der Größe 600 × 400 × 250 mm mit Edelstahl 304 mit einer Dicke von 2,0 mm (ASTM A240). Die Originalzeichnung hatte ISO 2768-f Toleranz durch den Titelblock und die Türscharnierlöcher in zwei 90°-Biegungen von der Rückwand.
Bei der ersten Warenprüfung wurden zwei Probleme festgestellt:
- Stapelinterferenzen: Die Dicke der angelieferten Spulen entsprach nicht den ASTM-Richtlinien. Hinzu kam die Rückfederung der Abkantpresse an zwei Biegungen, was zu einer Interferenz von 1,1 mm in den Scharnierlöchern und in 38 % der Fälle zu klemmenden Türen führte.
- Kosteninflation: Die Verwendung der Klasse f bei den großen Schweißnähten führte zu einer Erhöhung der Preisangebote um 55%.
Während des DFM-Review-Prozesses nahmen die Ingenieure von JS Precision drei Änderungen an den Zeichnungen vor:
- Gelockerte Toleranzen für Schneid- und Biegevorgänge gemäß ISO 2768-m bei gleichzeitiger Anwendung von ISO 13920-B für nahtgeschweißte Gehäuse.
- Das Scharnierlochmuster wurde auf einen neuen Bezugspunkt am vorderen Flansch bezogen, während gleichzeitig die Löcher am Gegenstück durch Langlöcher ersetzt wurden.
- Die Dicke der einlaufenden Spule wurde gemessen und der K-Faktor der Abkantpresse auf 0,42 eingestellt.
Die Probleme bei der Tür-Rahmen-Montage haben sich verringert von 38 % bis 0 %Die Ausschussquote blieb unter 0,8 % und die Stückkosten sanken um 32 %. Eine frühzeitige Druckoptimierung ist entscheidend, wenn Auswahl eines Herstellers für präzise BlechbearbeitungDie
Was sind die häufigsten Fragen zu Toleranzen bei Blechbearbeitungen?
Welche Standardtoleranz gilt für die Blechbearbeitung, wenn keine Toleranz vorgegeben ist?
Mangels spezifischer Toleranzen gehen Fertigungsbetriebe davon aus, dass ISO 2768-m Toleranz gilt für geschnittene und gebogene Teile, während ISO 13920-B gilt für Schweißkonstruktionen. Wenn ISO 2768-m anwendbar ist, gilt die mittlere Toleranzgrenze zwischen ±0,1 mm bis ±0,5 mm bei linearen Merkmalen. Je nach Standardeinstellungen können bei mehrfach gebogenen Teilen Ausrichtungsprobleme auftreten.
Ist ISO 2768 für moderne Blechkonstruktionszeichnungen noch gültig?
ISO 2768-1, die sich auf lineare/winklige Toleranzen bezieht, ist weiterhin gültig, aber ISO 2768-2, die sich mit Ebenheit/Rechtwinkligkeit befasst, wurde 2019 zurückgezogen und durch ISO 22081 ersetzt.
Kann beim Laserschneiden eine Toleranz von ±0,05 mm über die gesamte Blechkonstruktion eingehalten werden?
Faserlaser können halten bei ±0,05 mm bis ±0,10 mm Bei 2D-Bohrdurchmessern und Kanten auf einer Ebene in dünnem Blech. Kann bei geformten Flanschen oder Schweißnähten aufgrund von Schweißschrumpfung und Rückfederung nach dem Abkanten, wo eine nachträgliche CNC-Fräsung erforderlich ist, nicht bei 0,05 mm halten.
Wie wirken sich ASTM A568 und ASTM B209 auf die Biegetoleranzen von Blechen aus?
Die Grenzwerte nach ASTM A568 (Stahl) und ASTM B209 (Aluminium) gelten für die Rohblechdicke im Walzwerk, nicht für die werkseitige Weiterverarbeitung. Bei Stahl mit einer Nenndicke von 2,0 mm können Abweichungen von etwa ±0,10 mm über die Breite einer Spule auftreten. Dies kann beim Freibiegen die neutrale Achse verändern und, falls die K-Faktoren nicht kompensiert werden, die Flanschlängen beeinflussen.
Um wie viel erhöhen engere Toleranzen die Kosten der Blechbearbeitung?
Die Verengung der Toleranzen von ISO 2768-m auf ISO 2768-f erhöht den Stückpreis um 25 % bis 55 %, mechanische Toleranzen (±0,05 mm) können die Angebotspreise sogar verdoppeln oder verdreifachen. Engere Toleranzen erfordern geringere Lasergeschwindigkeiten, Spezialwerkzeuge, Schweißvorrichtungen und eine 100%ige KMG-Prüfung.
Wann sollte ich bei engen Toleranzen die CNC-Bearbeitung der Blechbearbeitung vorziehen?
CNC-Bearbeitung ist die richtige Wahl, wenn Bauteile lineare Toleranzen von weniger als ±0,05 mm, strenge Planheit über große Flächen oder variable 3D-Wandstärken erfordern. Blechbearbeitung eignet sich für leichte Gehäuse zu geringen Kosten, während CNC-Fräsen Rückfederung und Messabweichungen eliminiert und so Toleranzen von ±0,01 mm bis ±0,05 mm gewährleistet.
Abschluss
Die korrekte Auswahl der Blechtoleranzen besteht in der Zuordnung der geeigneten Normen je nach Prozessstufe. Es empfiehlt sich, ISO 2768-m Für 2D-Laserschnitte und einfache Biegungen wechseln Sie zu ISO 13920-B oder C Bei Schweißbaugruppen sind die Walzdickentoleranzen gemäß den folgenden Angaben hinzuzufügen: ASTM A568 oder B209Detaillierte GD&T-Kennzeichnungen sind nur für Montageflächen anzuwenden. Informationen zu Material- und Oberflächenoptionen für den gesamten Arbeitsablauf finden Sie in unserer Datenschutzerklärung. Leitfaden zur BlechbearbeitungDie
Sie möchten die Toleranzen an einem mehrfach gebogenen Gehäuse oder einem geschweißten Rahmen sicherstellen? Reichen Sie Ihre STEP/DXF-Dateien und 2D-Zeichnungen ein. Ein Ingenieur von JS Precision führt vor der Produktion eine kostenlose DFM-Toleranzprüfung durch.Die