Español


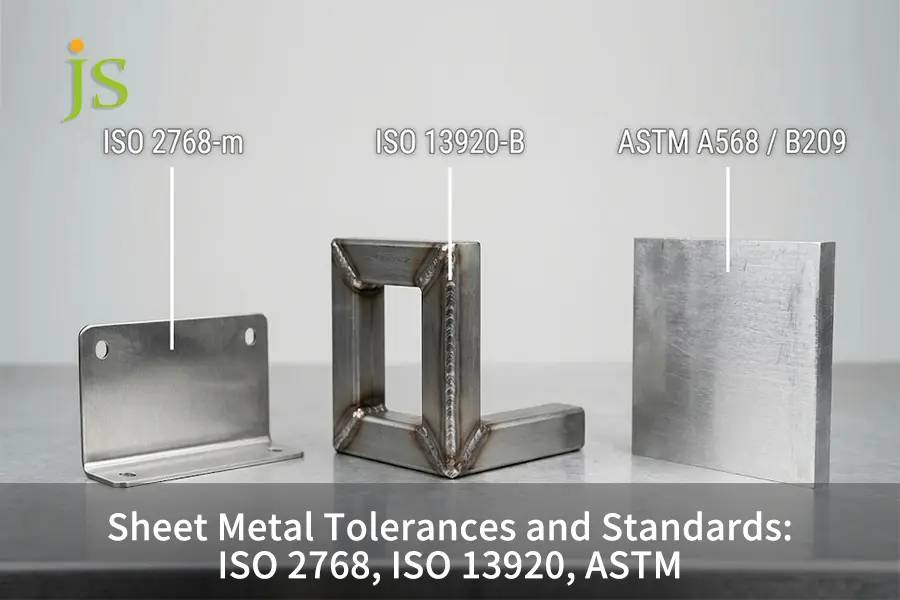
Estándar tolerancias de chapa metálica El rango de tolerancia en el corte y conformado láser va de ±0,1 mm a ±0,5 mm, según tres especificaciones distintas:
- ISO 2768-1: Cubre las tolerancias lineales y angulares generales para elementos cortados con láser y perforados en 2D, donde la Clase m es la especificación básica del taller.
- ISO 13920: Cubre los conjuntos de chapa metálica soldados, teniendo en cuenta la contracción de la soldadura y la deformación por calor, que no pueden controlarse con las tolerancias de corte generales.
- ASTM A568 / B209: Cubre el espesor de las piezas laminadas de acero y aluminio, controlando las tolerancias de calibre que impactan directamente en las deducciones por plegado en la prensa plegadora.
Las restricciones de tolerancia definen los límites de calidad definitivos para fabricación de chapa metálica. Aplicar una llamada general como la Norma ISO 2768-1 Si el dibujo completo da como resultado fallos en el ajuste del montaje y un aumento en los presupuestos unitarios, ya que los límites del patrón plano no tienen en cuenta la recuperación elástica de la prensa plegadora, la contracción de la soldadura ni las variaciones en el calibre de la bobina en bruto.
Guía de referencia rápida sobre las normas de tolerancia para chapa metálica
Establezca tolerancias para cada etapa de fabricación. Para cortes 2D y curvaturas simples, utilice la norma ISO 2768-m. Para marcos soldados, utilice la norma ISO 13920 B o C. Para el espesor de la chapa en bruto, utilice la norma ASTM A568/B209. Aplique tolerancias GD&T únicamente para orificios de montaje críticos alrededor de las curvaturas.
| Norma / Especificación | Características gobernadas | Grado común | Tolerancia lineal típica (30-120 mm) | Punto ciego principal / Riesgo de fallo |
| ISO 2768-1 | Perfiles cortados y perforados con láser en 2D | Clase m (Media) | ±0,30 mm | No controla el efecto de recuperación elástica ni la contracción de la soldadura en la prensa plegadora. |
| ISO 13920 | Estructuras y carcasas de chapa metálica soldadas | Clase B / C | ±2,0 mm a ±4,0 mm | Excluye los defectos superficiales del cordón de soldadura (cubiertos por la norma ISO 5817). |
| ASTM A568 / B209 | Stock de acero en bruto, acero inoxidable y aluminio | Standard Mill | ±0,08 mm a ±0,15 mm (lámina de 2 mm) | Los números de calibre son nominales y el grosor varía entre las bobinas. |
| Indicaciones explícitas de GD&T | Orificios de montaje críticos a través de las líneas de flexión | Impresión personalizada | ±0,05 mm a ±0,10 mm | Aplicarlo a través de bridas no funcionales duplica el costo unitario. |
¿Qué controlan las tolerancias generales de la norma ISO 2768 en la chapa metálica?
Las tolerancias generales de la norma ISO 2768 se aplican a dimensiones geométricas básicas, lineales y angulares que no se especifican individualmente en componentes de chapa metálica. La norma ISO 2768-m sirve como referencia para talleres (tolerancia de ±0,1 mm para elementos pequeños, ±0,3 mm para dimensiones medianas y ±1° para curvaturas cortas). La norma ISO 2768-1 cubre únicamente componentes cortados o perforados con láser en 2D, que se limitan a un solo plano debido a la deformación del grano metálico causada por el prensado.
Desglosando las clases lineales y angulares de la norma ISO 2768-1
La norma ISO 2768-1 define cuatro clases de tolerancias lineales y angulares: f (fino), m (medio), c (grueso) y v (muy grueso).
- Clase m (Media): El estándar universal para los talleres de chapa metálica de todo el mundo.
- Clase f (Multa): Para contornos precisos cortados con láser en 2D sobre materiales delgados o elementos mecanizados secundarios.
- Clase c (gruesa) y v (muy gruesa): Para operaciones con placas gruesas, la clase V no es común en la fabricación CNC.
|
Rango de longitud nominal (mm) |
Clase f (Multa) |
Clase m (Media) |
Clase c (gruesa) |
Clase v (Muy grueso) |
|
0,5 a 3 |
±0,05 mm |
±0,10 mm |
±0,20 mm |
N / A |
|
De 3 a 6 años |
±0,05 mm |
±0,10 mm |
±0,30 mm |
±0,50 mm |
|
De más de 6 a 30 años |
±0,10 mm |
±0,20 mm |
±0,50 mm |
±1,00 mm |
|
De más de 30 a 120 |
±0,15 mm |
±0,30 mm |
±0,80 mm |
±1,50 mm |
|
De más de 120 a 400 |
±0,20 mm |
±0,50 mm |
±1,20 mm |
±2,50 mm |
|
De más de 400 a 1000 |
±0,30 mm |
±0,80 mm |
±2,00 mm |
±4,00 mm |
|
Más de 1.000 a 2.000 |
±0,50 mm |
±1,20 mm |
±3,00 mm |
±6,00 mm |
¿Por qué la norma ISO 2768-2 está desactualizada en los dibujos actuales?
Los dibujos CAD más antiguos a menudo muestran ISO 2768-mK o ISO 2768-mH en el bloque de título.
- Retiro estándar: La norma ISO 2768-2 (valores generales de tolerancia de planitud, rectitud y perpendicularidad para las clases H, K y L) fue retirada oficialmente en 2019 y sustituida por ISO 22081.
- Disputas de inspección: La especificación de la norma ISO 2768-2 en los nuevos planos genera controversias en la inspección de paneles delgados que, por su naturaleza, se doblan debido al proceso de corte por láser.
- Práctica actual: Utilice la norma ISO 2768-m para tolerancias lineales y utilice marcos GD&T con referencias cuando sea necesario, únicamente para la planitud y la escuadra de los conjuntos.
La física detrás de la acumulación de tolerancias en la línea de flexión
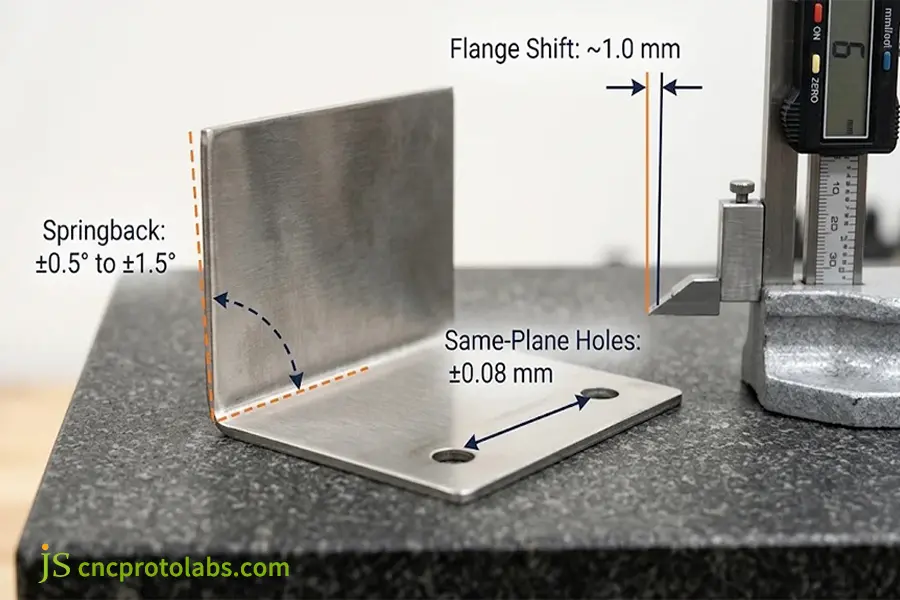
La aplicación de la norma ISO 2768-m a lo largo de la línea de plegado genera errores de impresión constantes. En el plegado al aire, el punzón presiona la lámina contra una matriz en V. Las variaciones en la resistencia a la tracción entre bobinas provocan que el metal recupere su forma elástica una vez que el punzón se retira. ±0,5° a ±1,5° El desplazamiento de recuperación elástica a lo largo de una brida larga da como resultado que la punta de la brida se desplace casi 1,0 mm, fuera de los límites de la norma ISO 2768-m. Un control más estricto requiere configuraciones detalladas en tolerancias de flexión para piezas conformadas.
¿Qué tolerancias y límites de doblado puede soportar la chapa metálica en el corte por láser?
Moderno tolerancias de corte por láser de fibra sostener ±0,05 mm a ±0,10 mm en perfiles de chapa metálica plana, mientras que el rango de tolerancia para el punzonado de torreta CNC es el mismo que el de la herramienta utilizada y la tolerancia para el doblado al aire varía desde ±0,25 mm a ±0,50 mm en cada curva. La razón de la variación en la tolerancia radica en la diferencia entre las técnicas de procesamiento 2D y 3D.
Indicadores de rendimiento en planta por proceso
Compare los requisitos de impresión con las capacidades reales de la máquina, tal como se indica en las Directrices de tolerancia de chapa metálica de precisión de la FMA (Fabricators & Manufacturers Association, 2024):
- Corte por láser de fibra: Mantiene tolerancias de ±0,05 mm a ±0,10 mm en formas 2D. Asegúrese de que los diámetros de los orificios cortados no sean inferiores al espesor del material para evitar la fusión en la zona afectada por el calor (ZAC). Lea aquí para obtener más información. Calidad y tolerancias del corte por láser frente al corte por chorro de agua en placas más gruesas.
- Punzonado de torreta CNC: Los diámetros de los orificios de perforación tienen tolerancias de ±0,08 mm cuando se utilizan punzones de acero para herramientas. Mantenga los agujeros libres de las líneas de doblado para evitar el estiramiento del agujero durante el conformado, cubierto en Precisión del diámetro del orificio y de la distancia al borde.
- Plegado neumático con prensa plegadora CNC: Tolerancias de ±0,25 mm para bridas de curvatura simple y ±0,5° en ángulos de curvatura (±0,3° con sensores de ángulo láser). La acumulación aumenta con el número de curvaturas.
Por qué la chapa metálica no puede igualar la precisión del mecanizado CNC.
La chapa metálica laminada en frío mantiene las tensiones de laminación retenidas.
- Distorsión en la liberación del estrés: La tensión se libera mediante el corte de los perfiles exteriores o el doblado a lo largo de un radio, lo que provoca la torsión o el arqueamiento del panel.
- Ventaja del lingote rígido: El fresado CNC utiliza husillos rígidos para cortar lingotes sólidos con alivio de tensiones, con tolerancias de ±0,01 mm a ±0,05 mm.
- Relación precisión-coste: El uso de chapa metálica permite construir carcasas ligeras a un menor coste gracias a una rigidez 3D reducida que aumenta la velocidad de conformado.
ISO 2768 vs ISO 13920: ¿Qué tabla de tolerancias para chapa metálica se aplica?
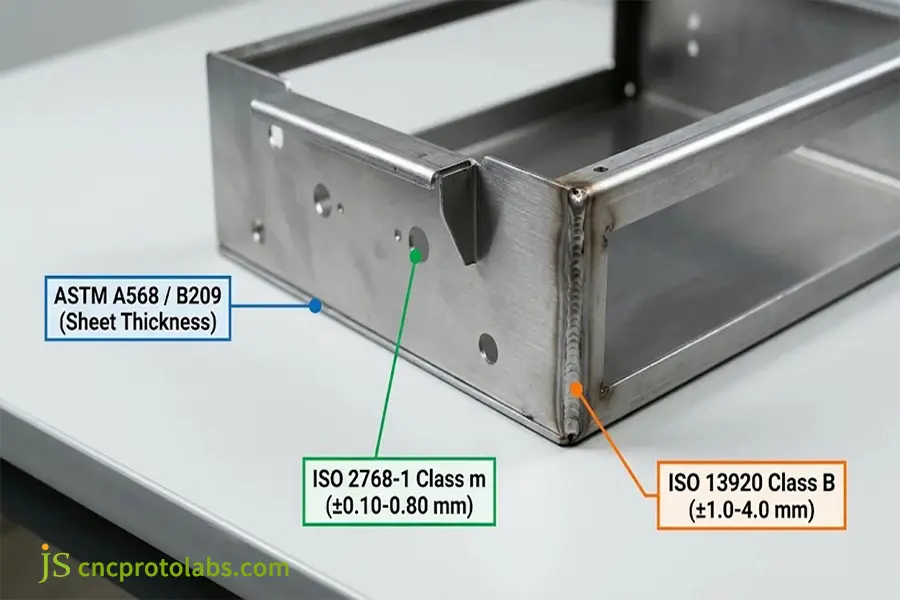
Un ISO 2768 frente a ISO 13920 La comparación revela que la norma ISO 2768 trata cada componente cortado o doblado con láser antes del ensamblaje, mientras que la norma ISO 13920 se aplica a estructuras soldadas donde el calor de la soldadura produce contracción y distorsión del marco soldado. Tabla de tolerancias de chapa metálica Esto demuestra que la norma ISO 2768-m no se puede utilizar en un bastidor soldado, ya que la soldadura TIG/MIG provocará una contracción de varios milímetros.
Clases ISO 13920 para estructuras soldadas
La norma ISO 13920 clasifica las tolerancias generales para conjuntos soldados en cuatro tolerancias lineales. Clases (A, B, C y D) y cuatro clases de tolerancia de planitud o rectitud (E, F, G y H).
- Tienda Baseline: La norma ISO 13920-B (también ISO 13920-BF, que incorpora la categoría lineal B con la categoría de planitud F) se aplica a armarios, bastidores y cajas de baterías de fábrica.
- Límites de tolerancia: La categoría de ensamblaje soldado más precisa es la clase A (con una tolerancia de aproximadamente ±2 mm en soldaduras de 1 metro), mientras que las categorías B y C aumentan para tener en cuenta una mayor entrada térmica de la soldadura.
- Exclusión de calidad de soldadura: La norma ISO 13920 se refiere únicamente al tamaño del conjunto, mientras que la ISO 5817 incluye el aspecto de la soldadura y la porosidad.
Cómo rigen las normas ASTM A568 y ASTM B209 el espesor de la materia prima
Ni la norma ISO 2768 ni la ISO 13920 regulan el espesor de la materia prima en láminas. En cambio, el espesor de fábrica se especifica mediante las normas ASTM:
- ASTM A568 / A568M: Cubre chapas de acero al carbono, estructurales y de baja aleación de alta resistencia (HSLA) laminadas en caliente y en frío.ASTM A240 (cubre la chapa de acero inoxidable).
- ASTM B209: Esto abarca las tolerancias de espesor de las láminas y placas de aluminio y aleaciones de aluminio.
- Impacto de la variación del calibre: Nominal Acero de calibre 16 (1,52 mm) Varía aproximadamente ±0,10 mm a lo largo de una bobina según ASTM A568. Los cambios en el espesor de la curva de aire alteran el eje neutro y las longitudes de las bridas a menos que se cambie el factor K.
Tabla de tolerancias de chapa metálica completa y matriz de procesos cruzados
| Dimensión de comparación | ISO 2768-1 (Clase m) | ISO 13920 (Clase B) | ASTM A568 / B209 | Alternativa: Fresado CNC |
| Rango de tolerancia | ±0,10 mm a ±0,80 mm | ±2,0 mm a ±4,0 mm (hasta 1000 mm) | ±0,08 mm a ±0,15 mm (espesor del material) | ±0,01 mm a ±0,05 mm |
| Proceso central | Corte láser 2D, punzonado, plegado simple | Soldadura TIG/MIG, soldadura por puntos, jigs | Producción y control de calidad de bobinas en la laminadora | Fresado de 3 ejes/5 ejes sobre bases sólidas/de referencia. |
| Costo y plazo de entrega | 1.0× Línea base (Configuración CNC estándar) | 1,3× a 1,6× (Se requieren dispositivos de soldadura) | Base de material (+15%-25% para medio milésima de pulgada) | 3,5× a 6,0× (Tiempo elevado de eliminación de virutas) |
| Modo de fallo principal | Aplicado a piezas soldadas, falla debido a la contracción de la soldadura. | Aplicado a orificios de precisión, provoca interferencia en los pernos. | Las desviaciones incontroladas del calibre alteran los factores K. | Utilizado en recintos grandes y delgados, provoca vibraciones. |
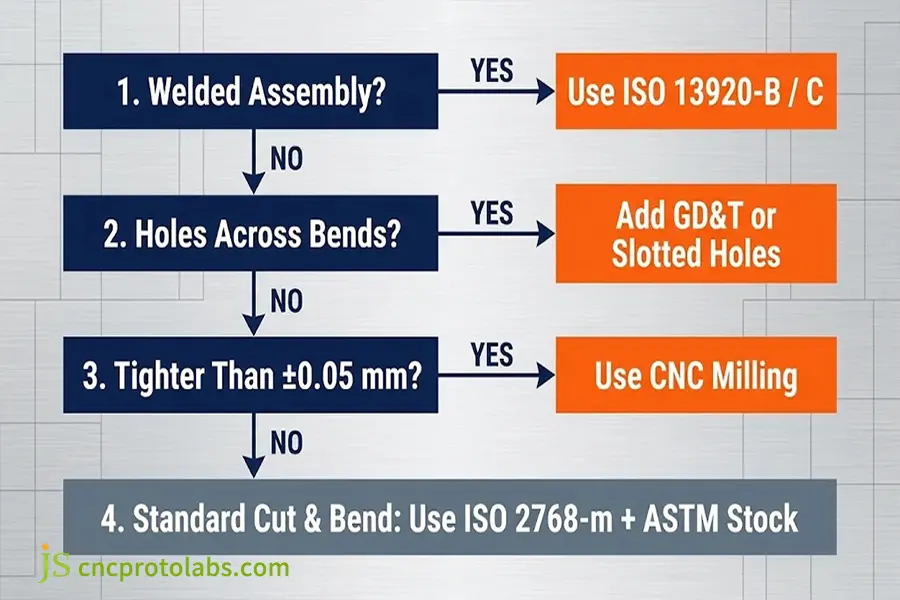
Para componentes de corte simple y doblado sencillo, adopte el grado de tolerancia ISO 2768-m, utilice ISO 13920-B/C cuando el proceso implique soldadura, asegúrese de que la tolerancia de la bobina esté dentro de los límites especificados por ASTM A568/B209 y utilice componentes híbridos. "Soldadura seguida de mecanizado CNC" cuando las tolerancias son más estrictas que ±0,05 mm.
¿Cómo se especifican las tolerancias de la chapa metálica según las normas ASTM e ISO?
Para evitar problemas de ajuste durante el montaje, es necesario configurar tolerancias de chapa metálica a través de un enfoque de dibujo de tres niveles: consulte ASTM A568 o B209 para el calibre de la materia prima, utilice ISO 2768-m en el bloque de título para corte y doblado, utilice ISO 13920-B para soldaduras y utilice Posición real de GD&T (±0,05 mm a ±0,10 mm) únicamente en los orificios de montaje situados en un plano de referencia.
4 pautas útiles de DFM para las llamadas de impresión
- Imponer el dimensionamiento de referencia en un solo plano: Asegúrese de que los orificios de montaje críticos estén dimensionados a partir de un borde de referencia que se encuentre en el mismo plano para mantener la precisión del láser.
- Utilice orificios ranurados para la acumulación de tolerancias: En lugar de utilizar orificios de separación convencionales en un panel de acoplamiento, utilice orificios ranurados dondequiera que haya sujetadores que atraviesen una curva o una junta soldada; esto permite cierto margen de ajuste para acomodar la acumulación.
- Especifique su dibujo 2D con notas de bloque de título consistentes:
MATERIAL: ACERO INOXIDABLE 304 SEGÚN ASTM A240, ESPESOR NOMINAL 2,0 MM. SALVO QUE SE INDIQUE LO CONTRARIO: TOLERANCIAS LINEALES Y ANGULARES SEGÚN ISO 2768-m. ENSAMBLAJES SOLDADOS SEGÚN ISO 13920-B. CALIDAD DE SOLDADURA SEGÚN ISO 5817-C. ELIMINAR TODAS LAS REBABAS Y ROMPER TODOS LOS BORDES AFILADOS DE HASTA 0,2 MM.
- Agregue alivios de curvatura adecuados en las intersecciones de esquinas: Agregue alivios de curvatura rectangulares u obredondos lo suficientemente profundos como para eliminar el espesor del material y el radio de curvatura interior, evitando el desgarro de las esquinas y Defectos de doblado de chapa metálica y precisión del trefilado fracasos.
Caso práctico: Reducción del 38 % de interferencias durante el montaje en una caja de acero inoxidable 304.
Un fabricante de equipos automatizados encargó 300 unidades de una caja de control para exteriores de tamaño 600 × 400 × 250 mm con acero inoxidable 304 de 2,0 mm de espesor (ASTM A240). El dibujo original tenía Tolerancia ISO 2768-f a través del bloque de título y los agujeros de las bisagras de la puerta en dos curvas de 90° desde la pared trasera.
La primera inspección del artículo identificó dos problemas:
- Interferencia por apilamiento: Los espesores de las bobinas recibidas no eran uniformes según las directrices de la ASTM, y debido al efecto de recuperación elástica de la prensa plegadora en dos dobleces, se produjo una interferencia de 1,1 mm en los orificios de las bisagras y se crearon atascos en el 38% de las puertas.
- Inflación de costos: El uso de la clase f en las soldaduras grandes provocó un aumento del 55% en los presupuestos.
Durante el proceso de revisión DFM, los ingenieros de JS Precision realizaron tres cambios en los planos:
- Se han relajado las tolerancias para las operaciones de corte y doblado según la norma ISO 2768-m, mientras que se ha asignado la norma ISO 13920-B para la carcasa soldada por costura.
- Se tomó como referencia el patrón de orificios de la bisagra a un nuevo punto de referencia en la brida frontal al reemplazar los orificios en el chasis correspondiente con ranuras.
- Se midió el espesor de la bobina entrante y el factor K de la prensa plegadora se ajustó a 0,42.
Los problemas de ensamblaje de la puerta al marco disminuyeron de 38% a 0%, la tasa de desperdicio se mantuvo por debajo del 0,8%, y el costo unitario se redujo en un 32%. La optimización temprana de la impresión es fundamental cuando Elegir un fabricante de fabricación de chapa metálica de precisión.
¿Cuáles son las preguntas más frecuentes sobre las tolerancias de la chapa metálica?
¿Cuál es la tolerancia estándar para la fabricación de chapa metálica si no se especifica ninguna?
En ausencia de tolerancias específicas, los talleres de fabricación asumen que ISO 2768-m La tolerancia se aplica a los artículos cortados y doblados, mientras que ISO 13920-B Se aplica a estructuras soldadas. Si se aplica la norma ISO 2768-m, entonces se aplica el nivel de tolerancia de rango medio entre ±0,1 mm a ±0,5 mm a características lineales. Dependiendo de la configuración predeterminada, pueden surgir problemas de alineación con piezas de múltiples curvas.
¿Sigue siendo válida la norma ISO 2768 para los planos de ingeniería de chapa metálica modernos?
La norma ISO 2768-1, que se refiere a las tolerancias lineales/angulares, sigue vigente, pero la norma ISO 2768-2, que trata sobre la planitud/escuadra, fue retirada en 2019 y sustituida por la norma ISO 22081.
¿Puede el corte por láser mantener tolerancias de ±0,05 mm en toda una pieza de chapa metálica?
El láser de fibra puede sostenerse en ±0,05 mm a ±0,10 mm En diámetros y bordes de orificios 2D en un plano plano sobre chapa delgada. No puede mantener una precisión de 0,05 mm en bridas o soldaduras conformadas debido a la contracción de la soldadura y la recuperación elástica de la prensa plegadora, donde se requiere fresado CNC secundario.
¿Cómo afectan las normas ASTM A568 y ASTM B209 a las tolerancias de doblado de la chapa metálica?
Los límites de ASTM A568 (acero) y ASTM B209 (aluminio) se refieren al espesor de la chapa en bruto, no a la fabricación en taller. El acero de 2,0 mm de espesor nominal puede variar en aproximadamente ±0,10 mm a lo ancho de la bobina, lo que modifica el eje neutro durante el doblado al aire y altera la longitud de las bridas si no se compensan los factores K.
¿Cuánto aumentan los costes de fabricación de chapa metálica al aplicar tolerancias más estrictas?
El endurecimiento de las tolerancias, pasando de la norma ISO 2768-m a la ISO 2768-f, incrementa el precio por pieza entre un 25 % y un 55 %. Las tolerancias mecánicas (±0,05 mm) pueden duplicar o incluso triplicar los presupuestos. Las tolerancias más estrictas requieren velocidades de láser más lentas, herramientas específicas, dispositivos de soldadura e inspección con máquina de medición por coordenadas (CMM) al 100 %.
¿Cuándo debo optar por el mecanizado CNC en lugar de la fabricación de chapa metálica para obtener tolerancias muy ajustadas?
Elija el mecanizado CNC cuando las piezas requieran tolerancias lineales inferiores a ±0,05 mm, una planitud estricta en grandes superficies o un espesor de pared variable en 3D. La chapa metálica es ideal para carcasas ligeras a bajo costo, mientras que el fresado CNC elimina el efecto de recuperación elástica y la deriva del calibre para mantener una precisión de ±0,01 mm a ±0,05 mm.
Conclusión
La correcta selección de las tolerancias de la chapa metálica consistirá en asignar los estándares apropiados según las etapas del proceso. Es recomendable utilizar ISO 2768-m Para cortes láser 2D y dobleces simples, cambie a ISO 13920-B o C Para los conjuntos de soldadura, agregue tolerancias de espesor de laminación según ASTM A568 o B209y aplique GD&T detallado solo para las interfaces de montaje. Para conocer las opciones de materiales y acabados en todo el flujo de trabajo, revise nuestra Guía para la fabricación de chapa metálica.
¿Listo para garantizar las tolerancias en una carcasa de múltiples curvas o un marco soldado? Envíe sus archivos STEP/DXF y dibujos 2D, y un Un ingeniero de JS Precision realizará una revisión gratuita de tolerancias DFM antes de la producción..