Português (Brasil)


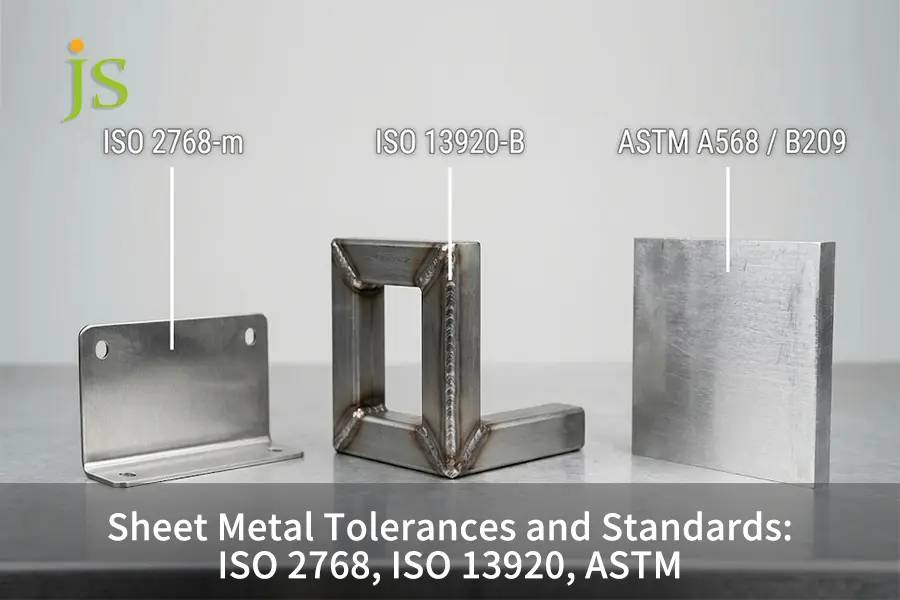
Padrão tolerâncias de chapa metálica A precisão no corte e na conformação a laser varia de ±0,1 mm a ±0,5 mm, com base em três especificações distintas:
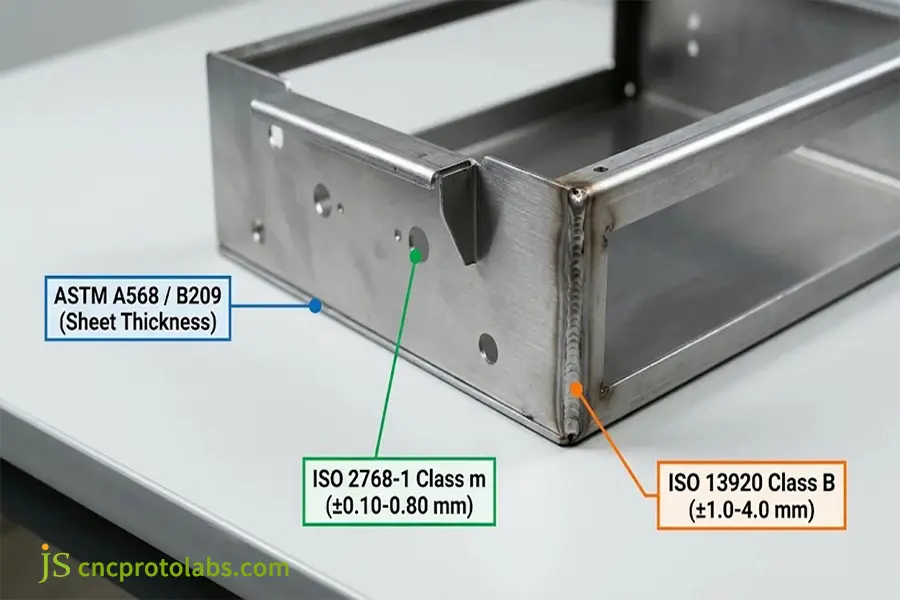
- ISO 2768-1: Abrange as tolerâncias lineares e angulares gerais para elementos cortados a laser e perfurados em 2D, onde a Classe m é a especificação básica da oficina.
- ISO 13920: Abrange conjuntos de chapas metálicas soldadas, levando em consideração a contração da solda e a deformação térmica, que não podem ser tratadas com tolerâncias de corte gerais.
- ASTM A568 / B209: Abrange a espessura do material laminado de aço e alumínio, controlando as tolerâncias de calibre que impactam diretamente as deduções de dobra na prensa dobradeira.
As restrições de tolerância definem os limites de qualidade finais para fabricação de chapas metálicasAplicar uma chamada ampla como a Norma ISO 2768-1 A aplicação de limites de padrão plano a todo o desenho resulta em falhas de montagem e aumento nos preços unitários, uma vez que esses limites ignoram o retorno elástico da prensa dobradeira, a contração da solda e as variações na espessura da bobina bruta.
Visão geral de referência rápida dos padrões de tolerância de chapas metálicas
Defina as tolerâncias para cada etapa de fabricação. Para cortes 2D e dobras simples, utilize a norma ISO 2768-m. Para estruturas soldadas, utilize a norma ISO 13920 B ou C. Para a tolerância de espessura da chapa bruta, utilize a norma ASTM A568/B209. Aplique a tolerância GD&T apenas para furos de montagem críticos em torno das dobras.
| Padrão/Especificação | Características regulamentadas | Grau comum | Tolerância linear típica (30-120 mm) | Ponto cego primário / Risco de falha |
| ISO 2768-1 | Perfis 2D cortados a laser e perfurados | Classe m (Média) | ±0,30 mm | Não controla o retorno elástico da prensa dobradeira nem a contração da solda. |
| ISO 13920 | Estruturas e invólucros de chapa metálica soldada | Classe B/C | ±2,0 mm a ±4,0 mm | Exclui defeitos na superfície do cordão de solda (cobertos pela norma ISO 5817). |
| ASTM A568 / B209 | Estoque de aço bruto, aço inoxidável e alumínio | Moinho padrão | ±0,08 mm a ±0,15 mm (chapa de 2 mm) | Os valores indicados são nominais e a espessura varia entre as bobinas. |
| Indicações explícitas de GD&T | Furos de montagem críticos ao longo das linhas de dobra | Impressão personalizada | ±0,05 mm a ±0,10 mm | A aplicação em flanges não funcionais duplica o custo unitário. |
O que a norma ISO 2768 controla em termos de tolerâncias gerais em chapas metálicas?
As tolerâncias gerais da norma ISO 2768 devem ser aplicadas a dimensões lineares, angulares e de geometria básica que não sejam especificadas individualmente em componentes de chapa metálica, sendo a ISO 2768-m a base de tolerância para a produção (tolerância de ±0,1 mm para detalhes pequenos, ±0,3 mm para dimensões médias e ±1° para dobras curtas). A ISO 2768-1 abrange apenas componentes cortados a laser ou estampados em 2D que se limitam a um único plano, visto que a prensagem deforma a estrutura do metal.
Analisando as classes lineares e angulares da norma ISO 2768-1
A norma ISO 2768-1 define quatro classes de tolerâncias lineares e angulares: f (fino), m (médio), c (grosso) e v (muito grosso).
- Classe m (Média): O padrão universal para oficinas de chapas metálicas em todo o mundo.
- Classe f (Multa): Para contornos precisos cortados a laser em 2D em materiais finos ou em elementos secundários usinados.
- Classe c (grossa) e v (muito grossa): Para operações com chapas grossas, a classe V não é comum na fabricação CNC.
|
Faixa de comprimento nominal (mm) |
Classe f (Má) |
Classe m (Média) |
Classe c (Grosseira) |
Classe V (Muito Grossa) |
|
0,5 a 3 |
±0,05 mm |
±0,10 mm |
±0,20 mm |
N / D |
|
Mais de 3 a 6 |
±0,05 mm |
±0,10 mm |
±0,30 mm |
±0,50 mm |
|
De 6 a 30 anos |
±0,10 mm |
±0,20 mm |
±0,50 mm |
±1,00 mm |
|
Mais de 30 a 120 |
±0,15 mm |
±0,30 mm |
±0,80 mm |
±1,50 mm |
|
Mais de 120 a 400 |
±0,20 mm |
±0,50 mm |
±1,20 mm |
±2,50 mm |
|
Mais de 400 a 1.000 |
±0,30 mm |
±0,80 mm |
±2,00 mm |
±4,00 mm |
|
Mais de 1.000 a 2.000 |
±0,50 mm |
±1,20 mm |
±3,00 mm |
±6,00 mm |
Por que a norma ISO 2768-2 está desatualizada nos desenhos atuais?
Desenhos CAD mais antigos frequentemente mostram ISO 2768-mK ou ISO 2768-mH no bloco de título.
- Saque padrão: A norma ISO 2768-2 (valores gerais de tolerância de planicidade, retilineidade e perpendicularidade para as classes H, K e L) foi oficialmente retirada em 2019 e substituída por ISO 22081.
- Disputas de Inspeção: A especificação da norma ISO 2768-2 em novos desenhos técnicos gera controvérsias na inspeção de painéis finos que se curvam inerentemente devido ao processo de corte a laser.
- Prática atual: Utilize a norma ISO 2768-m para tolerâncias lineares e use quadros GD&T com referências quando necessário, apenas para planicidade e esquadro das montagens.
A física por trás do acúmulo de tolerância na linha de dobra
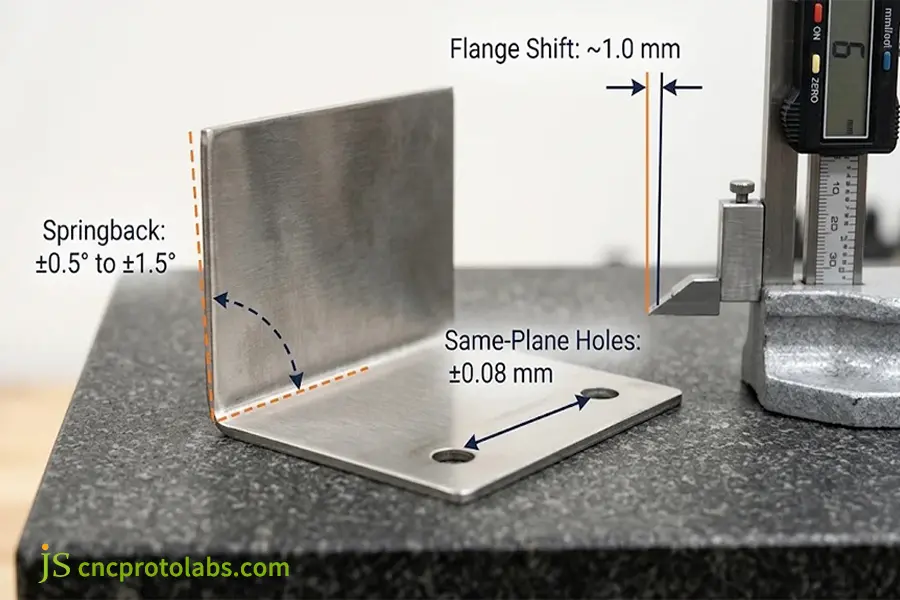
A aplicação da norma ISO 2768-m na linha de dobra resulta em erros de impressão constantes. Na dobra a ar, o punção pressiona a chapa contra uma matriz em V. Variações na resistência à tração entre as bobinas fazem com que o metal retorne à sua forma original após a passagem do punção. ±0,5° a ±1,5° O deslocamento do retorno elástico ao longo de uma flange longa resulta no deslocamento da ponta da flange em quase 1,0 mm, fora dos limites da norma ISO 2768-m. Um controle mais preciso requer configurações detalhadas em tolerâncias de dobramento para peças conformadas.
Quais são as tolerâncias de corte a laser e os limites de dobra que a chapa metálica pode suportar?
Moderno tolerâncias de corte a laser de fibra segurar ±0,05 mm a ±0,10 mm em perfis de chapa metálica plana, enquanto a faixa de tolerância para puncionamento CNC em torre é a mesma da ferramenta utilizada e a tolerância para dobra no ar varia de ±0,25 mm a ±0,50 mm em cada dobra. A razão para a variação na tolerância é a diferença entre as técnicas de processamento 2D e 3D.
Indicadores de desempenho da linha de produção por processo
Compare os requisitos de impressão com as capacidades reais da máquina, conforme listado nas Diretrizes de Tolerância de Chapas Metálicas de Precisão da FMA (Fabricators & Manufacturers Association, 2024):
- Corte a laser de fibra: Mantém tolerâncias de ±0,05 mm a ±0,10 mm em formas 2D. Certifique-se de que o diâmetro dos furos cortados não seja menor que a espessura do material para evitar o derretimento na zona termicamente afetada (ZTA). Leia aqui para saber mais sobre Qualidade e tolerâncias do corte a laser versus corte a jato de água em placas mais grossas.
- Puncionamento CNC em torre: Os diâmetros dos furos de punção têm tolerâncias de ±0,08 mm Ao usar punções de aço ferramenta, mantenha os furos afastados das linhas de dobra para evitar o alargamento do furo durante a conformação, cobertos com precisão do diâmetro do furo e da distância da borda.
- Dobra a ar em prensa dobradeira CNC: Tolerâncias de ±0,25 mm para flanges de curvatura simples e ±0,5° em ângulos de curvatura (±0,3° com sensores de ângulo a laser). O empilhamento aumenta com o número de curvaturas.
Por que a chapa metálica não consegue atingir a precisão da usinagem CNC?
A chapa metálica laminada a frio retém as tensões de laminação.
- Distorção por liberação de estresse: A tensão é aliviada através do corte dos perfis externos ou da curvatura ao longo de um raio, resultando na torção ou arqueamento do painel.
- Vantagem do tarugo rígido: A fresagem CNC utiliza fusos rígidos para cortar tarugos sólidos aliviados de tensões com tolerâncias de ±0,01 mm a ±0,05 mm.
- Relação Precisão-Custo: A utilização de chapas metálicas permite a construção de gabinetes leves a um custo menor, graças à redução da rigidez tridimensional, o que aumenta a velocidade de conformação.
ISO 2768 vs ISO 13920: Qual tabela de tolerância de chapa metálica se aplica?
Um ISO 2768 vs ISO 13920 A comparação revela que a ISO 2768 trata de cada componente cortado ou dobrado a laser antes da montagem, enquanto a ISO 13920 se refere a estruturas soldadas onde o calor da soldagem resulta em contração e distorção da estrutura soldada. tabela de tolerância de chapas metálicas Isso demonstra que a norma ISO 2768-m não pode ser usada em uma estrutura soldada, uma vez que a soldagem TIG/MIG resultará em contração de vários milímetros.
Classes ISO 13920 para estruturas soldadas
A norma ISO 13920 categoriza as tolerâncias gerais para conjuntos soldados em quatro tolerâncias lineares. classes (A, B, C e D) e quatro classes de tolerância de planicidade ou retilineidade (E, F, G e H).
- Compre Baseline: A norma ISO 13920-B (também ISO 13920-BF, que incorpora a categoria linear B com a categoria de planicidade F) aplica-se a gabinetes, estruturas e caixas de baterias de fábrica.
- Limites de tolerância: A categoria de montagem soldada mais precisa é a classe A (com uma tolerância de cerca de ±2 mm em soldas de 1 metro), enquanto as categorias B e C aumentam para levar em conta a maior entrada térmica da solda.
- Exclusão de Qualidade de Solda: A norma ISO 13920 aborda apenas as dimensões da montagem, enquanto a ISO 5817 inclui a aparência da solda e a porosidade.
Como as normas ASTM A568 e ASTM B209 regem a espessura da matéria-prima
Nem a ISO 2768 nem a ISO 13920 regulamentam a espessura da matéria-prima em chapas recebida. Em vez disso, a espessura da chapa é especificada pelas normas ASTM:
- ASTM A568 / A568M: Abrange chapas de aço carbono, estruturais e de alta resistência e baixa liga (HSLA) laminadas a quente e a frio.ASTM A240 cobre chapa de aço inoxidável).
- ASTM B209: Isso abrange as tolerâncias de espessura para chapas e placas de alumínio e liga de alumínio.
- Impacto da variação de bitola: Nominal Aço de calibre 16 (1,52 mm) A espessura da bobina varia em cerca de ±0,10 mm ao longo da norma ASTM A568. A curvatura a ar altera a espessura, modificando o eixo neutro e o comprimento da flange, a menos que o fator K seja alterado.
Tabela de tolerâncias abrangente para chapas metálicas e matriz de processos cruzados
| Dimensão de comparação | ISO 2768-1 (Classe m) | ISO 13920 (Classe B) | ASTM A568 / B209 | Alternativa: Fresagem CNC |
| Faixa de tolerância | ±0,10 mm a ±0,80 mm | ±2,0 mm a ±4,0 mm (até 1000 mm) | ±0,08 mm a ±0,15 mm (espessura do estoque) | ±0,01 mm a ±0,05 mm |
| Processo central | Corte a laser 2D, puncionamento, dobras simples | Soldagem TIG/MIG, soldagem a ponto, gabaritos | Produção e controle de qualidade de bobinas em laminador | Fresagem de 3 eixos/5 eixos em bases sólidas/de referência |
| Custo e prazo de entrega | 1,0× Linha de base (Configuração CNC padrão) | 1,3× a 1,6× (Dispositivos de soldagem necessários) | Base de materiais (+15%-25% para meio moinho) | 3,5× a 6,0× (Tempo de remoção de cavacos elevado) |
| Modo de falha primário | Aplicado a peças soldadas, falha devido à contração da solda. | Aplicado a furos de precisão, causa interferência no parafuso. | A deriva descontrolada do medidor altera os fatores K. | Utilizado em gabinetes grandes e finos, causa vibração. |
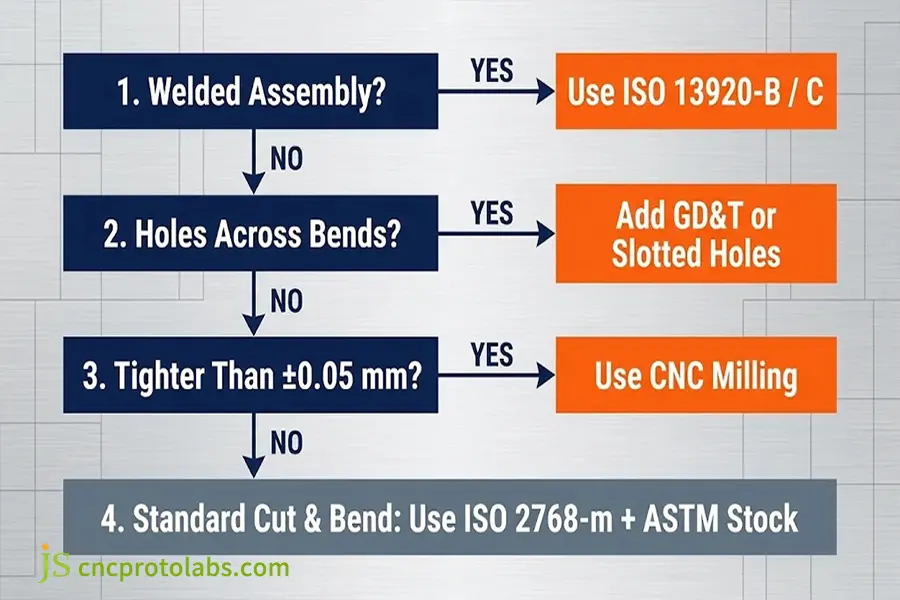
Para componentes de corte reto e dobra simples, adote a classe de tolerância ISO 2768-m; utilize ISO 13920-B/C quando o processo envolver soldagem; assegure-se de que a tolerância da bobina esteja dentro dos limites especificados pela ASTM A568/B209; e utilize um método híbrido. "Soldagem seguida de usinagem CNC" quando as tolerâncias forem mais rigorosas que ±0,05 mm.
Como especificar as tolerâncias de chapas metálicas de acordo com as normas ASTM e ISO?
Para evitar problemas de encaixe durante a montagem, é necessário configurar corretamente. tolerâncias de chapa metálica por meio de uma abordagem de desenho em três níveis: consulte ASTM A568 ou B209 para a bitola do material bruto, use ISO 2768-m no bloco de título para corte e dobra, use ISO 13920-B para peças soldadas e use Posição real GD&T (±0,05 mm a ±0,10 mm) somente em furos de montagem em um plano de referência.
4 diretrizes úteis de DFM para chamadas de impressão
- Impor o dimensionamento de referência em um único plano: Certifique-se de que os furos de montagem críticos sejam dimensionados a partir de uma borda de referência que esteja no mesmo plano para manter a precisão do laser.
- Utilize furos oblongos para otimizar a tolerância acumulada: Em vez de usar furos de folga convencionais em um painel de acoplamento, use furos oblongos sempre que houver fixadores passando por uma dobra ou junta de solda; isso permite alguma folga para acomodar o empilhamento.
- Especifique seu desenho 2D com notas de bloco de título consistentes:
MATERIAL: AÇO INOXIDÁVEL 304 CONFORME ASTM A240, ESPESSURA NOMINAL DE 2,0 MM. SALVO INDICAÇÃO EM CONTRÁRIO: TOLERÂNCIAS LINEARES E ANGULARES CONFORME ISO 2768-m. CONJUNTOS SOLDADOS CONFORME ISO 13920-B. QUALIDADE DA SOLDAGEM CONFORME ISO 5817-C. REMOVER TODAS AS REBARBAS E QUEBRAR TODAS AS ARESTAS VIVAS DE ATÉ 0,2 MM.
- Adicionar alívios de curva adequados nas interseções de esquinas: Adicione rebaixos de dobra retangulares ou oblongos com profundidade suficiente para remover a espessura do material e o raio de curvatura interno, evitando rasgos nos cantos. defeitos de dobra de chapas metálicas e precisão de desenho falhas.
Estudo de caso: Redução de 38% na interferência durante a montagem em uma caixa de aço inoxidável 304
Um fabricante de equipamentos automatizados encomendou 300 unidades de uma caixa de controle externa de tamanho 600 × 400 × 250 mm com aço inoxidável 304 de 2,0 mm de espessura (ASTM A240). O desenho original tinha Tolerância ISO 2768-f através do bloco do título e dos orifícios das dobradiças da porta em duas curvas de 90° a partir da parede traseira.
A inspeção do primeiro artigo identificou dois problemas:
- Interferência de Acúmulo: As bobinas recebidas não apresentavam espessuras consistentes de acordo com as diretrizes da ASTM, além do retorno elástico da prensa dobradeira em duas dobras, resultando em uma interferência de 1,1 mm nos furos das dobradiças e causando travamento das portas em 38% das unidades.
- Inflação de custos: A utilização da classe F nas soldas de grande porte causou um aumento de 55% nos orçamentos.
Durante o processo de revisão DFM, os engenheiros da JS Precision fizeram três alterações nos desenhos:
- Tolerâncias mais flexíveis para operações de corte e dobra, de acordo com a norma ISO 2768-m, enquanto a norma ISO 13920-B foi aplicada para revestimentos soldados por costura.
- O padrão de furos da dobradiça foi referenciado a um novo ponto de referência na flange frontal, enquanto os furos no chassi correspondente foram substituídos por ranhuras.
- A espessura da bobina de entrada foi medida e o fator K da prensa dobradeira foi ajustado para 0,42.
Os problemas de montagem da porta na moldura diminuíram de 38% para 0%, a taxa de refugo permaneceu abaixo de 0,8% e o custo unitário reduziu em 32%. A otimização antecipada da impressão é crucial quando Escolher um fabricante de fabricação de chapas metálicas de precisão.
Quais são as perguntas mais comuns sobre tolerâncias em chapas metálicas?
Qual é a tolerância padrão para fabricação de chapas metálicas se nenhuma for especificada?
Na ausência de tolerâncias específicas, as oficinas de fabricação assumem que ISO 2768-m A tolerância se aplica a itens cortados e dobrados, enquanto ISO 13920-B Aplica-se a estruturas soldadas. Se a norma ISO 2768-m for aplicável, então o nível de tolerância de gama média se aplica entre ±0,1 mm a ±0,5 mm para características lineares. Dependendo das configurações padrão, podem surgir problemas de alinhamento com peças de múltiplas dobras.
A norma ISO 2768 ainda é válida para desenhos técnicos modernos de chapas metálicas?
A norma ISO 2768-1, que se refere a tolerâncias lineares/angulares, ainda é válida, mas a ISO 2768-2, que trata de planicidade/esquadro, foi retirada em 2019 e substituída pela ISO 22081.
O corte a laser consegue manter tolerâncias de ±0,05 mm em toda a extensão de uma peça de chapa metálica?
O laser de fibra pode manter em ±0,05 mm a ±0,10 mm Em diâmetros de furos 2D e bordas em um plano plano em chapas finas. Não consegue manter a precisão de 0,05 mm em flanges ou soldas conformadas devido à contração da solda e ao retorno elástico da prensa dobradeira, onde é necessário um segundo processo de fresagem CNC.
Como as normas ASTM A568 e ASTM B209 afetam as tolerâncias de dobramento de chapas metálicas?
Os limites das normas ASTM A568 (aço) e ASTM B209 (alumínio) referem-se à espessura da chapa bruta de fábrica, não à fabricação em oficina. O aço com espessura nominal de 2,0 mm pode apresentar variações de aproximadamente ±0,10 mm ao longo da largura de uma bobina, alterando o eixo neutro durante a curvatura no ar e modificando o comprimento das flanges caso os fatores K não sejam compensados.
Em quanto as tolerâncias mais rigorosas aumentam os custos de fabricação de chapas metálicas?
A redução das tolerâncias de ISO 2768-m para ISO 2768-f aumenta o preço por peça em 25% a 55%, enquanto as tolerâncias mecânicas (±0,05 mm) podem dobrar ou até triplicar os orçamentos. Tolerâncias mais rigorosas exigem velocidades de laser mais baixas, ferramentas específicas, dispositivos de soldagem e inspeção 100% por CMM (Máquina de Medição por Coordenadas).
Quando devo optar pela usinagem CNC em vez da fabricação de chapas metálicas para obter tolerâncias rigorosas?
Escolha a usinagem CNC quando as peças exigirem tolerâncias lineares mais rigorosas que ±0,05 mm, planicidade estrita em grandes superfícies ou espessura de parede variável em 3D. A chapa metálica é ideal para gabinetes leves e de baixo custo, enquanto a fresagem CNC elimina o retorno elástico e a deriva de bitola, mantendo tolerâncias de ±0,01 mm a ±0,05 mm.
Conclusão
A seleção correta das tolerâncias para chapas metálicas consiste em atribuir os padrões apropriados, dependendo das etapas do processo. É aconselhável usar ISO 2768-m Para cortes a laser 2D e dobras simples, altere para ISO 13920-B ou C Para conjuntos de soldagem, adicione as tolerâncias de espessura de fábrica de acordo com ASTM A568 ou B209e aplique GD&T detalhado apenas para interfaces de montagem. Para opções de materiais e acabamentos em todo o fluxo de trabalho, consulte nosso guia de fabricação de chapas metálicas.
Pronto para garantir as tolerâncias em uma estrutura com múltiplas dobras ou em uma armação soldada? Envie seus arquivos STEP/DXF e desenhos 2D, e um O engenheiro da JS Precision realizará uma análise de tolerância DFM gratuita antes da produção..