Italiano


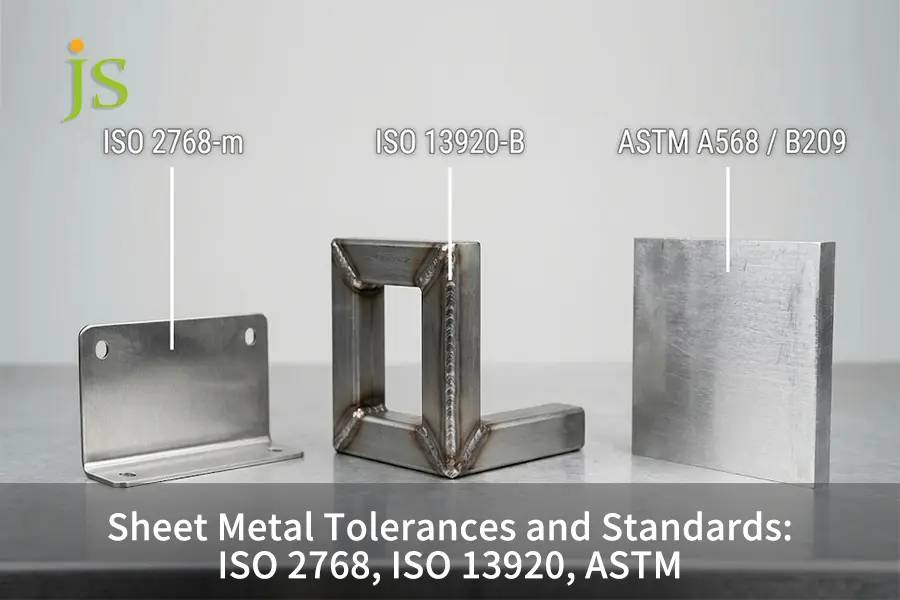
Standard tolleranze della lamiera La tolleranza di taglio e formatura laser varia da ±0,1 mm a ±0,5 mm, in base a tre specifiche separate:
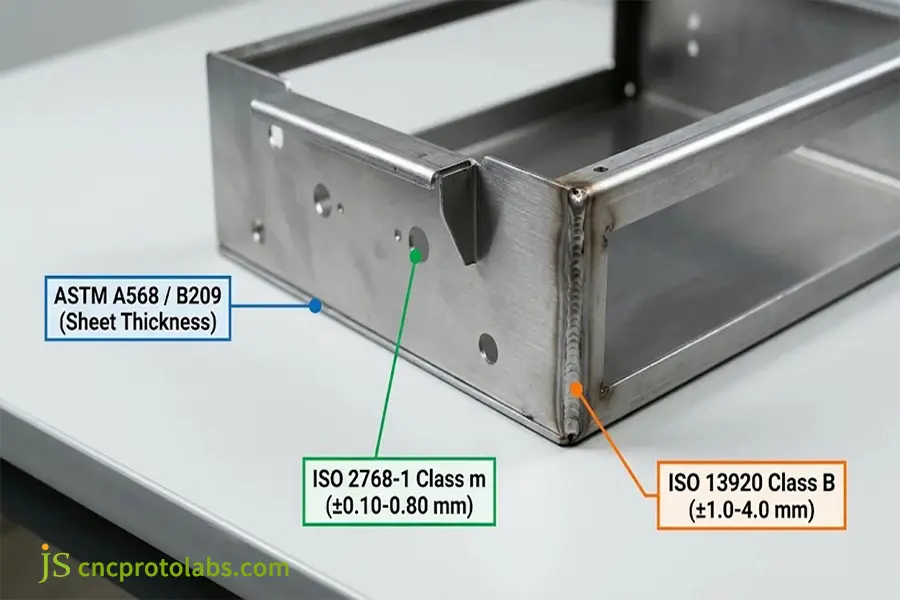
- ISO 2768-1: Copre le tolleranze lineari e angolari generali per elementi 2D tagliati al laser e punzonati, dove la Classe m rappresenta la specifica di base dell'officina.
- ISO 13920: Copre gli assemblaggi di lamiere saldate, tenendo conto del ritiro della saldatura e della deformazione termica che non possono essere gestiti con le tolleranze di taglio standard.
- ASTM A568 / B209: Copre lo spessore dei materiali laminati in acciaio e alluminio, controllando le tolleranze di calibro che incidono direttamente sulle detrazioni di piegatura della pressa piegatrice.
Le restrizioni di tolleranza definiscono i limiti di qualità finali per lavorazione della lamiera. Applicando una chiamata generica come la Norma ISO 2768-1 L'applicazione del disegno completo comporta errori di assemblaggio e un aumento dei costi unitari, poiché i limiti del modello piatto ignorano il ritorno elastico della pressa piegatrice, il ritiro della saldatura e le variazioni del diametro della bobina grezza.
Panoramica di riferimento rapido sugli standard di tolleranza per la lamiera
Definire le tolleranze per ogni fase di produzione. Per tagli 2D e semplici elementi piegati, utilizzare la norma ISO 2768-m. Per telai saldati, utilizzare la norma ISO 13920 B o C. Per la tolleranza dello spessore della lamiera grezza, utilizzare la norma ASTM A568/B209. Applicare la tolleranza GD&T solo per i fori di montaggio critici in corrispondenza delle piegature.
| Standard / Specifiche | Funzionalità governate | Grado comune | Tolleranza lineare tipica (30-120 mm) | Punto cieco principale / Rischio di guasto |
| ISO 2768-1 | Profili 2D tagliati e punzonati al laser | Classe m (Media) | ±0,30 mm | Non controlla il ritorno elastico della pressa piegatrice né il ritiro della saldatura. |
| ISO 13920 | Telai e alloggiamenti in lamiera saldata | Classe B/C | Da ±2,0 mm a ±4,0 mm | Sono esclusi i difetti superficiali del cordone di saldatura (disciplinati dalla norma ISO 5817). |
| ASTM A568 / B209 | Materie prime di acciaio, acciaio inossidabile e alluminio | Mulino standard | Da ±0,08 mm a ±0,15 mm (foglio da 2 mm) | I valori di calibro sono nominali e lo spessore varia a seconda della bobina. |
| Indicazioni esplicite relative a GD&T | Fori di montaggio critici lungo le linee di piega | Stampa personalizzata | Da ±0,05 mm a ±0,10 mm | L'applicazione su flange non funzionali raddoppia il costo unitario. |
Che cosa controllano le tolleranze generali ISO 2768 nella lavorazione della lamiera?
Le tolleranze generali ISO 2768 si applicano alle dimensioni lineari, angolari e geometriche di base non specificate singolarmente nei componenti in lamiera, con la norma ISO 2768-m come riferimento per l'officina (tolleranza di ±0,1 mm per le piccole caratteristiche, ±0,3 mm per le dimensioni di medie dimensioni e ±1° per le piccole piegature). La norma ISO 2768-1 si applica solo ai componenti tagliati al laser o punzonati in 2D, limitati a un solo piano, poiché la pressatura deforma la struttura cristallina del metallo.
Analisi dettagliata delle classi lineari e angolari della norma ISO 2768-1
La norma ISO 2768-1 definisce quattro classi di tolleranze lineari e angolari: f (fine), m (media), c (grossolana) e v (molto grossolana).
- Classe m (Media): Lo standard di riferimento universale per le officine di lavorazione della lamiera di tutto il mondo.
- Classe f (Fine): Per contorni precisi tagliati al laser 2D su materiali sottili o elementi lavorati secondariamente.
- Classe c (Grossolana) e v (Molto grossolana): Per le lavorazioni di lamiere spesse, la classe V non è comune nella fabbricazione CNC.
|
Intervallo di lunghezza nominale (mm) |
Classe f (Fine) |
Classe m (Media) |
Classe c (Grossolana) |
Classe V (molto grossolana) |
|
Da 0,5 a 3 |
±0,05 mm |
±0,10 mm |
±0,20 mm |
N / A |
|
Da 3 a 6 anni |
±0,05 mm |
±0,10 mm |
±0,30 mm |
±0,50 mm |
|
Da 6 a 30 anni |
±0,10 mm |
±0,20 mm |
±0,50 mm |
±1,00 mm |
|
Da oltre 30 a 120 |
±0,15 mm |
±0,30 mm |
±0,80 mm |
±1,50 mm |
|
Da oltre 120 a 400 |
±0,20 mm |
±0,50 mm |
±1,20 mm |
±2,50 mm |
|
Da oltre 400 a 1.000 |
±0,30 mm |
±0,80 mm |
±2,00 mm |
±4,00 mm |
|
Da oltre 1.000 a 2.000 |
±0,50 mm |
±1,20 mm |
±3,00 mm |
±6,00 mm |
Perché la norma ISO 2768-2 è obsoleta nei disegni odierni
I disegni CAD più vecchi spesso mostrano ISO 2768-mK o ISO 2768-mH nel blocco del titolo.
- Prelievo standard: La norma ISO 2768-2 (valori di tolleranza generali di planarità, rettilineità e perpendicolarità per le classi H, K e L) è stata ufficialmente ritirata nel 2019 e sostituita da ISO 22081.
- Controversie relative alle ispezioni: La specificazione della norma ISO 2768-2 nei nuovi disegni genera controversie nell'ispezione di pannelli sottili che si flettono intrinsecamente a causa del processo di taglio laser.
- Prassi attuali: Utilizzare la norma ISO 2768-m per le tolleranze lineari e i sistemi di riferimento GD&T con punti di riferimento solo quando necessario per la planarità e la perpendicolarità degli assiemi.
La fisica alla base dell'accumulo di tolleranze di piegatura
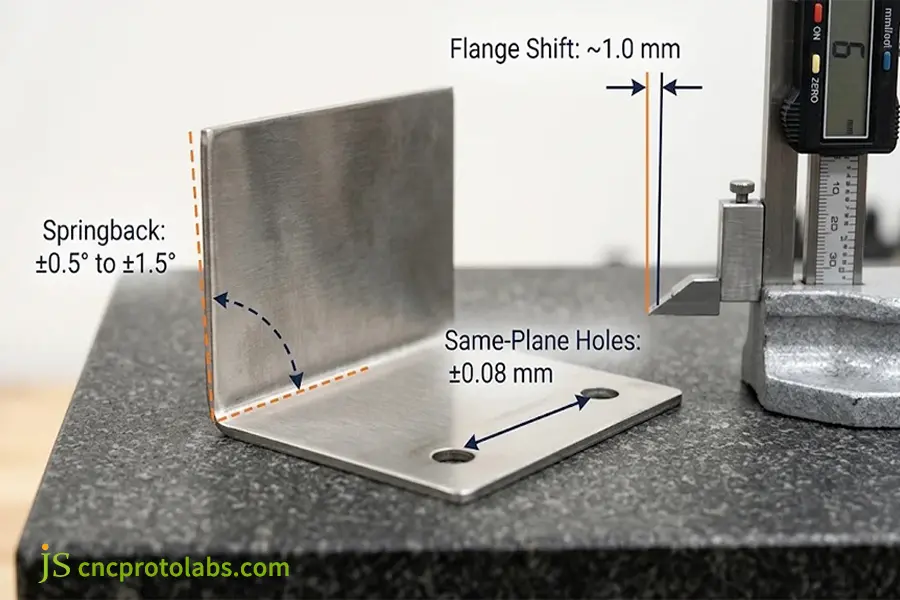
L'applicazione della norma ISO 2768-m lungo la linea di piegatura comporta errori di stampa costanti. Nella piegatura ad aria, il punzone preme la lamiera contro una matrice a V. Le variazioni nella resistenza alla trazione tra le bobine causano il ritorno elastico del metallo una volta che il punzone si è allontanato. Da ±0,5° a ±1,5° Lo spostamento del ritorno elastico lungo una flangia lunga fa sì che la punta della flangia venga spostata di quasi 1,0 mm, al di fuori dei limiti ISO 2768-m. Un controllo più preciso richiede configurazioni dettagliate in tolleranze di piegatura per parti formate.
Quali sono le tolleranze di taglio laser e i limiti di piegatura possibili per la lamiera?
Moderno tolleranze di taglio laser a fibra Presa Da ±0,05 mm a ±0,10 mm sui profili di lamiera piana, mentre la gamma di tolleranza per la punzonatura a torretta CNC è la stessa dell'utensile utilizzato e la tolleranza per la piegatura ad aria varia da Da ±0,25 mm a ±0,50 mm su ogni curva. La ragione della variazione di tolleranza risiede nella differenza tra le tecniche di elaborazione 2D e 3D.
Parametri di riferimento per le capacità produttive in officina, suddivisi per processo.
Confronta i requisiti di stampa con le effettive capacità della macchina, come indicato nelle Linee guida di tolleranza per la lavorazione di lamiere di precisione della FMA (Fabricators & Manufacturers Association, 2024):
- Taglio laser a fibra: Mantiene tolleranze da ±0,05 mm a ±0,10 mm su forme 2D. Assicurarsi che i diametri dei fori tagliati non siano inferiori allo spessore del materiale per evitare la fusione dalla zona termicamente alterata (ZTA). Leggi qui per saperne di più Qualità e tolleranze del taglio laser rispetto al taglio a getto d'acqua su piastre più spesse.
- Punzonatura a torretta CNC: I diametri dei fori di punzonatura hanno tolleranze di ±0,08 mm quando si utilizzano punzoni in acciaio per utensili. Mantenere i fori liberi dalle linee di piega per evitare l'allungamento dei fori durante la formatura, coperti in Precisione del diametro del foro e della distanza dal bordo.
- Piegatrice ad aria CNC: Tolleranze di ±0,25 mm per flange a curvatura singola e ±0,5° sugli angoli di piegatura (±0,3° con sensori angolari laser). L'accumulo aumenta con il numero di piegature.
Perché la lavorazione della lamiera non può eguagliare la precisione della lavorazione CNC
La lamiera laminata a freddo mantiene le tensioni di laminazione inalterate.
- Distorsione da rilascio dello stress: La tensione viene rilasciata tagliando i profili esterni o piegandoli lungo un raggio, con conseguente torsione o incurvamento del pannello.
- Vantaggi del billetta rigida: La fresatura CNC utilizza mandrini rigidi per tagliare billette solide distese con tolleranze da ±0,01 mm a ±0,05 mm.
- Rapporto precisione-costo: La lavorazione della lamiera consente di realizzare involucri leggeri a costi inferiori grazie alla riduzione della rigidità tridimensionale, che si traduce in una maggiore velocità di formatura.
ISO 2768 vs ISO 13920: quale tabella di tolleranza per lamiere si applica?
UN ISO 2768 vs ISO 13920 Il confronto rivela che la norma ISO 2768 riguarda ogni componente tagliato o piegato al laser prima dell'assemblaggio, mentre la norma ISO 13920 si riferisce alle strutture saldate in cui il calore della saldatura provoca restringimento e distorsione del telaio saldato. Tabella di tolleranza della lamiera Ciò dimostra che la norma ISO 2768-m non può essere utilizzata su un telaio saldato poiché la saldatura TIG/MIG provoca un restringimento di diversi millimetri.
Classi ISO 13920 per strutture saldate
La norma ISO 13920 classifica le tolleranze generali per gli assemblaggi saldati in quattro tolleranze lineari. classi (A, B, C e D) e quattro classi di tolleranza di planarità o rettilineità (E, F, G e H).
- Negozio Baseline: La norma ISO 13920-B (anche ISO 13920-BF, che incorpora la categoria lineare B con la categoria di planarità F) si applica agli armadi, ai telai e ai contenitori per batterie degli stabilimenti produttivi.
- Limiti di tolleranza: La categoria di assemblaggio saldato più precisa è la classe A (con una tolleranza di circa ±2 mm su saldature di 1 metro), mentre le categorie B e C aumentano la precisione per tenere conto del maggiore apporto termico derivante dalla saldatura.
- Esclusione per qualità di saldatura: La norma ISO 13920 si concentra esclusivamente sulle dimensioni dell'assemblaggio, mentre la norma ISO 5817 include anche l'aspetto e la porosità delle saldature.
Come le norme ASTM A568 e ASTM B209 regolano lo spessore della materia prima
Né la norma ISO 2768 né la ISO 13920 regolamentano lo spessore della lamiera grezza in ingresso. Lo spessore di fabbricazione è invece specificato dalle norme ASTM:
- ASTM A568 / A568M: Copre lamiere di acciaio al carbonio, strutturali e ad alta resistenza a bassa lega (HSLA) laminate a caldo e a freddo.ASTM A240 copre la lamiera in acciaio inossidabile).
- ASTM B209: Ciò riguarda le tolleranze di spessore per lamiere e piastre di alluminio e leghe di alluminio.
- Impatto delle variazioni di calibro: Nominale Acciaio calibro 16 (1,52 mm) varia di circa ±0,10 mm lungo una bobina secondo la norma ASTM A568. Le variazioni di spessore dovute alla curvatura dell'aria modificano l'asse neutro e le lunghezze delle flange, a meno che non venga modificato il fattore K.
Tabella completa delle tolleranze della lamiera e matrice interprocesso
| Dimensione di confronto | ISO 2768-1 (Classe m) | ISO 13920 (Classe B) | ASTM A568 / B209 | Alternativa: Fresatura CNC |
| Intervallo di tolleranza | Da ±0,10 mm a ±0,80 mm | Da ±2,0 mm a ±4,0 mm (fino a 1000 mm) | Da ±0,08 mm a ±0,15 mm (spessore del materiale grezzo) | Da ±0,01 mm a ±0,05 mm |
| Processo centrale | Taglio laser 2D, punzonatura, piegature singole | Saldatura TIG/MIG, puntatura, dime | Produzione e controllo qualità di bobine in laminatoio | Fresatura a 3/5 assi su supporti solidi/di riferimento |
| Costo e tempi di consegna | 1.0× Linea di base (configurazione CNC standard) | Da 1,3× a 1,6× (sono necessari dispositivi di saldatura) | Base materiale (+15%-25% per mezzo miglio) | Da 3,5× a 6,0× (Tempo di rimozione del chip elevato) |
| Modalità di guasto primario | Applicato a parti saldate, fallisce a causa del ritiro della saldatura | Applicato a fori di precisione, provoca interferenze con i bulloni. | La deriva del calibro non controllata sposta i fattori K di piegatura | Utilizzato su contenitori grandi e sottili, provoca vibrazioni |
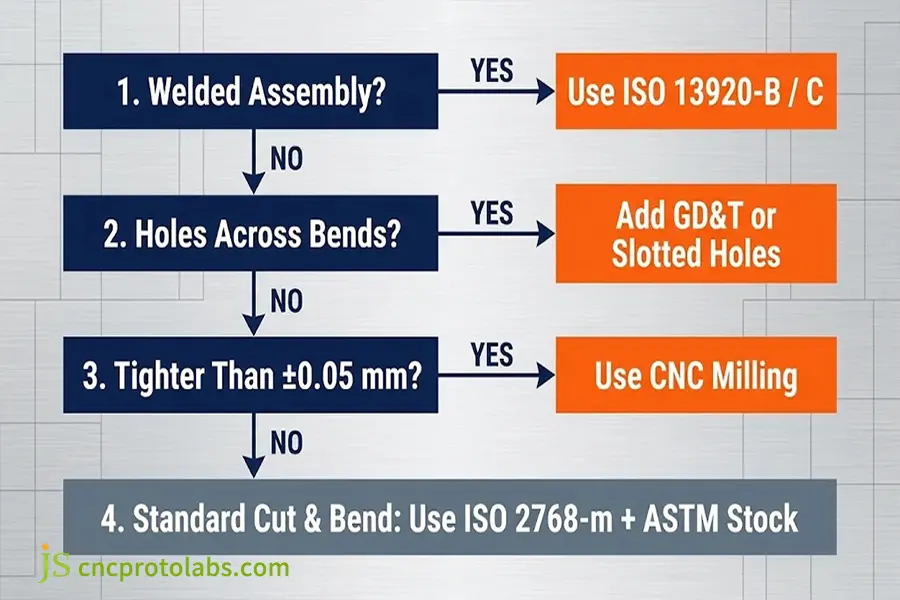
Per i componenti tagliati e piegati in modo semplice, adottare il grado di tolleranza ISO 2768-m, utilizzare ISO 13920-B/C quando il processo prevede la saldatura, garantire che la tolleranza della bobina rientri nei limiti specificati da ASTM A568/B209 e utilizzare ibridi "Saldatura seguita da lavorazione CNC" quando le tolleranze sono più rigorose di ±0,05 mm.
Come si specificano le tolleranze della lamiera secondo le norme ASTM e ISO?
Evitare problemi di accoppiamento durante l'assemblaggio richiede l'impostazione tolleranze della lamiera attraverso un approccio di disegno a tre livelli: fare riferimento a ASTM A568 o B209 per il calibro della materia prima, utilizzare ISO 2768-m nel cartiglio per il taglio e la piegatura, utilizzare ISO 13920-B per le saldature e utilizzare Posizione reale GD&T (da ±0,05 mm a ±0,10 mm) solo sui fori di montaggio su un piano di riferimento.
4 utili linee guida DFM per le annotazioni stampate
- Imporre la quotatura con riferimento su un unico piano: Assicurarsi che i fori di montaggio critici siano dimensionati rispetto a un bordo di riferimento che giace sullo stesso piano per mantenere la precisione del laser.
- Utilizzare fori asolati per l'accumulo di tolleranze: Anziché utilizzare i tradizionali fori di passaggio su un pannello di accoppiamento, utilizzare fori asolati ovunque siano presenti elementi di fissaggio che attraversano una curva o una giunzione saldata; ciò consente un certo gioco per compensare l'impilamento.
- Specifica il tuo disegno 2D con note coerenti nel cartiglio:
MATERIALE: ACCIAIO INOSSIDABILE 304 SECONDO ASTM A240, SPESSORE NOMINALE 2,0 MM. SALVO DIVERSA INDICAZIONE: TOLLERANZE LINEARI E ANGOLARI SECONDO ISO 2768-m. ASSEMBLAGGI SALDATI SECONDO ISO 13920-B. QUALITÀ DELLA SALDATURA SECONDO ISO 5817-C. RIMUOVERE TUTTE LE BAVE E SMUSSARE TUTTI GLI SPIGOLI TAGLIENTI FINO A 0,2 MM.
- Aggiungere gli appositi smussi alle intersezioni degli angoli: Aggiungere alleggerimenti rettangolari o oblunghi sufficientemente profondi da rimuovere lo spessore del materiale e il raggio di curvatura interno, prevenendo lo strappo degli angoli e difetti di piegatura della lamiera e precisione del disegno fallimenti.
Caso di studio: Riduzione del 38% delle interferenze durante l'assemblaggio di una scatola in acciaio inox 304
Un produttore di apparecchiature automatizzate ha ordinato 300 pezzi di un contenitore di controllo esterno di dimensioni 600 × 400 × 250 mm con acciaio inossidabile 304 di spessore 2,0 mm (ASTM A240). Il disegno originale aveva Tolleranza ISO 2768-f attraverso il cartiglio e i fori delle cerniere della porta su due curve a 90° dalla parete posteriore.
La prima ispezione dell'articolo ha individuato due problemi:
- Interferenza di accumulo: Le bobine in ingresso non presentavano spessori uniformi secondo le linee guida ASTM, e inoltre il ritorno elastico della pressa piegatrice su due curve ha causato un'interferenza di 1,1 mm nei fori delle cerniere, creando sportelli bloccati nel 38% dei casi.
- Inflazione dei costi: L'utilizzo della classe f per le saldature di grandi dimensioni ha comportato un aumento dei preventivi del 55%.
Durante il processo di revisione DFM, gli ingegneri di JS Precision hanno apportato tre modifiche ai disegni:
- Tolleranze più ampie per le operazioni di taglio e piegatura secondo la norma ISO 2768-m, mentre per i gusci saldati a giunzione si applica la norma ISO 13920-B.
- Schema di foratura della cerniera di riferimento a un nuovo punto di riferimento sulla flangia anteriore durante la sostituzione dei fori sul telaio di accoppiamento con delle fessure.
- È stato misurato lo spessore della bobina in ingresso e il fattore K della pressa piegatrice è stato impostato a 0,42.
I problemi di assemblaggio della porta al telaio sono diminuiti da Dal 38% allo 0%, il tasso di scarto è rimasto inferiore allo 0,8% e il costo unitario si è ridotto del 32%. L'ottimizzazione della stampa precoce è fondamentale quando scegliere un produttore di lavorazione di precisione della lamiera.
Quali sono le domande più frequenti sulle tolleranze della lamiera?
Qual è la tolleranza standard per la lavorazione della lamiera se non ne viene specificata alcuna?
In assenza di tolleranze specifiche, le officine di produzione presumono che ISO 2768-m la tolleranza si applica agli articoli tagliati e piegati mentre ISO 13920-B si applica alle strutture saldate. Se si applica ISO 2768-m, allora il livello di tolleranza medio si applica tra Da ±0,1 mm a ±0,5 mm per elementi lineari. A seconda delle impostazioni predefinite, possono verificarsi problemi di allineamento con parti a più curve.
La norma ISO 2768 è ancora valida per i disegni tecnici moderni di lavorazione della lamiera?
La norma ISO 2768-1, relativa alle tolleranze lineari/angolari, è ancora valida, mentre la ISO 2768-2, riguardante la planarità/quadratura, è stata ritirata nel 2019 e sostituita dalla ISO 22081.
È possibile che il taglio laser mantenga tolleranze di ±0,05 mm su un intero pezzo di lamiera?
Il laser a fibra può essere tenuto a Da ±0,05 mm a ±0,10 mm su diametri e bordi di fori 2D su un piano piatto su lamiera sottile. Non può mantenere una tolleranza di 0,05 mm su flange formate o saldature a causa del ritiro della saldatura e del ritorno elastico della pressa piegatrice, laddove è richiesta una fresatura CNC secondaria.
In che modo le norme ASTM A568 e ASTM B209 influenzano le tolleranze di piegatura della lamiera?
I limiti ASTM A568 (acciaio) e ASTM B209 (alluminio) si riferiscono allo spessore della lamiera grezza allo stato grezzo di laminazione, non alla lavorazione in officina. L'acciaio con spessore nominale di 2,0 mm può presentare una variazione di circa ±0,10 mm lungo la larghezza di una bobina, modificando l'asse neutro durante la piegatura ad aria e variando la lunghezza delle flange se i fattori K non vengono compensati.
Di quanto aumentano i costi di lavorazione della lamiera con tolleranze più strette?
Il passaggio da tolleranze ISO 2768-m a ISO 2768-f comporta un aumento del prezzo per pezzo dal 25% al 55%, mentre le tolleranze meccaniche (±0,05 mm) possono raddoppiare o addirittura triplicare i preventivi. Tolleranze più strette richiedono velocità laser inferiori, attrezzature dedicate, dispositivi di saldatura e un'ispezione CMM al 100%.
Quando è consigliabile optare per la lavorazione CNC anziché per la lavorazione della lamiera per ottenere tolleranze ristrette?
Scegli la lavorazione CNC quando i pezzi richiedono tolleranze lineari inferiori a ±0,05 mm, una planarità precisa su grandi superfici o uno spessore variabile delle pareti in 3D. La lamiera è adatta per involucri leggeri a basso costo, mentre la fresatura CNC elimina il ritorno elastico e la deriva del calibro per mantenere tolleranze da ±0,01 mm a ±0,05 mm.
Conclusione
La corretta selezione delle tolleranze della lamiera consisterà nell'assegnare gli standard appropriati a seconda delle fasi del processo. Si consiglia di utilizzare ISO 2768-m per il taglio laser 2D e le piegature semplici, passare a ISO 13920-B o C per gli assemblaggi di saldatura, aggiungere le tolleranze di spessore del laminatoio secondo ASTM A568 o B209e applicare GD&T dettagliato solo per le interfacce di montaggio. Per le opzioni di materiali e finiture per l'intero flusso di lavoro, consultare la nostra Guida alla lavorazione della lamiera.
Pronto a garantire le tolleranze su un involucro multi-curva o su un telaio saldato? Invia i tuoi file STEP/DXF e i disegni 2D e un Un ingegnere di JS Precision effettuerà una revisione gratuita delle tolleranze DFM prima della produzione..