Français


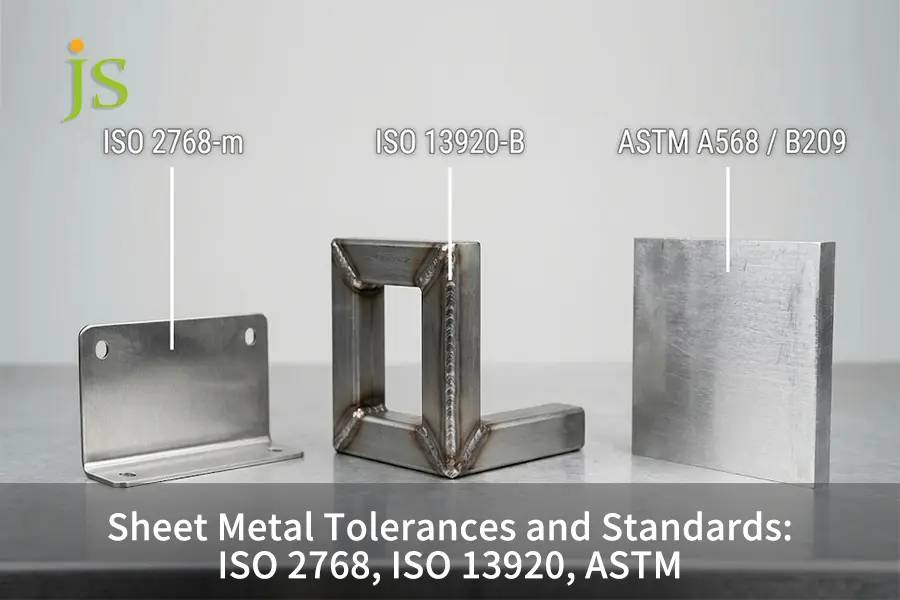
Standard tolérances de tôlerie la plage de tolérance en découpe et formage laser va de ±0,1 mm à ±0,5 mm, selon trois spécifications distinctes :
- ISO 2768-1 : Couvre les tolérances linéaires et angulaires générales pour les éléments découpés au laser 2D et poinçonnés, où la classe m est la spécification de base de l'atelier.
- ISO 13920 : Couvre les assemblages de tôles soudées, en tenant compte du retrait de soudure et du gauchissement thermique qui ne peuvent pas être gérés par les tolérances de coupe générales.
- ASTM A568 / B209 : Couvre l'épaisseur des barres d'acier et d'aluminium laminées, contrôlant les tolérances de jauge qui ont un impact direct sur les déductions de pliage de la presse plieuse.
Les restrictions de tolérance définissent les limites ultimes de qualité pour fabrication de tôlerie. Appliquer un seul appel général tel que le norme ISO 2768-1 L'application de ces limites à l'ensemble du dessin entraîne des erreurs d'assemblage et une augmentation des devis unitaires, car elles ignorent le retour élastique de la presse plieuse, le retrait de la soudure et les variations de l'épaisseur de la bobine brute.
Aperçu rapide des normes de tolérance des tôles
Définir les tolérances pour chaque étape de fabrication. Pour les découpes 2D et les pliages simples, se référer à la norme ISO 2768-m. Pour les cadres soudés, utiliser la norme ISO 13920 B ou C. Pour la tolérance d'épaisseur de la tôle brute, appliquer la norme ASTM A568/B209. Appliquer uniquement les tolérances GD&T aux trous de fixation critiques autour des plis.
| Norme / Spécification | Fonctionnalités gérées | Niveau commun | Tolérance linéaire typique (30-120 mm) | Angle mort principal / Risque de défaillance |
| ISO 2768-1 | Profilés découpés et poinçonnés au laser en 2D | Classe m (Moyen) | ±0,30 mm | Ne contrôle pas le retour élastique de la presse plieuse ni le retrait de soudure. |
| ISO 13920 | châssis et boîtiers en tôle soudée | Classe B / C | ±2,0 mm à ±4,0 mm | Exclut les défauts de surface des cordons de soudure (couverts par la norme ISO 5817) |
| ASTM A568 / B209 | Acier brut, acier inoxydable et stock d'aluminium | Moulin standard | ±0,08 mm à ±0,15 mm (feuille de 2 mm) | Les calibres sont nominaux et l'épaisseur varie d'une bobine à l'autre. |
| Mentions explicites GD&T | Trous de fixation critiques le long des lignes de pliage | Impression personnalisée | ±0,05 mm à ±0,10 mm | L'application sur des brides non fonctionnelles double le coût unitaire |
Que contrôlent les tolérances générales de la norme ISO 2768 en tôlerie ?
Les tolérances générales de la norme ISO 2768 s'appliquent aux dimensions linéaires, angulaires et géométriques de base non spécifiées individuellement pour les pièces en tôle. La norme ISO 2768-m constitue la norme de base pour l'atelier (tolérance de ±0,1 mm pour les petits détails, ±0,3 mm pour les dimensions moyennes et ±1° pour les plis courts). La norme ISO 2768-1 couvre uniquement les pièces découpées au laser ou poinçonnées en 2D, limitées à un seul plan, car l'emboutissage déforme le grain du métal.
Analyse des classes linéaires et angulaires selon la norme ISO 2768-1
La norme ISO 2768-1 définit quatre classes de tolérances linéaires et angulaires : f (fin), m (moyen), c (grossier) et v (très grossier).
- Classe m (Moyen) : La norme universelle pour les ateliers de tôlerie du monde entier.
- Classe f (Fine) : Pour des contours précis découpés au laser en 2D sur des matériaux minces ou des éléments usinés secondaires.
- Classe c (Gros) et v (Très Gros) : Pour les opérations sur plaques épaisses, la classe v n'est pas courante dans la fabrication CNC.
|
Plage de longueur nominale (mm) |
Classe f (Assez bien) |
Classe m (Moyen) |
Classe c (Gros) |
Classe V (Très grossier) |
|
0,5 à 3 |
±0,05 mm |
±0,10 mm |
±0,20 mm |
N / A |
|
De 3 à 6 ans |
±0,05 mm |
±0,10 mm |
±0,30 mm |
±0,50 mm |
|
De 6 à 30 ans |
±0,10 mm |
±0,20 mm |
±0,50 mm |
±1,00 mm |
|
De plus de 30 à 120 |
±0,15 mm |
±0,30 mm |
±0,80 mm |
±1,50 mm |
|
Plus de 120 à 400 |
±0,20 mm |
±0,50 mm |
±1,20 mm |
±2,50 mm |
|
Plus de 400 à 1 000 |
±0,30 mm |
±0,80 mm |
±2,00 mm |
±4,00 mm |
|
Plus de 1 000 à 2 000 |
±0,50 mm |
±1,20 mm |
±3,00 mm |
±6,00 mm |
Pourquoi la norme ISO 2768-2 est obsolète dans les dessins d'aujourd'hui
Les anciens dessins CAO montrent souvent ISO 2768-mK ou ISO 2768-mH dans le cartouche.
- Retrait standard : La norme ISO 2768-2 (valeurs de tolérance générales de planéité, de rectitude et de perpendicularité pour les classes H, K et L) a été officiellement retirée en 2019 et remplacée par ISO 22081.
- Litiges liés aux inspections : L'exigence de la norme ISO 2768-2 dans les nouveaux dessins entraîne des litiges lors du contrôle des panneaux minces qui se courbent intrinsèquement du fait du processus de découpe au laser.
- Pratiques actuelles : Utilisez la norme ISO 2768-m pour les tolérances linéaires et utilisez les cadres GD&T avec des références uniquement lorsque cela est nécessaire pour la planéité et la perpendicularité des assemblages.
La physique derrière l'empilement des tolérances de ligne de courbure
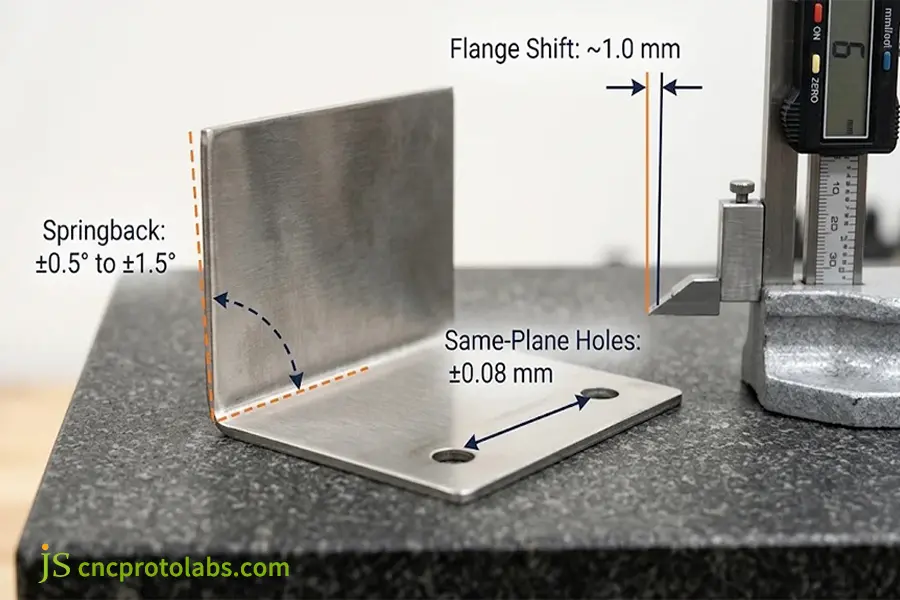
L'application de la norme ISO 2768-m le long de la ligne de pliage entraîne des erreurs d'impression constantes. Lors du pliage à l'air, le poinçon presse la tôle contre une matrice en V. Les variations de résistance à la traction d'une bobine à l'autre provoquent un retour élastique du métal une fois le poinçon retiré. ±0,5° à ±1,5° Le retour élastique d'une bride longue entraîne un déplacement de l'extrémité de la bride de près de 1,0 mm, hors des limites de la norme ISO 2768-m. Un contrôle plus précis nécessite des configurations décrites en détail dans la section suivante. tolérances de pliage pour les pièces formées.
Quelles sont les tolérances de découpe laser et les limites de pliage que la tôle peut supporter ?
Moderne tolérances de découpe au laser à fibre prise ±0,05 mm à ±0,10 mm sur les profilés de tôle plats, tandis que la plage de tolérance pour le poinçonnage CNC à tourelle est la même que celle de l'outil utilisé et que la tolérance pour le pliage à l'air varie de ±0,25 mm à ±0,50 mm à chaque pli. La variation de tolérance s'explique par la différence entre les techniques de traitement 2D et 3D.
Indicateurs de performance des capacités en atelier par processus
Comparez les exigences d'impression avec les capacités réelles de la machine telles qu'elles sont répertoriées dans les directives de tolérance de précision de la FMA pour les tôles (Fabricators & Manufacturers Association, 2024) :
- Découpe au laser à fibre : Maintient des tolérances de ±0,05 mm à ±0,10 mm sur les formes 2D. Veillez à ce que le diamètre des trous découpés soit au moins égal à l'épaisseur du matériau afin d'éviter la fusion dans la zone affectée thermiquement (ZAT). Pour en savoir plus, cliquez ici. Qualité et tolérances de découpe laser vs jet d'eau sur des plaques plus épaisses.
- Poinçonnage à tourelle CNC : Les diamètres des trous de poinçonnage ont des tolérances de ±0,08 mm lors de l'utilisation de poinçons en acier à outils. Veillez à ce que les trous ne se trouvent pas sur les lignes de pliage afin d'éviter leur étirement lors du formage. précision du diamètre du trou et de la distance au bord.
- Cintrage pneumatique par presse plieuse CNC : Tolérances de ±0,25 mm pour les brides à simple pliure et ±0,5° sur les angles de courbure (±0,3° avec des capteurs d'angle laser). L'empilement augmente avec le nombre de courbures.
Pourquoi la tôlerie ne peut égaler la précision de l'usinage CNC
La tôle laminée à froid conserve les contraintes de laminage figées.
- Distorsion de relâchement des contraintes : La contrainte est relâchée par la découpe des profils extérieurs ou par le pliage le long d'un rayon, ce qui entraîne une torsion ou un cintrage du panneau.
- Avantage des billettes rigides : Le fraisage CNC utilise des broches rigides pour découper des billettes solides détendues avec des tolérances de ±0,01 mm à ±0,05 mm.
- Rapport précision-coût : La tôle permet de réaliser des boîtiers légers à moindre coût grâce à une rigidité 3D réduite, ce qui augmente la vitesse de formage.
ISO 2768 vs ISO 13920 : Quel tableau de tolérance des tôles s’applique ?
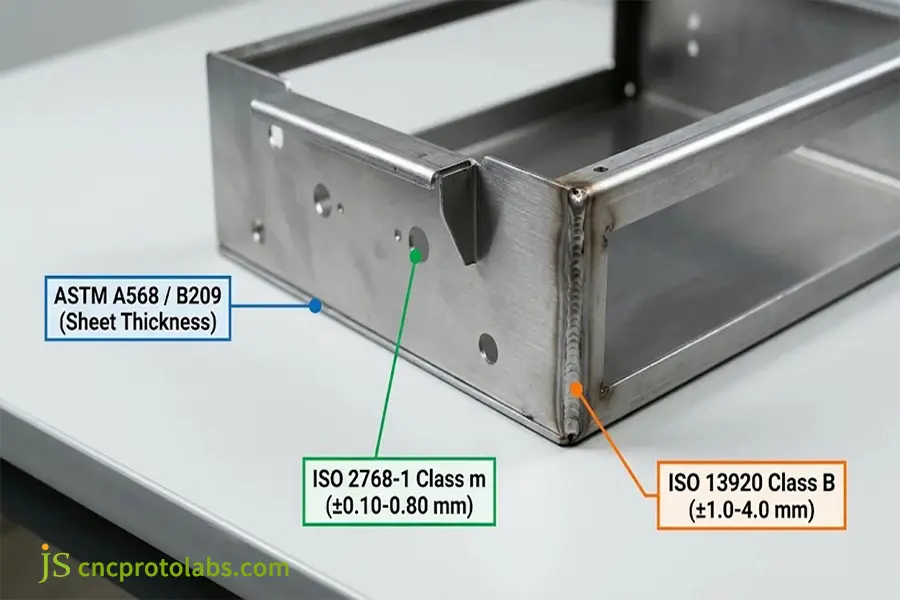
Un ISO 2768 contre ISO 13920 La comparaison révèle que la norme ISO 2768 traite de chaque composant découpé au laser ou plié avant l'assemblage, tandis que la norme ISO 13920 concerne les structures soudées où la chaleur de soudage entraîne un retrait et une déformation du cadre soudé. Tableau de tolérance des tôles prouve que la norme ISO 2768-m ne peut pas être utilisée sur un cadre soudé puisque la soudure TIG/MIG entraînera un retrait de plusieurs millimètres.
Classes ISO 13920 pour les structures soudées
La norme ISO 13920 catégorise les tolérances générales des assemblages soudés en quatre tolérances linéaires. classes (A, B, C et D) et quatre classes de tolérance de planéité ou de rectitude (E, F, G et H).
- Ligne de base de la boutique : La norme ISO 13920-B (également ISO 13920-BF, intégrant la catégorie linéaire B avec la catégorie de planéité F) s'applique aux armoires d'usine, aux châssis et aux boîtiers de batterie.
- Limites de tolérance : La catégorie d'assemblage soudé la plus précise est la classe A (avec une tolérance d'environ ±2 mm sur des soudures de 1 mètre), tandis que les catégories B et C augmentent pour tenir compte d'un apport thermique plus important de la soudure.
- Exclusion liée à la qualité des soudures : La norme ISO 13920 traite uniquement de la taille de l'assemblage, tandis que la norme ISO 5817 inclut l'aspect et la porosité de la soudure.
Comment les normes ASTM A568 et ASTM B209 régissent l'épaisseur des matières premières
Ni la norme ISO 2768 ni la norme ISO 13920 ne réglementent l'épaisseur des tôles brutes entrantes. C'est plutôt l'épaisseur en usine qui est spécifiée par les normes ASTM.
- ASTM A568 / A568M : Couvre les tôles d'acier au carbone laminées à chaud et à froid, les aciers de construction et les aciers faiblement alliés à haute résistance (HSLA).ASTM A240 couvre la tôle d'acier inoxydable).
- ASTM B209 : Cela concerne les tolérances d'épaisseur des tôles et plaques en aluminium et en alliage d'aluminium.
- Impact de la variation de jauge : Nominal Acier de calibre 16 (1,52 mm) varie d'environ ±0,10 mm à travers une bobine basée sur la norme ASTM A568. Les changements d'épaisseur de la forme du coude à air modifient l'axe neutre et les longueurs de la bride à moins que le facteur K ne soit modifié.
Tableau complet des tolérances de tôlerie et matrice des processus croisés
| Dimension de comparaison | ISO 2768-1 (Classe m) | ISO 13920 (Classe B) | ASTM A568 / B209 | Alternative : Fraisage CNC |
| Plage de tolérance | ±0,10 mm à ±0,80 mm | ±2,0 mm à ±4,0 mm (jusqu'à 1000 mm) | ±0,08 mm à ±0,15 mm (épaisseur du matériau) | ±0,01 mm à ±0,05 mm |
| Processus de base | Découpe laser 2D, poinçonnage, pliage simple | Soudage TIG/MIG, soudage par points, gabarits | Production et contrôle qualité des bobines de laminoir | Fraisage 3/5 axes sur supports pleins/de référence |
| Coût et délai de livraison | 1.0× Référence (Configuration CNC standard) | 1,3× à 1,6× (Dispositifs de soudage requis) | Base de matériau (+15%-25% pour un demi-millimètre) | 3,5× à 6,0× (Temps d'enlèvement de copeaux élevé) |
| Mode de défaillance principal | Appliqué aux pièces soudées, il échoue en raison du retrait de la soudure. | Appliqué aux alésages de précision, provoque une interférence des boulons | Les variations de dérive des jauges non contrôlées modifient les facteurs K de courbure | Utilisé sur de grands boîtiers minces, provoque des vibrations. |
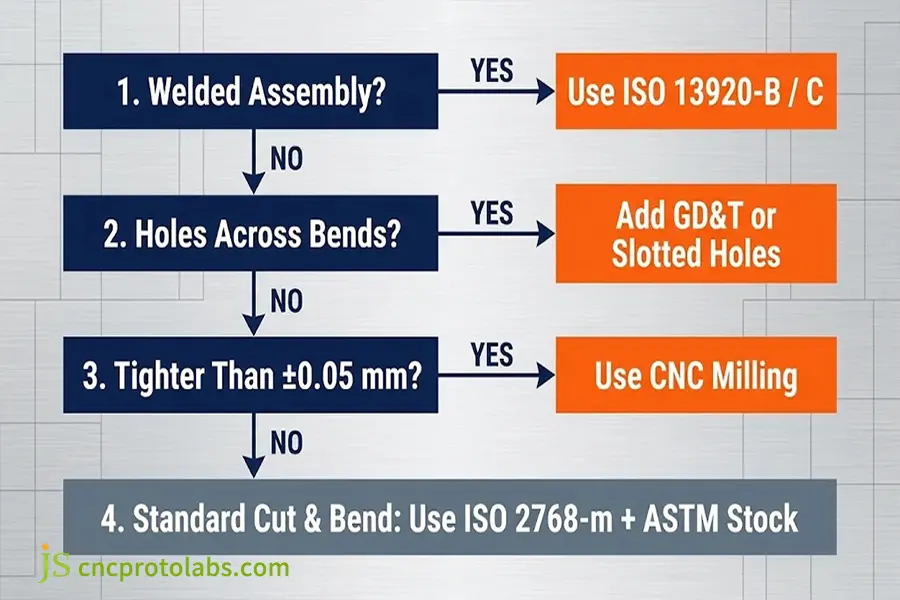
Pour les composants à coupe simple et à pliage simple, adopter la classe de tolérance ISO 2768-m, utiliser la norme ISO 13920-B/C lorsque le processus inclut le soudage, s'assurer que la tolérance de la bobine est conforme aux limites spécifiées par la norme ASTM A568/B209 et utiliser un procédé hybride. « Soudage suivi d'usinage CNC » lorsque les tolérances sont plus strictes que ±0,05 mm.
Comment spécifier les tolérances des tôles selon les normes ASTM et ISO ?
Pour éviter les problèmes d'ajustement lors du montage, il est nécessaire de régler tolérances de tôlerie en utilisant une approche de dessin à trois niveaux : se référer à la norme ASTM A568 ou B209 pour l’épaisseur du matériau brut, utiliser la norme ISO 2768-m dans le cartouche pour la découpe et le pliage, utiliser la norme ISO 13920-B pour les assemblages soudés, et utiliser Position réelle GD&T (±0,05 mm à ±0,10 mm) uniquement sur les trous de fixation situés sur un plan de référence.
4 conseils utiles de conception pour la fabrication (DFM) pour les légendes imprimées
- Appliquer le dimensionnement par référence à un seul plan : Veillez à ce que les dimensions des trous de fixation critiques soient calculées à partir d'un bord de référence situé dans le même plan afin de préserver la précision du laser.
- Utiliser des trous oblongs pour l'accumulation des tolérances : Au lieu d'utiliser des trous de dégagement classiques sur un panneau d'assemblage, utilisez des trous oblongs partout où des fixations traversent un pli ou un joint de soudure ; cela permet un certain jeu pour accommoder l'empilement.
- Spécifiez votre dessin 2D avec des notes de cartouche cohérentes :
MATÉRIAU : ACIER INOXYDABLE 304 CONFORME À LA NORME ASTM A240, ÉPAISSEUR NOMINALE 2,0 MM. SAUF INDICATION CONTRAIRE : TOLÉRANCES LINÉAIRES ET ANGULAIRES CONFORMES À LA NORME ISO 2768-m. ASSEMBLAGES SOUDÉS CONFORMES À LA NORME ISO 13920-B. QUALITÉ DES SOUDURES CONFORME À LA NORME ISO 5817-C. ÉBAVURER ET CASSER LES ARÊTES TRANCHANTES JUSQU'À 0,2 MM.
- Ajouter des dégagements de courbure appropriés aux intersections d'angles : Ajoutez des dégagements de pliage rectangulaires ou oblongs suffisamment profonds pour réduire l'épaisseur du matériau et le rayon de pliage intérieur, empêchant ainsi les déchirures aux angles et défauts de pliage de la tôle et précision du dessin échecs.
Étude de cas : Réduction de 38 % des interférences lors de l’assemblage d’un boîtier en acier inoxydable 304
Un fabricant d'équipements automatisés a commandé 300 boîtiers de commande extérieurs de dimensions 600 × 400 × 250 mm en acier inoxydable 304 d'une épaisseur de 2,0 mm (ASTM A240). Le dessin original comportait Tolérance ISO 2768-f à travers le bloc-titre et les trous des charnières de porte sur deux coudes à 90° à partir du mur arrière.
Le premier contrôle de l'article a permis d'identifier deux problèmes :
- Interférence d'empilement : Les épaisseurs des bobines entrantes n'étaient pas uniformes selon les directives ASTM, et le retour élastique de la presse plieuse sur deux plis a entraîné une interférence de 1,1 mm dans les trous de charnière et a créé des portes bloquées dans 38 % des cas.
- Inflation des coûts : L'utilisation de la classe f sur les grandes soudures a entraîné une augmentation des devis de 55 %.
Au cours du processus d'examen DFM, les ingénieurs de JS Precision ont apporté trois modifications aux plans :
- Tolérances assouplies pour les opérations de découpe et de pliage selon la norme ISO 2768-m tout en attribuant la norme ISO 13920-B pour les coques soudées par couture.
- Le schéma des trous de charnière a été référencé à un nouveau point de référence sur la bride avant, tout en remplaçant les trous du châssis correspondant par des fentes.
- L'épaisseur de la bobine entrante a été mesurée et le facteur K de la presse plieuse a été fixé à 0,42.
Les problèmes d'assemblage de la porte au cadre ont diminué à partir de 38 % à 0 %Le taux de rebut est resté inférieur à 0,8 % et le coût unitaire a diminué de 32 %. L'optimisation précoce de l'impression est cruciale lorsque choisir un fabricant de tôlerie de précision.
Quelles sont les questions les plus fréquentes concernant les tolérances des tôles ?
Quelle est la tolérance standard pour la fabrication de tôles si aucune n'est spécifiée ?
En l'absence de tolérances spécifiques, les ateliers de fabrication supposent que ISO 2768-m La tolérance s'applique aux articles coupés et pliés, tandis que ISO 13920-B S'applique aux structures soudées. Si la norme ISO 2768-m s'applique, le niveau de tolérance moyen s'applique. ±0,1 mm à ±0,5 mm pour les éléments linéaires. Selon les paramètres par défaut, des problèmes d'alignement peuvent survenir avec les pièces à plusieurs coudes.
La norme ISO 2768 est-elle toujours valable pour les dessins techniques modernes de tôlerie ?
La norme ISO 2768-1, qui concerne les tolérances linéaires/angulaires, est toujours valide, mais la norme ISO 2768-2, qui concerne la planéité/la perpendicularité, a été retirée en 2019 et remplacée par la norme ISO 22081.
La découpe laser peut-elle garantir des tolérances de ±0,05 mm sur l'ensemble d'une pièce en tôle ?
Le laser à fibre peut maintenir à ±0,05 mm à ±0,10 mm Sur les diamètres de trous 2D et les bords d'un plan plat sur une tôle mince. Ne peut garantir une précision de 0,05 mm au niveau des brides formées ou des soudures en raison du retrait de soudure et du retour élastique de la presse plieuse, lorsqu'un usinage CNC secondaire est nécessaire.
Comment les normes ASTM A568 et ASTM B209 affectent-elles les tolérances de pliage des tôles ?
Les limites des normes ASTM A568 (acier) et ASTM B209 (aluminium) concernent l'épaisseur des tôles brutes de laminage et non celle des tôles usinées en atelier. L'épaisseur nominale d'une tôle d'acier de 2,0 mm peut varier d'environ ±0,10 mm sur la largeur d'une bobine, ce qui modifie l'axe neutre lors du cintrage à l'air et la longueur des brides si les coefficients K ne sont pas compensés.
Dans quelle mesure des tolérances plus strictes augmentent-elles les coûts de fabrication de la tôle ?
Le passage de la norme ISO 2768-m à la norme ISO 2768-f entraîne une augmentation du prix unitaire de 25 % à 55 %. Les tolérances mécaniques (±0,05 mm) peuvent doubler, voire tripler, les devis. Des tolérances plus strictes nécessitent des vitesses de découpe laser plus lentes, un outillage spécifique, des dispositifs de soudage et un contrôle par machine à mesurer tridimensionnelle (MMT) à 100 %.
Quand dois-je privilégier l'usinage CNC à la fabrication de tôles pour des tolérances serrées ?
Optez pour l'usinage CNC lorsque les pièces exigent des tolérances linéaires inférieures à ±0,05 mm, une planéité rigoureuse sur de grandes surfaces ou une épaisseur de paroi variable en 3D. La tôlerie convient aux boîtiers légers et économiques, tandis que le fraisage CNC élimine le retour élastique et la dérive dimensionnelle pour garantir une précision de ±0,01 mm à ±0,05 mm.
Conclusion
Le choix correct des tolérances de tôlerie consiste à attribuer les normes appropriées en fonction des étapes du processus. Il est conseillé d'utiliser ISO 2768-m Pour la découpe laser 2D et les pliages simples, passez à ISO 13920-B ou C Pour les assemblages soudés, ajouter les tolérances d'épaisseur d'usinage selon ASTM A568 ou B209et n’appliquez les spécifications géométriques et de tolérancement détaillées que pour les interfaces de montage. Pour connaître les options de matériaux et de finitions pour l’ensemble du flux de travail, consultez notre documentation. guide de fabrication de tôlerie.
Vous souhaitez garantir les tolérances d'un boîtier à plusieurs coudes ou d'un châssis soudé ? Soumettez vos fichiers STEP/DXF et vos dessins 2D, ainsi qu'un Un ingénieur de JS Precision effectuera une analyse de tolérance DFM gratuite avant la production..