 中文 (简体)



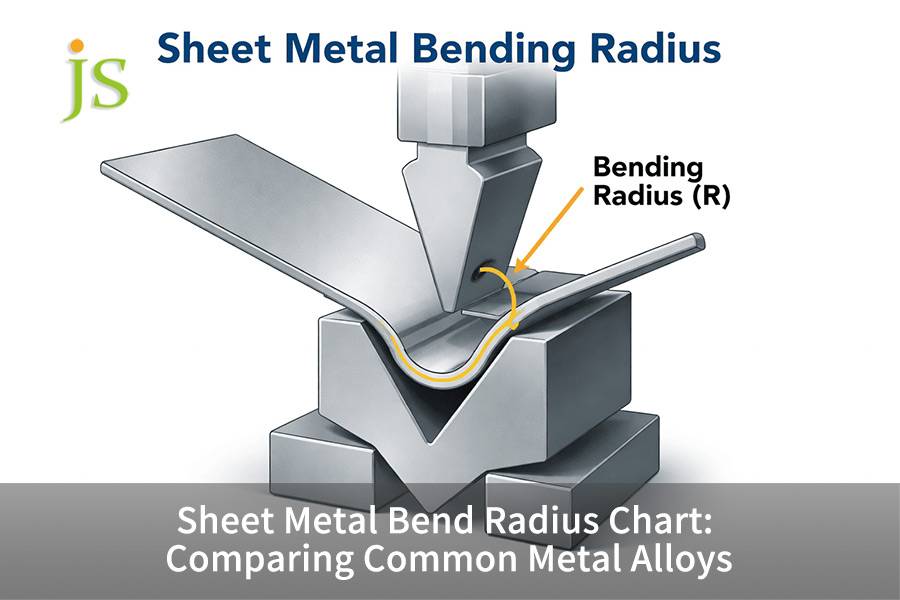

钣金弯曲半径表显示了毛坯在折弯机上进行空气弯曲时可以承受而不发生拉伸断裂的最小内弯曲半径。大多数车间使用等于材料厚度 (1.0T) 的基线内半径,但真正的工程限制范围从 0.5T 到 6.0T,具体取决于合金伸长率、回火和轧制晶粒方向。柔软、延展性好的 5052-H32 铝材可弯曲至0.5T–1.0T 的锐利半径,而结构性 6061-T6 铝材和加工硬化不锈钢则需要2.0T–4.0T 的弯曲半径。
核心答案汇总表
|
合金和状态 |
伸长率 (%) |
纵向弯曲R_min(有纹路) |
横向弯曲 R_min(横纹) |
典型回弹 |
|---|---|---|---|---|
|
5052-H32 铝 |
12 |
1.0T |
0.5T |
1° - 2° |
|
6061-T6 铝 |
8 - 10 |
3.5T-4.0T |
2.0T-2.5T |
2° - 3.5° |
|
304/316 不锈钢 |
40 - 50 |
1.5T-2.0T |
1.0T |
3° - 6° |
|
1018冷轧钢 |
15 - 20 次 |
1.0T |
0.5T - 0.75T |
1° - 1.5° |
伸长率值来自 ASTM E8/E8M-22,最小弯曲半径来自ASTM E290:2022 。
横过轧纹的横向弯曲可将断裂风险降低30% 至 50% ;高强度合金(例如 6061-T6)的内半径不得低于 2.0T。
如何使用钣金弯曲半径图表来比较合金极限?
钣金弯曲半径图表将原始合金伸长率与弯曲外边界上的拉伸应变相匹配。 5052-H32 和 1018 钢等延性合金支持 0.5T 至 1.0T 的最小弯曲半径,而包括6061-T6 和 304 不锈钢在内的高屈服强度合金则需要 2.0T 至 4.0T 间隙并增加折弯机吨位。
外部纤维应变和断裂机制的计算
外层纤维的拉伸应变方程为ε = 1 / (2R/T + 1)。当零件的内半径小于材料伸长率的临界阈值时,晶界处微孔的集中导致宏观裂纹。这就是为什么 6061-T6 在弯曲低于约 2.0T(横向)至 3.5–4.0T(纵向)时断裂,而 5052-H32 在弯曲至 0.5T(横向)时仍能幸存。
多维合金比较矩阵
|
尺寸 |
5052-H32 铝 |
6061-T6 铝 |
304不锈钢 |
1018 CRS |
|---|---|---|---|---|
|
推荐的 R/T 阈值 |
0.5T-1.0T |
2.5T - 4.0T |
1.0T - 2.0T |
0.5T-1.0T |
|
回弹补偿 |
1° - 2° |
2° - 3.5° |
3° - 6° |
1° - 1.5° |
|
吨位乘数 |
0.5倍 - 0.6倍 |
0.8倍 - 0.9倍 |
1.5倍 - 1.8倍 |
1.0倍 |
|
失效模式 |
表面压痕 |
全厚度裂纹 |
加工硬化断裂 |
鳞片剥落 |
304不锈钢至少需要1.5倍的吨位; 6061-T6 是一种高断裂风险合金,切勿使用低碳钢的 1T 经验法则。
JS Precision 项目数据 (2025) — 在 2.5mm 5052-H32 和 6061-T6 上进行 500 多个折弯的内部折弯试验,分别验证了 0.5T 和 3.5T 阈值,当偏离图表限制时,废品率分别为 0.3% 和 14.2%。
反向失效模式分析
- 表面压痕:如果使用非常高的压力机,这可能会导致冲头尖端陷入上表面的软铝中。您可以减小力或使用更大的冲头半径来纠正该问题。
- 厚穿透脆性断裂:如果R/T < 2.5,则可能会发生 6061-T6,并且必须严格遵守最小半径规格。
- 延迟开裂: 304不锈钢的强化会导致内部应变超过1,000 MPa,因此必须进行额外的应力消除处理。
- 毛刺干扰:这可能是由于板材 (1018 CRS) 上氧化皮剥落造成的。应在毛坯顶部涂上聚氨酯涂层。
探索我们的金属弯曲服务适用于所有合金的精密成型解决方案。
弯曲方向如何确定最小弯曲半径?
弯曲方向通过平行或垂直于施加的应力排列晶界来直接控制最小弯曲半径。轧制颗粒上的横向弯曲可实现均匀的拉伸应变分布,从而实现更紧密的内半径。平行于晶粒通道的纵向弯曲沿着弱夹杂物应变,使外表面开裂风险增加高达 40%。
微观结构晶粒取向效应
冷轧过程中晶粒发生伸长。弯曲时,外部纤维会受到张力:如果应力平行于拉长的晶粒(平行于晶粒),则微孔沿着夹杂物链扩展;如果应力垂直于晶粒(跨晶粒),则应变集中在多个晶界上,延展性增加 35%。
定向弯曲定量测试数据
寒冷弯曲加工6061-T6 和高强度钢的对比表明,纵向弯曲会使有效伸长率降低25% 至 40%。横向冷弯 5052-H32 允许非常尖锐的半径,R/T 小至 0.5T,而纵向弯曲至少需要 1.0T 。
多向弯曲的嵌套策略
板坯与轧制方向成 45° 角。建议沿弯曲方向匹配晶粒角度,以便弯曲应力沿晶粒均匀分布。这种做法可以将复杂外壳的定向废料减少高达 60%。
横向弯曲可承受比纵向弯曲高 35% 的外表面应变。即便如此,在纵向弯曲时,最小半径安全系数应增加1.5至2.0倍,以避免断裂。
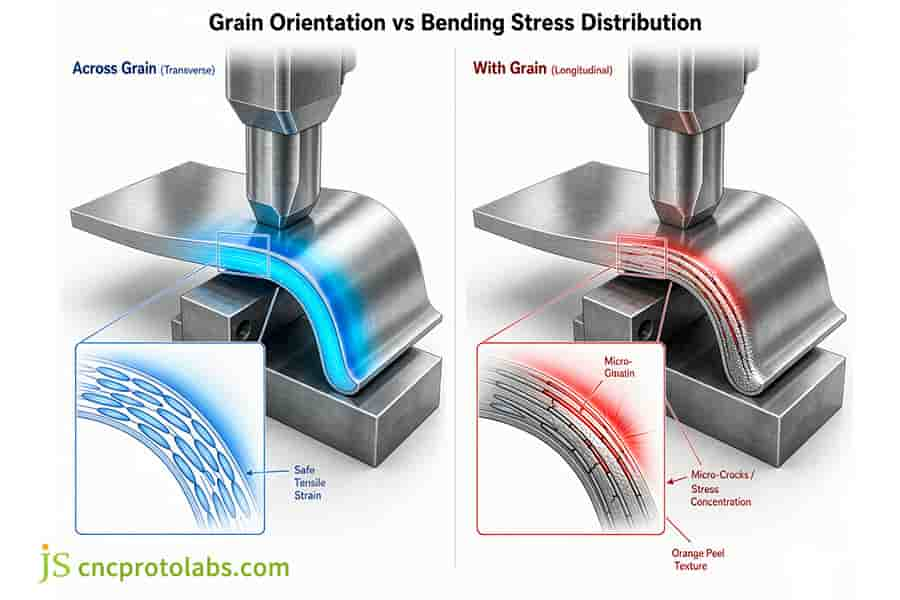
图 1:比较金属板材上的横纹和顺纹弯曲应力分布的图表。
铝与不锈钢:哪一种是最适合弯曲的铝合金?
在评估铝与不锈钢的成形极限时,确定最适合弯曲的铝合金取决于延展性与强度的平衡。 5052-H32 可提供低至 0.5T 的紧密、无裂纹半径,且回弹极小,而奥氏体 304 不锈钢则需要 1.0T 至 2.0T 的间隙,并产生强烈的加工硬化,需要几乎两倍的折弯机吨位。
伸长率和裂纹敏感性比较
304不锈钢的延伸率达到45%甚至更高。尽管如此,在冷成型或弯曲操作过程中仍会发生马氏体相变,从而导致主要的加工硬化。 5052-H32铝合金达到约12%的延伸率。较低的屈服强度使其塑性变形顺利;此外,它对外部光纤微撕裂的敏感性非常低(小于0.5T)。
回弹动力学和补偿
- 使用线性补偿模型,其中铝合金成型后的回弹为1-2 度。
- 奥氏体不锈钢的回弹量为3-6 度,需要使用 CNC 闭环角度控制。
- 高弹性钢需要通过实时反馈系统进行行程校正。
跨进程替换边界
当零件较厚(超过6mm),成型半径小于或等于材料厚度R≤1.0T且零件需要良好的刚性时,冷成型会对钣金折弯机造成载荷限制。在这种情况下,直接从钣金块进行5 轴 CNC 铣削是一个合适的替代解决方案。
为什么要避免弯曲 6061 T6 铝材以获得紧密的外壳支架?
工程师必须谨慎行事弯曲6061 t6铝对于紧凑型电子托槽,其 9% 的低伸长率会在尖锐半径下引发严重的外半径骨折。用 5052-H32 替代型材可实现精确的 1.0T 弯曲半径,将零件废品率从 14.2% 降至 0.3%精密钣金折弯在 JS Precision 。
初始设计瓶颈
- 一位客户提出了一个 2.5 毫米的承载支架,并搭配 6061-T6 来承受40 公斤的循环负载。
- 内部 DIN 导轨碰撞将内部半径限制为R = 3.0 mm (1.2T),这远低于建议的 2.0T 安全系数。
- 第一个测试项目显示,沿着折叠处出现连续的微裂纹,因此最终报废率为14.2%。
权衡分析
|
参数 |
原装(6061-T6) |
修订版(5052-H32 + 加强筋) |
|---|---|---|
|
设计内半径 |
3.0mm(1.2T,超限) |
2.5mm(1.0T,符合) |
|
废品率 |
14.2% |
0.3% |
|
回弹变化 |
3.2°±0.8° |
1.5°±0.2° |
|
相对成本 |
100% |
81.5% |
请联系 JS Precision 工程师,获取免费的 DFM 可行性分析。探索更多钣金外壳制造和 DFM 案例研究。
弯曲钢板与弯曲不锈钢金属板有何不同?
弯曲 1018 冷轧钢板等钢板显示出约 1° 的回弹,并且在 0.5T 至 1.0T 的半径下工作良好。与此相反,弯曲不锈钢金属板将导致很大的加工硬化和回弹,甚至可以达到 3 到 6 度。不锈钢通常需要 1.5-1.8 倍的成型吨位和更大的 V 型模具开口(8T 至 10T)。
V型模开口选择
|
材质 |
推荐的 V 型模具开口 |
自然内半径(空气弯曲) |
回弹范围 |
|---|---|---|---|
|
1018 CRS |
6T-8T |
R ≈ V/6 |
1.0° - 1.5° |
|
304不锈钢 |
8T-10T |
R ≈ V/5 |
3.0° - 6.0° |
不锈钢上较小的模具开口可能会超过接触应力极限,加速磨损并导致咬模。
回弹预补偿
- 1018 CRS的回弹量为1.0°至1.5° ,可以通过固定弯曲量来补偿。
- 不锈钢需要3.0°至6.0°的弯曲行程补偿,需要动态调整。
- 通常使用85° 或 80°冲头来实现最终的 90° 角度。
表面污染控制
- 必须使用聚氨酯薄膜夹层将碳钢模具与不锈钢表面隔离。
- 或者,使用镀铬专用工具来防止铁颗粒嵌入。
- 这可以防止钝化层被损坏并引起腐蚀。
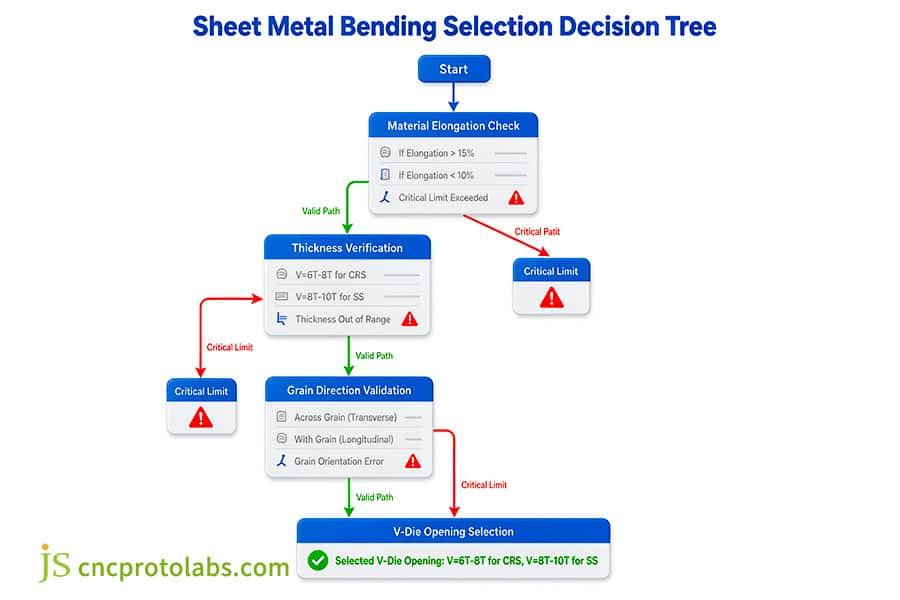
图 2:用于计算弯曲半径的钣金弯曲选择决策树。
钣金弯曲半径图表如何指导计算弯曲半径?
参考钣金弯曲半径图表,您可以了解弯曲半径计算中所需的基本几何形状,从而获得正确的 K 系数。随着内半径与厚度之比 (R/T)从 0.5 变为 3.0,中性轴的位置发生变化,这意味着 K 因子也会从 0.30 变为 0.48 。
展开尺寸的推导
公式: BA = (π / 180) × A × (R + K × T) 。当R<1.0T时,系数K缩小至0.30-0.35;当R≥3.0T时,系数K稳定在0.46~0.50。
4级选型工程分部
- 延展性极限:计算 R/T,以获得材料伸长率的最小阈值。
- 晶粒方向检查:确定平行晶粒与交叉晶粒对开裂和回弹的影响。
- 自由成型比较模具:检查模具开口是否对应内径。
- CAD展开尺寸固定:测量实际K系数,用于反演计算。
实验 K 因子扩展快速参考矩阵
|
材质 |
R/T = 0.5 时的 K |
R/T = 1.0 时的 K |
R/T 时的 K = 2.0 |
R/T ≥ 3.0 时的 K |
|---|---|---|---|---|
|
5052-H32 |
0.33 |
0.38 |
0.42 |
0.46 |
|
6061-T6 |
不推荐 |
0.36(骨折风险) |
0.40 |
0.45 |
|
304不锈钢 |
0.32 |
0.37 |
0.43 |
0.48 |
|
1018 CRS |
0.35 |
0.40 |
0.44 |
0.48 |
K系数必须利用车间实际模具的自然内半径进行反演计算。
ISO 7438:2020 — 金属材料 — 弯曲试验规定了试件尺寸和冲头直径,以验证延展性。
SME 技术论文 (2024) — 高强度合金空气弯曲中的中性轴偏移量化了 R/T 比率上的 K 因子变化。
访问《钣金K因子&平面布局计算指南》,掌握准确的K因子计算方法,提高您的钣金展开效率。
常见问题解答
Q1:如果弯曲半径小于最小限制会怎样?
当外部纤维拉伸应变超过材料伸长率时,微孔沿晶界合并,从橘皮波纹发展到断裂。微裂纹会让镀层或酸溶液渗透并导致深层腐蚀失效。
Q2:6061-T6铝材可以弯曲1T内半径而不破裂吗?
1T 冷弯 6061-T6 会导致脆性断裂。如果设计要求 1T 半径,请订购 6061-O 回火,在 1T 下成型,然后固溶热处理至 T6,或使用带有加强筋的 5052-H32。
问题 3:为什么不锈钢的回弹量明显大于低碳钢?
304/316奥氏体不锈钢的特点是屈强比非常低,加工硬化率极高,并且具有相对较高的弹性模量。弯曲过程中存储的弹性应变能比低碳钢大得多,导致回弹量为 3° 至 6°,而低碳钢的回弹量为 1° 至 1.5°。
Q4:风弯钣金的标准V型模开孔比是多少?
对于低碳钢板和软铝板,V应等于6T至8T。对于不锈钢板和高强度铝板,V应为8T至12T。对于厚板(T≥6mm),V应≥10T,以保持折弯机负载适中。
Q5: 钣金折弯用5052铝材和3003铝材如何选择?
3003-H14 可以更轻松地实现非常锐利的半径成型,但抗压痕性最差。 5052-H32具有最高的耐腐蚀性、最强的结构性能,并且能够进行1T弯曲,该材料已成为制造工业外壳的标准材料。
Q6:晶粒取向如何影响弯曲角度的一致性?
纵向弯曲会因屈服点变化而增加弹性恢复分散,将批量角度公差从 ±0.5° 扩大到 ±1.5°,从而降低自动化装配精度。
Q7:零内半径(急弯)在现代精密钣金折弯中实用吗?
物理上不会发生急剧弯曲。迫使金属半径为零会损坏冲头,撕裂外弯处最外层的晶粒层,并导致裂纹。现代制造标准严格禁止零半径设计。
Q8:扩大弯曲半径时,如何计算弯曲吨位?
对于较大半径的冲头,接触面积更大,这意味着需要更深的冲程和更大的力。通过按比例扩大V型模开口来抵消,以保持弯曲折弯机动力下的吨位,同时克服材料流动应力。
概括
精确设定钣金的内弯曲半径是平衡结构刚度、表面质量和生产良率的关键步骤。通过考虑冲裁过程中的材料伸长率、轧制晶体取向和刀具几何形状,可以消除90% 以上的外部纤维裂纹和回弹偏差。
评估可行性和公差配合弯曲复杂结构件?联系我们的技术团队,获取免费的DFM可行性分析和批量成型解决方案。为了复杂的工业外壳如果高强度铝合金或不锈钢合金需要严格的尺寸公差,请在 JS Precision 探索精密钣金弯曲,以验证工具设置并消除结构生产废料。


