 Deutsch



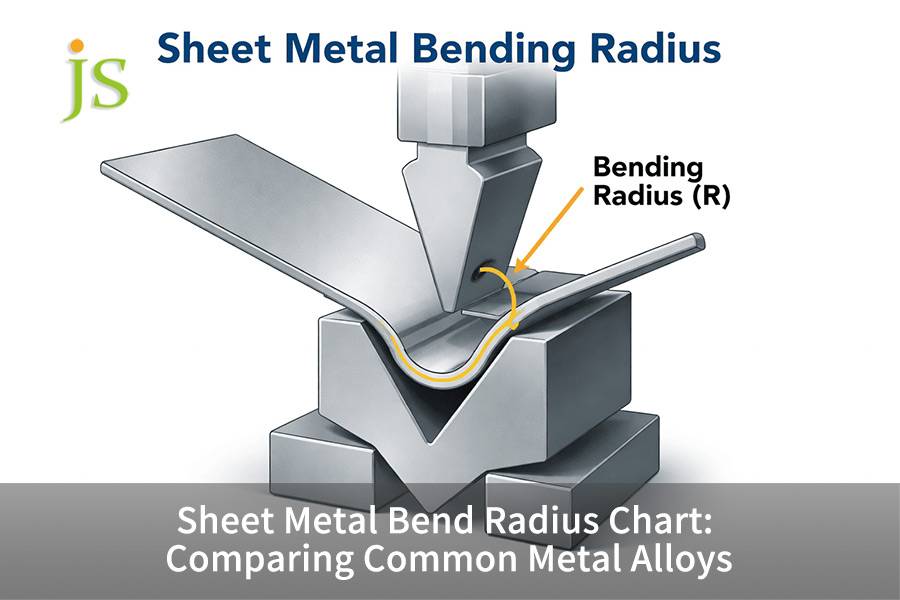

Ein Blechbiegeradiusdiagramm zeigt den minimalen inneren Biegeradius, dem ein Blech beim Luftbiegen auf einer Abkantpresse ohne Zugbruch standhalten kann. Die meisten Werkstätten verwenden einen Basisinnenradius, der der Materialdicke (1,0T) entspricht, die tatsächlichen technischen Grenzwerte liegen jedoch zwischen 0,5T und 6,0T, je nach Legierungsdehnung, Härte und Walzkornausrichtung. Weiches, duktiles 5052-H32-Aluminium kann auf scharfe Radien von 0,5T–1,0T gebogen werden, während strukturelles 6061-T6-Aluminium und kaltverfestigende Edelstähle Biegeradien von 2,0T–4,0T erfordern.
Zusammenfassungstabelle der Kernantworten
|
Legierung und Härte |
Dehnung (%) |
Längsbiegung R_min (mit Maserung). |
Querbiegung R_min (quer zur Faserrichtung). |
Typischer Springback |
|---|---|---|---|---|
|
5052-H32 Aluminium |
12 |
1,0T |
0,5T |
1° - 2° |
|
6061-T6 Aluminium |
8 - 10 |
3,5T - 4,0T |
2,0T - 2,5T |
2° - 3,5° |
|
Edelstahl 304/316 |
40 - 50 |
1,5T - 2,0T |
1,0T |
3° - 6° |
|
1018 kaltgewalzter Stahl |
15 - 20 |
1,0T |
0,5T - 0,75T |
1° - 1,5° |
Dehnungswerte nach ASTM E8/E8M-22 und Mindestbiegeradien nach ASTM E290:2022 .
Querbiegung quer zur Walzrichtung reduziert das Bruchrisiko um 30 bis 50 % ; Bei hochfesten Legierungen wie 6061-T6 darf der Innenradius niemals unter 2,0 T liegen.
Wie verwende ich ein Blechbiegeradiusdiagramm, um die Legierungsgrenzen zu vergleichen?
Ein Blechbiegeradiusdiagramm vergleicht die Dehnung der Rohlegierung mit der Zugspannung am äußeren Rand einer Biegung. Duktile Legierungen wie 5052-H32- und 1018-Stahl unterstützen einen minimalen Biegeradius von 0,5T bis 1,0T, während hochergiebige Legierungen wie 6061-T6 und 304-Edelstahl Abstände von 2,0T bis 4,0T und eine erhöhte Abkantkraft erfordern.
Berechnung der externen Faserdehnung und des Bruchmechanismus
Die Gleichung für die Zugspannung der Außenfaser lautet ε = 1 / (2R/T + 1). Wenn der Innenradius des Teils kleiner als der kritische Schwellenwert für die Dehnung des Materials ist, führt die Konzentration von Mikroporen an den Korngrenzen zu makroskopischen Rissen . Aus diesem Grund bricht 6061-T6, wenn es unter etwa 2,0 T (quer) bis 3,5–4,0 T (längs) gebogen wird, während 5052-H32 Biegungen bis zu 0,5 T (quer) übersteht.
Mehrdimensionale Legierungsvergleichsmatrix
|
Dimension |
5052-H32 Aluminium |
6061-T6 Aluminium |
Edelstahl 304 |
1018 CRS |
|---|---|---|---|---|
|
Empfohlener R/T-Schwellenwert |
0,5T - 1,0T |
2,5T - 4,0T |
1,0T - 2,0T |
0,5T - 1,0T |
|
Rückfederungskompensation |
1° - 2° |
2° - 3,5° |
3° - 6° |
1° - 1,5° |
|
Tonnage-Multiplikator |
0,5x - 0,6x |
0,8x - 0,9x |
1,5x - 1,8x |
1,0x |
|
Fehlermodi |
Oberflächenvertiefung |
Risse durch die Dicke |
Kaltverfestigungsbruch |
Abblätternde Schuppen |
Edelstahl 304 erfordert mindestens das 1,5-fache der Tonnage ; 6061-T6 ist eine Legierung mit hohem Bruchrisiko und die 1T-Faustregel für kohlenstoffarmen Stahl sollte niemals angewendet werden.
JS Precision Project Data (2025) – Interne Abkantversuche mit mehr als 500 Biegungen an 2,5 mm 5052-H32 und 6061-T6 bestätigten die 0,5-T- bzw. 3,5-T-Schwellenwerte mit Ausschussraten von 0,3 % gegenüber 14,2 % bei Abweichung von den Tabellengrenzen.
Reverse-Failure-Mode-Analyse
- Oberflächeneinkerbung: Bei sehr hohem Druck kann es dazu kommen, dass sich die Spitze des Stempels in das weiche Aluminium der Oberseite eingräbt. Um dies zu korrigieren, können Sie entweder die Kraft reduzieren oder einen größeren Stempelradius verwenden.
- Sprödbruch mit dicker Durchdringung: 6061-T6 wird sich wahrscheinlich entwickeln, wenn R/T < 2,5 ist und eine Mindestradiusspezifikation strikt eingehalten werden muss.
- Verzögerte Rissbildung: Die Verstärkung von Edelstahl 304 führt zu inneren Spannungen, die 1.000 MPa überschreiten können, sodass eine zusätzliche Spannungsentlastungsbehandlung erforderlich ist.
- Gratverklemmung: Dies kann auf das Abblättern von Oxidablagerungen von einem Blech (1018 CRS) zurückzuführen sein. Auf den Rohling sollte eine Polyurethanbeschichtung aufgetragen werden.
Entdecken Sie unsere Metallbiegeservice für Präzisionsumformlösungen für alle Legierungen.
Wie bestimmt die Biegerichtung den minimalen Biegeradius?
Die Biegerichtung bestimmt direkt den minimalen Biegeradius, indem die Korngrenzen entweder parallel oder senkrecht zu den aufgebrachten Spannungen ausgerichtet werden. Die Querbiegung quer zur Walzfaser ermöglicht eine gleichmäßige Zugspannungsverteilung und ermöglicht so engere Innenradien. Längsbiegung parallel zu den Kornkanälen führt zu einer Dehnung entlang schwacher Einschlüsse und erhöht das Risiko von Rissen an der Außenfläche um bis zu 40 %.
Mikrostruktur-Kornorientierungseffekt
Die Dehnung der Körner erfolgt beim Kaltwalzen. Beim Biegen kommt es in den äußeren Fasern zu einer Spannung: Wenn die Spannung parallel zu den länglichen Körnern (parallel zum Korn) ist, breiten sich die Mikroporen entlang der Einschlussketten aus; Wenn die Spannung senkrecht zu den Körnern (quer zum Korn) ist, ist die Spannung an mehreren Korngrenzen lokalisiert und die Duktilität steigt um 35 %.
Quantitative Testdaten der gerichteten Biegung
Die Kälte Biegevorgang von 6061-T6 und hochfestem Stahl zeigt, dass die Längsbiegung die effektive Dehnung um 25 % bis 40 % verringert. Das Kaltbiegen 5052-H32 in Querrichtung ermöglicht sehr scharfe Radien mit einem R/T von nur 0,5 T, während in Längsrichtung des Biegens mindestens 1,0 T erforderlich sind.
Verschachtelte Strategie für multidirektionales Biegen
Der Blechzuschnitt liegt im 45°-Winkel zur Walzrichtung auf. Es empfiehlt sich, die Faserrichtungswinkel entlang der Biegerichtungen so anzupassen, dass die Biegespannung gleichmäßig entlang der Faserrichtung verteilt wird. Durch diese Vorgehensweise kann der gerichtete Ausschuss aus komplexen Gehäusen um bis zu 60 % reduziert werden.
Querbiegen kann eine um 35 % höhere äußere Oberflächenbelastung bewältigen als Längsbiegen. Dennoch sollte beim Längsbiegen der Sicherheitsfaktor für den Mindestradius um das 1,5- bis 2,0-fache erhöht werden, um einen Bruch zu vermeiden.
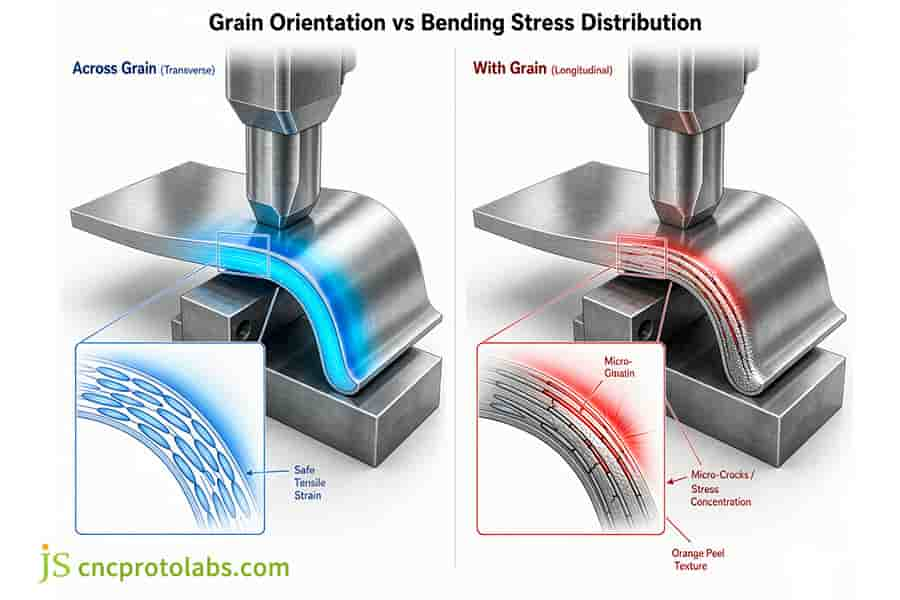
Abbildung 1: Diagramm zum Vergleich der Biegespannungsverteilung über die Faserrichtung und mit der Faserrichtung auf Blech.
Aluminium vs. Edelstahl: Welche Aluminiumlegierung eignet sich am besten zum Biegen?
Bei der Bewertung der Umformgrenzen zwischen Aluminium und Edelstahl hängt die Ermittlung der besten Aluminiumlegierung zum Biegen von der Abwägung von Duktilität und Festigkeit ab. Während 5052-H32 enge, rissfreie Radien bis zu 0,5T mit minimaler Rückfederung liefert, erfordert austenitischer Edelstahl 304 Abstände von 1,0T bis 2,0T und erzeugt eine intensive Kaltverfestigung, die fast die doppelte Abkantkraft erfordert.
Vergleich von Dehnung und Rissempfindlichkeit
Edelstahl 304 erreicht eine Dehnung von 45 % oder sogar mehr. Dennoch kommt es beim Kaltumformen oder Biegen zu einem martensitischen Phasenwechsel, der zu einer starken Kaltverfestigung führt. Die Aluminiumlegierung 5052-H32 erreicht eine Dehnung von etwa 12 %. Eine niedrige Streckgrenze ermöglicht eine sanfte plastische Verformung; Außerdem weist es eine sehr geringe Empfindlichkeit gegenüber externen Mikrorissen der Fasern auf (weniger als 0,5 T).
Rückfederungsdynamik und Kompensation
- Verwenden Sie ein Linearitätskompensationsmodell, bei dem die Rückfederung nach dem Formen der Aluminiumlegierung 1–2 Grad beträgt.
- Eine Rückfederung von 3–6 Grad bei austenitischem Edelstahl erfordert den Einsatz einer CNC-Winkelregelung.
- Hochelastischer Stahl erfordert eine Hubkorrektur über ein Echtzeit-Feedbacksystem.
Grenzen für prozessübergreifende Ersetzungen
Wenn ein Teil sehr dick ist (über 6 mm), der Umformradius kleiner oder gleich der Materialdicke R ≤ 1,0 T ist und das Bauteil eine gute Steifigkeit benötigt, führt die Kaltumformung zu einer Belastungsgrenze für die Blechabkantpressen. In dieser Situation ist das 5-Achsen-CNC-Fräsen direkt aus dem Blechblock eine geeignete Alternativlösung.
Warum sollte man das Biegen von 6061 T6-Aluminium für enge Gehäusehalterungen vermeiden?
Ingenieure müssen dabei Vorsicht walten lassen Biegen von 6061 T6 Aluminium für kompakte elektronische Brackets, da seine geringe Dehnung von 9 % bei scharfen Radien zu schweren Außenradiusbrüchen führt. Der Ersatz des Profils durch 5052-H32 ermöglichte einen exakten Biegeradius von 1,0 T, wodurch der Teileausschuss von 14,2 % auf 0,3 % sank Präzisionsbiegen von Blechen bei JS Precision.
Anfängliche Designengpässe
- Ein Kunde entwickelte eine 2,5-mm-Lasttraghalterung und entschied sich für 6061-T6, um zyklischen Belastungen von 40 kg standzuhalten.
- Durch die interne Kollision der DIN-Schiene wird der Innenradius auf R = 3,0 mm (1,2T) beschränkt, was weit unter dem empfohlenen Sicherheitsfaktor von 2,0T liegt.
- Der erste Testgegenstand wies durchgehende Mikrorisse auf, die entlang der Falte verliefen, sodass am Ende ein Ausschuss von 14,2 % festgestellt wurde.
Kompromissanalyse
|
Parameter |
Original (6061-T6). |
Überarbeitet (5052-H32 + Versteifungsrippen). |
|---|---|---|
|
Design im Innenradius |
3,0 mm (1,2 T, Übergrenze) |
2,5 mm (1,0T, konform) |
|
Ausschussrate |
14,2 % |
0,3 % |
|
Springback-Variante |
3,2° ± 0,8° |
1,5° ± 0,2° |
|
Relative Kosten |
100 % |
81,5 % |
Kontaktieren Sie einen JS Precision-Ingenieur für eine kostenlose DFM-Machbarkeitsanalyse. Entdecken Sie weitere Fallstudien zur Herstellung von Blechgehäusen und zu DFM.
Wie unterscheidet sich das Biegen von Stahlblech vom Biegen von Edelstahlblech?
Das Biegen von Stahlblechen wie kaltgewalztem 1018-Stahl weist eine Rückfederung von etwa 1° auf und funktioniert gut mit Radien von 0,5T bis 1,0T. Im Gegensatz dazu führt das Biegen von Edelstahlblechen zu einer starken Kaltverfestigung und Rückfederung, die sogar 3 bis 6 Grad betragen kann. Rostfreie Stähle erfordern in der Regel eine 1,5- bis 1,8-mal höhere Formgebungskraft und größere V-Matrizenöffnungen im Bereich von 8T bis 10T.
Auswahl der V-Matrizen-Eröffnung
|
Material |
Empfohlene V-Matrizen-Öffnung |
Natürlicher Innenradius (Air Bend). |
Springback-Sortiment |
|---|---|---|---|
|
1018 CRS |
6T - 8T |
R ≈ V/6 |
1,0° - 1,5° |
|
Edelstahl 304 |
8T - 10T |
R ≈ V/5 |
3,0° - 6,0° |
Kleinere Formöffnungen auf Edelstahl können die Kontaktspannungsgrenze überschreiten, was den Verschleiß beschleunigt und zu Werkzeugfraß führt.
Rebound-Vorkompensation
- Der 1018 CRS weist eine Rückfederung von 1,0° bis 1,5° auf, die durch Festlegen des Biegebetrags ausgeglichen werden kann.
- Edelstahl erfordert einen Biegewegausgleich von 3,0° bis 6,0° , der dynamisch angepasst werden muss.
- Typischerweise wird ein 85°- oder 80° -Stempel verwendet, um den endgültigen 90°-Winkel zu erreichen.
Kontrolle der Oberflächenkontamination
- Um die Kohlenstoffstahlform von der Edelstahloberfläche zu isolieren, muss eine Zwischenschicht aus Polyurethanfolie verwendet werden.
- Alternativ können Sie verchromte Spezialwerkzeuge verwenden, um das Einlagern von Eisenpartikeln zu verhindern.
- Dadurch wird verhindert, dass die Passivierungsschicht beschädigt wird und Korrosion entsteht.
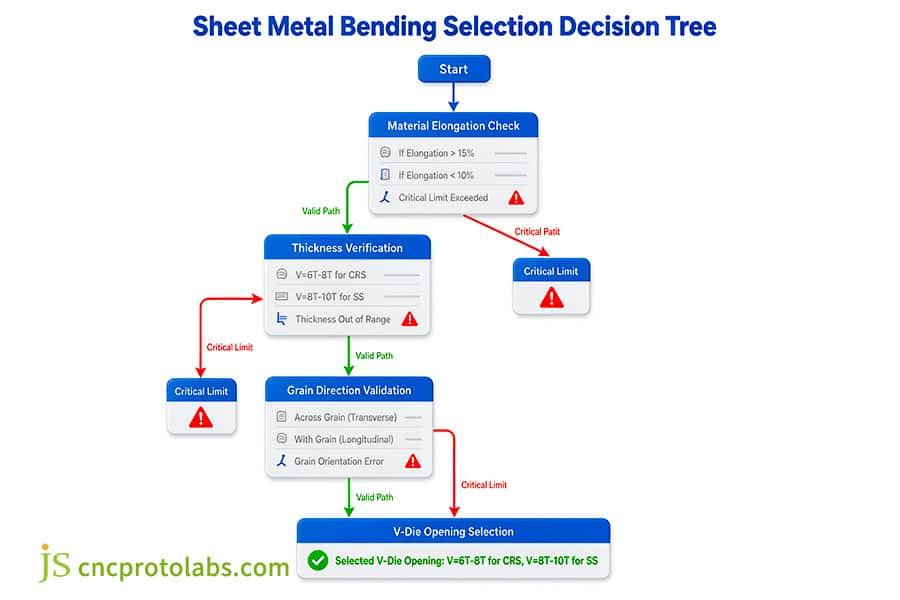
Abbildung 2: Entscheidungsbaum für die Auswahl der Blechbiegung zur Berechnung des Biegeradius.
Wie lässt sich der Biegeradius anhand eines Diagramms zum Biegeradius eines Blechs berechnen?
Wenn Sie sich auf ein Diagramm zum Biegeradius eines Blechs beziehen, erhalten Sie die grundlegende Geometrie, die Sie für die Berechnung des Biegeradius benötigen, um Ihre K-Faktoren richtig zu ermitteln. Wenn das Verhältnis von Innenradius zu Dicke (R/T) von 0,5 auf 3,0 steigt, ändert sich die Position der neutralen Achse, was bedeutet, dass sich auch die K-Faktoren von 0,30 auf 0,48 ändern.
Ableitung entfalteter Dimensionen
Formel: BA = (π / 180) × A × (R + K × T) . Wenn R < 1,0T, schrumpft der Koeffizient K auf 0,30 - 0,35; wenn R ≥ 3,0T, stabilisiert sich der Koeffizient K bei 0,46 - 0,50.
Zweig der Auswahltechnik der Stufe 4
- Duktilitätsgrenze: Berechnen Sie R/T, um den Mindestschwellenwert für die Dehnung des Materials zu erhalten.
- Überprüfung der Faserrichtung: Die Auswirkung von Parallel- oder Querfaserrichtung auf Rissbildung und Rückfederung wird ermittelt.
- Vergleich der Freiformform: Prüfen Sie, ob die Formöffnung dem Innenradius entspricht.
- Fixierung der CAD-Abmessungen: Der tatsächliche K-Koeffizient wird gemessen und für die umgekehrte Berechnung verwendet.
Experimentelle erweiterte K-Faktor-Schnellreferenzmatrix
|
Material |
K bei R/T = 0,5 |
K bei R/T = 1,0 |
K bei R/T = 2,0 |
K bei R/T ≥ 3,0 |
|---|---|---|---|---|
|
5052-H32 |
0,33 |
0,38 |
0,42 |
0,46 |
|
6061-T6 |
Nicht empfohlen |
0,36 (Frakturrisiko) |
0,40 |
0,45 |
|
304 Edelstahl |
0,32 |
0,37 |
0,43 |
0,48 |
|
1018 CRS |
0,35 |
0,40 |
0,44 |
0,48 |
Der K-Koeffizient muss durch umgekehrte Berechnung unter Verwendung des natürlichen Innenradius der tatsächlichen Form in der Werkstatt berechnet werden.
ISO 7438:2020 – Metallische Materialien – Der Biegetest legt die Abmessungen der Teststücke und Stempeldurchmesser zur Überprüfung der Duktilität fest.
SME Technical Paper (2024) – Neutrale Achsenverschiebung beim Luftbiegen hochfester Legierungen quantifiziert die K-Faktor-Variation über R/T-Verhältnisse.
Besuchen Sie den Leitfaden zur Berechnung des Blech-K-Faktors und des flachen Layouts, um genaue Berechnungsmethoden für den K-Faktor zu erlernen und die Effizienz Ihrer Blechabwicklung zu verbessern.
FAQs
F1: Was passiert, wenn der Biegeradius kleiner als der Mindestgrenzwert ist?
Wenn die Zugspannung der Außenfaser die Materialdehnung übersteigt, verschmelzen Mikrohohlräume entlang der Korngrenzen und schreiten von der Wellenbildung bis zum Bruch fort. Durch Mikrorisse können Beschichtungen oder Säurelösungen eindringen und zu Korrosionsschäden in tiefen Schichten führen.
F2: Kann 6061-T6-Aluminium mit einem Innenradius von 1T gebogen werden, ohne dass es zu Rissen kommt?
Kaltbiegen von 6061-T6 bei 1T führt zu Sprödbruch . Wenn ein 1T-Radius eine Designanforderung ist, bestellen Sie 6061-O, vergüten Sie es, formen Sie es bei 1T und behandeln Sie es dann lösungsglühend auf T6 – oder verwenden Sie 5052-H32 mit Versteifungsrippen.
F3: Warum weist Edelstahl eine deutlich größere Rückfederung auf als Weichstahl?
Austenitischer Edelstahl 304/316 zeichnet sich durch ein sehr niedriges Verhältnis von Streckgrenze zu Zugfestigkeit, eine extreme Kaltverfestigungsrate und einen relativ hohen Elastizitätsmodul aus. Die während des Biegevorgangs gespeicherte elastische Dehnungsenergie ist viel größer als bei Weichstahl, was zu einer Rückfederung in der Größenordnung von 3° bis 6° gegenüber der Rückfederung von Weichstahl von 1° bis 1,5° führt.
F4: Was ist das Standard-V-Matrizen-Öffnungsverhältnis für das Luftbiegen von Blechen?
Für Weichstahlbleche und Weichaluminiumbleche sollte V zwischen 6T und 8T liegen. Für Edelstahlbleche und hochfestes Aluminium sollte V 8T bis 12T betragen. Bei dicken Blechen (T ≥ 6 mm) sollte V ≥ 10 T sein, um die Belastung der Abkantpresse moderat zu halten.
F5: Wie wähle ich beim Blechbiegen zwischen 5052 und 3003 Aluminium?
3003-H14 ermöglicht eine einfachere Formung sehr scharfer Radien, bietet jedoch die geringste Einkerbungsbeständigkeit. 5052-H32 verfügt über die höchste Korrosionsbeständigkeit, die stärksten strukturellen Eigenschaften und ist in der Lage, sich bis zu 1T zu biegen. Dieses Material ist zum Standard bei der Herstellung von Industriegehäusen geworden.
F6: Wie wirkt sich die Kornausrichtung auf die Konsistenz des Biegewinkels aus?
Längsbiegung erhöht die Streuung der elastischen Erholung aufgrund der Variation der Streckgrenze, wodurch die Toleranz des Chargenwinkels von ±0,5° auf ±1,5° erweitert wird, was die Genauigkeit der automatisierten Montage beeinträchtigt.
F7: Ist ein Innenradius von Null (scharfe Biegung) beim modernen Präzisionsblechbiegen praktisch?
Scharfe Kurven kommen physisch nicht vor. Wenn das Metall auf einen Radius von Null gezwungen wird, wird die Stempelspitze zerstört, die äußersten Kornschichten an der äußeren Biegung werden auseinandergerissen und es entstehen Risse. Moderne Fertigungsstandards verbieten strikt Null-Radius-Designs.
F8: Wie berechne ich die Biegekraft, wenn ich den Biegeradius vergrößere?
Bei Stempeln mit größerem Radius ist die Kontaktfläche größer, was einen tieferen Hub bedeutet und mehr Kraft erfordert. Wir wirken dem entgegen, indem wir die Öffnung der V-Matrize proportional vergrößern, um die Tonnage unter der Kraft der Abkantpresse zu halten und gleichzeitig Materialflussspannungen zu überwinden.
Zusammenfassung
Die genaue Einstellung des inneren Biegeradius von Blechen ist ein wichtiger Schritt beim Ausbalancieren von Struktursteifigkeit, Oberflächenqualität und Produktionsausbeute. Durch die Berücksichtigung der Materialdehnung, der Rollkristallorientierung und der Werkzeuggeometrie beim Stanzen können über 90 % der externen Faserrisse und Rückfederungsabweichungen eliminiert werden.
Bewertung der Machbarkeit und Toleranzanpassung von Biegen komplexer Strukturbauteile ? Kontaktieren Sie unser technisches Team, um kostenlose DFM-Machbarkeitsanalysen und Batch-Forming-Lösungen zu erhalten. Für komplexe Industriegehäuse Wenn Sie enge Maßtoleranzen bei hochfestem Aluminium oder Edelstahllegierungen benötigen, erkunden Sie bei JS Precision das Präzisionsbiegen von Blechen, um Werkzeugaufbauten zu validieren und strukturellen Produktionsausschuss zu vermeiden.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Garantien, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

