 Italiano



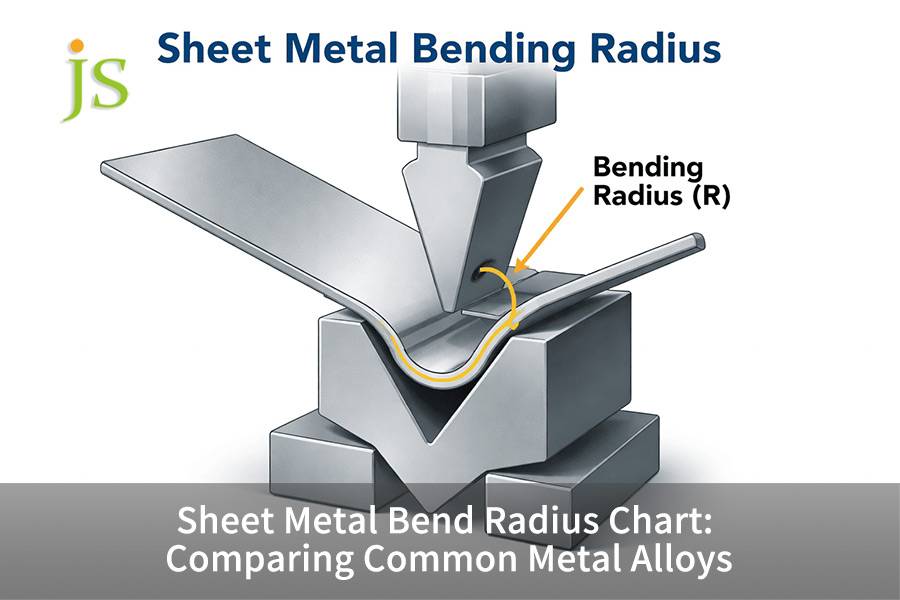

Il grafico del raggio di piegatura della lamiera indica il raggio di piegatura interno fisicamente minimo che un pezzo grezzo di metallo potrebbe essere piegato senza essere sottoposto a frattura da trazione quando viene piegato in aria tramite la pressa piegatrice. La pratica di base nella maggior parte delle officine è quella di mantenere un raggio di curvatura interno pari allo spessore del materiale (1,0 T), anche se i limiti reali dell'ingegneria variano tra 0,5 T e 6,0 T in base all'allungamento della lega, alla tempra e all'orientamento dei grani di rotolamento. Le leghe di alluminio morbide e duttili 5052-H32 possono subire piegature con raggi netti da 0,5 T a 1,0 T, mentre l'alluminio strutturale 6061-T6 e gli acciai inossidabili da incrudimento necessitano di spazi di piegatura da 2,0 T a 4,0 T.
Tabella riepilogativa delle risposte principali
|
Lega e temperamento |
Allungamento (%) |
Piega longitudinale R_min (con fibra) |
Piegatura trasversale R_min (trasversale alla fibratura) |
Tipico ritorno elastico |
|---|---|---|---|---|
|
5052-H32 Alluminio |
12 |
1,0 T |
0,5T |
1°-2° |
|
Alluminio 6061-T6 |
8 - 10 |
3,5T - 4,0T |
2,0 T - 2,5 T |
2° - 3,5° |
|
Acciaio inossidabile 304/316 |
40 - 50 |
1,5 T - 2,0 T |
1,0 T |
3°-6° |
|
1018 Acciaio laminato a freddo |
15 - 20 |
1,0 T |
0,5T - 0,75T |
1° - 1,5° |
Fonte dati: valori di allungamento e raggio di piegatura compilati da ASTM E290:2022 Prova standard
La flessione trasversale del grano rotolante riduce il rischio di frattura dal 30% al 50%; le leghe ad alta resistenza come 6061-T6 non devono mai avere un raggio interno inferiore a 2,0 T.
Come utilizzare un grafico del raggio di piegatura della lamiera per confrontare i limiti delle leghe?
Un grafico del raggio di curvatura della lamiera confronta l'allungamento della lega grezza con la deformazione a trazione sul confine esterno di una piega. Le leghe duttili come l'acciaio 5052-H32 e 1018 supportano un raggio di curvatura minimo compreso tra 0,5 T e 1,0 T, mentre le leghe ad alto rendimento, tra cui l'acciaio inossidabile 6061-T6 e 304, richiedono giochi da 2,0 T a 4,0 T e un maggiore tonnellaggio della pressa piegatrice.
Calcolo della deformazione delle fibre esterne e del meccanismo di frattura
L'equazione per la deformazione a trazione della fibra esterna è ε = 1 / (2R/T + 1). Quando il raggio interno del pezzo è inferiore alla soglia critica per l'allungamento del materiale, la concentrazione di micropori ai bordi dei grani porta a fessurazioni macroscopiche . Questo è il motivo per cui l'alluminio 6061-T6 si rompe a 1 volta lo spessore, mentre 5052-H32 dura solo fino a 0,5 volte lo spessore.
Matrice di confronto delle leghe multidimensionali
|
Dimensione |
5052-H32 Alluminio |
Alluminio 6061-T6 |
Acciaio inossidabile 304 |
1018 CRS |
|---|---|---|---|---|
|
Soglia R/T consigliata |
0,5 T - 1,0 T |
2,5T - 4,0T |
1,0 T - 2,0 T |
0,5 T - 1,0 T |
|
Compensazione del ritorno elastico |
1°-2° |
2° - 3,5° |
3°-6° |
1° - 1,5° |
|
Moltiplicatore di tonnellaggio |
0,5x - 0,6x |
0,8x - 0,9x |
1,5x - 1,8x |
1,0x |
|
Modalità di fallimento |
Rientranza della superficie |
Fessurazione a spessore |
Frattura da incrudimento |
Sfaldamento delle squame |
L'acciaio inossidabile 304 richiede almeno 1,5 volte il tonnellaggio ; La 6061-T6 è una lega ad alto rischio di frattura e la regola empirica 1T per l'acciaio a basso tenore di carbonio non dovrebbe mai essere utilizzata.
JS Precision Project Data (2025) — Prove interne sulla pressa piegatrice su oltre 500 piegature su 5052-H32 e 6061-T6 da 2,5 mm hanno verificato rispettivamente le soglie di 0,5 T e 3,5 T, con tassi di scarto dello 0,3% contro il 14,2% quando si discostavano dai limiti della tabella.
Analisi della modalità di guasto inverso
- Indentazione superficiale: se si utilizza una pressione molto alta, ciò potrebbe far sì che la punta del punzone affondi nell'alluminio morbido della superficie superiore. Puoi ridurre la forza o utilizzare un raggio di pugno più ampio per correggere il problema.
- Frattura fragile a penetrazione spessa: 6061-T6 si svilupperà probabilmente se R/T è < 2,5 e una specifica di raggio minimo deve essere rispettata rigorosamente.
- Fessurazione ritardata: il rafforzamento dell'acciaio inossidabile 304 porta a una deformazione interna che può superare i 1.000 MPa, quindi è obbligatorio un ulteriore trattamento di distensione.
- Intasamento di bave: può essere il risultato dello sfaldamento di scaglie di ossido da una lamiera (1018 CRS). Un rivestimento in poliuretano dovrebbe essere messo sopra il pezzo grezzo.
Esplora il nostro Servizio di piegatura metalli per soluzioni di formatura di precisione che coprono tutte le leghe.
In che modo la direzione di piegatura determina il raggio minimo di piegatura?
La direzione di piegatura governa direttamente il raggio minimo di curvatura allineando i bordi dei grani paralleli o perpendicolari alle sollecitazioni applicate. La flessione trasversale lungo la fibra di rotolamento consente una distribuzione uniforme della deformazione a trazione, consentendo raggi interni più stretti. La flessione longitudinale parallela ai canali dei grani si deforma lungo le inclusioni deboli, aumentando il rischio di fessurazione della superficie esterna fino al 40%.
Effetto di orientamento dei grani della microstruttura
L'allungamento dei grani avviene durante il processo di laminazione a freddo. Alla flessione le fibre esterne vanno in tensione: se lo sforzo è parallelo ai grani allungati (parallelo alla fibratura), allora i micropori si propagano lungo le catene di inclusioni; se la sollecitazione è perpendicolare ai grani (cross-grain), la deformazione è localizzata su più bordi di grano e la duttilità aumenta del 35%.
Dati di test quantitativi di flessione direzionale
Il freddo processo di piegatura di 6061-T6 e acciaio ad alta resistenza dimostra che la flessione longitudinale diminuisce l'allungamento effettivo dal 25% al 40%. La piegatura a freddo dell'alluminio nella direzione delle venature incrociate consente una piegatura molto affilata, con R/T pari a 0,5 T per 5052-H32, mentre nella direzione longitudinale della piegatura è necessaria almeno 1,0 T.
Strategia nidificata per la piegatura multidirezionale
Il foglio grezzo poggia ad un angolo di 45° rispetto alla direzione di laminazione. È consigliabile far corrispondere gli angoli delle venature lungo le direzioni di piegatura in modo che lo sforzo di flessione sia equamente distribuito lungo le venature. Questa pratica potrebbe portare a ridurre del 60% gli sprechi direzionali dovuti agli alloggi complessi.
La flessione trasversale può sopportare una deformazione della superficie esterna superiore del 35% rispetto alla flessione longitudinale. Anche così, nella flessione longitudinale, il fattore di sicurezza del raggio minimo dovrebbe essere aumentato da 1,5 a 2,0 volte per evitare fratture.
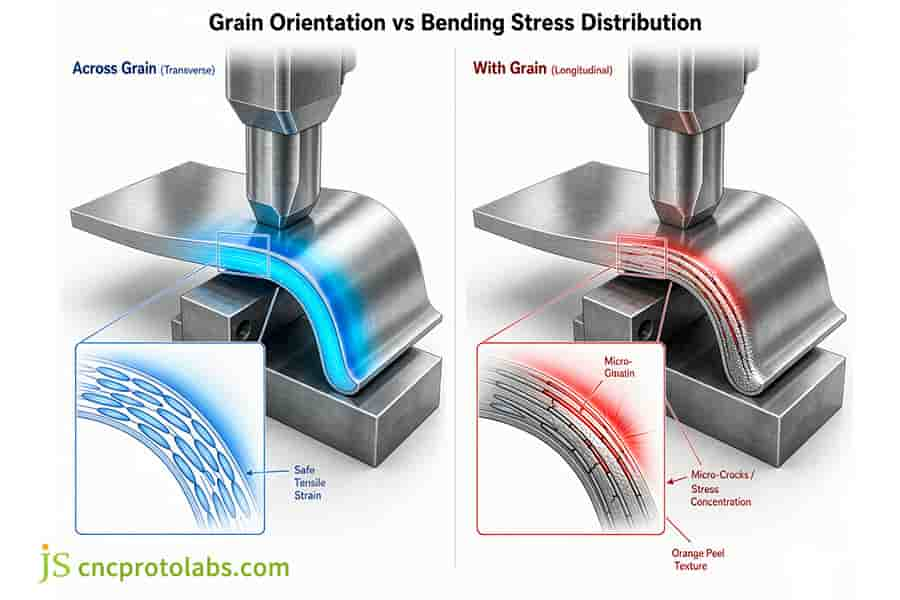
Figura 1: Diagramma di confronto tra la distribuzione delle sollecitazioni di flessione della fibra e quella della fibra sulla lamiera.
Alluminio vs acciaio inossidabile: qual è la migliore lega di alluminio per la piegatura?
Quando si valuta l'alluminio rispetto all'acciaio inossidabile per quanto riguarda i limiti di formatura, l'identificazione della migliore lega di alluminio per la piegatura dipende dal bilanciamento tra duttilità e resistenza. Mentre il 5052-H32 offre raggi stretti e privi di crepe fino a 0,5 T con un ritorno elastico minimo, l'acciaio inossidabile austenitico 304 richiede giochi da 1,0 T a 2,0 T e genera un intenso incrudimento, richiedendo quasi il doppio del tonnellaggio della pressa piegatrice.
Confronto tra allungamento e sensibilità alle crepe
L'acciaio inossidabile 304 raggiunge un livello di allungamento del 45% o anche più. Tuttavia, durante l'operazione di formatura a freddo o di piegatura si verifica un cambiamento di fase martensitico, che si traduce in un notevole incrudimento. La lega di alluminio 5052-H32 raggiunge un allungamento di circa il 12%. Un basso limite di snervamento ne consente una deformazione plastica uniforme; inoltre, ha una sensibilità molto bassa alle micro-lacerazioni delle fibre esterne (meno di 0,5T).
Dinamica e compensazione del rimbalzo
- Utilizzare un modello di compensazione della linearità in cui il ritorno elastico dopo la formatura della lega di alluminio è di 1-2 gradi.
- Un ritorno elastico di 3-6 gradi con l'acciaio inossidabile austenitico richiede l'uso del controllo dell'angolo a circuito chiuso CNC.
- L'acciaio ad alta resilienza richiede la correzione della corsa che deve essere eseguita in un sistema di feedback in tempo reale.
Confini di sostituzione tra processi
Quando una parte è piuttosto spessa (oltre 6 mm), il raggio di formatura è inferiore o uguale allo spessore del materiale R ≤ 1,0 T e il componente necessita di una buona rigidità, la formatura a freddo causerà un limite di carico sulla pressa piegatrice per lamiera. In questa situazione, la fresatura CNC a 5 assi direttamente dal blocco di lamiera rappresenta una soluzione alternativa adatta.
Perché evitare di piegare l'alluminio 6061 T6 per staffe di recinzione strette?
Gli ingegneri devono prestare attenzione quando piegatura alluminio 6061 t6 per attacchi elettronici compatti, poiché il suo basso allungamento del 9% provoca gravi fratture del raggio esterno sotto raggi acuti. La sostituzione del profilo con 5052-H32 ha consentito un raggio di curvatura esatto di 1,0 T, riducendo gli scarti delle parti dal 14,2% allo 0,3% durante piegatura di precisione della lamiera presso JS Precision.
Colli di bottiglia della progettazione iniziale
- Un cliente ha ideato una staffa di trasporto del carico da 2,5 mm e ha scelto il 6061-T6 per sopportare carichi ciclici di 40 kg .
- Lo scontro interno della guida DIN vincola il raggio interno R = 3,0 mm (1,2 T), che è molto inferiore al fattore di sicurezza di.
- Il primo pezzo in prova presentava microfessurazioni continue lungo la piega, per cui alla fine si sono scartate il 14,2%.
Analisi dei compromessi
|
Parametro |
Originale (6061-T6). |
Revisionato (5052-H32 + nervature di irrigidimento) |
|---|---|---|
|
Design raggio interno |
3,0 mm (1,2 T, limite superiore) |
2,5 mm (1,0 T, conforme) |
|
Tasso di scarto |
14,2% |
0,3% |
|
Variazione del ritorno elastico |
3,2°±0,8° |
1,5° ± 0,2° |
|
Costo relativo |
100% |
81,5% |
Contatta un ingegnere JS Precision per un'analisi di fattibilità DFM gratuita. Scopri di più sulla produzione di custodie in lamiera e casi di studio DFM.
In che modo la piegatura della lamiera di acciaio differisce dalla piegatura della lamiera di acciaio inossidabile?
La piegatura di lamiere d'acciaio come l'acciaio laminato a freddo 1018 mostra un ritorno elastico di 1° e funziona bene con raggi da 0,5 T a 1,0 T. Al contrario, la piegatura della lamiera di acciaio inossidabile si tradurrà in un notevole incrudimento e ritorno elastico che può essere anche compreso tra 3 e 6 gradi. Gli acciai inossidabili richiedono tipicamente un tonnellaggio di sagomatura 1,5-1,8 volte maggiore e aperture della matrice a V più grandi che vanno da 8T a 10T.
Selezione apertura V-die
|
Materiale |
Apertura V-Die consigliata |
Raggio interno naturale (piegatura dell'aria). |
Gamma Springback |
|---|---|---|---|
|
1018 CRS |
6T - 8T |
R ≈ V/6 |
1,0° - 1,5° |
|
Acciaio inossidabile 304 |
8T - 10T |
R ≈ V/5 |
3,0° - 6,0° |
Le aperture più piccole dello stampo sull'acciaio inossidabile possono superare il limite di sollecitazione da contatto, accelerando l'usura e causando graffi sullo stampo.
Precompensazione del rimbalzo
- Il 1018 CRS ha un ritorno elastico compreso tra 1,0° e 1,5° , che può essere compensato fissando l'entità della flessione.
- L'acciaio inossidabile richiede una compensazione della corsa di flessione compresa tra 3,0° e 6,0° , che deve essere regolata dinamicamente.
- Per ottenere l'angolo finale di 90° viene generalmente utilizzato un punzone da 85° o 80° .
Controllo della contaminazione superficiale
- È necessario utilizzare uno strato intermedio di pellicola di poliuretano per isolare lo stampo in acciaio al carbonio dalla superficie in acciaio inossidabile.
- In alternativa utilizzare appositi attrezzi cromati per evitare l'incorporamento di particelle ferrose.
- Per evitare che lo strato di passivazione venga danneggiato e induca corrosione.
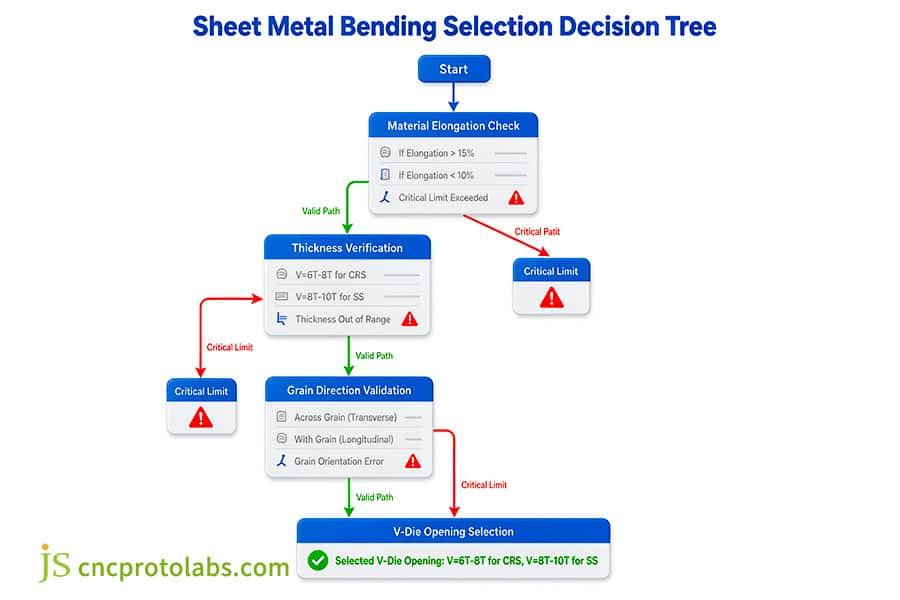
Figura 2: Albero decisionale per la selezione della piegatura della lamiera per il calcolo del raggio di piegatura.
In che modo una guida grafica per il raggio di piegatura della lamiera calcola il raggio di piegatura?
Fare riferimento al raggio di curvatura della tabella della lamiera fornisce la geometria di base necessaria nei calcoli del raggio di curvatura per ottenere i fattori K corretti. Poiché il rapporto tra raggio interno e spessore (R/T) passa da 0,5 a 3,0, la posizione dell'asse neutro cambia, il che significa che anche i fattori K cambieranno da 0,30 a 0,48 .
Derivazione delle dimensioni spiegate
Formula: BA = (π / 180) × A × (R + K × T) . Quando R < 1.0T, il coefficiente K si riduce a 0,30 - 0,35; quando R ≥ 3.0T, il coefficiente K si stabilizza a 0,46 - 0,50.
Selezione di Livello 4 Ramo di Ingegneria
- Limite di duttilità: calcolare R/T per ottenere la soglia minima di allungamento del materiale.
- Controllo della direzione delle venature: verrà identificato l'effetto delle venature parallele/incrociate sulla fessura e sulla piegatura.
- Confronto stampo a forma libera: verificare se l'apertura dello stampo corrisponde al raggio interno.
- Fissazione delle dimensioni spiegate CAD: viene misurato il coefficiente K effettivo, utilizzato per il calcolo inverso.
Matrice di riferimento rapido ampliata sperimentale del fattore K
|
Materiale |
K a R/T = 0,5 |
K a R/T = 1,0 |
K a R/T = 2,0 |
K con R/T ≥ 3,0 |
|---|---|---|---|---|
|
5052-H32 |
0,33 |
0,38 |
0,42 |
0,46 |
|
6061-T6 |
Non raccomandato |
0,36 (rischio di frattura) |
0,40 |
0,45 |
|
Acciaio inossidabile 304 |
0,32 |
0,37 |
0,43 |
0,48 |
|
1018 CRS |
0,35 |
0,40 |
0,44 |
0,48 |
Il coefficiente K deve essere calcolato mediante calcolo inverso utilizzando il raggio interno naturale dello stampo reale in officina.
ISO7438:2020 — Materiali metallici — Il test di piegatura specifica le dimensioni del pezzo di prova e i diametri del punzone per verificare la duttilità.
Documento tecnico PMI (2024) — Lo spostamento dell'asse neutro nella piegatura in aria delle leghe ad alta resistenza quantifica la variazione del fattore K tra i rapporti R/T.
Visita la Guida al calcolo del fattore K della lamiera e del layout piatto per padroneggiare metodi di calcolo accurati del fattore K e migliorare l'efficienza dello sviluppo della lamiera.
Domande frequenti
Q1: Cosa succede se il raggio di curvatura è inferiore al limite minimo?
Il livello di deformazione a trazione della fibra esterna superiore all'allungamento risulta in una coalescenza di micro-vuoti, che si collega al confine del grano dalla forma di strappo a buccia d'arancia alla forma di frattura. La placcatura del mercato delle parti con micro-fessurazione o la soluzione acida riscaldata, non riescono a prevenire la corrosione dello strato profondo.
Q2: L'alluminio 6061-T6 può essere piegato con un raggio interno di 1T senza rompersi?
Piegatura a freddo 6061-T6 a 1T per garantire frattura fragile. Se 1T è un requisito per il progetto, ordinare lo stato fisico 6061-O, sagomare a 1T quindi solubilizzare a T6 o utilizzare 5052-H32 con nervature di irrigidimento.
D3: Perché l'acciaio inossidabile presenta un ritorno elastico significativamente maggiore rispetto all'acciaio dolce?
L'acciaio inossidabile austenitico 304/316 è caratterizzato da un rapporto snervamento/resistenza alla trazione molto basso, il tasso di incrudimento è estremo e ha un modulo elastico relativamente elevato. L'energia di deformazione elastica immagazzinata durante il processo di piegatura è molto maggiore rispetto a quella dell'acciaio dolce, portando a un ritorno elastico dell'ordine da 3° a 6° contro il ritorno elastico dell'acciaio dolce da 1° a 1,5°.
Q4: Qual è il rapporto di apertura standard della matrice a V per la piegatura in aria della lamiera?
Per lamiere di acciaio dolce e lamiere di alluminio dolce, la V dovrebbe essere compresa tra 6T e 8T. Per lamiere di acciaio inossidabile e alluminio ad alta resistenza, la V deve essere compresa tra 8T e 12T. Per lamiere spesse (T ≥ 6 mm) V deve essere ≥ 10 T per mantenere moderato il carico della pressa piegatrice.
Q5: Come faccio a scegliere tra l'alluminio 5052 e 3003 per la piegatura della lamiera?
Il 3003-H14 consente una formatura più semplice con raggi molto affilati ma offre la resistenza alla rientranza più scarsa. 5052-H32 ha la massima resistenza alla corrosione, le proprietà strutturali più forti ed è in grado di piegarsi 1T, questo materiale è diventato lo standard nella produzione di involucri industriali.
D6: In che modo l'orientamento della fibra influisce sulla consistenza dell'angolo di piegatura?
La piegatura longitudinale aumenta la dispersione del recupero elastico a causa della variazione del punto di snervamento, ampliando la tolleranza dell'angolo di batch da ±0,5° a ±1,5°, riducendo la precisione dell'assemblaggio automatizzato.
D7: Un raggio interno pari a zero (curvatura netta) è pratico nella moderna piegatura di precisione della lamiera?
Le curve strette fisicamente non si verificano. Forzare il metallo a raggio zero rovina la punta del punzone, lacera gli strati più esterni della grana nella piega esterna e provoca crepe. I moderni standard di produzione vietano severamente la progettazione a raggio zero.
Q8: Come posso calcolare il tonnellaggio di piegatura quando si allarga il raggio di curvatura?
Con i punzoni a raggio maggiore l'area di contatto è maggiore, il che implica una corsa più profonda ed è necessaria più forza. Contrastare allargando proporzionalmente l'apertura della matrice a V per mantenere il tonnellaggio sotto la potenza della pressa piegatrice e, allo stesso tempo, superare lo stress del flusso di materiale.
Riepilogo
L’impostazione precisa del raggio di curvatura interno della lamiera è un passo fondamentale per bilanciare rigidità strutturale, qualità della superficie e resa produttiva. Considerando l'allungamento del materiale, l'orientamento dei cristalli rotanti e la geometria dell'utensile durante la tranciatura, è possibile eliminare oltre il 90% delle fessurazioni delle fibre esterne e delle deviazioni del ritorno elastico .
Valutare la fattibilità e la tolleranza dell'adattamento piegatura di componenti strutturali complessi ? Contatta il nostro team tecnico per ottenere analisi di fattibilità DFM gratuite e soluzioni di formazione dei lotti . Per involucri industriali complessi che richiedono tolleranze dimensionali strette su alluminio ad alta resistenza o leghe inossidabili, esplora la piegatura di precisione della lamiera presso JS Precision per convalidare le configurazioni degli utensili ed eliminare gli scarti di produzione strutturale.

Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

