 Português (Brasil)



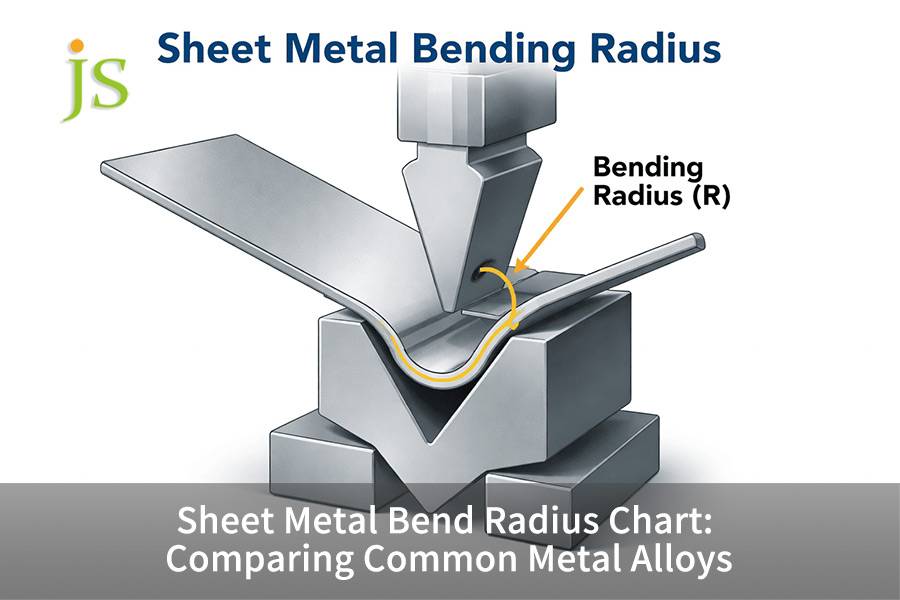

Um gráfico de raio de curvatura de chapa metálica mostra o raio de curvatura interno mínimo que uma peça bruta pode suportar sem fratura por tração quando dobrada a ar em uma prensa dobradeira. A maioria das oficinas usa um raio interno de linha de base igual à espessura do material (1,0T), mas os verdadeiros limites de engenharia variam de 0,5T a 6,0T dependendo do alongamento da liga, da têmpera e da orientação dos grãos de laminação. O alumínio 5052-H32 macio e dúctil pode ser dobrado em raios agudos de 0,5T a 1,0T, enquanto o alumínio estrutural 6061-T6 e os aços inoxidáveis endurecidos requerem raios de curvatura de 2,0T a 4,0T .
Tabela de resumo das respostas principais
|
Liga e têmpera |
Alongamento (%) |
Curvatura longitudinal R_min (com grão) |
Curvatura transversal R_min (através da fibra) |
Springback típico |
|---|---|---|---|---|
|
Alumínio 5052-H32 |
12 |
1,0T |
0,5T |
1° - 2° |
|
Alumínio 6061-T6 |
8 - 10 |
3,5T - 4,0T |
2,0T - 2,5T |
2° - 3,5° |
|
Aço inoxidável 304/316 |
40 - 50 |
1,5T - 2,0T |
1,0T |
3° - 6° |
|
Aço 1018 laminado a frio |
15 - 20 |
1,0T |
0,5T - 0,75T |
1° - 1,5° |
Valores de alongamento da ASTM E8/E8M-22 e raios de curvatura mínimos de ASTM E290:2022 .
A flexão transversal ao longo do grão rolante reduz o risco de fratura em 30% a 50% ; ligas de alta resistência, como 6061-T6, nunca devem ter raio interno inferior a 2,0T.
Como usar um gráfico de raio de curvatura de chapa metálica para comparar os limites da liga?
Um gráfico de raio de curvatura de chapa metálica compara o alongamento bruto da liga com a tensão de tração no limite externo de uma dobra. Ligas dúcteis como 5052-H32 e aço 1018 suportam um raio de curvatura mínimo de 0,5T a 1,0T, enquanto ligas de alto rendimento, incluindo 6061-T6 e aço inoxidável 304, exigem folgas de 2,0T a 4,0T e maior tonelagem do freio de pressão.
Cálculo da deformação externa da fibra e mecanismo de fratura
A equação para a deformação de tração da fibra externa é ε = 1 / (2R/T + 1). Quando o raio interno da peça é menor que o limite crítico para o alongamento do material, a concentração de microporos nos limites dos grãos leva a fissuras macroscópicas . É por isso que o 6061-T6 fratura quando dobrado abaixo de aproximadamente 2,0T (transversal) a 3,5–4,0T (longitudinal), enquanto o 5052-H32 sobrevive a curvas até 0,5T (transversal) .
Matriz de comparação de ligas multidimensionais
|
Dimensão |
Alumínio 5052-H32 |
Alumínio 6061-T6 |
Aço inoxidável 304 |
1018 CRS |
|---|---|---|---|---|
|
Limite R/T recomendado |
0,5T - 1,0T |
2,5T - 4,0T |
1,0T - 2,0T |
0,5T - 1,0T |
|
Compensação Springback |
1° - 2° |
2° - 3,5° |
3° - 6° |
1° - 1,5° |
|
Multiplicador de tonelagem |
0,5x - 0,6x |
0,8x - 0,9x |
1,5x - 1,8x |
1,0x |
|
Modos de falha |
Recuo de superfície |
Fissuras em toda a espessura |
Fratura por endurecimento por trabalho |
Descamação de escala |
O aço inoxidável 304 requer pelo menos 1,5 vezes a tonelagem ; 6061-T6 é uma liga com alto risco de fratura e a regra prática 1T para aço de baixo carbono nunca deve ser usada.
Dados do projeto de precisão JS (2025) — Testes de dobradeiras internas em mais de 500 dobras em 2,5 mm 5052-H32 e 6061-T6 verificaram os limites de 0,5T e 3,5T, respectivamente, com taxas de refugo de 0,3% vs 14,2% ao desviar dos limites do gráfico.
Análise reversa do modo de falha
- Indentação da superfície: se for usada uma prensa muito alta, isso pode fazer com que a ponta do punção penetre no alumínio macio da superfície superior. Você pode reduzir a força ou usar um raio de punção maior para corrigir isso.
- Fratura frágil por penetração espessa: 6061-T6 provavelmente se desenvolverá se R/T for < 2,5 e uma especificação de raio mínimo deve ser rigorosamente respeitada.
- Fissuração retardada: O reforço do aço inoxidável 304 leva a deformações internas que podem exceder 1.000 MPa, portanto, um tratamento extra de alívio de tensões é obrigatório.
- Atolamento de rebarbas: isso pode ser o resultado de escamas de óxido de uma folha (1018 CRS). Um revestimento de poliuretano deve ser colocado no topo da peça bruta.
Explore nosso Serviço de dobra de metal para soluções de conformação de precisão abrangendo todas as ligas.
Como a direção de curvatura determina o raio de curvatura mínimo?
A direção de curvatura governa diretamente o raio de curvatura mínimo, alinhando os limites dos grãos paralelamente ou perpendicularmente às tensões aplicadas. A flexão transversal ao longo do grão laminado permite uma distribuição uniforme da tensão de tração, permitindo raios internos mais estreitos. A flexão longitudinal paralela aos canais de grãos deforma ao longo de inclusões fracas, aumentando o risco de fissuração na superfície externa em até 40%.
Efeito de orientação de grãos microestruturais
O alongamento dos grãos ocorre durante o processo de laminação a frio. Na flexão, as fibras externas aumentam de tensão: se a tensão for paralela aos grãos alongados (paralelos ao grão), então os microporos se propagam ao longo das cadeias de inclusão; se a tensão for perpendicular aos grãos (grãos cruzados), então a deformação estará localizada em múltiplos contornos de grãos e a ductilidade aumentará em 35%.
Dados de teste quantitativos de flexão direcional
O frio processo de dobra do 6061-T6 e do aço de alta resistência demonstra que a flexão longitudinal diminui o alongamento efetivo em 25% a 40%. a flexão a frio 5052-H32 na direção transversal da fibra permite raios muito agudos, com um R/T tão pequeno quanto 0,5T, enquanto na direção longitudinal da flexão é necessário pelo menos 1,0T .
Estratégia aninhada para flexão multidirecional
A folha bruta fica em um ângulo de 45° com a direção de laminação. É aconselhável combinar os ângulos dos grãos ao longo das direções de flexão para que a tensão de flexão seja distribuída igualmente ao longo dos grãos. Essa prática pode reduzir o desperdício direcional de gabinetes complexos em até 60%.
A flexão transversal pode suportar deformações superficiais externas 35% maiores do que a flexão longitudinal. Mesmo assim, na flexão longitudinal, o fator de segurança do raio mínimo deve ser aumentado de 1,5 a 2,0 vezes para evitar fratura.
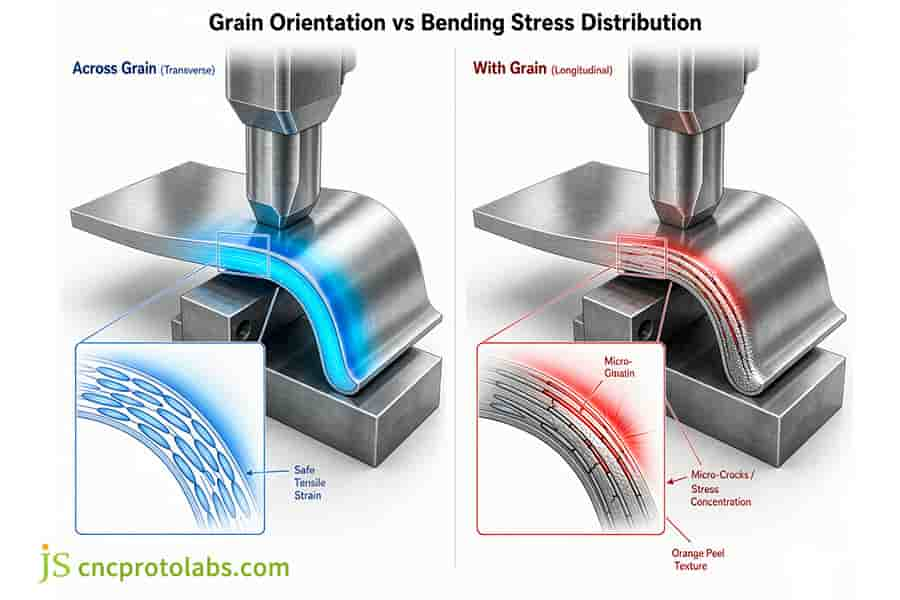
Figura 1: Diagrama comparando entre grãos e com a distribuição de tensões de flexão de grãos em chapas metálicas.
Alumínio vs Aço Inoxidável: Qual é a melhor liga de alumínio para dobrar?
Ao avaliar o alumínio versus o aço inoxidável para os limites de conformação, a identificação da melhor liga de alumínio para flexão depende do equilíbrio entre ductilidade e resistência. Enquanto o 5052-H32 oferece raios rígidos e sem trincas de até 0,5T com retorno elástico mínimo, o aço inoxidável austenítico 304 exige folgas de 1,0T a 2,0T e gera endurecimento intenso, exigindo quase o dobro da tonelagem da prensa dobradeira.
Comparação de alongamento e sensibilidade à trinca
O aço inoxidável 304 atinge um nível de alongamento de 45% ou até mais. Ainda assim, ocorre uma mudança de fase martensítica durante a operação de conformação a frio ou dobra, o que resulta em um grande endurecimento por trabalho. A liga de alumínio 5052-H32 atinge aproximadamente 12% de alongamento. Um baixo limite de escoamento permite sua deformação plástica suave; além disso, tem sensibilidade muito baixa a microrragias de fibra externa (menos de 0,5T).
Dinâmica e compensação do Springback
- Use um modelo de compensação de linearidade em que o retorno elástico após a formação da liga de alumínio seja de 1 a 2 graus.
- Um retorno elástico de 3-6 graus com aço inoxidável austenítico exige o uso de controle de ângulo de circuito fechado CNC.
- O aço de alta resiliência requer correção de curso por meio de um sistema de feedback em tempo real.
Limites de substituição entre processos
Quando uma peça é bastante espessa (acima de 6 mm), o raio de conformação é menor ou igual à espessura do material R ≤ 1,0T e o componente precisa de boa rigidez, a conformação a frio causará um limite de carga nas dobradeiras de chapa metálica. Nesta situação, o fresamento CNC de 5 eixos diretamente do bloco de chapa metálica é uma solução alternativa adequada.
Por que evitar dobrar o alumínio 6061 T6 para obter suportes de gabinete apertados?
Os engenheiros devem ter cautela ao dobrando alumínio 6061 t6 para braquetes eletrônicos compactos, pois seu baixo alongamento de 9% provoca fraturas graves do rádio externo sob raios agudos. A substituição do perfil por 5052-H32 permitiu um raio de curvatura exato de 1,0T, reduzindo o desperdício de peças de 14,2% para 0,3% durante dobra de chapa de precisão na JS Precision.
Gargalos de design inicial
- Um cliente criou um suporte de transporte de carga de 2,5 mm e optou pelo 6061-T6 para suportar cargas cíclicas de 40 kg .
- A colisão interna do trilho DIN restringe o raio interno a R = 3,0 mm (1,2T), o que está muito abaixo do fator de segurança recomendado de 2,0T.
- O primeiro item de teste mostrou microfissuras contínuas ao longo da dobra, resultando em sucateamento de 14,2%.
Análise de compensação
|
Parâmetro |
Originais (6061-T6) |
Revisado (5052-H32 + nervuras de reforço) |
|---|---|---|
|
Design dentro do raio |
3,0 mm (1,2T, acima do limite) |
2,5 mm (1,0T, compatível) |
|
Taxa de sucata |
14,2% |
0,3% |
|
Variação Springback |
3,2°±0,8° |
1,5°±0,2° |
|
Custo relativo |
100% |
81,5% |
Entre em contato com um engenheiro da JS Precision para obter uma análise de viabilidade de DFM gratuita. Explore mais estudos de caso sobre fabricação de gabinetes de chapa metálica e DFM.
Como a dobra de chapa de aço difere da dobra de chapa de aço inoxidável?
Dobrar chapas de aço como o aço laminado a frio 1018 mostra cerca de 1° de retorno elástico e funciona bem com raios de 0,5T a 1,0T. Contra isso, dobrar chapas de aço inoxidável resultará em um ótimo endurecimento por trabalho e retorno elástico que pode ser de 3 a 6 graus. Os aços inoxidáveis normalmente requerem 1,5-1,8 vezes mais tonelagem de modelagem e aberturas maiores na matriz em V, variando de 8T a 10T.
Seleção de abertura da matriz em V
|
Materiais |
Abertura V-Die recomendada |
Raio interno natural (curvatura de ar) |
Faixa Springback |
|---|---|---|---|
|
1018 CRS |
6T - 8T |
R ≈ V/6 |
1,0° - 1,5° |
|
Aço inoxidável 304 |
8T - 10T |
R ≈ V/5 |
3,0° - 6,0° |
Aberturas menores do molde em aço inoxidável podem exceder o limite de tensão de contato, acelerando o desgaste e causando mordidas na matriz.
Pré-compensação de recuperação
- O CRS 1018 possui um retorno elástico de 1,0° a 1,5° , que pode ser compensado fixando a quantidade de flexão.
- O aço inoxidável requer 3,0° a 6,0° de compensação de deslocamento de flexão, que precisa ser ajustado dinamicamente.
- Um punção de 85° ou 80° é normalmente usado para atingir o ângulo final de 90°.
Controle de Contaminação de Superfície
- Uma camada intermediária de filme de poliuretano deve ser usada para isolar o molde de aço carbono da superfície do aço inoxidável.
- Alternativamente, use ferramentas especiais cromadas para evitar a incorporação de partículas de ferro.
- Isto evita que a camada de passivação seja danificada e induza corrosão.
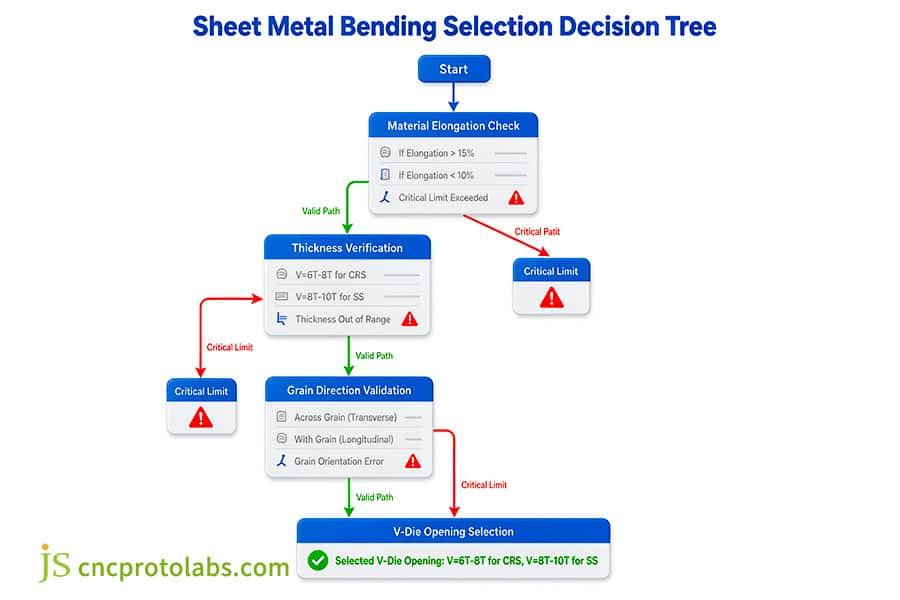
Figura 2: Árvore de decisão de seleção de dobra de chapa metálica para cálculo do raio de dobra.
Como um gráfico de raio de curvatura de chapa metálica orienta o cálculo do raio de curvatura?
A referência a um gráfico de raio de curvatura de chapa metálica fornece a geometria básica necessária nos cálculos do raio de curvatura para obter os fatores K corretos. À medida que as relações entre raio interno e espessura (R/T) vão de 0,5 para 3,0, a posição do eixo neutro muda, o que significa que os fatores K também mudarão de 0,30 para 0,48 .
Derivação de dimensões desdobradas
Fórmula: BA = (π / 180) × A × (R + K × T) . Quando R < 1,0T, o coeficiente K diminui para 0,30 - 0,35; quando R ≥ 3,0T, o coeficiente K estabiliza em 0,46 - 0,50.
Ramo de Engenharia de Seleção de Nível 4
- Limite de ductilidade: Calcule R/T para obter o limite mínimo de alongamento do material.
- Verificação da direção do grão: o efeito do grão paralelo versus grão cruzado na fissuração e no retorno elástico é identificado.
- Molde de comparação livre: Verifique se a abertura do molde corresponde ao raio interno.
- Fixação de dimensões desdobradas em CAD: é medido o coeficiente K real, utilizado para cálculo reverso.
Matriz de referência rápida expandida experimental do fator K
|
Materiais |
K em R/T = 0,5 |
K em R/T = 1,0 |
K em R/T = 2,0 |
K em R/T ≥ 3,0 |
|---|---|---|---|---|
|
5052-H32 |
0,33 |
0,38 |
0,42 |
0,46 |
|
6061-T6 |
Não recomendado |
0,36 (risco de fratura) |
0,40 |
0,45 |
|
304 Inox |
0,32 |
0,37 |
0,43 |
0,48 |
|
1018 CRS |
0,35 |
0,40 |
0,44 |
0,48 |
O coeficiente K deve ser calculado por cálculo reverso utilizando o raio interno natural do molde real na oficina.
ISO 7438:2020 — Materiais metálicos — O teste de dobra especifica as dimensões da peça de teste e os diâmetros do punção para verificar a ductilidade.
Artigo técnico da SME (2024) — Mudança de eixo neutro na flexão a ar de ligas de alta resistência quantifica a variação do fator K nas relações R/T.
Visite o Guia de cálculo de fator K e layout plano de chapa metálica para dominar métodos precisos de cálculo de fator K e melhorar a eficiência de desdobramento de chapa metálica.
Perguntas frequentes
Q1: O que acontece se o raio da curvatura for menor que o limite mínimo?
Quando a tensão de tração da fibra externa excede o alongamento do material, os microvazios coalescem ao longo dos limites dos grãos, progredindo da ondulação da casca de laranja até a fratura. Microfissuras permitem que soluções ácidas ou de revestimento penetrem e causem falhas por corrosão em camadas profundas.
Q2: O alumínio 6061-T6 pode ser dobrado com um raio interno de 1T sem rachar?
A flexão a frio 6061-T6 em 1T causa fratura frágil . Se um raio de 1T for um requisito de projeto, solicite a têmpera 6061-O, forme em 1T e, em seguida, trate termicamente a solução até T6 - ou use 5052-H32 com nervuras de reforço.
Q3: Por que o aço inoxidável apresenta retorno elástico significativamente maior do que o aço-carbono?
O aço inoxidável austenítico 304/316 é caracterizado por uma relação entre rendimento e resistência à tração muito baixa, a taxa de endurecimento por trabalho é extrema e eles têm um módulo de elasticidade relativamente alto. A energia de deformação elástica armazenada durante o processo de flexão é muito maior do que no aço-carbono, levando a um retorno elástico da ordem de 3° a 6° contra o retorno elástico do aço-carbono de 1° a 1,5°.
Q4: Qual é a taxa de abertura padrão da matriz em V para chapas metálicas dobradas a ar?
Para chapas de aço macio e chapas de alumínio macio, o V deve ser igual a 6T a 8T. Para chapas de aço inoxidável e alumínio de alta resistência, o V deve ser de 8T a 12T. Para chapa grossa (T ≥ 6mm) V deve ser ≥ 10T para manter a carga moderada da dobradeira.
Q5: Como escolho entre alumínio 5052 e 3003 para dobra de chapas metálicas?
3003-H14 permite uma formação mais fácil de raios muito nítidos, mas oferece a menor resistência à indentação. 5052-H32 possui a maior resistência à corrosão, as propriedades estruturais mais fortes e é capaz de dobrar 1T, este material se tornou o padrão na fabricação de gabinetes industriais.
Q6: Como a orientação dos grãos afeta a consistência do ângulo de curvatura?
A flexão longitudinal aumenta a dispersão da recuperação elástica devido à variação do ponto de escoamento, ampliando a tolerância do ângulo do lote de ±0,5° para ±1,5°, degradando a precisão da montagem automatizada.
Q7: Um raio interno zero (dobra acentuada) é prático na dobra moderna de chapas metálicas de precisão?
Curvas acentuadas fisicamente não acontecem. Forçar o metal a um raio zero destrói a ponta do punção, rasga as camadas mais externas dos grãos na dobra externa e causa rachaduras. Os padrões de fabricação modernos proíbem estritamente projetos com raio zero.
Q8: Como calculo a tonelagem de curvatura ao aumentar o raio de curvatura?
Com punções de raio maior, a área de contato é maior, o que implica um golpe mais profundo e é necessária mais força. Contrariar com o aumento proporcional da abertura da matriz em V para manter a tonelagem sob a potência da dobradeira e, ao mesmo tempo, superar a tensão do fluxo de material.
Resumo
Definir com precisão o raio de curvatura interno da chapa metálica é uma etapa fundamental para equilibrar a rigidez estrutural, a qualidade da superfície e o rendimento da produção. Ao considerar o alongamento do material, a orientação do cristal de rolamento e a geometria da ferramenta durante o corte, mais de 90% das rachaduras externas da fibra e dos desvios de retorno elástico podem ser eliminados.
Avaliando a viabilidade e ajuste de tolerância de dobrando componentes estruturais complexos ? Contate nossa equipe técnica para obter soluções gratuitas de análise de viabilidade de DFM e formação de lotes . Para cercos industriais complexos que exigem tolerâncias dimensionais rígidas em alumínio de alta resistência ou ligas inoxidáveis, explore a dobra precisa de chapas metálicas na JS Precision para validar configurações de ferramentas e eliminar desperdícios de produção estrutural.

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

