 Русский



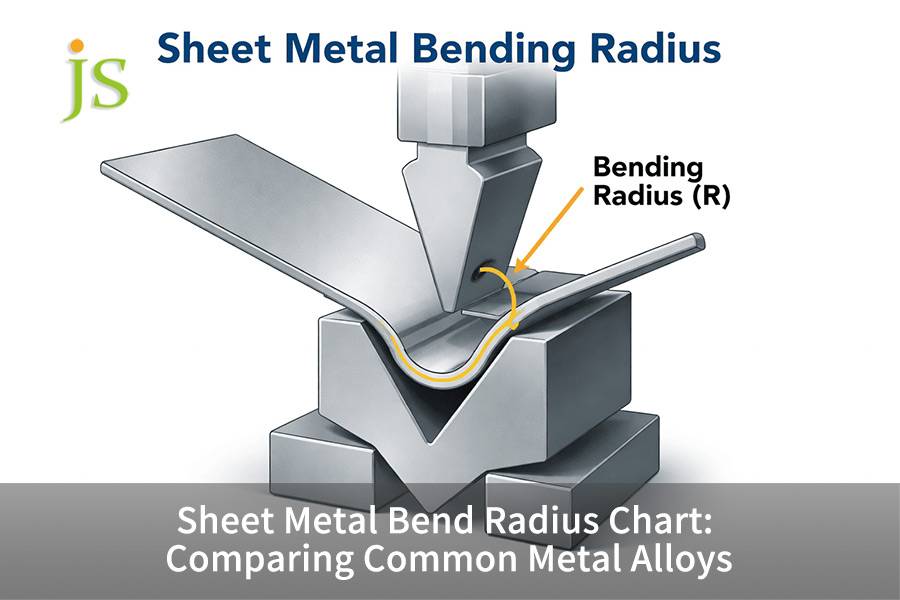

Таблица радиусов изгиба листового металла показывает минимальный внутренний радиус изгиба, который заготовка может выдержать без разрушения при растяжении при воздушном изгибе на листогибочном тормозе. Большинство мастерских используют базовый внутренний радиус, равный толщине материала (1,0Т), но истинные инженерные пределы варьируются от 0,5Т до 6,0Т в зависимости от удлинения сплава, отпуска и ориентации прокатываемого зерна. Мягкий, пластичный алюминий 5052-H32 можно согнуть до острых радиусов 0,5–1,0 T, тогда как конструкционный алюминий 6061-T6 и упрочняемые нержавеющие стали требуют радиуса изгиба 2,0–4,0 T.
Основная сводная таблица ответов
|
Сплав и закал |
Удлинение (%) |
Продольный изгиб R_min (с зерном) |
Поперечный изгиб R_min (поперек волокон) |
Типичный пружинный возврат |
|---|---|---|---|---|
|
5052-H32 Алюминий |
12 |
1,0Т |
0,5Т |
1° - 2° |
|
6061-T6 Алюминий |
8 - 10 |
3,5 Т - 4,0 Т |
2,0 Т - 2,5 Т |
2° - 3,5° |
|
Нержавеющая сталь 304/316 |
40 - 50 |
1,5 Т - 2,0 Т |
1,0Т |
3° - 6° |
|
1018 Холоднокатаная сталь |
15 - 20 |
1,0Т |
0,5Т - 0,75Т |
1° - 1,5° |
Значения удлинения соответствуют стандарту ASTM E8/E8M-22, а минимальные радиусы изгиба соответствуют стандарту ASTM E8/E8M-22. АСТМ Е290:2022 .
Поперечный изгиб поперек прокатываемого зерна снижает риск разрушения на 30–50% ; для высокопрочных сплавов, таких как 6061-T6, внутренний радиус никогда не должен быть меньше 2,0T.
Как использовать таблицу радиусов изгиба листового металла для сравнения пределов сплавов?
Таблица радиусов изгиба листового металла сопоставляет удлинение необработанного сплава с деформацией растяжения на внешней границе изгиба. Пластичные сплавы, такие как сталь 5052-H32 и 1018, поддерживают минимальный радиус изгиба от 0,5 до 1,0 T, в то время как высокопроизводительные сплавы, включая нержавеющую сталь 6061-T6 и 304, требуют зазоров от 2,0 до 4,0 T и увеличенного тоннажа листогибочного пресса.
Расчет деформации внешнего волокна и механизма разрушения
Уравнение растяжения внешнего волокна имеет вид ε = 1/(2R/T + 1). Когда внутренний радиус детали меньше критического порога удлинения материала, концентрация микропор на границах зерен приводит к макроскопическому растрескиванию . Вот почему 6061-T6 ломается при изгибе ниже примерно 2,0 Т (поперечный) до 3,5–4,0 Т (продольный), а 5052-H32 выдерживает изгибы до 0,5 Т (поперечный) .
Матрица сравнения многомерных сплавов
|
Размер |
5052-H32 Алюминий |
6061-T6 Алюминий |
Нержавеющая сталь 304 |
1018 ЦРС |
|---|---|---|---|---|
|
Рекомендуемый порог R/T |
0,5 Т - 1,0 Т |
2,5 Т - 4,0 Т |
1,0 Т - 2,0 Т |
0,5 Т - 1,0 Т |
|
Компенсация пружинистости |
1° - 2° |
2° - 3,5° |
3° - 6° |
1° - 1,5° |
|
Множитель тоннажа |
0,5х - 0,6х |
0,8х - 0,9х |
1,5x - 1,8x |
1,0x |
|
Режимы отказа |
Отступ поверхности |
Сквозное растрескивание |
Наклепанный перелом |
Отслаивание чешуи |
Нержавеющая сталь 304 требует как минимум в 1,5 раза больше тоннажа ; 6061-T6 — это сплав с высоким риском разрушения, поэтому практическое правило 1T для низкоуглеродистой стали никогда не следует использовать.
Данные проекта JS Precision Project (2025 г.) — Внутренние испытания листогибочного пресса на более чем 500 изгибах на листах 2,5 мм 5052-H32 и 6061-T6 подтвердили пороговые значения 0,5T и 3,5T соответственно, при этом уровень брака составил 0,3% против 14,2% при отклонении от пределов диаграммы.
Обратный анализ режима отказа
- Вмятины на поверхности: если используется очень сильное давление, кончик пуансона может впиться в мягкий алюминий верхней поверхности. Вы можете либо уменьшить силу, либо использовать больший радиус удара, чтобы исправить это.
- Хрупкое разрушение с толстым проникновением: 6061-T6, вероятно, разовьется, если R/T < 2,5 и необходимо строго соблюдать минимальный радиус.
- Замедленное растрескивание: Упрочнение нержавеющей стали 304 приводит к внутренней деформации, которая может превышать 1000 МПа, поэтому необходима дополнительная обработка для снятия напряжений.
- Заедание заусенцев: это может быть результатом отслаивания оксидной окалины с листа (1018 CRS). Поверх заготовки следует нанести полиуретановое покрытие.
Изучите наш Услуги по гибке металла для прецизионных формовочных решений для всех сплавов.
Как направление изгиба определяет минимальный радиус изгиба?
Направление изгиба напрямую определяет минимальный радиус изгиба, выравнивая границы зерен параллельно или перпендикулярно приложенным напряжениям. Поперечный изгиб поперек прокатываемого зерна обеспечивает равномерное распределение растягивающей деформации, что позволяет уменьшить внутренние радиусы. Продольный изгиб, параллельный зерновым каналам, деформирует слабые включения, увеличивая риск растрескивания внешней поверхности до 40%.
Эффект ориентации зерен микроструктуры
Удлинение зерен происходит в процессе холодной прокатки. При изгибе наружные волокна растягиваются вверх: если напряжение параллельно вытянутым зернам (параллельно зерну), то микропоры распространяются вдоль цепочек включений; если напряжение перпендикулярно зернам (межзерновое), то деформация локализуется на нескольких границах зерен, и пластичность увеличивается на 35%.
Количественные данные испытаний направленного изгиба
Холод процесс гибки 6061-T6 и высокопрочной стали показывает, что продольный изгиб уменьшает эффективное удлинение на 25–40%. Холодная гибка 5052-H32 в поперечном направлении позволяет получать очень острые радиусы с соотношением R/T всего 0,5T, тогда как в продольном направлении изгиба требуется не менее 1,0T .
Вложенная стратегия многонаправленного изгиба
Листовая заготовка лежит под углом 45° к направлению прокатки. Целесообразно согласовывать углы волокон по направлениям изгиба, чтобы напряжение изгиба равномерно распределялось вдоль волокон. Эта практика может сократить направленный брак из сложных корпусов до 60%.
При поперечном изгибе нагрузка на внешнюю поверхность может быть на 35 % выше, чем при продольном изгибе. Тем не менее, при продольном изгибе минимальный коэффициент запаса по радиусу следует увеличить в 1,5–2,0 раза , чтобы избежать разрушения.
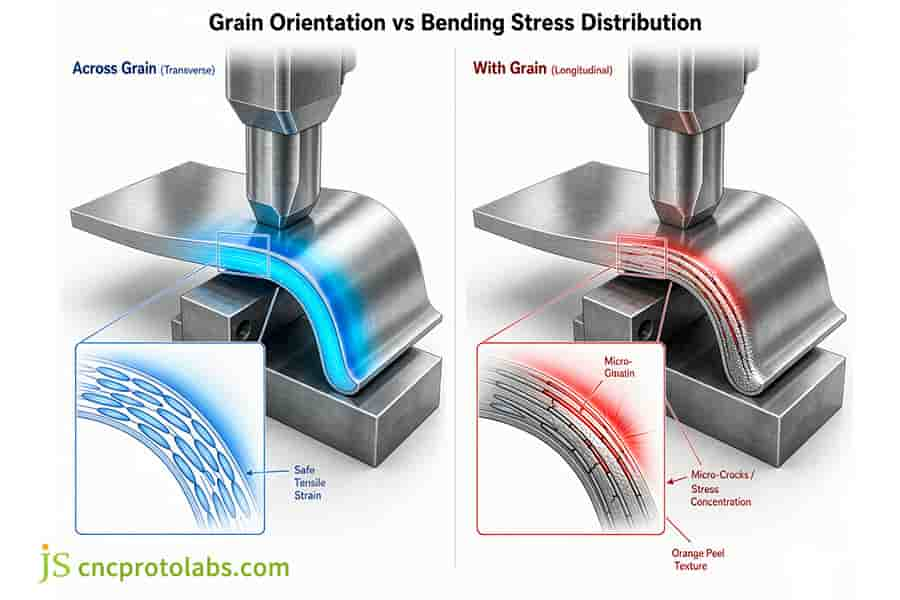
Рисунок 1: Диаграмма сравнения распределения напряжения изгиба поперек зерна и зерна на листовом металле.
Алюминий против нержавеющей стали: какой алюминиевый сплав лучше всего подходит для изгиба?
При сравнении алюминия и нержавеющей стали с точки зрения пределов формования выбор лучшего алюминиевого сплава для изгиба зависит от баланса между пластичностью и прочностью. В то время как 5052-H32 обеспечивает малые радиусы без трещин до 0,5 Т с минимальной упругой отдачей, аустенитная нержавеющая сталь 304 требует зазоров от 1,0 до 2,0 Т и приводит к интенсивному наклепу, требующему почти двойного тоннажа листогибочного пресса.
Сравнение удлинения и чувствительности к растрескиванию
Нержавеющая сталь 304 достигает уровня удлинения 45% и даже более. Тем не менее, мартенситное фазовое изменение происходит во время холодной штамповки или гибки, что приводит к значительному наклепу. Алюминиевый сплав 5052-H32 достигает удлинения примерно 12%. Низкий предел текучести обеспечивает его плавную пластическую деформацию; кроме того, он имеет очень низкую чувствительность к микроразрывам внешнего волокна (менее 0,5T).
Динамика упругого возврата и компенсация
- Используйте модель компенсации линейности, где упругость после формования алюминиевого сплава составляет 1-2 градуса.
- Упругость на 3-6 градусов при использовании аустенитной нержавеющей стали требует использования системы регулирования угла с ЧПУ.
- Высокоэластичная сталь требует коррекции хода с помощью системы обратной связи в реальном времени.
Границы межпроцессного замещения
Когда одна деталь достаточно толстая (более 6 мм), радиус формовки меньше или равен толщине материала R ≤ 1,0T и компоненту необходима хорошая жесткость, холодная формовка приведет к ограничению нагрузки на листогибочные прессы. В этой ситуации подходящим альтернативным решением является 5-осевое фрезерование с ЧПУ непосредственно из блока листового металла.
Почему не следует сгибать алюминий 6061 T6 для крепких кронштейнов корпуса?
Инженеры должны проявлять осторожность, когда гибка алюминия 6061 t6 для компактных электронных брекетов, так как его низкое удлинение (9%) вызывает серьезные переломы наружного радиуса при острых радиусах. Замена профиля на 5052-H32 позволила получить точный радиус изгиба 1,0T, что снизило процент брака деталей с 14,2% до 0,3% во время прецизионная гибка листового металла в JS Precision.
Узкие места первоначального проектирования
- Заказчик предложил кронштейн для несущей нагрузки толщиной 2,5 мм и выбрал 6061-T6, способный выдерживать циклические нагрузки массой 40 кг .
- Внутренний зазор между DIN-рейкой ограничивает внутренний радиус R = 3,0 мм (1,2T), что намного ниже рекомендуемого коэффициента безопасности 2,0T.
- Первый тестовый образец показал сплошные микротрещины, идущие вдоль сгиба, поэтому в итоге было отбраковано 14,2%.
Анализ компромиссов
|
Параметр |
Оригинал (6061-T6) |
Пересмотренный (5052-H32 + ребра жесткости) |
|---|---|---|
|
Проектирование внутреннего радиуса |
3,0 мм (1,2 Т, превышение предела) |
2,5 мм (1,0T, соответствует) |
|
Скорость лома |
14,2% |
0,3% |
|
Пружинный вариант |
3,2° ± 0,8° |
1,5° ± 0,2° |
|
Относительная стоимость |
100% |
81,5% |
Свяжитесь с инженером JS Precision для бесплатного анализа осуществимости DFM. Узнайте больше о производстве корпусов из листового металла и практических примерах DFM.
Чем гибка стального листа отличается от гибки листовой стали из нержавеющей стали?
При изгибе стального листа, такого как холоднокатаная сталь 1018, наблюдается упругое отклонение около 1°, и он хорошо работает с радиусами от 0,5Т до 1,0Т. Напротив, изгиб листового металла из нержавеющей стали приведет к значительному упрочнению и упругому отскоку, который может составлять даже от 3 до 6 градусов. Для обработки нержавеющих сталей обычно требуется в 1,5–1,8 раза больший тоннаж обработки и большие отверстия V-образной матрицы в диапазоне от 8 до 10 тонн.
Выбор отверстия V-образной матрицы
|
Материал |
Рекомендуемое отверстие V-Die |
Естественный внутренний радиус (изгиб воздуха) |
Спрингбэк Диапазон |
|---|---|---|---|
|
1018 ЦРС |
6Т - 8Т |
Р ≈ В/6 |
1,0° - 1,5° |
|
Нержавеющая сталь 304 |
8Т - 10Т |
Р ≈ В/5 |
3,0° - 6,0° |
Меньшие отверстия формы для нержавеющей стали могут превысить предел контактного напряжения, ускоряя износ и вызывая закусывание матрицы.
Предварительная компенсация отскока
- Модель 1018 CRS имеет упругий возврат от 1,0° до 1,5° , который можно компенсировать, зафиксировав величину изгиба.
- Для нержавеющей стали требуется компенсация хода изгиба от 3,0° до 6,0° , которую необходимо динамически регулировать.
- Для достижения окончательного угла 90° обычно используется пуансон под углом 85° или 80° .
Контроль загрязнения поверхности
- Для изоляции формы из углеродистой стали от поверхности нержавеющей стали необходимо использовать промежуточный слой из полиуретановой пленки .
- Альтернативно используйте специальные хромированные инструменты , чтобы предотвратить попадание частиц железа.
- Это предотвращает повреждение пассивационного слоя и возникновение коррозии.
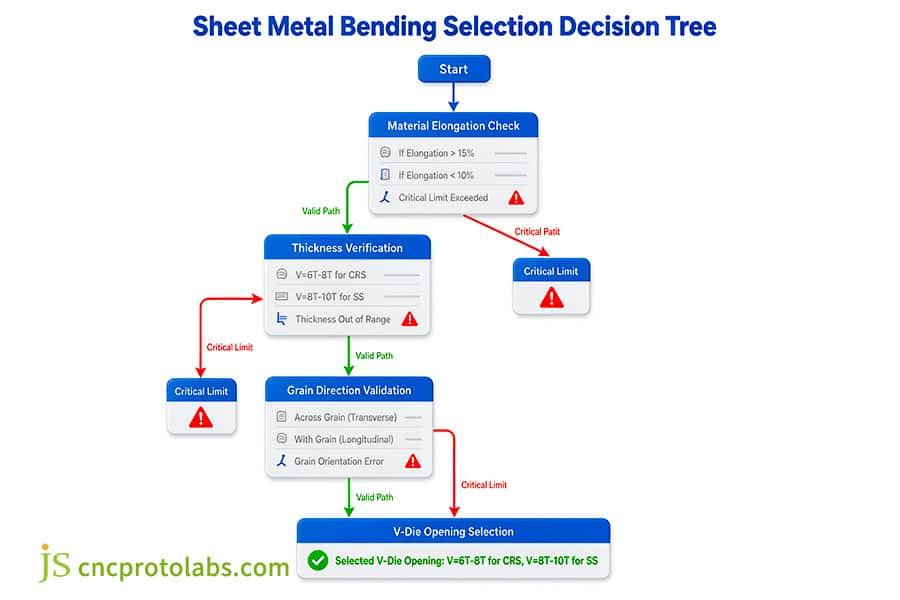
Рисунок 2: Схема выбора изгиба листового металла для расчета радиуса изгиба.
Как таблица радиусов изгиба листового металла помогает рассчитать радиус изгиба?
Обращение к таблице радиусов изгиба листового металла дает вам базовую геометрию, необходимую для расчета радиуса изгиба, чтобы правильно определить К-факторы. Когда отношение внутреннего радиуса к толщине (R/T) меняется от 0,5 до 3,0, положение нейтральной оси меняется, а это означает, что коэффициенты К также изменятся с 0,30 до 0,48 .
Вывод размеров в развернутом виде
Формула: BA = (π/180) × A × (R + K × T) . При R < 1,0Т коэффициент К уменьшается до 0,30 - 0,35; при R ≥ 3,0Т коэффициент К стабилизируется на уровне 0,46 – 0,50.
Отделение инженерно-технического отбора уровня 4
- Предел пластичности: Рассчитайте R/T, чтобы получить минимальный порог удлинения материала.
- Проверка направления зерен: выявлено влияние параллельного и поперечного зерен на растрескивание и пружинение.
- Сравнение формы свободной формы: проверьте, соответствует ли отверстие формы внутреннему радиусу.
- Фиксация размеров в развернутом виде CAD: измеряется фактический коэффициент K, используемый для обратного расчета.
Экспериментальная расширенная краткая справочная матрица К-фактора
|
Материал |
К при R/T = 0,5 |
К при R/T = 1,0 |
К при R/T = 2,0 |
К при R/T ≥ 3,0 |
|---|---|---|---|---|
|
5052-H32 |
0,33 |
0,38 |
0,42 |
0,46 |
|
6061-Т6 |
Не рекомендуется |
0,36 (риск перелома) |
0,40 |
0,45 |
|
304 нержавеющая сталь |
0,32 |
0,37 |
0,43 |
0,48 |
|
1018 ЦРС |
0,35 |
0,40 |
0,44 |
0,48 |
Коэффициент K необходимо рассчитывать путем обратного расчета с использованием естественного внутреннего радиуса фактической формы в мастерской.
ИСО 7438:2020 — Металлические материалы. — Испытание на изгиб определяет размеры образца и диаметры пуансона для проверки пластичности.
Технический документ SME (2024 г.) — Сдвиг нейтральной оси при изгибе высокопрочных сплавов на воздухе позволяет количественно оценить изменение К-фактора в зависимости от соотношения R/T.
Посетите Руководство по расчету коэффициента К для листового металла и плоской компоновки, чтобы освоить точные методы расчета коэффициента К и повысить эффективность развертывания листового металла.
Часто задаваемые вопросы
Вопрос 1: Что произойдет, если радиус изгиба меньше минимального предела?
Когда растяжение внешнего волокна превышает удлинение материала, микропустоты сливаются вдоль границ зерен, переходя от ряби «апельсиновой корки» к разрушению. Микротрещины позволяют проникать гальваническому покрытию или кислотным растворам и вызывать разрушение глубоких слоев коррозии.
Вопрос 2: Можно ли согнуть алюминий 6061-T6 с внутренним радиусом 1T без образования трещин?
Холодный изгиб 6061-T6 при температуре 1 Т приводит к хрупкому разрушению . Если расчетным требованием является радиус 1T, закажите закалку 6061-O, формуйте при 1T, затем проведите термообработку на раствор до T6 или используйте 5052-H32 с ребрами жесткости.
Вопрос 3: Почему нержавеющая сталь обладает значительно большей упругостью, чем мягкая сталь?
Аустенитная нержавеющая сталь 304/316 характеризуется очень низким соотношением предела текучести к пределу прочности, чрезвычайной скоростью нагарта и относительно высоким модулем упругости. Энергия упругой деформации, запасаемая в процессе изгиба, намного больше, чем в мягкой стали, что приводит к упругому отскоку порядка 3–6° по сравнению с упругим возвратом мягкой стали от 1° до 1,5°.
Вопрос 4: Каков стандартный коэффициент открытия V-образной матрицы для воздушной гибки листового металла?
Для листов мягкой стали и мягкого алюминия значение V должно составлять от 6Т до 8Т. Для листов нержавеющей стали и высокопрочного алюминия V должно составлять от 8 до 12 T. Для толстого листа (T ≥ 6 мм) V должно быть ≥ 10T, чтобы нагрузка листогибочного пресса была умеренной.
В5: Как выбрать алюминий 5052 или 3003 для гибки листового металла?
3003-H14 позволяет легче формовать очень острые радиусы, но обеспечивает самую низкую стойкость к вдавливанию. 5052-H32 обладает высочайшей коррозионной стойкостью, прочными структурными свойствами и способностью к изгибу до 1 Т. Этот материал стал стандартом при производстве промышленных корпусов.
Вопрос 6: Как ориентация волокон влияет на постоянство угла изгиба?
Продольный изгиб увеличивает разброс упругого восстановления из-за изменения предела текучести, увеличивая допуск на угол партии с ± 0,5 ° до ± 1,5 °, снижая точность автоматизированной сборки.
Вопрос 7. Целесообразен ли нулевой внутренний радиус (острый изгиб) при современной прецизионной гибке листового металла?
Резких поворотов физически не бывает. Принуждение металла к нулевому радиусу разрушает кончик пуансона, разрывает самые внешние слои зерен на внешнем изгибе и вызывает трещины. Современные производственные стандарты строго запрещают проектирование с нулевым радиусом.
Вопрос 8: Как рассчитать тоннаж изгиба при увеличении радиуса изгиба?
При пуансоне большего радиуса площадь контакта увеличивается, что означает более глубокий ход и необходимость большего усилия. Противодействуйте пропорциональному увеличению отверстия V-образной матрицы, чтобы сохранить тоннаж под действием мощности гибочного гибочного пресса и в то же время преодолеть напряжение потока материала.
Краткое содержание
Точная установка внутреннего радиуса изгиба листового металла является ключевым шагом в балансе структурной жесткости, качества поверхности и производительности. Принимая во внимание удлинение материала, ориентацию кристаллов прокатки и геометрию инструмента во время вырубки, можно устранить более 90% внешних растрескивания волокон и отклонений от упругого возврата .
Оценка осуществимости и допуска гибка сложных конструктивных элементов ? Свяжитесь с нашей технической командой, чтобы бесплатно получить технико-экономическое обоснование DFM и решения по формированию партий . Для сложные промышленные корпуса требующие жестких допусков на размеры высокопрочных алюминиевых или нержавеющих сплавов, изучите прецизионную гибку листового металла в JS Precision, чтобы проверить правильность настройки инструментов и исключить брак при производстве конструкций.

Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

