 Español



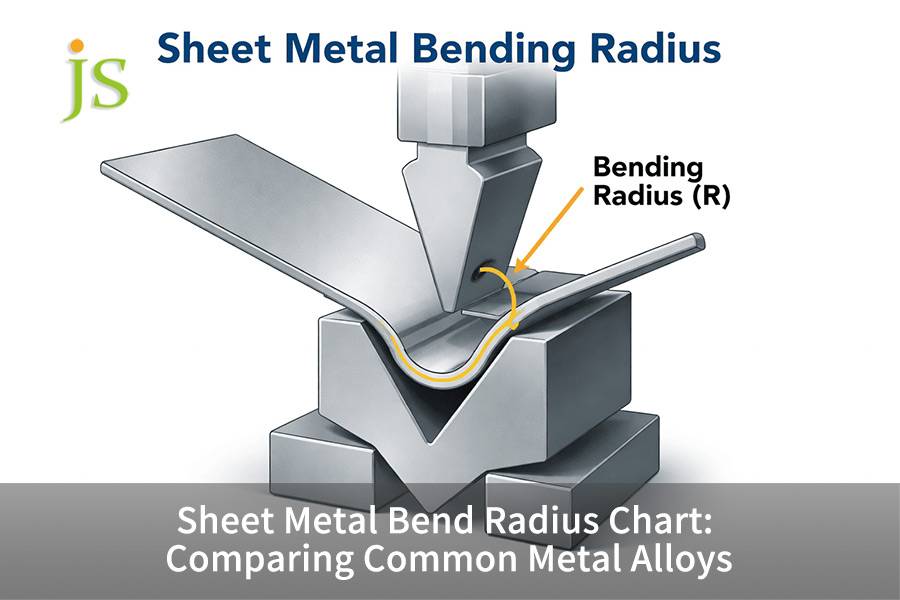

Una tabla de radio de curvatura de chapa muestra el radio de curvatura interior mínimo que una pieza en bruto puede soportar sin fractura por tracción cuando se dobla con aire en una plegadora. La mayoría de los talleres utilizan un radio interior de referencia igual al espesor del material (1,0 T), pero los verdaderos límites de ingeniería varían de 0,5 T a 6,0 T dependiendo del alargamiento de la aleación, el temple y la orientación del grano de laminación. El aluminio 5052-H32, blando y dúctil, se puede doblar con radios agudos de 0,5 T a 1,0 T, mientras que el aluminio estructural 6061-T6 y los aceros inoxidables endurecidos requieren radios de curvatura de 2,0 T a 4,0 T.
Tabla de resumen de respuestas principales
|
Aleación y temple |
Alargamiento (%) |
Curva Longitudinal R_min (Con Fibra) |
Curva transversal R_min (a través de la fibra) |
Springback típico |
|---|---|---|---|---|
|
Aluminio 5052-H32 |
12 |
1.0T |
0.5T |
1° - 2° |
|
Aluminio 6061-T6 |
8 - 10 |
3,5 T - 4,0 T |
2,0T - 2,5T |
2° - 3,5° |
|
Acero inoxidable 304/316 |
40 - 50 |
1,5 T - 2,0 T |
1.0T |
3° - 6° |
|
1018 Acero Laminado en Frío |
15 - 20 |
1.0T |
0,5T - 0,75T |
1° - 1,5° |
Valores de alargamiento de ASTM E8/E8M-22 y radios de curvatura mínimos de ASTM E290:2022 .
La flexión transversal a través del grano rodante reduce el riesgo de fractura entre un 30% y un 50% ; Las aleaciones de alta resistencia como 6061-T6 nunca deben tener un radio interior inferior a 2,0 T.
¿Cómo utilizar una tabla de radio de curvatura de chapa para comparar los límites de aleación?
Una tabla de radio de curvatura de chapa compara el alargamiento de la aleación bruta con la deformación por tracción en el límite exterior de una curvatura. Las aleaciones dúctiles como el acero 5052-H32 y 1018 admiten un radio de curvatura mínimo de 0,5 T a 1,0 T, mientras que las aleaciones de alto rendimiento, como el acero inoxidable 6061-T6 y 304, requieren espacios libres de 2,0 T a 4,0 T y un mayor tonelaje de plegadora.
Cálculo de la tensión externa de la fibra y el mecanismo de fractura.
La ecuación para la deformación por tracción de la fibra exterior es ε = 1 / (2R/T + 1). Cuando el radio interior de la pieza es menor que el umbral crítico para el alargamiento del material, la concentración de microporos en los límites de los granos conduce a un agrietamiento macroscópico . Esta es la razón por la que el 6061-T6 se fractura cuando se dobla por debajo de aproximadamente 2,0 T (transversal) a 3,5-4,0 T (longitudinal), mientras que el 5052-H32 sobrevive cuando se dobla hasta 0,5 T (transversal) .
Matriz de comparación de aleaciones multidimensionales
|
Dimensión |
Aluminio 5052-H32 |
Aluminio 6061-T6 |
Acero inoxidable 304 |
1018 CRS |
|---|---|---|---|---|
|
Umbral R/T recomendado |
0,5T - 1,0T |
2,5 T - 4,0 T |
1,0 T - 2,0 T |
0,5T - 1,0T |
|
Compensación de recuperación elástica |
1° - 2° |
2° - 3,5° |
3° - 6° |
1° - 1,5° |
|
Multiplicador de tonelaje |
0,5x - 0,6x |
0,8x - 0,9x |
1,5x - 1,8x |
1,0x |
|
Modos de falla |
Sangría de superficie |
Grietas en todo el espesor |
Fractura por endurecimiento por trabajo |
Descamación de escamas |
El acero inoxidable 304 requiere al menos 1,5 veces el tonelaje ; 6061-T6 es una aleación con alto riesgo de fractura y nunca se debe utilizar la regla general 1T para acero con bajo contenido de carbono.
Datos del proyecto JS Precision (2025): pruebas internas de plegadoras en más de 500 curvas en 5052-H32 y 6061-T6 de 2,5 mm verificaron los umbrales de 0,5 T y 3,5 T respectivamente, con tasas de desperdicio de 0,3 % frente a 14,2 % cuando se desvían de los límites de la tabla.
Análisis del modo de falla inversa
- Hendidura en la superficie: si se utiliza una presión muy alta, esto puede causar que la punta del punzón se clave en el aluminio blando de la superficie superior. Puede reducir la fuerza o utilizar un radio de golpe más grande para corregirlo.
- Fractura frágil de penetración gruesa: 6061-T6 probablemente se desarrollará si R/T es < 2,5 y se debe cumplir estrictamente una especificación de radio mínimo.
- Agrietamiento retardado: el refuerzo del acero inoxidable 304 provoca una tensión interna que puede superar los 1000 MPa, por lo que es obligatorio un tratamiento adicional para aliviar la tensión.
- Atasco de rebabas: esto puede ser el resultado de la descamación de incrustaciones de óxido de una lámina (1018 CRS). Se debe colocar una capa de poliuretano encima de la pieza de trabajo.
Explora nuestro Servicio de doblado de metales para soluciones de conformado de precisión que cubren todas las aleaciones.
¿Cómo determina la dirección de flexión el radio de flexión mínimo?
La dirección de flexión gobierna directamente el radio de flexión mínimo alineando los límites de los granos , ya sea paralelos o perpendiculares a las tensiones aplicadas. La flexión transversal a través del grano rodante permite una distribución uniforme de la tensión de tracción, lo que permite radios interiores más ajustados. La flexión longitudinal paralela a los canales de grano tensa las inclusiones débiles, lo que aumenta el riesgo de agrietamiento de la superficie exterior hasta en un 40 %.
Efecto de orientación del grano de microestructura
El alargamiento de los granos se produce durante el proceso de laminación en frío. Al doblarse, las fibras externas aumentan de tensión: si la tensión es paralela a los granos alargados (paralelos al grano), entonces los microporos se propagan a lo largo de las cadenas de inclusión; si la tensión es perpendicular a los granos (a través de los granos), entonces la deformación se localiza en múltiples límites de los granos y la ductilidad aumenta en un 35%.
Datos de prueba cuantitativos de flexión direccional.
el frio proceso de doblado de 6061-T6 y acero de alta resistencia demuestra que la flexión longitudinal disminuye el alargamiento efectivo entre un 25% y un 40%. El doblado en frío 5052-H32 en la dirección transversal de la fibra permite radios muy agudos, con un R/T tan pequeño como 0,5 T, mientras que en la dirección longitudinal de doblado se necesita al menos 1,0 T.
Estrategia anidada para plegado multidireccional
La hoja en bruto descansa en un ángulo de 45° con la dirección de laminado. Es aconsejable hacer coincidir los ángulos de la fibra a lo largo de las direcciones de flexión para que la tensión de flexión se distribuya uniformemente a lo largo de la fibra. Esta práctica puede reducir el desperdicio direccional de recintos complejos hasta en un 60 %.
La flexión transversal puede soportar una tensión de la superficie externa un 35% mayor que la flexión longitudinal. Aun así, en flexión longitudinal, el factor de seguridad del radio mínimo debe aumentarse entre 1,5 y 2,0 veces para evitar fracturas.
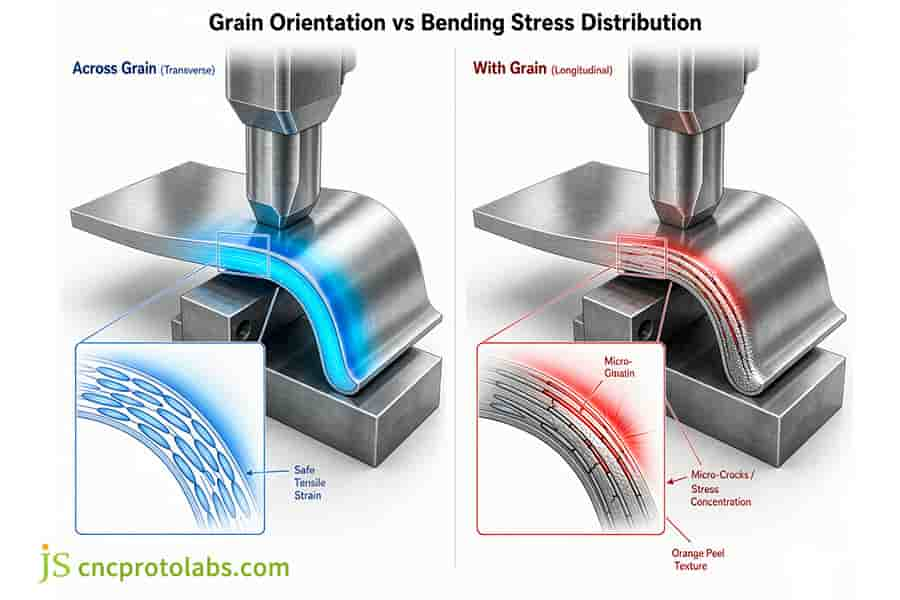
Figura 1: Diagrama que compara la distribución de la tensión de flexión a través de la fibra y con la fibra en chapa de metal.
Aluminio versus acero inoxidable: ¿Cuál es la mejor aleación de aluminio para doblar?
Al evaluar los límites de formación del aluminio frente al acero inoxidable, identificar la mejor aleación de aluminio para doblar depende del equilibrio entre la ductilidad y la resistencia. Mientras que el 5052-H32 ofrece radios ajustados y sin fisuras de hasta 0,5 T con un mínimo retorno elástico, el acero inoxidable austenítico 304 exige espacios libres de 1,0 T a 2,0 T y genera un endurecimiento intenso por trabajo, lo que requiere casi el doble del tonelaje de la plegadora.
Comparación de alargamiento y sensibilidad al agrietamiento.
El acero inoxidable 304 alcanza un nivel de alargamiento del 45% o incluso más. Aún así, se produce un cambio de fase martensítica durante la operación de conformado en frío o doblado, lo que resulta en un endurecimiento importante. La aleación de aluminio 5052-H32 alcanza aproximadamente un 12% de alargamiento. Un bajo límite elástico permite su suave deformación plástica; Además, tiene una sensibilidad muy baja a los microdesgarros externos de las fibras (menos de 0,5 T).
Dinámica y compensación del springback
- Utilice un modelo de compensación de linealidad en el que la recuperación elástica después de la formación de la aleación de aluminio sea de 1 a 2 grados.
- Un retroceso elástico de 3 a 6 grados con acero inoxidable austenítico requiere el uso de control de ángulo de circuito cerrado CNC.
- El acero de alta resiliencia requiere una corrección de carrera mediante un sistema de retroalimentación en tiempo real.
Límites de sustitución entre procesos
Cuando una pieza es bastante gruesa (más de 6 mm), el radio de formación es menor o igual al espesor del material R ≤ 1,0 T y el componente necesita buena rigidez, la formación en frío provocará un límite de carga en las plegadoras de chapa. En esta situación, el fresado CNC de 5 ejes directamente a partir de un bloque de chapa metálica es una solución alternativa adecuada.
¿Por qué evitar doblar aluminio 6061 T6 para soportes de gabinetes ajustados?
Los ingenieros deben tener cuidado cuando doblado de aluminio 6061 t6 para brackets electrónicos compactos, ya que su bajo alargamiento del 9% provoca graves fracturas del radio exterior bajo radios agudos. La sustitución del perfil por 5052-H32 permitió un radio de curvatura exacto de 1,0 T, lo que redujo el desperdicio de piezas del 14,2 % al 0,3 % durante doblado de chapa de precisión en JS Precisión.
Cuellos de botella en el diseño inicial
- A un cliente se le ocurrió un soporte de carga de 2,5 mm y optó por 6061-T6 para soportar cargas cíclicas de 40 kg .
- El choque interno del riel DIN limita el radio interior a R = 3,0 mm (1,2 T), que está muy por debajo del factor de seguridad recomendado de 2,0 T.
- El primer elemento de prueba mostró microfisuras continuas a lo largo del pliegue, por lo que terminaron desechándose un 14,2%.
Análisis de compensaciones
|
Parámetro |
Originales (6061-T6) |
Revisado (5052-H32 + Costillas de refuerzo) |
|---|---|---|
|
Diseño de radio interior |
3,0 mm (1,2 T, límite superior) |
2,5 mm (1,0 T, compatible) |
|
Tasa de desecho |
14,2% |
0,3% |
|
Variación de recuperación elástica |
3,2° ± 0,8° |
1,5° ± 0,2° |
|
Costo relativo |
100% |
81,5% |
Póngase en contacto con un ingeniero de JS Precision para obtener un análisis de viabilidad de DFM gratuito. Explore más estudios de casos de fabricación de gabinetes de chapa metálica y DFM.
¿En qué se diferencia el doblado de chapa de acero del doblado de chapa de acero inoxidable?
Doblar láminas de acero como el acero laminado en frío 1018 muestra aproximadamente 1° de recuperación elástica y funciona bien con radios de 0,5T a 1,0T. Por el contrario, doblar láminas de acero inoxidable dará como resultado un excelente endurecimiento por trabajo y recuperación elástica que puede ser incluso de 3 a 6 grados. Los aceros inoxidables normalmente requieren entre 1,5 y 1,8 veces más tonelaje de conformado y aberturas de matriz en V más grandes, que van desde 8T a 10T.
Selección de apertura del troquel en V
|
Materiales |
Apertura recomendada del troquel en V |
Radio interior natural (curvatura de aire) |
Gama de recuperación elástica |
|---|---|---|---|
|
1018 CRS |
6T - 8T |
R≈V/6 |
1,0° - 1,5° |
|
Acero inoxidable 304 |
8T - 10T |
R≈V/5 |
3,0° - 6,0° |
Las aberturas de molde más pequeñas en acero inoxidable pueden exceder el límite de tensión de contacto, acelerando el desgaste y provocando que el troquel se muerda.
Precompensación de rebote
- El 1018 CRS tiene una recuperación elástica de 1,0° a 1,5° , que se puede compensar fijando la cantidad de flexión.
- El acero inoxidable requiere de 3,0° a 6,0° de compensación del recorrido de flexión, que debe ajustarse dinámicamente.
- Normalmente se utiliza un punzón de 85° u 80° para lograr el ángulo final de 90°.
Control de contaminación de superficies
- Se debe utilizar una capa intermedia de película de poliuretano para aislar el molde de acero al carbono de la superficie de acero inoxidable.
- Como alternativa, utilice herramientas especiales cromadas para evitar que se incrusten partículas de hierro.
- Esto evita que la capa de pasivación se dañe y se produzca corrosión.
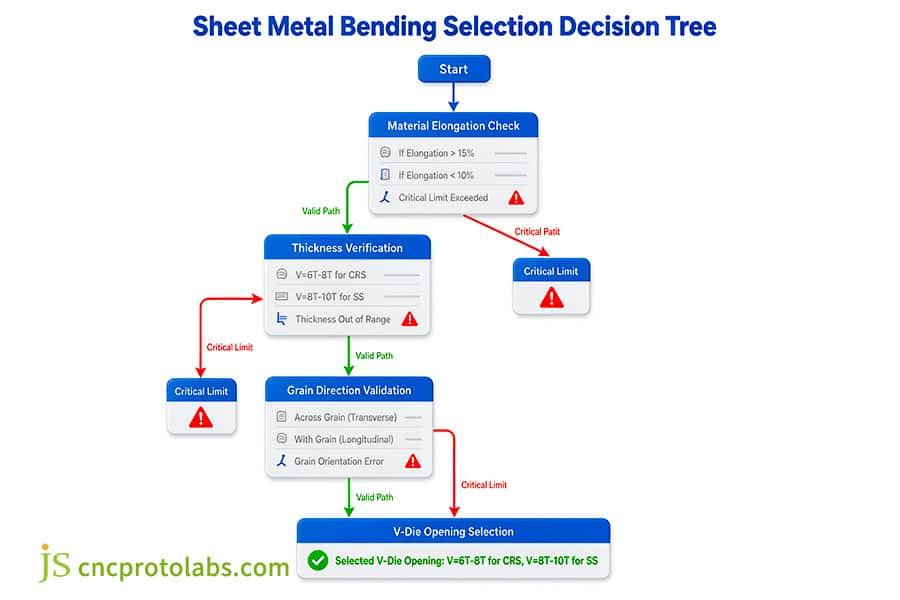
Figura 2: Árbol de decisión de selección de plegado de chapa metálica para calcular el radio de plegado.
¿Cómo sirve una tabla de radio de curvatura de chapa metálica para calcular el radio de curvatura?
Consultar una tabla de radios de curvatura de chapa metálica le brinda la geometría básica que necesita en los cálculos del radio de curvatura para obtener los factores K correctos. A medida que las relaciones entre el radio interior y el espesor (R/T) pasan de 0,5 a 3,0, la posición del eje neutro cambia, lo que significa que los factores K también cambiarán de 0,30 a 0,48 .
Derivación de dimensiones desplegadas.
Fórmula: BA = (π / 180) × A × (R + K × T) . Cuando R < 1,0T, el coeficiente K se reduce a 0,30 - 0,35; cuando R ≥ 3,0T, el coeficiente K se estabiliza en 0,46 - 0,50.
Rama de Ingeniería de Selección de Nivel 4
- Límite de ductilidad: Calcule R/T para obtener el umbral mínimo de elongación del material.
- Dirección de la fibra Verificar: se identifica el efecto de la fibra paralela versus la transversal sobre el agrietamiento y la recuperación elástica.
- Comparación de moldes de forma libre: Compruebe si la apertura del molde corresponde al radio interior.
- Fijación de las dimensiones desplegadas CAD: se mide el coeficiente K real y se utiliza para el cálculo inverso.
Matriz de referencia rápida ampliada del factor K experimental
|
Materiales |
K en R/T = 0,5 |
K en R/T = 1,0 |
K en R/T = 2,0 |
K en R/T ≥ 3,0 |
|---|---|---|---|---|
|
5052-H32 |
0,33 |
0,38 |
0,42 |
0,46 |
|
6061-T6 |
No recomendado |
0,36 (riesgo de fractura) |
0,40 |
0,45 |
|
304 inoxidable |
0,32 |
0,37 |
0,43 |
0,48 |
|
1018 CRS |
0,35 |
0,40 |
0,44 |
0,48 |
El coeficiente K debe calcularse mediante cálculo inverso utilizando el radio interior natural del molde real en el taller.
ISO 7438:2020 — Materiales metálicos — La prueba de flexión especifica las dimensiones de la pieza de prueba y los diámetros del punzón para verificar la ductilidad.
Documento técnico para PYME (2024): el desplazamiento del eje neutro en la flexión al aire de aleaciones de alta resistencia cuantifica la variación del factor K en las relaciones R/T.
Visite la Guía de cálculo del factor K y diseño plano de chapa para dominar los métodos precisos de cálculo del factor K y mejorar la eficiencia del despliegue de chapa.
Preguntas frecuentes
P1: ¿Qué sucede si el radio de curvatura es menor que el límite mínimo?
Cuando la tensión de tracción de la fibra exterior excede el alargamiento del material, los microhuecos se fusionan a lo largo de los límites del grano, progresando desde la ondulación de la piel de naranja hasta la fractura. Las microfisuras permiten que las soluciones ácidas o enchapadas penetren y provoquen fallas por corrosión en las capas profundas.
P2: ¿Se puede doblar el aluminio 6061-T6 con un radio interior de 1T sin agrietarse?
"La flexión en frío del 6061-T6 a 1T provoca una fractura frágil" . Si un radio de 1T es un requisito de diseño, solicite templado 6061-O, forme a 1T y luego trate con solución térmica hasta T6, o use 5052-H32 con nervaduras de refuerzo.
P3: ¿Por qué el acero inoxidable presenta una recuperación elástica significativamente mayor que el acero dulce?
El acero inoxidable austenítico 304/316 se caracteriza por una relación límite elástico-resistencia a la tracción muy baja, la tasa de endurecimiento por trabajo es extrema y tiene un módulo elástico relativamente alto. La energía de deformación elástica almacenada durante el proceso de flexión es mucho mayor que en el acero dulce, lo que conduce a una recuperación elástica del orden de 3° a 6° frente a la recuperación elástica del acero dulce de 1° a 1,5°.
P4: ¿Cuál es la relación de apertura estándar de la matriz en V para chapa metálica doblada por aire?
Para láminas de acero dulce y láminas de aluminio blando, la V debe ser igual a 6T a 8T. Para láminas de acero inoxidable y aluminio de alta resistencia, V debe ser de 8T a 12T. Para placas gruesas (T ≥ 6 mm), V debe ser ≥ 10 T para mantener moderada la carga de la plegadora.
P5: ¿Cómo elijo entre aluminio 5052 y 3003 para doblar chapa?
3003-H14 permite un conformado más sencillo con radios muy agudos, pero ofrece la menor resistencia a las indentaciones. 5052-H32 tiene la mayor resistencia a la corrosión, las propiedades estructurales más fuertes y es capaz de doblarse 1T, este material se ha convertido en el estándar en la fabricación de gabinetes industriales.
P6: ¿Cómo afecta la orientación del grano a la consistencia del ángulo de plegado?
La flexión longitudinal aumenta la dispersión de la recuperación elástica debido a la variación del límite elástico, ampliando la tolerancia del ángulo del lote de ±0,5° a ±1,5°, degradando la precisión del ensamblaje automatizado.
P7: ¿Es práctico un radio interior cero (doblado agudo) en el doblado de chapa de precisión moderno?
Físicamente no se producen curvas cerradas. Forzar el metal a un radio cero arruina la punta del punzón, desgarra las capas de grano más externas en la curva exterior y provoca grietas. Los estándares de fabricación modernos prohíben estrictamente el diseño de radio cero.
P8: ¿Cómo calculo el tonelaje de flexión al ampliar el radio de flexión?
Con punzones de mayor radio, el área de contacto es mayor, lo que implica un golpe más profundo y se necesita más fuerza. Contrarreste ampliando proporcionalmente la apertura de la matriz en V para mantener el tonelaje por debajo de la potencia de la prensa plegadora y, al mismo tiempo, superar la tensión del flujo de material.
Resumen
Establecer con precisión el radio de curvatura interior de la chapa es un paso clave para equilibrar la rigidez estructural, la calidad de la superficie y el rendimiento de la producción. Al considerar el alargamiento del material, la orientación del cristal rodante y la geometría de la herramienta durante el corte, se pueden eliminar más del 90% del agrietamiento externo de la fibra y las desviaciones de la recuperación elástica .
Evaluar la viabilidad y el ajuste de tolerancia de doblar componentes estructurales complejos ? Póngase en contacto con nuestro equipo técnico para obtener análisis de viabilidad DFM y soluciones de formación de lotes gratuitos . Para recintos industriales complejos que requieren tolerancias dimensionales estrictas en aleaciones de aluminio o inoxidable de alta resistencia, explore el doblado de chapa de precisión en JS Precision para validar configuraciones de herramientas y eliminar desechos de producción estructural.

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

