 العربية



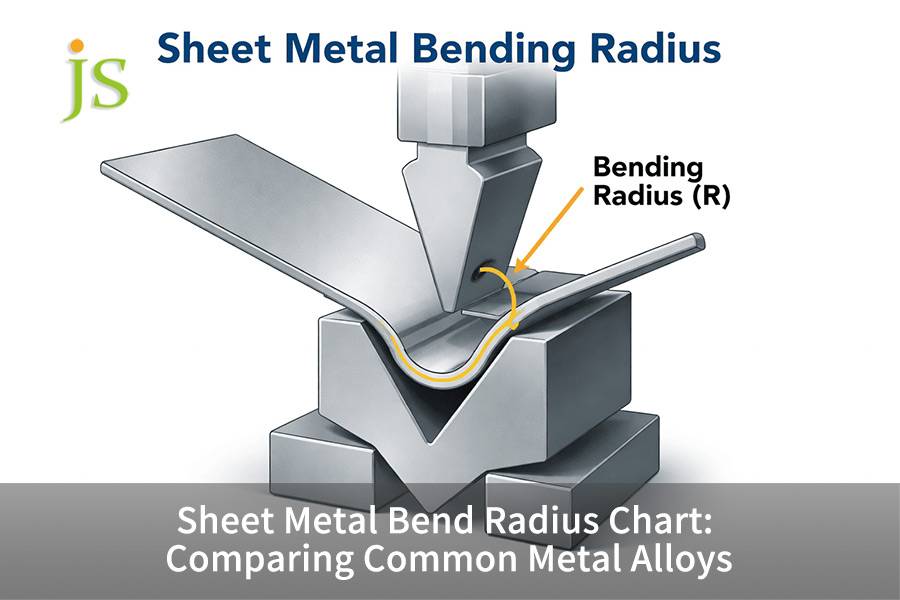

يوضح مخطط نصف قطر انحناء الصفائح المعدنية الحد الأدنى لنصف قطر الانحناء الداخلي الذي يمكن أن يتحمله الفراغ دون كسر الشد عند ثني الهواء على فرامل الضغط. تستخدم معظم المحلات التجارية خطًا أساسيًا داخل نصف القطر يساوي سمك المادة (1.0T)، لكن الحدود الهندسية الحقيقية تتراوح من 0.5T إلى 6.0T اعتمادًا على استطالة السبائك والمزاج واتجاه الحبوب المتدحرجة. يمكن ثني الألومنيوم 5052-H32 الناعم والمرن إلى أنصاف أقطار حادة تبلغ 0.5T-1.0T، بينما يتطلب الألومنيوم الهيكلي 6061-T6 والفولاذ المقاوم للصدأ المقوى للعمل أنصاف أقطار انحناء 2.0T-4.0T .
جدول ملخص الإجابة الأساسية
|
سبيكة ومزاج |
استطالة (٪). |
الانحناء الطولي R_min (بالحبوب) |
الانحناء المستعرض R_min (عبر الحبوب). |
سبرينغباك نموذجي |
|---|---|---|---|---|
|
5052-H32 الألومنيوم |
12 |
1.0 طن |
0.5 طن |
1° - 2° |
|
6061-T6 الألومنيوم |
8 - 10 |
3.5 طن - 4.0 طن |
2.0 طن - 2.5 طن |
2° - 3.5° |
|
304/316 الفولاذ المقاوم للصدأ |
40 - 50 |
1.5 طن - 2.0 طن |
1.0 طن |
3° - 6° |
|
1018 فولاذ مدلفن على البارد |
15 - 20 |
1.0 طن |
0.5 طن - 0.75 طن |
1° - 1.5° |
قيم الاستطالة من ASTM E8/E8M-22 والحد الأدنى لنصف قطر الانحناء من أستم E290:2022 .
يؤدي الانحناء العرضي عبر الحبوب المتدحرجة إلى تقليل خطر الكسر بنسبة 30% إلى 50% ؛ يجب ألا تحتوي السبائك عالية القوة مثل 6061-T6 على نصف قطر داخلي أقل من 2.0T.
كيفية استخدام مخطط نصف قطر انحناء الصفائح المعدنية لمقارنة حدود السبائك؟
يتطابق مخطط نصف قطر انحناء الصفائح المعدنية مع استطالة السبائك الخام مقابل إجهاد الشد على الحدود الخارجية للانحناء. تدعم السبائك المطيلة مثل الفولاذ 5052-H32 والفولاذ 1018 الحد الأدنى من نصف قطر الانحناء من 0.5T إلى 1.0T، بينما تتطلب السبائك عالية الإنتاجية بما في ذلك 6061-T6 والفولاذ المقاوم للصدأ 304 خلوصًا يتراوح بين 2.0T إلى 4.0T وزيادة حمولة مكابح الضغط.
حساب سلالة الألياف الخارجية وآلية الكسر
معادلة إجهاد الشد للألياف الخارجية هي ε = 1 / (2R/T + 1). عندما يكون نصف القطر الداخلي للجزء أقل من العتبة الحرجة لاستطالة المادة، فإن تركيز المسام الصغيرة عند حدود الحبوب يؤدي إلى تشقق عياني . هذا هو السبب في أن كسور 6061-T6 عند ثنيها أقل من 2.0T تقريبًا (عرضي) إلى 3.5-4.0T (طولي)، بينما يبقى 5052-H32 على قيد الحياة عند الانحناء إلى 0.5T (عرضي) .
مصفوفة مقارنة السبائك متعددة الأبعاد
|
البعد |
5052-H32 الألومنيوم |
6061-T6 الألومنيوم |
304 الفولاذ المقاوم للصدأ |
1018 سي آر إس |
|---|---|---|---|---|
|
عتبة R/T الموصى بها |
0.5 طن - 1.0 طن |
2.5 طن - 4.0 طن |
1.0 طن - 2.0 طن |
0.5 طن - 1.0 طن |
|
تعويض سبرينجباك |
1° - 2° |
2° - 3.5° |
3° - 6° |
1° - 1.5° |
|
مضاعف الحمولة |
0.5x - 0.6x |
0.8x - 0.9x |
1.5x - 1.8x |
1.0x |
|
أوضاع الفشل |
المسافة البادئة السطحية |
تكسير من خلال سمك |
كسر تصلب العمل |
تقشر الحجم |
يتطلب الفولاذ المقاوم للصدأ 304 ما لا يقل عن 1.5 مرة من الحمولة ؛ 6061-T6 عبارة عن سبيكة عالية الخطورة للكسر، ولا ينبغي أبدًا استخدام القاعدة الأساسية 1T للفولاذ منخفض الكربون.
JS Precision Project Data (2025) — أثبتت تجارب مكابح الضغط الداخلية عبر أكثر من 500 انحناء على 2.5 مم 5052-H32 و6061-T6 عتبات 0.5T و3.5T على التوالي، مع معدلات خردة تبلغ 0.3% مقابل 14.2% عند الانحراف عن حدود الرسم البياني.
تحليل وضع الفشل العكسي
- المسافة البادئة للسطح: إذا تم استخدام ضغط عالي جدًا، فقد يتسبب ذلك في حفر طرف المثقاب في الألومنيوم الناعم للسطح العلوي. يمكنك إما تقليل القوة أو استخدام نصف قطر أكبر لتصحيح ذلك.
- الكسر الهش ذو الاختراق السميك: من المحتمل أن يتطور 6061-T6 إذا كان R/T أقل من 2.5 ويجب الالتزام بدقة بمواصفات الحد الأدنى لنصف القطر.
- التشقق المتأخر: تؤدي تقوية الفولاذ المقاوم للصدأ 304 إلى إجهاد داخلي يمكن أن يتجاوز 1000 ميجاباسكال، لذا فإن المعالجة الإضافية لتخفيف الضغط إلزامية.
- تشويش الأزيز: يمكن أن يكون هذا نتيجة لتساقط مقياس الأكسيد من الورقة (1018 CRS). يجب وضع طلاء البولي يوريثين فوق الفراغ.
اكتشف موقعنا خدمة ثني المعادن لحلول التشكيل الدقيقة التي تغطي جميع السبائك.
كيف يحدد اتجاه الانحناء الحد الأدنى لنصف قطر الانحناء؟
يتحكم اتجاه الانحناء بشكل مباشر في الحد الأدنى لنصف قطر الانحناء عن طريق محاذاة حدود الحبوب إما بالتوازي أو عموديًا على الضغوط المطبقة. يسمح الانحناء العرضي عبر الحبوب المتدحرجة بتوزيع إجهاد الشد بشكل موحد، مما يتيح أنصاف أقطار داخلية أكثر إحكامًا. يجهد الانحناء الطولي الموازي لقنوات الحبوب على طول الشوائب الضعيفة، مما يزيد من خطر تشقق السطح الخارجي بنسبة تصل إلى 40%.
تأثير اتجاه الحبوب المجهرية
تحدث استطالة الحبوب أثناء عملية الدرفلة على البارد. عند الانحناء، ترتفع الألياف الخارجية إلى مستوى التوتر: إذا كان الضغط موازيًا للحبيبات المطولة (موازية للحبيبات)، فإن المسام الصغيرة تنتشر على طول سلاسل التضمين؛ إذا كان الإجهاد عموديًا على الحبوب (الحبيبات المتقاطعة)، فسيتم تحديد الانفعال على حدود الحبوب المتعددة، وتزداد الليونة بنسبة 35%.
بيانات الاختبار الكمي للانحناء الاتجاهي
البرد عملية الانحناء يوضح 6061-T6 والفولاذ عالي القوة أن الانحناء الطولي يقلل من الاستطالة الفعالة بنسبة 25% إلى 40%. يسمح الانحناء البارد 5052-H32 في الاتجاه المتقاطع للحبيبات بنصف قطر حاد جدًا، مع R/T صغير يصل إلى 0.5T، بينما في الاتجاه الطولي للانحناء هناك حاجة إلى 1.0T على الأقل .
استراتيجية متداخلة للانحناء متعدد الاتجاهات
توضع الورقة الفارغة بزاوية 45 درجة مع اتجاه التدحرج. يُنصح بمطابقة زوايا الحبوب على طول اتجاهات الانحناء بحيث يتم توزيع إجهاد الانحناء بالتساوي على طول الحبوب. يمكن لهذه الممارسة أن تقلل الخردة الاتجاهية من العبوات المعقدة بنسبة تصل إلى 60%.
يمكن للانحناء العرضي أن يتحمل إجهاد السطح الخارجي بنسبة 35% أعلى من الانحناء الطولي. ومع ذلك، في الانحناء الطولي، يجب زيادة الحد الأدنى لعامل أمان نصف القطر بمقدار 1.5 إلى 2.0 مرة لتجنب الكسر.
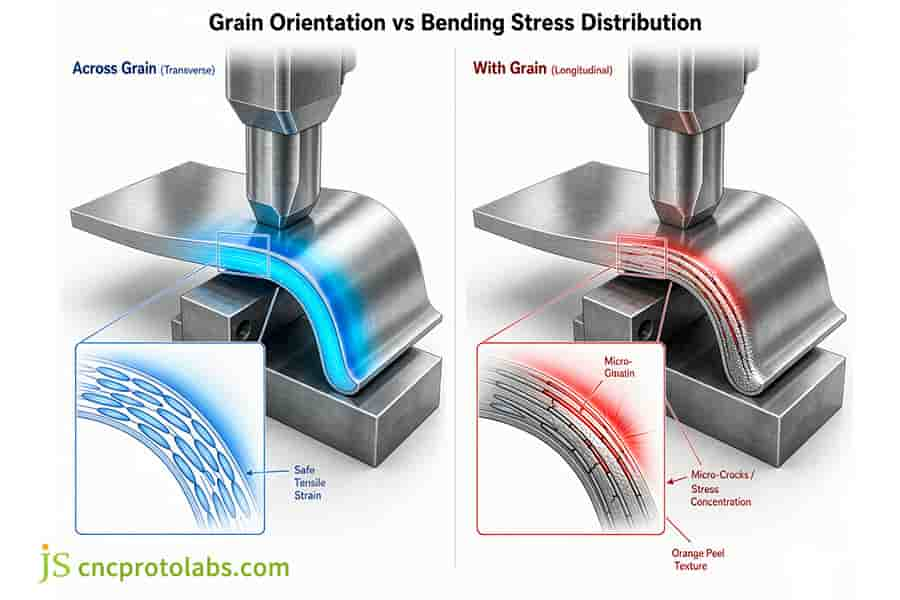
الشكل 1: رسم تخطيطي يقارن عبر الحبوب ومع توزيع إجهاد انحناء الحبوب على الصفائح المعدنية.
الألومنيوم أم الفولاذ المقاوم للصدأ: ما هي أفضل سبائك الألومنيوم للثني؟
عند تقييم الألومنيوم مقابل الفولاذ المقاوم للصدأ لتشكيل الحدود، فإن تحديد أفضل سبائك الألومنيوم للثني يعتمد على موازنة الليونة مع القوة. في حين أن 5052-H32 يوفر نصف قطر محكم وخالي من الشقوق يصل إلى 0.5T مع الحد الأدنى من الزنبرك الخلفي، فإن الفولاذ المقاوم للصدأ الأوستنيتي 304 يتطلب خلوصًا من 1.0T إلى 2.0T ويولد تصلبًا مكثفًا للعمل، مما يتطلب ما يقرب من ضعف حمولة مكابح الضغط.
مقارنة الاستطالة وحساسية الكراك
الفولاذ المقاوم للصدأ 304 يصل إلى مستوى استطالة 45% أو أكثر. ومع ذلك، يحدث تغير في الطور المارتنسيتي أثناء عملية التشكيل أو الثني على البارد، مما يؤدي إلى تصلب العمل بشكل كبير. سبائك الألومنيوم 5052-H32 تصل إلى حوالي 12% من الاستطالة. قوة الإنتاجية المنخفضة تمكن من تشوه البلاستيك بشكل سلس. كما أنها تتمتع بحساسية منخفضة جدًا للتمزقات الدقيقة للألياف الخارجية (أقل من 0.5T).
ديناميات Springback والتعويض
- استخدم نموذج التعويض الخطي حيث يكون الارتداد بعد تشكيل سبائك الألومنيوم 1-2 درجة.
- يتطلب الزنبرك الخلفي من 3-6 درجات مع الفولاذ المقاوم للصدأ الأوستنيتي استخدام التحكم في زاوية الحلقة المغلقة باستخدام الحاسب الآلي.
- يتطلب الفولاذ عالي المرونة تصحيح السكتة الدماغية عبر نظام ردود الفعل في الوقت الحقيقي.
حدود الاستبدال عبر العمليات
عندما يكون جزء واحد سميكًا جدًا (أكثر من 6 مم)، يكون نصف قطر التشكيل أقل أو يساوي سمك المادة R ≥ 1.0T ويحتاج المكون إلى صلابة جيدة، فإن التشكيل على البارد سوف يسبب حدًا للحمل على مكابح ضغط الصفائح المعدنية. في ظل هذه الحالة، يعد الطحن CNC ذو 5 محاور مباشرة من كتلة الصفائح المعدنية حلاً بديلاً مناسبًا.
لماذا نتجنب ثني الألومنيوم 6061 T6 للأقواس الضيقة؟
يجب على المهندسين توخي الحذر عندما الانحناء 6061 T6 الألومنيوم للأقواس الإلكترونية المدمجة، حيث أن استطالتها المنخفضة بنسبة 9٪ تؤدي إلى كسور شديدة في نصف القطر الخارجي تحت أنصاف أقطار حادة. أدى استبدال ملف التعريف بـ 5052-H32 إلى السماح بنصف قطر انحناء دقيق يبلغ 1.0T، مما أدى إلى انخفاض خردة الأجزاء من 14.2% إلى 0.3% أثناء ثني الصفائح المعدنية بدقة في JS الدقة.
اختناقات التصميم الأولي
- جاء أحد العملاء بحامل حمل مقاس 2.5 مم وذهب مع 6061-T6 لتحمل أحمال دورية تبلغ 40 كجم .
- يقيد الصدام الداخلي لسكة DIN نصف القطر الداخلي إلى R = 3.0 مم (1.2T)، وهو أقل بكثير من عامل الأمان الموصى به 2.0T.
- أظهر عنصر الاختبار الأول وجود شقوق صغيرة مستمرة على طول الطية، لذا انتهى بهم الأمر إلى التخلص من 14.2%.
تحليل المقايضة
|
المعلمة |
أصلي (6061-T6) |
مراجعة (5052-H32 + تقوية الأضلاع). |
|---|---|---|
|
تصميم داخل نصف القطر |
3.0 مم (1.2T، الحد الزائد) |
2.5 ملم (1.0T، متوافق) |
|
معدل الخردة |
14.2% |
0.3% |
|
تنوع سبرينجباك |
3.2° ± 0.8° |
1.5 درجة ± 0.2 درجة |
|
التكلفة النسبية |
100% |
81.5% |
اتصل بمهندس JS Precision للحصول على تحليل مجاني لجدوى سوق دبي المالي. اكتشف المزيد عن تصنيع العبوات المعدنية ودراسات حالة سوق دبي المالي.
كيف يختلف ثني صفائح الفولاذ عن ثني صفائح الفولاذ المقاوم للصدأ؟
تُظهر صفائح الفولاذ المنحنية مثل الفولاذ المدلفن على البارد 1018 حوالي 1 درجة من الزنبرك وتعمل بشكل جيد مع أنصاف أقطار من 0.5T إلى 1.0T. على العكس من ذلك، فإن ثني الصفائح المعدنية المصنوعة من الفولاذ المقاوم للصدأ سيؤدي إلى تصلب عمل رائع وخلفية زنبركية يمكن أن تصل إلى 3 إلى 6 درجات. يتطلب الفولاذ المقاوم للصدأ عادةً حمولة تشكيل أكبر بمقدار 1.5-1.8 مرة وفتحات قالب على شكل V أكبر تتراوح من 8T إلى 10T.
اختيار الفتح على شكل حرف V
|
المواد |
يوصى بفتح قالب على شكل حرف V |
نصف القطر الطبيعي الداخلي (انحناء الهواء). |
نطاق سبرينجباك |
|---|---|---|---|
|
1018 سي آر إس |
6 طن - 8 طن |
ص ≈ الخامس/6 |
1.0 درجة - 1.5 درجة |
|
304 الفولاذ المقاوم للصدأ |
8 طن - 10 طن |
ص ≈ الخامس/5 |
3.0 درجة - 6.0 درجة |
يمكن أن تتجاوز فتحات القالب الأصغر على الفولاذ المقاوم للصدأ حد ضغط التلامس، مما يؤدي إلى تسريع التآكل والتسبب في عض القالب.
انتعاش التعويض المسبق
- يحتوي 1018 CRS على قفز خلفي من 1.0 درجة إلى 1.5 درجة ، والذي يمكن تعويضه عن طريق تثبيت مقدار الانحناء.
- يتطلب الفولاذ المقاوم للصدأ من 3.0 إلى 6.0 درجات من تعويض حركة الانحناء، والذي يحتاج إلى تعديل ديناميكي.
- عادةً ما يتم استخدام لكمة 85 درجة أو 80 درجة لتحقيق زاوية 90 درجة النهائية.
التحكم في تلوث السطح
- يجب استخدام طبقة داخلية من فيلم البولي يوريثين لعزل قالب الفولاذ الكربوني عن سطح الفولاذ المقاوم للصدأ.
- وبدلاً من ذلك، استخدم أدوات خاصة مطلية بالكروم لمنع جزيئات الحديد من التضمين.
- وهذا يمنع طبقة التخميل من التلف والتسبب في التآكل.
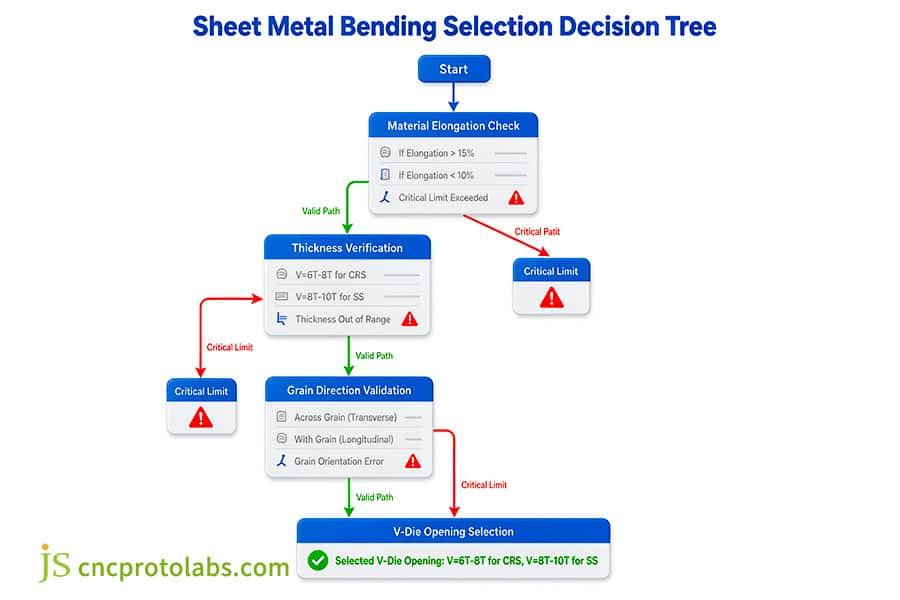
الشكل 2: شجرة قرار اختيار ثني الصفائح المعدنية لحساب نصف قطر الانحناء.
كيف يمكن أن يرشد مخطط نصف قطر الانحناء للصفائح المعدنية حساب نصف قطر الانحناء؟
تمنحك الإشارة إلى نصف قطر الانحناء لمخطط الصفائح المعدنية الهندسة الأساسية التي تحتاجها في حسابات نصف قطر الانحناء للحصول على عوامل K الصحيحة. نظرًا لأن نسبة نصف القطر الداخلي إلى السُمك (R/T) تنتقل من 0.5 إلى 3.0، يتغير موضع المحور المحايد، مما يعني أن عوامل K ستتغير أيضًا من 0.30 إلى 0.48 .
اشتقاق الأبعاد المكشوفة
الصيغة: BA = (π / 180) × A × (R + K × T) . عندما يكون R < 1.0T، يتقلص المعامل K إلى 0.30 - 0.35؛ عندما يكون R ≥ 3.0T، يستقر المعامل K عند 0.46 - 0.50.
المستوى الرابع فرع هندسة الاختيار
- حد الليونة: احسب R/T للحصول على الحد الأدنى من استطالة المادة.
- فحص اتجاه الحبوب: تم تحديد تأثير الحبوب المتوازية مقابل الحبوب المتقاطعة على التشقق والظهر الزنبركي.
- قالب المقارنة الحرة: تحقق مما إذا كان فتح القالب يتوافق مع نصف القطر الداخلي.
- تثبيت أبعاد CAD المكشوفة: يتم قياس معامل K الفعلي، ويستخدم للحساب العكسي.
عامل K التجريبي الموسع المصفوفة المرجعية السريعة
|
المواد |
K عند R/T = 0.5 |
K عند R/T = 1.0 |
K عند R/T = 2.0 |
K عند R/T ≥ 3.0 |
|---|---|---|---|---|
|
5052-H32 |
0.33 |
0.38 |
0.42 |
0.46 |
|
6061-T6 |
غير مستحسن |
0.36 (خطر الكسر) |
0.40 |
0.45 |
|
304 غير القابل للصدأ |
0.32 |
0.37 |
0.43 |
0.48 |
|
1018 سي آر إس |
0.35 |
0.40 |
0.44 |
0.48 |
يجب حساب معامل K عن طريق الحساب العكسي باستخدام نصف القطر الداخلي الطبيعي للقالب الفعلي في ورشة العمل.
آيزو 7438:2020 - المواد المعدنية - يحدد اختبار الانحناء أبعاد قطعة الاختبار وأقطار الثقب للتحقق من الليونة.
الورقة الفنية للشركات الصغيرة والمتوسطة (2024) - يحدد تحول المحور المحايد في ثني الهواء للسبائك عالية القوة تباين العامل K عبر نسب R/T.
قم بزيارة دليل حساب الصفائح المعدنية K-Factor&Flat Layout لإتقان طرق حساب K-factor الدقيقة وتحسين كفاءة كشف الصفائح المعدنية.
الأسئلة الشائعة
س1: ماذا يحدث إذا كان نصف قطر الانحناء أصغر من الحد الأدنى؟
عندما يتجاوز إجهاد شد الألياف الخارجية استطالة المادة، تتجمع الفراغات الدقيقة على طول حدود الحبوب، وتتطور من تموج قشر البرتقال إلى الكسر. تسمح الشقوق الصغيرة للطلاء أو المحاليل الحمضية بالاختراق وتسبب فشل تآكل الطبقة العميقة.
Q2: هل يمكن ثني الألومنيوم 6061-T6 بنصف قطر داخلي 1T دون أن يتشقق؟
الانحناء البارد 6061-T6 عند 1T يسبب كسرًا هشًا . إذا كان نصف قطر 1T أحد متطلبات التصميم، فاطلب درجة حرارة 6061-O، وتشكل عند 1T، ثم معالجة المحلول بالحرارة إلى T6 - أو استخدم 5052-H32 مع أضلاع تقوية.
س 3: لماذا يُظهر الفولاذ المقاوم للصدأ زنبركًا أكبر بكثير من الفولاذ الطري؟
يتميز الفولاذ المقاوم للصدأ الأوستنيتي 304/316 بنسبة منخفضة جدًا من قوة الخضوع إلى الشد، ومعدل تصلب العمل شديد ولديه معامل مرونة مرتفع نسبيًا. تكون طاقة الانفعال المرنة المخزنة أثناء عملية الانحناء أكبر بكثير مما هي عليه في الفولاذ الطري مما يؤدي إلى ارتداد خلفي من 3 درجات إلى 6 درجات مقابل زنبرك فولاذي معتدل من 1 درجة إلى 1.5 درجة.
س 4: ما هي نسبة فتح القالب V القياسية للصفائح المعدنية المثنية بالهواء؟
بالنسبة لصفائح الفولاذ الطري وألواح الألمنيوم الناعم، يجب أن يساوي V 6T إلى 8T. بالنسبة لصفائح الفولاذ المقاوم للصدأ والألمنيوم عالي القوة، يجب أن يكون V من 8T إلى 12T. بالنسبة للوحة السميكة (T ≥ 6mm) يجب أن يكون V ≥ 10T للحفاظ على تحميل فرامل الضغط معتدلاً.
س5: كيف يمكنني الاختيار بين 5052 و3003 من الألومنيوم لثني الصفائح المعدنية؟
3003-H14 يسمح بتشكيل نصف قطر حاد للغاية ولكنه يوفر أقل مقاومة للمسافة البادئة. تتمتع 5052-H32 بأعلى مقاومة للتآكل، وأقوى الخصائص الهيكلية وهي قادرة على الانحناء بمقدار 1T، وقد أصبحت هذه المادة هي المعيار في تصنيع العبوات الصناعية.
س6: كيف يؤثر اتجاه الحبوب على اتساق زاوية الانحناء؟
يزيد الانحناء الطولي من تشتت الاسترداد المرن بسبب اختلاف نقطة الخضوع، مما يؤدي إلى توسيع نطاق تحمل زاوية الدفعة من ±0.5° إلى ±1.5°، مما يؤدي إلى تدهور دقة التجميع الآلي.
س7: هل نصف القطر الداخلي صفر (الانحناء الحاد) عملي في ثني الصفائح المعدنية الدقيقة الحديثة؟
لا تحدث الانحناءات الحادة جسديًا. إن إجبار المعدن على نصف قطر صفر يؤدي إلى إتلاف طرف الثقب، ويمزق معظم طبقات الحبوب الخارجية عند الانحناء الخارجي، ويسبب الشقوق. معايير التصنيع الحديثة تحظر بشكل صارم تصميم نصف القطر الصفري.
س 8: كيف يمكنني حساب حمولة الانحناء عند توسيع نصف قطر الانحناء؟
مع اللكمات ذات نصف القطر الأكبر، تكون منطقة الاتصال أكبر مما يعني ضربة أعمق ويلزم المزيد من القوة. قم بالتصدي من خلال توسيع فتحة القالب على شكل حرف V بشكل متناسب للحفاظ على الحمولة تحت قوة فرامل ضغط الانحناء وفي نفس الوقت، التغلب على إجهاد تدفق المواد.
ملخص
يعد التحديد الدقيق لنصف قطر الانحناء الداخلي للصفائح المعدنية خطوة أساسية في تحقيق التوازن بين الصلابة الهيكلية وجودة السطح وإنتاجية الإنتاج. من خلال الأخذ في الاعتبار استطالة المادة، واتجاه البلورة المتدحرجة، وهندسة الأداة أثناء التقطيع، يمكن التخلص من أكثر من 90% من تشقق الألياف الخارجية وانحرافات الزنبرك .
تقييم الجدوى والتسامح المناسب ثني المكونات الهيكلية المعقدة ؟ اتصل بفريقنا الفني للحصول على تحليل جدوى سوق دبي المالي وحلول تشكيل الدفعات مجانًا . ل العبوات الصناعية المعقدة تتطلب تفاوتات مشددة في الأبعاد عبر سبائك الألومنيوم أو الفولاذ المقاوم للصدأ عالية القوة، واستكشف ثني الصفائح المعدنية الدقيقة في JS Precision للتحقق من صحة إعدادات الأدوات والتخلص من خردة الإنتاج الهيكلي.

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

