 Français



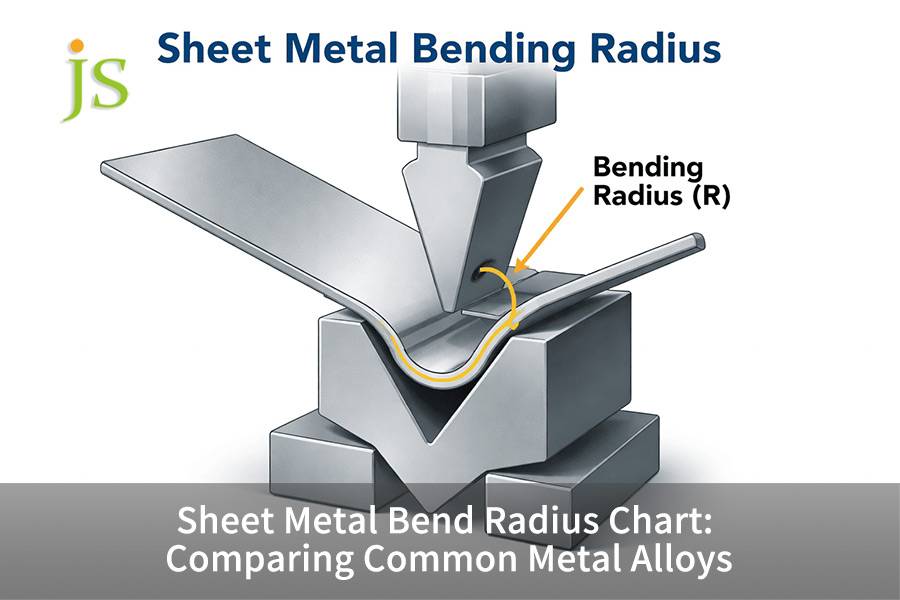

Un tableau des rayons de courbure de la tôle montre le rayon de courbure intérieur minimum qu'une ébauche peut supporter sans rupture de traction lorsqu'elle est pliée à l'air sur une presse plieuse. La plupart des ateliers utilisent un rayon intérieur de base égal à l'épaisseur du matériau (1,0 T), mais les véritables limites techniques vont de 0,5 T à 6,0 T en fonction de l'allongement de l'alliage, de l'état et de l'orientation du grain de laminage. L'aluminium 5052-H32 souple et ductile peut être plié à des rayons pointus de 0,5T à 1,0T, tandis que l'aluminium structurel 6061-T6 et les aciers inoxydables écrouis nécessitent des rayons de courbure de 2,0T à 4,0T .
Tableau récapitulatif des réponses de base
|
Alliage et trempe |
Allongement (%) |
Courbure longitudinale R_min (avec grain) |
Courbure transversale R_min (à travers le grain) |
Retour élastique typique |
|---|---|---|---|---|
|
5052-H32 Aluminium |
12 |
1.0T |
0,5T |
1° - 2° |
|
Aluminium 6061-T6 |
8 - 10 |
3,5T - 4,0T |
2,0T - 2,5T |
2° - 3,5° |
|
Acier inoxydable 304/316 |
40 - 50 |
1,5T - 2,0T |
1.0T |
3° - 6° |
|
1018 Acier laminé à froid |
15 - 20 |
1.0T |
0,5T - 0,75T |
1° - 1,5° |
Valeurs d'allongement de la norme ASTM E8/E8M-22 et rayons de courbure minimum de ASTM E290:2022 .
La flexion transversale du grain laminé réduit le risque de fracture de 30 à 50 % ; les alliages à haute résistance tels que le 6061-T6 ne doivent jamais avoir un rayon intérieur inférieur à 2,0 T.
Comment utiliser un tableau de rayon de courbure de tôle pour comparer les limites d'alliage ?
Un tableau des rayons de courbure de la tôle compare l'allongement de l'alliage brut à la contrainte de traction sur la limite extérieure d'un pli. Les alliages ductiles comme l'acier 5052-H32 et 1018 supportent un rayon de courbure minimum de 0,5T à 1,0T, tandis que les alliages à haut rendement, notamment l'acier inoxydable 6061-T6 et 304, nécessitent des jeux de 2,0T à 4,0T et un tonnage accru de la presse plieuse.
Calcul de la déformation externe des fibres et du mécanisme de rupture
L'équation de la déformation en traction de la fibre externe est ε = 1 / (2R/T + 1). Lorsque le rayon intérieur de la pièce est inférieur au seuil critique d'allongement du matériau, la concentration de micropores aux joints de grains conduit à des fissures macroscopiques . C'est pourquoi le 6061-T6 se fracture lorsqu'il est plié en dessous d'environ 2,0 T (transversal) à 3,5–4,0 T (longitudinal), tandis que le 5052-H32 survit aux courbures jusqu'à 0,5 T (transversal) .
Matrice de comparaison multidimensionnelle des alliages
|
Dimension |
5052-H32 Aluminium |
Aluminium 6061-T6 |
Acier inoxydable 304 |
1018 CRS |
|---|---|---|---|---|
|
Seuil R/T recommandé |
0,5T - 1,0T |
2,5T - 4,0T |
1,0T - 2,0T |
0,5T - 1,0T |
|
Compensation de retour élastique |
1° - 2° |
2° - 3,5° |
3° - 6° |
1° - 1,5° |
|
Multiplicateur de tonnage |
0,5x - 0,6x |
0,8x - 0,9x |
1,5x - 1,8x |
1,0x |
|
Modes de défaillance |
Indentation superficielle |
Fissuration à travers l'épaisseur |
Rupture d'écrouissage |
Écaillage du tartre |
L'acier inoxydable 304 nécessite au moins 1,5 fois le tonnage ; Le 6061-T6 est un alliage à haut risque de rupture et la règle empirique du 1T pour l'acier à faible teneur en carbone ne doit jamais être utilisée.
Données du projet JS Precision (2025) — Des essais de presses plieuses internes sur plus de 500 pliages sur 2,5 mm 5052-H32 et 6061-T6 ont vérifié les seuils de 0,5 T et 3,5 T respectivement, avec des taux de rebut de 0,3 % contre 14,2 % en cas d'écart par rapport aux limites du tableau.
Analyse inversée des modes de défaillance
- Indentation de surface : si une pression très élevée est utilisée, la pointe du poinçon peut s'enfoncer dans l'aluminium mou de la surface supérieure. Vous pouvez soit réduire la force, soit utiliser un rayon de poinçon plus grand pour corriger cela.
- Fracture fragile par pénétration épaisse : le 6061-T6 se développera probablement si R/T est < 2,5 et une spécification de rayon minimal doit être strictement respectée.
- Fissuration retardée : le renforcement de l'acier inoxydable 304 entraîne des contraintes internes pouvant dépasser 1 000 MPa. Un traitement supplémentaire de soulagement des contraintes est donc obligatoire.
- Bourrage de bavures : cela peut être le résultat d' un écaillage de calamine d'oxyde d'une tôle (1018 CRS). Un revêtement de polyuréthane doit être appliqué sur le flan.
Explorez notre Service de pliage des métaux pour des solutions de formage de précision couvrant tous les alliages.
Comment la direction de pliage détermine-t-elle le rayon de courbure minimum ?
La direction de courbure régit directement le rayon de courbure minimum en alignant les joints de grains parallèlement ou perpendiculairement aux contraintes appliquées. La flexion transversale à travers le grain laminé permet une répartition uniforme des contraintes de traction, permettant des rayons intérieurs plus serrés. La flexion longitudinale parallèle aux canaux des grains entraîne des déformations le long des inclusions faibles, augmentant le risque de fissuration de la surface externe jusqu'à 40 %.
Effet d'orientation des grains de microstructure
L’allongement des grains se produit lors du laminage à froid. En flexion, les fibres externes montent en tension : si la contrainte est parallèle aux grains allongés (parallèle au grain), alors les micropores se propagent le long des chaînes d'inclusion ; si la contrainte est perpendiculaire aux grains (grains croisés), alors la déformation est localisée sur plusieurs joints de grains et la ductilité augmente de 35 %.
Données d'essai quantitatives de flexion directionnelle
Le froid processus de pliage du 6061-T6 et de l'acier à haute résistance démontre que la flexion longitudinale diminue l'allongement effectif de 25 à 40 %. le cintrage à froid du 5052-H32 dans le sens transversal du grain permet des rayons très pointus, avec un R/T aussi petit que 0,5T, tandis que dans le sens longitudinal du cintrage, au moins 1,0T est nécessaire.
Stratégie imbriquée pour le pliage multidirectionnel
Le flan de tôle repose à un angle de 45° avec le sens de laminage. Il est conseillé de faire correspondre les angles des grains dans les directions de courbure afin que la contrainte de flexion soit également répartie le long du fil. Cette pratique peut réduire jusqu'à 60 % les déchets directionnels provenant des enceintes complexes.
La flexion transversale peut supporter des contraintes de surface externe 35 % plus élevées que la flexion longitudinale. Néanmoins, en flexion longitudinale, le facteur de sécurité du rayon minimum doit être augmenté de 1,5 à 2,0 fois pour éviter la rupture.
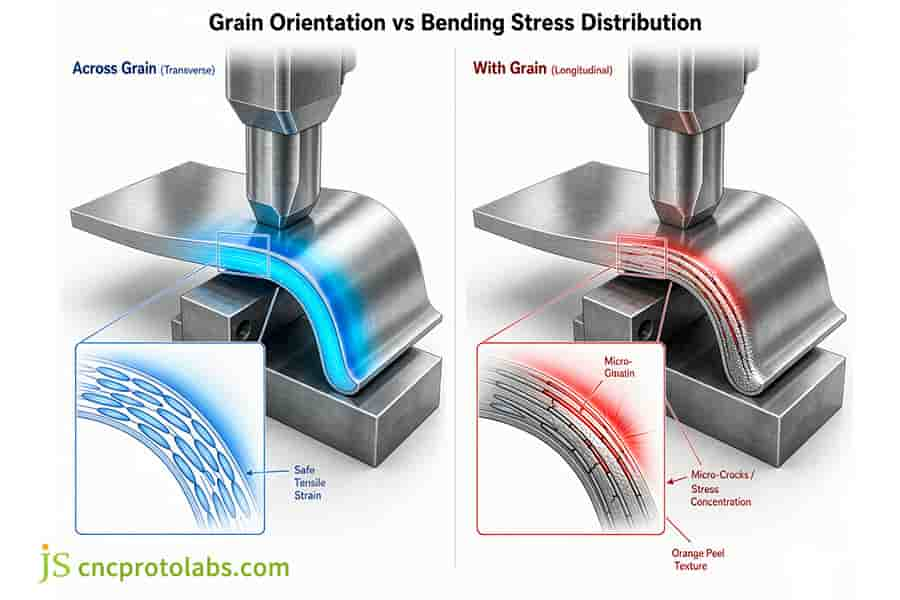
Figure 1 : Diagramme comparant la répartition des contraintes de flexion à travers le grain et avec le grain sur la tôle.
Aluminium vs acier inoxydable : quel est le meilleur alliage d’aluminium pour le pliage ?
Lors de l’évaluation des limites de formage de l’aluminium par rapport à l’acier inoxydable, l’identification du meilleur alliage d’aluminium pour le pliage dépend de l’équilibre entre la ductilité et la résistance. Alors que le 5052-H32 offre des rayons serrés et sans fissures jusqu'à 0,5 T avec un retour élastique minimal, l'acier inoxydable austénitique 304 exige des jeux de 1,0 T à 2,0 T et génère un écrouissage intense, nécessitant près du double du tonnage de la presse plieuse.
Comparaison de l'allongement et de la sensibilité aux fissures
L'acier inoxydable 304 atteint un niveau d'allongement de 45 % voire plus. Cependant, un changement de phase martensitique se produit lors des opérations de formage à froid ou de pliage, ce qui entraîne un écrouissage important. L'alliage d'aluminium 5052-H32 atteint environ 12 % d'allongement. Une faible limite d'élasticité permet sa déformation plastique douce ; de plus, il présente une très faible sensibilité aux micro-déchirures des fibres externes (inférieures à 0,5T).
Dynamique et compensation du retour élastique
- Utilisez un modèle de compensation de linéarité dans lequel le retour élastique après formage de l'alliage d'aluminium est de 1 à 2 degrés.
- Un retour élastique de 3 à 6 degrés avec l'acier inoxydable austénitique nécessite l'utilisation d'un contrôle d'angle CNC en boucle fermée.
- L'acier à haute résilience nécessite une correction de course via un système de retour d'information en temps réel.
Limites de substitution entre processus
Lorsqu'une pièce est assez épaisse (plus de 6 mm), que le rayon de formage est inférieur ou égal à l'épaisseur du matériau R ≤ 1,0T et que le composant a besoin d'une bonne rigidité, le formage à froid entraînera une limite de charge sur les presses plieuses en tôle. Dans cette situation, le fraisage CNC 5 axes directement à partir d'un bloc de tôle constitue une solution alternative appropriée.
Pourquoi éviter de plier l'aluminium 6061 T6 pour les supports de boîtier serrés ?
Les ingénieurs doivent faire preuve de prudence lorsque pliage de l'aluminium 6061 t6 pour les supports électroniques compacts, car son faible allongement de 9 % déclenche de graves fractures du rayon extérieur sous des rayons aigus. Le remplacement du profil par 5052-H32 a permis d'obtenir un rayon de courbure exact de 1,0 T, réduisant ainsi les déchets de pièces de 14,2 % à 0,3 % pendant pliage de tôle de précision chez JS Précision.
Goulets d'étranglement de la conception initiale
- Un client a proposé un support de charge de 2,5 mm et a opté pour le 6061-T6 pour supporter des charges cycliques de 40 kg .
- Le conflit interne du rail DIN contraint le rayon intérieur à R = 3,0 mm (1,2 T), ce qui est bien inférieur au facteur de sécurité recommandé de 2,0 T.
- Le premier élément de test présentait des microfissures continues le long du pli, ils ont donc fini par en éliminer 14,2 %.
Analyse des compromis
|
Paramètre |
D'origine (6061-T6) |
Révisé (5052-H32 + Nervures de Raidissement) |
|---|---|---|
|
Conception à l'intérieur du rayon |
3,0 mm (1,2 T, dépassement de limite) |
2,5 mm (1,0 T, conforme) |
|
Taux de rebut |
14,2% |
0,3% |
|
Variante de retour élastique |
3,2° ± 0,8° |
1,5° ± 0,2° |
|
Coût relatif |
100% |
81,5% |
Contactez un ingénieur JS Precision pour une analyse gratuite de faisabilité DFM. Découvrez davantage d'études de cas sur la fabrication de boîtiers en tôle et le DFM.
En quoi le pliage de tôles d'acier diffère-t-il du pliage de tôles en acier inoxydable ?
Le pliage des tôles d'acier comme l'acier laminé à froid 1018 présente environ 1° de retour élastique et fonctionne bien avec des rayons de 0,5T à 1,0T. Par contre, le pliage de la tôle en acier inoxydable entraînera un excellent écrouissage et un retour élastique pouvant aller jusqu'à 3 à 6 degrés. Les aciers inoxydables nécessitent généralement un tonnage de façonnage 1,5 à 1,8 fois plus important et des ouvertures de matrice en V plus grandes allant de 8T à 10T.
Sélection d'ouverture en V
|
Matériel |
Ouverture de matrice en V recommandée |
Rayon intérieur naturel (coude d'air) |
Gamme de retour élastique |
|---|---|---|---|
|
1018 CRS |
6T - 8T |
R ≈ V/6 |
1,0° - 1,5° |
|
Acier inoxydable 304 |
8T - 10T |
R ≈ V/5 |
3,0° - 6,0° |
Les ouvertures de moule plus petites sur l'acier inoxydable peuvent dépasser la limite de contrainte de contact, accélérant l'usure et provoquant des morsures de matrice.
Pré-compensation du rebond
- Le 1018 CRS a un retour élastique de 1,0° à 1,5° , qui peut être compensé en fixant le degré de flexion.
- L'acier inoxydable nécessite une compensation de course de flexion de 3,0° à 6,0° , qui doit être ajustée dynamiquement.
- Un poinçon de 85° ou 80° est généralement utilisé pour obtenir l'angle final de 90°.
Contrôle de la contamination des surfaces
- Une couche intermédiaire en film de polyuréthane doit être utilisée pour isoler le moule en acier au carbone de la surface en acier inoxydable.
- Vous pouvez également utiliser des outils spéciaux chromés pour empêcher les particules de fer de s'incruster.
- Cela empêche la couche de passivation d'être endommagée et d'induire de la corrosion.
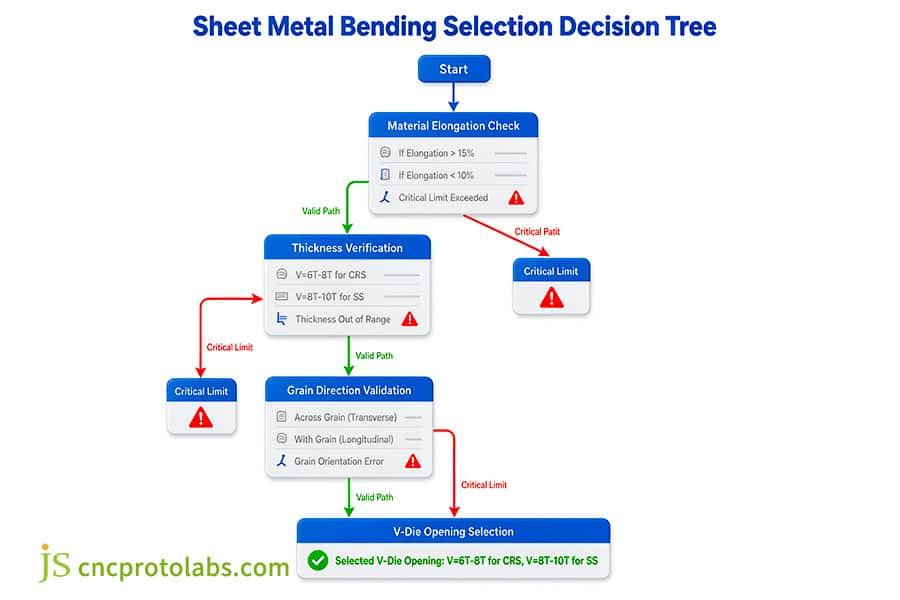
Figure 2 : Arbre de décision de sélection de pliage de tôle pour calculer le rayon de courbure.
Comment un diagramme de rayon de courbure de tôle guide-t-il le calcul du rayon de courbure ?
Se référer à un tableau de rayon de courbure d'une tôle vous donne la géométrie de base dont vous avez besoin dans les calculs de rayon de courbure pour obtenir vos facteurs K corrects. À mesure que les rapports rayon intérieur/épaisseur (R/T) passent de 0,5 à 3,0, la position de l'axe neutre change, ce qui signifie que les facteurs K changeront également de 0,30 à 0,48 .
Dérivation des dimensions dépliées
Formule : BA = (π / 180) × A × (R + K × T) . Lorsque R < 1,0T, le coefficient K se réduit à 0,30 - 0,35 ; lorsque R ≥ 3,0T, le coefficient K se stabilise entre 0,46 et 0,50.
Branche d'ingénierie de sélection de niveau 4
- Limite de ductilité : Calculez R/T pour obtenir le seuil minimum d'allongement du matériau.
- Direction du grain Vérifier : l'effet du grain parallèle ou transversal sur la fissuration et le retour élastique est identifié.
- Comparaison de moule de forme libre : Vérifiez si l'ouverture du moule correspond au rayon intérieur.
- Fixation des dimensions CAO dépliées : le coefficient K réel est mesuré, utilisé pour le calcul inverse.
Matrice de référence rapide étendue expérimentale du facteur K
|
Matériel |
K à R/T = 0,5 |
K à R/T = 1,0 |
K à R/T = 2,0 |
K à R/T ≥ 3,0 |
|---|---|---|---|---|
|
5052-H32 |
0,33 |
0,38 |
0,42 |
0,46 |
|
6061-T6 |
Non recommandé |
0,36 (risque de fracture) |
0,40 |
0,45 |
|
304 inoxydable |
0,32 |
0,37 |
0,43 |
0,48 |
|
1018 CRS |
0,35 |
0,40 |
0,44 |
0,48 |
Le coefficient K doit être calculé par calcul inverse en utilisant le rayon intérieur naturel du moule réel en atelier.
ISO 7438:2020 — Matériaux métalliques — L'essai de pliage spécifie les dimensions des éprouvettes et les diamètres des poinçons pour vérifier la ductilité.
Document technique PME (2024) — Le déplacement de l'axe neutre dans le pliage à l'air des alliages à haute résistance quantifie la variation du facteur K dans les rapports R/T.
Consultez le guide de calcul du facteur K et de la disposition à plat de la tôle pour maîtriser les méthodes précises de calcul du facteur K et améliorer l'efficacité du dépliage de votre tôle.
FAQ
Q1 : Que se passe-t-il si le rayon de courbure est inférieur à la limite minimale ?
Lorsque la contrainte de traction des fibres externes dépasse l'allongement du matériau, des microvides fusionnent le long des joints de grains, passant de l'ondulation de la peau d'orange à la fracture. Les microfissures laissent pénétrer le placage ou les solutions acides et provoquent une corrosion en profondeur.
Q2 : L'aluminium 6061-T6 peut-il être plié avec un rayon intérieur de 1 T sans se fissurer ?
Le pliage à froid du 6061-T6 à 1T provoque une rupture fragile . Si un rayon de 1 T est une exigence de conception, commandez un revenu 6061-O, formez à 1 T, puis traitez thermiquement en solution jusqu'à T6 ou utilisez 5052-H32 avec des nervures de renforcement.
Q3 : Pourquoi l’acier inoxydable présente-t-il un retour élastique nettement plus important que l’acier doux ?
L'acier inoxydable austénitique 304/316 se caractérise par un très faible rapport limite d'élasticité/résistance à la traction, un taux d'écrouissage extrême et un module d'élasticité relativement élevé. L'énergie de déformation élastique emmagasinée pendant le processus de pliage est bien supérieure à celle de l'acier doux, conduisant à un retour élastique de l'ordre de 3° à 6° contre un retour élastique de l'acier doux de 1° à 1,5° .
Q4 : Quel est le rapport d'ouverture standard de la matrice en V pour la tôle pliée à l'air ?
Pour les tôles d'acier doux et d'aluminium souple, le V doit être égal à 6T à 8T. Pour les tôles d'acier inoxydable et d'aluminium à haute résistance, V doit être compris entre 8T et 12T. Pour les tôles épaisses (T ≥ 6 mm), V doit être ≥ 10T pour maintenir la charge de la presse plieuse modérée.
Q5 : Comment choisir entre l'aluminium 5052 et 3003 pour le pliage de la tôle ?
Le 3003-H14 permet de former plus facilement des rayons très pointus mais offre la plus faible résistance à l'indentation. Le 5052-H32 a la plus haute résistance à la corrosion, les propriétés structurelles les plus solides et il est capable de se plier 1T , ce matériau est devenu la norme dans la fabrication de boîtiers industriels.
Q6 : Comment l’orientation du grain affecte-t-elle la cohérence de l’angle de pliage ?
La flexion longitudinale augmente la dispersion de récupération élastique en raison de la variation de la limite d'élasticité, élargissant la tolérance de l'angle du lot de ±0,5° à ±1,5° , dégradant la précision de l'assemblage automatisé.
Q7 : Un rayon intérieur nul (courbure prononcée) est-il pratique dans le pliage de tôle de précision moderne ?
Les virages serrés ne se produisent pas physiquement. Forcer le métal à un rayon nul ruine la pointe du poinçon, déchire les couches de grains les plus externes au niveau du pli extérieur et provoque des fissures. Les normes de fabrication modernes interdisent strictement la conception à rayon nul .
Q8 : Comment calculer le tonnage de courbure lors de l'agrandissement du rayon de courbure ?
Avec des poinçons à plus grand rayon, la zone de contact est plus grande, ce qui implique une course plus profonde et plus de force est nécessaire. Contrecarrez-vous en agrandissant proportionnellement l’ouverture de la matrice en V pour maintenir le tonnage sous la puissance de la presse plieuse et en même temps, en surmontant la contrainte d’écoulement du matériau.
Résumé
Le réglage précis du rayon de courbure intérieur de la tôle est une étape clé pour équilibrer la rigidité structurelle, la qualité de surface et le rendement de production. En prenant en compte l'allongement du matériau, l'orientation des cristaux de roulement et la géométrie de l'outil lors du découpage, plus de 90 % des fissures externes des fibres et des écarts de retour élastique peuvent être éliminés.
Évaluer la faisabilité et l’ajustement des tolérances pliage de composants structurels complexes ? Contactez notre équipe technique pour obtenir gratuitement une analyse de faisabilité DFM et des solutions de formation de lots . Pour enceintes industrielles complexes exigeant des tolérances dimensionnelles serrées sur des alliages d'aluminium ou d'acier inoxydable à haute résistance, explorez le pliage de précision de la tôle chez JS Precision pour valider les configurations d'outillage et éliminer les rebuts de production structurels.

Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

