 Русский




Выбор между прогрессивными, составными и трансферными штампами зависит от трех жестких инженерных ограничений: глубины геометрии детали, соосности допусков и годового объема производства.
Для плоских и высокоточных 2D-деталей, требующих концентричности между кромкой и отверстием в пределах ±0,01 мм за один ход штампа, лучше всего подходят комбинированные штампы , в то время как прогрессивные штампы подходят для крупносерийного производства (более 50 000 деталей в год) сложных 3D-деталей миниатюрного и среднего размера с использованием несущей ленты. Для деталей, подвергнутых глубокой вытяжке или имеющих больший размер (более 250 мм), необходимы передаточные штампы .
Для каждого типа штамповочных форм организация транспортировки сырья осуществляется по-разному: в составных формах используется стационарная вложенная оснастка, в прогрессивных формах деталь перемещается по станциям на полосе материала с помощью прецизионных направляющих, а в передаточных формах используются автоматические механические захватные пальцы, перемещающие отдельные детали со станции на станцию.
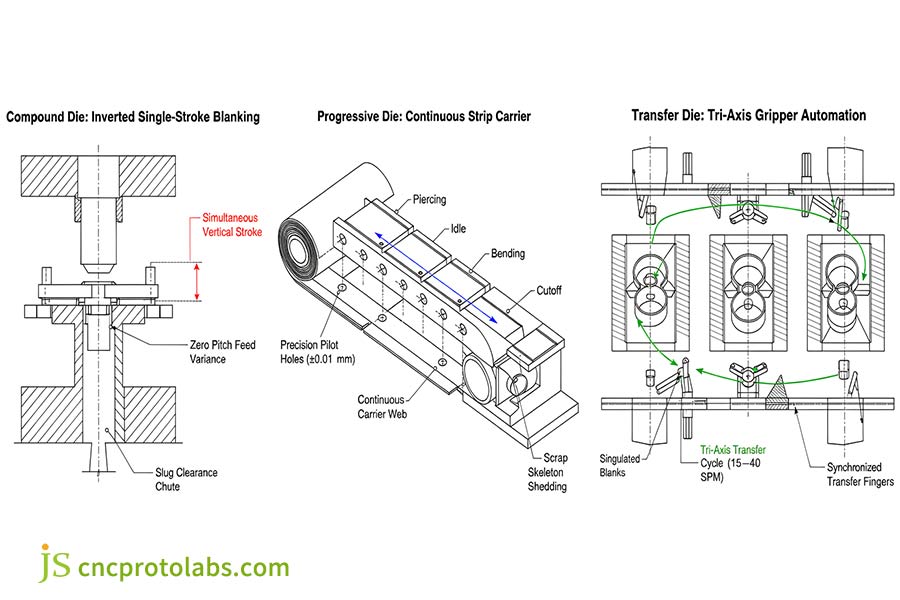
Рисунок 1: Сравнение кинематических параметров, демонстрирующее циклы одноосевой инвертированной комбинированной вырубки, непрерывного прогрессивного продвижения полосы носителя и трехосевого автоматизированного захватного рельса.
Сравнительный анализ архитектуры штамповочного инструмента для быстрого выбора
Выбор архитектуры оснастки представляет собой элемент первоначального фундаментального инженерного компромисса: свобода обработки заготовки для агрессивной 3D-формовки и глубокой вытяжки против ограничений, накладываемых жесткой несущей полосой для достижения микрометровой точности деталей и скорости цикла до 600 операций в минуту.
| Архитектура инструментов | Геометрия основной детали и диапазон допусков | Экономичная скорость хода педали газа (SPM) | Типичный выход годных материалов | Инструментальный капитал (НЭО) | Точка безубыточности (ТБП) |
| Составная матрица | Плоские 2D-профили, концентричность ±0,01 мм, толщина 0,1–4,0 мм | 40–120 SPM | 65%–85% | 3000–10000 долларов США | 15 000–50 000 шт. |
| Последовательная матрица | Многоизгибные 3D-формы, Допуск на шаг резьбы ±0,025 мм, ширина ≤350 мм | 100–600+ SPM | 50–70% (отходы несущего полотна) | 15 000–80 000 долларов и более | >100 000 шт. |
| Передаточная матрица | Раковины, изготовленные методом глубокой вытяжки (>30 мм), крупные штамповки, допуск ±0,05 мм | 15–40 SPM | 80–92% (отдельные образцы) | 40 000–150 000 долларов США и более | 50 000–150 000 шт. |
Источники данных: Industry Tooling Aggregates и Precision Metalforming Association (PMA 2025 Benchmarks).
Комбинированная штамповка против прогрессивной штамповки: что обеспечивает лучшую плоскостность и концентричность?
Многие операции резки, такие как вырубка и пробивка, за один ход пресса выполняются с помощью комбинированного штампа. Отсутствие перемещения заготовки обеспечивает параллельное и идеальное совмещение внутренних отверстий и внешней кромки, концентричность и конечный размер с точностью до ±0,01 мм . Прогрессивный штамп вносит погрешности в шаг подачи на нескольких станциях. Комбинированный инструмент — это обычное инженерное решение для сверхплоских шайб, прокладок и ламинированных заготовок.
Архитектура оснастки с обратным расположением и контроль концентричности
При штамповке комбинированными штампами вся резка происходит одновременно в одной вертикальной плоскости, которую инструментальщики создают с помощью перевернутого изготовления инструмента:
- Верхний комплект матриц: удерживает внешнюю полость вырубной матрицы и соответствующие внутренние пробивные пуансоны на верхней помповой пластине.
- Нижний комплект матриц: содержит основной пуансон с внутренними отверстиями для удаления заготовок.
- Зажим ленты: Подпружиненные зажимные подушки плотно прижимают ленту к нижней поверхности матрицы перед введением пуансона.
Поскольку пробивка отверстия и вырубка по периметру происходят за считанные доли секунды, заготовка остается прикрепленной к матрице, не преодолевая дополнительного расстояния. Отсутствует вибрация подачи, перемещение полосы и изменение шага. Соосность размеров полностью зависит от точности электроэрозионной резки компонентов матрицы, обеспечивая допуски ±0,01 мм.
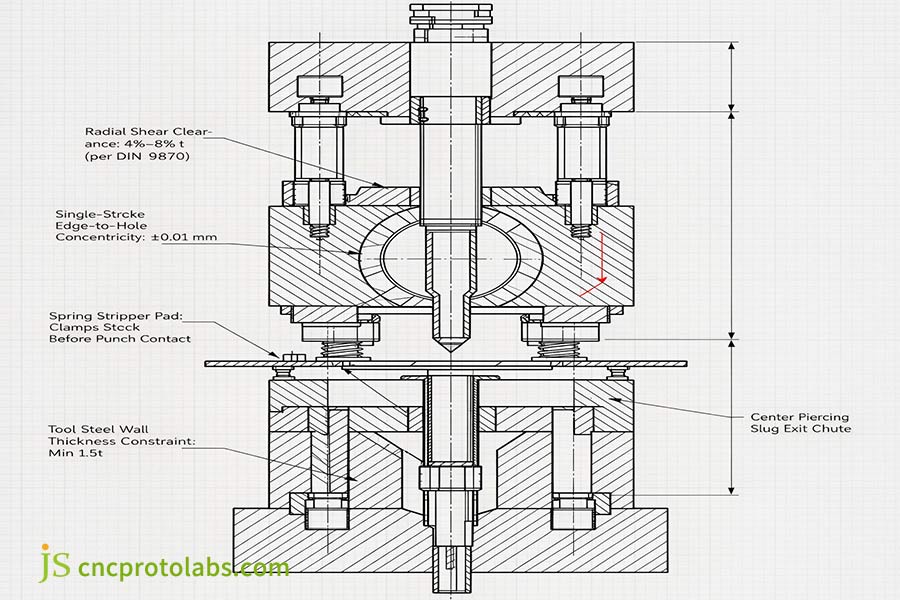
Рисунок 2: Перевернутое поперечное сечение составной матрицы, иллюстрирующее одновременную вертикальную резку, обеспечивающую концентричность отверстия и кромки с точностью ±0,01 мм и зазором резания 4–8% в соответствии с DIN 9870.
В соответствии со стандартами DIN 9870 для штамповочных инструментов , которые определяют основные инженерные допуски зазоров между пуансоном и матрицей, контроль радиального шага в пределах 4–8% от толщины материала (t) с каждой стороны предотвращает образование микротрещин в стенках пуансона и обеспечивает необходимую мощность штамповки.
Накопленная ошибка подачи и динамика прогрессивной полосы
Прогрессивный штамп выполняет резку, гибку и пробивку на нескольких станциях на станине пресса. Рулонная заготовка перемещается с заданным шагом подачи между каждым ходом. Сегодня сервоприводы автоматизируют эту операцию индексации с высокой точностью, но между участками полосы могут возникать небольшие физические отклонения:
- Проскальзывание и изгиб подающего ролика: Изгиб рулона и микропроскальзывание подающего ролика приводят к изменению положения на ±0,015 мм – ±0,025 мм на 5–15 станциях.
- Искажение направляющего отверстия: Несоосность возникает, когда направляющие пули сталкиваются с пробитыми отверстиями. Инерция полосы при более высоких скоростях заставляет направляющие пули упираться в края отверстий, что приводит к незначительному изменению овальности отверстия.
- Внутренний дисбаланс напряжений: Несбалансированная резка высвобождает остаточные напряжения от прокатки, которые могут деформировать лист или вызвать «прогиб» до того, как деталь будет отрезана.
Для прогрессивной штамповки требуются специальные станции повторной штамповки или выравнивания, чтобы поддерживать плоскостность в пределах 0,02 мм. Составной штамп обеспечивает плоскостность в пределах 0,015 мм за один отжим без вторичного выравнивания. Это различие в точности совмещения шага демонстрирует основное отличие прогрессивной штамповки от одноступенчатой штамповки , где отдельные этапы защищают заготовки от периодических ошибок подачи ленты.
Физические пределы и виды структурных отказов
Единственным существенным конструктивным ограничением для составных штампов является толщина стенки из инструментальной стали. Поскольку вырубка и пробивка выполняются в одном и том же отверстии, кольцо из инструментальной стали между наружным пропилом и отверстием подвергается сильным циклическим ударным нагрузкам:
- Правило минимальной толщины стенки: толщина стенки инструментальной стали должна быть в 1,5 раза больше толщины материала между отверстиями пуансона и матрицы, чтобы избежать усталостного растрескивания.
- Пределы по усилию и износу: Для заготовок толщиной более 4,0 мм или сплавов с пределом прочности на растяжение более 450 МПа стенка может оказаться слишком тонкой и изнашиваться от усталости.
- Прогрессивная альтернатива: штампы Progressive решают эту проблему за счет наличия отдельной станции вырубки и отдельной станции пробивки, а также использования прочных опорных блоков.
Допуски инструмента и физические ограничения скорости
Комбинированные штампы обеспечивают концентричность и плоскостность плоских деталей, в то время как прогрессивные штампы позволяют осуществлять высокоскоростную многократную формовку с ограниченной точностью шага изгиба.
| Архитектура инструментов | Плоскостность (мм) | Концентричность (мм) | Максимальная толщина листа (мм) | Типичная скорость (уд/мин) | Погрешность шага (мм) |
| Составная матрица | <0,02 | ±0,010 | ≤4.0 | 40–120 | Ноль (однотактный) |
| Последовательная матрица | 0,05–0,10 | ±0,025 | ≤3.0 | 100–600+ | от ±0,015 до ±0,025 |
| Передаточная матрица | 0,05–0,15 | ±0,050 | ≤6,0 | 15–40 | от ±0,030 до ±0,050 |
Источники данных: стандарты DIN 9870 для штамповочных инструментов и проверка точности метрологии JS (2026).
Прогрессивные штампы против трансферных штампов: как соотносятся допуски шага при больших объемах производства?
Прогрессивная штамповка предполагает перемещение непрерывной полосы металлической рулонной заготовки через ряд рабочих станций, при этом заготовка крепится к специально разработанной несущей балке. Такая конструкция обеспечивает сверхвысокую скорость производства — от 100 до более 600 ходов в минуту — для деталей малого и среднего размера. Передаточная штамповка перемещает заготовку (на карусели) с помощью механических захватов с гораздо меньшей скоростью цикла. В прогрессивных штампах используются прецизионные направляющие штифты, входящие в предварительно пробитые отверстия в полосе, для коррекции отклонения шага до ±0,015 мм перед входом пуансона.
Проектирование несущей полосы и контроль развала стенок.
Непрерывная несущая полоса является основой штамповки с прогрессивной матрицей. Она обеспечивает надежное крепление детали к рулону, позволяя прессу непрерывно подавать заготовку с высокой скоростью. Конструкторы оснастки могут выбрать одну из трех стандартных конфигураций несущей полосы:
- Односторонняя несущая конструкция: используется наименьшее количество материала, но подвержена изгибу и скручиванию на широких или глубоких участках.
- Двусторонний зажим: фиксирует любой край полосы для выполнения сложных формовочных операций.
- Центральный несущий элемент: соединяет детали с помощью центральной ленты, содержащей компенсационные петли, которые позволяют металлу втягиваться внутрь, не отклоняясь от центральной линии направляющих.
В соответствии с требованиями стандарта DIN 1544, точность размеров полосы обеспечивает постоянство толщины рулона, гарантируя правильное положение направляющих штифтов без истирания стенок. При формовании, когда заготовка втягивается внутрь без надлежащих вырезов для снятия напряжения, неравномерно вытянутая несущая лента может вызывать коэффициент расширения. Изгиб полосы более 0,5 мм на 1000 мм длины полосы приводит к заклиниванию заготовки у направляющих штампа, что вызывает сбои подачи и поломку пуансона.
Регистрация пилотных значков осуществляется с высокой частотой циклов.
Для обеспечения высокой точности при изготовлении мелкогабаритных деталей в прогрессивной штамповке по сравнению с штамповкой с переносным штампом в диапазоне 200-600 ходов в минуту необходимо:
- Зазоры в направляющих: Направляющие пулевидные направляющие устанавливаются в направляющие отверстия для обеспечения радиального зазора от 0,008 мм до 0,012 мм.
- Освобождение подающего ролика: Подающие ролики должны освобождать зажим ленты на 10–15° до того, как направляющие упрутся в дно, и позволять штифтам точно прижать ленту к нужному месту.
- Риски, связанные с динамической инерцией: при скорости вращения более 400 об/мин на толстостенной полосе инерция катушки приводит к разрыву краев пилотных отверстий, вызывая смещение шага в пределах ±0,030 мм – ±0,050 мм.
Расположение холостого хода и зазор между распредвалом и осью вращения коленвала
Высокоскоростные прогрессивные штампы имеют специально созданные пустые пространства, называемые холостыми станциями:
- Объем штампа: Пустые участки обеспечивают достаточное количество инструментальной стали между рабочими карманами, предотвращая разрушение штамповочного блока под большой нагрузкой.
- Зазоры кулачковых направляющих: В холостых участках предусмотрено свободное пространство для размещения механических кулачковых направляющих или клиновых блоков для горизонтального пробития боковых отверстий.
- Упаковка датчиков: В свободных слотах размещаются бесконтактные датчики, оптоволоконные датчики и механические штифты, которые обнаруживают сбои подачи или вытянутые заготовки до момента зацепления пуансона.
Для штамповочных форм не требуются холостые станции, поскольку каждая формовочная станция использует изолированную штамповочную головку. Когда поперечные элементы превышают пределы перемещения кулачкового механизма, сравнение штамповки металла и обработки на станках с ЧПУ позволяет определить, остается ли штамповочная оснастка жизнеспособной по сравнению с многоосевым фрезерованием.
Почему штамповка с использованием трансферных штампов необходима для деталей, изготовленных методом глубокой вытяжки и имеющих большую массу?
Технология штамповки с переносом штампа полностью изолирует операцию вырубки от подающей катушки, используя механические пальцы, вакуумные захваты или шагающие балки на первой станции вырубки для перемещения отдельных заготовок. Такая архитектура устраняет жесткие ограничения несущей ленты, позволяя осуществлять очень глубокую вытяжку, многоосевое вращение деталей и агрессивную повторную вырубку. Это необходимая производственная оснастка для глубоких оболочек (глубина вытяжки >30 мм) и тяжелых автомобильных конструкционных штампованных деталей, требующих высокой производительности по материалу.
Кинематические профили движения механических захватов для перемещения грузов
Вместо использования отходов рулонной стали для изготовления деталей, технология штамповки с переносом штампа использует автоматизированные захватные направляющие, синхронизированные с ползунком пресса:
- Ход зажима (ось X): механически перемещает зажимные пальцы на 50–150 мм для захвата краев детали изнутри.
- Ход подъема (по оси Z): подъем заготовки на 20–100 мм, чтобы она не заходила в нижние вытяжные полости.
- Шаг перемещения (ось Y): перемещает деталь вперед к следующей станции на расстояниях от 200 мм до более 800 мм.
- Ход освобождения: Пальцами разжимается зажим, деталь помещается в гнездо штампа, и деталь возвращается в исходное положение.
Поскольку передаточные планки ускоряют и замедляют движение тяжелых отдельных штампованных деталей, механические инерционные колпачки обеспечивают скорость прессования от 15 до 40 ударов в минуту. Однако изоляция заготовки от рулона позволяет выполнять операции, недоступные для штамповочного пресса с прогрессивной матрицей: поворот детали на 90° или 180°, обратная вытяжка и непрерывная обрезка по периметру.
Эффективность использования отходов сырья и геометрия размещения.
Различия в пределе текучести материала часто определяют выбор оснастки для крупных деталей:
- Поэтапный штамповый брак: для полосовой заготовки необходимы направляющие, поля для пилотных отверстий и другие межстанционные каркасные элементы. Выход годных изделий круглой или неправильной формы составляет 50-70%.
- Эффективность штамповки: детали вырезаются из плотно расположенных рулонов (зигзагообразная вырубка) или из предварительно нарезанных заготовок. Выход материала увеличивается до 80–92%.
Для проектов по производству металлоконструкций, обрабатывающих несколько сотен метрических тонн легированной стали в год, сокращение количества отходов рулонной стали на 15–20% является веским экономическим обоснованием первоначальных капитальных затрат, необходимых для установки штампов и автоматизированных направляющих.
Ограничивающий коэффициент вытяжки и отказ несущей ленты
Глубокая вытяжка — это процесс втягивания листового металла в полость матрицы по полированному радиусу вытяжки:
- Внутреннее течение металла: по мере того, как пуансон втягивает материал в полость, диаметр внешней заготовки уменьшается.
- Разрыв несущей ленты: В прогрессивной штамповке это сжатие оказывает сильное воздействие на несущую ленту. При глубине вытяжки более 30 мм несущая лента истончается, перекручивается и рвется.
- Решение для переноса: штампы для переноса предотвращают эту проблему, полностью освобождая заготовку на первой станции. Специальные баллоны с азотной газовой подушкой создают равномерное давление по всему краю, обеспечивая подачу материала в глубокие полости без разрыва.
При сравнении бесшовных корпусов с изготовленными на заказ конструкциями ознакомьтесь с нашим руководством по конструкциям, включающим глубокую штамповку и сварку .
Прогрессивные, комбинированные и трансферные штампы: какой инструмент лучше всего подходит для вашего проекта?
Выбор штамповочного штампа позволяет сбалансировать размеры детали, допуски на размеры, процент металлолома и общий объем производства с капитальными затратами на оснастку. Для плоских деталей с жесткими заготовками комбинированный штамп снижает затраты на НИОКР (3000–10000 долларов). Для сложных 3D-штамповок, производимых в объеме более 100 000 штук в год, прогрессивные штампы обеспечивают наилучшую себестоимость единицы продукции, но при этом представляют собой самые высокие капитальные затраты на оснастку (15000–80000 долларов и более). Передаточные штампы идеально подходят для глубокой вытяжки или массивных деталей, где экономия на сырьевых отходах компенсирует меньшую скорость хода.
Оценка межпроцессной оснастки
Переходите на прогрессивные штампы, если вы планируете изготавливать небольшие, многогибочные 3D-детали с высокой производительностью. Для деталей толщиной более 30 мм, крупных деталей или когда приоритетом является максимальная экономия отходов сырья, переходите на трансферные штампы. Для плоских 2D-деталей, где плоскостность и концентричность имеют решающее значение, а первоначальные затраты на оснастку менее критичны, используйте комбинированный штамп.
| Тип инструмента | Максимальная глубина прорисовки | Выход материала | Инструментальная НИОКР | Основной режим отказа |
| Составная матрица | <5,0 мм | 65%–85% | 3000–10000 долларов США | Сколы на стенках инструмента при обработке заготовки >4,0 мм |
| Последовательная матрица | <30 мм | 50%–70% | 15 000–80 000 долларов и более | Разрыв несущей стенки, смещение шага |
| Передаточная матрица | >30 мм (до 300 мм) | 80%–92% | 40 000–150 000 долларов США и более | Проскальзывание части при резком замедлении |
| Программируемая оснастка для станков с ЧПУ (контрпроцессная обработка) | Ограничено листогибочным прессом | 70%–85% | 0–2500 долларов США | Микротрещины в зоне термического воздействия, нерентабельная себестоимость единицы продукции. |
Источники данных: Ассоциация точной металлообработки (отчет PMA за 2025 год) и справочные данные по термической резке согласно стандарту ISO 9013.
План выбора оснастки: от геометрии детали до запуска в производство.
Процесс выбора оснастки с использованием подробных технических характеристик компонентов включает следующие три этапа:
Шаг 1: Проверка плоскостности детали
- Является ли деталь строго плоской, без какой-либо вертикальной формовки?
- Если да, и объем производства составляет от 15 000 до 50 000 штук: выберите составную матрицу, чтобы свести к минимуму потери эффективности и концентричность отверстий.
- Если да, и объем производства превышает 50 000 единиц: тогда выберите высокоскоростной прогрессивный штамп для вырубки.
Шаг 2: Оценка глубины и ориентации чертежа.
- В таком случае, требуется ли для геометрии вытягивать деталь с глубиной более 30 мм, или же деталь необходимо переворачивать между операциями?
- Если да: выберите матрицу для переноса, чтобы удалить растяжение и разрывы несущей ленты.
Шаг 3: Расчет амортизации объема
- Каков целевой годовой объем производства?
- При объеме производства менее 5000 деталей: используйте лазерную резку и гибочные прессы с ЧПУ для предварительного исключения важных капитальных рисков, связанных с оснасткой.
- От 5000 до 50000 деталей: Выберите модульную однопозиционную оснастку для производственной линии .
- Более 50 000 деталей (ширина полосы до 350 мм): выберите многопозиционный штамповочный станок для минимизации себестоимости одной детали.
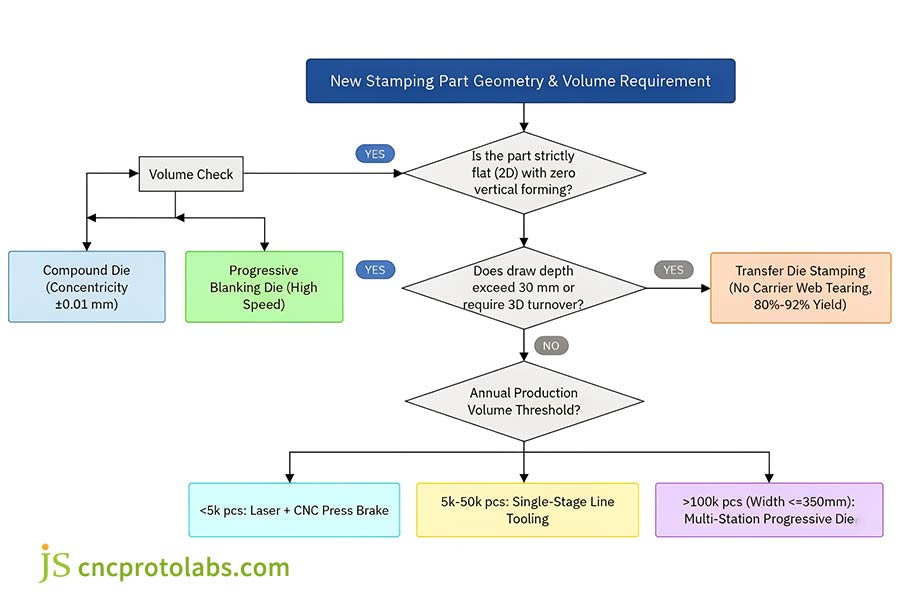
Рисунок 3: Пошаговая схема принятия инженерных решений по отбору штамповочных матриц с учетом плоскостности геометрии, пределов глубины вытяжки 30 мм и пороговых значений годовой амортизации объема.
Динамика амортизации капитальных затрат на оснастку
При принятии решений о выборе оснастки необходимо учитывать как первоначальные затраты на НИОКР, так и затраты на непрерывное производство:
- При объеме производства менее 5000 деталей: следует избегать использования дорогостоящей оснастки. Стоимость лазерной резки и гибки может включать в себя затраты на производство, поэтому нет риска потери невозмещаемых капитальных вложений в оснастку.
- От 15 000 до 50 000 деталей (плоские заготовки): комбинированный штамп амортизируется на первом цикле производства. Обеспечивает жесткие допуски без значительных затрат на НИОКР при использовании прогрессивного инструмента.
- Более 50 000 деталей (сложных форм): использование прогрессивных штампов обеспечивает минимальные общие затраты. Работа со скоростью от 300 до 600 штампов в минуту позволяет снизить затраты на оборудование и рабочую силу до нескольких центов за деталь.
Согласно эмпирическим полевым исследованиям Ассоциации точной металлообработки (отчет PMA 2025 Benchmark Report), в которых изучались скорости износа инструмента для быстрорежущих штамповочных сталей, в нормальных условиях стандартные пластины из стали AISI D2 способны выдерживать более 500 000 ходов до необходимости переточки, при условии сохранения центровки направляющего инструмента и правильного зазора между пуансоном и режущим инструментом.
При штамповке тяжелых конструкционных деталей сокращение отходов рулонной стали на 15–20% за счет переноса материала компенсирует капитальные затраты на оснастку. Эти показатели использования материала соответствуют спецификациям подачи рулона и тоннажа, определенным в нашем руководстве по штамповке листового металла .
Выбор штамповочных матриц для критически важных сплавов: какая оснастка подходит для экранов от электромагнитных помех и высокопрочных сталей?
Выбор сплава и толщина листа накладывают строгие механические ограничения на типы оснастки. Для экранирующих пластин из нержавеющей стали толщиной 0,1–0,3 мм требуются составные штампы для предотвращения образования микрозаусенцев и деформации полосы, тогда как высокоскоростные прогрессивные штампы требуют использования плавающих съемных пластин для предотвращения заклинивания тонкого полотна. Для автомобильных конструкционных деталей из высокопрочной стали (>600 МПа) передаточные штампы устраняют сильное пружинение и разрыв полосы путем разрушения хрупких непрерывных лент с последующим высвобождением изолированных высокотоннажных пружинных станций, работающих на азоте.
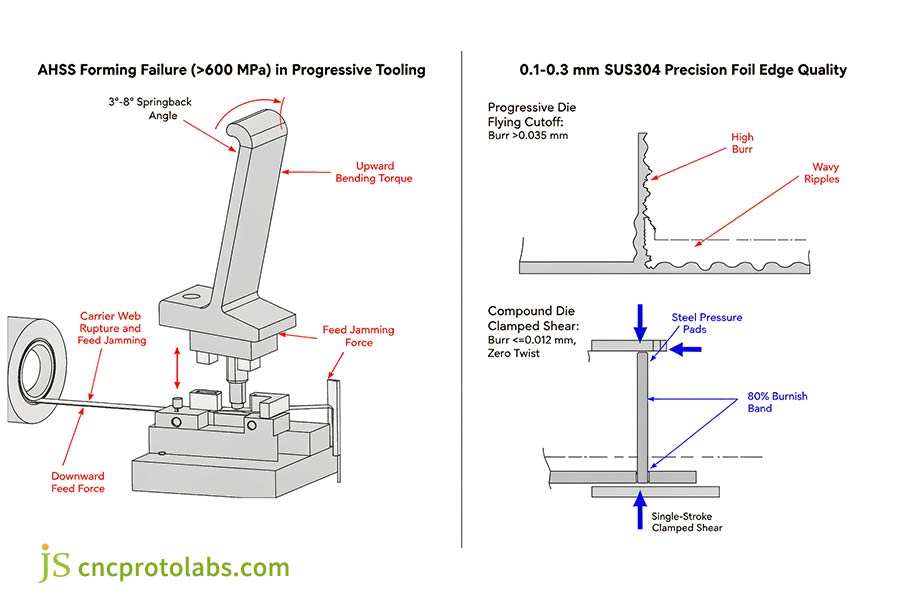
Рисунок 4: Виды разрушения материала при экстремальных напряжениях: упругое восстановление AHSS, разрыв прогрессивных несущих стенок, по сравнению с комбинированным зажимом по всей поверхности, контролирующим образование тонких фольговых заусенцев толщиной менее 0,012 мм.
Задача 1: Экранирование от электромагнитных помех с помощью тонкостенных материалов (0,1–0,3 мм, нержавеющая сталь SUS301/304)
Для изготовления прецизионных защитных корпусов для электронного оборудования необходимы тонкий металл, плотно расположенные перфорации, высота заусенцев (≤0,015 мм) и очень низкий допуск на плоскостность (≤0,03 мм):
- Проблема прогрессивных штампов:
Сверхтонкая полоска из нержавеющей стали деформируется/расширяется при прохождении через высокоскоростной штамп со скоростью более 300 ударов в минуту. Выступы держателя скручиваются под воздействием вибрации пресса, что приводит к смещению положения отверстий. Финальный отрезной пуансон повреждает тонкие выступы, оказывая на них давление и образуя заусенцы толщиной более 0,030 мм, что увеличивает вероятность коротких замыканий на печатных платах.
- Решение на основе составных матриц:
Сложная матрица удерживает тонкий лист в сжатом состоянии между закаленными стальными прижимными пластинами и разрезает его, одновременно срезая как внутренние заземляющие отверстия, так и внешний периметр, образуя заусенцы толщиной 0,012 мм без скручивания полосы.
При сравнении комбинированных и прогрессивных штамповочных форм для экранирующих пластин от электромагнитных помех команда инженеров JS Precision использует услуги по штамповке металла на заказ для проверки компоновки полос и зазоров между пуансонами перед резкой инструментальной стали.
Задача 2: Высокопрочная автомобильная сталь (AHSS >600 МПа)
В автомобильных конструкционных деталях, таких как кронштейны, направляющие каркаса сиденья или поперечные балки, все чаще используются двухфазные стали, например, DP600, DP800 и DP980, которые проходят проверку в соответствии со стандартами автомобильных испытаний ASTM A1008 / A1079. Хотя эти марки обладают превосходным соотношением прочности к весу, они создают серьезные проблемы при штамповке:
- Сильное пружинение: Высокий предел текучести приводит к тому, что сформированные фланцы раскрываются на 3–8° при освобождении матрицы.
- Постепенный разрыв ленты: При последовательном снятии ленты в штампе, сформированные выступы сильно прижимаются к основной ленте-носителю. Это деформирует ленту-носитель, зацепляет ее за подъемники и в конечном итоге разрывает на две части, прерывая работу прессовой линии.
- Решение с использованием передаточной матрицы: Передаточная матрица полностью срезает заготовку на первой станции, тем самым исключая разрыв полосы. Механическая изоляция каждой станции позволяет инструментальщикам оснащать инструмент большими баллонами с азотом (от 50 до 200 кН) и специальными станциями повторного загибания, которые изгибают выступы на 4–6° для фиксации готовых размеров.
При выборе между штамповочным прессом и прогрессивным штампом для высокопрочных стальных автомобильных конструкционных деталей , штамповочный пресс обеспечивает необходимую тягу и механическую изоляцию высокопрочной стали, позволяя контролировать сильное пружинение без разрушения несущих полос.
Часто задаваемые вопросы
Какой штамп лучше всего подходит для крупносерийного производства?
При выборе штампа для крупносерийного производства , штамповка с прогрессивными штампами подходит для объемов более 50 000 единиц со скоростью 100–600+ ст./мин. Для деталей, изготовленных методом глубокой вытяжки, штамповка с переносом обеспечивает выход материала на уровне 80–92%, снижая складские затраты, несмотря на более низкую скорость (15–40 ст./мин).
В чём заключается основная разница в стоимости между комбинированным и прогрессивным инструментом?
Сравнивая штамповку с использованием составных и прогрессивных штампов, можно отметить, что для штамповки с использованием составных штампов требуется значительно меньше первоначальных капитальных вложений в оснастку (от 3000 до 10 000 долларов), поскольку вся резка происходит на одном участке. Для штамповки с использованием прогрессивных штампов требуется от 15 000 до более 80 000 долларов из-за множества сложных участков. Оснастка для прогрессивных штампов экономически выгодна только при очень больших объемах производства, когда ее стоимость может быть окуплена за счет сотен тысяч деталей.
Последовательная штамповка против трансферной штамповки для крупносерийного производства мелких деталей: что лучше?
Сравнивая прогрессивные и трансферные штампы, в конкретном случае обработки больших объемов мелких деталей размером менее 100 мм, прогрессивная оснастка почти всегда превосходит трансферную. Непрерывная несущая лента надежно перемещает мелкие детали со скоростью от 200 до 600 ходов в минуту. Трансферные захваты не могут перемещать мелкие детали с такой скоростью, не роняя их, поэтому трансферные штампы практичны только тогда, когда детали требуют сложной глубокой вытяжки или вращения.
Как соотносятся показатели брака материалов при использовании трех типов штамповочных матриц?
При выборе штамповочного инструмента выход материала зависит от типа штамповочного инструмента :
- Штампы для переноса: выход годной продукции составляет 80–92% при использовании предварительно срезанных заготовок.
- Комбинированные штампы: выход годной продукции 65–85% в зависимости от расстояния между деталями.
- Последовательные штампы: выход годной продукции составляет 50–70% из-за непрерывного износа носителя и каркаса штампа.
Как различаются допуски и плоскостность деталей при комбинированной и прогрессивной штамповке?
При использовании комбинированной штамповки плоскостность составляет <0,02 мм, а концентричность — ±0,01 мм за один проход. При использовании прогрессивной штамповки вносятся отклонения в шаг ±0,015 мм — ±0,025 мм, а также небольшое скручивание на нескольких станциях подачи и гибки.
Может ли штамповочный станок с последовательным расположением штампов обрабатывать детали, изготовленные методом глубокой вытяжки?
В системах с прогрессивной, комбинированной и трансферной вытяжкой прогрессивные матрицы допускают только неглубокую вытяжку (<30 мм). Глубина, превышающая 30 мм, растягивает и рвет несущую ленту, что требует использования трансферных матриц вместо плоской оснастки для трансферных или комбинированных матриц.
Каковы основные причины отказов при штамповке конструкционных деталей из высокопрочной стали в прогрессивных штампах?
При сравнении штамповочных форм с прогрессивными штампами для высокопрочных стальных автомобильных конструкционных деталей, прогрессивные штампы выходят из строя из-за разрыва несущей стенки, разрушения направляющего отверстия и заклинивания полосы на сталях с давлением >600 МПа. Штамповочные формы исключают разрыв полосы благодаря использованию независимых станций повторного зажигания в азотной среде.
Как следует выбирать архитектуру оснастки для тонких металлических экранирующих компонентов?
При использовании комбинированных и прогрессивных штампов для экранирующих пластин от электромагнитных помех полосы из нержавеющей стали толщиной 0,1–0,3 мм деформируются при прогрессивной подаче, вызывая образование заусенцев >0,030 мм. Комбинированные зажимные приспособления позволяют одновременно срезать отверстия и кромки, предотвращая образование заусенцев ≤0,012 мм без перекручивания.
Краткое содержание
Выбор между прогрессивными, комбинированными и передаточными штампами позволяет найти баланс между первоначальными затратами на оснастку, глубиной формовки детали и количеством отходов материала:
- Штамповка с использованием комбинированных штампов: изготовление плоских 2D-заготовок, требующих высокой концентричности (±0,01 мм) и плоскостности за один проход.
- Последовательная штамповка: крупносерийное производство (>50 000 единиц), изготовление многогибочных 3D-компонентов, непрерывно перемещающихся по несущей полосе.
- Штамповка с переносом формы: Глубокая вытяжка оболочек (>30 мм) и большие площади контакта, где несущие ленты рвутся под воздействием напряжений при формовке.
Завершение выбора штамповочной матрицы на ранних этапах проектирования с учетом технологичности производства (DFM) позволяет зафиксировать себестоимость единицы продукции и исключить необходимость модификации матрицы после сборки. Для проверки компоновки полос, расчета тоннажа пресса или оценки расхода материала перед резкой инструментальной стали, отправьте свои CAD-модели и запросите индивидуальное предложение по штамповочной оснастке в JS Precision .

Ресурс

