 中文 (简体)



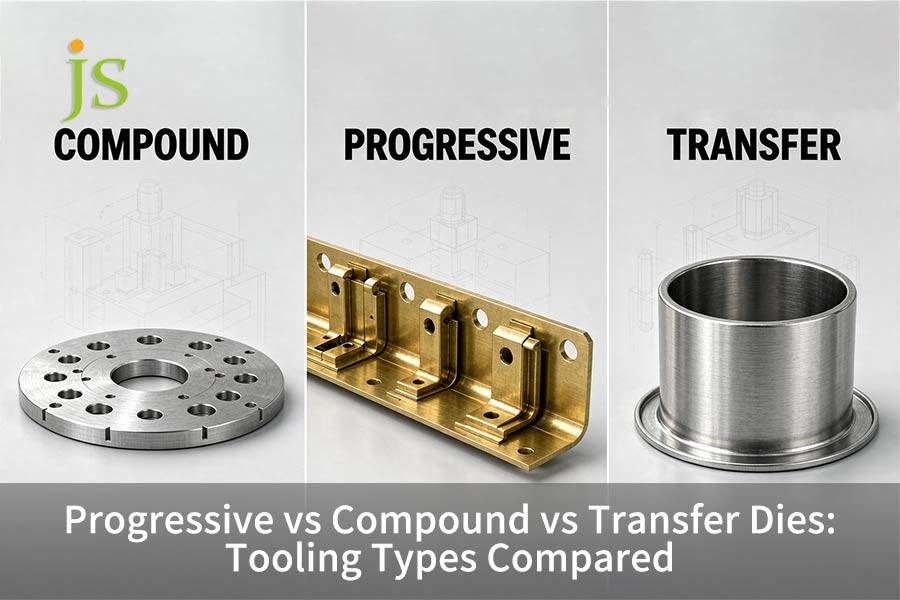

选择连续模、复合模还是传递模取决于三个工程上的硬性限制:零件几何深度、公差同心度和年产量。
对于需要在一次冲压过程中实现边缘与孔同心度在±0.01毫米以内的高精度平面二维零件,复合模是最佳选择;而对于使用载带进行大批量(每年5万件以上)三维复杂零件和中小型零件的生产,级进模则更为适用。对于深拉延或尺寸较大的零件(大于250毫米),传递模必不可少。
每种冲压模具类型对原材料输送的处理方式都不同:复合模具使用固定嵌套模具,级进模具通过精密带材输送器将零件在带材上移动通过各个工位,传送模具则具有自动机械夹爪,可将单个零件从一个工位移动到另一个工位。
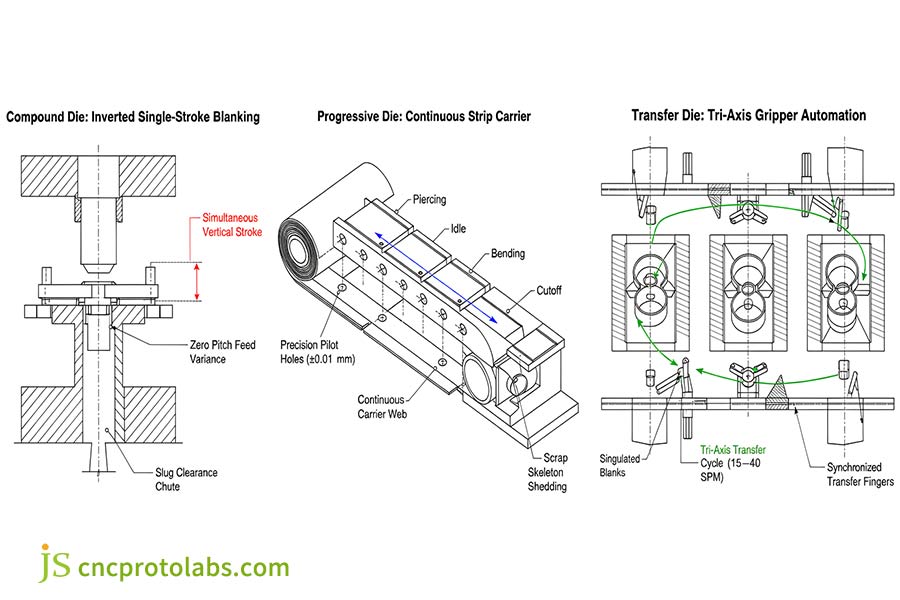
图 1:运动学比较,显示单轴倒置复合冲裁、连续渐进载带推进和三轴自动传送夹爪导轨循环。
冲压模具架构快速选择基准
工具结构的选择代表了最初基本工程权衡的一个要素:工件的自由度,以实现激进的 3D 成形和深拉延,与刚性载带的限制,以实现微米级零件精度和高达 600 SPM 的循环速度。
| 工具架构 | 主要零件几何形状和公差范围 | 经济冲程速度(SPM) | 典型材料产量 | 工具资本(NRE) | 盈亏平衡点(BEP) |
| 复合模具 | 平面二维轮廓 同心度±0.01毫米, 厚度 0.1–4.0 毫米 | 40–120 SPM | 65%–85% | 3,000 美元至 10,000 美元 | 15,000–50,000 件 |
| 渐进式 | 多弯曲3D形状, 螺距公差±0.025毫米, 宽度≤350毫米 | 100–600+ SPM | 50%–70%(运营商网站垃圾) | 15,000美元至80,000美元以上 | 超过10万件 |
| 转移模具 | 深拉壳体(>30毫米), 大型冲压件, 公差±0.05毫米 | 15–40 SPM | 80%–92%(单空) | 40,000美元至150,000美元以上 | 5万至15万件 |
数据来源:行业工具聚合和精密金属成形协会(PMA 2025 基准)。
复合模与级进模:哪种模能提供更好的平面度和同心度?
许多切割操作,例如落料、冲孔等,都可以在一次冲压行程中完成,而复合模具正是实现这些操作的理想选择。由于坯料无需移动,因此内孔与外边缘之间能够实现平行且完美的对准,同心度和最终尺寸可低至±0.01毫米。而级进模则会在多个工位引入进给间距误差。复合模具是制造超平垫片、垫圈和叠片等产品的常用工程解决方案。
倒置式刀具结构和同心度控制
在复合模冲压中,所有切割动作都在同一垂直平面内同时进行,模具制造商使用反向模具制造技术来创建该平面:
- 上模组:用于固定上冲压板上的外落料模腔和相应的内冲孔冲头。
- 下模组:包含主冲裁冲头,内部设有用于去除冲裁屑的间隙孔。
- 条料夹紧:弹簧偏置的脱料垫在冲头进入之前将条料紧紧地夹在下模面上。
由于穿孔和周边冲裁在极短的时间内完成,毛坯始终与模具保持连接,不会移动额外的距离。因此,进给振动为零,带材移动量为零,间距也为零。尺寸同心度完全取决于线切割加工模具部件的精度,精度可达±0.01毫米。
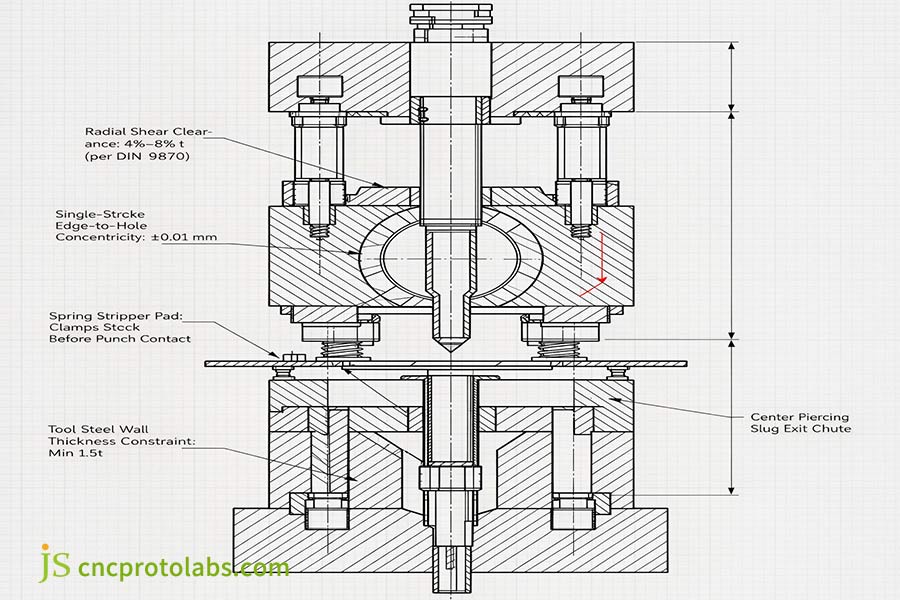
图 2:倒置复合模具横截面图,展示了同时进行垂直剪切,孔到边缘的同心度保持在 ±0.01 毫米,切削间隙为 4%–8% t(符合 DIN 9870 标准)。
根据DIN 9870 冲压工具标准(即冲头与模具剪切间隙的基本工程公差),将径向间距控制在材料厚度 (t) 每侧的 4%–8% 以内,可以抑制冲头模具壁微裂纹,并确保落料吨位。
累积进给误差和渐进带材动态
连续模在冲床的多个工位上完成切割、弯曲和冲孔。卷材在每次冲程之间按特定的进给间距移动。如今,伺服送料器能够以高精度自动完成这一分度操作,但带材各段之间仍然存在细微的物理偏差:
- 送料器滑移和弯曲:卷材曲率和送料辊微滑移会在 5 到 15 个工位上引入 ±0.015 毫米至 ±0.025 毫米的位置偏差。
- 导孔变形:当弹头导向器与穿孔发生碰撞时,就会出现错位。高速弹丸的惯性会将导向器推向孔边缘,从而导致孔的轻微椭圆变形。
- 内部应力不平衡:不平衡剪切会释放残余轧制应力,这会导致板材扭曲或在零件切割前出现油罐效应。
连续冲压需要特殊的复压或压平工位来保持0.02毫米以内的平整度。复合模具一次压下即可实现0.015毫米以内的平整度,无需二次压平。这种节距间的对准误差体现了连续模冲压和单级冲压的基本区别,单级冲压采用独立的步骤,从而避免了间歇性送料误差对坯料的影响。
物理极限和结构失效模式
复合模具唯一的主要设计限制是工具钢壁厚。由于落料和冲孔是在同一开口中完成的,因此外切口和孔之间的工具钢环会受到很大的循环冲击:
- 最小壁厚规则:为避免疲劳开裂,工具钢壁厚必须为冲头和模具开口之间材料厚度的 1.5 倍。
- 吨位和磨损限制:对于任何厚度超过 4.0 毫米的材料或抗拉强度超过 450 MPa 的合金,其壁厚可能太薄,并可能因疲劳而磨损。
- 渐进式替代方案:渐进式模具通过设置专用落料工位和专用冲孔工位,并使用重型备用块来解决这个问题。
刀具公差和物理速度极限
复合模具可使平面零件具有同心度和平面度,而级进模具可实现高速多弯成形,但节距精度有限。
| 工具架构 | 平面度(毫米) | 同心度(毫米) | 最大板材厚度(毫米) | 典型速度(SPM) | 俯仰误差(毫米) |
| 复合模具 | <0.02 | ±0.010 | ≤4.0 | 40–120 | 零(单笔) |
| 渐进式 | 0.05–0.10 | ±0.025 | ≤3.0 | 100–600+ | ±0.015 至 ±0.025 |
| 转移模具 | 0.05–0.15 | ±0.050 | ≤6.0 | 15–40 | ±0.030 至 ±0.050 |
数据来源:DIN 9870 冲压工具标准和 JS 精密计量验证(2026)。
连续模与传送模:大批量生产时间距公差有何不同?
连续模冲压将连续的金属卷材固定在预先设计的载料带上,并依次通过一系列工作站。这种设计能够实现超高的生产速度,中小零件的冲压次数可达每分钟 100 到 600 次以上。传送模则使用机械夹具将坯料(安装在转盘上)以较慢的循环速度推进。连续模依靠精密导向销插入预先冲压好的金属卷材孔中,在冲头进入之前将间距偏差校正至 ±0.015 毫米。
载体条带设计和网片拱度控制
连续输送带是连续模冲压的基础。它确保工件始终与卷材保持连接,从而使冲压机能够以高速连续进给。模具设计人员可从三种标准输送带配置中进行选择:
- 单边托架:用料最少,但在宽阔或深厚的截面上容易发生弯曲和扭曲。
- 双边夹具:夹紧带材的任一边缘,用于复杂成型。
- 中心脊柱载体:通过中心带连接部件,中心带包含膨胀环,使金属能够向内拉伸而不会使导向件偏离中心线。
在DIN 1544精密带材公差标准下,卷材厚度的一致性可确保导向销保持对准,避免壁面磨损。当成型过程中,若未设置适当的减压槽,则向内拉动坯料时,不均匀延伸的载带会导致膨胀系数增大。带材弯曲度大于每1000毫米带材长度0.5毫米时,坯料会卡在模具导轨上,导致送料错误和冲头断裂。
高循环频率下的飞行员密码注册
为了在每分钟 200-600 针的速度下,保持连续模而非传送模加工大批量小零件的精度,需要:
- 导向间隙:导向子弹导向器安装在导向孔中,以提供 0.008 毫米至 0.012 毫米的径向间隙。
- 送料辊释放:送料辊应在导向销触底前 10° 至 15° 释放带材夹紧力,并允许弹头销将带材拉入精确定位。
- 动态惯性风险:在厚规格带材上以超过 400 SPM 的速度运行时,线圈惯性会撕裂导向孔边缘,导致螺距偏差漂移至 ±0.030 毫米至 ±0.050 毫米。
怠速工位布置和凸轮间隙
高速级进模具中预留了称为空闲工位的空白区域:
- 结构模具容积:空工位在工作腔之间留有足够的工具钢,防止模具块在重载下断裂。
- 凸轮滑块间隙:空闲工位提供开放空间,以容纳机械凸轮滑块或楔形单元,用于水平穿孔侧孔。
- 传感器封装:空出的插槽用于容纳接近探针、光纤眼和机械销,这些探针在冲头啮合之前会感应到送料错误或拉出的料块。
由于每个成型工位都使用独立的模座,因此传送模具无需闲置工位。当横向特征超出凸轮滑块的行程限制时,比较金属冲压和数控加工可以确定冲压模具是否仍然能够与多轴铣削相媲美。
为什么对于深拉伸和重型零件来说,传递模冲压是必不可少的?
传送模冲压通过在第一落料工位采用机械指、真空吸盘或移动梁来移动单个坯料,从而将落料工序与送料卷完全隔离。这种结构消除了刚性载料卷的限制,实现了超深拉延、多轴零件旋转和强力再冲压。这是深壳体(拉延深度>30毫米)和需要高材料利用率的重型汽车结构冲压件所必需的生产模具。
机械转移夹具的运动学运动曲线
传送模具冲压公司不使用废料卷材来拉取零件,而是使用与冲压机滑块同步的自动夹持导轨:
- 夹紧行程(X 轴):机械地将夹爪向前移动 50 毫米至 150 毫米,以向内夹紧组件边缘。
- 升降行程(Z轴):将坯料从底部拉拔腔中提升20毫米至100毫米。
- 俯仰行程(Y 轴):将零件向前移动到下一个工位,距离从 200 毫米到超过 800 毫米。
- 释放行程:手指松开夹紧装置,将零件放入模具槽中,然后返回原位。
由于传送杆会加速和减速较重的单个冲压件,机械惯性将冲压速度限制在每分钟 15 至 40 件。但将坯料与卷材隔离,可以实现连续模无法完成的操作:90° 或 180° 零件翻转、反向杯形拉伸和连续周边修边。
原材料废料利用率和嵌套几何形状
材料屈服强度的差异往往决定了大型零件的模具选择:
- 级进模废料:带材需要导轨、导孔边缘和其他工位间骨架。圆形或不规则形状零件的合格率在 50%-70% 之间。
- 传送模效率:零件可从紧密排列的卷材中冲裁(之字形冲裁),或从预剪切的坯料中切割。材料利用率提高至 80%–92%。
对于每年处理数百公吨合金钢的结构工程项目而言,卷材废料减少 15% 至 20% 就足以证明最初用于传送模具和自动化轨道的资本支出是值得的。
极限拉伸比和载体网故障
深拉延是将金属薄板沿抛光拉延半径拉入模腔中:
- 向内金属流动:当冲头将材料拉入型腔时,外坯的直径减小。
- 载体膜撕裂:在级进模中,这种收缩会对载体膜产生剧烈的拉力。当拉伸深度超过 30 毫米时,载体膜片会被拉薄、扭曲并撕裂。
- 传送解决方案:传送模具在第一工位即可将工件完全卸料,从而避免此类故障。专用氮气缓冲缸可在边缘施加均匀压力,使材料能够流入深型腔而不会撕裂。
在比较无缝外壳和制造组件时,请查阅我们关于深拉冲压与焊接制造的结构指南。
级进模、复合模和传递模:哪种模具最适合您的项目?
冲压模具的选择需要在零件尺寸、尺寸公差、金属废料率和总产量与模具购置成本之间取得平衡。对于紧凑的平面形状零件,复合模具可以降低非经常性工程费用(3,000 美元至 10,000 美元)。对于年产量超过 10 万件的复杂 3D 冲压件,级进模的单位成本最低,但模具购置成本也最高(15,000 美元至 80,000 美元以上)。传送模非常适合深拉伸或大型零件,其原材料废料的节省可以弥补冲程速度的不足。
跨工艺工具评估
如果您需要高产量地生产小型、多折弯的三维零件,请改用级进模。对于深度超过 30 毫米的零件、大型零件,或者当最大限度地节省原材料废料是首要任务时,请改用传送模。对于平面度和同心度至关重要,且初始模具成本不太重要的二维平面零件,请选择复合模。
| 工具类型 | 最大绘制深度 | 材料产量 | 工具非经常性工程 | 主要故障模式 |
| 复合模具 | 小于5.0毫米 | 65%–85% | 3,000 美元至 10,000 美元 | 刀具壁崩刃量大于 4.0 毫米 |
| 渐进式 | 小于30毫米 | 50%–70% | 15,000美元至80,000美元以上 | 载体网撕裂,螺距漂移 |
| 转移模具 | 大于 30 毫米(至 300 毫米) | 80%–92% | 40,000美元至150,000美元以上 | 快速减速过程中发生局部滑移 |
| CNC软模具(反向加工) | 受压机限制 | 70%–85% | 0-2500美元 | 热影响区微裂纹,单位成本过高 |
数据来源:精密金属成形协会(PMA 2025 报告)和 ISO 9013 热切割参考数据。
模具选择路线图:从零件几何形状到生产运行
根据组件规格详情选择工装的过程包括以下三个步骤:
步骤 1:检查零件平面度
- 该部件是否完全扁平,没有任何垂直成形?
- 如果是,且产量在 15,000 到 50,000 之间:选择复合模具,以最大限度地减少非经常性工程费用和孔同心度。
- 如果是且产量超过 50,000 个单位:则选择高速连续落料模。
步骤二:评估绘制深度和方向
- 那么,这种几何形状是否需要绘制超过 30 毫米的深度,或者零件是否需要在操作之间翻转?
- 如果是:选择传送模具以消除载体网的拉伸和撕裂。
步骤 3:计算销量摊销
- 年目标产量是多少?
- 零件数量少于 5,000 件:使用激光切割和数控折弯机软模具,提前消除重要的模具资本风险。
- 5,000 至 50,000 个零件:选择模块化单工位生产线工具。
- 超过 50,000 个零件(带材宽度达 350 毫米):选择多工位级进模,可实现最低的单件成本。
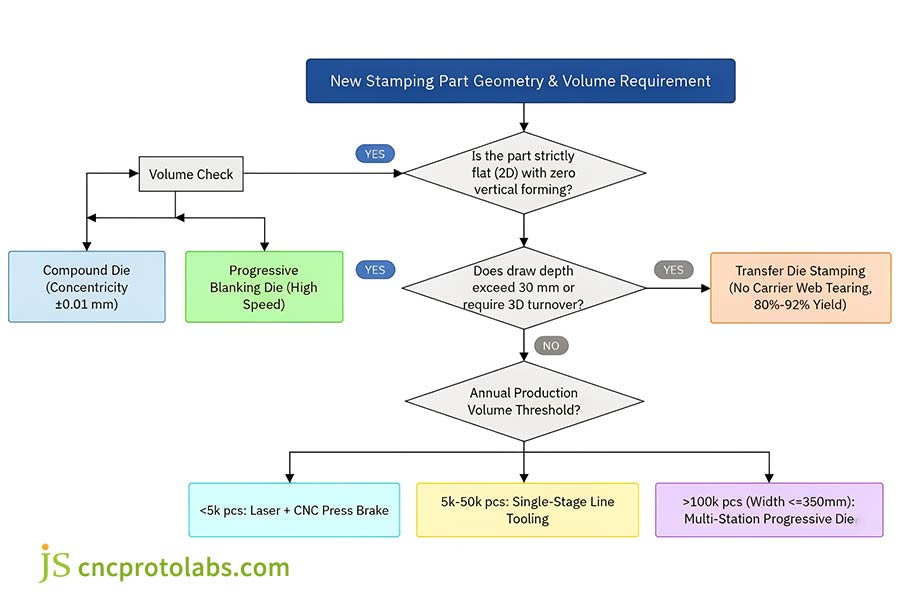
图 3:逐步工程决策路线图,按几何平面度、30 毫米拉深限制和年度产量摊销阈值筛选冲压模具。
工具资本摊销动态
模具决策必须考虑初始非经常性工程费用与连续生产运行成本:
- 产量低于 5000 件:避免使用硬模具。定价可以涵盖激光切割和折弯成型的成本,因此不存在无法收回的模具资本风险。
- 15,000 至 50,000 件零件(平面毛坯):复合模具可在初始生产阶段摊销成本。无需像级进模具那样产生大量非重复性工程费用,即可保持严格的公差。
- 超过 50,000 个零件(复杂形状):级进模可实现最低的总成本。以每分钟 300 至 600 个冲压件的速度运行,可将机器和人工成本降低到每件几美分。
根据精密金属成形协会(PMA 2025 基准报告)的实证现场研究,该研究调查了高速冲压钢的刀具磨损率,在正常情况下,只要保持导向对准和冲头间隙正确,标准 AISI D2 刀片在需要重新研磨之前可以承受 500,000 次以上的冲程。
对于重型结构冲压件,通过转移套料来减少15%至20%的卷材废料,从而节省模具成本。这些材料利用率指标符合我们钣金冲压指南中定义的卷材进料和吨位规格。
关键合金冲压模具的选择:哪些模具适用于 EMI 屏蔽层和 AHSS?
合金的选择和板材厚度对模具类型提出了严格的机械限制。对于厚度为0.1-0.3mm的不锈钢电磁屏蔽板,需要复合模具来防止微毛刺和带材变形;而高速级进模则需要浮动式脱料板来防止薄规格卷材卡料。对于汽车用高强度钢结构件(>600MPa),传递模具通过破坏脆弱的连续带材来消除剧烈的回弹和带材断裂,随后释放独立的高吨位氮气弹簧座。
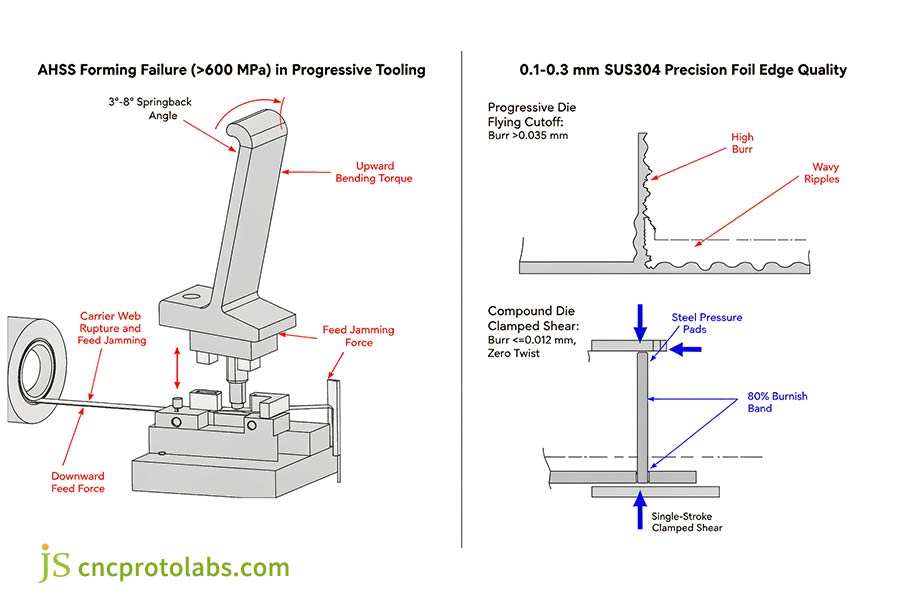
图 4:极端应力下的材料失效模式:AHSS 回弹撕裂渐进式载体腹板与全面复合夹紧控制薄箔毛刺小于 0.012 毫米。
挑战 1:薄规格电磁干扰屏蔽(0.1–0.3 毫米 SUS301/304)
电子设备的精密屏蔽外壳需要使用薄金属、紧密排列的穿孔图案、毛刺高度(≤0.015 毫米)和非常低的平面度公差(≤0.03 毫米):
- 渐进式模具问题:
超薄不锈钢条在以每分钟 300 次以上的高速冲压通过模具时会发生弯曲/膨胀。托架卡舌在冲压振动下发生扭转,导致孔位偏移。最终的分型冲头会挤压薄卡舌,造成毛刺,毛刺尺寸大于 0.030 毫米,从而增加电路板短路的风险。
- 复合模具解决方案:
复合模具将薄片保持在硬化钢压垫和切割垫之间的受压状态,同时剪切内部接地孔和外周,毛刺小于 0.012 毫米,带材扭转为零。
在评估用于 EMI 屏蔽板的复合模与级进模时,JS Precision 的工程团队利用定制金属冲压服务来验证带材布局并验证冲头间隙,然后再切割工具钢。
挑战 2:先进高强度汽车用钢(AHSS >600 MPa)
汽车结构件,例如支架、座椅框架纵梁或横梁,正逐渐要求使用双相钢,例如 DP600、DP800 和 DP980,这些钢材均符合 ASTM A1008 / A1079 汽车测试标准。虽然这些钢材具有优异的强度重量比,但它们也给冲压加工带来了严峻的挑战:
- 严重回弹:高屈服强度导致成型的凸缘在脱模时回弹 3° 至 8°。
- 连续带材失效:当连续模发生带材回缩时,成型的凸耳会猛烈撞击永久性托带。这会导致托带变形,卡在提升器上,最终将其撕裂成两截,从而中止冲压生产线。
- 传送模解决方案:传送模在第一工位即可完全切断坯料,从而消除带材断裂。各工位的机械隔离设计使得模具制造商能够为模具配备大型氮气钢瓶(50 kN 至 200 kN)和专用的复冲工位,该工位可将凸耳过度弯曲 4° 至 6°,以锁定最终尺寸。
在选择用于高强度钢汽车结构件的传递模还是级进模时,传递模可以提供高强度钢的吨位和机械隔离,从而控制极端的回弹,而不会破坏承载条。
常问问题
哪种模具最适合大批量生产?
在评估大批量生产所需的模具时,连续模冲压适用于产量超过 50,000 件、速度为 100–600+ SPM 的生产。对于深拉延零件,传送模冲压可实现 80%–92% 的材料利用率,即使速度较低(15–40 SPM),也能降低库存成本。
复合刀具和级进刀具的主要成本差异是什么?
与复合模相比,级进模冲压所需的初始模具投入显著降低(3,000 至 10,000 美元),因为所有切削工序都在一个工位完成。而级进模由于包含多个复杂的工位,前期模具投入则高达 15,000 至 80,000 美元以上。只有在产量非常大的情况下,级进模才能真正经济,因为其模具成本可以通过数十万个零件的产量来摊销。
大批量小零件生产中,级进模和传递模哪个更好?
在批量生产尺寸小于 100 毫米的小零件时,对于连续模和传递模的比较,连续模几乎总是更胜一筹。连续模的连续输送带能够以每分钟 200 至 600 次的速度安全地输送小零件。传递模的夹具无法以如此高的速度输送小零件,否则容易掉落,因此传递模仅适用于需要复杂深拉延或旋转的零件。
三种冲压模具的材料废料率有何差异?
在冲压模具选择中,材料利用率因冲压模具类型而异:
- 传送模具:使用预剪切坯料的良率可达 80%–92%。
- 复合模具:基于零件间距的良率为 65%–85%。
- 级进模:由于连续载体和骨架废料,良率仅为 50%–70%。
复合冲压和连续冲压的公差和零件平面度有何不同?
复合模冲压一次即可实现小于0.02毫米的平面度和±0.01毫米的同心度。而级进模冲压则会在多个进给和折弯工位上引入±0.015毫米至±0.025毫米的节距偏差和轻微的扭曲。
连续模能否加工深拉成型零件?
在级进模、复合模和传送模的制造工艺中,级进模只能进行浅拉伸(<30毫米)。拉伸深度超过30毫米会导致载带拉伸和撕裂,因此需要使用传送模而不是平面传送模。
使用级进模冲压高强度钢结构件时,主要失效模式有哪些?
对于高强度钢汽车结构件的加工,在传递模和级进模之间,级进模在加工强度大于600 MPa的钢材时,容易发生载带撕裂、导孔破裂和带材卡滞等失效现象。而传递模则利用独立的氮气重压工位,避免了带材断裂等问题。
薄金属屏蔽元件的工装结构应该如何选择?
在用于电磁屏蔽板的复合模具和级进模具中,0.1–0.3 mm厚的钢带在级进加工中会发生波纹,导致毛刺大于0.030 mm。复合模具可将钢带夹紧至平面,同时剪切出孔和边缘,从而将毛刺控制在≤0.012 mm以内,且不会产生扭曲。
概括
在级进模、复合模和传送模之间进行选择,可以平衡前期模具投入、零件成型深度和材料废料:
- 复合模冲压:在一次冲压中,对平面度要求极高的二维平面毛坯(±0.01 毫米)和同心度。
- 连续模冲压:大批量(>50,000 个单元)、多弯曲 3D 组件在载带上连续运行。
- 传送模冲压:深拉壳体(>30 毫米)和大面积印迹,载体带在成形应力下撕裂。
在早期面向制造的设计 (DFM) 评审阶段确定冲压模具的选择,可以锁定单位成本并避免装配后的模具修改。为了验证带材布局、计算冲压吨位或在切割工具钢之前评估材料利用率,请将您的 CAD 模型提交给 JS Precision,以获取定制冲压模具的报价。

资源

