 Español



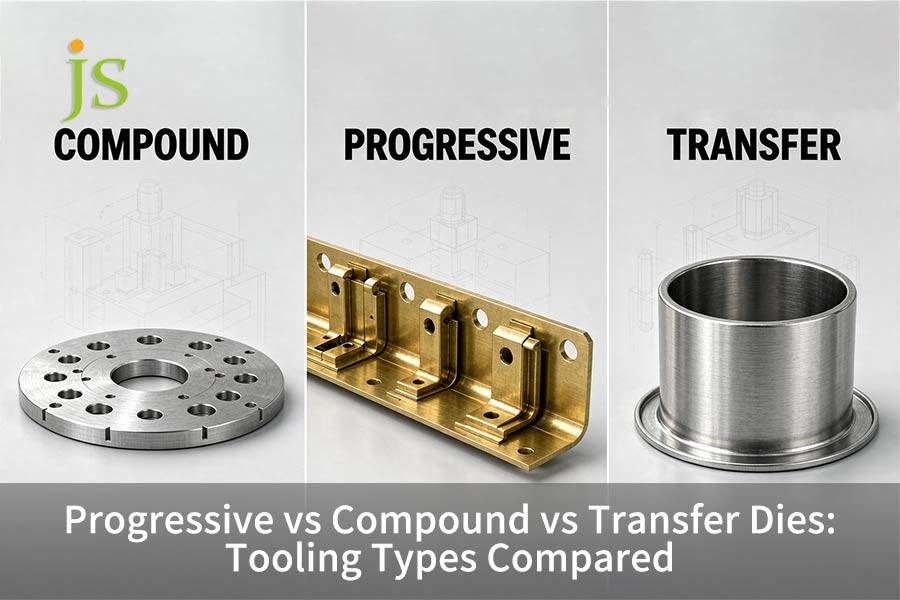

La elección entre matrices progresivas, compuestas y de transferencia depende de tres limitaciones técnicas fundamentales: la profundidad de la geometría de la pieza, la concentricidad de la tolerancia y el volumen anual.
Para piezas planas y de alta precisión en 2D que requieren una concentricidad entre el borde y el orificio de ±0,01 mm en una sola pasada de la matriz, las matrices compuestas son la mejor opción, mientras que las matrices progresivas son adecuadas para la producción en grandes volúmenes (más de 50 000 piezas al año) de piezas 3D complejas y de tamaño pequeño a mediano, utilizando una tira portadora. Para piezas de embutición profunda o de mayor tamaño (más de 250 mm), las matrices de transferencia son esenciales.
Cada tipo de troquel de estampado gestiona el transporte de la materia prima de forma diferente: los troqueles compuestos utilizan herramientas estacionarias anidadas, los troqueles progresivos mueven la pieza a través de las estaciones en la tira de material mediante portadores de tira de precisión, y los troqueles de transferencia tienen dedos de agarre mecánicos automáticos que mueven piezas individuales de una estación a otra.
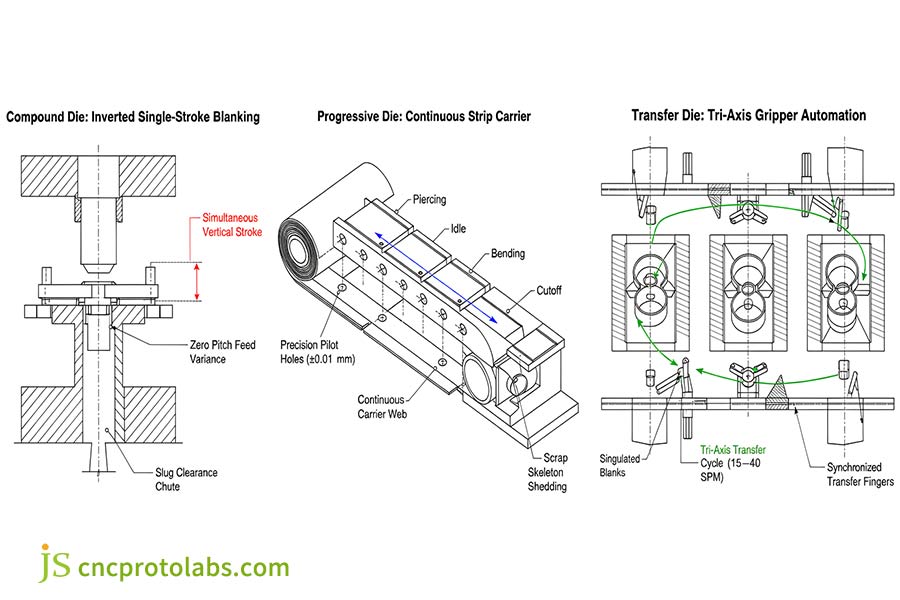
Figura 1: Comparación cinemática que muestra el troquelado compuesto invertido de un solo eje, el avance progresivo continuo de la tira portadora y los ciclos del riel de la pinza de transferencia automatizada de tres ejes.
Referencia de selección rápida para la arquitectura de herramientas de estampado
La elección de la arquitectura de las herramientas representa un elemento de la disyuntiva fundamental de la ingeniería original: la libertad de la pieza de trabajo para el conformado 3D agresivo y el embutido profundo frente a la restricción de la tira portadora rígida para la precisión micrométrica de las piezas y velocidades de ciclo de hasta 600 SPM.
| Arquitectura de herramientas | Geometría de la pieza principal y envolvente de tolerancias | Velocidad de carrera económica (SPM) | Rendimiento típico del material | Capital para herramientas (NRE) | Punto de equilibrio (PE) |
| Matriz compuesta | Perfiles planos 2D, concentricidad ±0,01 mm, espesor 0,1–4,0 mm | 40–120 SPM | 65%–85% | $3.000–$10.000 | 15.000–50.000 unidades |
| Dado progresivo | Formas 3D de múltiples curvas, tolerancia de paso ±0,025 mm, ancho ≤350 mm | 100–600+ SPM | 50%–70% (residuos de la banda portadora) | $15.000–$80.000+ | >100.000 unidades |
| Troquel de transferencia | Caparazones embutidos (>30 mm), grandes estampados, tolerancia ±0,05 mm | 15–40 SPM | 80%–92% (muestras en blanco individuales) | $40.000–$150.000+ | 50.000–150.000 unidades |
Fuentes de datos: Industry Tooling Aggregates y Precision Metalforming Association (PMA 2025 Benchmarks).
Matriz compuesta frente a matriz progresiva: ¿Cuál ofrece mejor planitud y concentricidad?
Muchas operaciones de corte, como el troquelado y el punzonado, se realizan en una sola pasada de prensa mediante una matriz compuesta. La ausencia de movimiento del material permite un registro paralelo y perfecto entre los orificios internos y el borde externo, con una concentricidad y un tamaño final de hasta ±0,01 mm . La matriz progresiva introduce errores de paso de avance en varias estaciones. El utillaje compuesto es la solución de ingeniería habitual para la fabricación de arandelas y calces ultraplanos.
Arquitectura de herramientas invertidas y control de concentricidad
En el estampado con matriz compuesta , todo el corte se realiza simultáneamente en un plano vertical, que los fabricantes de herramientas crean utilizando la fabricación de herramientas invertidas:
- Juego de matrices superior: Sujeta la cavidad de la matriz de troquelado exterior y los punzones de perforación interiores correspondientes en la placa del pistón superior.
- Juego de troqueles inferiores: Contiene el punzón maestro con orificios internos para la extracción de la pieza sobrante.
- Sujeción de la tira: Las almohadillas extractoras con resorte sujetan la tira firmemente contra la cara inferior de la matriz antes de la entrada del punzón.
Dado que la perforación y el troquelado del perímetro se producen en una fracción de segundo idéntica, la materia prima permanece adherida a la matriz sin recorrer distancia adicional. No hay vibración de avance, ni desplazamiento de la banda, ni variación de paso. La concentricidad dimensional depende completamente de la precisión del corte por electroerosión por hilo de los componentes de la matriz, manteniendo límites de hasta ±0,01 mm.
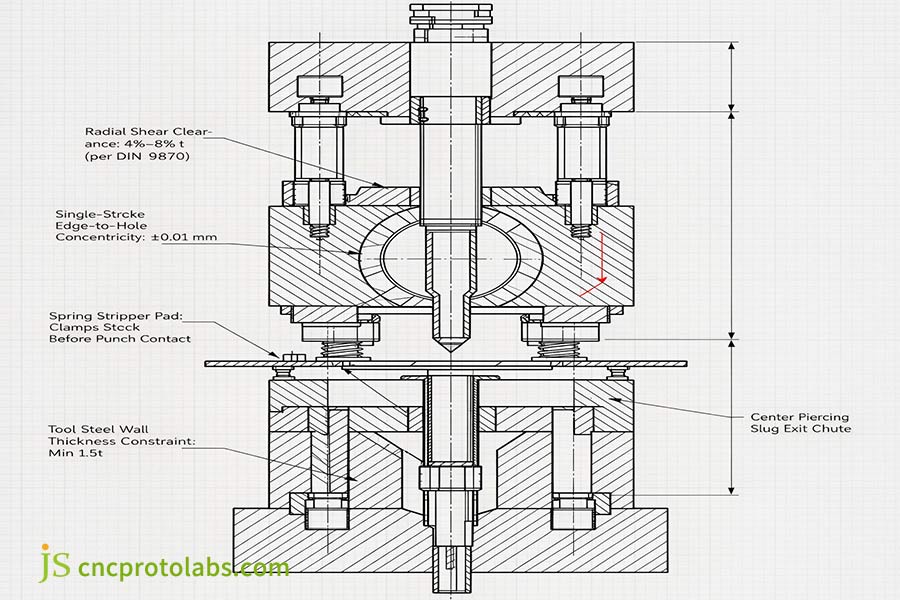
Figura 2: Sección transversal de una matriz compuesta invertida que ilustra el corte vertical simultáneo, manteniendo la concentricidad del orificio al borde en ±0,01 mm con una holgura de corte del 4 % al 8 % según la norma DIN 9870.
Según las normas DIN 9870 para herramientas de estampado , que establecen las tolerancias de ingeniería básicas para las holguras de corte entre el punzón y la matriz, controlar el paso radial dentro del 4 % al 8 % del espesor del material (t) por lado inhibe la microfisura de la pared del punzón-matriz y garantiza el tonelaje de troquelado.
Error de alimentación acumulativo y dinámica de la banda progresiva
Una matriz progresiva realiza el corte, el doblado y el punzonado en múltiples estaciones de la bancada de la prensa. La bobina se mueve a través de un paso de alimentación específico entre cada carrera. Actualmente, los alimentadores servo automatizan esta operación de indexación con alta precisión, pero existen pequeñas desviaciones físicas entre las secciones de la tira:
- Deslizamiento y curvatura del alimentador: La curvatura de la bobina y el microdeslizamiento del rodillo de alimentación introducen una variación posicional de ±0,015 mm a ±0,025 mm en 5 a 15 estaciones.
- Distorsión del orificio piloto: La desalineación se produce cuando los pilotos de las balas chocan con los orificios perforados. La inercia de la tira a velocidades más altas fuerza a los pilotos a chocar contra los bordes de los orificios, lo que provoca una ligera ovalización de estos.
- Desequilibrio de tensiones internas: El cizallamiento desequilibrado libera tensiones residuales de laminación, que pueden torcer la lámina o provocar deformaciones antes de que se corte la pieza.
El estampado progresivo requiere estaciones especiales de re-golpeo o aplanamiento para mantener la planitud dentro de 0,02 mm. El troquel compuesto logra una planitud dentro de 0,015 mm en una sola operación de prensado sin aplanamiento secundario. Esta variación en el registro paso a paso muestra la distinción fundamental entre el estampado con troquel progresivo y el estampado de una sola etapa , donde los pasos individuales y separados protegen las piezas en bruto de errores intermitentes en la alimentación de la tira.
Límites físicos y modos de falla estructural
La única restricción de diseño importante para las matrices compuestas es el espesor de la pared del acero de la herramienta. Dado que el troquelado y la perforación se realizan en la misma abertura, el anillo de acero de la herramienta entre el corte exterior y el orificio está sometido a un gran choque cíclico:
- Regla de espesor mínimo de pared: El espesor de la pared de acero para herramientas debe ser 1,5 veces mayor que el espesor del material entre las aberturas del punzón y la matriz para evitar el agrietamiento por fatiga.
- Límites de tonelaje y desgaste: Para cualquier material con un espesor superior a 4,0 mm o aleación con una resistencia a la tracción superior a 450 MPa, la pared puede ser demasiado delgada y desgastarse por fatiga.
- La alternativa progresiva: Los troqueles progresivos solucionan este problema al contar con una estación de obturación dedicada y una estación de perforación dedicada, utilizando bloques de respaldo de alta resistencia.
Tolerancias de utillaje y límites de velocidad física
Los troqueles compuestos proporcionan concentricidad y planitud en las piezas planas, mientras que los troqueles progresivos logran un conformado de múltiples pliegues a alta velocidad con una precisión de paso limitada.
| Arquitectura de herramientas | Planitud (mm) | Concentricidad (mm) | Calibre máximo de la chapa (mm) | Velocidad típica (SPM) | Error de inclinación (mm) |
| Matriz compuesta | <0,02 | ±0,010 | ≤4.0 | 40–120 | Cero (Trazo único) |
| Dado progresivo | 0,05–0,10 | ±0,025 | ≤3.0 | 100–600+ | ±0,015 a ±0,025 |
| Troquel de transferencia | 0,05–0,15 | ±0,050 | ≤6,0 | 15–40 | ±0,030 a ±0,050 |
Fuentes de datos: Normas DIN 9870 para herramientas de estampado y verificación de metrología de precisión JS (2026).
Matriz progresiva frente a matriz de transferencia: ¿Cómo se comparan las tolerancias de paso en volúmenes elevados?
El estampado progresivo empuja una tira continua de bobina metálica a través de una serie de estaciones de trabajo mientras está unida a una banda portadora diseñada. Esta configuración permite velocidades de producción ultrarrápidas, de 100 a más de 600 ciclos por minuto para piezas pequeñas y medianas. El troquelado por transferencia hace avanzar una pieza en bruto (en un carrusel) con pinzas mecánicas a una velocidad de ciclo mucho menor. Los troqueles progresivos utilizan pasadores piloto de precisión que entran en orificios previamente perforados en la tira para corregir la variación de paso hasta ±0,015 mm antes de la entrada del punzón.
Diseño de la banda portadora y control de la curvatura de la banda
La tira portadora continua es la base del estampado progresivo. Garantiza que el componente permanezca unido a la bobina para que la prensa pueda alimentarlo continuamente a alta velocidad. Los diseñadores de herramientas pueden elegir entre tres configuraciones portadoras estándar:
- Soporte de un solo borde: Es el que menos material utiliza, pero es susceptible a la curvatura y la torsión en secciones anchas o profundas.
- Soporte de dos bordes: Sujeta cualquiera de los bordes de la tira para un conformado complejo.
- Soporte central: Conecta las piezas con una cinta central que contiene bucles de expansión que permiten que el metal se contraiga hacia adentro sin que los pilotos se salgan de la línea central.
Según las tolerancias de precisión de la norma DIN 1544, la uniformidad del espesor de la bobina garantiza que los pasadores guía mantengan su alineación sin dañar las paredes. Al conformar la tira hacia adentro sin los recortes de alivio adecuados, la cinta portadora extendida de forma desigual puede provocar un coeficiente de expansión. Una curvatura de la tira superior a 0,5 mm por cada 1000 mm de longitud provoca que la tira se atasque contra las guías de la matriz, lo que resulta en fallos de alimentación y rotura del punzón.
Registro de pines de piloto con altas tasas de ciclo
Para mantener la precisión de piezas pequeñas de alto volumen en un troquel progresivo frente a un troquel de transferencia a 200-600 SPM con:
- Holguras de los pilotos: Los pilotos de las guías de bala se instalan en los orificios guía para proporcionar una holgura radial de 0,008 mm a 0,012 mm.
- Liberación del rodillo alimentador: Los rodillos alimentadores deben liberar la sujeción de la tira entre 10° y 15° antes de que los pilotos lleguen al fondo y permitir que los pasadores de bala tiren de la tira hasta un registro preciso.
- Riesgos de inercia dinámica: Por encima de 400 SPM en tiras de calibre grueso, la inercia de la bobina desgarra los bordes de los orificios piloto, lo que provoca que la variación del paso se desvíe a ±0,030 mm a ±0,050 mm.
Ubicación de la estación de ralentí y espacio libre de la leva
Los troqueles progresivos de alta velocidad integran espacios vacíos deliberados llamados estaciones de inactividad:
- Volumen estructural de la matriz: Las estaciones vacías dejan suficiente acero para herramientas entre las cavidades de trabajo, lo que evita fracturas en el bloque de la matriz bajo cargas pesadas.
- Espacio libre para guías de leva: Las estaciones de reposo proporcionan espacio libre para alojar guías de leva mecánicas o unidades de cuña para la perforación horizontal de orificios laterales.
- Embalaje del sensor: Las ranuras libres albergan las sondas de proximidad, los sensores de fibra óptica y los pasadores mecánicos que detectan atascos o trazos incorrectos antes del contacto con el punzón.
Los troqueles de transferencia no requieren estaciones de espera, ya que cada estación de conformado utiliza una zapata de troquel aislada. Cuando las características transversales superan los límites de recorrido de la corredera de leva, la comparación entre el estampado de metal y el mecanizado CNC determina si las herramientas de estampado siguen siendo viables frente al fresado multieje.
¿Por qué es esencial el estampado por transferencia para piezas pesadas y embutidas?
El estampado con matriz de transferencia aísla completamente la operación de troquelado de la bobina de alimentación mediante dedos mecánicos, pinzas de vacío o vigas móviles en la primera estación de troquelado, para mover las piezas individualmente. Esta arquitectura elimina las restricciones de la rígida banda portadora, lo que permite un embutido muy profundo, rotación de piezas en múltiples ejes y un re-golpeo agresivo. Este es el utillaje de producción indispensable para carcasas profundas (profundidad de embutido >30 mm) y piezas estructurales pesadas para la industria automotriz que requieren un alto rendimiento de material.
Perfiles de movimiento cinemático de pinzas de transferencia mecánicas
En lugar de extraer las piezas con bobinas de desecho, el sistema de estampado por transferencia utiliza rieles de agarre automatizados sincronizados con el pistón de la prensa:
- Recorrido de la abrazadera (eje X): Avanza mecánicamente los dedos entre 50 mm y 150 mm para sujetar hacia el interior los bordes del componente.
- Recorrido de elevación (eje Z): Elevación de la pieza en bruto de 20 mm a 100 mm para separarla de las cavidades de embutición inferiores.
- Desplazamiento de la pieza (eje Y): Desplaza la pieza hacia adelante hasta la siguiente estación a lo largo de distancias de 200 mm a más de 800 mm.
- Movimiento de liberación: Suelte la pieza, colóquela en el alojamiento de la matriz y vuelva a la posición inicial.
Debido a que las barras de transferencia aceleran y desaceleran las piezas estampadas individuales pesadas, la inercia mecánica limita la velocidad de la prensa a entre 15 y 40 SPM. Sin embargo, aislar la pieza en bruto de la bobina permite operaciones imposibles para una matriz progresiva: giro de la pieza a 90° o 180°, embutición inversa y recorte periférico continuo.
Eficiencia de desperdicio de materia prima y geometría de anidamiento
Las diferencias en el rendimiento del material suelen determinar la selección de herramientas para piezas grandes:
- Desechos de troquelado progresivo: Se necesitan tiras de material para rieles de soporte, márgenes de orificios piloto y otras nervaduras de esqueleto entre estaciones. Rendimiento del 50 % al 70 % en piezas redondas o de forma irregular.
- Eficiencia de la matriz de transferencia: Las piezas se troquelan a partir de bobinas con disposición compacta (troquelado en zigzag) o se cortan a partir de piezas precortadas. El rendimiento del material aumenta al 80 %-92 %.
Para programas estructurales que manejan varios cientos de toneladas métricas de acero aleado por año, una reducción del 15% al 20% en los desechos de bobinas representa una sólida justificación económica para los gastos de capital iniciales necesarios para los troqueles de transferencia y los rieles de automatización.
Relación de tracción límite y fallo de la red portadora
El proceso de embutición profunda consiste en introducir la chapa metálica en la cavidad de una matriz sobre un radio de embutición pulido:
- Flujo de metal hacia el interior: A medida que el punzón introduce el material en la cavidad, el diámetro de la pieza en bruto exterior disminuye.
- Desgarro de la banda portadora: En una matriz progresiva, esta contracción ejerce una fuerza violenta sobre la banda portadora. Cuando la profundidad de embutición supera los 30 mm, las lengüetas portadoras se estiran, se retuercen y se desgarran.
- La solución de transferencia: Los troqueles de transferencia evitan este fallo al dejar la pieza de trabajo completamente libre en la primera estación. Cilindros de amortiguación de gas nitrógeno dedicados ejercen una presión uniforme en todo el perímetro, lo que permite el flujo hacia cavidades profundas sin que se produzcan desgarros.
Al comparar las carcasas sin juntas con los conjuntos fabricados, consulte nuestra guía estructural sobre estampado por embutición profunda frente a fabricación soldada .
Troqueles progresivos, compuestos o de transferencia: ¿Qué herramienta se adapta mejor a su proyecto?
La selección de troqueles de estampado equilibra las dimensiones de la pieza, la tolerancia dimensional, el porcentaje de desperdicio de metal y el volumen total de producción con los costos de capital de las herramientas. Para piezas planas de forma compacta, un troquel compuesto reduce el costo de ingeniería no recurrente (NRE) ($3,000–$10,000). Para estampados 3D complejos producidos más de 100,000/año, los troqueles progresivos ofrecen el mejor costo unitario, pero representan los costos de capital de herramientas más altos ($15,000–$80,000+). Los troqueles de transferencia son ideales para piezas de embutición profunda o de gran tamaño, donde el ahorro en desperdicio de materia prima compensa una menor velocidad de carrera.
Evaluación de herramientas para procesos cruzados
Si va a fabricar piezas 3D pequeñas, con múltiples pliegues y a altas tasas de producción, utilice matrices progresivas. Para piezas con una profundidad superior a 30 mm, piezas grandes o cuando maximizar el ahorro en desperdicio de materia prima sea la máxima prioridad, utilice matrices de transferencia. Para piezas planas 2D donde la planitud y la concentricidad son fundamentales, y los costos iniciales de utillaje son menos críticos, opte por una matriz compuesta.
| Tipo de herramienta | Profundidad máxima de extracción | Rendimiento del material | Ingeniería no recurrente de herramientas | Modo de fallo primario |
| Matriz compuesta | <5,0 mm | 65%–85% | $3.000–$10.000 | Desconchado de la pared de la herramienta en material >4,0 mm |
| Dado progresivo | <30 mm | 50%–70% | $15.000–$80.000+ | Desgarro de la banda portadora, deriva de paso |
| Troquel de transferencia | >30 mm (hasta 300 mm) | 80%–92% | $40.000–$150.000+ | Deslizamiento parcial durante una desaceleración rápida |
| Herramientas blandas CNC (contraproceso) | Limitado por la prensa plegadora | 70%–85% | $0–$2,500 | Microfisuras en la zona afectada por el calor, costo unitario inviable. |
Fuentes de datos: Precision Metalforming Association (Informe PMA 2025) y datos de referencia de corte térmico ISO 9013.
Hoja de ruta para la selección de herramientas: desde la geometría de la pieza hasta la producción.
El proceso de selección de herramientas utilizando los detalles de la especificación del componente incluye los siguientes tres pasos:
Paso 1: Comprobar la planitud de la pieza
- ¿El componente es estrictamente plano, sin ninguna deformación vertical?
- Si la respuesta es sí y el volumen está entre 15.000 y 50.000: seleccione una matriz compuesta para mantener los costos de reparación no recurrentes (NRE) y la concentricidad del orificio al mínimo.
- Si la respuesta es sí y el volumen supera las 50.000 unidades: entonces seleccione una matriz de troquelado progresivo de alta velocidad.
Paso 2: Evaluar la profundidad y la orientación del dibujo.
- ¿La geometría requiere entonces una profundidad de dibujo superior a 30 mm, o es necesario voltear la pieza entre operaciones?
- En caso afirmativo: seleccione una matriz de transferencia para eliminar el estiramiento y el desgarro de la banda portadora.
Paso 3: Calcular la amortización del volumen
- ¿Cuál es la producción anual prevista?
- Menos de 5000 piezas: Utilice el corte por láser y el utillaje blando para plegadoras CNC para eliminar de antemano importantes riesgos relacionados con la inversión en utillaje.
- De 5.000 a 50.000 piezas: Seleccione herramientas de línea modulares de estación única .
- Más de 50.000 piezas (ancho de tira de hasta 350 mm): Seleccione una matriz progresiva multiestación para obtener el menor coste por pieza.
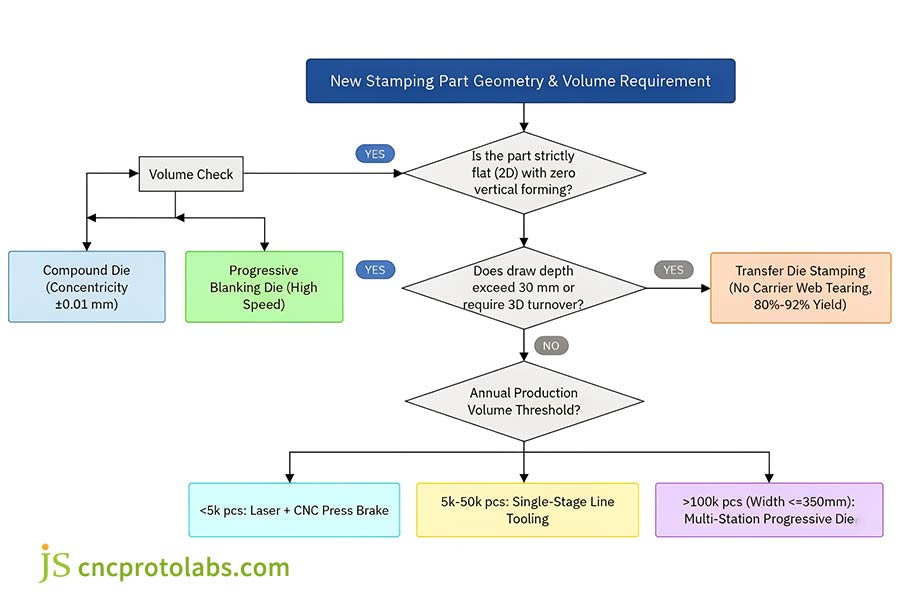
Figura 3: Hoja de ruta de decisiones de ingeniería paso a paso para la selección de matrices de estampado según la planitud geométrica, los límites de profundidad de embutición de 30 mm y los umbrales de amortización de volumen anual.
Dinámica de amortización del capital de herramientas
Las decisiones sobre las herramientas deben tener en cuenta los costes iniciales de ingeniería no recurrentes (NRE, por sus siglas en inglés) en comparación con los costes de producción continua:
- Menos de 5000 piezas: Evite el uso de utillaje complejo. El precio puede cubrir el coste del corte por láser y el conformado por plegado, por lo que no hay riesgo de pérdida de capital en utillaje.
- De 15 000 a 50 000 piezas (piezas planas en bruto): La matriz compuesta se amortiza en la primera tirada. Mantiene tolerancias estrictas sin los elevados costes de reparación no recurrentes de una herramienta progresiva.
- Más de 50 000 piezas (formas complejas): Los troqueles progresivos ofrecen el menor coste total. Al operar a una velocidad de 300 a 600 SPM, los costes de maquinaria y mano de obra se reducen a tan solo unos céntimos por pieza.
Según una investigación empírica de campo realizada por la Precision Metalforming Association (PMA 2025 Benchmark Report), en la que se estudiaron las tasas de desgaste de las herramientas para aceros de estampado de alta velocidad, en condiciones normales, los insertos estándar AISI D2 son capaces de soportar más de 500.000 ciclos antes de requerir un reafilado, siempre que se mantenga la alineación del piloto y las holguras del punzón sean correctas.
En el estampado de estructuras pesadas, la reducción del desperdicio de bobinas entre un 15 % y un 20 % mediante la optimización de la disposición de las piezas compensa la inversión en herramientas. Estas métricas de utilización de materiales se ajustan a las especificaciones de alimentación de bobinas y tonelaje definidas en nuestra guía de estampado de chapa metálica .
Selección de matrices de estampado para aleaciones críticas: ¿Qué herramientas son las más adecuadas para blindajes EMI y aceros de alta resistencia avanzada (AHSS)?
La selección de la aleación y el espesor de la lámina imponen límites mecánicos estrictos a los tipos de herramientas. Para las placas de blindaje EMI de acero inoxidable de 0,1 a 0,3 mm, se requieren matrices compuestas para evitar microrebabas y deformación de la banda, mientras que las matrices progresivas de alta velocidad necesitan placas desmoldantes flotantes para evitar atascos en la banda de calibre delgado. Para las piezas estructurales AHSS de automoción (>600 MPa), las matrices de transferencia eliminan el retroceso violento y la rotura de la banda mediante la destrucción de cintas continuas frágiles, con la consiguiente liberación de estaciones aisladas de resortes de gas nitrógeno de alto tonelaje.
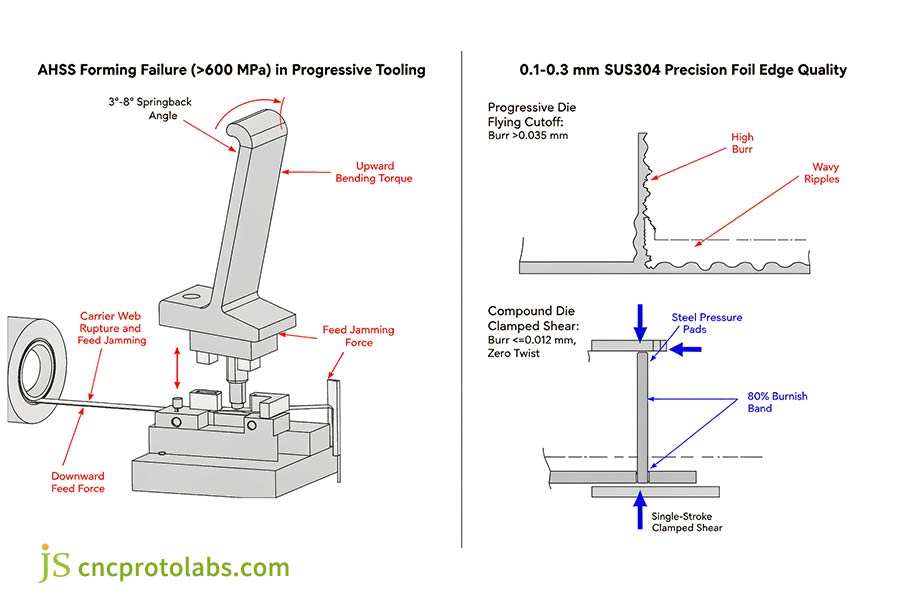
Figura 4: Modos de falla del material bajo esfuerzos extremos: Desgarro por recuperación elástica de AHSS en redes portadoras progresivas frente a sujeción compuesta de cara completa que controla rebabas de lámina delgada de menos de 0,012 mm.
Reto 1: Blindaje EMI de calibre delgado (0,1–0,3 mm SUS301/304)
Las carcasas de blindaje de precisión para equipos electrónicos requieren metal delgado, patrones de perforación muy juntos, altura de rebaba (≤0,015 mm) y una tolerancia de planitud muy baja (≤0,03 mm):
- El problema del dado progresivo:
Las tiras ultrafinas de acero inoxidable se deforman al pasar por una matriz de alta velocidad a más de 300 golpes por minuto. Las pestañas de soporte se retuercen debido a la vibración de la prensa, lo que provoca que la posición de los orificios varíe. Un punzón de corte final daña las pestañas delgadas al presionarlas, generando rebabas de más de 0,030 mm que aumentan la probabilidad de cortocircuitos en las placas de circuitos impresos.
- La solución de troqueles compuestos:
Una matriz compuesta mantiene la lámina delgada comprimida entre almohadillas de presión de acero endurecido y corta, cortando simultáneamente tanto los orificios de conexión a tierra internos como el perímetro exterior para eliminar rebabas de 0,012 mm con torsión cero de la tira.
Al evaluar las matrices compuestas frente a las matrices progresivas para placas de blindaje EMI , el equipo de ingeniería de JS Precision utiliza servicios personalizados de estampado de metales para validar la disposición de las tiras y verificar las holguras de los punzones antes de cortar el acero para herramientas.
Desafío 2: Acero automotriz avanzado de alta resistencia (AHSS >600 MPa)
Las piezas estructurales de la industria automotriz, como soportes, rieles de bastidores de asientos o travesaños, requieren cada vez más el uso de aceros de doble fase como DP600, DP800 y DP980, que se verifican según las normas de ensayo automotriz ASTM A1008/A1079. Si bien estos grados ofrecen una excelente relación resistencia-peso, presentan serios desafíos en el estampado:
- Recuperación elástica severa: La alta resistencia a la fluencia provoca que las bridas formadas se abran entre 3° y 8° al liberarse el molde.
- Fallo de la tira progresiva: Cuando se produce un retroceso en una matriz progresiva, las pestañas formadas se presionan con fuerza contra la tira portadora permanente. Esto deforma la tira portadora, la engancha en los elevadores y, finalmente, la parte en dos, interrumpiendo la línea de prensado.
- Solución de matriz de transferencia: La matriz de transferencia corta completamente la pieza en bruto en la primera estación, eliminando así la falla de la tira. El aislamiento mecánico de cada estación permite a los fabricantes de herramientas equipar la herramienta con grandes cilindros de gas nitrógeno (de 50 kN a 200 kN) y estaciones de re-golpeo dedicadas que doblan las pestañas entre 4° y 6° para fijar las dimensiones finales.
A la hora de elegir entre una matriz de transferencia y una matriz progresiva para piezas estructurales de acero de alta resistencia para automóviles , la matriz de transferencia ofrece el tonelaje y el aislamiento mecánico del acero de alta resistencia para controlar la recuperación elástica extrema sin romper las tiras de soporte.
Preguntas frecuentes
¿Qué matriz es la mejor para series de producción de gran volumen?
Al evaluar qué matriz utilizar para la fabricación de alto volumen , el estampado con matriz progresiva es adecuado para volúmenes superiores a 50 000 unidades con velocidades de 100 a 600+ SPM. Para piezas embutidas, el estampado con matriz de transferencia logra un rendimiento de material del 80 % al 92 %, lo que reduce los costos de inventario a pesar de las velocidades más bajas (15 a 40 SPM).
¿Cuál es la principal diferencia de coste entre las herramientas compuestas y las progresivas?
Comparando el troquel compuesto con el troquel progresivo, el troquel compuesto requiere una inversión inicial en herramientas significativamente menor (entre 3000 y 10 000 dólares) porque todo el corte se realiza en una sola estación. Los troqueles progresivos requieren entre 15 000 y más de 80 000 dólares debido a la complejidad de sus múltiples estaciones. El utillaje progresivo solo resulta económico con volúmenes de producción muy altos, cuando la inversión se amortiza a través de cientos de miles de piezas.
Matriz progresiva frente a matriz de transferencia para piezas pequeñas de alto volumen: ¿Cuál es mejor?
Al comparar troqueles progresivos con troqueles de transferencia, para el escenario específico de piezas pequeñas de alto volumen de menos de 100 mm, los troqueles progresivos son casi siempre superiores. La banda portadora continua mueve las piezas pequeñas de forma segura a una velocidad de 200 a 600 SPM. Las pinzas de transferencia no pueden mover las piezas pequeñas a esa velocidad sin que se caigan, lo que hace que los troqueles de transferencia sean prácticos solo cuando las piezas requieren embutición profunda o rotación complejas.
¿Cómo se compara la tasa de desperdicio de material entre los tres tipos de troqueles de estampado?
En la selección de troqueles de estampado, el rendimiento del material varía según el tipo de troquel :
- Matrices de transferencia: rendimiento del 80 % al 92 % utilizando piezas precortadas.
- Troqueles compuestos: rendimiento del 65 % al 85 % según la separación entre las piezas.
- Troqueles progresivos: rendimiento del 50 % al 70 % debido a los residuos continuos del soporte y del esqueleto.
¿Cómo varían las tolerancias y la planitud de las piezas entre el estampado compuesto y el progresivo?
El estampado con troquel compuesto mantiene una planitud inferior a 0,02 mm y una concentricidad de ±0,01 mm en una sola pasada. El estampado con troquel progresivo introduce una variación de paso de ±0,015 mm a ±0,025 mm y una ligera torsión en las distintas estaciones de alimentación y doblado.
¿Puede una matriz progresiva procesar piezas embutidas profundamente?
En configuraciones progresivas, compuestas y de transferencia , las matrices progresivas solo permiten embutición superficial (<30 mm). Las profundidades superiores a 30 mm estiran y desgarran la cinta portadora, lo que requiere matrices de transferencia en lugar de matrices planas.
¿Cuáles son los principales modos de fallo al estampar piezas estructurales de AHSS en matrices progresivas?
En la comparación entre matrices de transferencia y matrices progresivas para piezas estructurales de acero de alta resistencia para automóviles, las matrices progresivas fallan debido al desgarro de la banda portadora, la rotura del orificio piloto y la obstrucción de la tira en aceros con una resistencia superior a 600 MPa. Las matrices de transferencia eliminan la rotura de la tira mediante estaciones de reencendido con gas nitrógeno independientes.
¿Cómo se debe seleccionar la arquitectura de las herramientas para los componentes de blindaje de metal delgado?
En la fabricación de placas de blindaje EMI mediante matrices compuestas frente a matrices progresivas, las tiras de acero inoxidable de 0,1 a 0,3 mm se ondulan durante el avance progresivo, lo que provoca rebabas de más de 0,030 mm. Las herramientas compuestas sujetan el material plano para cortar simultáneamente los orificios y los bordes, manteniendo las rebabas ≤0,012 mm sin torsión.
Resumen
La elección entre matrices progresivas, compuestas y de transferencia permite encontrar el equilibrio entre la inversión inicial en herramientas, la profundidad de conformado de la pieza y el desperdicio de material:
- Estampación con troquel compuesto: Piezas planas bidimensionales que requieren una concentricidad precisa (±0,01 mm) y planitud en una sola pasada.
- Estampación progresiva: Componentes 3D de alto volumen (>50.000 unidades) con múltiples pliegues que se fabrican de forma continua sobre una tira portadora.
- Estampación por transferencia: Carcasas embutidas profundamente (>30 mm) y grandes superficies de contacto donde las cintas portadoras se desgarran bajo las tensiones de conformado.
Finalizar la selección de su matriz de estampado durante las primeras revisiones de diseño para la fabricación (DFM) garantiza los costos unitarios y elimina las modificaciones de la matriz posteriores al ensamblaje. Para validar la disposición de las tiras, calcular el tonelaje de la prensa o evaluar la utilización del material antes de cortar el acero para herramientas, envíe sus modelos CAD para solicitar un presupuesto de herramientas de estampado personalizadas en JS Precision .

Recurso

