 Français




Le choix entre les matrices progressives, composées et de transfert dépend de trois contraintes techniques majeures : la profondeur de la géométrie de la pièce, la concentricité de la tolérance et le volume annuel.
Pour les pièces 2D plates et de haute précision nécessitant une concentricité entre le bord et le trou inférieure à ±0,01 mm en une seule passe d'emboutissage, les matrices composées sont optimales. Les matrices progressives conviennent quant à elles à la production en grande série (plus de 50 000 pièces par an) de pièces 3D complexes et de dimensions mini à moyennes, utilisant une bande porteuse. Pour les pièces embouties profondément ou de grande taille (plus de 250 mm), les matrices de transfert sont indispensables.
Chaque type de matrice d'emboutissage gère différemment le transport des matières premières : les matrices composées utilisent un outillage imbriqué stationnaire, les matrices progressives font déplacer la pièce à travers les stations sur une bande de matériau par des transporteurs de bande de précision, et les matrices de transfert ont des doigts de préhension mécaniques automatiques qui déplacent les pièces individuelles d'une station à l'autre.
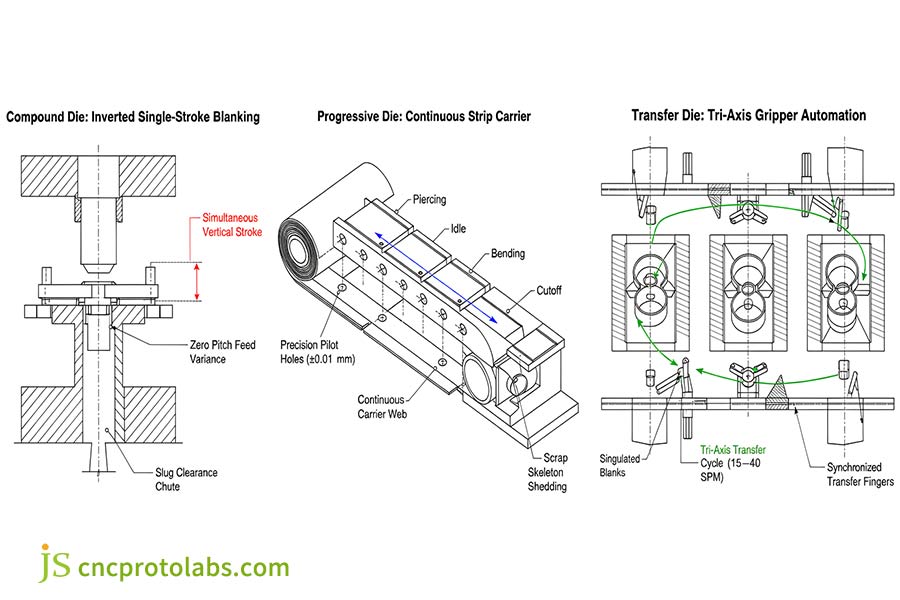
Figure 1 : Comparaison cinématique montrant le découpage composé inversé mono-axe, l'avancement progressif continu de la bande porteuse et les cycles de rail de préhension de transfert automatisé tri-axe.
Architecture d'outillage d'emboutissage - Sélection rapide
Le choix de l'architecture d'outillage représente un élément du compromis d'ingénierie fondamental d'origine : la liberté de la pièce à usiner pour un formage 3D agressif et un emboutissage profond par rapport à la contrainte de la bande porteuse rigide pour une précision micrométrique des pièces et des vitesses de cycle allant jusqu'à 600 SPM.
| Architecture d'outillage | Enveloppe de géométrie et de tolérance de la pièce principale | Vitesse de course économique (SPM) | Rendement typique du matériau | Capital d'outillage (NRE) | Seuil de rentabilité (BEP) |
| matrice composée | Profilés plats 2D, concentricité ±0,01 mm, épaisseur 0,1–4,0 mm | 40–120 SPM | 65 % à 85 % | 3 000 $ – 10 000 $ | 15 000 à 50 000 pièces |
| Dé progressif | Formes 3D à plusieurs coudes, tolérance de pas ±0,025 mm, largeur ≤350 mm | 100 à 600+ SPM | 50 % à 70 % (déchets de la toile du transporteur) | 15 000 $ à 80 000 $ et plus | >100 000 pièces |
| matrice de transfert | Coquilles embouties (>30 mm), grandes pièces estampées, tolérance ±0,05 mm | 15–40 SPM | 80 % à 92 % (blancs isolés) | 40 000 $ – 150 000 $ et plus | 50 000 à 150 000 pièces |
Sources de données : Industry Tooling Aggregates et Precision Metalforming Association (PMA 2025 Benchmarks).
Filière composée vs filière progressive : laquelle offre une meilleure planéité et concentricité ?
De nombreuses opérations de découpe, de poinçonnage et de perçage en une seule course de presse sont réalisées par une matrice composée. L'absence de mouvement de la matière permet un alignement parallèle et parfait entre les trous internes et le bord externe, une concentricité et une dimension finale de ±0,01 mm . La matrice progressive introduit des erreurs de pas d'avance sur plusieurs stations. L'outillage composé est la solution technique courante pour les rondelles ultra-plates, les cales et les tôles laminées.
Architecture d'outillage inversé et contrôle de concentricité
Dans l'emboutissage composé , toutes les opérations de découpe s'effectuent simultanément dans un seul plan vertical, que les outilleurs créent grâce à la fabrication d'outils inversés :
- Jeu de matrices supérieur : Maintient la cavité de la matrice de découpage extérieure et les poinçons de perçage intérieurs correspondants sur la plaque de piston supérieure.
- Jeu de matrices inférieures : Contient le poinçon de découpe principal avec des trous de dégagement internes pour l’évacuation des chutes.
- Serrage de la bande : Les patins de serrage à ressort serrent fermement la bande contre la face inférieure de la matrice avant l'entrée du poinçon.
Le perçage et le découpage du périmètre s'effectuant en une fraction de seconde identique, la matière brute reste fixée à la matrice, sans déplacement supplémentaire. Il n'y a aucune vibration d'avance, aucun déplacement de la bande ni aucune variation de pas. La concentricité dimensionnelle dépend entièrement de la précision de découpe par électroérosion à fil des composants de la matrice, avec des limites de ±0,01 mm.
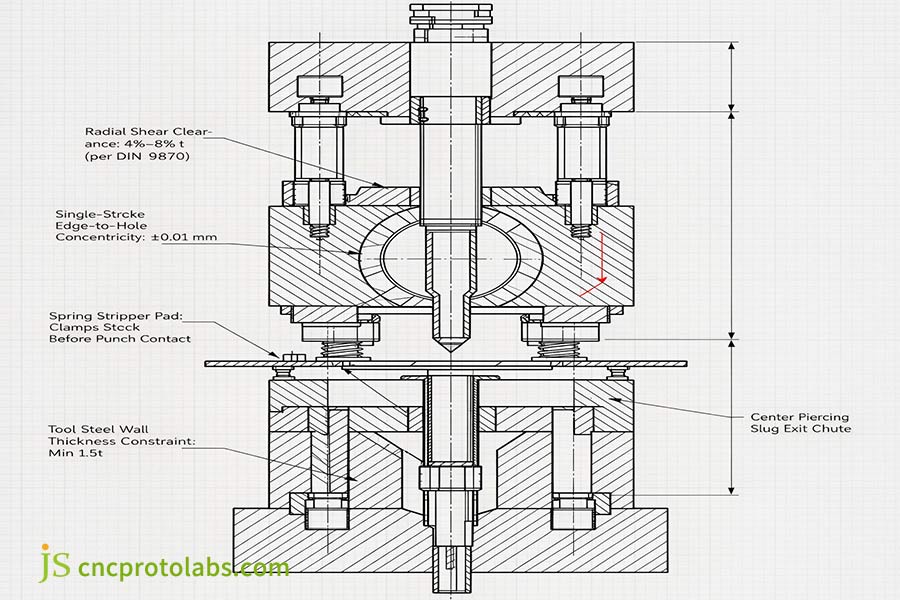
Figure 2 : Coupe transversale d'une matrice composée inversée illustrant un cisaillement vertical simultané, maintenant la concentricité du trou au bord à ±0,01 mm avec un jeu de coupe de 4 % à 8 % t selon DIN 9870.
Selon les normes d'outillage d'estampage DIN 9870 , qui sont les tolérances d'ingénierie de base des jeux de cisaillement poinçon-matrice, le contrôle du pas radial dans une plage de 4 à 8 % de l'épaisseur du matériau (t) par côté empêche la microfissure de la paroi du poinçon-matrice et assure le tonnage de découpage.
Erreur d'alimentation cumulative et dynamique progressive de la bande
Une matrice progressive effectue la découpe, le pliage et le poinçonnage sur plusieurs stations de la table de presse. La bobine se déplace selon un pas d'avance précis entre chaque course. Aujourd'hui, les servomoteurs d'alimentation automatisent cette opération d'indexage avec une grande précision, mais de légères variations physiques subsistent entre les sections de la bande.
- Glissement et cambrure de l'alimentateur : la courbure de la bobine et le micro-glissement du rouleau d'alimentation introduisent une variance de position de ±0,015 mm à ±0,025 mm sur 5 à 15 stations.
- Déformation du trou de guidage : Un défaut d’alignement se produit lorsque les amorces des balles entrent en collision avec les trous percés. L’inertie de la bande à haute vitesse force les amorces à s’enfoncer dans les bords des trous, ce qui entraîne une légère ovalisation de ces derniers.
- Déséquilibre des contraintes internes : un cisaillement déséquilibré libérera des contraintes de laminage résiduelles, ce qui peut tordre la tôle ou provoquer un effet de tôle ondulée avant que la pièce ne soit coupée.
L'emboutissage progressif nécessite des stations de refrappe ou de planage spéciales pour garantir une planéité inférieure à 0,02 mm. L'emboutissage composite assure une planéité inférieure à 0,015 mm en une seule passe, sans planage secondaire. Cette variation de repérage entre les pas illustre la différence fondamentale entre l'emboutissage progressif et l'emboutissage en une seule étape , où des étapes individuelles et distinctes protègent les flans des erreurs d'alimentation intermittentes de la bande.
Limites physiques et modes de défaillance structurelle
La seule contrainte majeure de conception pour les matrices composées concerne l'épaisseur de la paroi en acier à outils. Le découpage et le perçage étant effectués dans la même ouverture, l'anneau d'acier à outils situé entre la découpe extérieure et le trou est soumis à d'importants chocs cycliques.
- Règle d'épaisseur minimale de paroi : L'épaisseur de la paroi en acier à outils doit être 1,5 fois supérieure à l'épaisseur du matériau entre les ouvertures du poinçon et de la matrice afin d'éviter les fissures de fatigue.
- Limites de tonnage et d'usure : Pour toute matière première d'une épaisseur supérieure à 4,0 mm ou pour tout alliage d'une résistance à la traction supérieure à 450 MPa, la paroi peut être trop mince et peut s'user par fatigue.
- L'alternative progressive : les matrices progressives contournent ce problème grâce à une station de découpage dédiée et une station de perçage dédiée, utilisant des blocs de support robustes.
Tolérances d'outillage et limites de vitesse physique
Les matrices composées assurent la concentricité et la planéité des pièces planes, tandis que les matrices progressives permettent un formage multi-pliage à grande vitesse avec une précision de pas limitée.
| Architecture d'outillage | Planéité (mm) | Concentricité (mm) | Épaisseur maximale de la tôle (mm) | Vitesse typique (SPM) | Erreur de hauteur tonale (mm) |
| matrice composée | <0,02 | ±0,010 | ≤4.0 | 40–120 | Zéro (Coupe unique) |
| Dé progressif | 0,05–0,10 | ±0,025 | ≤3.0 | 100–600+ | ±0,015 à ±0,025 |
| matrice de transfert | 0,05–0,15 | ±0,050 | ≤6.0 | 15–40 | ±0,030 à ±0,050 |
Sources de données : Normes d'outillage d'estampage DIN 9870 et vérification métrologique de précision JS (2026).
Technologie de gravure progressive vs technologie de transfert : comment se comparent les tolérances de pas à haut volume ?
L'emboutissage progressif consiste à faire avancer une bande continue de métal enroulée à travers une série de postes de travail, fixée à une bande porteuse spécialement conçue. Ce système permet des cadences de production ultra-rapides, de 100 à plus de 600 coups par minute, pour les pièces de petite et moyenne taille. L'emboutissage par transfert, quant à lui, fait avancer une ébauche (sur un carrousel) à l'aide de pinces mécaniques, à une cadence beaucoup plus lente. Les matrices progressives utilisent des broches de guidage de précision qui pénètrent dans des trous pré-percés de la bande afin de corriger les variations de pas jusqu'à ±0,015 mm avant le poinçonnage.
Conception de la bande porteuse et contrôle de la courbure de la sangle
La bande porteuse continue est la base de l'emboutissage progressif. Elle garantit que la pièce reste fixée à la bobine, permettant ainsi à la presse d'alimenter la pièce en continu à grande vitesse. Les concepteurs d'outillage choisissent parmi trois configurations de porteuse standard :
- Porte-côte simple : utilise le moins de matériau, mais est susceptible de se déformer et de se tordre sur les sections larges ou profondes.
- Support à deux bords : Serre chaque bord de la bande pour un formage complexe.
- Support central : Relie les pièces à l'aide d'un ruban central contenant des boucles d'expansion qui permettent au métal de se rétracter vers l'intérieur sans que les pilotes ne s'écartent de l'axe central.
Conformément aux tolérances de précision de la norme DIN 1544, la constance de l'épaisseur de la bobine garantit le maintien du positionnement des broches de guidage sans abrasion des parois. Lors du formage, la tôle se contracte vers l'intérieur sans découpes de dégagement appropriées, et le ruban porteur, étiré de manière irrégulière, peut engendrer un coefficient de dilatation. Un bombement de la bande supérieur à 0,5 mm par 1 000 mm de longueur provoque le blocage de la tôle contre les guides de matrice, entraînant des erreurs d'alimentation et la rupture des poinçons.
Enregistrement des broches pilotes à des cadences de cycle élevées
Pour assurer une production en grande série de petites pièces avec une matrice progressive par rapport à une matrice de transfert, avec une précision de 200 à 600 SPM :
- Jeux de guidage : Les pilotes de guidage sont installés dans des trous de guidage pour fournir un jeu radial de 0,008 mm à 0,012 mm.
- Déverrouillage des rouleaux d'alimentation : les rouleaux d'alimentation doivent relâcher le serrage de la bande de 10° à 15° avant que les pilotes n'atteignent leur butée et permettre aux broches de tirer la bande dans un alignement précis.
- Risques liés à l'inertie dynamique : Au-delà de 400 SPM sur une bande de gros calibre, l'inertie de la bobine déchire les bords du trou pilote, provoquant une dérive de la variance du pas de ±0,030 mm à ±0,050 mm.
Positionnement de la station d'arrêt et dégagement de la came
Les filières progressives à grande vitesse intègrent des espaces vides délibérés appelés stations d'inactivité :
- Volume de la matrice structurelle : Les stations vides laissent suffisamment d’acier à outils entre les poches de travail, évitant ainsi les fractures du bloc de matrice sous forte charge.
- Dégagements des glissières à cames : les stations inactives offrent un espace libre pour accueillir les glissières à cames mécaniques ou les unités de coin pour le perçage horizontal des trous latéraux.
- Conditionnement des capteurs : les emplacements vides abritent les sondes de proximité, les capteurs à fibre optique et les broches mécaniques qui détectent les erreurs d’alimentation ou les pièces retirées avant l’engagement du poinçon.
Les matrices de transfert ne nécessitent pas de stations inactives car chaque station de formage utilise un porte-matrice isolé. Lorsque les dimensions transversales dépassent les limites de course du coulisseau de came, la comparaison entre l'emboutissage et l'usinage CNC permet de déterminer si l'outillage d'emboutissage reste compétitif face au fraisage multiaxes.
Pourquoi l'emboutissage par transfert est-il essentiel pour les pièces embouties profondes et lourdes ?
L'emboutissage par transfert isole totalement l'opération de découpage de la bobine d'alimentation grâce à l'utilisation de doigts mécaniques, de ventouses ou de chariots à déplacement au niveau du premier poste de découpage, pour déplacer les flans individuellement. Cette architecture élimine les contraintes liées à la rigidité de la bande porteuse, permettant un emboutissage très profond, une rotation multi-axes des pièces et un re-emboutissage rapide. Il s'agit de l'outillage de production indispensable pour les coquilles profondes (profondeur d'emboutissage supérieure à 30 mm) et les pièces embouties structurelles automobiles lourdes exigeant un rendement de matière élevé.
Profils de mouvement cinématique des pinces de transfert mécanique
Au lieu de retirer les pièces à l'aide d'une bobine de rebut, l'estampage par transfert utilise des rails de préhension automatisés synchronisés avec le piston de la presse :
- Course de serrage (axe X) : Avance mécaniquement les doigts de 50 mm à 150 mm pour saisir vers l'intérieur les bords du composant.
- Course de levage (axe Z) : levage de 20 mm à 100 mm de l'ébauche pour la dégager des cavités d'emboutissage inférieures.
- Course de pas (axe Y) : Indexe la pièce vers l'avant jusqu'à la station suivante sur des distances allant de 200 mm à plus de 800 mm.
- Coup de relâchement : les doigts desserrent la pince, placent la pièce dans le logement de la matrice et reviennent à leur position initiale.
Les barres de transfert, qui accélèrent et décélèrent les pièces embouties individuelles lourdes, limitent la vitesse de la presse entre 15 et 40 coups par minute en raison de l'inertie mécanique. Cependant, l'isolation de l'ébauche de la bobine permet des opérations impossibles avec une matrice progressive : retournement de pièce à 90° ou 180°, emboutissage inversé et ébarbage périphérique continu.
Efficacité en matière de rebuts de matières premières et géométrie d'imbrication
Les différences de rendement des matériaux déterminent souvent le choix de l'outillage pour les pièces de grande taille :
- Déchets de matrice progressive : les bandes nécessitent des rails de support, des marges de trous pilotes et d’autres structures de support entre les stations. Rendement de 50 % à 70 % pour les pièces rondes ou de forme irrégulière.
- Efficacité de la matrice de transfert : les pièces sont découpées à partir de bobines imbriquées serrées (découpe en zigzag) ou découpées à partir d’ébauches pré-cisaillementées. Le rendement en matière atteint 80 % à 92 %.
Pour les programmes de construction métallique traitant plusieurs centaines de tonnes métriques d'acier allié par an, une réduction de 15 % à 20 % des déchets de bobines constitue un argument économique solide en faveur des dépenses d'investissement initiales requises pour les matrices de transfert et les rails d'automatisation.
Rapport d'étirage limite et défaillance de la bande porteuse
L'emboutissage profond consiste à tirer la tôle dans une cavité de matrice sur un rayon d'emboutissage poli :
- Flux de métal vers l'intérieur : lorsque le poinçon aspire le matériau dans la cavité, le diamètre de l'ébauche extérieure diminue.
- Déchirure de la bande porteuse : Dans une matrice progressive, cette contraction exerce une forte traction sur la bande porteuse. Lorsque la profondeur d’emboutissage dépasse 30 mm, les languettes de la bande porteuse s’amincissent, se tordent et se déchirent.
- Solution de transfert : Les matrices de transfert évitent ce problème en détachant complètement la pièce à la première station. Des vérins à azote dédiés exercent une pression uniforme sur tout le pourtour, permettant ainsi l’écoulement dans les cavités profondes sans déchirure.
Pour comparer les boîtiers sans soudure aux assemblages fabriqués, consultez notre guide structurel sur l'emboutissage profond par rapport à la fabrication soudée .
Matrices progressives, composées ou de transfert : quel outillage convient le mieux à votre projet ?
Le choix d'une matrice d'emboutissage repose sur un équilibre entre les dimensions des pièces, les tolérances dimensionnelles, le taux de rebut métallique et le volume de production total, d'une part, et les coûts d'investissement en outillage, d'autre part. Pour les pièces plates de forme compacte, une matrice composée réduit les coûts de développement non récurrents (NRE) (3 000 $ à 10 000 $). Pour les pièces embouties 3D complexes produites à plus de 100 000 unités par an, les matrices progressives offrent le meilleur coût unitaire, mais représentent les coûts d'investissement en outillage les plus élevés (15 000 $ à plus de 80 000 $). Les matrices de transfert sont idéales pour l'emboutissage profond ou les pièces massives, où les économies réalisées sur le rebut de matière première compensent une cadence de frappe plus faible.
Évaluation des outils inter-processus
Optez pour des matrices progressives si vous produisez des pièces 3D petites, à pliages multiples et à cadence élevée. Pour les pièces de plus de 30 mm de profondeur, les grandes pièces ou lorsque la réduction des chutes de matières premières est primordiale, utilisez des matrices de transfert. Pour les pièces 2D plates où la planéité et la concentricité sont essentielles et où le coût initial de l'outillage est moins critique, choisissez une matrice composée.
| Type d'outillage | Profondeur de tirage maximale | Rendement en matière | Outillage NRE | Mode de défaillance principal |
| matrice composée | <5,0 mm | 65 % à 85 % | 3 000 $ – 10 000 $ | Écaillage de la paroi de l'outil sur la pièce > 4,0 mm |
| Dé progressif | <30 mm | 50 % à 70 % | 15 000 $ à 80 000 $ et plus | Déchirure de la toile porte-câbles, dérive du tangage |
| matrice de transfert | >30 mm (à 300 mm) | 80 % à 92 % | 40 000 $ – 150 000 $ et plus | Glissement partiel lors d'une décélération rapide |
| Outillage souple CNC (contre-processus) | Limité par la presse plieuse | 70 % à 85 % | 0 $–2 500 $ | Microfissures dans la ZAT, coût unitaire non viable |
Sources des données : Precision Metalforming Association (rapport PMA 2025) et données de référence ISO 9013 sur la découpe thermique.
Feuille de route pour le choix de l'outillage : de la géométrie de la pièce à la production en série
Le processus de sélection de l'outillage à partir des spécifications détaillées des composants comprend les trois étapes suivantes :
Étape 1 : Vérifier la planéité de la pièce
- La pièce est-elle parfaitement plate, sans aucun formage vertical ?
- Si oui et que le volume est compris entre 15 000 et 50 000 : sélectionnez une puce composite pour minimiser les coûts de réusinage et la concentricité des trous.
- Si oui et que le volume dépasse 50 000 unités : alors sélectionnez une matrice de découpage progressive à grande vitesse.
Étape 2 : Évaluer la profondeur et l’orientation du dessin
- La géométrie nécessite-t-elle alors une profondeur d'usinage supérieure à 30 mm, ou la pièce doit-elle être retournée entre les opérations ?
- Si oui : sélectionnez une matrice de transfert pour éliminer l’étirement et la déchirure de la bande porteuse.
Étape 3 : Calcul de l'amortissement du volume
- Quel est le volume de production annuel visé ?
- Moins de 5 000 pièces : utilisez la découpe laser et l’outillage souple de presse plieuse CNC pour éliminer au préalable les risques importants liés au capital d’outillage.
- 5 000 à 50 000 pièces : Sélectionnez l'outillage de ligne modulaire à poste unique .
- Plus de 50 000 pièces (largeur de bande jusqu'à 350 mm) : Choisissez une matrice progressive multi-stations pour un coût unitaire minimal.
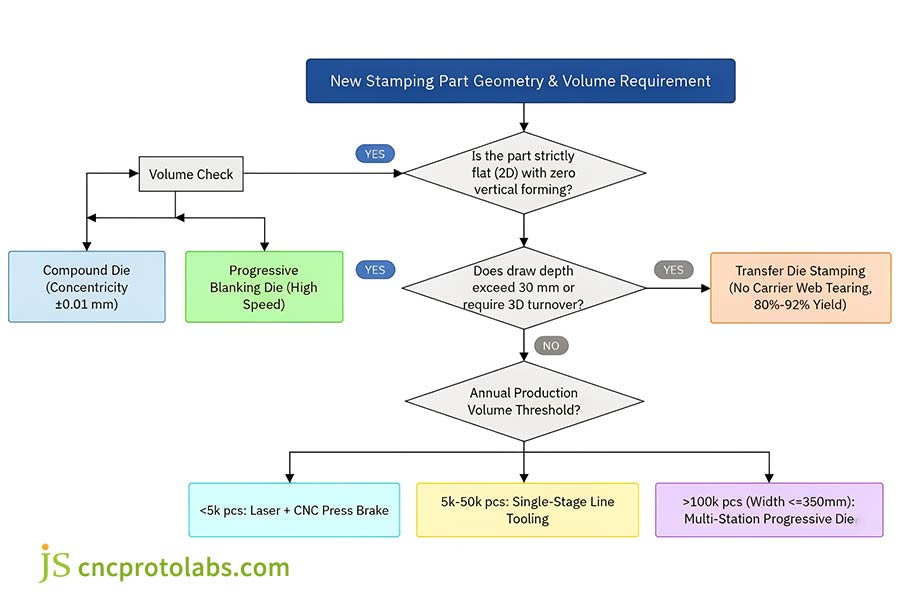
Figure 3 : Feuille de route de décision d'ingénierie étape par étape sélectionnant les matrices d'estampage par planéité géométrique, limites de profondeur d'emboutissage de 30 mm et seuils d'amortissement du volume annuel.
Dynamique d'amortissement du capital d'outillage
Les décisions relatives à l'outillage doivent tenir compte des coûts initiaux de développement non récurrents par rapport aux coûts de production en continu :
- Moins de 5 000 pièces : évitez l’outillage lourd. Le prix peut couvrir les coûts de découpe laser et de pliage, ce qui évite tout risque de perte de capital irrécupérable liée à l’outillage.
- 15 000 à 50 000 pièces (ébauches plates) : l’outillage composite est amorti dès la première production. Il permet de maintenir des tolérances serrées sans coûts de développement importants liés à l’utilisation d’un outillage progressif.
- Pour les productions de plus de 50 000 pièces (formes complexes), les matrices progressives offrent le coût total le plus bas. Une cadence de 300 à 600 coups par minute permet de réduire les coûts machine et main-d’œuvre à quelques centimes par pièce.
Selon une étude empirique de terrain menée par la Precision Metalforming Association (PMA 2025 Benchmark Report) portant sur les taux d'usure des outils pour les aciers d'emboutissage à grande vitesse, dans des conditions normales, les plaquettes standard AISI D2 peuvent effectuer plus de 500 000 courses avant de nécessiter un réaffûtage, à condition que l'alignement du pilote soit maintenu et que les jeux des poinçons soient corrects.
Pour les pièces embouties de grande taille, la réduction des déchets de bobine de 15 à 20 % grâce à l'imbrication des transferts compense les coûts d'outillage. Ces indicateurs d'utilisation des matériaux sont conformes aux spécifications d'alimentation en bobine et de tonnage définies dans notre guide sur l'emboutissage de tôles .
Sélection des matrices d'emboutissage pour les alliages critiques : quels outils conviennent aux blindages EMI et aux aciers AHSS ?
Le choix de l'alliage et l'épaisseur de la tôle imposent des contraintes mécaniques strictes sur les types d'outillage. Pour les plaques de blindage EMI en acier inoxydable de 0,1 à 0,3 mm, des matrices composites sont nécessaires pour éviter les microbavures et la déformation de la bande, tandis que les matrices progressives à grande vitesse requièrent des plaques d'éjection flottantes pour prévenir le blocage des bandes minces. Pour les pièces structurelles automobiles en acier à haute résistance (AHSS) (> 600 MPa), les matrices de transfert éliminent le retour élastique violent et la rupture de la bande par la destruction de rubans continus fragiles, avec la libération subséquente de stations de ressorts à gaz à l'azote de tonnage élevé et isolées.
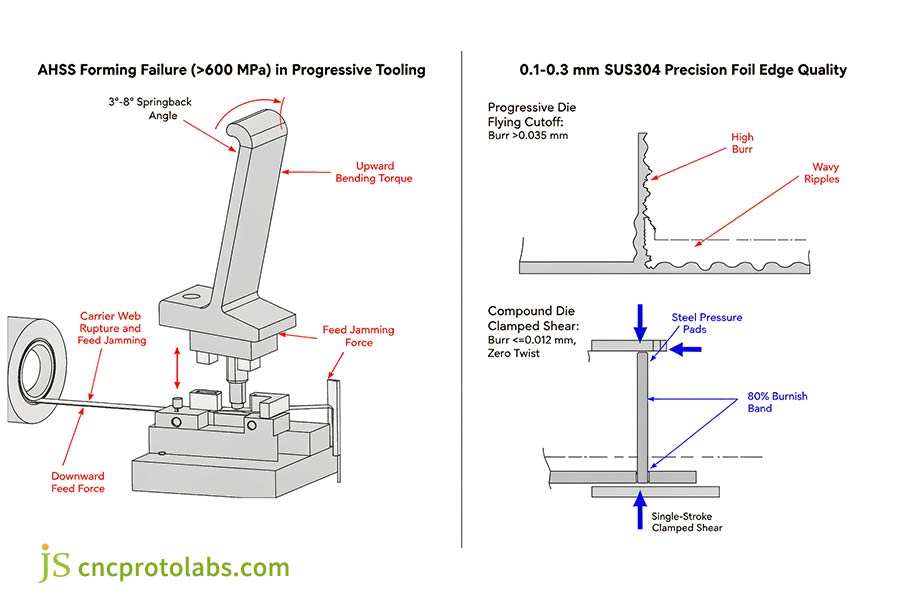
Figure 4 : Modes de défaillance des matériaux sous contraintes extrêmes : déchirure progressive des supports AHSS par retour élastique par rapport au serrage composé pleine face contrôlant les bavures de feuilles minces inférieures à 0,012 mm.
Défi 1 : Blindage EMI à faible épaisseur (0,1–0,3 mm SUS301/304)
Les boîtiers de blindage de précision pour équipements électroniques nécessitent un métal mince, des motifs de perforation très rapprochés, une hauteur de bavure (≤0,015 mm) et une tolérance de planéité très faible (≤0,03 mm) :
- Le problème des dés progressifs :
Les bandes ultra-minces en acier inoxydable se déforment/s'évasent lorsqu'elles sont forcées dans une matrice à grande vitesse (plus de 300 coups par minute). Les languettes de support se tordent sous l'effet des vibrations de la presse, ce qui provoque un décalage des trous. Le poinçon de séparation final endommage les fines languettes en exerçant une pression dessus, créant des bavures supérieures à 0,030 mm et augmentant ainsi le risque de courts-circuits sur les cartes de circuits imprimés.
- La solution pour matrices composées :
Une matrice composée maintient la fine feuille sous compression entre des coussinets de pression en acier trempé et coupe, cisaillant simultanément les trous de mise à la terre internes et le périmètre extérieur pour obtenir des bavures inférieures à 0,012 mm avec une torsion de bande nulle.
Lors de l'évaluation des matrices composées par rapport aux matrices progressives pour les plaques de blindage EMI , l'équipe d'ingénierie de JS Precision utilise des services d'emboutissage de métal sur mesure pour valider les agencements de bandes et vérifier les dégagements des poinçons avant de couper l'acier à outils.
Défi 2 : Acier automobile haute résistance de pointe (AHSS > 600 MPa)
Les pièces structurelles automobiles, telles que les supports, les longerons de châssis de sièges ou les traverses, nécessitent de plus en plus l'utilisation d'aciers biphasés comme le DP600, le DP800 et le DP980, contrôlés selon les normes d'essais automobiles ASTM A1008/A1079. Bien que ces nuances offrent un excellent rapport résistance/poids, elles posent d'importants défis en matière d'emboutissage.
- Retour élastique important : la limite d’élasticité élevée provoque une ouverture des brides formées de 3° à 8° lors du relâchement de la matrice.
- Défaillance de la bande de support progressive : lors d’un retrait de bande dans une matrice progressive, les languettes formées sont fortement pressées contre la bande de support permanente. Cela déforme la bande, l’accroche aux poussoirs et finit par la déchirer en deux, interrompant ainsi la production.
- Solution de matrice de transfert : La matrice de transfert découpe complètement l’ébauche à la première station, éliminant ainsi les risques de rupture. L’isolation mécanique de chaque station permet aux outilleurs d’équiper l’outil de vérins à azote de grande capacité (50 à 200 kN) et de stations de re-collage dédiées qui sur-plient les languettes de 4° à 6° pour garantir les dimensions finales.
Lorsqu'il s'agit de choisir entre une matrice de transfert et une matrice progressive pour les pièces structurelles automobiles en acier à haute résistance , la matrice de transfert offre le tonnage et l'isolation mécanique de l'acier à haute résistance pour contrôler le retour élastique extrême sans casser les bandes porteuses.
FAQ
Quel outil est le plus adapté aux productions en grande série ?
Pour la production en grande série , l'emboutissage progressif est idéal pour les volumes supérieurs à 50 000 unités à des cadences de 100 à plus de 600 coups par minute. Pour les pièces embouties, l'emboutissage par transfert permet d'atteindre un rendement matière de 80 à 92 %, réduisant ainsi les coûts de stock malgré des cadences plus faibles (15 à 40 coups par minute).
Quelle est la principale différence de coût entre l'outillage composé et l'outillage progressif ?
Comparativement à l'emboutissage progressif, l'emboutissage par matrice composée nécessite un investissement initial en outillage nettement inférieur (de 3 000 $ à 10 000 $) car toutes les opérations de découpe sont réalisées en une seule étape. L'emboutissage progressif, quant à lui, requiert entre 15 000 $ et plus de 80 000 $ en raison de ses multiples étapes complexes. Ce type d'outillage n'est rentable qu'à très grande échelle, lorsque son coût peut être amorti sur des centaines de milliers de pièces.
Matrice progressive ou matrice de transfert pour la production en grande série de petites pièces : laquelle est la meilleure ?
Comparaison entre matrices progressives et matrices de transfert : pour la production en grande série de petites pièces de moins de 100 mm, les matrices progressives sont presque toujours supérieures. Le porte-pièces continu assure un déplacement sûr des petites pièces à une vitesse de 200 à 600 coups par minute. Les pinces de transfert ne peuvent pas déplacer les petites pièces aussi rapidement sans les faire tomber, ce qui rend les matrices de transfert intéressantes uniquement pour les pièces nécessitant un emboutissage profond ou une rotation complexe.
Comment se compare le taux de rebut de matière pour les trois types de matrices d'emboutissage ?
Lors du choix d'une matrice d'emboutissage, le rendement en matière varie selon le type de matrice :
- Matrices de transfert : rendement de 80 % à 92 % avec des ébauches pré-cisaillementées.
- Matrices composées : rendement de 65 % à 85 % en fonction de l'espacement des pièces.
- Matrices progressives : rendement de 50 % à 70 % grâce au support continu et aux déchets de squelette.
Comment les tolérances et la planéité des pièces varient-elles entre l'emboutissage composé et l'emboutissage progressif ?
L'emboutissage composite garantit une planéité inférieure à 0,02 mm et une concentricité de ±0,01 mm en une seule opération. L'emboutissage progressif introduit une variation de pas de ±0,015 mm à ±0,025 mm et une légère torsion sur plusieurs étapes d'avance et de pliage.
Une matrice progressive peut-elle traiter des pièces embouties profondément ?
Dans les configurations progressives, composées et par transfert , les matrices progressives ne permettent que des emboutissages peu profonds (< 30 mm). Les profondeurs supérieures à 30 mm étirent et déchirent le ruban porteur, nécessitant des matrices par transfert au lieu d'outillages plans.
Quels sont les principaux modes de défaillance lors de l'emboutissage de pièces structurelles en acier AHSS dans des matrices progressives ?
Pour l'emboutissage de pièces structurelles automobiles en acier haute résistance, les matrices de transfert présentent des défaillances par rapport aux matrices progressives, notamment la déchirure de l'âme porteuse, la rupture du trou pilote et le blocage de la bande sur les aciers de plus de 600 MPa. Les matrices de transfert éliminent ces ruptures grâce à des stations de réamorçage indépendantes à l'azote.
Comment choisir l'architecture d'outillage pour les composants de blindage en métal mince ?
Lors de l'usinage par matrice composée par rapport à la matrice progressive pour les plaques de blindage EMI, les bandes d'acier inoxydable de 0,1 à 0,3 mm ondulent lors des avances progressives, provoquant des bavures supérieures à 0,030 mm. L'outillage composé permet de maintenir la matière à plat pour cisailler simultanément les trous et les bords, en conservant des bavures inférieures ou égales à 0,012 mm sans torsion.
Résumé
Le choix entre les matrices progressives, composées et de transfert permet de trouver le juste équilibre entre l'investissement initial en outillage, la profondeur de formage des pièces et les rebuts de matière :
- Estampage à matrice composée : Ébauches plates 2D nécessitant une concentricité serrée (±0,01 mm) et une planéité en une seule course.
- Estampage progressif : Composants 3D multi-pliés à grand volume (>50 000 unités) fonctionnant en continu sur une bande porteuse.
- Estampage par transfert : Coques embouties profondes (>30 mm) et grandes empreintes où les rubans porteurs se déchirent sous les contraintes de formage.
Finaliser le choix de vos outils d'emboutissage dès les premières phases de conception pour la fabrication (DFM) permet de maîtriser les coûts unitaires et d'éviter les modifications ultérieures. Pour valider l'agencement des bandes, calculer la force de pressage ou évaluer l'utilisation des matériaux avant la découpe de l'acier à outils, soumettez vos modèles CAO à JS Precision afin d'obtenir un devis personnalisé pour vos outils d'emboutissage .

Ressource

