 Deutsch




Die Wahl zwischen Folgeverbund-, Verbund- und Transferwerkzeugen hängt von drei technischen Randbedingungen ab: Teilegeometrie, Tiefe, Toleranzkonzentrizität und Jahresvolumen.
Für flache und hochpräzise 2D-Teile, bei denen die Konzentrizität zwischen Kante und Bohrung innerhalb von ±0,01 mm in einem Werkzeughub liegen muss, eignen sich Verbundwerkzeuge am besten. Folgeverbundwerkzeuge sind hingegen für die Serienfertigung (über 50.000 Stück pro Jahr) von komplexen 3D-Teilen im Mini- bis Mittelformat mit Trägerstreifen geeignet. Für Tiefziehteile oder größere Teile (über 250 mm) sind Transferwerkzeuge unerlässlich.
Die verschiedenen Stanzwerkzeugtypen handhaben den Rohmaterialtransport unterschiedlich: Verbundwerkzeuge verwenden stationäre, ineinander verschachtelte Werkzeuge, Folgeverbundwerkzeuge lassen das Teil mithilfe von Präzisionsstreifenträgern auf Streifenmaterial durch die Stationen transportieren, und Transferwerkzeuge verfügen über automatische mechanische Greiferfinger, die einzelne Teile von Station zu Station bewegen.
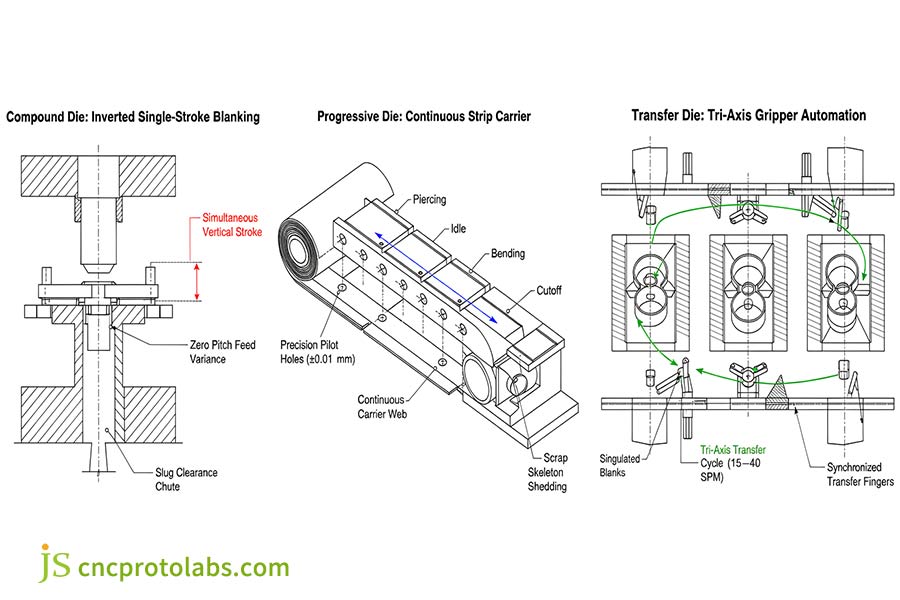
Abbildung 1: Kinematischer Vergleich, der das einachsige invertierte Verbundstanzen, den kontinuierlichen progressiven Trägerstreifenvorschub und die dreiachsigen automatisierten Transfergreiferschienenzyklen zeigt.
Benchmark für die Schnellauswahl der Stanzwerkzeugarchitektur
Die Wahl der Werkzeugarchitektur stellt ein Element des ursprünglichen grundlegenden technischen Kompromisses dar: Freiheit des Werkstücks für aggressives 3D-Umformen und Tiefziehen versus Einschränkung durch den starren Trägerstreifen für mikrometergenaue Teile und Zyklusgeschwindigkeiten von bis zu 600 Hüben pro Minute.
| Werkzeugarchitektur | Geometrie und Toleranzbereich des Hauptteils | Ökonomische Schlagzahl (SPM) | Typische Materialausbeute | Werkzeugkapital (NRE) | Gewinnschwelle (BEP) |
| Compound Die | Flache 2D-Profile, Konzentrizität ±0,01 mm, Dicke 0,1–4,0 mm | 40–120 SPM | 65 %–85 % | 3.000 bis 10.000 US-Dollar | 15.000–50.000 Stück |
| Progressiver Die | Mehrfach biegbare 3D-Formen, Teilungstoleranz ±0,025 mm, Breite ≤350 mm | 100–600+ SPM | 50%–70% (Speditionsabfall) | 15.000 bis 80.000 US-Dollar+ | >100.000 Stück |
| Transfer Die | Tiefgezogene Schalen (>30 mm), große Stempelabdrücke, Toleranz ±0,05 mm | 15–40 SPM | 80%–92% (einzelne Leerzeichen) | 40.000–150.000+ US-Dollar | 50.000–150.000 Stück |
Datenquellen: Industry Tooling Aggregates und Precision Metalforming Association (PMA 2025 Benchmarks).
Verbundwerkzeug vs. Folgeverbundwerkzeug: Welches Werkzeug liefert bessere Planheit und Rundlaufgenauigkeit?
Viele Schneidvorgänge wie Stanzen und Lochen in einem Presshub werden mit einem Verbundwerkzeug durchgeführt. Durch die fehlende Materialbewegung wird eine parallele und präzise Ausrichtung zwischen Innenbohrungen und Außenkante, eine Rundlaufgenauigkeit und Endmaße bis zu ±0,01 mm erreicht. Das Folgeverbundwerkzeug führt über mehrere Stationen hinweg zu Vorschubfehlern. Verbundwerkzeuge sind die übliche technische Lösung für die Herstellung von ultraflachen Unterlegscheiben, Ausgleichsscheiben und Blechen.
Umgekehrte Werkzeugarchitektur und Konzentrizitätskontrolle
Beim Verbundstanzen erfolgt der gesamte Schneidvorgang gleichzeitig in einer vertikalen Ebene, die Werkzeugmacher mithilfe der umgekehrten Werkzeugherstellung erzeugen:
- Oberes Werkzeugset: Hält die äußere Stanzwerkzeugkavität und die entsprechenden inneren Stanzstempel auf der oberen Stößelplatte.
- Unteres Stanzwerkzeug-Set: Enthält den Hauptstanzstempel mit internen Durchgangslöchern zur Entfernung des Stanzrestes.
- Streifenklemmung: Federbelastete Abstreifer klemmen den Streifen vor dem Eintritt des Stempels fest gegen die untere Matrizenfläche.
Da das Stanzen und das Ausklinken des Umfangs in einem identischen Bruchteil einer Sekunde erfolgen, bleibt das Rohmaterial an der Matrize haften und legt keine zusätzliche Strecke zurück. Es treten keine Vorschubvibrationen, kein Bandvorschub und keine Teilungsabweichungen auf. Die Maßgenauigkeit hängt ausschließlich von der Präzision des Drahterodierens der Matrizenkomponenten ab und liegt bei ±0,01 mm.
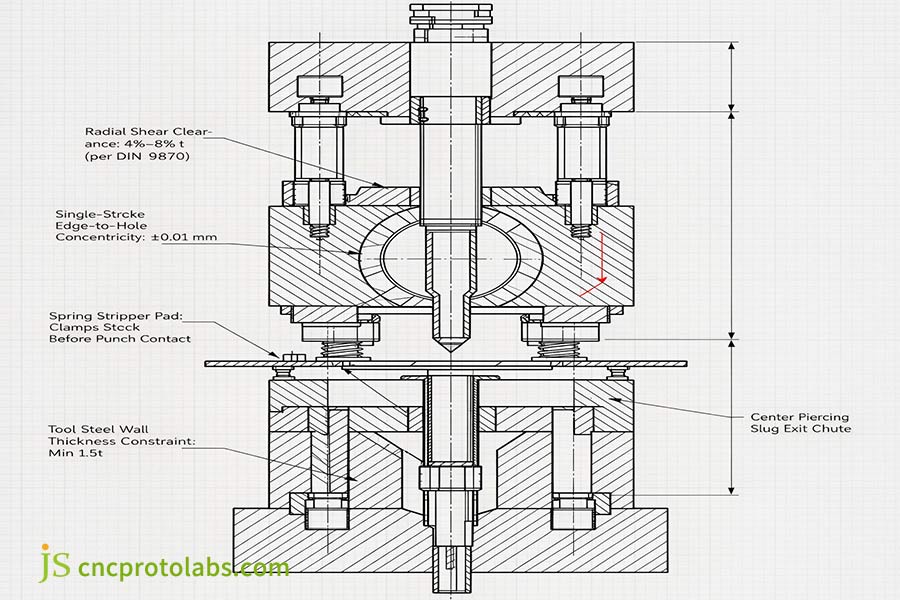
Abbildung 2: Umgekehrter Querschnitt einer Verbundmatrize, der das gleichzeitige vertikale Scheren veranschaulicht, wobei die Loch-Rand-Konzentrizität bei einem Schnittspiel von 4%–8% t gemäß DIN 9870 auf ±0,01 mm gehalten wird.
Bei Einhaltung der DIN 9870-Normen für Stanzwerkzeuge , die die grundlegenden technischen Toleranzen für das Scherspiel zwischen Stempel und Matrize festlegen, verhindert die Kontrolle der radialen Teilung innerhalb von 4%–8% der Materialdicke (t) pro Seite Mikrorisse in der Stempel-Matrizen-Wand und gewährleistet die Stanzkraft.
Kumulativer Vorschubfehler und Dynamik des progressiven Streifens
Ein Folgeverbundwerkzeug führt Schneiden, Biegen und Stanzen an mehreren Stationen auf dem Pressentisch durch. Das Bandmaterial durchläuft zwischen den einzelnen Hüben eine bestimmte Vorschubteilung. Heutzutage automatisieren Servovorschubgeräte diesen Indexvorgang mit hoher Genauigkeit, dennoch gibt es kleine physikalische Abweichungen zwischen den einzelnen Bandabschnitten:
- Schlupf und Wölbung der Zuführwalze: Die Krümmung der Spule und der Mikroschlupf der Zuführwalze führen zu einer Positionsabweichung von ±0,015 mm bis ±0,025 mm über 5 bis 15 Stationen.
- Pilotlochverformung: Eine Fehlausrichtung entsteht, wenn die Führungsspitzen der Geschosse mit den durchstochenen Löchern kollidieren. Die Massenträgheit des Patronenstreifens bei höheren Geschwindigkeiten drückt die Führungsspitzen gegen die Lochränder, was zu einer leichten Ovalität des Lochs führt.
- Ungleichgewicht der inneren Spannungen: Durch ungleichmäßiges Scheren werden Restwalzenspannungen freigesetzt, die das Blech verdrehen oder eine Wellblechbildung verursachen können, bevor das Teil abgetrennt wird.
Für das Folgeverbundstanzen sind spezielle Nachbearbeitungs- oder Richtstationen erforderlich, um eine Planheit innerhalb von 0,02 mm zu gewährleisten. Das Verbundwerkzeug erreicht eine Planheit innerhalb von 0,015 mm in einem einzigen Pressvorgang ohne zusätzliches Richten. Diese Abweichung in der Teilung verdeutlicht den grundlegenden Unterschied zwischen Folgeverbundstanzen und einstufigem Stanzen , bei dem einzelne, separate Schritte die Zuschnitte vor sporadischen Bandzuführungsfehlern schützen.
Physikalische Grenzen und strukturelle Versagensarten
Die einzige wesentliche Konstruktionsbeschränkung für Verbundwerkzeuge ist die Wandstärke des Werkzeugstahls. Da Stanzen und Lochen in derselben Öffnung erfolgen, ist der Werkzeugstahlring zwischen dem äußeren Schnitt und dem Loch starken zyklischen Stößen ausgesetzt.
- Mindestwandstärkeregel: Die Werkzeugstahlwand zwischen Stempel- und Matrizenöffnung muss das 1,5-fache der Materialstärke betragen, um Ermüdungsrisse zu vermeiden.
- Tonnage- und Verschleißgrenzen: Bei Werkstoffen mit einer Dicke von mehr als 4,0 mm oder Legierungen mit einer Zugfestigkeit von über 450 MPa kann die Wandstärke zu gering sein und durch Materialermüdung abgenutzt werden.
- Die progressive Alternative: Progressive Stanzwerkzeuge umgehen dieses Problem durch eine separate Ausstanzstation und eine separate Stanzstation, wobei robuste Stützblöcke zum Einsatz kommen.
Werkzeugtoleranzen und physikalische Geschwindigkeitsgrenzen
Verbundwerkzeuge sorgen für Rundlauf und Planheit bei flachen Teilen, während Folgeverbundwerkzeuge eine Hochgeschwindigkeits-Mehrfachbiegung mit begrenzter Teilungsgenauigkeit ermöglichen.
| Werkzeugarchitektur | Ebenheit (mm) | Konzentrizität (mm) | Maximale Blechstärke (mm) | Typische Drehzahl (SPM) | Steigungsfehler (mm) |
| Compound Die | <0,02 | ±0,010 | ≤4,0 | 40–120 | Null (Einzelstrich) |
| Progressiver Die | 0,05–0,10 | ±0,025 | ≤3,0 | 100–600+ | ±0,015 bis ±0,025 |
| Transfer Die | 0,05–0,15 | ±0,050 | ≤6,0 | 15–40 | ±0,030 bis ±0,050 |
Datenquellen: DIN 9870 Stanzwerkzeugnormen und JS Präzisionsmesstechnik Verifizierung (2026).
Folgeverbundwerkzeug vs. Transferwerkzeug: Wie verhalten sich die Teilungstoleranzen bei hohen Stückzahlen?
Beim Folgeverbundstanzen wird ein kontinuierlicher Metallstreifen, der an einem Trägerband befestigt ist, durch mehrere Arbeitsstationen geführt. Dieses Verfahren ermöglicht extrem hohe Produktionsgeschwindigkeiten von 100 bis über 600 Hüben pro Minute für kleine bis mittelgroße Teile. Im Gegensatz dazu transportiert die Transferwerkzeugtechnik einen Rohling (auf einem Karussell) mit mechanischen Greifern bei deutlich geringerer Taktfrequenz. Folgeverbundwerkzeuge arbeiten mit präzisen Führungsstiften, die in vorgestanzte Löcher im Metallstreifen greifen, um Abweichungen von der Teilung bis auf ±0,015 mm vor dem Stempeleintritt zu korrigieren.
Trägerleistenkonstruktion und Stegwölbungskontrolle
Der durchgehende Trägerstreifen ist die Grundlage des Folgeverbundstanzens. Er gewährleistet, dass das Werkstück an der Spule befestigt bleibt, sodass die Presse es kontinuierlich mit hoher Geschwindigkeit zuführen kann. Werkzeugkonstrukteure wählen aus drei Standardträgerkonfigurationen:
- Einkantiger Träger: Es wird am wenigsten Material verwendet, jedoch ist er bei breiten oder tiefen Abschnitten anfällig für Wölbung und Verdrehung.
- Zweikantenträger: Klemmt beide Kanten des Streifens für komplexe Formgebungsverfahren ein.
- Mittelstegträger: Verbindet Teile mit einem Mittelband, das Dehnungsschlaufen enthält, die es ermöglichen, das Metall nach innen zu ziehen, ohne dass die Führungszapfen über die Mittellinie hinausragen.
Bei Einhaltung der Präzisionstoleranzen nach DIN 1544 gewährleistet eine gleichmäßige Banddicke, dass die Führungsstifte die Passgenauigkeit beibehalten und keine Wandabplatzungen verursachen. Wird das Material beim Umformen ohne entsprechende Entlastungsschnitte nach innen gezogen, kann das ungleichmäßig gedehnte Trägerband einen Ausdehnungskoeffizienten verursachen. Eine Bandwölbung von mehr als 0,5 mm pro 1000 mm Bandlänge führt dazu, dass sich das Material an den Werkzeugführungen verklemmt, was zu Fehlzuführungen und Stempelbruch führen kann.
Pilot Pin-Registrierung bei hohen Zyklusraten
Um bei der Fertigung großer Stückzahlen kleiner Teile in einem Folgeverbundwerkzeug im Vergleich zu einem Transferwerkzeug eine Genauigkeit von 200-600 Teilen pro Minute zu erreichen:
- Pilotenspiel: Führungsbolzen werden in Führungslöchern installiert, um ein radiales Spiel von 0,008 mm bis 0,012 mm zu gewährleisten.
- Freigabe der Zuführwalzen: Die Zuführwalzen sollten die Streifenklemmung 10° bis 15° vor dem Anschlag der Führungsstifte lösen, damit die Führungsstifte den Streifen präzise ausrichten können.
- Risiken durch dynamische Trägheit: Bei über 400 SPM auf dickwandigem Band reißt die Trägheit der Spule die Kanten der Pilotlöcher ein, wodurch die Teilungsabweichung auf ±0,030 mm bis ±0,050 mm abdriftet.
Leerlaufstationsplatzierung und Nockenabstand
Hochgeschwindigkeits-Folgeschrittenwerkzeuge integrieren bewusst leere Bereiche, sogenannte Leerlaufstationen:
- Strukturelles Werkzeugvolumen: Leere Stationen lassen ausreichend Werkzeugstahl zwischen den Arbeitstaschen, wodurch Werkzeugblockbrüche unter hoher Belastung verhindert werden.
- Nockenschieber-Freiräume: Leerlaufstationen bieten Freiraum für mechanische Nockenschieber oder Keileinheiten zum horizontalen Durchstechen von Seitenlöchern.
- Sensorgehäuse: In den freigewordenen Schlitzen befinden sich die Näherungssensoren, die Glasfaser-Lichtschranken und die mechanischen Stifte, die Fehlzuführungen oder herausgezogene Stempel vor dem Eingriff des Stempels erkennen.
Transferwerkzeuge benötigen keine Leerlaufstationen, da jede Umformstation mit einem separaten Werkzeugsockel arbeitet. Wenn Quermerkmale die Verfahrwege des Nockenschlittens überschreiten, entscheidet ein Vergleich von Metallstanzen und CNC-Bearbeitung darüber, ob Stanzwerkzeuge gegenüber dem mehrachsigen Fräsen noch wirtschaftlich sind.
Warum ist das Transferprägen für tiefgezogene und schwere Teile unerlässlich?
Das Transfer-Stanzverfahren trennt den Stanzvorgang vollständig vom Zuführband. Dies wird durch den Einsatz von mechanischen Fingern, Vakuumgreifern oder Hubbalken an der ersten Stanzstation erreicht, die die einzelnen Stanzteile bewegen. Diese Konstruktion beseitigt die Einschränkungen durch den starren Trägersteg und ermöglicht so sehr tiefes Ziehen, mehrachsige Teilerotation und aggressives Nachstanzen. Dieses Fertigungswerkzeug ist erforderlich für tiefe Gehäuse (>30 mm Ziehtiefe) und schwere Strukturbauteile für die Automobilindustrie, die eine hohe Materialausbeute erfordern.
Kinematische Bewegungsprofile von mechanischen Transfergreifern
Anstatt Teile mit Abfallspulen zu entnehmen, verwendet das Transfer-Die-Stanzverfahren automatisierte Greiferschienen, die auf den Pressenstößel abgestimmt sind:
- Klemmhub (X-Achse): Die Finger werden mechanisch um 50 mm bis 150 mm vorgeschoben, um die Kanten des Bauteils nach innen zu greifen.
- Hubweg (Z-Achse): 20 mm bis 100 mm Anheben des Rohlings aus den unteren Ziehkammern.
- Teilungshub (Y-Achse): Positioniert das Teil über Distanzen von 200 mm bis über 800 mm zur nächsten Station vorwärts.
- Entriegelungshub: Finger lösen die Klemme, legen das Teil in die Werkzeugaufnahme und kehren in die Ausgangsposition zurück.
Da Transferstangen schwere Einzelstanzteile beschleunigen und abbremsen, begrenzt die mechanische Trägheit die Pressgeschwindigkeit auf 15 bis 40 Hübe pro Minute. Die Trennung des Rohlings von der Spule ermöglicht jedoch Bearbeitungsvorgänge, die mit einem Folgeverbundwerkzeug nicht möglich sind: 90°- oder 180°-Teiledrehung, Rückwärtsziehen und kontinuierliches Umfangsschneiden.
Effizienz der Rohmaterialverschwendung und Verschachtelungsgeometrie
Unterschiede in der Materialausbeute bestimmen häufig die Werkzeugauswahl bei der Bearbeitung großer Bauteile:
- Ausschuss bei Folgeverbundwerkzeugen: Bandmaterial benötigt Trägerschienen, Pilotbohrungsränder und andere Stege zwischen den Stationen. Ausbeute von 50–70 % bei runden oder unregelmäßig geformten Teilen.
- Effizienz des Transferwerkzeugs: Teile werden aus eng aneinanderliegenden Spulenanordnungen (Zickzack-Stanzen) oder aus vorgeschnittenen Rohlingen ausgestanzt. Die Materialausbeute steigt auf 80–92 %.
Bei Bauprogrammen, die mehrere hundert Tonnen legierten Stahl pro Jahr verarbeiten, stellt eine Reduzierung des Spulenabfalls um 15 bis 20 % eine starke wirtschaftliche Rechtfertigung für die ursprünglich für Transferwerkzeuge und Automatisierungsschienen erforderlichen Investitionen dar.
Das maximale Ziehverhältnis und das Versagen der Trägerbahn
Beim Tiefziehen wird Blech über einen polierten Ziehradius in eine Werkzeugkavität gezogen:
- Einwärts gerichteter Metallfluss: Wenn der Stempel Material in den Hohlraum zieht, verringert sich der Durchmesser des äußeren Rohlings.
- Einreißen des Trägerstegs: Bei einem Folgeverbundwerkzeug zieht diese Kontraktion heftig am Trägersteg. Bei Ziehtiefen über 30 mm werden die Trägerstege dünn herausgezogen, verdreht und eingerissen.
- Die Transferlösung: Transferwerkzeuge verhindern dieses Problem, indem sie das Werkstück an Station eins vollständig freischneiden. Spezielle Stickstoffgaskissenzylinder üben einen gleichmäßigen Druck über den gesamten Rand aus und ermöglichen so das Einfließen in tiefe Kavitäten ohne Einreißen.
Beim Vergleich nahtloser Gehäuse mit gefertigten Baugruppen sollten Sie unseren Strukturleitfaden zum Thema Tiefziehen vs. Schweißen konsultieren.
Folgeverbund-, Verbund- oder Transferwerkzeuge: Welches Werkzeug passt am besten zu Ihrem Projekt?
Bei der Auswahl des Stanzwerkzeugs werden die Teileabmessungen, Maßtoleranzen, der Materialausschussanteil und das Produktionsvolumen gegen die Werkzeugkosten abgewogen. Für eng gefasste, flache Teile reduziert ein Verbundwerkzeug die Entwicklungskosten (3.000–10.000 US-Dollar). Für komplexe 3D-Stanzteile mit einer Jahresproduktion von über 100.000 Stück bieten Folgeverbundwerkzeuge die günstigsten Stückkosten, verursachen aber die höchsten Werkzeugkosten (15.000–80.000 US-Dollar und mehr). Transferwerkzeuge eignen sich ideal für Tiefzieh- oder massive Teile, da die Einsparungen beim Rohmaterialausschuss eine geringere Hubgeschwindigkeit kompensieren.
Bewertung von prozessübergreifenden Werkzeugen
Wechseln Sie zu Folgeverbundwerkzeugen, wenn Sie kleine, mehrfach gebogene 3D-Teile in hohen Produktionsraten fertigen. Für Teile mit einer Tiefe von über 30 mm, große Teile oder wenn die maximale Reduzierung von Rohmaterialverschnitt oberste Priorität hat, sollten Sie Transferwerkzeuge verwenden. Für flache 2D-Teile, bei denen Ebenheit und Rundlaufgenauigkeit entscheidend sind und die anfänglichen Werkzeugkosten eine untergeordnete Rolle spielen, empfiehlt sich ein Verbundwerkzeug.
| Werkzeugtyp | Maximale Auszugstiefe | Materialausbeute | Werkzeugentwicklung | Primärer Ausfallmodus |
| Compound Die | <5,0 mm | 65 %–85 % | 3.000 bis 10.000 US-Dollar | Werkzeugwandausbrüche am Werkstück >4,0 mm |
| Progressiver Die | <30 mm | 50%–70% | 15.000 bis 80.000 US-Dollar+ | Trägerbahnrisse, Steigungsabweichung |
| Transfer Die | >30 mm (bis 300 mm) | 80%–92% | 40.000–150.000+ US-Dollar | Teilschlupf bei schneller Verzögerung |
| CNC-Soft-Tooling (Gegenprozess) | Begrenzt durch die Abkantpresse | 70%–85% | 0–2.500 US-Dollar | HAZ-Mikrorisse, unwirtschaftliche Stückkosten |
Datenquellen: Precision Metalforming Association (PMA 2025 Report) und ISO 9013 Thermal Cutting Reference Data.
Leitfaden zur Werkzeugauswahl: Von der Teilegeometrie bis zur Serienfertigung
Der Auswahlprozess der Werkzeuge anhand der Bauteilspezifikationen umfasst die folgenden drei Schritte:
Schritt 1: Bauteilplanarität prüfen
- Ist das Bauteil streng flach und weist keine vertikale Verformung auf?
- Falls ja und das Volumen zwischen 15.000 und 50.000 liegt: Wählen Sie eine Compound-Stanze, um den NRE-Wert und die Lochkonzentrizität auf ein Minimum zu reduzieren.
- Falls ja und die Stückzahl 50.000 Einheiten übersteigt: Dann wählen Sie eine Hochgeschwindigkeits-Progressiv-Stanzmatrize.
Schritt 2: Zeichnungstiefe und -orientierung beurteilen
- Ist aufgrund der Geometrie eine Zeichnungstiefe von mehr als 30 mm erforderlich, oder muss das Teil zwischen den Bearbeitungsschritten gewendet werden?
- Falls ja: Wählen Sie eine Transferdüse, um das Dehnen und Einreißen der Trägerbahn zu verhindern.
Schritt 3: Berechnung der Volumenamortisation
- Wie hoch ist die angestrebte jährliche Produktionsmenge?
- Bei weniger als 5.000 Teilen: Nutzen Sie Laserschneiden und CNC-Abkantpressen mit weichen Werkzeugen, um das Risiko hoher Werkzeugkosten im Vorfeld zu eliminieren.
- 5.000 bis 50.000 Teile: Modulare Einzelstations-Linienwerkzeuge auswählen.
- Mehr als 50.000 Teile (Streifenbreite bis zu 350 mm): Wählen Sie ein Mehrstationen-Folgeverbundwerkzeug für die niedrigsten Stückkosten.
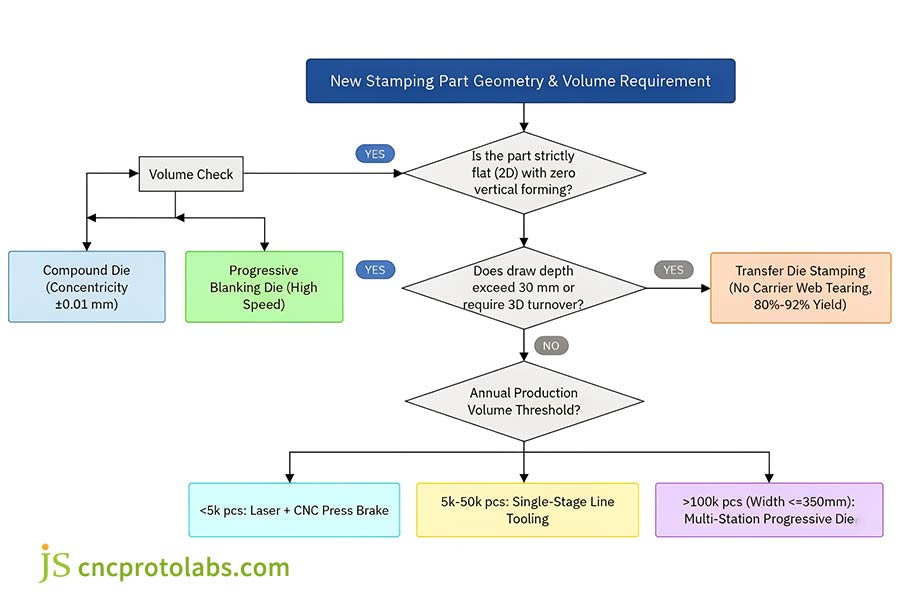
Abbildung 3: Schrittweiser technischer Entscheidungsleitfaden zur Auswahl von Stanzwerkzeugen anhand der Geometrieplanarität, der Ziehtiefenbegrenzung von 30 mm und der jährlichen Abschreibungsschwellenwerte.
Dynamik der Werkzeugkapitalabschreibung
Bei der Werkzeugauswahl müssen die anfänglichen Entwicklungskosten den laufenden Fertigungskosten gegenübergestellt werden:
- Bei weniger als 5.000 Teilen: Vermeiden Sie aufwendige Werkzeuge. Die Kosten für Laserschneiden und Abkanten können in der Preisgestaltung enthalten sein, sodass kein nicht wieder einbringbares Werkzeugkapital gefährdet ist.
- 15.000 bis 50.000 Teile (Flachrohlinge): Die Kosten für das Verbundwerkzeug amortisieren sich bereits beim ersten Produktionslauf. Enge Toleranzen werden ohne die hohen Entwicklungskosten eines Folgeverbundwerkzeugs eingehalten.
- Über 50.000 Teile (komplexe Formen): Folgeverbundwerkzeuge bieten die niedrigsten Gesamtkosten. Eine Drehzahl von 300 bis 600 Hüben pro Minute senkt die Maschinen- und Lohnkosten auf wenige Cent pro Stück.
Laut empirischen Feldstudien der Precision Metalforming Association (PMA 2025 Benchmark Report), in denen der Werkzeugverschleiß bei Hochgeschwindigkeits-Stanzstählen untersucht wurde, sind Standard-AISI-D2-Wendeschneidplatten unter normalen Bedingungen in der Lage, mehr als 500.000 Hübe zu absolvieren, bevor ein Nachschleifen erforderlich ist, vorausgesetzt, die Pilotausrichtung wird beibehalten und die Stempelabstände sind korrekt.
Bei schweren Stanzteilen mit hohem Strukturanteil am Material kann durch die Optimierung der Transferanordnung und die damit verbundene Reduzierung des Spulenabfalls um 15 bis 20 % die Werkzeugkosten kompensiert werden. Diese Kennzahlen zur Materialausnutzung entsprechen den in unserem Leitfaden für das Blechstanzen definierten Spezifikationen für Spulenzuführung und Presskraft.
Auswahl von Stanzwerkzeugen für kritische Legierungen: Welche Werkzeuge eignen sich für EMI-Abschirmungen und AHSS?
Die Wahl der Legierung und die Blechdicke setzen den Werkzeugtypen strenge mechanische Grenzen. Für 0,1–0,3 mm dicke EMI-Abschirmplatten aus Edelstahl sind Verbundwerkzeuge erforderlich, um Mikrograte und Bandverformungen zu vermeiden. Hochgeschwindigkeits-Folgeverbundwerkzeuge benötigen hingegen schwimmende Abstreifplatten, um ein Verklemmen dünner Materialbahnen zu verhindern. Bei Strukturbauteilen aus hochfestem Edelstahl (AHSS) für die Automobilindustrie (>600 MPa) verhindern Transferwerkzeuge durch Zerstörung der fragilen, durchgehenden Bänder die starke Rückfederung und Bandbrüche. Anschließend werden isolierte Stickstoff-Gasfederstationen mit hoher Presskraft freigegeben.
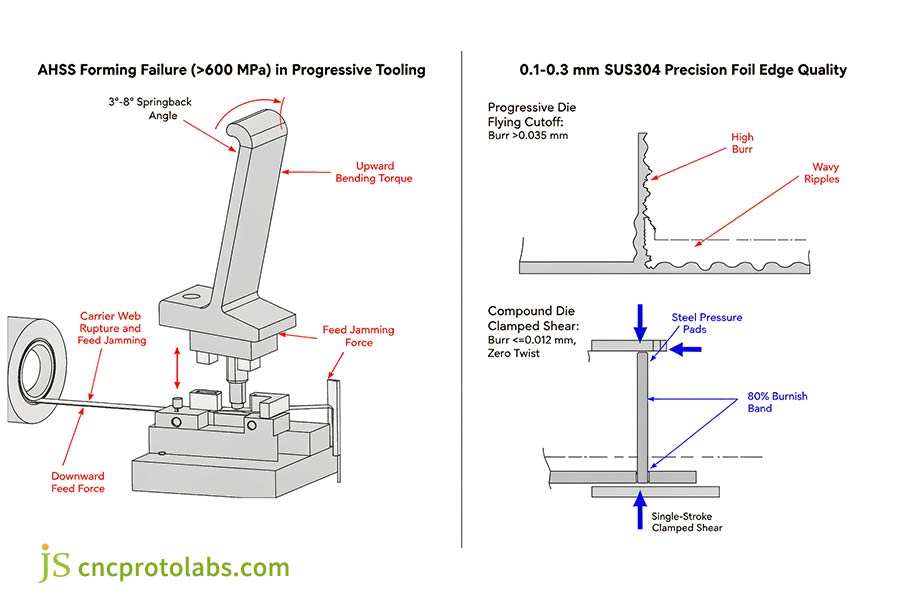
Abbildung 4: Materialversagensarten unter extremen Belastungen: Rückfederung von AHSS, die zu progressiven Trägerstegen führt, im Vergleich zu vollflächiger Verbundklemmung, die dünne Foliengrate unter 0,012 mm kontrolliert.
Herausforderung 1: Dünnwandige EMI-Abschirmung (0,1–0,3 mm SUS301/304)
Die präzisen Abschirmgehäuse für elektronische Geräte erfordern dünnes Metall, eng beieinanderliegende Lochmuster, eine Grathöhe von ≤ 0,015 mm und eine sehr geringe Ebenheitstoleranz von ≤ 0,03 mm:
- Das Problem der progressiven Stanzformen:
Ultradünne Edelstahlstreifen verbiegen sich beim Pressvorgang mit über 300 Hüben pro Minute durch eine Hochgeschwindigkeitsmatrize. Die Trägerlaschen verdrehen sich unter den Vibrationen der Presse, wodurch sich die Lochpositionen verschieben. Ein abschließender Trennstempel beschädigt die dünnen Laschen durch Druck und erzeugt Grate von mehr als 0,030 mm, was die Wahrscheinlichkeit von Kurzschlüssen auf Leiterplatten erhöht.
- Die Compound Die Lösung:
Eine Verbundmatrize hält das dünne Blech zwischen gehärteten Stahl-Druckplatten unter Druck und schneidet gleichzeitig sowohl die inneren Erdungslöcher als auch den äußeren Umfang bis auf einen Grat von 0,012 mm ab, ohne dass es zu einer Verdrehung des Bandes kommt.
Bei der Bewertung von Verbundstanzwerkzeugen im Vergleich zu Folgeverbundstanzwerkzeugen für EMI-Abschirmplatten nutzt das Ingenieurteam von JS Precision kundenspezifische Metallstanzdienstleistungen , um Streifenlayouts zu validieren und Stempelabstände zu überprüfen, bevor Werkzeugstahl geschnitten wird.
Herausforderung 2: Hochfester Automobilbaustahl (AHSS >600 MPa)
Automobilstrukturbauteile wie Halterungen, Sitzrahmenstreben oder Querträger erfordern zunehmend den Einsatz von Dualphasenstählen wie DP600, DP800 und DP980, die nach den Prüfnormen ASTM A1008/A1079 für die Automobilindustrie geprüft werden. Obwohl diese Stahlsorten ein ausgezeichnetes Festigkeits-Gewichts-Verhältnis aufweisen, stellen sie erhebliche Herausforderungen an die Stanzverarbeitung:
- Starke Rückfederung: Die hohe Streckgrenze führt dazu, dass sich die geformten Flansche beim Entformen um 3° bis 8° öffnen.
- Fehler beim progressiven Streifen: Tritt beim Streifenrücklauf in einem Folgeverbundwerkzeug ein, werden die geformten Laschen mit hoher Geschwindigkeit gegen den permanenten Trägerstreifen gepresst. Dies verformt den Trägerstreifen, verhakt sich an den Auswerfern und reißt ihn schließlich in zwei Teile, wodurch die Presslinie abgebrochen wird.
- Transferwerkzeuglösung: Das Transferwerkzeug trennt den Rohling in Station eins vollständig ab und verhindert so Streifenfehler. Die mechanische Trennung der einzelnen Stationen ermöglicht es Werkzeugmachern, das Werkzeug mit großen Stickstoffgasflaschen (50 kN bis 200 kN) und speziellen Nachformstationen auszustatten, die die Laschen um 4° bis 6° überbiegen, um die Endmaße zu fixieren.
Bei der Wahl zwischen einem Transferwerkzeug und einem Folgeverbundwerkzeug für hochfeste Stahl-Automobilstrukturbauteile bietet das Transferwerkzeug die nötige Presskraft und mechanische Isolation des hochfesten Stahls, um die extreme Rückfederung zu kontrollieren, ohne die Trägerstreifen zu brechen.
Häufig gestellte Fragen
Welches Werkzeug eignet sich am besten für die Serienfertigung?
Bei der Auswahl des passenden Werkzeugs für die Serienfertigung eignet sich das Folgeverbundstanzen für Stückzahlen über 50.000 mit Geschwindigkeiten von 100–600+ Hüben pro Minute. Für Tiefziehteile erzielt das Transferstanzen eine Materialausbeute von 80–92 % und reduziert so die Lagerkosten trotz geringerer Geschwindigkeiten (15–40 Hübe pro Minute).
Worin besteht der wesentliche Kostenunterschied zwischen Verbund- und Folgeverbundwerkzeugen?
Im Vergleich zu Folgeverbundwerkzeugen benötigt das Stanzverfahren mit Verbundwerkzeugen deutlich weniger Werkzeugkapital (3.000 bis 10.000 US-Dollar), da der gesamte Schneidvorgang in einer einzigen Station erfolgt. Folgeverbundwerkzeuge hingegen erfordern aufgrund mehrerer komplexer Stationen 15.000 bis über 80.000 US-Dollar. Folgeverbundwerkzeuge sind nur bei sehr hohen Stückzahlen wirtschaftlich, wenn sich die Werkzeugkosten über Hunderttausende von Teilen amortisieren.
Folgeverbundwerkzeug vs. Transferwerkzeug für die Herstellung von Kleinteilen in großen Stückzahlen: Welches ist besser?
Im Vergleich von Folgeverbundwerkzeugen und Transferwerkzeugen ist das Folgeverbundwerkzeug bei der Fertigung von Kleinteilen unter 100 mm in großen Stückzahlen fast immer überlegen. Die kontinuierliche Trägerbahn transportiert die Kleinteile sicher mit 200 bis 600 Hüben pro Minute. Transfergreifer können Kleinteile nicht so schnell bewegen, ohne sie fallen zu lassen. Daher sind Transferwerkzeuge nur dann praktikabel, wenn die Teile komplexe Tiefzieh- oder Drehbearbeitungen erfordern.
Wie verhält sich die Materialausschussrate bei den drei Stanzwerkzeugtypen?
Bei der Auswahl von Stanzwerkzeugen variiert die Materialausbeute je nach Stanzwerkzeugtyp :
- Transfermatrizen: 80–92 % Ausbeute bei Verwendung vorgeschnittener Rohlinge.
- Verbundwerkzeuge: Ausbeute von 65% bis 85% basierend auf dem Teileabstand.
- Folgeverbundwerkzeuge: 50–70 % Ausbeute aufgrund von kontinuierlichem Werkzeug- und Werkzeugmaterialabfall.
Wie unterscheiden sich Toleranzen und Teileebenheit bei Verbund- und Folgeverbundstanzen?
Das Verbundstanzverfahren gewährleistet eine Ebenheit von <0,02 mm und eine Rundlaufgenauigkeit von ±0,01 mm in einem einzigen Arbeitsgang. Das Folgeverbundstanzverfahren hingegen führt zu Teilungsabweichungen von ±0,015 mm bis ±0,025 mm und leichten Verdrehungen über mehrere Vorschub- und Biegestationen hinweg.
Kann ein Folgeverbundwerkzeug auch Tiefziehteile verarbeiten?
Bei Folgeverbund-, Verbund- und Transferziehwerkzeugen ermöglichen Folgeverbundwerkzeuge nur geringe Ziehtiefen (< 30 mm). Ziehtiefen über 30 mm dehnen und reißen das Trägerband, weshalb Transferziehwerkzeuge anstelle von Planziehwerkzeugen erforderlich sind.
Was sind die wichtigsten Ausfallursachen beim Stanzen von AHSS-Strukturbauteilen in Folgeverbundwerkzeugen?
Beim Einsatz von Transferwerkzeugen im Vergleich zu Folgeverbundwerkzeugen für hochfeste Stahlbauteile im Automobilbereich kommt es bei Folgeverbundwerkzeugen häufig zu Versagen durch Einreißen des Trägerstegs, Bersten der Pilotbohrung und Bandklemmen bei Stählen mit einer Festigkeit über 600 MPa. Transferwerkzeuge verhindern Bandbrüche durch unabhängige Stickstoff-Nachpressstationen.
Wie sollte die Werkzeugarchitektur für dünne Metallabschirmungskomponenten ausgewählt werden?
Bei der Verwendung von Verbundwerkzeugen im Vergleich zu Folgeverbundwerkzeugen für EMI-Abschirmplatten kommt es bei 0,1–0,3 mm dicken Edelstahlstreifen während des Vorschubs zu Wellenbildung, wodurch Grate von über 0,030 mm entstehen. Verbundwerkzeuge spannen das Material plan auf, um Löcher und Kanten gleichzeitig zu schneiden und so Grate von ≤ 0,012 mm ohne Verwindung zu vermeiden.
Zusammenfassung
Die Wahl zwischen Folgeverbund-, Verbund- und Transferwerkzeugen sorgt für ein ausgewogenes Verhältnis zwischen den anfänglichen Werkzeugkosten, der Formtiefe und dem Materialausschuss:
- Verbundprägen: Flache 2D-Rohlinge, die eine enge Konzentrizität (±0,01 mm) und Planheit in einem einzigen Hub erfordern.
- Folgeverbundstanzen: Serienfertigung (>50.000 Stück), mehrfach gebogene 3D-Komponenten, die kontinuierlich auf einem Trägerstreifen laufen.
- Transfer Die Stamping: Tiefgezogene Schalen (>30 mm) und große Auflageflächen, bei denen Trägerbänder unter den Umformspannungen reißen.
Die endgültige Auswahl Ihres Stanzwerkzeugs im Rahmen der frühen Design-for-Manufacturing-Phase (DFM) sichert die Stückkosten und vermeidet nachträgliche Werkzeugänderungen. Um Streifenlayouts zu validieren, die Presskraft zu berechnen oder die Materialausnutzung vor dem Schneiden von Werkzeugstahl zu bewerten, senden Sie Ihre CAD-Modelle an JS Precision, um ein individuelles Angebot für Stanzwerkzeuge anzufordern .

Ressource

