 Português (Brasil)




A escolha entre matrizes progressivas, compostas e de transferência depende de três restrições de engenharia rigorosas: profundidade da geometria da peça, concentricidade da tolerância e volume anual.
Para peças planas e de alta precisão em 2D que exigem concentricidade entre a borda e o furo dentro de ±0,01 mm em uma única passada da matriz, as matrizes compostas são as mais indicadas, enquanto as matrizes progressivas são adequadas para a produção em alto volume (acima de 50.000 peças por ano) de peças 3D complexas e de tamanho pequeno a médio, utilizando uma tira de suporte. Para peças de estampagem profunda ou maiores (acima de 250 mm), as matrizes de transferência são essenciais.
Cada tipo de matriz de estampagem gerencia o transporte da matéria-prima de maneira diferente: as matrizes compostas usam ferramentas aninhadas estacionárias, as matrizes progressivas têm a peça movida através das estações em tiras de material por transportadores de tiras de precisão, e as matrizes de transferência possuem garras mecânicas automáticas que movem peças individuais de uma estação para outra.
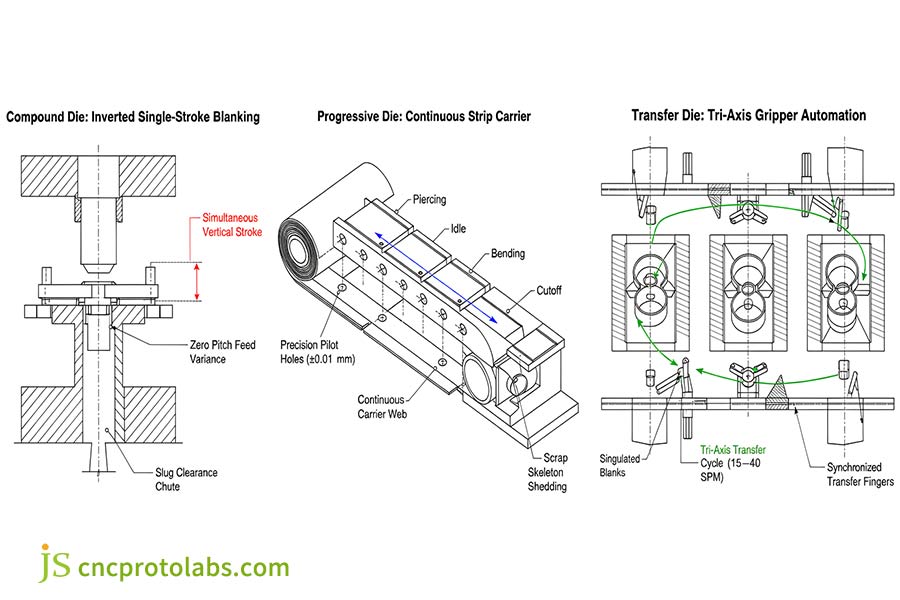
Figura 1: Comparação cinemática mostrando o corte composto invertido de eixo único, o avanço progressivo contínuo da tira transportadora e os ciclos do trilho da garra de transferência automatizada de três eixos.
Referência de seleção rápida para arquitetura de ferramentas de estampagem
A escolha da arquitetura das ferramentas representa um elemento do compromisso fundamental original da engenharia: a liberdade da peça de trabalho para conformação 3D agressiva e estampagem profunda versus a restrição da tira de suporte rígida para precisão micrométrica da peça e velocidades de ciclo de até 600 SPM.
| Arquitetura de ferramentas | Geometria da peça principal e envelope de tolerância | Velocidade Econômica de Golpes (GPM) | Rendimento típico do material | Capital para ferramentas (NRE) | Ponto de Equilíbrio (PE) |
| Matriz composta | Perfis planos 2D, concentricidade ±0,01 mm, espessura 0,1–4,0 mm | 40–120 SPM | 65%–85% | $ 3.000 a $ 10.000 | 15.000 a 50.000 peças |
| Dado Progressivo | Formas 3D com múltiplas curvaturas, Tolerância de passo ±0,025 mm, largura ≤350 mm | 100–600+ SPM | 50%–70% (raspagem da web da operadora) | US$ 15.000 a US$ 80.000 ou mais | >100.000 peças |
| Matriz de transferência | Conchas estampadas profundamente (>30 mm), grandes estampagens, tolerância ±0,05 mm | 15–40 SPM | 80%–92% (brancos isolados) | US$ 40.000 a US$ 150.000 ou mais | 50.000 a 150.000 peças |
Fontes de dados: Industry Tooling Aggregates e Precision Metalforming Association (PMA 2025 Benchmarks).
Matriz composta versus matriz progressiva: qual oferece melhor planicidade e concentricidade?
Muitas operações de corte, como estampagem e perfuração em um único golpe de prensa, são realizadas por uma matriz composta. A ausência de movimento do material permite um registro paralelo e perfeito entre os furos internos e a borda externa, com concentricidade e dimensões finais de até ±0,01 mm . A matriz progressiva introduz erros de passo de avanço em várias estações. As ferramentas compostas são a solução usual em engenharia para a fabricação de arruelas, calços e lâminas ultrafinas.
Arquitetura de ferramentas invertidas e controle de concentricidade
Na estampagem composta , todo o corte ocorre simultaneamente em um plano vertical, criado pelos ferramenteiros por meio da fabricação de ferramentas invertidas:
- Conjunto de matriz superior: Fixa a cavidade da matriz de corte externa e os punções de perfuração internos correspondentes na placa superior do pistão.
- Conjunto de matrizes inferiores: Contém o punção de corte mestre com furos internos de folga para remoção de cavacos.
- Fixação da tira: As almofadas extratoras com mola prendem firmemente a tira contra a face inferior da matriz antes da entrada do punção.
Como a perfuração do furo e o corte do perímetro ocorrem em uma fração de segundo idêntica, o material bruto permanece fixado à matriz, sem percorrer nenhuma distância adicional. Não há vibração de avanço, deslocamento da tira ou variação de passo. A concentricidade dimensional depende inteiramente da precisão de corte por eletroerosão a fio dos componentes da matriz, mantendo os limites em ±0,01 mm.
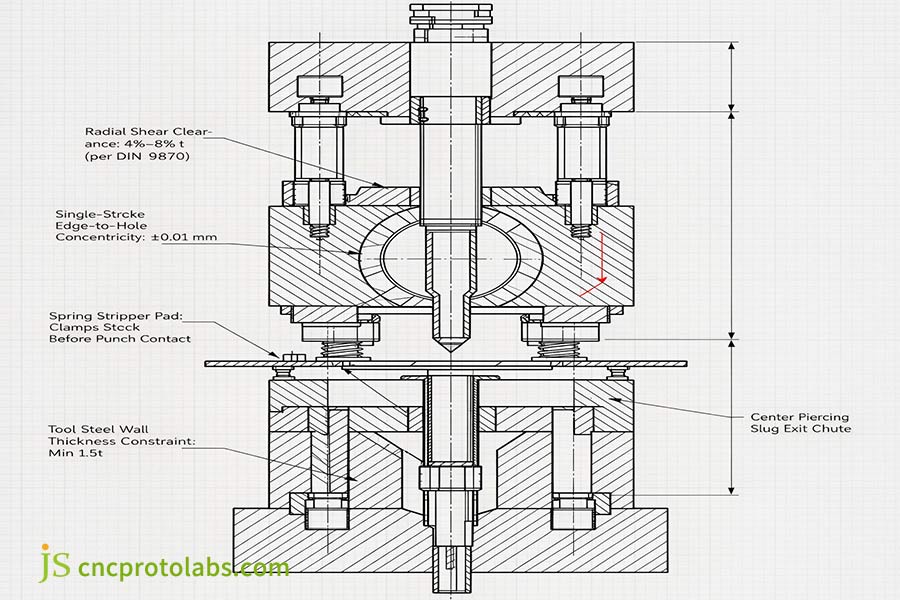
Figura 2: Seção transversal invertida de uma matriz composta ilustrando o cisalhamento vertical simultâneo, mantendo a concentricidade do furo à borda em ±0,01 mm com folga de corte de 4% a 8% t, conforme DIN 9870.
De acordo com as normas DIN 9870 para ferramentas de estampagem , que são as tolerâncias básicas de engenharia das folgas de cisalhamento entre punção e matriz, o controle do passo radial dentro de 4% a 8% da espessura do material (t) por lado inibe a microfissura na parede da punção e da matriz e garante a tonelagem de corte.
Erro cumulativo de avanço e dinâmica progressiva da tira
Uma matriz progressiva realiza cortes, dobras e perfurações em várias estações na mesa da prensa. A bobina de material se move através de um passo de alimentação específico entre cada curso. Atualmente, alimentadores servo automatizam essa operação de indexação com alta precisão, mas ainda existem pequenas variações físicas entre as seções da tira.
- Deslizamento e curvatura do alimentador: A curvatura da bobina e o microdeslizamento do rolo de alimentação introduzem uma variação posicional de ±0,015 mm a ±0,025 mm em 5 a 15 estações.
- Distorção do furo piloto: O desalinhamento ocorre quando os projéteis-piloto colidem com os furos perfurados. A inércia da tira em altas velocidades força os projéteis-piloto para as bordas do furo, resultando em uma pequena ovalização do mesmo.
- Desequilíbrio de tensões internas: O cisalhamento desequilibrado libera tensões residuais de laminação, que podem torcer a chapa ou causar ondulações antes do corte da peça.
A estampagem progressiva requer estações especiais de repuxo ou aplainamento para manter a planicidade dentro de 0,02 mm. A matriz composta define a planicidade dentro de 0,015 mm em uma única prensagem, sem aplainamento secundário. Essa variação de registro passo a passo mostra a distinção básica entre a estampagem progressiva e a estampagem em estágio único , onde etapas individuais e separadas protegem as peças brutas de erros intermitentes de alimentação da tira.
Limites físicos e modos de falha estrutural
A única restrição de projeto significativa para matrizes compostas é a espessura da parede do aço ferramenta. Como o corte e a perfuração são realizados na mesma abertura, o anel de aço ferramenta entre o corte externo e o furo fica sujeito a um grande choque cíclico.
- Regra da Espessura Mínima da Parede: A espessura da parede de aço ferramenta deve ser 1,5 vezes a espessura do material entre as aberturas do punção e da matriz para evitar fissuras por fadiga.
- Limites de tonelagem e desgaste: Para qualquer material com espessura superior a 4,0 mm ou liga com resistência à tração acima de 450 MPa, a parede pode ser muito fina e desgastar-se por fadiga.
- A alternativa progressiva: as matrizes progressivas contornam esse problema por terem uma estação de corte dedicada e uma estação de perfuração dedicada, utilizando blocos de apoio robustos.
Tolerâncias de ferramentas e limites de velocidade física
As matrizes compostas proporcionam concentricidade e planicidade em peças planas, enquanto as matrizes progressivas permitem a conformação de múltiplas dobras em alta velocidade com precisão de passo limitada.
| Arquitetura de ferramentas | Planicidade (mm) | Concentricidade (mm) | Espessura máxima da chapa (mm) | Velocidade típica (SPM) | Erro de inclinação (mm) |
| Matriz composta | <0,02 | ±0,010 | ≤4,0 | 40–120 | Zero (um único traço) |
| Dado Progressivo | 0,05–0,10 | ±0,025 | ≤3,0 | 100–600+ | ±0,015 a ±0,025 |
| Matriz de transferência | 0,05–0,15 | ±0,050 | ≤6,0 | 15–40 | ±0,030 a ±0,050 |
Fontes de dados: Normas DIN 9870 para ferramentas de estampagem e verificação de metrologia de precisão JS (2026).
Matriz progressiva versus matriz de transferência: como se comparam as tolerâncias de passo em altos volumes?
A estampagem progressiva empurra uma tira contínua de metal em bobina através de uma série de estações de trabalho, enquanto esta permanece presa a uma estrutura de suporte projetada. Essa configuração permite velocidades de produção ultrarrápidas, de 100 a mais de 600 golpes por minuto, para peças de pequeno a médio porte. A estampagem por transferência avança uma chapa (em um carrossel) com garras mecânicas a uma taxa de ciclo muito mais lenta. As matrizes progressivas dependem de pinos-guia de precisão que penetram em furos pré-perfurados na tira para corrigir a variação do passo em até ±0,015 mm antes da entrada do punção.
Controle do projeto da faixa de suporte e da curvatura da banda
A tira transportadora contínua é a base da estampagem progressiva. Ela garante que o componente permaneça preso à bobina, permitindo que a prensa o alimente continuamente em alta velocidade. Os projetistas de ferramentas podem escolher entre três configurações padrão de tira transportadora:
- Suporte de Borda Única: O material que menos se utiliza, porém suscetível a curvatura e torção em seções largas ou profundas.
- Suporte de duas bordas: Fixa qualquer uma das bordas da tira para conformação complexa.
- Suporte Central da Espinha Dorsal: Conecta as peças com uma fita central que contém laços de expansão que permitem que o metal se retraia para dentro sem estender os guias para fora da linha central.
Sob as tolerâncias de precisão da norma DIN 1544, a consistência da espessura da bobina garante que os pinos-guia mantenham o alinhamento sem desgaste da parede. Quando a conformação puxa o material para dentro sem recortes de alívio adequados, a fita transportadora estendida de forma irregular pode causar um coeficiente de expansão. A curvatura da tira superior a 0,5 mm por 1.000 mm de comprimento faz com que o material se prenda contra as guias da matriz, resultando em alimentação incorreta e quebra do punção.
Registro de PIN piloto em altas taxas de ciclo
Para manter a precisão de 200 a 600 SPM na produção de peças pequenas em alto volume usando matrizes progressivas em vez de matrizes de transferência, recomenda-se:
- Folgas dos guias: Os guias de precisão são instalados nos orifícios-guia para proporcionar uma folga radial de 0,008 mm a 0,012 mm.
- Liberação do rolo alimentador: Os rolos alimentadores devem liberar a fixação da tira de 10° a 15° antes que os pinos-guia atinjam o fundo, permitindo que os pinos guia puxem a tira para um registro preciso.
- Riscos de inércia dinâmica: Acima de 400 SPM em tiras de bitola grossa, a inércia da bobina rasga as bordas do furo piloto, causando uma variação no passo de ±0,030 mm a ±0,050 mm.
Posicionamento do ponto de marcha lenta e folga do comando de válvulas
Matrizes progressivas de alta velocidade integram espaços vazios deliberados chamados de estações ociosas:
- Volume estrutural da matriz: As estações vazias deixam aço ferramenta suficiente entre os alojamentos de trabalho, evitando fraturas do bloco da matriz sob carga pesada.
- Folgas para deslizadores de came: As estações ociosas fornecem espaço livre para acomodar deslizadores de came mecânicos ou unidades de cunha para perfuração horizontal de furos laterais.
- Embalagem do sensor: Os espaços vazios abrigam as sondas de proximidade, os sensores de fibra óptica e os pinos mecânicos que detectam falhas de alimentação ou pinos puxados antes do engate do punção.
As matrizes de transferência não requerem estações ociosas, pois cada estação de conformação utiliza uma sapata de matriz isolada. Quando os recursos transversais excedem os limites de deslocamento da guia da came, a comparação entre estampagem de metal e usinagem CNC determina se as ferramentas de estampagem permanecem viáveis em relação à fresagem multieixos.
Por que a estampagem por transferência é essencial para peças de embutimento profundo e de grande porte?
A estampagem por transferência isola completamente a operação de corte da bobina de alimentação, empregando dedos mecânicos, garras a vácuo ou vigas móveis na primeira estação de corte para movimentar as peças individualmente. Essa arquitetura elimina as restrições da estrutura rígida de suporte, permitindo estampagem profunda, rotação da peça em múltiplos eixos e repuxo agressivo. Essa é a ferramenta de produção necessária para cascas profundas (profundidade de estampagem > 30 mm) e peças estruturais pesadas para a indústria automotiva que exigem alto rendimento de material.
Perfis de movimento cinemático de garras de transferência mecânica
Em vez de puxar as peças com bobinas de sucata, a estampagem por transferência utiliza trilhos de pinça automatizados sincronizados com o pistão da prensa:
- Curso de fixação (eixo X): Avança mecanicamente os dedos de 50 mm a 150 mm para agarrar internamente as bordas do componente.
- Curso de elevação (eixo Z): Elevação da peça bruta de 20 mm a 100 mm, afastando-a das cavidades de estampagem inferiores.
- Curso de inclinação (eixo Y): Indexa a peça para a próxima estação em distâncias de 200 mm a mais de 800 mm.
- Curso de Liberação: Os dedos soltam a pinça, colocam a peça no encaixe da matriz e retornam à posição inicial.
Como as barras de transferência aceleram e desaceleram peças estampadas individuais pesadas, a inércia mecânica limita a velocidade da prensa a 15 a 40 golpes por minuto. Mas isolar a peça bruta da bobina permite operações impossíveis para uma matriz progressiva: inversão da peça a 90° ou 180°, estampagem reversa e corte periférico contínuo.
Eficiência de aproveitamento de matéria-prima e geometria de encaixe
As diferenças no rendimento do material muitas vezes determinam a seleção de ferramentas em peças grandes:
- Retalhos de matriz progressiva: tiras de material que necessitam de trilhos de transporte, margens de furos-piloto e outras estruturas de suporte entre estações. Rendimento de 50% a 70% em peças redondas ou de formato irregular.
- Eficiência da matriz de transferência: as peças são cortadas a partir de bobinas com encaixe preciso (corte em zigue-zague) ou a partir de blanks pré-cortados. O rendimento do material aumenta para 80%–92%.
Para programas estruturais que lidam com várias centenas de toneladas métricas de aço-liga por ano, uma redução de 15% a 20% no desperdício de bobinas representa uma forte justificativa econômica para os investimentos iniciais necessários em matrizes de transferência e trilhos de automação.
A taxa de tração limite e a falha da bobina transportadora
A estampagem profunda puxa a chapa metálica para dentro de uma cavidade da matriz sobre um raio de estampagem polido:
- Fluxo de metal para dentro: À medida que o punção puxa o material para dentro da cavidade, o diâmetro da peça bruta externa diminui.
- Rasgamento da folha de suporte: Em uma matriz progressiva, essa contração puxa violentamente a folha de suporte. Quando a profundidade de estampagem ultrapassa 30 mm, as abas da folha de suporte são puxadas, ficam finas, torcidas e rasgadas.
- A solução de transferência: as matrizes de transferência evitam essa falha removendo completamente a peça de trabalho na primeira estação. Cilindros de nitrogênio com amortecimento exercem pressão uniforme em toda a borda, permitindo o fluxo para cavidades profundas sem rasgos.
Ao comparar gabinetes sem emendas com conjuntos fabricados, explore nosso guia estrutural sobre estampagem profunda versus fabricação soldada .
Matrizes progressivas, compostas e de transferência: qual ferramenta é a mais adequada para o seu projeto?
A seleção da matriz de estampagem equilibra as dimensões da peça, a tolerância dimensional, a porcentagem de sucata metálica e o volume total de produção com os custos de capital das ferramentas. Para peças planas com formato compacto, uma matriz composta reduz o custo não recorrente (de US$ 3.000 a US$ 10.000). Para estampagens 3D complexas produzidas acima de 100.000 unidades por ano, as matrizes progressivas oferecem o melhor custo unitário, porém representam os maiores custos de capital das ferramentas (de US$ 15.000 a mais de US$ 80.000). As matrizes de transferência são ideais para estampagem profunda ou peças maciças, onde a economia de sucata de matéria-prima compensa uma menor cadência de golpes.
Avaliação de ferramentas de processo cruzado
Opte por matrizes progressivas se for produzir peças pequenas, com múltiplas dobras e em 3D, em altas taxas de produção. Para peças com profundidade superior a 30 mm, peças grandes ou quando a maximização da economia de matéria-prima for a principal prioridade, utilize matrizes de transferência. Para peças planas em 2D, onde a planicidade e a concentricidade são críticas e os custos iniciais de ferramental são menos relevantes, escolha uma matriz composta.
| Tipo de ferramenta | Profundidade máxima de desenho | Rendimento do material | Ferramentas NRE | Modo de falha primário |
| Matriz composta | <5,0 mm | 65%–85% | $ 3.000 a $ 10.000 | Lascamento da parede da ferramenta no material >4,0 mm |
| Dado Progressivo | <30 mm | 50%–70% | US$ 15.000 a US$ 80.000 ou mais | Rasgamento da fita transportadora, desvio de inclinação |
| Matriz de transferência | >30 mm (até 300 mm) | 80%–92% | US$ 40.000 a US$ 150.000 ou mais | Deslizamento parcial durante desaceleração rápida |
| Ferramentas CNC macias (contraprocesso) | Limitado pela prensa dobradeira | 70%–85% | $0–$2.500 | Microfissuras na ZTA (Zona Termicamente Afetada), custo unitário inviável |
Fontes de dados: Precision Metalforming Association (Relatório PMA 2025) e dados de referência de corte térmico ISO 9013.
Roteiro para Seleção de Ferramentas: Da Geometria da Peça à Produção
O processo de seleção de ferramentas utilizando os detalhes da especificação do componente inclui as seguintes três etapas:
Etapa 1: Verificar a planaridade da peça
- O componente é estritamente plano, sem nenhuma conformação vertical?
- Caso afirmativo e o volume esteja entre 15.000 e 50.000: Selecione uma matriz composta para minimizar o NRE (erro de rotação não recorrente) e a concentricidade dos furos.
- Caso afirmativo e o volume exceda 50.000 unidades: Então selecione uma matriz de corte progressivo de alta velocidade.
Etapa 2: Avaliar a profundidade e a orientação do desenho
- A geometria exige, então, uma profundidade de estampagem superior a 30 mm, ou a peça precisa ser virada entre as operações?
- Em caso afirmativo: Selecione uma matriz de transferência para eliminar o estiramento e o rasgo da fita de suporte.
Etapa 3: Calcular a amortização por volume
- Qual é a meta de produção anual?
- Menos de 5.000 peças: Utilize corte a laser e ferramentas flexíveis para prensa dobradeira CNC para eliminar antecipadamente o risco de investimento significativo em ferramentas.
- De 5.000 a 50.000 peças: Selecione Ferramentas de Linha Modulares de Estação Única .
- Mais de 50.000 peças (largura da tira até 350 mm): Selecione uma matriz progressiva multiestação para obter o menor custo por peça.
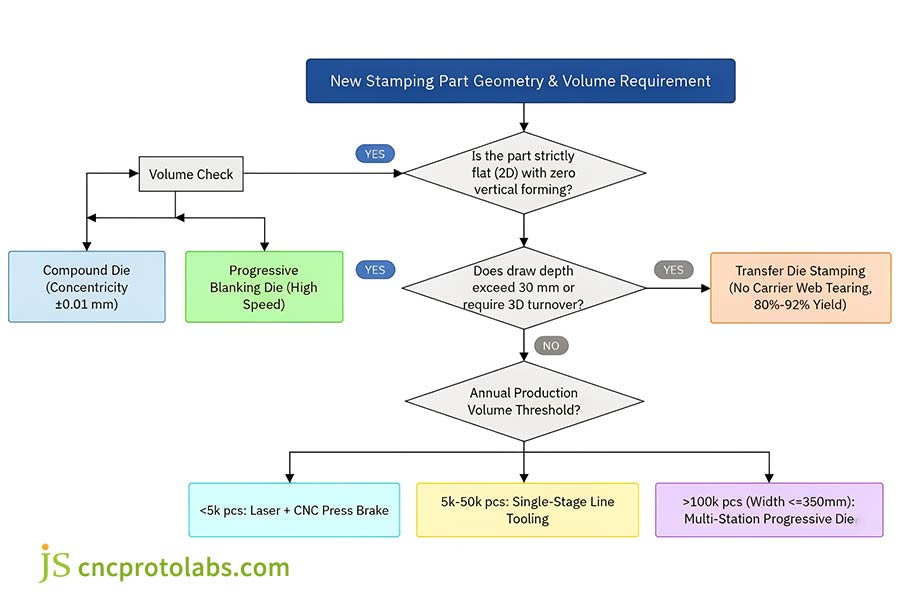
Figura 3: Roteiro de decisão de engenharia passo a passo para triagem de matrizes de estampagem por planaridade geométrica, limites de profundidade de estampagem de 30 mm e limites de amortização de volume anual.
Dinâmica da amortização do capital de ferramentas
As decisões relativas às ferramentas devem levar em conta os custos iniciais de desenvolvimento não recorrentes (NRE) em relação aos custos contínuos de produção:
- Para pedidos com menos de 5.000 peças: evite ferramentas complexas. O preço pode cobrir os custos de corte a laser e conformação por dobra, eliminando o risco de capital irrecuperável investido em ferramentas.
- 15.000 a 50.000 peças (peças planas): A matriz composta amortiza o custo na primeira produção. Mantém tolerâncias rigorosas sem o alto custo de desenvolvimento de uma ferramenta progressiva.
- Mais de 50.000 peças (formas complexas): Matrizes progressivas oferecem o menor custo total. Operando a 300 a 600 SPM, os custos de máquina e mão de obra caem para centavos por peça.
De acordo com pesquisas empíricas de campo da Precision Metalforming Association (Relatório de Referência PMA 2025), que estudaram as taxas de desgaste de ferramentas para aços de estampagem de alta velocidade, em condições normais, as pastilhas padrão AISI D2 são capazes de suportar mais de 500.000 ciclos antes de necessitarem de reafiação, desde que o alinhamento do piloto seja mantido e as folgas do punção estejam corretas.
Em peças estampadas estruturais pesadas, a redução do desperdício de bobina em 15% a 20% por meio do aninhamento de transferência compensa o investimento em ferramentas. Essas métricas de utilização de material estão alinhadas com as especificações de alimentação de bobina e tonelagem definidas em nosso guia de estampagem de chapas metálicas .
Seleção de matrizes de estampagem para ligas críticas: quais ferramentas funcionam para blindagens EMI e AHSS?
A seleção da liga e a espessura da chapa impõem limites mecânicos rigorosos aos tipos de ferramentas. Para placas de blindagem EMI de aço inoxidável de 0,1 a 0,3 mm, são necessárias matrizes compostas para evitar micro-rebarbas e deformação da tira, enquanto matrizes progressivas de alta velocidade necessitam de placas extratoras flutuantes para evitar o travamento da fita de baixa espessura. Para peças estruturais automotivas de aço de alta resistência (AHSS) (>600 MPa), as matrizes de transferência eliminam o retorno elástico violento e a ruptura da tira por meio da destruição de fitas contínuas frágeis, com a subsequente liberação de estações de mola a gás nitrogênio isoladas de alta tonelagem.
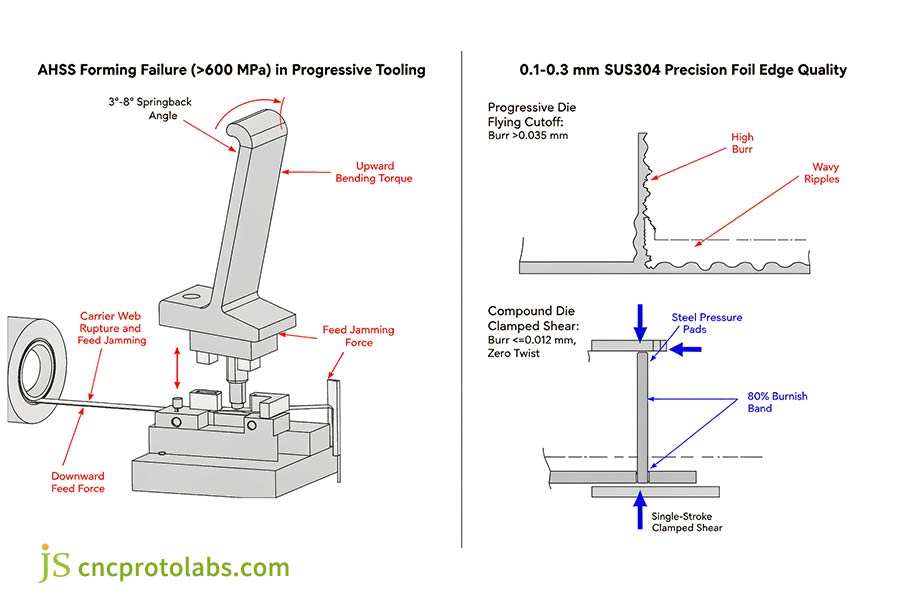
Figura 4: Modos de falha do material sob tensões extremas: ruptura progressiva do retorno elástico do aço AHSS em reforços versus fixação composta de face completa controlando rebarbas de folha fina com menos de 0,012 mm.
Desafio 1: Blindagem EMI de bitola fina (0,1–0,3 mm SUS301/304)
As caixas de blindagem de precisão para equipamentos eletrônicos exigem metal fino, padrões de perfuração com espaçamento reduzido, altura de rebarba (≤0,015 mm) e tolerância de planicidade muito baixa (≤0,03 mm):
- O Problema dos Dados Progressivos:
Uma tira ultrafina de aço inoxidável se deforma/alarga quando forçada através de uma matriz de alta velocidade a mais de 300 golpes por minuto. As abas de suporte estão torcendo devido à vibração da prensa, causando o deslocamento dos furos. Um punção de corte final está danificando as abas finas ao pressioná-las, produzindo rebarbas maiores que 0,030 mm, aumentando a probabilidade de curtos-circuitos nas placas de circuito impresso.
- Solução para matrizes compostas:
Uma matriz composta mantém a chapa fina sob compressão entre almofadas de pressão de aço endurecido e realiza cortes, cisalhando simultaneamente os orifícios de aterramento internos e o perímetro externo, resultando em rebarbas de 0,012 mm com torção zero da tira.
Ao avaliar a utilização de matrizes compostas versus matrizes progressivas para placas de blindagem EMI , a equipe de engenharia da JS Precision utiliza serviços personalizados de estampagem de metal para validar o layout das tiras e verificar as folgas dos punções antes de cortar o aço ferramenta.
Desafio 2: Aço automotivo avançado de alta resistência (AHSS >600 MPa)
Componentes estruturais automotivos, como suportes, trilhos de estrutura de assento ou travessas, estão cada vez mais exigindo o uso de aços bifásicos, como DP600, DP800 e DP980, que são testados de acordo com as normas automotivas ASTM A1008/A1079. Embora esses aços ofereçam uma excelente relação resistência/peso, eles apresentam desafios significativos na estampagem.
- Retorno elástico severo: A alta resistência ao escoamento faz com que as flanges moldadas se abram de 3° a 8° após a liberação da matriz.
- Falha Progressiva da Tira: Quando ocorre o recuo da tira em uma matriz progressiva, as abas formadas são pressionadas com força contra a tira transportadora permanente. Isso distorce a tira transportadora, prende-a nos extratores e, eventualmente, a rasga em duas, interrompendo a linha de prensagem.
- Solução de Matriz de Transferência: A matriz de transferência corta completamente a peça bruta na primeira estação, eliminando assim a quebra da tira. O isolamento mecânico de cada estação permite que os ferramenteiros equipem a ferramenta com grandes cilindros de nitrogênio (50 kN a 200 kN) e estações de recravamento dedicadas que dobram as abas em 4° a 6° para fixar as dimensões finais.
Ao escolher entre uma matriz de transferência e uma matriz progressiva para peças estruturais automotivas de aço de alta resistência , a matriz de transferência oferece a tonelagem e o isolamento mecânico do aço de alta resistência para controlar o retorno elástico extremo sem romper as tiras de suporte.
Perguntas frequentes
Qual matriz é a melhor para produções em grande volume?
Ao avaliar qual matriz utilizar para produção em larga escala , a Estampagem Progressiva é adequada para volumes acima de 50.000 unidades, com velocidades de 100 a 600+ SPM. Para peças de estampagem profunda, a Estampagem por Transferência atinge um rendimento de material de 80% a 92%, reduzindo os custos de estoque, apesar das velocidades mais baixas (15 a 40 SPM).
Qual é a principal diferença de custo entre ferramentas compostas e progressivas?
Comparando a estampagem com matriz composta e a estampagem com matriz progressiva, a estampagem com matriz composta requer um investimento inicial significativamente menor em ferramentas (de US$ 3.000 a US$ 10.000), pois todo o corte ocorre em uma única estação. Já a estampagem com matriz progressiva exige de US$ 15.000 a mais de US$ 80.000 devido às múltiplas estações complexas. O ferramental para estampagem progressiva só se torna economicamente viável em volumes realmente altos, quando o custo do ferramental pode ser amortizado ao longo de centenas de milhares de peças.
Matriz progressiva versus matriz de transferência para produção de peças pequenas em alto volume: qual é a melhor opção?
Comparando matrizes progressivas com matrizes de transferência, no cenário específico de produção em larga escala de peças pequenas com menos de 100 mm, as ferramentas progressivas são quase sempre superiores. A esteira transportadora contínua movimenta as peças pequenas com segurança a uma velocidade de 200 a 600 golpes por minuto. As pinças de transferência não conseguem movimentar peças pequenas com essa rapidez sem deixá-las cair, tornando as matrizes de transferência práticas apenas quando as peças necessitam de estampagem profunda complexa ou rotação.
Como se compara a taxa de desperdício de material entre os três tipos de matrizes de estampagem?
Na seleção de matrizes de estampagem, o rendimento do material varia de acordo com o tipo de matriz :
- Matrizes de transferência: rendimento de 80% a 92% usando peças pré-cortadas.
- Matrizes compostas: rendimento de 65% a 85%, dependendo do espaçamento entre as peças.
- Matrizes progressivas: rendimento de 50% a 70% devido ao suporte contínuo e à sucata da estrutura.
Como variam as tolerâncias e a planicidade das peças entre a estampagem composta e a progressiva?
A estampagem composta garante planicidade inferior a 0,02 mm e concentricidade de ±0,01 mm em um único golpe. A estampagem progressiva introduz variações de passo de ±0,015 mm a ±0,025 mm e uma ligeira torção em múltiplas estações de alimentação e dobra.
Uma matriz progressiva consegue lidar com peças estampadas profundamente?
Em configurações progressivas versus compostas versus de transferência , as matrizes progressivas permitem apenas estampagens superficiais (<30 mm). Profundidades superiores a 30 mm esticam e rasgam a fita transportadora, exigindo matrizes de transferência em vez de ferramentas planas. Matriz de Transferência versus Matriz Composta.
Quais são os principais modos de falha na estampagem de peças estruturais AHSS em matrizes progressivas?
Em comparação com matrizes progressivas para peças estruturais automotivas de aço de alta resistência, as matrizes progressivas falham devido ao rasgo da fita de suporte, ruptura do furo piloto e travamento da tira em aços com resistência superior a 600 MPa. As matrizes de transferência eliminam a quebra da tira utilizando estações independentes de recondicionamento com nitrogênio.
Como deve ser selecionada a arquitetura de ferramentas para componentes de blindagem de metal fino?
Na usinagem de placas de blindagem EMI com matrizes compostas versus matrizes progressivas, as tiras de aço inoxidável de 0,1 a 0,3 mm ondulam durante o avanço progressivo, causando rebarbas superiores a 0,030 mm. As ferramentas compostas fixam o material plano para cortar furos e bordas simultaneamente, mantendo as rebarbas ≤ 0,012 mm sem torção.
Resumo
A escolha entre matrizes progressivas, compostas ou de transferência permite equilibrar o investimento inicial em ferramentas, a profundidade de conformação da peça e o desperdício de material:
- Estampagem composta: Peças planas 2D que exigem alta concentricidade (±0,01 mm) e planicidade em uma única passada.
- Estampagem Progressiva: Componentes 3D de alto volume (>50.000 unidades), com múltiplas dobras, produzidos continuamente em uma tira de suporte.
- Estampagem por Transferência: Cascas com relevo profundo (>30 mm) e grandes áreas de contato onde as fitas de suporte se rompem sob as tensões de conformação.
Finalizar a seleção da matriz de estampagem durante as fases iniciais de projeto para manufatura (DFM) garante custos unitários e elimina modificações na matriz após a montagem. Para validar o layout da tira, calcular a tonelagem da prensa ou avaliar a utilização do material antes do corte do aço ferramenta, envie seus modelos CAD para solicitar um orçamento personalizado de ferramentas de estampagem na JS Precision .

Recurso

