 한국어



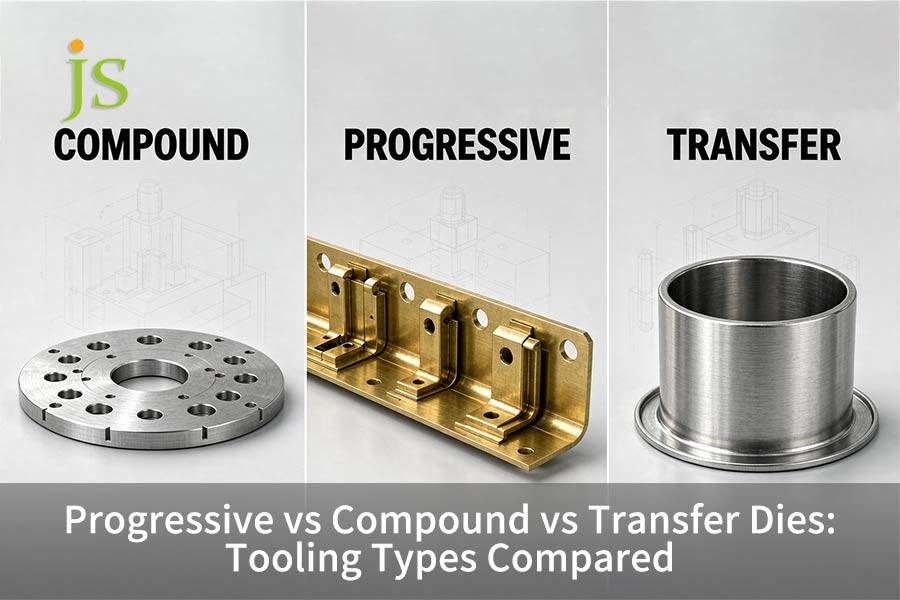

프로그레시브 다이, 컴파운드 다이, 트랜스퍼 다이 중 어떤 것을 선택할지는 부품 형상 깊이, 공차 동심도, 연간 생산량이라는 세 가지 핵심적인 엔지니어링 제약 조건에 따라 결정됩니다.
한 번의 금형 스트로크로 모서리와 구멍 사이의 동심도가 ±0.01mm 이내로 요구되는 평평하고 매우 정밀한 2D 부품에는 복합 금형이 가장 적합하며, 프로그레시브 금형은 캐리어 스트립을 사용하여 복잡한 3D 부품이나 소형에서 중형 크기의 부품을 대량 생산(연간 5만 개 이상)하는 데 적합합니다. 250mm 이상의 대형 부품이나 깊이가 깊게 드로잉되는 부품에는 트랜스퍼 금형이 필수적입니다.
각 스탬핑 금형 유형은 원자재 이송 방식을 다르게 관리합니다. 복합 금형은 고정된 중첩 툴링을 사용하고, 프로그레시브 금형은 정밀 스트립 캐리어를 통해 스트립 스톡 위의 부품을 스테이션으로 이동시키며, 트랜스퍼 금형은 자동 기계식 그리퍼 핑거를 사용하여 개별 부품을 스테이션에서 스테이션으로 이동시킵니다.
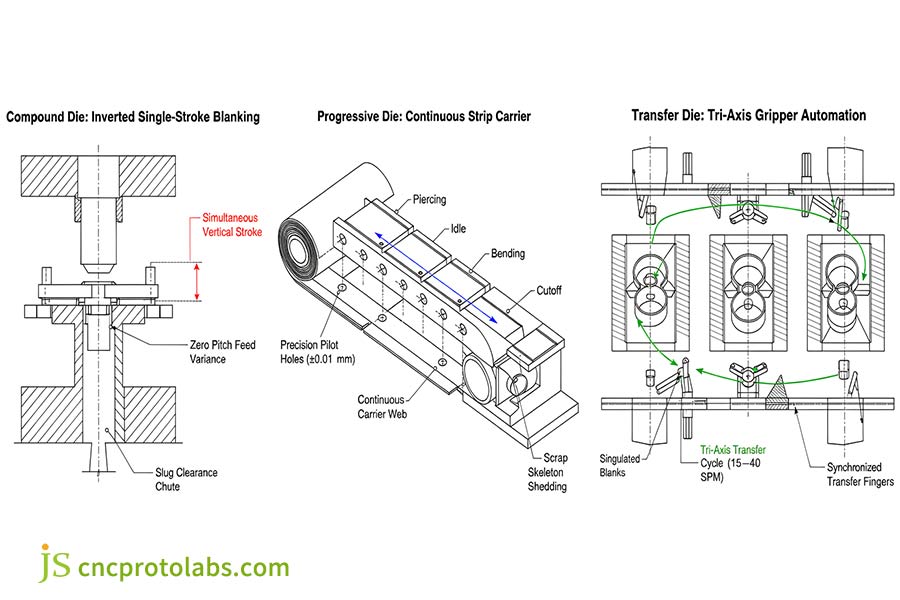
그림 1: 단축 역방향 복합 블랭킹, 연속 진행형 캐리어 스트립 전진 및 3축 자동 이송 그리퍼 레일 사이클을 보여주는 운동학적 비교.
스탬핑 툴링 아키텍처 신속 선택 벤치마크
툴링 구조의 선택은 근본적인 엔지니어링 절충의 한 요소입니다. 즉, 공격적인 3D 성형 및 딥 드로잉을 위한 공작물의 자유로운 움직임과 마이크로미터 수준의 부품 정밀도 및 최대 600 SPM의 사이클 속도를 위한 견고한 캐리어 스트립의 제약 사이의 균형을 고려해야 합니다.
| 툴링 아키텍처 | 주요 부품 형상 및 공차 범위 | 경제적 스트로크 속도(SPM) | 일반적인 재료 수율 | 툴링 캐피털(NRE) | 손익분기점(BEP) |
| 복합 다이 | 평면 2D 프로파일, 동심도 ±0.01 mm, 두께 0.1~4.0mm | 40–120 SPM | 65%~85% | 3,000달러~10,000달러 | 15,000~50,000개 |
| 프로그레시브 다이 | 다중 굴곡 3D 형태, 피치 공차 ±0.025mm, 너비 ≤350mm | 100~600+ SPM | 50%~70% (운송장 웹 스크랩) | 15,000달러~80,000달러 이상 | 10만 개 이상 |
| 전사 다이 | 깊이가 30mm 이상인 조개껍질, 대형 스탬핑, 허용 오차 ±0.05 mm | 15–40 SPM | 80%–92% (개별 공백) | 4만 달러~15만 달러 이상 | 50,000~150,000개 |
데이터 출처: 산업 공구 집합체 및 정밀 금속 성형 협회(PMA 2025 벤치마크).
복합 다이와 프로그레시브 다이 중 어느 것이 더 나은 평탄도와 동심도를 제공할까요?
블랭킹, 피어싱 등 여러 절삭 작업이 한 번의 프레스 스트로크로 이루어지는데, 이는 복합 다이를 이용하기 때문입니다. 소재의 이동이 없어 내부 구멍과 외부 모서리 사이의 평행하고 완벽한 정렬, 동심도 및 최종 치수가 ±0.01mm까지 정밀하게 구현됩니다. 프로그레시브 다이는 여러 스테이션에 걸쳐 이송 피치 오차를 발생시키지만, 복합 툴링은 초평탄 와셔, 심, 적층재 등의 가공에 일반적으로 사용되는 엔지니어링 솔루션입니다.
역방향 툴링 아키텍처 및 동심도 제어
복합 금형 스탬핑 에서는 모든 절삭 작업이 하나의 수직 평면에서 동시에 이루어지며, 이 평면은 금형 제작자가 역방향 금형 제작 방식을 사용하여 만듭니다.
- 상부 다이 세트: 상부 램 플레이트에 외부 블랭킹 다이 캐비티와 해당 내부 피어싱 펀치를 고정합니다.
- 하부 다이 세트: 슬러그 제거를 위한 내부 클리어런스 홀이 있는 마스터 블랭킹 펀치가 포함되어 있습니다.
- 스트립 클램핑: 스프링으로 지지되는 스트리퍼 패드가 펀치 진입 전에 스트립을 다이 하단면에 단단히 고정합니다.
홀 천공과 외곽 블랭킹 작업이 동일한 아주 짧은 시간 내에 이루어지기 때문에 원자재는 금형에 계속 부착된 상태를 유지하며 추가적인 이동이 없습니다. 이송 진동이 전혀 없고, 스트립 이동이나 피치 편차도 없습니다. 치수 동심도는 금형 부품의 와이어 방전 가공 정밀도에 전적으로 의존하며, ±0.01mm의 정밀도를 보장합니다.
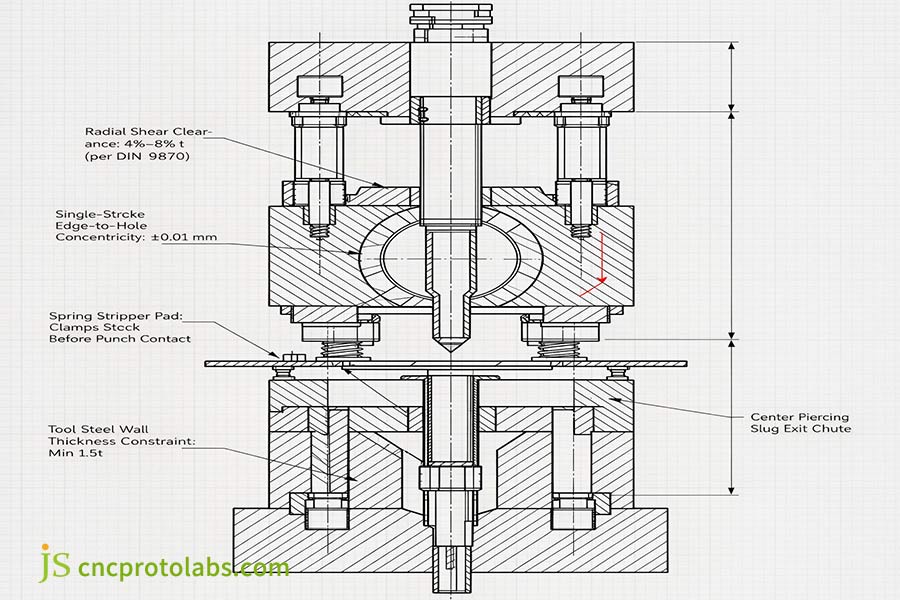
그림 2: DIN 9870에 따라 4%~8%의 절삭 여유를 유지하면서 구멍과 모서리 사이의 동심도를 ±0.01mm 이내로 유지하는 동시 수직 전단을 보여주는 역방향 복합 다이 단면도.
펀치와 다이 사이의 전단 간극에 대한 기본 엔지니어링 공차를 규정하는 DIN 9870 스탬핑 툴 표준 에 따르면, 측면당 재료 두께(t)의 4%~8% 이내로 반경 방향 피치를 제어하면 펀치-다이 벽의 미세 균열을 방지하고 블랭킹 톤수를 확보할 수 있습니다.
누적 공급 오차 및 점진적 스트립 동역학
프로그레시브 다이는 프레스 베드의 여러 스테이션에 걸쳐 절단, 벤딩 및 펀칭 작업을 수행합니다. 코일 소재는 각 스트로크 사이에서 특정 이송 피치를 따라 이동합니다. 오늘날 서보 피더는 이러한 인덱싱 작업을 높은 정확도로 자동화하지만, 스트립의 각 부분 사이에는 약간의 물리적 편차가 존재합니다.
- 피더 슬립 및 캠버: 코일 곡률과 피더 롤의 미세 슬립으로 인해 5~15개 스테이션에 걸쳐 ±0.015mm~±0.025mm의 위치 편차가 발생합니다.
- 파일럿 홀 변형: 탄두 파일럿이 관통된 구멍과 충돌할 때 정렬 불량이 발생합니다. 고속에서 스트립의 관성으로 인해 파일럿이 구멍 가장자리로 밀려나면서 구멍이 약간 타원형으로 변형됩니다.
- 내부 응력 불균형: 불균형한 전단은 잔류 압연 응력을 방출하여 부품이 절단되기 전에 판재가 뒤틀리거나 오일캔 현상을 일으킬 수 있습니다.
프로그레시브 스탬핑은 0.02mm 이내의 평탄도를 유지하기 위해 특수 재타격 또는 평탄화 스테이션이 필요합니다. 반면, 컴파운드 다이는 2차 평탄화 작업 없이 한 번의 프레스 오프로 0.015mm 이내의 평탄도를 구현합니다. 이러한 피치 간 정렬 편차는 프로그레시브 다이 스탬핑과 단일 단계 스탬핑 의 기본적인 차이점을 보여줍니다. 단일 단계 스탬핑에서는 개별적인 공정을 통해 스트립 공급 오류로 인한 블랭크 손상을 방지합니다.
물리적 한계 및 구조적 파손 모드
복합 금형 설계에서 가장 큰 제약 조건은 공구강 벽 두께입니다. 블랭킹과 피어싱이 동일한 개구부에서 수행되므로 외부 절삭면과 구멍 사이의 공구강 링은 큰 반복 충격을 받습니다.
- 최소 벽 두께 규칙: 피로 균열을 방지하려면 펀치와 다이 개구부 사이의 공구강 벽 두께는 재료 두께의 1.5배여야 합니다.
- 톤수 및 마모 한계: 두께가 4.0mm를 초과하거나 인장 강도가 450MPa를 초과하는 합금의 경우, 벽 두께가 너무 얇아 피로 마모로 인해 파손될 수 있습니다.
- 진보적인 대안: 진보적인 다이는 전용 블랭킹 스테이션과 전용 피어싱 스테이션을 갖추고 고강도 백업 블록을 사용하여 이 문제를 해결합니다.
공구 공차 및 물리적 속도 제한
복합 금형은 평면 부품에 동심도와 평탄도를 제공하는 반면, 프로그레시브 금형은 제한된 피치 정확도로 고속 다중 굽힘 성형을 구현합니다.
| 툴링 아키텍처 | 평탄도(mm) | 동심도(mm) | 최대 판재 두께(mm) | 일반적인 속도(SPM) | 피치 오차(mm) |
| 복합 다이 | <0.02 | ±0.010 | ≤4.0 | 40~120 | 제로(단일 스트로크) |
| 프로그레시브 다이 | 0.05–0.10 | ±0.025 | ≤3.0 | 100~600+ | ±0.015 ~ ±0.025 |
| 전사 다이 | 0.05–0.15 | ±0.050 | ≤6.0 | 15~40세 | ±0.030 ~ ±0.050 |
데이터 출처: DIN 9870 스탬핑 툴 표준 및 JS 정밀 계측 검증(2026).
프로그레시브 다이와 트랜스퍼 다이: 대량 생산 시 피치 공차는 어떻게 다를까요?
프로그레시브 다이 스탬핑은 설계된 캐리어 웹에 부착된 연속적인 금속 코일 스트립을 일련의 작업 스테이션을 통해 밀어내는 방식입니다. 이러한 구성 덕분에 소형에서 중형 부품에 대해 분당 100회에서 600회 이상의 초고속 스트로크를 구현할 수 있습니다. 트랜스퍼 다이 툴링은 기계식 그리퍼를 사용하여 블랭크(캐러셀에 장착됨)를 훨씬 느린 사이클 속도로 이송합니다. 프로그레시브 다이는 펀치 진입 전에 스트립에 미리 뚫린 구멍에 정밀 파일럿 핀을 삽입하여 피치 편차를 ±0.015mm까지 보정합니다.
캐리어 스트립 설계 및 웹 캠버 제어
연속 캐리어 스트립은 프로그레시브 다이 스탬핑의 핵심입니다. 이는 부품이 코일에 부착된 상태를 유지하여 프레스가 고속으로 연속적으로 공급할 수 있도록 합니다. 금형 설계자는 세 가지 표준 캐리어 구성 중에서 선택합니다.
- 싱글 엣지 캐리어: 사용되는 재료가 가장 적지만, 넓거나 깊은 구간에서 캠버 및 비틀림에 취약합니다.
- 양면형 캐리어: 복잡한 성형 작업을 위해 스트립의 양쪽 가장자리를 고정합니다.
- 센터 스파인 캐리어: 확장 루프가 있는 중앙 리본으로 부품을 연결하여 파일럿이 중심선에서 벗어나지 않고 금속이 안쪽으로 당겨지도록 합니다.
DIN 1544 정밀 스트립 공차를 준수하면 코일 두께의 균일성이 확보되어 파일럿 핀이 벽면 마모 없이 정확한 위치를 유지할 수 있습니다. 적절한 릴리프 컷아웃 없이 성형 과정에서 소재가 안쪽으로 당겨지면, 불균일하게 늘어난 캐리어 리본으로 인해 열팽창 계수가 발생할 수 있습니다. 스트립 길이 1,000mm당 0.5mm 이상의 스트립 캠버는 소재가 다이 가이드에 걸려 이송 불량 및 펀치 파손을 초래할 수 있습니다.
높은 주기율에서의 파일럿 핀 등록
대량 생산되는 소형 부품을 프로그레시브 다이와 트랜스퍼 다이를 사용하여 200-600 SPM의 정확도로 생산하려면 다음과 같은 방법이 있습니다.
- 가이드 간극: 가이드 구멍에 가이드 불릿 파일럿을 설치하여 0.008mm ~ 0.012mm의 반경 방향 간극을 제공합니다.
- 피더 롤 해제: 피더 롤은 파일럿이 바닥에 닿기 10°~15° 전에 스트립 클램핑을 해제하여 불릿 핀이 스트립을 정확한 위치로 당길 수 있도록 해야 합니다.
- 동적 관성 위험: 두꺼운 스트립에서 400 SPM 이상에서는 코일 관성으로 인해 파일럿 홀 가장자리가 찢어져 피치 편차가 ±0.030mm에서 ±0.050mm까지 발생할 수 있습니다.
아이들 스테이션 배치 및 캠 간극
고속 프로그레시브 다이는 의도적으로 유휴 공간이라고 불리는 빈 공간을 통합합니다.
- 구조적 금형 용적: 빈 스테이션은 작업 포켓 사이에 충분한 공구강을 남겨두어 무거운 하중을 받을 때 금형 블록이 파손되는 것을 방지합니다.
- 캠 슬라이드 간극: 유휴 스테이션은 기계식 캠 슬라이드 또는 측면 구멍의 수평 천공을 위한 웨지 유닛을 수용할 수 있는 여유 공간을 제공합니다.
- 센서 패키징: 비어 있는 슬롯에는 펀치 작동 전에 용지 걸림이나 용지 이탈을 감지하는 근접 프로브, 광섬유 센서 및 기계식 핀이 들어갑니다.
트랜스퍼 다이는 각 성형 스테이션이 독립적인 다이 슈를 사용하기 때문에 유휴 스테이션이 필요하지 않습니다. 횡방향 형상이 캠 슬라이드 이동 한계를 초과할 경우, 금속 스탬핑과 CNC 가공을 비교하여 스탬핑 툴링이 다축 밀링에 비해 여전히 실용적인지 여부를 판단합니다.
깊은 드로잉 및 무거운 부품에 트랜스퍼 다이 스탬핑이 필수적인 이유는 무엇일까요?
트랜스퍼 다이 스탬핑은 첫 번째 블랭킹 스테이션에서 기계식 핑거, 진공 그리퍼 또는 워킹 빔을 사용하여 개별 블랭크를 이동시킴으로써 블랭킹 작업을 공급 코일에서 완전히 분리합니다. 이러한 구조는 경직된 캐리어 웹의 제약을 제거하여 매우 깊은 드로잉, 다축 부품 회전 및 강력한 재타격을 가능하게 합니다. 이는 드로잉 깊이가 30mm 이상인 깊은 쉘과 높은 재료 수율이 요구되는 무거운 자동차 구조용 스탬핑에 필수적인 생산 툴링입니다.
기계식 이송 그리퍼의 운동학적 동작 프로파일
트랜스퍼 다이 스탬핑은 폐코일을 이용해 부품을 끌어내는 대신, 프레스 램의 작동 시간에 맞춰 자동화된 그리퍼 레일을 사용합니다.
- 클램프 스트로크(X축): 기계적으로 핑거를 50mm에서 150mm까지 전진시켜 부품의 가장자리를 안쪽으로 고정합니다.
- 리프트 스트로크(Z축): 블랭크를 하단 드로잉 캐비티에서 완전히 들어 올리는 20mm~100mm.
- 피치 스트로크(Y축): 200mm에서 800mm 이상의 거리에 걸쳐 부품을 다음 스테이션으로 이동시킵니다.
- 해제 동작: 손가락으로 클램프를 풀고 부품을 다이 네스트에 넣은 다음 홈 위치로 돌아갑니다.
트랜스퍼 바는 무거운 개별 스탬핑 부품을 가속 및 감속시키기 때문에 기계적 관성으로 인해 프레스 속도는 분당 15~40발로 제한됩니다. 그러나 블랭크를 코일에서 분리함으로써 프로그레시브 다이로는 불가능한 작업, 즉 90° 또는 180° 부품 회전, 역컵 드로잉 및 연속적인 주변부 트리밍이 가능해집니다.
원자재 폐기물 효율성 및 중첩 기하학
재료의 수율 차이는 대형 부품의 공구 선택을 결정하는 중요한 요소입니다.
- 프로그레시브 다이 스크랩: 스트립 소재에는 캐리어 레일, 파일럿 홀 마진 및 기타 스테이션 간 골격 웹이 필요합니다. 원형 또는 불규칙 형상 부품의 수율은 50~70%입니다.
- 트랜스퍼 다이 효율: 부품은 촘촘하게 배열된 코일(지그재그 블랭킹)에서 블랭킹되거나, 사전 절단된 블랭크에서 절단됩니다. 재료 수율이 80%~92%까지 증가합니다.
연간 수백 톤의 합금강을 처리하는 구조 프로그램의 경우, 코일 스크랩을 15%~20% 줄이면 이송 금형 및 자동화 레일에 필요한 초기 자본 지출에 대한 강력한 경제적 근거가 됩니다.
한계 인출비 및 캐리어 웹 실패
심가공은 연마된 드로잉 반경을 따라 판금을 금형 캐비티 안으로 당겨 넣는 공정입니다.
- 금속 내부 유입: 펀치가 재료를 캐비티 안으로 끌어당기면서 외부 블랭크의 직경이 감소합니다.
- 캐리어 웹 파단: 프로그레시브 다이에서 이러한 수축은 캐리어 웹에 강한 장력을 가합니다. 드로우 깊이가 30mm를 초과하면 캐리어 탭이 얇게 당겨지고, 뒤틀리고, 찢어집니다.
- 이송 솔루션: 이송 다이는 1번 스테이션에서 공작물을 완전히 분리하여 블랭킹함으로써 이러한 고장을 방지합니다. 전용 질소 가스 쿠션 실린더는 가장자리 전체에 균일한 압력을 가하여 찢어짐 없이 깊은 캐비티로 유체가 흐르도록 합니다.
이음매 없는 외함과 조립식 부품을 비교할 때는 딥 드로잉 스탬핑과 용접 제작에 대한 구조 가이드를 참조하십시오.
프로그레시브 다이, 컴파운드 다이, 트랜스퍼 다이: 어떤 툴링이 프로젝트에 가장 적합할까요?
스탬핑 금형 선택은 부품 치수, 치수 공차, 금속 폐기물 비율, 총 생산량과 금형 투자 비용 간의 균형을 고려해야 합니다. 정밀한 평면 형상 부품의 경우, 복합 금형을 사용하면 초기 투자 비용(NRE, $3,000~$10,000)을 절감할 수 있습니다. 연간 10만 개 이상 생산되는 복잡한 3D 스탬핑 부품의 경우, 프로그레시브 금형이 단가 측면에서 가장 유리하지만 금형 투자 비용 또한 가장 높습니다($15,000~$80,000 이상). 트랜스퍼 금형은 원자재 폐기물 절감으로 스트로크 속도를 보완할 수 있는 딥 드로잉 또는 대형 부품에 적합합니다.
크로스 프로세스 툴링 평가
소형의 다중 벤딩 3D 부품을 높은 생산 속도로 제작할 경우에는 프로그레시브 다이를 사용하십시오. 깊이가 30mm 이상인 부품, 대형 부품 또는 원자재 폐기물 절감이 최우선 과제인 경우에는 트랜스퍼 다이를 사용하십시오. 평탄도와 동심도가 중요하고 초기 금형 제작 비용이 상대적으로 덜 중요한 평면 2D 부품에는 컴파운드 다이를 사용하십시오.
| 공구 유형 | 최대 인발 깊이 | 재료 수율 | 툴링 NRE | 주요 고장 모드 |
| 복합 다이 | <5.0 mm | 65%~85% | 3,000달러~10,000달러 | 소재에 공구 벽면이 4.0mm 이상 떨어져 나감 |
| 프로그레시브 다이 | <30mm | 50%~70% | 15,000달러~80,000달러 이상 | 캐리어 웹 파열, 피치 드리프트 |
| 전사 다이 | >30mm (300mm 이하) | 80%~92% | 4만 달러~15만 달러 이상 | 급감속 중 부품 미끄러짐 |
| CNC 소프트 툴링(역공정) | 프레스 브레이크에 의해 제한됨 | 70%~85% | 0달러~2,500달러 | HAZ 미세 균열, 비실용적인 단위 비용 |
데이터 출처: 정밀 금속 성형 협회(PMA 2025 보고서) 및 ISO 9013 열 절단 참조 데이터.
금형 선정 로드맵: 부품 형상부터 양산까지
부품 사양 세부 정보를 활용한 공구 선정 과정은 다음 세 단계로 구성됩니다.
1단계: 부품 평탄도 확인
- 해당 부품은 수직 방향으로 전혀 꺾이지 않고 완전히 평평한가요?
- 만약 그렇다면, 생산량이 15,000개에서 50,000개 사이일 경우, 제작비용(NRE)과 홀 동심도를 최소화하기 위해 복합 다이를 선택하십시오.
- 만약 그렇다면, 그리고 생산량이 50,000개를 초과하는 경우: 고속 프로그레시브 블랭킹 다이를 선택하십시오.
2단계: 그림 깊이 및 방향 평가
- 그렇다면 형상 때문에 30mm 이상의 깊이로 도면을 그려야 하는 것입니까, 아니면 작업 사이에 부품을 뒤집어야 하는 것입니까?
- 예인 경우: 캐리어 웹의 늘어짐과 찢어짐을 제거하기 위해 트랜스퍼 다이를 선택하십시오.
3단계: 분할상각 계산
- 연간 목표 생산량은 몇 회입니까?
- 5,000개 미만 부품: 레이저 절단 및 CNC 프레스 브레이크 소프트 툴링을 사용하여 중요한 툴링 투자 위험을 사전에 제거하십시오.
- 5,000개에서 50,000개 부품: 모듈형 단일 스테이션 라인 툴링을 선택하십시오.
- 5만 개 이상의 부품(스트립 폭 최대 350mm): 개당 비용을 최소화하려면 멀티 스테이션 프로그레시브 다이를 선택하십시오.
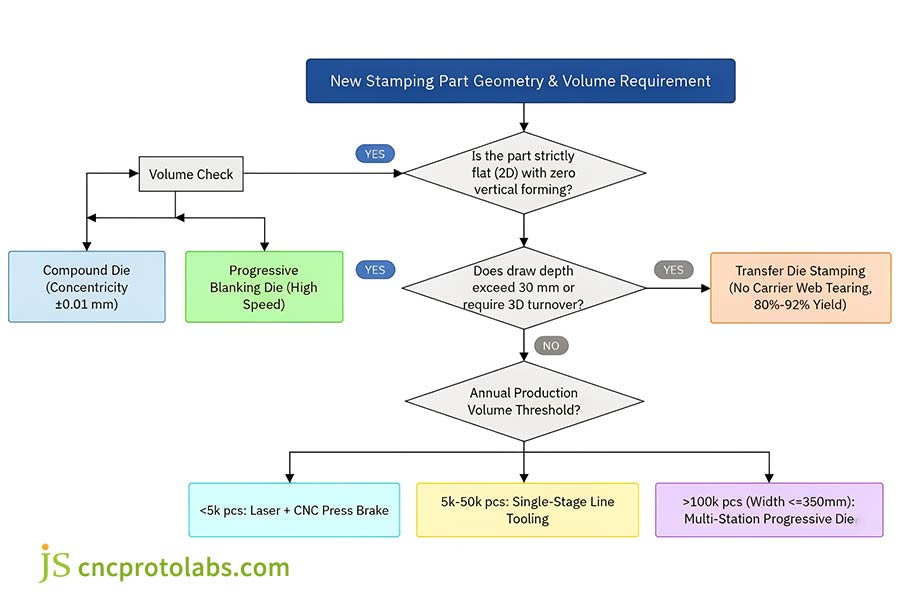
그림 3: 기하학적 평면도, 30mm 드로잉 깊이 제한 및 연간 생산량 상각 임계값을 기준으로 스탬핑 금형을 선별하는 단계별 엔지니어링 의사 결정 로드맵.
공구 자본 상각 역학
금형 제작 결정 시에는 초기 신설 투자 비용과 연속 생산 비용을 모두 고려해야 합니다.
- 부품 수 5,000개 미만: 고정밀 금형 제작을 피하십시오. 가격에 레이저 절단 및 절곡 비용이 포함될 수 있으므로 회수 불가능한 금형 투자 비용이 발생하지 않습니다.
- 15,000~50,000개 부품(평면 블랭크): 복합 금형은 초기 생산에서 비용 상각이 가능합니다. 프로그레시브 금형에 대한 대규모 개발 비용(NRE) 없이도 정밀한 공차를 유지할 수 있습니다.
- 5만 개 이상의 부품(복잡한 형상): 프로그레시브 다이는 가장 낮은 총비용을 제공합니다. 분당 300~600개의 제품을 생산할 수 있어 기계 및 인건비를 개당 몇 센트 수준으로 낮출 수 있습니다.
정밀 금속 성형 협회(PMA 2025 벤치마크 보고서) 의 실증적 현장 연구에 따르면 고속 스탬핑 강재의 공구 마모율을 조사한 결과, 일반적인 조건에서 표준 AISI D2 인서트는 파일럿 정렬이 유지되고 펀치 간극이 정확하다면 재연삭이 필요하기 전에 50만 회 이상의 스트로크를 견딜 수 있는 것으로 나타났습니다.
중량 구조용 스탬핑 제품의 경우, 트랜스퍼 네스팅을 통해 코일 스크랩을 15%~20% 줄이면 툴링 비용을 절감할 수 있습니다. 이러한 재료 활용 지표는 당사의 판금 스탬핑 가이드 에 정의된 코일 공급량 및 톤수 사양과 일치합니다.
중요 합금용 스탬핑 금형 선정: EMI 차폐 및 AHSS에 적합한 툴링은 무엇일까요?
합금 종류와 판재 두께는 금형 유형에 엄격한 기계적 제약을 가합니다. 0.1~0.3mm 두께의 스테인리스강 EMI 차폐판의 경우, 미세 버(burr) 발생 및 스트립 변형을 방지하기 위해 복합 금형이 필요하며, 고속 프로그레시브 금형은 얇은 판재의 걸림을 방지하기 위해 플로팅 스트리퍼 플레이트가 필요합니다. 자동차용 고강도 스테인리스강(AHSS) 구조 부품(600MPa 이상)의 경우, 트랜스퍼 금형은 취약한 연속 리본을 파괴하여 발생하는 격렬한 스프링백과 스트립 파열을 방지하고, 이후 고압 질소 가스 스프링 스테이션을 작동시켜 파손을 최소화합니다.
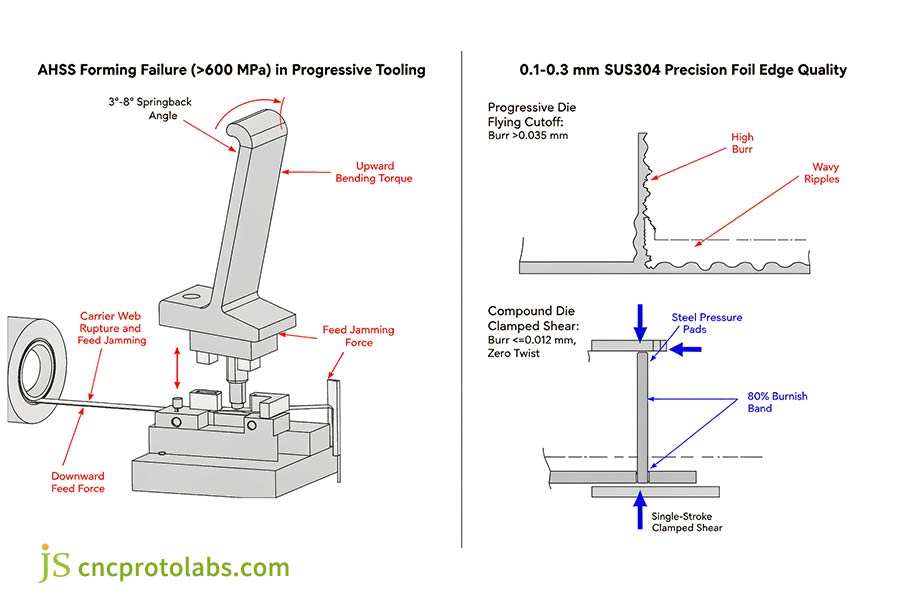
그림 4: 극한 응력 하에서의 재료 파손 모드: AHSS 스프링백으로 인한 캐리어 웹의 점진적 파열과 전면 복합 클램핑으로 0.012mm 미만의 얇은 포일 버를 제어하는 방식.
과제 1: 얇은 두께의 EMI 차폐(0.1~0.3mm SUS301/304)
전자 장비용 정밀 차폐 케이스는 얇은 금속, 촘촘하게 배열된 천공 패턴, 버 높이(≤0.015mm) 및 매우 낮은 평탄도 허용 오차(≤0.03mm)를 필요로 합니다.
- 프로그레시브 다이 문제:
초박형 스테인리스강 스트립이 분당 300발 이상의 고속 다이를 통과할 때 휘어지거나 벌어집니다. 캐리어 탭이 프레스 진동으로 인해 비틀리면서 홀 위치가 어긋납니다. 최종 절단 펀치가 얇은 탭을 누르면서 0.030mm 이상의 버(burr)를 발생시켜 회로 기판에서 단락이 발생할 가능성을 높입니다.
- 복합 다이 솔루션:
복합 다이는 경화된 강철 압력 패드 사이에 얇은 판재를 압축 상태로 유지하고 절단하여 내부 접지 구멍과 외부 둘레를 동시에 0.012mm 미만의 버(burr)로 만들고 스트립 꼬임을 방지합니다.
EMI 차폐판 제작 시 복합 다이와 프로그레시브 다이 중 어떤 방식이 더 적합한지 평가할 때, JS Precision의 엔지니어링 팀은 맞춤형 금속 스탬핑 서비스를 활용하여 공구강을 절삭하기 전에 스트립 레이아웃을 검증하고 펀치 간극을 확인합니다.
과제 2: 고강도 자동차용 강재(AHSS >600 MPa)
자동차 구조 부품(브래킷, 시트 프레임 레일, 크로스 멤버 등)에는 ASTM A1008/A1079 자동차 시험 표준에 따라 검사되는 DP600, DP800, DP980과 같은 이중상강의 사용이 점차 증가하고 있습니다. 이러한 강종은 우수한 강도 대 무게비를 제공하지만, 스탬핑 공정에서 심각한 어려움을 야기합니다.
- 심각한 스프링백 현상: 높은 항복 강도로 인해 성형된 플랜지가 금형에서 분리될 때 3°~8° 정도 벌어집니다.
- 점진적 스트립 파손: 점진적 다이에서 스트립백이 발생하면 성형된 탭이 영구 캐리어 스트립에 강하게 밀착됩니다. 이로 인해 캐리어가 변형되고 리프터에 걸리며 결국 두 부분으로 찢어져 프레스 라인이 중단됩니다.
- 트랜스퍼 다이 솔루션: 트랜스퍼 다이는 1번 스테이션에서 블랭크를 완전히 분리하여 스트립 불량을 방지합니다. 각 스테이션의 기계적 격리를 통해 금형 제작자는 대용량 질소 가스 실린더(50kN~200kN)를 장착할 수 있으며, 탭을 4°~6° 정도 과도하게 구부려 최종 치수를 고정하는 전용 재타격 스테이션을 사용할 수 있습니다.
고강도 강철 자동차 구조 부품에 트랜스퍼 다이와 프로그레시브 다이 중 어떤 것을 선택할지 고민할 때, 트랜스퍼 다이는 고강도 강철의 극한 탄성 회복을 제어하면서도 캐리어 스트립을 파손시키지 않고 성형할 수 있는 톤수와 기계적 격리 기능을 제공합니다.
자주 묻는 질문
대량 생산에 가장 적합한 금형은 무엇입니까?
대량 생산 에 적합한 금형을 평가할 때, 프로그레시브 다이 스탬핑은 5만 개 이상의 생산량과 100~600SPM 이상의 속도에 적합합니다. 딥 드로잉 부품의 경우, 트랜스퍼 다이 스탬핑은 80~92%의 재료 수율을 달성하여 낮은 속도(15~40SPM)에도 불구하고 원자재 비용을 절감할 수 있습니다.
복합형 공구와 프로그레시브 공구의 주요 비용 차이점은 무엇입니까?
복합 금형과 프로그레시브 금형을 비교해 보면, 복합 금형 스탬핑은 모든 절삭 작업이 한 스테이션에서 이루어지기 때문에 초기 금형 제작 비용이 훨씬 적게 듭니다($3,000~$10,000). 반면 프로그레시브 금형은 여러 개의 복잡한 스테이션으로 구성되어 있어 $15,000에서 $80,000 이상이 소요됩니다. 프로그레시브 금형은 수십만 개의 제품을 생산하여 금형 투자 비용을 상각할 수 있는 대량 생산 시에만 경제성이 있습니다.
대량 생산 소형 부품에 프로그레시브 다이와 트랜스퍼 다이 중 어느 것이 더 나을까요?
프로그레시브 다이와 트랜스퍼 다이를 비교할 때, 특히 100mm 미만 의 소형 부품을 대량 생산하는 시나리오에서는 프로그레시브 툴링이 거의 항상 더 우수합니다. 연속 캐리어 웹은 소형 부품을 분당 200~600개의 속도로 안정적으로 이송합니다. 트랜스퍼 그리퍼는 소형 부품을 그 속도로 이송할 때 떨어뜨릴 위험이 있어, 트랜스퍼 다이는 부품에 복잡한 심가공이나 회전이 필요한 경우에만 실용적입니다.
세 가지 스탬핑 금형 유형별 재료 폐기율은 어떻게 비교됩니까?
스탬핑 금형 선택 시, 재료 수율은 스탬핑 금형 유형 에 따라 다릅니다.
- 전사 다이: 사전 절단된 블랭크를 사용하면 80%~92%의 수율을 얻을 수 있습니다.
- 복합 금형: 부품 간격에 따라 65%~85%의 수율.
- 프로그레시브 다이: 연속 캐리어 및 골격 스크랩으로 인해 수율이 50%~70%에 불과합니다.
복합 스탬핑과 프로그레시브 스탬핑에서 공차 및 부품 평탄도는 어떻게 달라지나요?
복합 다이 스탬핑은 한 번의 스트로크로 평탄도 0.02mm 미만, 동심도 ±0.01mm를 유지합니다. 반면, 프로그레시브 다이 스탬핑은 여러 이송 및 벤딩 스테이션을 거치면서 ±0.015mm에서 ±0.025mm의 피치 변동과 미세한 비틀림을 발생시킵니다.
프로그레시브 금형으로 깊게 성형된 부품을 처리할 수 있습니까?
프로그레시브 다이, 컴파운드 다이, 트랜스퍼 다이 구성에서 프로그레시브 다이는 얕은 드로잉(<30mm)만 허용합니다. 깊이가 30mm를 초과하면 캐리어 리본이 늘어나거나 찢어지므로 평면형 트랜스퍼 다이 대신 트랜스퍼 다이를 사용해야 합니다.
프로그레시브 금형을 사용하여 AHSS 구조 부품을 스탬핑할 때 주요 고장 유형은 무엇입니까?
고강도 강철 자동차 구조 부품에 사용되는 트랜스퍼 다이와 프로그레시브 다이를 비교할 때, 프로그레시브 다이는 600MPa 이상의 강재에서 캐리어 웹 파열, 파일럿 홀 파손 및 스트립 걸림으로 인해 고장이 발생합니다. 트랜스퍼 다이는 독립적인 질소 가스 재성형 스테이션을 사용하여 스트립 파손을 방지합니다.
얇은 금속 차폐 부품에 적합한 툴링 아키텍처는 어떻게 선택해야 할까요?
EMI 차폐판 제작 시 복합 다이와 프로그레시브 다이를 비교할 때, 0.1~0.3mm 두께의 스테인리스강 스트립은 프로그레시브 이송 방식에서 주름이 생겨 0.030mm 이상의 버가 발생합니다. 복합 툴링은 소재를 평평하게 고정하여 구멍과 모서리를 동시에 절단함으로써 비틀림 없이 0.012mm 이하의 버를 유지합니다.
요약
프로그레시브 다이, 컴파운드 다이, 트랜스퍼 다이 중에서 선택하는 것은 초기 금형 제작 비용, 부품 성형 깊이 및 재료 낭비 사이의 균형을 맞추는 데 중요합니다.
- 복합 다이 스탬핑: 단일 스트로크로 정밀한 동심도(±0.01mm)와 평탄도를 요구하는 평면 2D 블랭크를 제작합니다.
- 프로그레시브 다이 스탬핑: 캐리어 스트립에서 연속적으로 생산되는 대량(5만 개 이상) 다중 벤딩 3D 부품.
- 전사 금형 스탬핑: 깊이가 30mm 이상인 깊숙이 성형된 쉘과 넓은 면적의 경우, 성형 응력 하에서 캐리어 리본이 찢어질 수 있습니다.
초기 설계-제조 검토 단계에서 스탬핑 금형 선택을 확정하면 단가를 확정하고 조립 후 금형 수정 작업을 방지할 수 있습니다. 스트립 레이아웃 검증, 프레스 톤수 계산, 공구강 절삭 전 재료 활용도 평가 등을 위해 CAD 모델을 제출하여 JS Precision에 맞춤형 스탬핑 툴링 견적을 요청 하십시오.

의지

