 Italiano



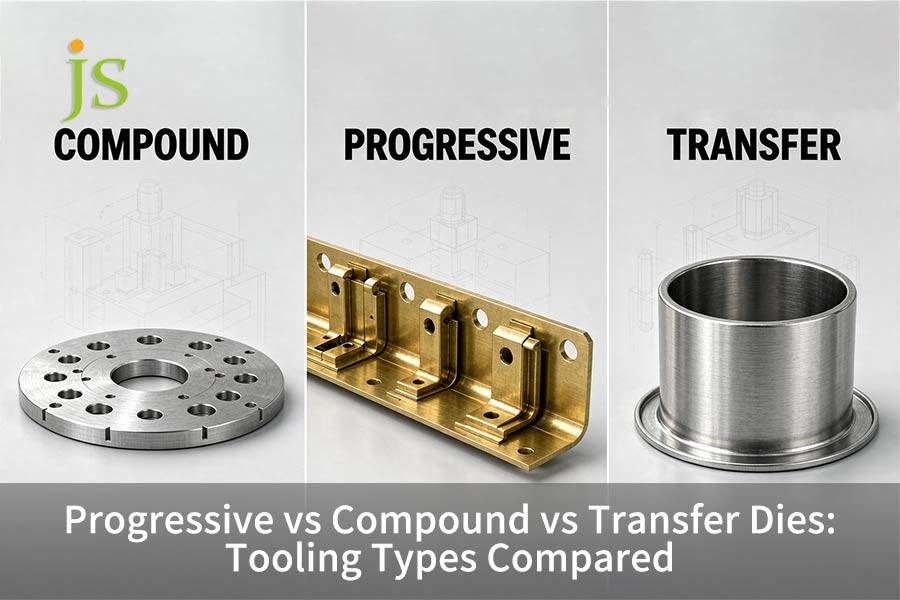

La scelta tra stampi progressivi, composti o a trasferimento dipende da tre vincoli ingegneristici imprescindibili: la profondità della geometria del pezzo, la concentricità delle tolleranze e il volume annuo di produzione.
Per pezzi 2D piatti e di elevata precisione che richiedono una concentricità tra bordo e foro entro ±0,01 mm in una singola passata, gli stampi composti sono la soluzione migliore, mentre gli stampi progressivi sono adatti alla produzione di grandi volumi (oltre 50.000 pezzi all'anno) di pezzi 3D complessi e di dimensioni medio-piccole utilizzando una striscia portante. Per pezzi imbutiti profondamente o di grandi dimensioni (oltre 250 mm), gli stampi a trasferimento sono indispensabili.
Ogni tipo di stampo gestisce il trasporto della materia prima in modo diverso: gli stampi composti utilizzano utensili fissi a incastro, gli stampi progressivi hanno il pezzo che si sposta tra le stazioni su una striscia di materiale mediante carrelli di precisione, e gli stampi a trasferimento hanno pinze meccaniche automatiche che spostano i singoli pezzi da una stazione all'altra.
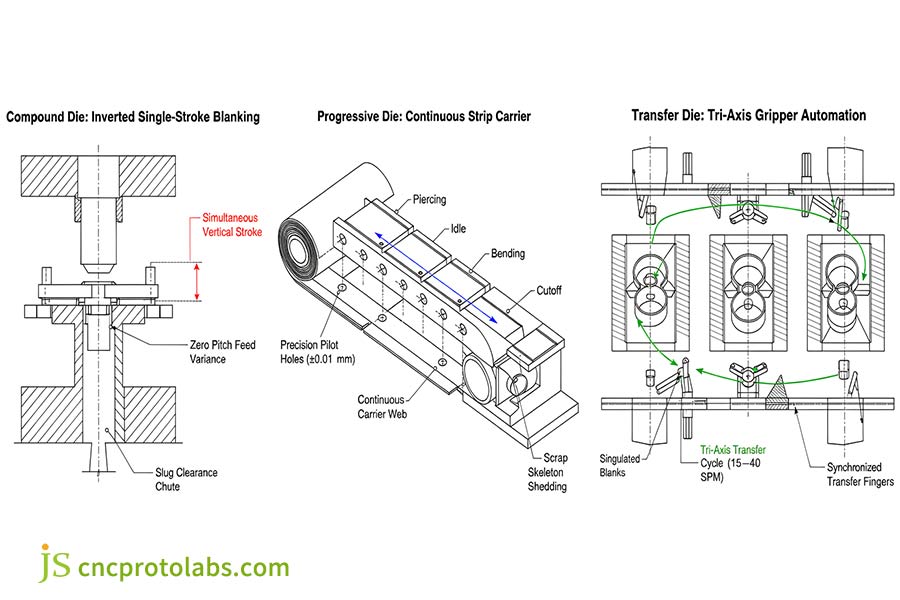
Figura 1: Confronto cinematico che mostra la tranciatura composita invertita monoasse, l'avanzamento progressivo continuo del nastro di supporto e i cicli della rotaia di presa di trasferimento automatizzata a tre assi.
Architettura degli utensili di stampaggio: benchmark per la selezione rapida
La scelta dell'architettura degli utensili rappresenta un elemento del compromesso ingegneristico fondamentale originario: la libertà del pezzo per una formatura 3D aggressiva e un'imbutitura profonda, contrapposta al vincolo della striscia di supporto rigida per una precisione micrometrica dei pezzi e velocità di ciclo fino a 600 SPM.
| Architettura degli utensili | Geometria e tolleranze del componente primario | Velocità di corsa economica (SPM) | Resa tipica del materiale | Capitale di attrezzatura (NRE) | Punto di pareggio (BEP) |
| Stampo composto | Profili piatti 2D, concentricità ±0,01 mm, spessore 0,1–4,0 mm | 40–120 SPM | 65%–85% | Da 3.000 a 10.000 dollari | 15.000–50.000 pezzi |
| Dado progressivo | Forme 3D a piegatura multipla, tolleranza del passo ±0,025 mm, larghezza ≤350 mm | 100–600+ SPM | 50%–70% (scarto web del corriere) | Da 15.000 a 80.000 dollari e oltre | >100.000 pezzi |
| Matrice di trasferimento | Conchiglie stampate a freddo (>30 mm), grandi stampi, tolleranza ±0,05 mm | 15–40 SPM | 80%–92% (campioni singoli in bianco) | $40.000–$150.000+ | 50.000–150.000 pezzi |
Fonti dei dati: Industry Tooling Aggregates e Precision Metalforming Association (PMA 2025 Benchmarks).
Stampo composto o stampo progressivo: quale garantisce una planarità e una concentricità migliori?
Molte operazioni di taglio, tranciatura e foratura in un'unica corsa della pressa vengono eseguite da una matrice composta. L'assenza di movimento del materiale consente un allineamento parallelo e perfetto tra i fori interni e il bordo esterno, una concentricità e una dimensione finale fino a ±0,01 mm . La matrice progressiva introduce errori di passo di avanzamento su più stazioni. Gli utensili composti rappresentano la soluzione ingegneristica usuale per rondelle ultrapiatte, spessori e laminazioni.
Architettura di utensili invertiti e controllo della concentricità
Nella stampatura a matrice composta , tutto il taglio avviene simultaneamente su un unico piano verticale, che i costruttori di stampi creano utilizzando la fabbricazione di stampi invertiti:
- Set di matrici superiori: mantiene la cavità esterna della matrice di tranciatura e i corrispondenti punzoni interni sulla piastra superiore del pistone.
- Set di matrici inferiori: contiene il punzone principale per la tranciatura con fori interni per la rimozione del truciolo.
- Serraggio del nastro: i cuscinetti di estrazione a molla bloccano saldamente il nastro contro la superficie inferiore della matrice prima dell'ingresso del punzone.
Poiché la foratura e la tranciatura perimetrale avvengono in una frazione di secondo identica, il materiale grezzo rimane attaccato allo stampo, senza percorrere ulteriore distanza. Non vi sono vibrazioni di avanzamento, spostamenti del nastro né variazioni di passo. La concentricità dimensionale dipende interamente dalla precisione di taglio a elettroerosione a filo dei componenti dello stampo, mantenendo limiti fino a ±0,01 mm.
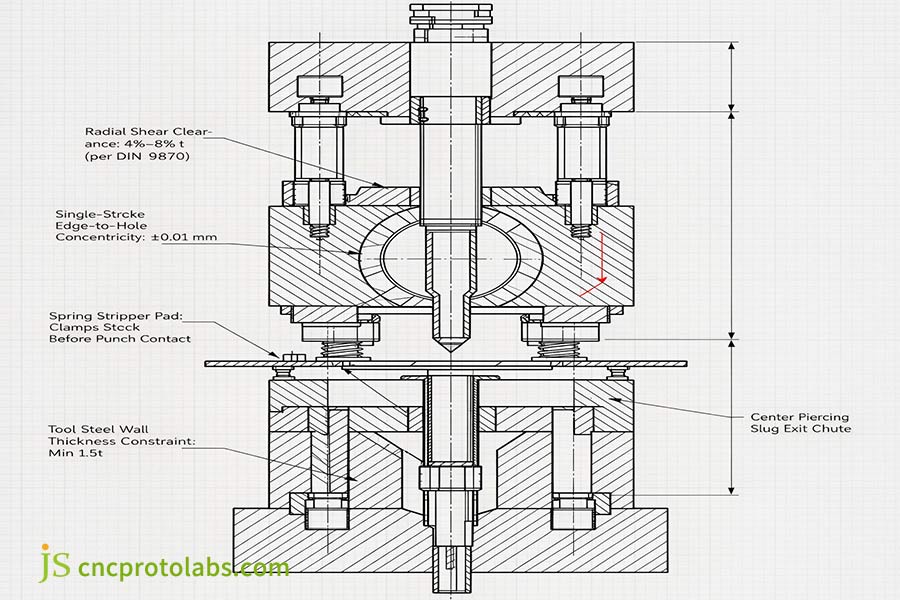
Figura 2: Sezione trasversale di una matrice composta invertita che illustra il taglio verticale simultaneo, mantenendo la concentricità foro-bordo a ±0,01 mm con un gioco di taglio t del 4%-8% secondo DIN 9870.
Secondo gli standard DIN 9870 per gli utensili di stampaggio , che definiscono le tolleranze ingegneristiche di base per i giochi di taglio tra punzone e matrice, il controllo del passo radiale entro il 4%-8% dello spessore del materiale (t) per lato previene la formazione di microfratture sulla parete tra punzone e matrice e garantisce la resa di tranciatura.
Errore di alimentazione cumulativo e dinamica della striscia progressiva
Una fustella progressiva esegue operazioni di taglio, piegatura e punzonatura su più stazioni del piano della pressa. Il nastro si muove con un passo di avanzamento specifico tra ogni ciclo. Oggi, gli alimentatori servoassistiti automatizzano questa operazione di indicizzazione con elevata precisione, ma permangono piccole deviazioni fisiche tra le sezioni del nastro:
- Scorrimento e curvatura del rullo di alimentazione: la curvatura della bobina e il micro-scorrimento del rullo di alimentazione introducono una variazione di posizione da ±0,015 mm a ±0,025 mm su 5-15 stazioni.
- Deformazione del foro pilota: il disallineamento si verifica quando i perni di guida del proiettile collidono con i fori perforati. L'inerzia della striscia a velocità più elevate spinge i perni di guida contro i bordi del foro, con conseguente lieve ovalizzazione del foro stesso.
- Squilibrio delle tensioni interne: una tranciatura non bilanciata rilascia tensioni di laminazione residue, che possono torcere la lamiera o causare deformazioni a "camicia d'olio" prima che il pezzo venga tagliato.
La stampatura progressiva richiede stazioni di ristampa o appiattimento speciali per mantenere la planarità entro 0,02 mm. La matrice composta imposta la planarità entro 0,015 mm in un'unica pressatura senza appiattimento secondario. Questa variazione di registro passo-passo mostra la differenza fondamentale tra la stampatura a matrice progressiva e la stampatura a stadio singolo , dove le singole fasi separate proteggono i pezzi grezzi da errori intermittenti di alimentazione del nastro.
Limiti fisici e modalità di cedimento strutturale
L'unico vincolo di progettazione significativo per gli stampi compositi è rappresentato dallo spessore della parete dell'acciaio per utensili. Poiché la tranciatura e la foratura vengono eseguite nella stessa apertura, l'anello di acciaio per utensili tra il taglio esterno e il foro è soggetto a forti sollecitazioni cicliche:
- Regola dello spessore minimo della parete: la parete dell'acciaio per utensili deve essere 1,5 volte lo spessore del materiale tra le aperture del punzone e della matrice per evitare cricche da fatica.
- Limiti di tonnellaggio e usura: per qualsiasi materiale con spessore superiore a 4,0 mm o lega con resistenza alla trazione superiore a 450 MPa, la parete potrebbe essere troppo sottile e usurarsi per fatica.
- L'alternativa progressiva: le matrici progressive ovviano a questo problema grazie a una stazione di tranciatura dedicata e a una stazione di foratura dedicata, utilizzando blocchi di supporto per impieghi gravosi.
Tolleranze degli utensili e limiti di velocità fisica
Gli stampi composti garantiscono concentricità e planarità sui pezzi piani, mentre gli stampi progressivi consentono una formatura ad alta velocità con piegature multiple e precisione del passo limitata.
| Architettura degli utensili | Planarità (mm) | Concentricità (mm) | Spessore massimo della lamiera (mm) | Velocità tipica (spm) | Errore di passo (mm) |
| Stampo composto | <0,02 | ±0,010 | ≤4.0 | 40–120 | Zero (corsa singola) |
| Dado progressivo | 0,05–0,10 | ±0,025 | ≤3,0 | 100–600+ | Da ±0,015 a ±0,025 |
| Matrice di trasferimento | 0,05–0,15 | ±0,050 | ≤6,0 | 15–40 | Da ±0,030 a ±0,050 |
Fonti dei dati: Norme DIN 9870 per gli utensili di stampaggio e verifica metrologica di precisione JS (2026).
Matrice progressiva vs. matrice a trasferimento: come si confrontano le tolleranze di passo ad alti volumi?
La tranciatura progressiva spinge una striscia continua di metallo attraverso una serie di postazioni di lavoro, fissandola a un supporto appositamente progettato. Questa configurazione consente velocità di produzione elevatissime, da 100 a oltre 600 colpi al minuto, per pezzi di piccole e medie dimensioni. La tranciatura a trasferimento, invece, fa avanzare un pezzo grezzo (su un carosello) tramite pinze meccaniche, con una velocità di ciclo molto inferiore. Le tranciature progressive si basano su perni di centraggio di precisione che entrano in fori preforati della striscia per correggere le variazioni di passo fino a ±0,015 mm prima dell'ingresso del punzone.
Progettazione della striscia portante e controllo della curvatura del nastro
La striscia portante continua è il fondamento della stampatura progressiva. Assicura che il componente rimanga attaccato alla bobina, consentendo alla pressa di alimentarlo continuamente ad alta velocità. I progettisti degli stampi possono scegliere tra tre configurazioni portanti standard:
- Portante a bordo singolo: richiede la minore quantità di materiale, ma è soggetto a curvatura e torsione nelle sezioni larghe o profonde.
- Dispositivo di bloccaggio a due bordi: blocca entrambi i bordi della striscia per forme complesse.
- Supporto centrale per la spina dorsale: collega le parti con un nastro centrale contenente anelli di espansione che consentono al metallo di ritirarsi verso l'interno senza estendere i perni di guida fuori dall'asse centrale.
In conformità alle tolleranze di precisione DIN 1544 per le strisce, la consistenza dello spessore della bobina garantisce che i perni di guida mantengano l'allineamento senza abrasione delle pareti. Quando la formatura tira il materiale verso l'interno senza appositi intagli di scarico, il nastro di supporto esteso in modo non uniforme può causare un coefficiente di dilatazione. Una curvatura della striscia superiore a 0,5 mm ogni 1.000 mm di lunghezza della striscia provoca l'inceppamento del materiale contro le guide della matrice, con conseguenti inceppamenti e rottura dei punzoni.
Registrazione del codice PIN pilota con elevati tassi di ciclo.
Per mantenere la precisione di produzione di piccoli pezzi ad alto volume in uno stampo progressivo rispetto a uno stampo a trasferimento a 200-600 SPM con:
- Giochi di guida: i perni di guida del proiettile vengono installati nei fori di guida per fornire un gioco radiale da 0,008 mm a 0,012 mm.
- Rilascio del rullo di alimentazione: i rulli di alimentazione devono rilasciare il bloccaggio del nastro di 10°-15° prima che i perni di guida raggiungano il fondo, consentendo ai perni a proiettile di tirare il nastro in un allineamento preciso.
- Rischi di inerzia dinamica: al di sopra di 400 SPM su nastro di grosso spessore, l'inerzia della bobina lacera i bordi del foro pilota, causando una variazione del passo da ±0,030 mm a ±0,050 mm.
Posizionamento della stazione del minimo e gioco dell'albero a camme
Le matrici progressive ad alta velocità integrano spazi vuoti intenzionali chiamati stazioni di inattività:
- Volume dello stampo strutturale: le stazioni vuote lasciano una quantità sufficiente di acciaio per utensili tra le tasche di lavoro, prevenendo fratture del blocco stampo sotto carico pesante.
- Spazi liberi per le camme: le stazioni folli offrono spazio libero per alloggiare le camme meccaniche o le unità a cuneo per la foratura orizzontale dei fori laterali.
- Confezionamento dei sensori: gli alloggiamenti liberi ospitano le sonde di prossimità, le fibre ottiche e i perni meccanici che rilevano eventuali inceppamenti o pezzi tirati prima dell'innesto del punzone.
Gli stampi di trasferimento non richiedono stazioni di inattività perché ogni stazione di formatura utilizza una piastra di stampo isolata. Quando le caratteristiche trasversali superano i limiti di corsa della slitta a camme, il confronto tra stampaggio dei metalli e lavorazione CNC determina se gli utensili di stampaggio rimangono validi rispetto alla fresatura multiasse.
Perché la stampatura a trasferimento è essenziale per i pezzi stampati in profondità e di grandi dimensioni?
La tranciatura a trasferimento isola completamente l'operazione di tranciatura dalla bobina di alimentazione, impiegando dita meccaniche, pinze a vuoto o travi mobili nella prima stazione di tranciatura per movimentare i singoli pezzi. Questa architettura elimina i vincoli rigidi del nastro di supporto, consentendo imbutiture molto profonde, rotazioni multiasse dei pezzi e ristampaggi aggressivi. Si tratta dell'attrezzatura di produzione necessaria per gusci profondi (>30 mm di profondità di imbutitura) e stampaggi strutturali pesanti per il settore automobilistico che richiedono un'elevata resa del materiale.
Profili cinematici di movimento delle pinze di trasferimento meccanico
Anziché prelevare i pezzi con una bobina di scarti, la tecnologia Transfer Die Stamping utilizza guide di presa automatizzate sincronizzate con il pistone della pressa:
- Corsa di serraggio (asse X): sposta meccanicamente le dita da 50 mm a 150 mm per afferrare internamente i bordi del componente.
- Corsa di sollevamento (asse Z): sollevamento del pezzo grezzo da 20 mm a 100 mm, fuori dalle cavità di imbutitura inferiori.
- Corsa di beccheggio (asse Y): sposta il pezzo in avanti verso la stazione successiva su distanze da 200 mm a oltre 800 mm.
- Corsa di rilascio: le dita si allentano, posizionano il pezzo nella matrice e tornano alla posizione iniziale.
Poiché le barre di trasferimento accelerano e decelerano i singoli pezzi stampati di grandi dimensioni, i dispositivi di inerzia meccanica limitano la velocità della pressa a 15-40 colpi al minuto. Tuttavia, isolare il pezzo grezzo dalla bobina consente operazioni impossibili per uno stampo progressivo: rotazione del pezzo di 90° o 180°, imbutitura inversa e rifilatura periferica continua.
Efficienza di scarto delle materie prime e geometria di nesting
Le differenze di resa dei materiali spesso determinano la scelta degli utensili per la lavorazione di pezzi di grandi dimensioni:
- Scarti di stampaggio progressivo: il materiale in nastro necessita di guide di trasporto, margini per fori pilota e altre nervature di collegamento tra le stazioni. Resa del 50%-70% su pezzi rotondi o di forma irregolare.
- Efficienza dello stampo di trasferimento: i pezzi vengono tranciati da bobine disposte in modo compatto (tranciatura a zig-zag) oppure vengono tagliati da pezzi pre-tranciati. La resa del materiale aumenta all'80%-92%.
Per i programmi strutturali che gestiscono diverse centinaia di tonnellate di acciaio legato all'anno, una riduzione del 15-20% degli scarti di bobina rappresenta un valido argomento economico a sostegno degli investimenti iniziali necessari per gli stampi di trasferimento e le guide di automazione.
Il rapporto di trazione limite e il guasto del nastro di supporto
L'imbutitura profonda spinge la lamiera in una cavità dello stampo lungo un raggio di imbutitura lucidato:
- Flusso di metallo verso l'interno: man mano che il punzone aspira materiale nella cavità, il diametro del grezzo esterno diminuisce.
- Rottura del nastro di supporto: in una matrice progressiva, questa contrazione tira violentemente il nastro di supporto. Quando la profondità di stampaggio supera i 30 mm, le linguette del supporto vengono tirate verso l'alto, si attorcigliano e si lacerano.
- La soluzione di trasferimento: gli stampi di trasferimento evitano questo problema tranciando completamente il pezzo in lavorazione nella stazione uno. Cilindri dedicati con cuscinetto di gas azoto esercitano una pressione uniforme lungo tutto il bordo, consentendo il flusso in cavità profonde senza lacerazioni.
Quando si confrontano gli involucri senza saldature con gli assemblaggi realizzati mediante saldatura, consultate la nostra guida strutturale sulla stampatura a imbutitura profonda rispetto alla fabbricazione mediante saldatura .
Matrici progressive, composte o a trasferimento: quale attrezzatura si adatta meglio al tuo progetto?
La scelta dello stampo per tranciatura bilancia le dimensioni del pezzo, la tolleranza dimensionale, la percentuale di scarti di metallo e il volume totale di produzione con i costi di investimento per gli utensili. Per pezzi piani di forma stretta, uno stampo composto riduce i costi di ingegneria (da 3.000 a 10.000 dollari). Per tranciature 3D complesse prodotte oltre 100.000 unità all'anno, gli stampi progressivi offrono il miglior costo unitario, ma rappresentano anche i costi di investimento per gli utensili più elevati (da 15.000 a oltre 80.000 dollari). Gli stampi a trasferimento sono ideali per imbutitura profonda o pezzi di grandi dimensioni, dove il risparmio sugli scarti di materia prima compensa una minore velocità di tranciatura.
Valutazione degli strumenti interprocesso
Passate agli stampi progressivi se dovete produrre pezzi 3D piccoli e con più curvature ad alti ritmi. Per pezzi con una profondità superiore a 30 mm, pezzi di grandi dimensioni o quando la massima priorità è massimizzare il risparmio di scarti di materia prima, passate agli stampi a trasferimento. Per pezzi 2D piatti dove la planarità e la concentricità sono fondamentali e i costi iniziali degli utensili sono meno critici, optate per uno stampo composto.
| Tipo di utensile | Profondità di disegno massima | Resa del materiale | Attrezzatura NRE | Modalità di guasto primaria |
| Stampo composto | <5,0 mm | 65%–85% | Da 3.000 a 10.000 dollari | Scheggiatura della parete dell'utensile su materiale >4,0 mm |
| Dado progressivo | <30 mm | 50%–70% | Da 15.000 a 80.000 dollari e oltre | Lacerazione del nastro portante, deriva del passo |
| Matrice di trasferimento | >30 mm (fino a 300 mm) | 80%–92% | $40.000–$150.000+ | Slittamento parziale durante la decelerazione rapida |
| Utensili morbidi CNC (contro-processo) | Limitato dalla pressa piegatrice | 70%–85% | Da 0 a 2.500 dollari | Microfratture HAZ, costo unitario non sostenibile |
Fonti dei dati: Precision Metalforming Association (Rapporto PMA 2025) e dati di riferimento per il taglio termico ISO 9013.
Percorso di selezione degli utensili: dalla geometria del pezzo alla produzione
Il processo di selezione degli utensili, basato sulle specifiche dei componenti, comprende le seguenti tre fasi:
Passaggio 1: Verificare la planarità del pezzo
- Il componente è completamente piatto, senza alcuna formatura verticale?
- Se sì e il volume è compreso tra 15.000 e 50.000: selezionare una matrice composta per ridurre al minimo NRE e concentricità dei fori.
- Se sì e il volume supera le 50.000 unità: allora selezionare una matrice di tranciatura progressiva ad alta velocità.
Fase 2: Valutare la profondità e l'orientamento del disegno
- La geometria richiede quindi una profondità di stampa superiore a 30 mm, oppure è necessario capovolgere il pezzo tra un'operazione e l'altra?
- In caso affermativo: selezionare una fustella di trasferimento per eliminare lo stiramento e lo strappo del nastro di supporto.
Fase 3: Calcolare l'ammortamento del volume
- Qual è il volume di produzione annuo previsto?
- Meno di 5.000 pezzi: Utilizzate il taglio laser e gli utensili morbidi per presse piegatrici CNC per eliminare in anticipo importanti rischi legati al capitale investito negli utensili.
- Da 5.000 a 50.000 pezzi: Selezionare la linea di utensili modulari a stazione singola .
- Oltre 50.000 pezzi (larghezza del nastro fino a 350 mm): scegli una fustellatrice progressiva multistazione per il minor costo unitario.
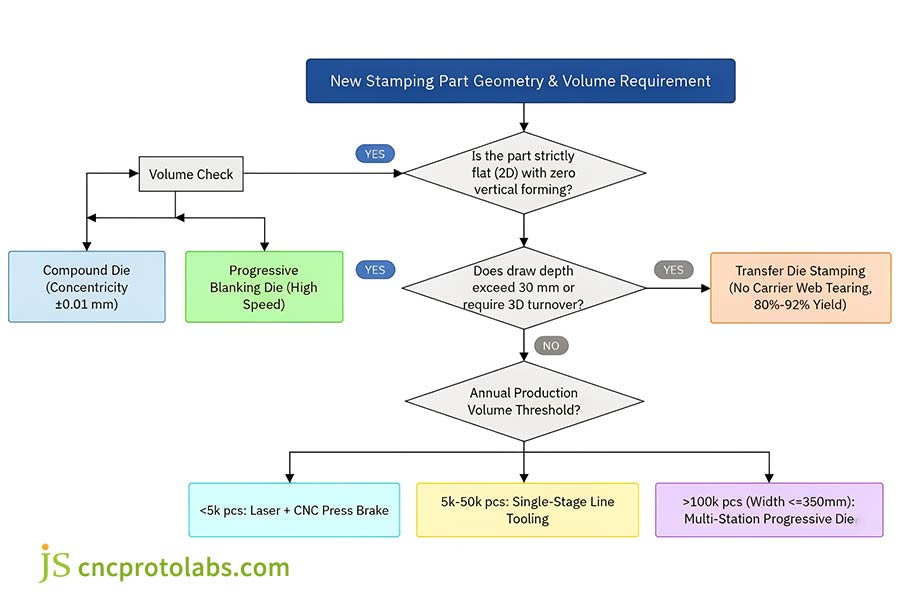
Figura 3: Percorso decisionale ingegneristico passo passo per la selezione degli stampi di tranciatura in base alla planarità geometrica, ai limiti di profondità di imbutitura di 30 mm e alle soglie di ammortamento del volume annuo.
Dinamiche di ammortamento del capitale investito negli utensili
Le decisioni relative agli utensili devono tenere conto dei costi iniziali di progettazione e sviluppo (NRE) rispetto ai costi di produzione continua:
- Meno di 5.000 pezzi: evitate gli stampi complessi. Il prezzo può includere i costi di taglio laser e piegatura, quindi non vi è alcun rischio di immobilizzazioni irrecuperabili.
- Da 15.000 a 50.000 pezzi (grezzi piani): lo stampo composto si ammortizza sulla prima produzione. Mantiene tolleranze ristrette senza i grandi costi di progettazione e costruzione di uno stampo progressivo.
- Oltre 50.000 pezzi (forme complesse): gli stampi progressivi offrono il costo totale più basso. Operando a una velocità da 300 a 600 pezzi al minuto, i costi di macchinari e manodopera si riducono a pochi centesimi per pezzo.
Secondo una ricerca empirica sul campo condotta dalla Precision Metalforming Association (PMA 2025 Benchmark Report), in cui sono stati studiati i tassi di usura degli utensili per acciai rapidi per stampaggio, in condizioni normali, gli inserti standard in AISI D2 sono in grado di sopportare oltre 500.000 corse prima di richiedere una riaffilatura, a condizione che venga mantenuto l'allineamento del perno e che i giochi del punzone siano corretti.
Nelle stampature strutturali pesanti, la riduzione degli scarti di bobina del 15-20% tramite il nesting a trasferimento compensa il capitale investito negli utensili. Questi parametri di utilizzo del materiale sono in linea con le specifiche di alimentazione della bobina e di tonnellaggio definite nella nostra guida alla stampatura della lamiera .
Selezione degli stampi per leghe critiche: quali utensili sono adatti per schermature EMI e acciai AHSS?
La scelta della lega e lo spessore della lamiera impongono severi limiti meccanici ai tipi di utensili. Per le piastre di schermatura EMI in acciaio inossidabile da 0,1-0,3 mm, sono necessari stampi compositi per prevenire micro-bave e deformazioni del nastro, mentre gli stampi progressivi ad alta velocità necessitano di piastre di estrazione flottanti per evitare l'inceppamento del nastro sottile. Per i componenti strutturali AHSS per il settore automobilistico (>600 MPa), gli stampi di trasferimento eliminano il violento ritorno elastico e la rottura del nastro attraverso la distruzione di nastri continui fragili, con il conseguente rilascio di stazioni isolate di molle a gas azoto ad alto tonnellaggio.
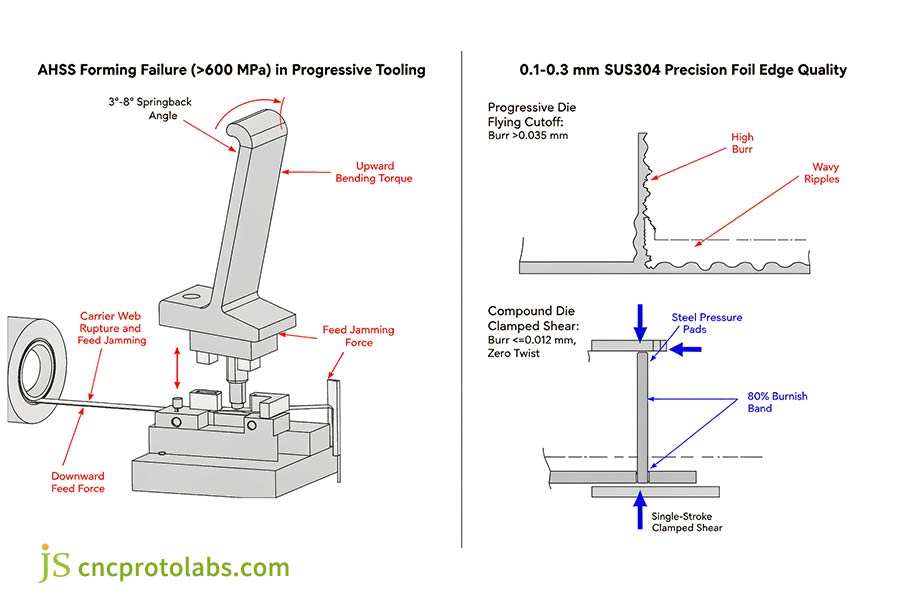
Figura 4: Modalità di rottura del materiale in condizioni di stress estremo: lacerazione progressiva delle nervature di supporto in acciaio AHSS dovuta al ritorno elastico rispetto al serraggio a piena superficie del composto che controlla le bave di lamina sottile inferiori a 0,012 mm.
Sfida 1: Schermatura EMI a basso spessore (0,1–0,3 mm SUS301/304)
Gli involucri di schermatura di precisione per apparecchiature elettroniche richiedono metallo sottile, schemi di perforazione ravvicinati, altezza delle bave (≤0,015 mm) e una tolleranza di planarità molto bassa (≤0,03 mm):
- Il problema dei dadi progressivi:
La sottilissima striscia di acciaio inossidabile si incurva/si deforma quando viene forzata attraverso una matrice ad alta velocità a oltre 300 SPM. Le linguette di supporto si torcono a causa delle vibrazioni della pressa, causando lo spostamento della posizione dei fori. Un punzone di separazione finale danneggia le sottili linguette esercitando pressione su di esse, producendo bave superiori a 0,030 mm che aumentano la probabilità di cortocircuiti sui circuiti stampati.
- La soluzione con stampi composti:
Una matrice composta mantiene la lamiera sottile sottocompressa tra piastre di pressione e tagli in acciaio temprato, tranciando simultaneamente sia i fori di messa a terra interni che il perimetro esterno fino a ottenere bave inferiori a 0,012 mm con torsione del nastro pari a zero.
Nella valutazione tra stampi composti e stampi progressivi per le piastre di schermatura EMI , il team di ingegneri di JS Precision si avvale di servizi di stampaggio metalli personalizzati per convalidare la disposizione delle strisce e verificare gli spazi di punzonatura prima di tagliare l'acciaio per utensili.
Sfida 2: Acciaio per autoveicoli ad alta resistenza avanzato (AHSS >600 MPa)
Componenti strutturali per autoveicoli come staffe, telai dei sedili o traverse richiedono sempre più l'utilizzo di acciai bifasici come DP600, DP800 e DP980, verificati secondo gli standard di prova per il settore automobilistico ASTM A1008/A1079. Sebbene queste leghe offrano un eccellente rapporto resistenza/peso, presentano notevoli difficoltà di stampaggio:
- Forte ritorno elastico: l'elevata resistenza allo snervamento fa sì che le flange formate si aprano di 3°-8° al momento del rilascio dallo stampo.
- Rottura progressiva del nastro: Quando si verifica un'estrazione del nastro in uno stampo progressivo, le linguette formate vengono spinte con forza contro il nastro di supporto permanente. Ciò deforma il supporto, lo impiglia nei sollevatori e alla fine lo strappa in due, interrompendo la linea di stampa.
- Soluzione con matrice di trasferimento: la matrice di trasferimento taglia completamente il pezzo grezzo nella prima stazione, eliminando così la rottura del nastro. L'isolamento meccanico di ciascuna stazione consente ai costruttori di stampi di equipaggiare lo stampo con grandi bombole di azoto (da 50 kN a 200 kN) e stazioni di ristampa dedicate che sovrapiegano le linguette di 4° a 6° per bloccare le dimensioni finali.
Nella scelta tra una matrice di trasferimento e una matrice progressiva per componenti strutturali automobilistici in acciaio ad alta resistenza , la matrice di trasferimento offre il tonnellaggio e l'isolamento meccanico dell'acciaio ad alta resistenza per controllare l'eccessivo ritorno elastico senza rompere le strisce di supporto.
FAQ
Quale stampo è il migliore per produzioni ad alto volume?
Nella valutazione di quale stampo sia più adatto per la produzione di grandi volumi , la stampatura progressiva (PDM) è indicata per volumi superiori a 50.000 unità con velocità comprese tra 100 e 600+ pezzi al minuto (SPM). Per i pezzi stampati a imbutitura profonda, la stampatura a trasferimento (TROM) raggiunge una resa del materiale compresa tra l'80% e il 92%, riducendo i costi di magazzino nonostante velocità inferiori (15-40 SPM).
Qual è la principale differenza di costo tra utensili composti e utensili progressivi?
Confrontando lo stampaggio a stampo composto con quello a stampo progressivo, quest'ultimo richiede un investimento iniziale in attrezzature significativamente inferiore (da 3.000 a 10.000 dollari) poiché tutte le operazioni di taglio avvengono in un'unica stazione. Gli stampi progressivi, invece, richiedono da 15.000 a oltre 80.000 dollari a causa delle molteplici stazioni complesse. L'attrezzatura progressiva è economicamente vantaggiosa solo con volumi di produzione molto elevati, quando il costo dell'attrezzatura può essere ammortizzato su centinaia di migliaia di pezzi.
Stampaggio progressivo o stampaggio a trasferimento per la produzione di piccoli pezzi in grandi volumi: qual è la soluzione migliore?
Confrontando gli stampi progressivi con gli stampi a trasferimento, nello specifico scenario di produzione di grandi volumi di piccoli pezzi inferiori a 100 mm, gli stampi progressivi risultano quasi sempre superiori. Il nastro di trasporto continuo movimenta i piccoli pezzi in modo sicuro a una velocità compresa tra 200 e 600 pezzi al minuto. Le pinze a trasferimento non sono in grado di movimentare i piccoli pezzi a tale velocità senza farli cadere, rendendo gli stampi a trasferimento pratici solo quando i pezzi richiedono complesse operazioni di imbutitura profonda o rotazione.
Come si confronta il tasso di scarto del materiale tra i tre tipi di stampi per tranciatura?
Nella selezione degli stampi per tranciatura, la resa del materiale varia a seconda del tipo di stampo :
- Matrici di trasferimento: resa dell'80%-92% utilizzando pezzi pretagliati.
- Stampi compositi: resa del 65%-85% in base alla distanza tra i pezzi.
- Stampi progressivi: resa del 50%-70% grazie al continuo scarto di supporto e scheletro.
In che modo variano le tolleranze e la planarità dei pezzi tra stampaggio composto e stampaggio progressivo?
La stampatura a matrice composta mantiene una planarità <0,02 mm e una concentricità di ±0,01 mm in un'unica passata. La stampatura a matrice progressiva introduce una variazione del passo da ±0,015 mm a ±0,025 mm e una leggera torsione su più stazioni di alimentazione e piegatura.
Uno stampo progressivo è in grado di gestire pezzi stampati a imbutitura profonda?
Nelle configurazioni progressive, composte e a trasferimento , le matrici progressive consentono solo imbutiture poco profonde (<30 mm). Profondità superiori a 30 mm allungano e lacerano il nastro di supporto, richiedendo matrici a trasferimento anziché utensili planari a trasferimento o a matrice composta.
Quali sono le principali modalità di guasto durante lo stampaggio di componenti strutturali in acciaio AHSS con stampi progressivi?
Nel confronto tra stampi a trasferimento e stampi progressivi per componenti strutturali automobilistici in acciaio ad alta resistenza, gli stampi progressivi si rompono per lacerazione del nastro di supporto, rottura del foro pilota e inceppamento del nastro su acciai con resistenza superiore a 600 MPa. Gli stampi a trasferimento eliminano la rottura del nastro grazie all'utilizzo di stazioni di riaccensione indipendenti con gas azoto.
Come si dovrebbe scegliere l'architettura degli stampi per i componenti di schermatura in metallo sottile?
Nella lavorazione con stampo composto rispetto a stampo progressivo per piastre di schermatura EMI, le strisce di acciaio inossidabile da 0,1-0,3 mm si ondulano durante l'avanzamento progressivo, causando bave >0,030 mm. I morsetti per utensili composti fissano il materiale in piano per tagliare simultaneamente fori e bordi, mantenendo le bave ≤0,012 mm senza torsioni.
Riepilogo
La scelta tra stampi progressivi, composti o a trasferimento dipende dal giusto equilibrio tra il capitale iniziale per gli utensili, la profondità di formatura del pezzo e gli scarti di materiale:
- Stampaggio a matrice composta: Laminati piatti 2D che richiedono una concentricità precisa (±0,01 mm) e planarità in un'unica passata.
- Stampaggio progressivo: produzione continua di componenti 3D multi-piega ad alto volume (>50.000 unità) su una striscia di supporto.
- Stampaggio a trasferimento: gusci stampati in profondità (>30 mm) e grandi superfici di appoggio dove i nastri di supporto si lacerano sotto le sollecitazioni di formatura.
La selezione definitiva dello stampo per tranciatura durante le prime fasi di progettazione per la produzione (DFM) consente di bloccare i costi unitari ed eliminare le modifiche allo stampo dopo l'assemblaggio. Per convalidare i layout delle strisce, calcolare il tonnellaggio della pressa o valutare l'utilizzo del materiale prima del taglio dell'acciaio per utensili, inviate i vostri modelli CAD per richiedere un preventivo personalizzato per gli stampi a JS Precision .

Risorsa

