 العربية




يعتمد الاختيار بين القوالب التدريجية والمركبة والتحويلية على ثلاثة قيود هندسية صارمة: عمق هندسة الجزء، والتفاوت في التمركز، والحجم السنوي.
بالنسبة للقطع ثنائية الأبعاد المسطحة والدقيقة للغاية التي تتطلب تطابقًا مركزيًا بين الحافة والثقب ضمن نطاق ±0.01 مم في شوط واحد للقالب، تُعد القوالب المركبة هي الأنسب، بينما تُناسب القوالب التدريجية الإنتاج بكميات كبيرة (أكثر من 50,000 قطعة سنويًا) للأجزاء ثلاثية الأبعاد المعقدة والصغيرة إلى المتوسطة الحجم باستخدام شريط حامل. أما بالنسبة للقطع المسحوبة بعمق أو الأكبر حجمًا (أكثر من 250 مم)، فإن قوالب النقل ضرورية.
كل نوع من أنواع قوالب التشكيل يدير نقل المواد الخام بشكل مختلف: تستخدم القوالب المركبة أدوات ثابتة متداخلة، بينما يتم نقل الجزء عبر المحطات في القوالب التقدمية على شريط من المخزون بواسطة حوامل شريط دقيقة، وتحتوي قوالب النقل على أصابع ماسك ميكانيكية أوتوماتيكية تنقل القطع المفردة من محطة إلى أخرى.
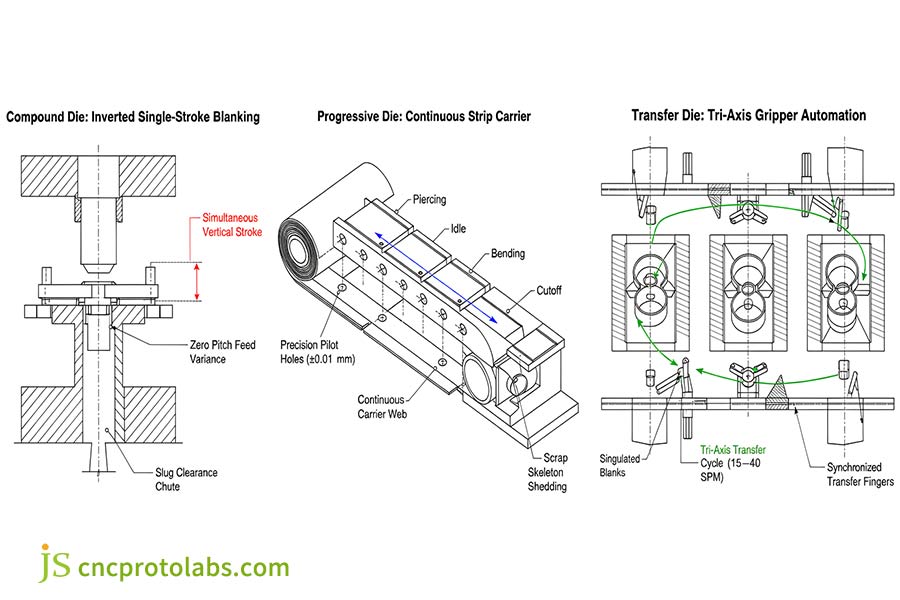
الشكل 1: مقارنة حركية توضح عملية التشكيل المركب المقلوب أحادي المحور، والتقدم التدريجي المستمر لشريط الحامل، ودورات سكة ماسك النقل الآلي ثلاثي المحاور.
معيار الاختيار السريع لهندسة أدوات التشكيل بالضغط
يمثل اختيار بنية الأدوات عنصرًا من عناصر المفاضلة الهندسية الأساسية الأصلية: حرية قطعة العمل للتشكيل ثلاثي الأبعاد القوي والسحب العميق مقابل قيد شريط الحامل الصلب لدقة الأجزاء بالميكرومتر وسرعات الدورة التي تصل إلى 600 دورة في الدقيقة.
| هندسة الأدوات | هندسة الجزء الأساسي ونطاق التفاوت | سرعة ضربة الكرة الاقتصادية (SPM) | إنتاجية المواد النموذجية | رأس مال الأدوات (NRE) | نقطة التعادل (BEP) |
| مركب | ملامح ثنائية الأبعاد مسطحة، التمركز ±0.01 مم، السماكة 0.1–4.0 مم | 40-120 دورة في الدقيقة | 65%–85% | 3000 دولار - 10000 دولار | 15000–50000 قطعة |
| الموت التدريجي | أشكال ثلاثية الأبعاد متعددة الانحناءات، تفاوت درجة الميل ±0.025 مم، العرض ≤ 350 مم | 100–600+ SPM | 50%–70% (مخلفات شبكة النقل) | 15,000 دولار - 80,000 دولار فأكثر | أكثر من 100,000 قطعة |
| نقل | الأصداف المسحوبة بعمق (>30 مم)، طوابع كبيرة، التفاوت ±0.05 مم | 15-40 دورة في الدقيقة | 80%–92% (فراغات مفردة) | 40,000 دولار - 150,000 دولار فأكثر | 50,000–150,000 قطعة |
مصادر البيانات: مجموعات أدوات الصناعة وجمعية تشكيل المعادن الدقيقة (معايير PMA 2025).
القالب المركب مقابل القالب التدريجي: أيهما يوفر استواءً وتمركزًا أفضل؟
تُنفَّذ العديد من عمليات القطع، كالتفريغ والثقب، بضغطة واحدة باستخدام قالب مركب. يضمن عدم حركة المادة الخام تطابقًا مثاليًا ومتوازيًا بين الثقوب الداخلية والحافة الخارجية، مع دقة مركزية وحجم نهائي يصل إلى ±0.01 مم . يُدخل القالب التدريجي أخطاء في خطوة التغذية عبر عدة محطات. تُعد الأدوات المركبة الحل الهندسي المعتاد لإنتاج غسالات وشرائح وصفائح فائقة النحافة.
بنية الأدوات المعكوسة والتحكم في التمركز
في عملية التشكيل بالقوالب المركبة ، تتم جميع عمليات القطع في وقت واحد في مستوى رأسي واحد، والذي يقوم صانعو الأدوات بإنشائه باستخدام تقنية تصنيع الأدوات المعكوسة:
- مجموعة القوالب العلوية: تحمل تجويف قالب التشكيل الخارجي وقوالب التثقيب الداخلية المقابلة على لوحة الكبش العلوية.
- مجموعة القوالب السفلية: تحتوي على مثقب التشكيل الرئيسي مع فتحات داخلية لتسهيل إزالة القطع المعدنية.
- تثبيت الشريط: تقوم وسادات التجريد ذات الزنبرك بتثبيت الشريط بإحكام على وجه القالب السفلي قبل دخول المثقب.
بما أن عملية ثقب القالب وتفريغ محيطه تتم في جزء صغير متطابق من الثانية، فإن المادة الخام تبقى ملتصقة بالقالب، دون أن تقطع مسافة إضافية. لا يوجد أي اهتزاز في التغذية، ولا حركة للشريط، ولا تباين في الخطوة. يعتمد التمركز البُعدي كليًا على دقة قطع مكونات القالب بتقنية التفريغ الكهربائي السلكي، مع حدود دقة تصل إلى ±0.01 مم.
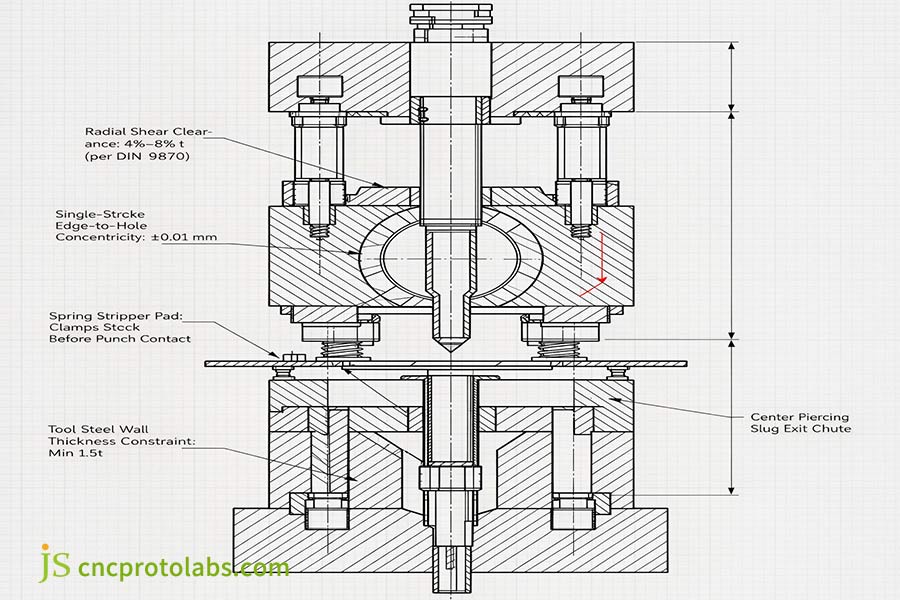
الشكل 2: مقطع عرضي لقالب مركب مقلوب يوضح القص الرأسي المتزامن، مع الحفاظ على مركزية الفتحة إلى الحافة عند ±0.01 مم مع خلوص قطع t بنسبة 4٪ - 8٪ وفقًا للمعيار DIN 9870.
بموجب معايير أدوات التشكيل DIN 9870 ، وهي التفاوتات الهندسية الأساسية لخلوص القص بين المثقب والقالب، فإن التحكم في الخطوة الشعاعية في حدود 4٪ - 8٪ من سمك المادة (t) لكل جانب يمنع التشققات الدقيقة في جدار المثقب والقالب ويضمن قوة التشكيل.
خطأ التغذية التراكمي وديناميكيات الشريط التدريجي
تقوم أداة القطع التدريجية بعمليات القطع والثني والتثقيب عبر محطات متعددة على قاعدة المكبس. تتحرك قطعة اللفائف المعدنية عبر مسافة تغذية محددة بين كل شوط. اليوم، تعمل مغذيات المؤازرة على أتمتة عملية الفهرسة هذه بدقة عالية، ولكن توجد اختلافات مادية طفيفة بين أجزاء الشريط.
- انزلاق وانحناء وحدة التغذية: يؤدي انحناء اللفائف والانزلاق الدقيق لبكرة التغذية إلى تباين موضعي يتراوح من ±0.015 مم إلى ±0.025 مم على مدى 5 إلى 15 محطة.
- تشوه الثقوب التجريبية: يحدث عدم المحاذاة عندما تصطدم القذائف التجريبية بالثقوب المثقوبة. يؤدي قصور الشريط عند السرعات العالية إلى دفع القذائف التجريبية نحو حواف الثقوب، مما ينتج عنه شكل بيضاوي طفيف للثقب.
- عدم توازن الإجهاد الداخلي: سيؤدي القص غير المتوازن إلى إطلاق إجهادات الدرفلة المتبقية، والتي يمكن أن تؤدي إلى التواء الصفيحة أو التسبب في تشوهها قبل قطع الجزء.
تتطلب عملية التشكيل التدريجي محطات إعادة ضغط أو تسوية خاصة للحفاظ على استواء السطح ضمن نطاق 0.02 مم. أما القالب المركب، فيضبط استواء السطح ضمن نطاق 0.015 مم في عملية ضغط واحدة دون الحاجة إلى تسوية ثانوية. يُظهر هذا التباين في دقة التسجيل الفرق الأساسي بين التشكيل التدريجي والتشكيل أحادي المرحلة ، حيث تحمي الخطوات الفردية المنفصلة القطع الخام من أخطاء تغذية الشريط المتقطعة.
الحدود الفيزيائية وأنماط الفشل الهيكلي
القيد التصميمي الرئيسي الوحيد للقوالب المركبة هو سُمك جدار فولاذ الأدوات. وبما أن عمليتي التشكيل والتثقيب تتمان في نفس الفتحة، فإن حلقة فولاذ الأدوات بين القطع الخارجي والثقب تتعرض لصدمات دورية كبيرة.
- قاعدة الحد الأدنى للجدار: يجب أن يكون جدار فولاذ الأدوات 1.5 ضعف سمك المادة بين فتحات المثقب والقالب لتجنب تشقق الإجهاد.
- حدود الحمولة والتآكل: بالنسبة لأي مادة خام يزيد سمكها عن 4.0 مم أو سبيكة تزيد قوة شدها عن 450 ميجا باسكال، قد يكون الجدار رقيقًا جدًا ويمكن أن يتآكل بسبب الإجهاد.
- البديل التدريجي: تتغلب قوالب التشكيل التدريجي على هذه المشكلة من خلال وجود محطة مخصصة للتفريغ ومحطة مخصصة للثقب، باستخدام كتل دعم شديدة التحمل.
حدود التفاوت المسموح به في الأدوات وحدود السرعة الفيزيائية
توفر القوالب المركبة التمركز والتسطيح على الأجزاء المسطحة، بينما تحقق القوالب التدريجية تشكيلًا متعدد الانحناءات عالي السرعة بدقة خطوة محدودة.
| هندسة الأدوات | التسطيح (مم) | التمركز (مم) | أقصى سمك للورقة (مم) | السرعة النموذجية (SPM) | خطأ في درجة الصوت (مم) |
| مركب | <0.02 | ±0.010 | ≤4.0 | 40–120 | صفر (ضربة واحدة) |
| الموت التدريجي | 0.05–0.10 | ±0.025 | ≤3.0 | 100–600+ | من ±0.015 إلى ±0.025 |
| نقل | 0.05–0.15 | ±0.050 | ≤6.0 | 15-40 | من ±0.030 إلى ±0.050 |
مصادر البيانات: معايير أدوات التشكيل DIN 9870 والتحقق من القياس الدقيق JS (2026).
القالب التدريجي مقابل قالب النقل: كيف تتم مقارنة تفاوتات درجة الميل عند الأحجام الكبيرة؟
تعتمد عملية التشكيل التدريجي بالقوالب على دفع شريط معدني متصل عبر سلسلة من محطات العمل، مثبتًا على حامل مصمم خصيصًا. يتيح هذا النظام سرعات إنتاج فائقة تتراوح من 100 إلى أكثر من 600 ضربة في الدقيقة للأجزاء الصغيرة والمتوسطة الحجم. أما أدوات القوالب الناقلة، فتُحرك قطعة معدنية خام (على حامل دوار) باستخدام مقابض ميكانيكية بمعدل دورة أبطأ بكثير. وتعتمد القوالب التدريجية على دبابيس توجيه دقيقة تدخل في ثقوب الشريط المثقوبة مسبقًا لتصحيح تباين المسافة بين الثقوب بدقة تصل إلى ±0.015 مم قبل دخول المثقب.
تصميم شريط الحامل والتحكم في انحناء الشبكة
يُعد شريط النقل المتواصل أساس عملية التشكيل التدريجي بالقوالب. فهو يضمن بقاء القطعة متصلة باللفة، مما يسمح للمكبس بالتغذية المستمرة بسرعة عالية. ويختار مصممو الأدوات من بين ثلاثة تكوينات قياسية لشريط النقل:
- حامل ذو حافة واحدة: يستخدم أقل قدر من المواد، ولكنه عرضة للتقوس والالتواء في المقاطع العريضة أو العميقة.
- حامل ذو حافتين: يثبت كلا حافتي الشريط لتشكيل معقد.
- حامل العمود الفقري المركزي: يربط الأجزاء بشريط مركزي يحتوي على حلقات تمدد تسمح للمعدن بالانقباض إلى الداخل دون تمديد الأجزاء الموجهة بعيدًا عن خط الوسط.
وفقًا لمعيار DIN 1544 لدقة سماكة الشريط، يضمن تناسق سماكة اللفائف ثبات دبابيس التوجيه في مكانها دون خدش الجدران. عند تشكيل الشريط، يتم سحبه للداخل دون وجود فتحات تخفيف مناسبة، مما قد يؤدي إلى تمدد غير متساوٍ لشريط النقل، وبالتالي زيادة معامل التمدد. يؤدي تقوس الشريط الذي يزيد عن 0.5 مم لكل 1000 مم من طوله إلى انحشار الشريط في موجهات القالب، مما ينتج عنه تغذية خاطئة وكسر في المثقب.
تسجيل رقم التعريف الشخصي للطيارين بأسعار مرتفعة
للحفاظ على دقة الأجزاء الصغيرة ذات الحجم الكبير في قالب التقدم مقابل قالب النقل عند 200-600 دورة في الدقيقة مع:
- الخلوصات التجريبية: يتم تركيب أدلة الرصاص التجريبية في فتحات التوجيه لتوفير خلوص شعاعي يتراوح من 0.008 مم إلى 0.012 مم.
- تحرير بكرة التغذية: يجب أن تقوم بكرات التغذية بتحرير تثبيت الشريط من 10 إلى 15 درجة قبل أن تصل الأدلة إلى نهايتها وتسمح لدبابيس الرصاص بسحب الشريط إلى التسجيل الدقيق.
- مخاطر القصور الذاتي الديناميكي: عند تجاوز 400 دورة في الدقيقة على شريط قياس سميك، يتسبب القصور الذاتي للملف في تمزق حواف الثقب التجريبي، مما يؤدي إلى انحراف تباين الخطوة إلى ±0.030 مم إلى ±0.050 مم.
تحديد موضع محطة التوقف وخلوص الكامة
تتضمن قوالب التشكيل التقدمية عالية السرعة مساحات فارغة متعمدة تسمى محطات التوقف:
- حجم القالب الهيكلي: تترك المحطات الفارغة كمية كافية من فولاذ الأدوات بين جيوب العمل، مما يمنع تشقق كتلة القالب تحت الحمل الثقيل.
- مساحات انزلاق الكامة: توفر محطات الخمول مساحة مفتوحة لاستيعاب منزلقات الكامة الميكانيكية أو وحدات الوتد للثقب الأفقي للثقوب الجانبية.
- تغليف المستشعر: تحتوي الفتحات الفارغة على مجسات التقارب، والعيون الليفية البصرية، والدبابيس الميكانيكية التي تستشعر حالات التغذية الخاطئة أو سحب القطع قبل بدء عملية التثقيب.
لا تتطلب قوالب النقل محطات توقف مؤقتة لأن كل محطة تشكيل تستخدم قاعدة قالب معزولة. عندما تتجاوز الميزات العرضية حدود حركة منزلق الكامة، فإن مقارنة عملية ختم المعادن بالتصنيع باستخدام الحاسوب (CNC) تحدد ما إذا كانت أدوات الختم لا تزال مجدية في مواجهة عمليات الطحن متعددة المحاور.
لماذا تعتبر عملية التشكيل بالقوالب النقلية ضرورية للأجزاء الثقيلة والمصنعة بتقنية السحب العميق؟
تفصل عملية التشكيل بالقوالب النقلية عملية التشكيل عن ملف التغذية تمامًا، وذلك باستخدام أذرع ميكانيكية أو مقابض شفط أو عوارض متحركة في محطة التشكيل الأولى، لنقل القطع الفردية. يزيل هذا التصميم قيود شبكة الحامل الصلبة، مما يسمح بسحب عميق جدًا، وتدوير متعدد المحاور للأجزاء، وإعادة تشكيل سريعة. هذه هي أدوات الإنتاج اللازمة للأغلفة العميقة (عمق السحب > 30 مم) والقطع الهيكلية الثقيلة للسيارات التي تتطلب إنتاجية عالية للمواد.
ملامح الحركة الحركية لأدوات النقل الميكانيكية
بدلاً من سحب الأجزاء باستخدام لفائف الخردة، تستخدم تقنية التشكيل بالقوالب النقلية قضبان إمساك آلية متزامنة مع مكبس الضغط:
- شوط المشبك (المحور X): يقوم ميكانيكياً بتحريك الأصابع من 50 مم إلى 150 مم للإمساك بحواف المكون من الداخل.
- شوط الرفع (المحور Z): رفع القطعة الخام من 20 مم إلى 100 مم بعيدًا عن تجاويف السحب السفلية.
- شوط الخطوة (المحور Y): يقوم بتحريك الجزء للأمام إلى المحطة التالية عبر مسافات من 200 مم إلى أكثر من 800 مم.
- حركة التحرير: يتم فك مشابك الأصابع، ووضع القطعة في مكان القالب، والعودة إلى الوضع الأصلي.
نظراً لأن قضبان النقل تُسرّع وتُبطئ عملية التشكيل الفردي الثقيل، فإن أغطية القصور الذاتي الميكانيكية تُبقي سرعة الضغط عند 15 إلى 40 دورة في الدقيقة. لكن عزل القطعة الخام عن الملف يسمح بعمليات مستحيلة بالنسبة للقالب التدريجي: قلب القطعة بزاوية 90 درجة أو 180 درجة، وسحب الأكواب العكسي، والتشذيب المحيطي المستمر.
كفاءة هدر المواد الخام وهندسة التداخل
غالباً ما تحدد اختلافات إنتاجية المواد اختيار الأدوات المستخدمة في الأجزاء الكبيرة:
- مخلفات القوالب التدريجية: تحتاج شرائط المواد الخام إلى قضبان حاملة، وحواف ثقوب توجيهية، وشبكات هيكلية أخرى بين المحطات. نسبة إنتاج تتراوح بين 50% و70% على الأجزاء المستديرة أو غير المنتظمة الشكل.
- كفاءة قالب النقل: يتم تشكيل الأجزاء من لفائف متداخلة بإحكام (تشكيل متعرج)، أو يتم قطعها من قطع خام مقصوصة مسبقًا. ترتفع نسبة إنتاج المواد إلى 80%–92%.
بالنسبة للبرامج الهيكلية التي تتعامل مع عدة مئات من الأطنان المترية من سبائك الصلب سنوياً، فإن انخفاض نسبة الخردة في اللفائف بنسبة 15% إلى 20% يمثل مبرراً اقتصادياً قوياً للنفقات الرأسمالية الأصلية المطلوبة لقوالب النقل وقضبان التشغيل الآلي.
نسبة السحب المحددة وفشل شبكة الحامل
تقوم عملية السحب العميق بسحب الصفائح المعدنية إلى تجويف القالب فوق نصف قطر السحب المصقول:
- التدفق المعدني الداخلي: عندما يقوم المثقب بسحب المادة إلى داخل التجويف، يقل قطر القطعة الخارجية.
- تمزق شبكة الحامل: في القوالب التدريجية، يؤدي هذا الانكماش إلى سحب عنيف ضد شبكة الحامل. عندما تتجاوز أعماق السحب 30 مم، تُسحب ألسنة الحامل لتصبح رقيقة وملتوية وممزقة.
- حل النقل: تتجنب قوالب النقل هذا العطل عن طريق تفريغ قطعة العمل تمامًا عند المحطة الأولى. وتُطبّق أسطوانات غاز النيتروجين المخصصة ضغطًا متساويًا على طول الحافة، مما يسمح بالتدفق إلى التجاويف العميقة دون تمزق.
عند مقارنة العلب غير الملحومة بالتجميعات المصنعة، استكشف دليلنا الهيكلي حول التشكيل بالضغط العميق مقابل التصنيع باللحام .
القوالب التدريجية مقابل القوالب المركبة مقابل قوالب النقل: أي الأدوات تناسب مشروعك بشكل أفضل؟
يُوازن اختيار قالب التشكيل بين أبعاد القطعة، والتفاوتات المسموح بها، ونسبة هدر المعدن، وإجمالي حجم الإنتاج، وتكاليف رأس المال اللازمة للأدوات. بالنسبة للقطع المسطحة ذات الشكل الدقيق، يُقلل القالب المركب من تكاليف الهندسة غير المتكررة (3000 - 10000 دولار أمريكي). أما بالنسبة للقطع ثلاثية الأبعاد المعقدة التي يتم إنتاجها بأكثر من 100000 قطعة سنويًا، فإن القوالب التدريجية تُوفر أفضل تكلفة للوحدة، ولكنها تُمثل أعلى تكاليف رأس المال اللازمة للأدوات (15000 - 80000 دولار أمريكي فأكثر). تُعد قوالب النقل مثالية للسحب العميق أو القطع الضخمة حيث يُعوض توفير هدر المواد الخام انخفاض سرعة الشوط.
تقييم أدوات العمليات المتعددة
استخدم قوالب التشكيل التدريجي إذا كنت ستنتج قطعًا ثلاثية الأبعاد صغيرة الحجم ومتعددة الانحناءات بمعدلات إنتاج عالية. أما بالنسبة للقطع التي يزيد عمقها عن 30 مم، أو القطع الكبيرة، أو عندما يكون تقليل هدر المواد الخام هو الأولوية القصوى، فاستخدم قوالب النقل. بالنسبة للقطع ثنائية الأبعاد المسطحة حيث يكون التسطيح والمركزية أمرين حاسمين، وتكون تكاليف الأدوات الأولية أقل أهمية، استخدم قالب التشكيل المركب.
| نوع الأدوات | أقصى عمق للسحب | إنتاجية المواد | أدوات الهندسة غير المتكررة | نمط الفشل الأساسي |
| مركب | <5.0 مم | 65%–85% | 3000 دولار - 10000 دولار | تكسر جدار الأداة على المخزون > 4.0 مم |
| الموت التدريجي | أقل من 30 مم | 50%–70% | 15,000 دولار - 80,000 دولار فأكثر | تمزق شبكة الحامل، وانحراف درجة الحرارة |
| نقل | >30 مم (إلى 300 مم) | 80%–92% | 40,000 دولار - 150,000 دولار فأكثر | انزلاق جزئي أثناء التباطؤ السريع |
| أدوات CNC اللينة (عملية مضادة) | محدود بضغط الفرامل | 70%–85% | من 0 إلى 2500 دولار | تشققات دقيقة في منطقة التأثير الحراري، تكلفة وحدة غير مجدية |
مصادر البيانات: جمعية تشكيل المعادن الدقيقة (تقرير PMA 2025) وبيانات مرجعية للقطع الحراري ISO 9013.
خارطة طريق اختيار الأدوات: من هندسة القطعة إلى عملية الإنتاج
تتضمن عملية اختيار الأدوات باستخدام تفاصيل مواصفات المكونات الخطوات الثلاث التالية:
الخطوة 1: التحقق من استواء الجزء
- هل المكون مسطح تمامًا بدون أي تشكيل رأسي؟
- إذا كانت الإجابة بنعم وكان الحجم يتراوح بين 15000 و 50000: اختر قالبًا مركبًا للحفاظ على NRE وتمركز الثقوب عند الحد الأدنى.
- إذا كانت الإجابة بنعم وكان الحجم يتجاوز 50000 وحدة: فاختر قالب التشكيل التدريجي عالي السرعة.
الخطوة الثانية: تقييم عمق الرسم واتجاهه
- هل تتطلب الهندسة حينها عمق رسم يزيد عن 30 مم، أم أن الجزء يحتاج إلى الانقلاب بين العمليات؟
- إذا كانت الإجابة بنعم: اختر قالب نقل لإزالة تمدد وتمزق شبكة الحامل.
الخطوة 3: حساب استهلاك الحجم
- ما هو معدل الإنتاج السنوي المستهدف؟
- أقل من 5000 قطعة: استخدم القطع بالليزر وأدوات التشكيل الناعمة باستخدام مكابس CNC للتخلص من مخاطر رأس المال المهمة للأدوات مسبقًا.
- من 5000 إلى 50000 قطعة: اختر أدوات خط الإنتاج المعيارية أحادية المحطة .
- أكثر من 50000 قطعة (عرض الشريط يصل إلى 350 مم): اختر قالبًا متدرجًا متعدد المحطات للحصول على أقل تكلفة للقطعة الواحدة.
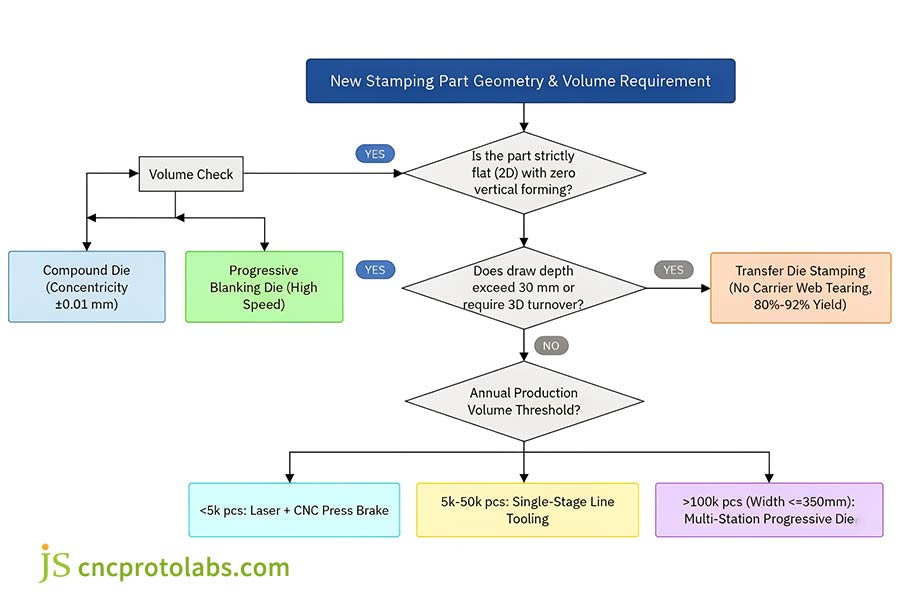
الشكل 3: خارطة طريق قرار هندسي خطوة بخطوة لفحص قوالب التشكيل حسب استواء الهندسة، وحدود عمق السحب 30 مم، وعتبات استهلاك الحجم السنوي.
ديناميكيات استهلاك رأس مال الأدوات
يجب أن تراعي قرارات الأدوات تكاليف الهندسة غير المتكررة الأولية مقابل تكاليف التشغيل المستمر للتصنيع:
- أقل من 5000 قطعة: تجنب استخدام الأدوات الصلبة. يمكن أن يشمل السعر تكلفة القطع بالليزر والتشكيل بالضغط، وبالتالي لا توجد مخاطرة برأس مال الأدوات غير القابل للاسترداد.
- من 15000 إلى 50000 قطعة (قطع مسطحة): قالب مركب يستهلك الطاقة في التشغيل الأولي. يحافظ على دقة عالية دون تكاليف هندسية غير متكررة كبيرة كما هو الحال مع الأدوات التدريجية.
- أكثر من 50,000 قطعة (أشكال معقدة): توفر القوالب التدريجية أقل تكلفة إجمالية. التشغيل بسرعة تتراوح بين 300 و600 دورة في الدقيقة يخفض تكاليف الماكينة والعمالة إلى بضعة سنتات للقطعة الواحدة.
وفقًا لبحث ميداني تجريبي من جمعية تشكيل المعادن الدقيقة (تقرير PMA 2025 المعياري) الذي تمت فيه دراسة معدلات تآكل الأدوات لفولاذ التشكيل عالي السرعة، في ظل الظروف العادية، فإن حشوات AISI D2 القياسية قادرة على أكثر من 500000 شوط قبل الحاجة إلى إعادة الطحن، بشرط الحفاظ على محاذاة الدليل وأن تكون خلوصات الثقب صحيحة.
في عمليات التشكيل الهيكلي الثقيلة، يساهم تقليل نفايات اللفائف بنسبة تتراوح بين 15% و20% من خلال تقنية نقل التداخل في توفير رأس مال الأدوات. تتوافق مقاييس استخدام المواد هذه مع مواصفات تغذية اللفائف والكمية المحددة في دليل تشكيل الصفائح المعدنية الخاص بنا.
اختيار قوالب التشكيل للسبائك الحرجة: ما هي الأدوات المناسبة للدروع الكهرومغناطيسية والفولاذ عالي القوة المتقدم؟
يفرض اختيار السبيكة وسماكة الصفائح قيودًا ميكانيكية صارمة على أنواع الأدوات. بالنسبة لألواح التدريع الكهرومغناطيسي المصنوعة من الفولاذ المقاوم للصدأ بسماكة 0.1-0.3 مم، يلزم استخدام قوالب مركبة لمنع النتوءات الدقيقة وتشوه الشريط، بينما تحتاج القوالب التقدمية عالية السرعة إلى صفائح تجريد عائمة لمنع انحشار الشريط الرقيق. أما بالنسبة للأجزاء الهيكلية المصنوعة من الفولاذ عالي القوة المتقدم (AHSS) للسيارات (أكثر من 600 ميجا باسكال)، فتزيل قوالب النقل الارتداد العنيف وتمزق الشريط عن طريق تدمير الأشرطة المتصلة الهشة، مع ما يتبع ذلك من تحرير لمحطات زنبركية معزولة تعمل بغاز النيتروجين عالي الحمولات.
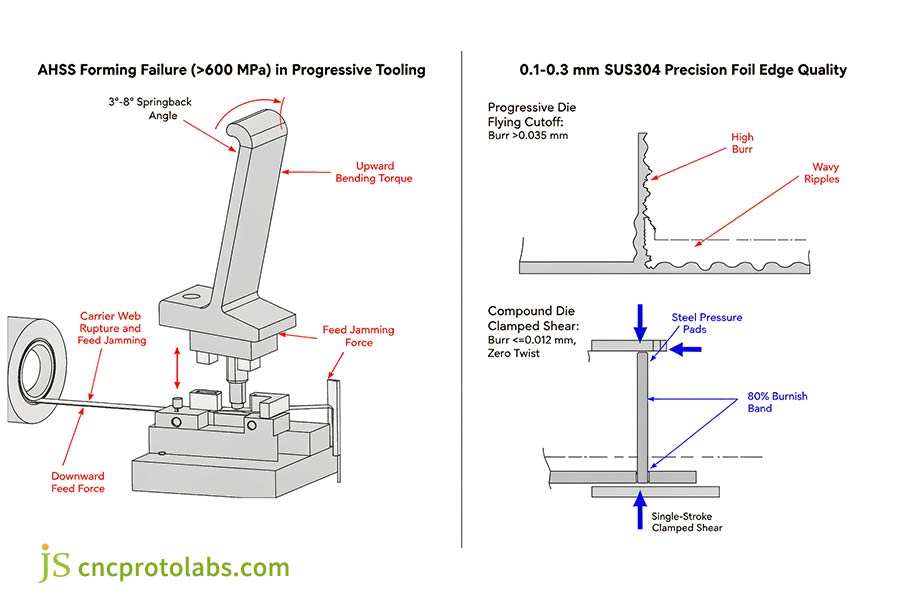
الشكل 4: أنماط فشل المواد تحت ضغوط شديدة: تمزق الارتداد المرن لشبكات حاملة متقدمة مقابل تثبيت مركب كامل الوجه للتحكم في نتوءات الرقائق الرقيقة التي تقل عن 0.012 مم.
التحدي 1: التدريع الكهرومغناطيسي ذو المقياس الرقيق (0.1-0.3 مم SUS301/304)
تتطلب حاويات الحماية الدقيقة للمعدات الإلكترونية معدنًا رقيقًا، وأنماط ثقوب متقاربة، وارتفاع نتوءات (≤0.015 مم)، وتفاوتًا منخفضًا جدًا في التسطيح (≤0.03 مم):
- مشكلة النرد التقدمي:
تتشوه/تتمدد شرائح الفولاذ المقاوم للصدأ فائقة الرقة عند دفعها عبر قالب عالي السرعة بسرعة تزيد عن 300 دورة في الدقيقة. وتلتوي ألسنة التثبيت بفعل اهتزازات المكبس، مما يؤدي إلى انحراف مواضع الثقوب. كما يتسبب مكبس الفصل النهائي في إتلاف الألسنة الرقيقة بالضغط عليها، مُنتجًا نتوءات يزيد سمكها عن 0.030 مم، مما يزيد من احتمالية حدوث دوائر قصر على لوحات الدوائر.
- حلول القوالب المركبة:
تقوم أداة القطع المركبة بضغط الصفيحة الرقيقة بين وسادات ضغط من الفولاذ المقوى وتقوم بالقطع، وقص كل من فتحات التأريض الداخلية والمحيط الخارجي في وقت واحد إلى أقل من 0.012 مم مع عدم وجود التواء في الشريط.
عند تقييم القوالب المركبة مقابل القوالب التدريجية لألواح الحماية من التداخل الكهرومغناطيسي ، يستخدم فريق الهندسة في شركة JS Precision خدمات ختم المعادن المخصصة للتحقق من صحة تخطيطات الشرائح والتحقق من خلوص الثقوب قبل قطع فولاذ الأدوات.
التحدي الثاني: الفولاذ عالي القوة المتقدم للسيارات (AHSS >600 ميجا باسكال)
تتطلب الأجزاء الهيكلية للسيارات، مثل الأقواس وقضبان إطار المقعد والعوارض، استخدام الفولاذ ثنائي الطور، مثل DP600 وDP800 وDP980، والتي تخضع لاختبارات معايير ASTM A1008 / A1079 الخاصة بالسيارات. ورغم أن هذه الأنواع توفر نسبة ممتازة بين القوة والوزن، إلا أنها تُسبب تحديات كبيرة في عمليات التشكيل بالضغط.
- ارتداد شديد: قوة الخضوع العالية تتسبب في انفتاح الحواف المشكلة بمقدار 3 إلى 8 درجات عند تحرير القالب.
- فشل الشريط التدريجي: عند حدوث انزلاق في قالب التشكيل التدريجي، تُدفع الألسنة المشكلة بقوة على شريط الحامل الدائم. يؤدي ذلك إلى تشويه الحامل، وتعليقه على الرافعات، وفي النهاية تمزيقه إلى نصفين، مما يؤدي إلى إيقاف خط الطباعة.
- حل قالب النقل: يقوم قالب النقل بقطع القطعة الخام بالكامل في المحطة الأولى، مما يمنع حدوث أي خلل في القطع. يتيح العزل الميكانيكي لكل محطة لصانعي الأدوات تزويد الأداة بأسطوانات غاز النيتروجين الكبيرة (من 50 إلى 200 كيلو نيوتن) ومحطات إعادة التشكيل المخصصة التي تثني الألسنة بزاوية تتراوح من 4 إلى 6 درجات لتثبيت الأبعاد النهائية.
عند الاختيار بين قالب النقل والقالب التدريجي لأجزاء الهياكل الفولاذية عالية القوة للسيارات ، يوفر قالب النقل قوة الضغط والعزل الميكانيكي للفولاذ عالي القوة للتحكم في الارتداد الشديد دون كسر شرائط الحامل.
التعليمات
أي قالب هو الأفضل لعمليات الإنتاج بكميات كبيرة؟
عند تقييم القالب المناسب للإنتاج بكميات كبيرة ، يُعدّ التشكيل التدريجي بالقوالب خيارًا مثاليًا للإنتاج بكميات تتجاوز 50,000 وحدة بسرعات تتراوح بين 100 و600 دورة في الدقيقة. أما بالنسبة للأجزاء المشكلة بالسحب العميق، فيحقق التشكيل بالقوالب النقلية إنتاجية مواد تتراوح بين 80% و92%، مما يقلل من تكاليف المخزون على الرغم من انخفاض السرعات (15-40 دورة في الدقيقة).
ما هو الفرق الرئيسي في التكلفة بين الأدوات المركبة والأدوات التدريجية؟
بالمقارنة بين تقنية القوالب المركبة وتقنية القوالب التدريجية، تتطلب تقنية القوالب المركبة رأس مال أولي أقل بكثير لتجهيز الأدوات (من 3000 إلى 10000 دولار أمريكي) لأن جميع عمليات القطع تتم في محطة واحدة. أما القوالب التدريجية فتتطلب من 15000 إلى أكثر من 80000 دولار أمريكي نظرًا لتعدد محطاتها المعقدة. ولا تكون الأدوات التدريجية اقتصادية إلا مع الإنتاج بكميات كبيرة جدًا، حيث يمكن استهلاك تكلفة هذه الأدوات على مدى مئات الآلاف من القطع.
القالب التدريجي مقابل قالب النقل للأجزاء الصغيرة ذات الحجم الكبير: أيهما أفضل؟
عند مقارنة القوالب التدريجية بقوالب النقل، نجد أن القوالب التدريجية تتفوق في أغلب الأحيان عند استخدامها لإنتاج كميات كبيرة من القطع الصغيرة التي يقل حجمها عن 100 مم. إذ ينقل حاملها المستمر القطع الصغيرة بأمان بسرعة تتراوح بين 200 و600 دورة في الدقيقة. أما قوالب النقل فلا تستطيع نقل القطع الصغيرة بهذه السرعة دون أن تسقط، مما يجعلها عملية فقط عند الحاجة إلى عمليات سحب عميقة معقدة أو تدوير.
كيف تتم مقارنة معدل هدر المواد بين أنواع قوالب التشكيل الثلاثة؟
في اختيار قوالب التشكيل، يختلف إنتاج المواد باختلاف أنواع قوالب التشكيل :
- قوالب النقل: إنتاجية 80٪ - 92٪ باستخدام القطع المقصوصة مسبقًا.
- القوالب المركبة: نسبة إنتاج تتراوح بين 65% و85% بناءً على تباعد الأجزاء.
- القوالب التقدمية: نسبة إنتاج تتراوح بين 50% و70% بسبب الخردة المستمرة للحامل والهيكل.
كيف تختلف التفاوتات ومستوى استواء الأجزاء بين التشكيل المركب والتشكيل التدريجي؟
تُحقق عملية التشكيل بالقوالب المركبة استواءً أقل من 0.02 مم وتمركزًا يصل إلى ±0.01 مم في شوط واحد. أما عملية التشكيل التدريجي بالقوالب فتُدخل تباينًا في المسافة بين نقاط التغذية يتراوح بين ±0.015 مم و±0.025 مم، بالإضافة إلى التواء طفيف عبر محطات التغذية والثني المتعددة.
هل يمكن لقالب التشكيل التدريجي التعامل مع الأجزاء المشكلة بالسحب العميق؟
في أنظمة التشكيل التدريجي مقابل التشكيل المركب مقابل التشكيل بالنقل ، تسمح القوالب التدريجية فقط بعمليات سحب ضحلة (أقل من 30 مم). أما الأعماق التي تتجاوز 30 مم فتؤدي إلى تمدد وتمزق شريط الحامل، مما يستدعي استخدام قوالب التشكيل بالنقل بدلاً من أدوات التشكيل المستوية.
ما هي أنماط الفشل الرئيسية عند تشكيل الأجزاء الهيكلية المصنوعة من الفولاذ عالي القوة المتقدم (AHSS) باستخدام قوالب التشكيل التدريجي؟
في مقارنة بين قوالب النقل والقوالب التدريجية المستخدمة في تصنيع الأجزاء الهيكلية للسيارات المصنوعة من الفولاذ عالي المقاومة، تفشل القوالب التدريجية نتيجة تمزق شبكة الحامل، وتمزق الثقب التجريبي، وانحشار الشريط في الفولاذ الذي تزيد مقاومته عن 600 ميجا باسكال. أما قوالب النقل فتتجنب كسر الشريط باستخدام محطات إعادة إشعال غاز النيتروجين المستقلة.
كيف ينبغي اختيار بنية الأدوات لمكونات التدريع المعدنية الرقيقة؟
في عملية تصنيع ألواح الحماية من التداخل الكهرومغناطيسي باستخدام القوالب المركبة مقابل القوالب التدريجية، تتموج شرائح الفولاذ المقاوم للصدأ بسمك 0.1-0.3 مم أثناء التغذية التدريجية، مما يتسبب في ظهور نتوءات يزيد قطرها عن 0.030 مم. تعمل أدوات القطع المركبة على تثبيت المادة بشكل مسطح لقص الثقوب والحواف في آن واحد، مما يحافظ على النتوءات عند 0.012 مم أو أقل دون أي التواء.
ملخص
إن اختيار القوالب التدريجية أو المركبة أو قوالب النقل يضمن تحقيق التوازن بين رأس المال الأولي للأدوات، وعمق تشكيل الأجزاء، وخردة المواد:
- التشكيل بالقوالب المركبة: قطع مسطحة ثنائية الأبعاد تتطلب دقة عالية في التمركز (±0.01 مم) والتسطيح في ضربة واحدة.
- التشكيل التدريجي بالقوالب: مكونات ثلاثية الأبعاد متعددة الانحناءات ذات حجم إنتاج كبير (>50000 وحدة) تعمل بشكل مستمر على شريط حامل.
- التشكيل بالختم النقل: الأغلفة المسحوبة بعمق (>30 مم) والبصمات الكبيرة حيث تتمزق أشرطة النقل تحت ضغوط التشكيل.
يضمن اختيار قالب التشكيل النهائي خلال مراجعات التصميم للتصنيع (DFM) المبكرة تثبيت تكاليف الوحدة وتجنب تعديلات القالب بعد التجميع. للتحقق من صحة تخطيطات الشرائح، أو حساب قوة الضغط، أو تقييم استخدام المواد قبل قطع فولاذ الأدوات، أرسل نماذج التصميم بمساعدة الحاسوب (CAD) لطلب عرض أسعار مخصص لأدوات التشكيل لدى شركة JS Precision .

مورد

