 العربية




ثني المعادن بدقة يقوم بتشكيل السبائك خفيفة الوزن إلى أجزاء معقدة دقيقة بالميكرون مع تفاوتات زاوية تبلغ ±0.1 درجة وانحرافات خطية تبلغ ±0.05 مم . باستخدام مكابح ضغط مؤازرة ذات حلقة مغلقة متعددة المحاور، وتعويض المواد متباين الخواص، وأدوات خالية من العلامات، توفر JS Precision هذه النتائج باستمرار عبر 6061-T6، و5052-H32، وTi-6Al-4V، والفولاذ المقاوم للصدأ ذي الجدار الرقيق.
الإجابة السريعة: ثني المعادن الدقيقة مقابل ثني الصفائح المعدنية التقليدية
|
معلمة العملية / متري |
ثني الصفائح المعدنية التقليدية |
JS خدمات تشكيل المعادن الدقيقة |
فوائد الهندسة والتجميع |
|---|---|---|---|
|
التسامح الزاوية |
±0.5° – ±1.0° (أخذ العينات دون الاتصال بالإنترنت) |
±0.1° – ±0.2° (تعويض زاوية الليزر الديناميكي في الوقت الحقيقي) |
يزيل التداخل التراكمي متعدد الانحناءات؛ يرفع عائد تجميع التمريرة الأولى |
|
التسامح الأبعاد الخطية |
± 0.20 ملم |
± 0.05 مم (مقياس خلفي مؤازر CNC ذو 8 محاور عالي الصلابة) |
يلبي فجوات التجميع الضيقة للإلكترونيات الدقيقة والهياكل الطبية |
|
تشكيل المواد خفيفة الوزن |
6061-T6 / تيتانيوم عرضة للتشقق وارتفاع الارتداد |
التحكم في اتجاه الحبوب + قاعدة بيانات K-Factor للمواد التكيفية |
يتيح الاستبدال المباشر للسبائك الخفيفة عالية القوة للمسبوكات المعقدة |
|
جودة سطح مستحضرات التجميل |
علامات الضغط على شكل V والخدوش شائعة |
وسادة القالب السفلية من مادة البولي يوريثين + قالب لفة AV (ثني بدون علامات) |
يحافظ على سطح Ra ≥ 0.4 μm الخالي من الخدوش قبل أنودة أو طلاء |
النتيجة الرئيسية: الجمع بين مكابح ضغط مؤازرة ذات حلقة مغلقة متعددة المحاور، وتعويض تباين المواد، والأدوات المصممة خصيصًا الخالية من العلامات، يوفر ثنيًا عالي الدقة يخفض معدل الخردة أثناء التشغيل التجريبي للأجزاء المعقدة خفيفة الوزن من 8.2% إلى أقل من 0.5% (بيانات الإنتاج الداخلي JS Precision، 2024).
وفق آيزو 2768-1:1989 ، تؤثر التفاوتات العامة للأبعاد الخطية والزاوية بشكل مباشر على جدوى تحقيق تفاوتات الانحناء الضيقة؛ تقوم JS Precision بدمج هذه الحدود في كل تقدير للتكلفة.
لماذا تظهر المعادن خفيفة الوزن ارتدادًا عاليًا وتكسيرًا في ثني المعادن بدقة؟
يجب أن يعوض ثني المعادن الدقيق نسبة قوة الإنتاجية العالية إلى معامل المرونة للسبائك خفيفة الوزن، حيث يؤدي إطلاق الضغط غير المتساوي بين أسطح الانحناء الداخلية والخارجية إلى دفع الزنبرك الزاوي والتمزق الحبيبي.
الاستجابة الميكانيكية وآلية توجيه الحبوب
- تتأثر 6061-T6 و5052-H32 وTi-6Al-4V في مناطق التشوه البلاستيكية لثني المعادن خفيفة الوزن بشكل أساسي بقوة الخضوع، وقدرة تصلب العمل (قيمة n)، واتجاه تدحرج الحبوب.
- يؤدي انحناء اتجاه التدحرج الموازي إلى الامتداد الحرج الذي يتجاوز الاتجاه الرأسي ويمكن أن تصل الاختلافات في الارتداد الخلفي إلى 30%-45% . ونتيجة لذلك، يجب تعيين K-Factor بشكل منفصل بناءً على الاتجاه البلوري في الحساب المتكشف.
- يجب أن يكون الحد الأدنى لنصف قطر الانحناء البارد لـ R/t لسبيكة 6061-T6 المتصلبة بالترسيب 3 على الأقل، وإلا فإن إجهاد القص المتطور عند حدود الحبوب الخارجية سوف يتجاوز قوة الكسر وسيحدث تمزق بين الحبيبات.
مسار حساب تعويض Springback
- يتم تحديد زاوية تعويض الزنبرك Δα بواسطة معامل المرونة للمادة E، وقوة الخضوع σ_y، ونصف القطر الداخلي للانحناء R. بالنسبة إلى 6061-T6 النموذجي (R/t=3)، يبلغ متوسط زاوية تعويض الزنبرك الخلفي حوالي 2.5 درجة -3.5 درجة .
- لإنشاء قاعدة بيانات ديناميكية K-Factor، تستخدم JS Precision سمك اللوحة المُقاس وصلابة الدفعة لتحديد مدى تحول الطبقة المحايدة. يقومون بضبط دفعات المواد، لذلك من المصدر فصاعدًا، لا يتراكم السبرينغ باك.
وفق آيزو 7438:2020 (المواد المعدنية - اختبار الانحناء)، الحد الأدنى لنصف قطر الانحناء للألمنيوم المتصلب بالعمر يخضع لقوة الخضوع ومعامل المرونة؛ تطبق JS Precision هذه العلاقات في نموذج تعويض K-Factor الخاص بها.
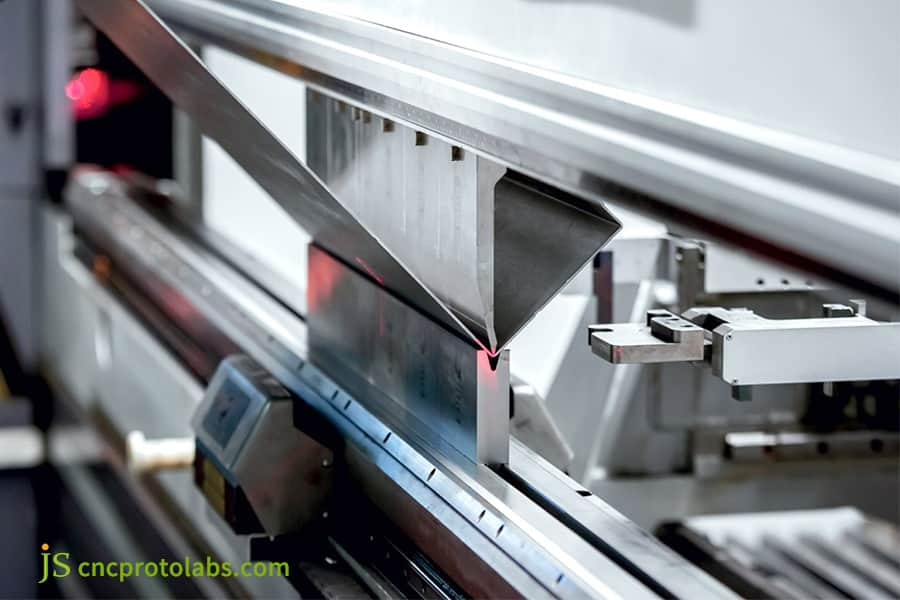
الشكل 1: اضغط على الفرامل لثني المعدن الخفيف بالليزر.
كيف تضمن خدمة ثني المعادن باستخدام الحاسب الآلي تفاوتات مشددة للأجزاء المعقدة ذات الجدران الرقيقة؟
يحقق ثني المعادن تسامحًا تراكميًا يبلغ ± 0.05 مم على الأجزاء الرقيقة المعقدة من خلال محرك مؤازر ذي 8 محاور، وتعويض التتويج الميكانيكي في الوقت الحقيقي، وتصحيح زاوية الليزر الديناميكي ذو الحلقة المغلقة.
تراكب الأخطاء المتعددة التمريرات والتحكم في منع التشوه
- قد تنحرف الأجزاء ذات الجدران الرقيقة ذات سماكة المادة ( 0.5-2.0 مم ) من تغيير زاوي أحادي المرور قدره ±0.15 درجة إلى انحراف خطي بعد 5 مرات متتالية عمليات الثني الدقيقة باستخدام الحاسب الآلي أكثر من 0.20 ملم. لذلك، يجب استخدام التعويض الديناميكي للتمرير .
- يضبط ثني الهواء الزاوية بعمق المركز الميت السفلي، ويكون الضغط بشكل رئيسي في الداخل، مما يجعله جيدًا لتشكيل زوايا كبيرة مرنة؛ في الانحناء السفلي، يتم تثبيت القالب بالقوة على الشكل، وبالتالي تكون إمكانية استنساخ الزاوية أعلى بكثير، مع Cpk ≥ 1.33 .
- بالإضافة إلى ذلك، من خلال تغيير عمق المركز الميت السفلي كل 0.01 ثانية ، فإن نظام المؤازرة الكهروهيدروليكية CNC ذو 8 محاور سوف يعوض باستمرار، بطريقة ديناميكية، انحراف الزاوية الذي يأتي من تفاوت سمك دفعة المواد بمقدار ±0.02 مم. علاوة على ذلك، باستخدام هذا النظام، يجب أن يكون قفل الأخطاء المتراكمة من ثني الأجزاء المعقدة المتعددة في حدود 0.05 مم.
معايرة الربط ذات 8 محاور وعملية قياس الزاوية الديناميكية
- يقوم مقياس الزوايا الليزري البصري بتجميع زاوية الانحناء الدقيقة في لحظة الانحناء ، وإعادتها للتغذية إلى وحدة التحكم CNC، ومن ثم يطابق الزاوية المستهدفة.
- تعمل المعايرة الموجهة مؤازرة على تصحيح إحداثيات تحديد الموقع تلقائيًا بناءً على سمك اللوحة الفعلي المقاس، بحيث تكون قادرة على التخلص من أخطاء تحديد الموقع التي قد يسببها تحمل السُمك.
- يقوم النظام بإدخال قيمة التعويض في معلمات العملية الحالية، ويظل الانحراف المعياري للزاوية ثابتًا ضمن ±0.08° لأكثر من 200 عملية إنتاج متتالية .
أرسل رسومات CAD ثلاثية الأبعاد إلى JS Precision للحصول على تقييم مجاني لسوق DFM وتقرير تحليل تحمل انحناء الأجزاء الرقيقة.
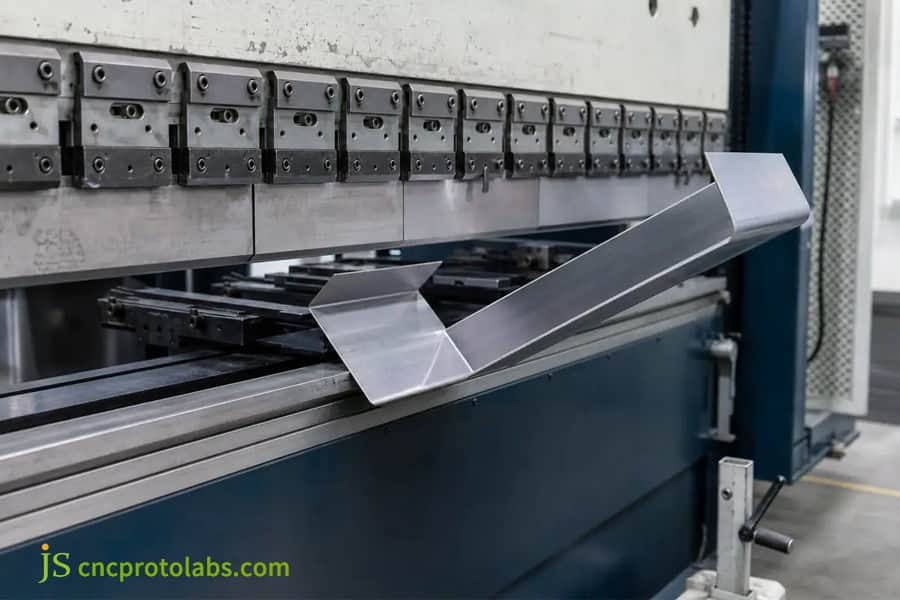
الشكل 2: جزء الجدار الرقيق المعقد لثني الفرامل باستخدام الحاسب الآلي.
كيف يؤدي التشكيل الدقيق للمعادن إلى القضاء على علامات القالب على الأجزاء التجميلية خفيفة الوزن؟
تشكيل المعادن بدقة يزيل علامات القالب على الأجزاء التجميلية خفيفة الوزن عن طريق استبدال ملامسة القالب الصلب ببطانات وسائد من البولي يوريثين، وقوالب سفلية خالية من علامات Roll-aV، وأفلام واقية من البوليمر التي تمنع الاحتكاك المباشر بين المعدن والمعدن.
تركيز الإجهاد الاتصال وتشكيل المسافة البادئة
- تؤدي القوالب السفلية التقليدية المصنوعة من الكربيد الأسمنتي على شكل حرف V إلى تركيز الضغط على سطح لوحة الألومنيوم، مما يؤدي بسهولة إلى ظهور علامات بثق وخدوش واضحة قبل الأكسدة.
- يحول القالب السفلي غير المميز من النوع الأسطواني (Roll-aV) الاحتكاك المنزلق إلى ملامسة متدحرجة، ويجعل توزيع إجهاد القص أكثر توازنًا، ويزيل المسافات البادئة الخطية تمامًا.
- تستوعب الحشية المرنة من مادة البولي يوريثين ذروات إجهاد التلامس المحلي، مما يقلل معدل خدش السطح من 14.5% إلى 0% على كل من ألواح الألومنيوم 5052 و6061، دون المساس بالسلامة الهيكلية. (قاعدة بيانات سوق دبي المالي الداخلية لشركة JS Precision (2023-2024))
تأثير مادة القالب على قيمة Ra السطحية
- باستخدام طريقة التشكيل الزخرفي للقالب على شكل حرف V من الفولاذ المقسى، تحصل على خشونة سطحية تبلغ حوالي 0.8–1.6 ميكرومتر ، لذا يعد ذلك شرطًا للطحن والتلميع في الخطوات التالية قبل الانتقال إلى مرحلة الأنودة.
- في حالة تحقيق حشية من البولي يوريثين + تشكيل Roll-aV ، تظل خشونة السطح عند مستوى Ra ≥ 0.4 ميكرومتر الأصلي، مما يعني أنها لا تتطلب مزيدًا من التلميع ويمكن أن تدخل في عملية الأنودة أو الطلاء الكهربائي في نفس الوقت دون التعرض لخطر أي خدوش.
- بفضل خدمة ثني المعادن عالية الدقة، والتي تزيل الحاجة إلى الطحن والتلميع بعد المعالجة ، يتم تقليل وقت تصنيع القطعة الواحدة بنسبة 20% تقريبًا. (بيانات الإنتاج الداخلي JS Precision، 2024)
|
يموت / نوع الأدوات |
توزيع الإجهاد الاتصال |
خشونة السطح Ra بعد التشكيل (μm) |
معدل الخدش/الضغط على العلامة (%) |
|---|---|---|---|
|
سبائك صلبة على شكل حرف V (تقليدية) |
تتركز عند خط اتصال V |
0.8 - 1.6 |
14.5 |
|
وسادة وسادة من مادة البولي يوريثين |
ذروة الإجهاد الممتص / الموحد |
≥ 0.4 |
0 |
|
Roll-aV (قالب الاتصال المتداول) |
موحدة على طول خط لفة |
≥ 0.4 |
0 |
وفق آيزو 21920-2:2021 ، تؤثر معلمات نسيج السطح بشكل مباشر على مظهر وأداء الأجزاء المنحنية التجميلية؛ تطبق JS Precision نفس مبدأ سلامة السطح على تصميم أدوات الثني الخالية من العلامات.
هل تحتاج إلى حل ثني بدون مسافة بادئة للأجزاء التجميلية؟ اتصل بمهندسي JS Precision للحصول على مراجعة مجانية لسوق دبي المالي ونصائح حول اختيار القالب بدون مسافة بادئة.
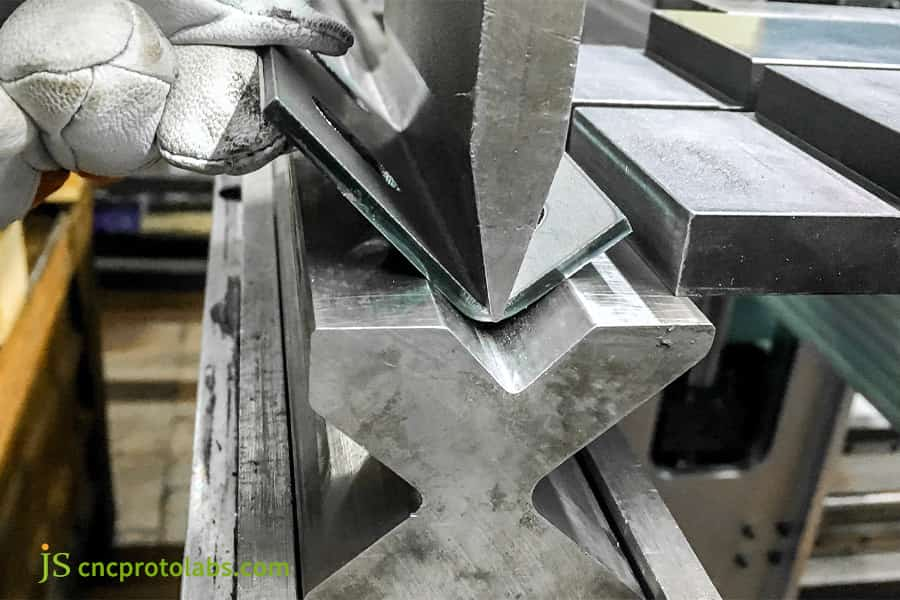
الشكل 3: عامل يقوم بثني معدن خفيف الوزن على مكابح الضغط.
كيفية تحسين سوق دبي المالي (DFM) لثني المكونات خفيفة الوزن لمنع تشويه الثقب وتشويه الحافة؟
ثني المكونات خفيفة الوزن يتطلب الالتزام الصارم بصيغ مسافة الأمان على حافة الثقب واستخدام شقوق تخفيف الليزر في منطقة انتقال الانحناء لمنع إجهاد التدفق البلاستيكي من الانتشار إلى الثقوب والفلنجات المجاورة.
أربعة مبادئ توجيهية هندسية قابلة للتنفيذ في سوق دبي المالي
- الحد الأدنى لارتفاع شفة الانحناء: H ≥ 2t + R ، لضمان التثبيت المستقر لقدم ضاغط القالب ومنع تزييف الشفاه ذات الجدران الرقيقة.
- الحد الأقصى للمسافة المسموح بها من حافة الثقب إلى مماسات الركن الداخلي الدائري للانحناء هو D ≥ 2.5t + R ، وهو شرط للتأكد من أن الثقب لم يعد بيضاوي الشكل عن طريق التمدد.
- يمكن اعتبار أخاديد الإغاثة المستطيلة ونصف الدائرية وسيلة لمناطق تركيز الإجهاد التي تطلق إجهاد الشد على طول الجانب الخارجي للانحناء وتمنع أيضًا تكوين الشقوق الصغيرة الأولية .
- يجب عمل ميزات الطوابع الثانوية مثل الثقوب الغاطسة والانتفاخات إما (للثقوب) قبل أو بعد (للانتفاخات) الانحناء حتى لا تزعج أبعاد الميزة بسبب تدفق البلاستيك أثناء التشكيل.
جزء خفيف الوزن ينحني معلمات الحد الهندسي لـ DFM
|
سمك الورقة ر (مم) |
دقيقة. ارتفاع الحافة Hmin (مم) |
دقيقة. مسافة الثقب إلى الانحناء Dmin (مم) |
عرض فتحة الإغاثة × العمق (مم) |
خطر التشوه الزائد عن الحد |
|---|---|---|---|---|
|
0.8 |
3.4 |
3.7 |
1.2 × 1.5 |
ثقب البيضاوي> 0.15 ملم |
|
1.2 |
5.0 |
5.5 |
1.5 × 2.0 |
شفة تزييفها / الكراك |
|
2.0 |
8.0 |
9.0 |
2.0 × 3.0 |
من خلال سمك الكراك |
استنادًا إلى قاعدة بيانات DFM الداخلية لشركة JS Precision (2023-2024)، فإن مسافات الفتحة إلى الانحناء البالغة D ≥ 2.5t + R تحافظ على بيضاوية الثقب أقل من 0.15 مم عبر صفائح 0.8-2.0 مم؛ تتطلب المسافات الأكثر إحكامًا شقوقًا لتخفيف الضغط بالليزر.
كيف يمكن مقارنة مكابح الضغط والختم وثني الألواح باستخدام الحاسب الآلي مع خدمة ثني المعادن المخصصة؟
إن خدمة ثني المعادن للطلبات المخصصة ذات الحجم المنخفض من 1 إلى 5000 قطعة تفضل مكابح الضغط CNC وثني الألواح المرنة، والتي لا تتطلب أي أدوات مخصصة ويتم تغييرها في دقائق، مما يوفر تكلفة إجمالية أقل من أدوات الختم التدريجي لدفعات صغيرة.
التكنولوجيا وحدود التكلفة للعمليات الثلاث
- حل ثني الدُفعات المخصص باستخدام أجهزة CNC: استثمار القالب 0 دولار (مكتبة القوالب العالمية)، يتم تغيير الخط في دقائق، التسامح ±0.05 مم ، مناسب للأجزاء التي تختلف كثيرًا، والدفعات الصغيرة والأجزاء ذات الشفاه.
- مركز الثني المرن (آلة ثني اللوحة): تغذية أوتوماتيكية آليًا + ثني علوي وسفلي ، يتم تغيير الخط في دقائق، مناسب للصفائح ذات الحجم المسطح الكبير جدًا وحواف الثني المتعددة، وقت دورة القطعة الواحدة أفضل مع آلة الثني.
- أدوات الختم المستمر: استثمار القالب بأكثر من 20,000 دولار أمريكي في وقت التغيير في الساعة، وهو مناسب لـ 10,000 كمية أو أكثر من الإنتاج الضخم للدورة بأقل تكلفة للوحدة تقريبًا.
قرار اختيار عملية التخصيص متعدد الأصناف للدفعة الصغيرة
|
العملية / المعيار |
CNC مضاعفات الصحافة الفرامل |
بندر لوحة مرنة |
أدوات الختم التقدمي |
|---|---|---|---|
|
الاستثمار في الأدوات (بالدولار الأمريكي) |
0 |
0 |
20,000+ |
|
وقت التحول |
دقائق |
دقائق |
ساعات |
|
حجم الدفعة الأمثل (قطعة) |
1 - 5000 |
1 - 5000 |
10,000 - 1,000,000+ |
|
استنساخ التسامح |
± 0.05 ملم |
± 0.05 ملم |
± 0.02 ملم |
|
القدرة على التكيف شفة معقدة |
عالي |
واسطة |
عالي |
استنادًا إلى بيانات الإنتاج الداخلي لشركة JS Precision (2024)، تحقق مكابح الضغط وآلات ثني الألواح CNC تكلفة إجمالية أقل من ختم الأدوات الصلبة في دفعات مخصصة أقل من 5000 قطعة.
تحليل التعادل: إذا كان الطلب السنوي أكثر من حوالي 8000-10000 وحدة ، فإن استهلاك أدوات الختم التدريجي يصبح أعلى من التوفير الذي تحصل عليه من خلال انخفاض تكلفة العمالة لكل قطعة من ثني CNC؛ ومع ذلك، تحت هذا النطاق، ستكون التكنولوجيا الأقل تكلفة هي استخدام مكابح الضغط CNC وثني الألواح.
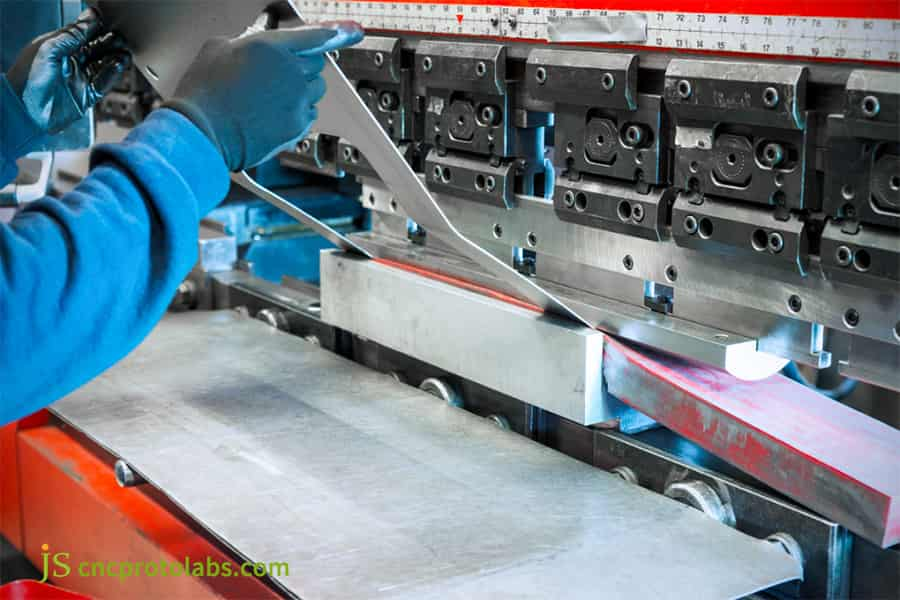
الشكل 4: عامل يستخدم مكابح الضغط CNC لثني المعادن.
دراسة حالة الدقة JS: الانحناء الدقيق متعدد الانحناءات للأذرع الروبوتية الطبية خفيفة الوزن المصنوعة من التيتانيوم
الصعوبات التي يواجهها العملاء
أوروبي جهاز طبي قامت الشركة ببناء غلاف ذراع آلي صغير من سبائك التيتانيوم مقاس 1.0 مم من الدرجة 5 (Ti-6Al-4V)، مع ميزات تشمل تسلسل ثني الأجزاء المعقدة المكون من 7 أجزاء و12 فتحة لتبديد الحرارة مرتبة بكثافة عالية. تسبب الانحناء البارد الذي قام به المورد الأصلي لقطعة العمل في درجة حرارة الغرفة في حدوث شقوق صغيرة على نصف قطر الانحناء الخارجي ( فشلت 38% من الأجزاء في اختبار الاختراق ) وتمدد الثقوب بما يصل إلى 0.35 مم.
JS الحل الدقيق
- المحاكاة الديناميكية الحرارية وتصحيح DFM: بمساعدة برنامج Deform-3D لمحاكاة مجال الإجهاد، تم تقليل نصف قطر الانحناء الداخلي R من 1.5 مم إلى 2.2 مم بشرط استيفاء أبعاد التجميع. على جانب الثقب، تم تحديد قطع صغير بالليزر بقطر 0.8 مم مسبقًا لتخفيف الضغط في ذلك الجزء.
- تشكيل التحكم في درجة الحرارة بالحث الموضعي عالي التردد: إنشاء تركيبات تسخين محلية بحيث يتم الاحتفاظ بدرجة حرارة المادة في منطقة التشوه ضمن نطاق 280 درجة مئوية إلى 320 درجة مئوية ، وبهذه الطريقة لا يتم تعزيز استطالة البلاستيك فحسب، بل تتم إزالة الشقوق الصغيرة الباردة والهشة.
- تشكيل الضغط المجزأ باستخدام الحاسب الآلي التكيفي: تستخدم الطريقة التحكم في منحنى الضغط متعدد المستويات ( الهبوط السريع - الضغط البطيء المتدرج - الضغط لمدة 2.5 ثانية لتحرير الضغط المتبقي) وإجراء فحص هندسي بنسبة 100٪ للقطعة الأولى باستخدام جهاز العرض البصري.
تجربة الفشل والدروس المستفادة
في المراحل الأولى من الاختبار، أدى التوصيل الحراري السريع للقالب إلى انخفاض درجة حرارة قطعة العمل إلى أقل من 50 درجة مئوية، مما أدى إلى ارتداد غير قابل للتسامح قدره 0.25 درجة في المكونين الأولين. بعد التحقيق، قرر المهندسون تطبيق طبقة عازلة من السيراميك مقاومة للحرارة العالية على منطقة التلامس في القالب لمنع فقدان الحرارة، والحفاظ على درجة حرارة التشكيل، وتقليل الارتداد . ونتيجة لذلك، كان التسامح الزاوي للعينات التالية ضمن ±0.08 درجة، مما أظهر فعالية العزل الخزفي. (بيانات الإنتاج الداخلي JS Precision، 2024).
النتائج النهائية
بمجرد استقرار العملية، أنتجنا 200 مجموعة مبيت كاملة من أجزاء المبيت للأذرع الآلية التسامح زاوية عازمة أبقى ضمن ± 0.08 درجة . تم الحفاظ على التسامح مع مسافة الثقب عند ± 0.03 مم للثقوب الحرجة، وأدى الفحص بواسطة آلة قياس الإحداثيات (CMM) إلى معدل نجاح بنسبة 100٪ . ونتيجة لذلك، تم تقليص مدة تسليم المشروع من 4 أسابيع إلى 12 يومًا.
هل تحتاج إلى حل ثني دقيق مماثل لسبائك التيتانيوم متعددة الانحناءات؟ اتصل بمهندسي JS Precision للحصول على مراجعة مجانية لسوق دبي المالي وخريطة طريق عملية مخصصة.
ما هي المعايير الخمسة الحاسمة عند اختيار مورد تشكيل المعادن بدقة؟
عند تقييم موردي ثني الصفائح المعدنية، ركز على عدد محاور CNC، وقاعدة بيانات التحكم في الزنبرك، وقدرة معدات الفحص (CMM / الماسح الضوئي ثلاثي الأبعاد)، وإمكانية التعاون الهندسي في سوق دبي المالي.
خمسة مؤشرات تقييم أساسية (قائمة مرجعية):
- قدرات تصنيع الأدوات والقوالب: ما هي قدرتك على تطوير قوالب مجزأة متخصصة مع الأدوات التي لا تترك علامات (معايير القبول: هل يمكنك تقديم حلول قوالب مخصصة لا تترك علامات مثل Roll-aV / جوانات البولي يوريثين)؟
- نطاق شهادة نظام الجودة: شهادة ISO 9001:2015 وIATF 16949 (السيارات/الأدوات الدقيقة) (معايير القبول: الشهادات سارية، ويمكن عرض مستندات النطاق).
- دقة معدات الفحص: تتوفر جميع أجهزة قياس الإحداثيات (CMM)، ومسبار الليزر ذو الذراع المفصلية المحمول، واختبار خشونة السطح (معايير القبول: خطأ إشارة CMM ≥ 2.5 ميكرومتر + L/250).
- القدرة على الاستجابة السريعة للنماذج الأولية: مكتبة القوالب هي مكتبة عالمية قادرة على تقديم عينات في غضون 48 ساعة بعد الاتفاق (معايير القبول: سوق دبي المالي وعرض الأسعار الذي يتم إرساله خلال 4 ساعات بعد استلام رسومات STEP + 2D PDF).
- الإدارة المتكاملة والتحكم في المعالجة اللاحقة للسطح: إمكانية تتبع عملية الأكسدة والتخميل وطلاء المسحوق (معايير القبول: جميع الدفعات تأتي مع سجلات اختبار خشونة السطح وسمك الفيلم).
التحضير لتقييم موردي ثني المعادن الدقيقة؟ اتصل بـ JS Precision اليوم للحصول على قائمة مراجعة مجانية لتقييم الموردين ومراجعة قابلية التصنيع في سوق دبي المالي.
الأسئلة الشائعة
س 1: ما هي الاختلافات الأساسية في سلوك الانحناء بين الألومنيوم 6061-T6 و5052-H32؟
الألومنيوم 6061-T6 ذو قوة شد تبلغ ≥ 290 ميجا باسكال لديه استطالة تبلغ 8-10٪ فقط. يؤدي الانحناء على البارد إلى تمزق حدود الحبوب للألمنيوم 6061-T6، لذلك يجب أن يكون الحد الأدنى لنصف القطر حوالي 3 أضعاف السُمك (أي R ≥ 3t ). في المقابل، يتمتع 5052-H32 باستطالة تتراوح بين 12-18%، ويمكن ثنيه عند R = 1t، ويظهر رجعًا أقل بكثير من 6061-T6.
س2: كيف تتحكم JS Precision في تراكم التسامح التراكمي أثناء العمليات متعددة الانحناءات؟
تطبق شركة JS Precision آلة ثني آلية ذات 8 محاور قادرة على قياس الزاوية بالليزر أثناء التنقل واستخدام ردود فعل الضغط لإجراء تعديلات دقيقة على المركز الميت للضغط من خلال الأخذ في الاعتبار السُمك الحقيقي للورقة في غضون 0.01 ثانية. بدعم من فحص العملية باستخدام آلات قياس من نوع التلامس، يظل الانحراف الإجمالي لأكثر من 5 انحناءات ضمن ±0.05 مم.
س 3: ما هي العوامل الهندسية التي تؤثر بشكل كبير على عرض أسعار خدمة ثني المعادن المخصصة؟
ال اقتباس الانحناء يتم تحديده من خلال درجة المادة، وتحمل سمك اللوحة، وتمرير الانحناء وتعقيد التداخل، ورسوم استهلاك الأدوات غير المميزة، ومستوى الاختبار. عندما تصل دفعة واحدة إلى 500 قطعة أو أكثر ، يمكن تقليل تكلفة استهلاك إعداد الأدوات بأكثر من 35%.
س4: لماذا من الضروري الحفاظ على الحد الأدنى من مسافة الثقب إلى الانحناء، وما هي الصيغة؟
يمكن أن يؤدي التدفق البلاستيكي للمادة في منطقة الانحناء إلى توسيع الثقب المجاور. يجب أن تكون المسافة من حافة الثقب إلى نقطة الظل لنصف القطر الداخلي للانحناء D ≥ 2.5t + R . إذا كانت المساحة محدودة، ينبغي إدخال أخدود تخفيف الضغط بالليزر لمنع انتقال الضغط.
س5: ما هو العامل K في ثني الصفائح المعدنية، ولماذا يحدد دقة النمط المسطح؟
العامل K هو النسبة بين موضع الطبقة المحايدة أثناء الثني وسمك الصفائح المعدنية t (الذي يتراوح عادةً بين 0.3 و0.5). يعد قياس العامل K بدقة أمرًا ضروريًا لتطوير النمط المسطح الصحيح لكشف وتقطيع الصفائح المعدنية في التصميم بمساعدة الكمبيوتر (CAD) دون أخطاء، وكذلك لمنع الأشكال غير المسموح بها بعد عملية الثني.
س6: ما هو الحد الأدنى لسماكة الصفائح المعدنية التي يمكن تحقيقها في تشكيل المعادن بدقة؟
يمكن إنتاج الحشيات والدروع الرفيعة للغاية التي يصل سمكها إلى 0.1 مم بشكل متسق بفضل مكابس CNC عالية الدقة وقوالب الطحن الدقيقة؛ في حين يتم عادةً قطع الرقائق فائقة النحافة بسمك 0.1-0.3 مم بخطوط توجيه منحنية عبر الحفر الكيميائي الضوئي وبعد ذلك سيتم تشكيلها على التركيبات.
س7: كيف يتم منع ظهور علامات الأدوات والخدوش بشكل كامل على أجزاء الألومنيوم التجميلية؟
تستخدم JS Precision وسادات قوالب سفلية مرنة من مادة البولي يوريثين، أو أفلام حماية قولبة عالية المتانة، أو حتى قوالب سفلية خالية من الخدوش من نوع Roll-aV لتحويل الاحتكاك المنزلق إلى ملامسة متدحرجة والحفاظ على خشونة السطح الأصلية (Ra ≥ 0.4 μm) بدون خدوش.
س 8: ما هي المهلة الزمنية النموذجية من تحميل CAD إلى تسليم النموذج الأولي في JS Precision؟
بعد تلقي رسومات CAD مع كل من بيانات التسامح (2D) وملفات STEP ثلاثية الأبعاد، تصبح JS Precision جاهزة لتحليل سوق دبي المالي ونتائج عروض الأسعار في غضون 2 إلى 4 ساعات ؛ بالاعتماد على مكتبة القوالب الخاصة بها، تقدم JS Precision أدوات النموذج الأولي وفحص المادة الأولى في غضون 48 ساعة.
ملخص
تعتمد جودة تصنيع أجزاء السبائك خفيفة الوزن وعالية القوة بشكل كبير على التحكم القوي في تباين المواد بالإضافة إلى خوارزميات تعويض الزنبرك الدقيقة والأدوات والقوالب المخصصة . من خلال دمج إرشادات DFM (التصميم للتصنيع) مثل هامش الثقب بين الحواف وأخاديد تخفيف الضغط في مرحلة مبكرة وإقرانها بأنظمة ثني الحلقة المغلقة متعددة المحاور CNC، يمكن إنتاج دقة أبعاد تبلغ ± 0.05 مم بشكل موثوق دون عيوب ناجمة عن شقوق الانحناء، والعيوب السطحية، وتمدد الثقب.
برجاء الاتصال بشركة JS Precision Engineering إذا واجه إنتاجك مشكلات مثل التشقق أثناء الثني، أو تكديس التسامح، أو علامات السطح/علامات القالب . ببساطة أرسل رسومات CAD ثلاثية الأبعاد الخاصة بك (STEP/IGES/DXF)، وسيرسل لك الفريق الهندسي تقرير تحليل جدوى التصنيع المجاني لسوق دبي المالي ومقترح التكلفة خطوة بخطوة في غضون 4 ساعات.

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

