 Español



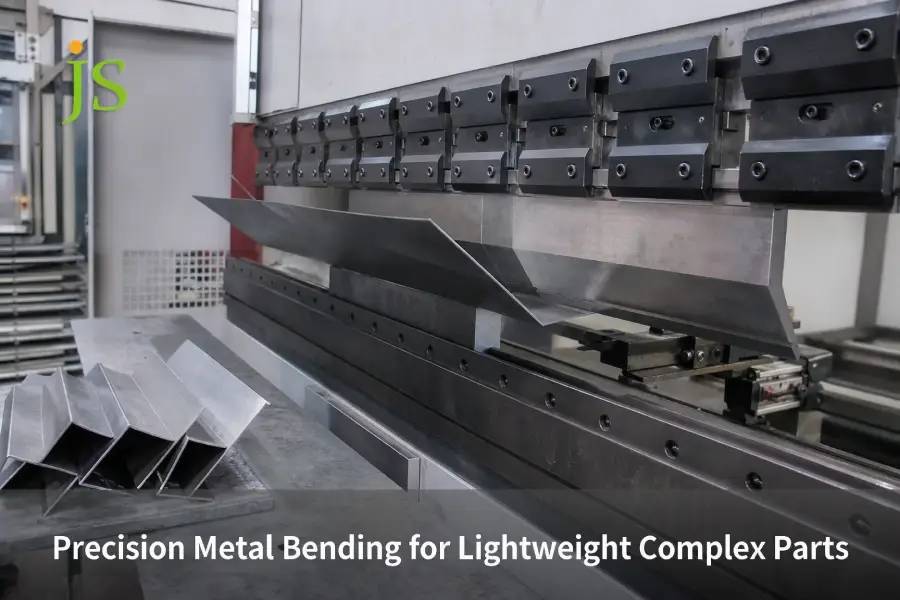

Doblado de metales de precisión da forma a aleaciones ligeras en piezas complejas con precisión de micras con tolerancias angulares de ±0,1° y desviaciones de linealidad de ±0,05 mm . Utilizando plegadoras servo de circuito cerrado de múltiples ejes, compensación de material anisotrópico y herramientas sin marcas, JS Precision ofrece estos resultados de manera consistente en 6061-T6, 5052-H32, Ti-6Al-4V y acero inoxidable de pared delgada.
Respuesta rápida: Doblado de metales de precisión versus doblado de láminas de metal convencional
|
Parámetro/métrica del proceso |
Doblado de chapa convencional |
Servicios de conformado de metales de precisión JS Precision |
Beneficio de ingeniería y montaje |
|---|---|---|---|
|
Tolerancia de ángulo |
±0,5° – ±1,0° (muestreo fuera de línea) |
±0,1° – ±0,2° (compensación dinámica del ángulo del láser en tiempo real) |
Elimina la interferencia acumulativa de múltiples curvaturas; aumenta el rendimiento del ensamblaje de primera pasada |
|
Tolerancia dimensional lineal |
±0,20 milímetros |
±0,05 mm (tope trasero servo CNC de 8 ejes de alta rigidez) |
Cumple con los estrechos espacios de montaje de estructuras médicas y electrónicas de precisión. |
|
Conformación de material liviano |
6061-T6 / titanio propenso a agrietarse y alta recuperación elástica |
Control de orientación del grano + base de datos adaptativa del factor K de material |
Permite la sustitución directa de aleaciones ligeras de alta resistencia para piezas fundidas complejas. |
|
Calidad de la superficie cosmética |
Marcas y rayones de prensa con ranura en V comunes |
Almohadilla inferior de poliuretano + matriz roll-av (doblado sin marcas) |
Conserva la superficie Ra ≤ 0,4 μm sin rayones antes de anodizar o enchapar |
Resultado clave: la combinación de una plegadora servo de circuito cerrado de múltiples ejes, compensación de anisotropía del material y herramientas sin marcas especialmente diseñadas ofrece un doblado de alta precisión que reduce la tasa de desperdicio de prueba para piezas complejas livianas del 8,2 % a menos del 0,5 % (datos de producción interna de JS Precision, 2024).
De acuerdo a ISO 2768-1:1989 , las tolerancias generales para dimensiones lineales y angulares afectan directamente la viabilidad de lograr tolerancias de flexión estrictas; JS Precision integra estos límites en cada estimación de costos.
¿Por qué los metales livianos exhiben una alta recuperación elástica y grietas al doblar metales de precisión?
La flexión de metales de precisión debe compensar la alta relación entre límite elástico y módulo elástico de las aleaciones livianas, donde la liberación desigual de tensiones entre las superficies curvadas internas y externas genera un retorno elástico angular y un desgarro intergranular.
Mecanismo de respuesta mecánica y orientación del grano.
- 6061-T6, 5052-H32 y Ti-6Al-4V en las zonas de deformación plástica de la flexión de metales livianos están influenciadas principalmente por el límite elástico, la capacidad de endurecimiento por trabajo (valor n) y la dirección de laminación del grano.
- La flexión de la dirección de rodadura paralela da como resultado que la extensión crítica exceda la de la dirección vertical y las variaciones en la recuperación elástica pueden ser de hasta un 30%-45% . Como resultado, el factor K debe asignarse por separado según la orientación cristalográfica en el cálculo del despliegue.
- Los radios mínimos de curvatura en frío para R/t de una aleación 6061-T6 que endurece por precipitación deben ser al menos 3; de lo contrario, la tensión de corte desarrollada en el límite exterior del grano excederá la resistencia a la fractura y se producirá un desgarro intergranular.
Ruta de cálculo de la compensación elástica
- El ángulo de compensación de recuperación elástica Δα está determinado por el módulo elástico E del material, el límite elástico σ_y y el radio interior de flexión R. Para un 6061-T6 típico (R/t=3), el ángulo de compensación de recuperación elástica promedio es de aproximadamente 2,5°–3,5° .
- Para crear una base de datos dinámica del factor K, JS Precision utiliza el espesor de la placa medido y la dureza del lote para determinar cuánto se ha desplazado la capa neutra. Ajustan los lotes de material, por lo que desde el origen en adelante, no se acumula el springback.
De acuerdo a ISO 7438:2020 (Materiales metálicos - Prueba de flexión), los radios de flexión mínimos para el aluminio endurecido por envejecimiento se rigen por el límite elástico y el módulo elástico; JS Precision aplica estas relaciones en su modelo de compensación del factor K.
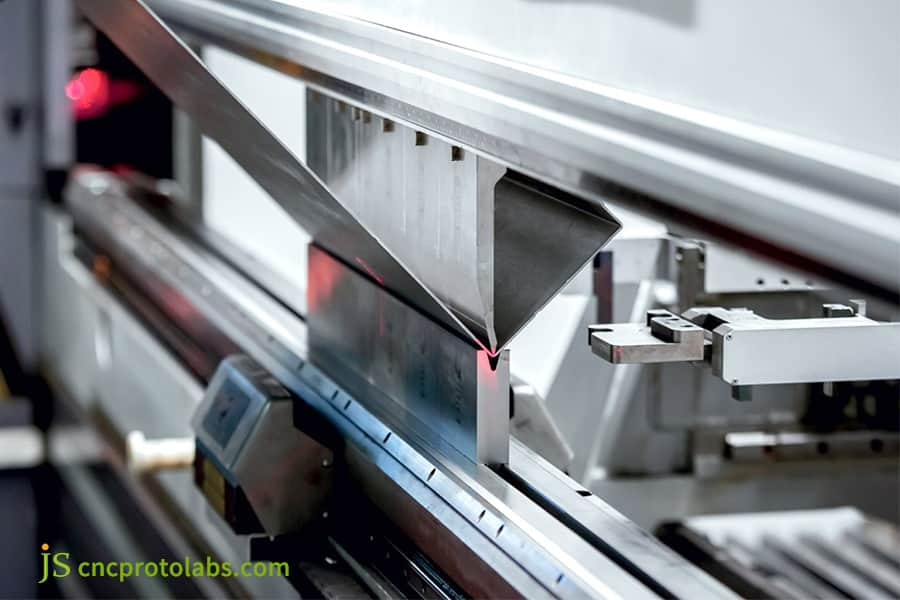
Figura 1: Prensa plegadora doblando metal liviano con láser.
¿Cómo garantiza el servicio de doblado de metales CNC tolerancias estrictas para piezas complejas de paredes delgadas?
El doblado de metal logra una tolerancia acumulativa de ±0,05 mm en piezas complejas de paredes delgadas a través de un servoaccionamiento de 8 ejes, compensación de coronación mecánica en tiempo real y corrección de ángulo láser dinámica de circuito cerrado.
Control de prevención de deformaciones y superposición de errores de múltiples pasadas
- Las piezas de paredes delgadas con espesores de material de ( 0,5–2,0 mm ) pueden desviarse de un cambio angular de una sola pasada de ±0,15° a una desviación lineal después de 5 cambios consecutivos. Operaciones de plegado de precisión CNC de más de 0,20 mm. Por lo tanto, se debe utilizar la compensación dinámica paso a paso .
- La flexión por aire establece el ángulo según la profundidad del punto muerto inferior, la presión se ejerce principalmente en el interior, lo que lo hace bueno para formar ángulos grandes flexibles; en el doblado inferior, el molde se ajusta a la fuerza a una forma, por lo que la reproducibilidad del ángulo es mucho mayor, con Cpk ≥ 1,33 .
- Además, al cambiar la profundidad del punto muerto inferior cada 0,01 segundos , el servosistema electrohidráulico CNC de 8 ejes compensará constantemente, de forma dinámica, la desviación del ángulo que proviene de la tolerancia del espesor del lote de material de ±0,02 mm. Además de eso, al utilizar dicho sistema, el bloqueo de los errores acumulados debido al doblado de múltiples piezas complejas debe estar dentro de 0,05 mm.
Proceso de calibración de varillaje de 8 ejes y medición de ángulo dinámico
- El goniómetro láser óptico recopila el ángulo de flexión exacto en el momento de la flexión , lo devuelve para su alimentación al controlador CNC y luego iguala el ángulo objetivo.
- La calibración servoguiada corrige automáticamente las coordenadas de posicionamiento en función del espesor real de la placa medido, de modo que pueda eliminar errores de posicionamiento que la tolerancia del espesor podría haber causado.
- El sistema ingresa el valor de compensación en los parámetros del proceso actual y la desviación estándar del ángulo permanece estable dentro de ±0,08° durante más de 200 corridas de producción consecutivas .
Envíe sus dibujos CAD en 3D a JS Precision para obtener una evaluación DFM gratuita y un informe de análisis de tolerancia de flexión de piezas de paredes delgadas.
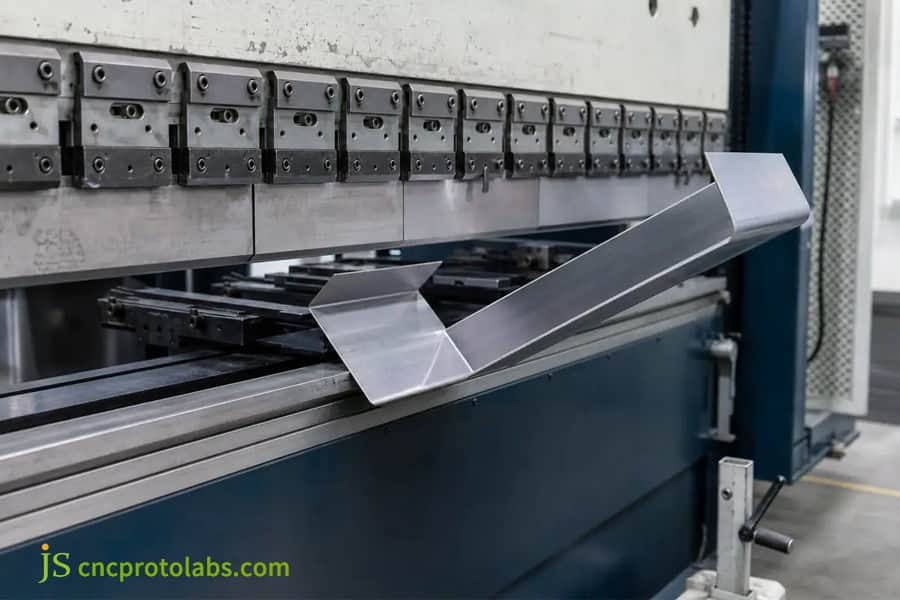
Figura 2: Prensa plegadora CNC doblando una pieza compleja de pared delgada.
¿Cómo elimina la formación de metales de precisión las marcas de matrices en piezas cosméticas ligeras?
Conformado de metales de precisión elimina las marcas de troquel en piezas cosméticas livianas al reemplazar el contacto duro del troquel en V con almohadillas de poliuretano, troqueles inferiores sin marcas Roll-aV y películas protectoras de polímero que evitan la fricción directa de metal con metal.
Concentración de tensiones de contacto y formación de indentaciones.
- Los troqueles inferiores en forma de V de carburo cementado convencionales dan como resultado una concentración de tensión en la superficie de la placa de aluminio, lo que es fácil de causar marcas de extrusión obvias y rayones antes de anodizar.
- El troquel inferior que no deja marcas tipo rodillo (Roll-aV) convierte la fricción de deslizamiento en contacto de rodadura, hace que la distribución del esfuerzo cortante sea más uniforme y elimina por completo las hendiduras lineales.
- La junta elástica de poliuretano absorbe los picos de tensión de contacto locales, lo que reduce la tasa de rayado de la superficie del 14,5 % al 0 % en placas de aluminio 5052 y 6061, sin comprometer la integridad estructural. (Base de datos DFM interna de JS Precision (2023-2024))
Influencia del material del molde en el valor Ra de la superficie
- Utilizando el método de conformado decorativo con troquel en V de acero endurecido, se obtiene una rugosidad superficial Ra de aproximadamente 0,8 a 1,6 μm , por lo que es un requisito para esmerilar y pulir en los siguientes pasos antes de pasar a la etapa de anodizado.
- En el caso de que se logre una junta de poliuretano + formación Roll-aV , la rugosidad de la superficie aún se encuentra en el nivel original Ra ≤ 0,4 μm, lo que significa que no requiere pulido adicional y puede ingresar al proceso de anodizado o galvanoplastia al mismo tiempo sin riesgo de rayones.
- Gracias al servicio de doblado de metales de alta precisión, que elimina la necesidad de esmerilar y pulir después del procesamiento , el tiempo de fabricación por pieza se reduce en aproximadamente un 20%. (Datos de producción interna de JS Precision, 2024)
|
Tipo de troquel/herramienta |
Contacto Distribución de Estrés |
Rugosidad de la superficie Ra después de la formación (μm) |
Tasa de rayado/marca de prensa (%) |
|---|---|---|---|
|
Troquel en V de aleación dura (convencional) |
Concentrado en la línea de contacto V |
0,8 – 1,6 |
14.5 |
|
Cojín de poliuretano |
Esfuerzo máximo absorbido/uniforme |
≤ 0,4 |
0 |
|
Roll-aV (matriz de contacto rodante) |
Uniforme a lo largo de la línea de rollo |
≤ 0,4 |
0 |
De acuerdo a ISO 21920-2:2021 , los parámetros de textura de la superficie influyen directamente en la apariencia y el rendimiento de las piezas curvadas cosméticas; JS Precision aplica el mismo principio de integridad de la superficie al diseño de herramientas de doblado sin marcas.
¿Necesita una solución de doblado sin indentaciones para piezas cosméticas? Comuníquese con los ingenieros de JS Precision para obtener una revisión gratuita de DFM y asesoramiento sobre la selección de moldes sin indentación.
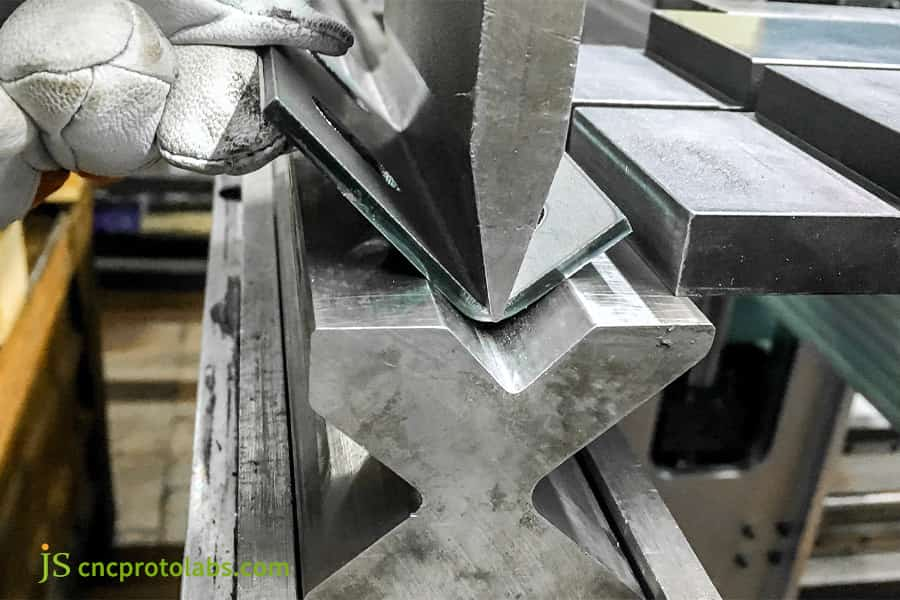
Figura 3: Trabajador doblando metal liviano en una plegadora.
¿Cómo optimizar el DFM para doblar componentes livianos y evitar la distorsión del orificio y la deformación de las bridas?
Doblar componentes ligeros requiere un estricto cumplimiento de las fórmulas de distancia de seguridad del borde del orificio y el uso de muescas de alivio láser en la zona de transición de curvatura para impedir que la tensión del flujo plástico se propague a los orificios y bridas adyacentes.
Cuatro pautas de ingeniería DFM implementables
- Altura mínima de la brida de flexión: H ≥ 2t + R , para garantizar una sujeción estable del prensatelas del molde y evitar la deformación de las bridas de paredes delgadas.
- La distancia máxima permitida desde el borde del agujero hasta las tangentes de la esquina redondeada interior del doblez es D de ≥ 2,5t + R , un requisito para asegurarse de que el agujero ya no sea elíptico por estiramiento.
- Las ranuras de alivio rectangulares y semicirculares pueden considerarse como medios para concentrar tensiones en zonas que liberan tensiones de tracción a lo largo del lado exterior de una curva y también previenen la formación inicial de microfisuras .
- Las características secundarias del sello, como orificios avellanados y protuberancias, se deben realizar (para los orificios) antes o después (para las protuberancias) del doblado para no alterar las dimensiones de la característica debido al flujo plástico durante el conformado.
Parámetros de límite geométrico DFM de flexión de piezas ligeras
|
Espesor de la Hoja t (mm) |
Mín. Altura de brida Hmin (mm) |
Mín. Distancia entre orificio y curvatura Dmin (mm) |
Ancho de muesca de relieve × Profundidad (mm) |
Riesgo de deformación por encima del límite |
|---|---|---|---|---|
|
0,8 |
3.4 |
3.7 |
1,2 × 1,5 |
Ovalidad del agujero > 0,15 mm |
|
1.2 |
5.0 |
5.5 |
1,5 × 2,0 |
Deformación/fisura de brida |
|
2.0 |
8.0 |
9.0 |
2,0 × 3,0 |
Grieta en todo el espesor |
Según la base de datos DFM interna de JS Precision (2023-2024), las distancias entre orificio y plegado de D ≥ 2,5t + R mantienen la ovalidad del orificio por debajo de 0,15 mm en láminas de 0,8 a 2,0 mm; un espaciado más reducido requiere muescas láser para aliviar la tensión.
¿Cómo se comparan las plegadoras CNC, las estampadas y las dobladoras de paneles para el servicio personalizado de doblado de metales?
El servicio de doblado de metal para pedidos personalizados de bajo volumen de 1 a 5000 piezas favorece las plegadoras CNC y las dobladoras de paneles flexibles, que no requieren herramientas dedicadas y se cambian en minutos, lo que genera un costo total más bajo que herramientas de estampado progresivo para lotes pequeños.
Límites tecnológicos y de costos de los tres procesos.
- Solución de doblado de lotes personalizado con servo CNC: inversión en molde $0 (biblioteca de moldes universal), el cambio de línea es en minutos, tolerancia ±0,05 mm , adecuada para piezas que varían mucho, lotes pequeños y piezas con bridas.
- Centro de doblado flexible (Panel Bender): alimentación automática robótica + doblado superior e inferior , el cambio de línea es en minutos, adecuado para láminas de tamaño plano muy grande y múltiples bordes de doblado, el tiempo del ciclo de una sola pieza es mejor con la máquina dobladora.
- Herramientas de estampado continuo: inversión en molde de más de $20,000 y tiempo de cambio de una hora, adecuado para 10,000 o más cantidades de producción en masa del ciclo con un costo unitario casi más bajo.
Decisión de selección del proceso de personalización de lotes pequeños de variedades múltiples
|
Proceso / Criterio |
Prensa plegadora servo CNC |
Dobladora de paneles flexibles |
Herramientas de estampado progresivo |
|---|---|---|---|
|
Inversión en herramientas (USD) |
0 |
0 |
20.000+ |
|
Tiempo de cambio |
Minutos |
Minutos |
Horas |
|
Tamaño de lote óptimo (piezas) |
1 – 5.000 |
1 – 5.000 |
10.000 – 1.000.000+ |
|
Tolerancia Reproducibilidad |
±0,05 milímetros |
±0,05 milímetros |
±0,02 milímetros |
|
Adaptabilidad de brida compleja |
Alto |
Medio |
Alto |
Según los datos de producción internos de JS Precision (2024), las plegadoras CNC y las dobladoras de paneles logran un costo total más bajo que el estampado con herramientas duras en lotes personalizados de menos de 5000 piezas.
Análisis de equilibrio: si la demanda anual es de más de 8 000 a 10 000 unidades , la amortización de las herramientas de estampado progresivo es mayor que el ahorro que se obtiene gracias al menor costo de mano de obra por pieza del doblado CNC; sin embargo, por debajo de ese rango, la tecnología de menor costo sería el uso de plegadoras CNC y dobladoras de paneles.
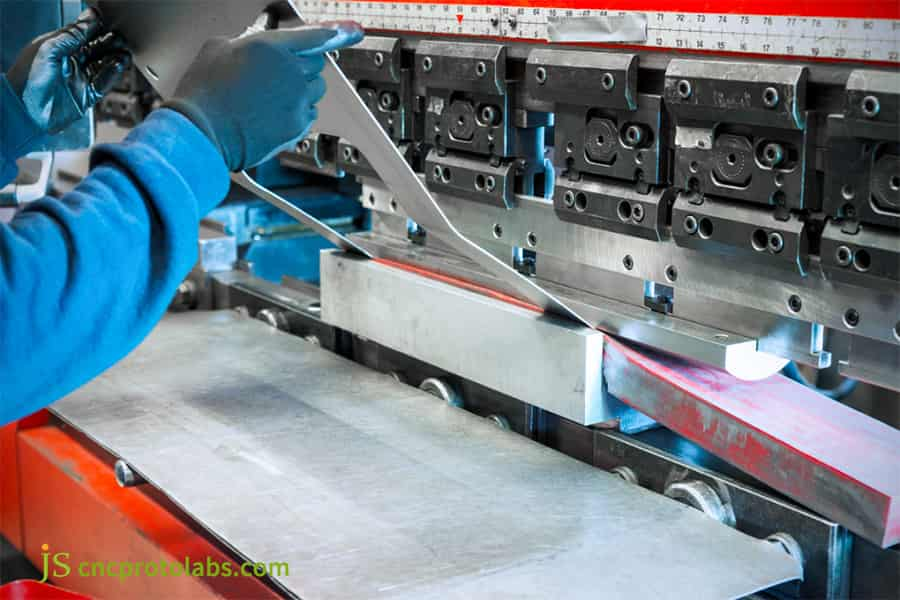
Figura 4: Trabajador que utiliza una prensa plegadora CNC para doblar metal.
Estudio de caso de JS Precision: Doblado de precisión con múltiples curvaturas para brazos robóticos médicos de titanio livianos
Dificultades encontradas por los clientes.
Un europeo dispositivo medico La empresa construyó una pequeña carcasa de brazo robótico con una aleación de titanio de grado 5 (Ti-6Al-4V) de 1,0 mm, con características que incluyen una secuencia de doblado de piezas complejas de 7 partes y 12 orificios de disipación de calor dispuestos a alta densidad. El doblado en frío por parte del proveedor original de la pieza de trabajo a temperatura ambiente provocó microfisuras en los radios de curvatura exteriores ( el 38% de las piezas no pasaron la prueba de penetrantes ) y estiró los orificios hasta 0,35 mm.
Solución de precisión JS
- Simulación termodinámica y corrección DFM: con la ayuda del software Deform-3D para la simulación del campo de tensión, el radio de curvatura interior R se redujo de 1,5 mm a 2,2 mm bajo la condición de que se cumplieran las dimensiones del ensamblaje. En el lado del orificio, se predeterminó un microcorte láser de 0,8 mm para aliviar la presión en esa parte.
- Conformación localizada de control de temperatura por inducción de alta frecuencia: cree dispositivos de calentamiento locales para que la temperatura del material en la zona de deformación se mantenga dentro del rango de 280 °C a 320 °C , de esta manera no solo se mejora el alargamiento plástico sino que también se eliminan las microgrietas frágiles en frío.
- Conformación de presión segmentada CNC adaptativa: el método utiliza el control de la curva de mantenimiento de presión de múltiples niveles ( descenso rápido - prensado lento escalonado - mantenimiento de presión durante 2,5 segundos para liberar la tensión residual) y lleva a cabo la inspección geométrica del 100% de la primera pieza utilizando el proyector óptico.
Experiencia de fracaso y lecciones aprendidas.
En las primeras etapas de las pruebas, la rápida conducción del calor del molde hizo que la temperatura de la pieza de trabajo cayera por debajo de los 50°C, lo que provocó una recuperación elástica fuera de tolerancia de 0,25° en los dos primeros componentes. Después de la investigación, los ingenieros decidieron aplicar una capa aislante cerámica resistente a altas temperaturas en el área de contacto del molde para evitar la pérdida de calor, mantener la temperatura de formación y reducir la recuperación elástica . Como resultado, la tolerancia angular de las siguientes muestras estuvo dentro de ±0,08°, lo que demostró la eficacia del aislamiento cerámico (datos de producción interna de JS Precision, 2024).
Resultados finales
Una vez estabilizado el proceso, produjimos 200 juegos completos de carcasas de piezas de carcasa para brazos robóticos con tolerancia del ángulo doblado se mantiene dentro de ±0,08° . La tolerancia de la distancia de los orificios se mantuvo en ±0,03 mm para los orificios críticos y la inspección mediante una máquina de medición de coordenadas (MMC) arrojó una tasa de aprobación del 100 % . Como resultado, el plazo de entrega del proyecto se redujo de 4 semanas a 12 días.
¿Necesita una solución de doblado de precisión similar para aleaciones de titanio de curvatura múltiple? Comuníquese con los ingenieros de JS Precision para obtener una revisión DFM gratuita y una hoja de ruta de proceso personalizada.
¿Cuáles son los cinco criterios críticos al elegir un proveedor de conformado de metales de precisión?
Al evaluar proveedores de doblado de chapa metálica, concéntrese en el recuento de ejes CNC, la base de datos de control de recuperación elástica, la capacidad del equipo de inspección (CMM/escáner 3D) y la capacidad de colaboración de ingeniería DFM.
Cinco indicadores básicos de evaluación (lista de verificación):
- Capacidades de fabricación de herramientas y moldes: ¿cuál es su capacidad para desarrollar moldes segmentados especializados junto con herramientas que no dejan marcas (criterios de aceptación: puede ofrecer soluciones de moldes dedicadas que no dejan marcas, como juntas Roll-aV/poliuretano)?
- Alcance de la certificación del sistema de calidad: Certificación ISO 9001:2015 e IATF 16949 (Automoción/Instrumentos de precisión) (Criterios de aceptación: los certificados están vigentes y se pueden mostrar los documentos de alcance).
- Precisión del equipo de inspección: la máquina de medición de coordenadas (CMM), la sonda láser de brazo articulado portátil y el probador de rugosidad de superficies están disponibles (criterios de aceptación: error de indicación de CMM ≤ 2,5 μm + L/250).
- Capacidad de respuesta rápida para la creación de prototipos: La biblioteca de moldes es universal capaz de entregar muestras en 48 horas después de un acuerdo (criterios de aceptación: DFM y cotización enviada en 4 horas después de la recepción de los planos STEP + PDF 2D).
- Gestión y control integrados del postratamiento superficial: trazabilidad del proceso de anodizado, pasivado y recubrimiento en polvo (criterios de aceptación: todos los lotes cuentan con registros de ensayos de rugosidad superficial y espesor de película).
¿Se está preparando para evaluar proveedores de doblado de metales de precisión? Comuníquese con JS Precision hoy para obtener una lista de verificación de evaluación de proveedores gratuita y una revisión de capacidad de fabricación de DFM.
Preguntas frecuentes
P1: ¿Cuáles son las principales diferencias en el comportamiento de flexión entre el aluminio 6061-T6 y el 5052-H32?
El aluminio 6061-T6 con una resistencia a la tracción de ≥ 290 MPa tiene un alargamiento de sólo el 8-10%. La flexión en frío provoca desgarros en los límites de los granos del Aluminio 6061-T6, por lo que el radio mínimo debe ser aproximadamente 3 veces el espesor (es decir, R ≥ 3t ). Por el contrario, el 5052-H32 tiene un alargamiento del 12 al 18 %, se puede doblar a R = 1 t y presenta una recuperación elástica mucho menor que el 6061-T6.
P2: ¿Cómo controla JS Precision la acumulación de tolerancia acumulada durante operaciones de doblez múltiple?
JS Precision aplica una máquina dobladora automatizada de 8 ejes capaz de medir con láser el ángulo sobre la marcha y utilizar retroalimentación de presión para ajustes precisos en el punto muerto de la prensa teniendo en cuenta el espesor real de la hoja en 0,01 segundos. Con el apoyo de una inspección del proceso mediante máquinas de medición de contacto, la desviación total de más de 5 curvaturas se mantiene dentro de ±0,05 mm.
P3: ¿Qué factores de ingeniería influyen más significativamente en la cotización del servicio personalizado de doblado de metales?
El cotización de flexión está determinado por el grado del material, la tolerancia del espesor de la placa, el paso de flexión y la complejidad de la interferencia, la tarifa de amortización de las herramientas que no dejan marcas y el nivel de prueba. Cuando un solo lote alcanza las 500 piezas o más , el costo de amortización de la configuración de las herramientas se puede reducir en más del 35 %.
P4: ¿Por qué es necesario mantener una distancia mínima entre el agujero y el plegado y cuál es la fórmula?
El flujo plástico del material en la zona de flexión puede hacer que el orificio adyacente se agrande. La distancia desde el borde del agujero hasta el punto tangente del radio interior del doblez debe ser D ≥ 2,5t + R . Si el espacio es limitado, se debe introducir una ranura de alivio de tensión por láser para evitar la transmisión de tensión.
P5: ¿Qué es el factor K en el plegado de chapa y por qué determina la precisión del patrón plano?
El factor K es la relación entre la posición de la capa neutra durante el plegado y el espesor de la lámina metálica t (que suele oscilar entre 0,3 y 0,5). Medir con precisión el factor K es esencial para el desarrollo correcto de patrones planos para desplegar y cortar láminas de metal en CAD sin errores, y también para evitar formas fuera de tolerancia después del proceso de plegado.
P6: ¿Cuál es el espesor mínimo de chapa que se puede lograr en el conformado de metales de precisión?
Se pueden producir juntas ultrafinas y blindajes de hasta 0,1 mm de forma consistente gracias a prensas CNC de alta precisión y moldes de rectificado de precisión; mientras que las láminas ultrafinas de 0,1 a 0,3 mm generalmente se cortan con líneas guía de flexión mediante grabado fotoquímico y luego se les da forma en los accesorios.
P7: ¿Cómo se previenen por completo las marcas de herramientas y los rayones en las piezas cosméticas de aluminio?
JS Precision utiliza almohadillas elásticas de poliuretano para el molde inferior, películas protectoras de moldeo de alta tenacidad o incluso moldes inferiores sin rayones tipo rodillo Roll-aV para transformar la fricción deslizante en contacto rodante y mantener la rugosidad de la superficie original (Ra ≤ 0,4 μm) sin rayones.
P8: ¿Cuál es el tiempo de entrega típico desde la carga de CAD hasta la entrega del prototipo en JS Precision?
Después de recibir dibujos CAD con datos de tolerancia (2D) y archivos STEP 3D, JS Precision está listo con el análisis DFM y los resultados de la cotización en un plazo de 2 a 4 horas ; Basándose en su biblioteca de moldes, JS Precision ofrece prototipos de herramientas e inspección del primer artículo en 48 horas.
Resumen
La calidad de fabricación de piezas de aleación livianas y de alta resistencia depende en gran medida de un control sólido de la anisotropía del material, así como de algoritmos precisos de compensación de recuperación elástica y herramientas y troqueles personalizados . Al incorporar pautas DFM (Diseño para fabricación), como el margen de orificio entre los bordes y las ranuras de alivio de presión en una etapa temprana, y combinarlas con sistemas de doblado de circuito cerrado CNC de múltiples ejes, se puede producir de manera confiable una precisión dimensional de ±0,05 mm sin defectos causados por grietas por flexión, imperfecciones en la superficie y estiramiento del orificio.
Comuníquese con JS Precision Engineering si su producción encuentra problemas como grietas durante el doblado, acumulación de tolerancias o marcas en la superficie/marcas de matriz . Simplemente envíe sus dibujos CAD en 3D (STEP/IGES/DXF), y el equipo de ingeniería le enviará un informe gratuito de análisis de viabilidad de fabricación de DFM y una propuesta de costos paso a paso en un plazo de 4 horas.

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

