 Deutsch




Präzisionsbiegen von Metall formt Leichtmetalllegierungen in mikrometergenaue komplexe Teile mit Winkeltoleranzen von ±0,1° und Linearitätsabweichungen von ±0,05 mm . Mit mehrachsigen Servo-Abkantpressen mit geschlossenem Regelkreis, anisotroper Materialkompensation und abdruckfreien Werkzeugen liefert JS Precision diese Ergebnisse konsistent für 6061-T6, 5052-H32, Ti-6Al-4V und dünnwandigen Edelstahl.
Schnelle Antwort: Präzises Metallbiegen im Vergleich zu herkömmlichem Blechbiegen
|
Prozessparameter / Metrik |
Konventionelles Blechbiegen |
JS Precision Präzisionsmetallumformungsdienste |
Vorteile für Technik und Montage |
|---|---|---|---|
|
Winkeltoleranz |
±0,5° – ±1,0° (Offline-Abtastung) |
±0,1° – ±0,2° (dynamische Laserwinkelkompensation in Echtzeit) |
Eliminiert kumulative Multi-Bend-Interferenzen; erhöht die Ausbeute bei der Erstmontage |
|
Lineare Maßtoleranz |
±0,20 mm |
±0,05 mm (hochsteifer 8-Achsen-CNC- Servo-Hinteranschlag) |
Erfüllt enge Montagelücken in Präzisionselektronik und medizinischen Strukturen |
|
Leichte Materialumformung |
6061-T6/Titan neigt zu Rissen und hoher Rückfederung |
Kornorientierungskontrolle + adaptive Material-K-Faktor-Datenbank |
Ermöglicht den direkten Ersatz hochfester Leichtmetalllegierungen für komplexe Gussteile |
|
Kosmetische Oberflächenqualität |
V-Nut-Druckspuren und Kratzer sind häufig |
Unterteil aus Polyurethan + Roll-Av-Düse (markierungsfreies Biegen) |
Bewahrt eine kratzerfreie Oberfläche mit Ra ≤ 0,4 μm vor dem Eloxieren oder Plattieren |
Hauptergebnis: Die Kombination einer mehrachsigen Servo-Abkantpresse mit geschlossenem Regelkreis, einer Materialanisotropiekompensation und speziell entwickelten abdruckfreien Werkzeugen ermöglicht ein hochpräzises Biegen, das die Ausschussrate im Probelauf für leichte, komplexe Teile von 8,2 % auf unter 0,5 % senkt (interne Produktionsdaten von JS Precision, 2024).
Entsprechend ISO 2768-1:1989 Allgemeintoleranzen für Längen- und Winkelmaße wirken sich direkt auf die Möglichkeit aus, enge Biegetoleranzen zu erreichen. JS Precision integriert diese Grenzen in jeden Kostenvoranschlag.
Warum weisen Leichtmetalle beim Präzisionsbiegen von Metallen eine starke Rückfederung und Rissbildung auf?
Das präzise Biegen von Metall muss das hohe Verhältnis von Streckgrenze zu Elastizitätsmodul von Leichtmetalllegierungen kompensieren, bei dem eine ungleichmäßige Spannungsfreisetzung zwischen den inneren und äußeren Biegeflächen zu einer Winkelrückfederung und einem interkristallinen Riss führt.
Mechanische Reaktion und Kornorientierungsmechanismus
- 6061-T6, 5052-H32 und Ti-6Al-4V in den plastischen Verformungszonen des Leichtmetallbiegens werden hauptsächlich von der Streckgrenze, der Kaltverfestigungsfähigkeit (n-Wert) und der Kornwalzrichtung beeinflusst.
- Die Biegung in paralleler Walzrichtung führt dazu, dass die kritische Dehnung die der vertikalen Richtung übersteigt und die Rückfederungsschwankungen bis zu 30 % bis 45 % betragen können. Daher muss der K-Faktor in der Entfaltungsberechnung basierend auf der kristallographischen Ausrichtung separat zugewiesen werden.
- Die minimalen Kaltbiegeradien für R/t einer ausscheidungshärtenden 6061-T6-Legierung sollten mindestens 3 betragen, da sonst die an der äußeren Korngrenze entstehende Scherspannung die Bruchfestigkeit übersteigt und es zu interkristallinem Reißen kommt.
Berechnungspfad für die Rückfederungskompensation
- Der Rückfederungskompensationswinkel Δα wird durch den Elastizitätsmodul E, die Streckgrenze σ_y und den Biegeinnenradius R des Materials bestimmt. Bei einem typischen 6061-T6 (R/t=3) beträgt der durchschnittliche Rückfederungskompensationswinkel etwa 2,5°–3,5° .
- Um eine dynamische K-Faktor-Datenbank zu erstellen, verwendet JS Precision die gemessene Plattendicke und Chargenhärte, um zu bestimmen, um wie viel sich die neutrale Schicht verschoben hat. Sie passen die Materialchargen so an, dass sich von der Quelle an keine Rückfederung aufbaut.
Entsprechend ISO 7438:2020 (Metallische Werkstoffe – Biegetest), die Mindestbiegeradien für ausgehärtetes Aluminium werden durch die Streckgrenze und den Elastizitätsmodul bestimmt; JS Precision wendet diese Beziehungen in seinem K-Faktor-Vergütungsmodell an.
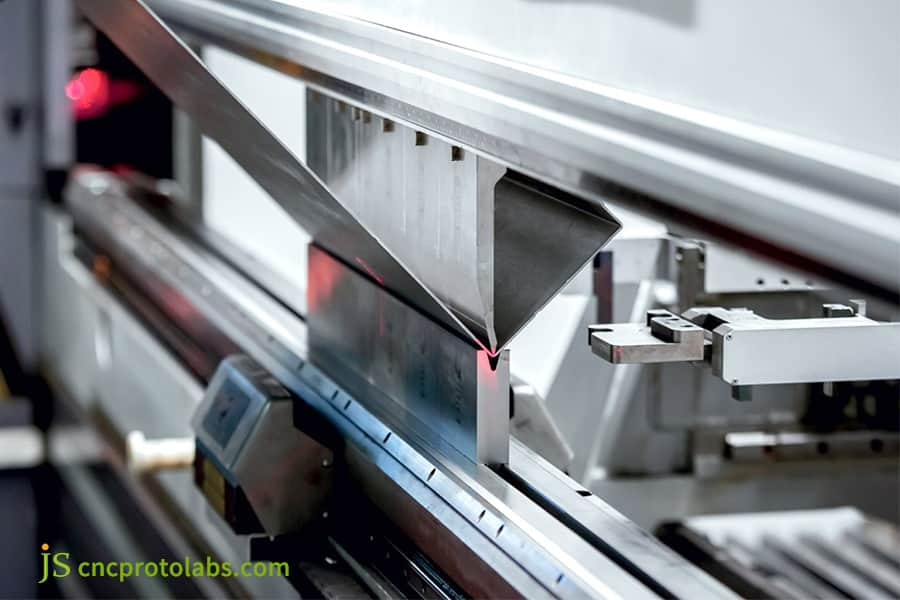
Abbildung 1: Abkantpresse beim Biegen von Leichtmetall mit Laser.
Wie stellt der CNC-Metallbiegeservice enge Toleranzen für komplexe dünnwandige Teile sicher?
Beim Metallbiegen wird bei komplexen dünnwandigen Teilen eine kumulative Toleranz von ±0,05 mm durch einen 8-Achsen-Servoantrieb, eine mechanische Balligkeitskompensation in Echtzeit und eine dynamische Laserwinkelkorrektur mit geschlossenem Regelkreis erreicht.
Kontrolle der Fehlerüberlagerung und Verformungsverhinderung in mehreren Durchgängen
- Bei dünnwandigen Teilen mit Materialstärken von ( 0,5–2,0 mm ) kann es nach 5 aufeinanderfolgenden Durchgängen zu einer Abweichung von einer Winkeländerung von ±0,15° in einem einzigen Durchgang zu einer linearen Abweichung kommen CNC-Präzisionsbiegevorgänge von über 0,20 mm. Daher muss eine dynamische Pass-by-Pass-Kompensation genutzt werden.
- Beim Luftbiegen wird der Winkel auf die Tiefe des unteren Totpunkts eingestellt. Der Druck wirkt hauptsächlich auf die Innenseite, wodurch sich flexible große Winkel bilden lassen. Beim Bodenbiegen wird die Form kraftschlüssig an eine Form angepasst, sodass die Winkelreproduzierbarkeit mit Cpk ≥ 1,33 viel höher ist.
- Darüber hinaus kompensiert das elektrohydraulische 8-Achsen-CNC-Servosystem durch die Änderung der Tiefe des unteren Totpunkts alle 0,01 Sekunden kontinuierlich und dynamisch die Winkelabweichung, die sich aus der Materialchargendickentoleranz von ±0,02 mm ergibt. Darüber hinaus soll bei Verwendung eines solchen Systems die Fehlerhäufigkeit, die sich aus der Biegung mehrerer komplexer Teile ergibt, innerhalb von 0,05 mm liegen.
8-Achsen-Gestängekalibrierung und dynamischer Winkelmessprozess
- Das optische Laser-Goniometer erfasst den genauen Biegewinkel zum Zeitpunkt der Biegung , gibt ihn zur Zuführung an die CNC-Steuerung zurück und passt ihn dann an den Zielwinkel an.
- Die servogesteuerte Kalibrierung korrigiert automatisch die Positionierungskoordinaten basierend auf der tatsächlich gemessenen Plattendicke, sodass Positionierungsfehler, die durch Dickentoleranzen verursacht werden könnten, eliminiert werden können.
- Das System trägt den Kompensationswert in die aktuellen Prozessparameter ein und die Winkelstandardabweichung bleibt über mehr als 200 aufeinanderfolgende Produktionsläufe stabil innerhalb von ±0,08° .
Senden Sie Ihre 3D-CAD-Zeichnungen an JS Precision, um eine kostenlose DFM-Bewertung und einen Analysebericht zur Biegetoleranz dünnwandiger Teile zu erhalten.
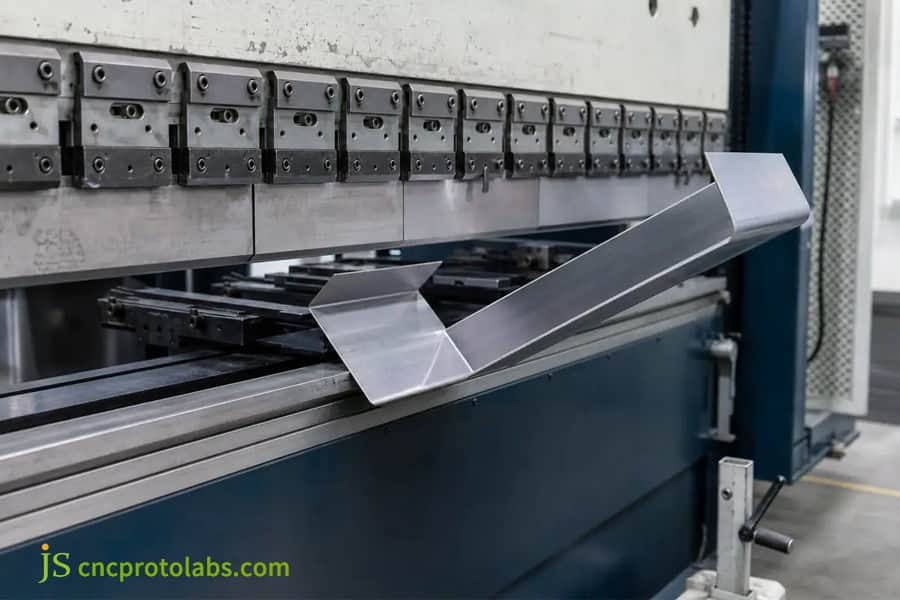
Abbildung 2: CNC-Abkantpresse, die ein komplexes dünnwandiges Teil biegt.
Wie beseitigt die Präzisionsmetallumformung Stanzspuren auf kosmetischen Leichtbauteilen?
Präzise Metallumformung Eliminiert Matrizenmarkierungen auf kosmetischen Leichtbauteilen, indem der harte V-Matrizenkontakt durch Polyurethan-Polsterpolster, abdruckfreie Roll-aV-Untermatrizen und Polymerschutzfolien ersetzt wird, die eine direkte Metall-auf-Metall-Reibung verhindern.
Kontaktspannungskonzentration und Eindruckbildung
- Herkömmliche V-förmige Untermatrizen aus Hartmetall führen zu einer Spannungskonzentration auf der Oberfläche der Aluminiumplatte, die vor dem Eloxieren leicht zu deutlichen Extrusionsspuren und Kratzern führen kann.
- Das nicht abfärbende Unterwerkzeug vom Rollentyp (Roll-aV) wandelt Gleitreibung in Rollkontakt um, sorgt für eine gleichmäßigere Scherspannungsverteilung und entfernt lineare Vertiefungen vollständig.
- Die elastische Polyurethan-Dichtung nimmt lokale Kontaktspannungsspitzen auf und reduziert die Oberflächenkratzrate bei 5052- und 6061-Aluminiumplatten von 14,5 % auf 0 % , ohne die strukturelle Integrität zu beeinträchtigen. (Interne DFM-Datenbank von JS Precision (2023–2024))
Einfluss des Formmaterials auf den Ra-Wert der Oberfläche
- Mit dem dekorativen V-Matrizen-Formverfahren aus gehärtetem Stahl erhalten Sie eine Oberflächenrauheit Ra von etwa 0,8–1,6 μm , sodass in den nächsten Schritten Schleifen und Polieren erforderlich sind, bevor mit der Eloxierungsphase begonnen wird.
- Wenn eine Polyurethan-Dichtung + Roll-aV-Bildung erreicht wird, liegt die Oberflächenrauheit immer noch auf dem ursprünglichen Ra ≤ 0,4 μm-Niveau, was bedeutet, dass kein weiteres Polieren erforderlich ist und gleichzeitig der Eloxierungs- oder Galvanisierungsprozess durchlaufen werden kann, ohne dass die Gefahr von Kratzern besteht.
- Dank des hochpräzisen Metallbiegedienstes, der das Schleifen und Polieren nach der Bearbeitung überflüssig macht , wird die Herstellungszeit pro Stück um etwa 20 % verkürzt. (Interne Produktionsdaten von JS Precision, 2024)
|
Matrizen-/Werkzeugtyp |
Kontaktieren Sie Stressverteilung |
Oberflächenrauheit Ra nach der Umformung (μm) |
Kratzer-/Druckmarkierungsrate (%) |
|---|---|---|---|
|
V-Matrize aus Hartlegierung (konventionell) |
Konzentriert an der V-Kontaktlinie |
0,8 – 1,6 |
14.5 |
|
Polyurethan-Kissenpolster |
Spitzenspannung aufgenommen / gleichmäßig |
≤ 0,4 |
0 |
|
Roll-aV (Rollkontakt-Matrize) |
Gleichmäßig entlang der Rolllinie |
≤ 0,4 |
0 |
Entsprechend ISO 21920-2:2021 Oberflächenstrukturparameter beeinflussen direkt das Aussehen und die Leistung kosmetischer Biegeteile. JS Precision wendet das gleiche Oberflächenintegritätsprinzip auf die abdruckfreie Konstruktion von Biegewerkzeugen an.
Benötigen Sie eine eindruckfreie Biegelösung für Kosmetikteile? Kontaktieren Sie die Ingenieure von JS Precision für eine kostenlose DFM-Überprüfung und Ratschläge zur Auswahl von Null-Eindruck-Formen.
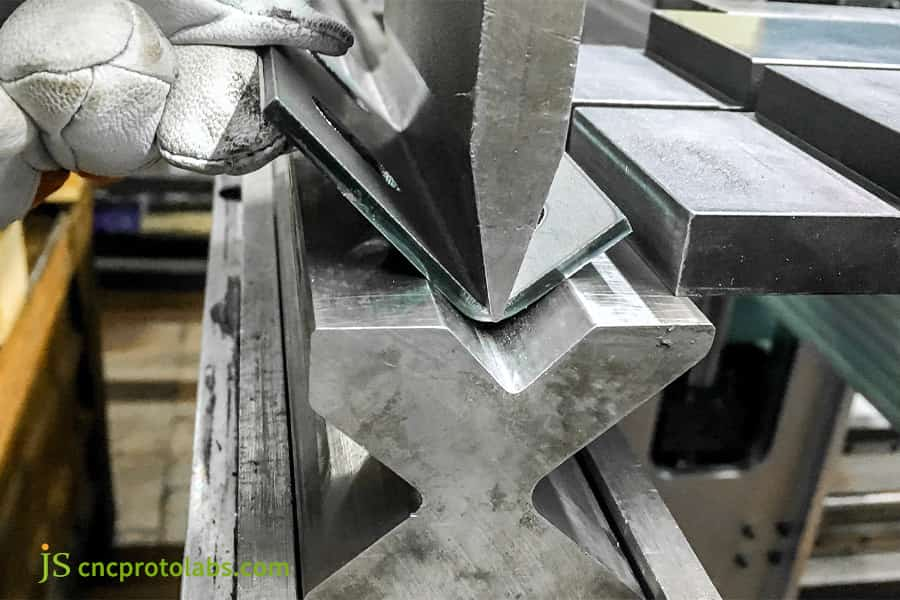
Abbildung 3: Arbeiter biegt Leichtmetall an der Abkantpresse.
Wie kann DFM zum Biegen von Leichtbaukomponenten optimiert werden, um Lochverzug und Flanschverzug zu verhindern?
Biegen von Leichtbauteilen erfordert die strikte Einhaltung der Sicherheitsabstandsformeln am Lochrand und die Verwendung von Laser-Entlastungskerben in der Biegeübergangszone, um zu verhindern, dass sich plastische Fließspannungen in benachbarte Löcher und Flansche ausbreiten.
Vier umsetzbare DFM-Engineering-Richtlinien
- Mindesthöhe des Biegeflansches: H ≥ 2t + R , um eine stabile Klemmung des Formpressfußes zu gewährleisten und ein Verziehen dünnwandiger Flansche zu verhindern.
- Der maximal zulässige Abstand von der Kante des Lochs zu den Tangenten der inneren abgerundeten Ecke der Biegung beträgt D von ≥ 2,5 t + R , eine Voraussetzung, um sicherzustellen, dass das Loch durch Dehnung nicht mehr elliptisch ist.
- Rechteckige und halbkreisförmige Entlastungsnuten können als Mittel für Spannungskonzentrationszonen in Betracht gezogen werden, die Zugspannungen entlang der Außenseite einer Biegung abbauen und außerdem die anfängliche Bildung von Mikrorissen verhindern .
- Sekundäre Prägemerkmale wie versenkte Löcher und Ausbuchtungen sollten entweder (bei Löchern) vor oder nach (bei Ausbuchtungen) dem Biegen vorgenommen werden, um die Merkmalsabmessungen nicht durch den plastischen Fluss während der Formung zu beeinträchtigen .
Geometrische DFM-Grenzparameter für das Biegen von Leichtbauteilen
|
Blechdicke t (mm) |
Min. Flanschhöhe Hmin (mm) |
Min. Abstand zwischen Loch und Biegung Dmin (mm) |
Breite × Tiefe der Entlastungskerbe (mm) |
Überhöhtes Verformungsrisiko |
|---|---|---|---|---|
|
0,8 |
3.4 |
3.7 |
1,2 × 1,5 |
Lochovalität > 0,15 mm |
|
1.2 |
5,0 |
5.5 |
1,5 × 2,0 |
Flanschverzug / Riss |
|
2,0 |
8,0 |
9.0 |
2,0 × 3,0 |
Riss durch die Dicke |
Basierend auf der hauseigenen DFM-Datenbank von JS Precision (2023–2024) halten Loch-zu-Biege-Abstände von D ≥ 2,5 t + R die Ovalität der Löcher bei 0,8–2,0 mm dicken Blechen unter 0,15 mm; Für engere Abstände sind laserentlastende Kerben erforderlich.
Wie schneiden CNC-Abkantpressen, Stanz- und Blechbiegemaschinen im Vergleich zu kundenspezifischen Metallbiegediensten ab?
Der Metallbiegeservice für 1–5.000 Stück Kleinserien-Sonderanfertigungen bevorzugt CNC-Abkantpressen und flexible Plattenbiegemaschinen, die keine speziellen Werkzeuge erfordern und in wenigen Minuten umgerüstet werden können, was zu niedrigeren Gesamtkosten führt als progressive Stanzwerkzeuge für kleine Chargen.
Technologie- und Kostengrenzen der drei Prozesse
- Kundenspezifische CNC-Servo-Biegelösung für Chargen: Forminvestition 0 $ (universelle Formenbibliothek), der Linienwechsel erfolgt in Minuten, Toleranz ±0,05 mm , geeignet für stark variierende Teile, kleine Chargen und Teile mit Flanschen.
- Flexibles Biegezentrum (Panel Bender): Automatische Zuführung durch Roboter + Biegen von oben und unten , der Linienwechsel erfolgt in wenigen Minuten, geeignet für Bleche mit sehr großen flachen Abmessungen und mehreren Biegekanten, die Zykluszeit für einzelne Teile ist mit der Biegemaschine besser.
- Kontinuierliche Stanzwerkzeuge: Werkzeuginvestition von mehr als 20.000 US-Dollar, Umrüstzeit von einer Stunde, geeignet für 10.000 oder mehr Stückzahlen der Massenproduktion des Zyklus mit nahezu niedrigsten Stückkosten.
Auswahlentscheidung für den Individualisierungsprozess für mehrere Sorten Kleinserien
|
Prozess / Kriterium |
CNC-Servo-Abkantpresse |
Flexibler Plattenbieger |
Progressive Stanzwerkzeuge |
|---|---|---|---|
|
Werkzeuginvestition (USD) |
0 |
0 |
20.000+ |
|
Umstellungszeit |
Minuten |
Minuten |
Std |
|
Optimale Chargengröße (Stk.) |
1 – 5.000 |
1 – 5.000 |
10.000 – 1.000.000+ |
|
Toleranzreproduzierbarkeit |
±0,05 mm |
±0,05 mm |
±0,02 mm |
|
Komplexe Flanschanpassungsfähigkeit |
Hoch |
Medium |
Hoch |
Basierend auf den internen Produktionsdaten von JS Precision (2024) erzielen CNC-Abkantpressen und Plattenbieger niedrigere Gesamtkosten als Hartwerkzeugstanzen in kundenspezifischen Chargen unter 5.000 Stück.
Break-Even-Analyse: Wenn die jährliche Nachfrage mehr als etwa 8.000–10.000 Einheiten beträgt, ist die Amortisation von Folgestanzwerkzeugen höher als die Ersparnis, die Sie durch die geringeren Arbeitskosten pro Stück beim CNC-Biegen erzielen. Unterhalb dieses Bereichs wäre die Verwendung von CNC-Abkantpressen und Plattenbiegemaschinen die kostengünstigste Technologie.
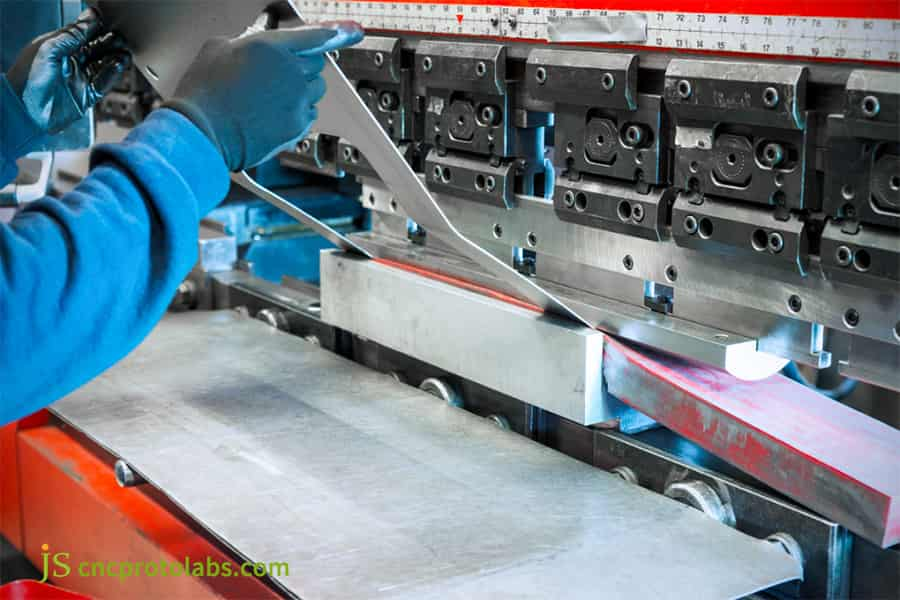
Abbildung 4: Arbeiter nutzt CNC-Abkantpresse zum Metallbiegen.
JS Precision-Fallstudie: Präzisionsbiegen mit mehreren Krümmungen für leichte medizinische Roboterarme aus Titan
Schwierigkeiten, auf die Kunden stoßen
Ein Europäer medizinisches Gerät Das Unternehmen baute ein kleines Roboterarmgehäuse aus einer 1,0 mm starken Titanlegierung der Güteklasse 5 (Ti-6Al-4V) mit Merkmalen wie einer 7-teiligen Biegefolge komplexer Teile und 12 in hoher Dichte angeordneten Wärmeableitungslöchern . Das Kaltbiegen des Raumtemperatur-Werkstücks durch den ursprünglichen Lieferanten verursachte Mikrorisse an den äußeren Biegeradien ( 38 % der Teile bestanden die Eindringprüfung nicht ) und dehnte die Löcher um bis zu 0,35 mm.
JS-Präzisionslösung
- Thermodynamische Simulation und DFM-Korrektur: Mit Hilfe der Deform-3D-Software zur Spannungsfeldsimulation wurde der innere Biegeradius R von 1,5 mm auf 2,2 mm reduziert, sofern die Montageabmessungen erfüllt waren. Auf der Lochseite wurde ein 0,8-mm-Laser-Mikroschnitt vorab vorgenommen, um den Druck an diesem Teil zu verringern.
- Lokalisierte Hochfrequenz-Induktionstemperaturregelung: Erstellen Sie lokale Heizvorrichtungen, damit die Temperatur des Materials in der Verformungszone im Bereich von 280 °C–320 °C gehalten wird. Auf diese Weise wird nicht nur die plastische Dehnung erhöht, sondern auch die kalten, spröden Mikrorisse entfernt.
- Adaptive CNC-Segmentdruckumformung: Das Verfahren nutzt die mehrstufige Druckhaltekurvensteuerung ( schneller Abstieg – schrittweises langsames Pressen – Druckhalten für 2,5 Sekunden, um Restspannung abzubauen) und führt die 100 %-Geometrieprüfung des ersten Teils mithilfe des optischen Projektors durch.
Fehlererfahrungen und gewonnene Erkenntnisse
In den frühen Testphasen führte die schnelle Wärmeleitung der Form dazu, dass die Temperatur des Werkstücks unter 50 °C sank, was zu einer Rückfederung außerhalb der Toleranz von 0,25 ° bei den ersten beiden Komponenten führte. Nach der Untersuchung beschlossen die Ingenieure, eine hochtemperaturbeständige Keramikisolierschicht auf den Kontaktbereich der Form aufzutragen, um Wärmeverluste zu verhindern, die Umformtemperatur aufrechtzuerhalten und die Rückfederung zu verringern . Infolgedessen lag die Winkeltoleranz der nächsten Proben innerhalb von ±0,08°, was die Wirksamkeit der Keramikisolierung demonstrierte. (Interne Produktionsdaten von JS Precision, 2024)
Endgültige Ergebnisse
Nachdem sich der Prozess stabilisiert hatte, produzierten wir 200 komplette Gehäusesätze mit Gehäuseteilen für Roboterarme Biegewinkeltoleranz innerhalb von ±0,08° gehalten. Die Lochabstandstoleranz wurde bei kritischen Löchern bei ±0,03 mm gehalten und die Prüfung mit einem Koordinatenmessgerät (CMM) ergab eine Erfolgsquote von 100 % . Dadurch konnte die Lieferzeit für das Projekt von 4 Wochen auf 12 Tage verkürzt werden.
Benötigen Sie eine ähnliche Präzisionsbiegelösung für Titanlegierungen mit mehreren Krümmungen? Kontaktieren Sie die Ingenieure von JS Precision für eine kostenlose DFM-Überprüfung und eine individuelle Prozess-Roadmap.
Was sind die 5 entscheidenden Kriterien bei der Auswahl eines Lieferanten für Präzisionsmetallumformung?
Konzentrieren Sie sich bei der Bewertung von Blechbiegelieferanten auf die Anzahl der CNC-Achsen, die Datenbank zur Rückfederungskontrolle, die Fähigkeit zur Inspektionsausrüstung (KMG/3D-Scanner) und die Fähigkeit zur technischen Zusammenarbeit mit DFM.
Fünf zentrale Bewertungsindikatoren (Checkliste):
- Werkzeug- und Formenbaukapazitäten: Welche Fähigkeiten haben Sie bei der Entwicklung spezieller segmentierter Formen zusammen mit nicht markierenden Werkzeugen (Akzeptanzkriterien: Können Sie spezielle nicht markierende Formenlösungen wie Roll-aV-/Polyurethan-Dichtungen liefern)?
- Umfang der Zertifizierung des Qualitätssystems: Zertifizierung nach ISO 9001:2015 und IATF 16949 (Automotive/Präzisionsinstrumente) (Annahmekriterien: Die Zertifikate sind aktuell und Umfangsdokumente können vorgelegt werden).
- Genauigkeit der Inspektionsausrüstung: Das Koordinatenmessgerät (KMG), der tragbare Gelenkarm-Lasertaster und das Oberflächenrauheitsmessgerät sind alle verfügbar (Akzeptanzkriterien: KMG-Anzeigefehler ≤ 2,5 μm + L/250).
- Schnelle Prototyping-Reaktionsfähigkeit: Die Formenbibliothek ist universell und kann innerhalb von 48 Stunden nach einer Vereinbarung Muster liefern (Annahmekriterien: DFM und Angebotsversand innerhalb von 4 Stunden nach Erhalt der STEP + 2D-PDF-Zeichnungen).
- Integrierte Verwaltung und Kontrolle der Oberflächennachbehandlung: Prozessrückverfolgbarkeit von Eloxierung, Passivierung und Pulverbeschichtung (Abnahmekriterien: Alle Chargen werden mit Testprotokollen zur Oberflächenrauheit und Schichtdicke geliefert).
Bereiten Sie sich auf die Bewertung von Lieferanten für Präzisionsmetallbiegen vor? Kontaktieren Sie JS Precision noch heute für eine kostenlose Checkliste zur Lieferantenbewertung und eine DFM-Herstellbarkeitsprüfung.
FAQs
F1: Was sind die Hauptunterschiede im Biegeverhalten zwischen Aluminium 6061-T6 und 5052-H32?
Aluminium 6061-T6 mit einer Zugfestigkeit von ≥ 290 MPa hat eine Dehnung von nur 8–10 %. Beim Kaltbiegen kommt es bei Aluminium 6061-T6 zu Rissen an den Korngrenzen, daher sollte der Mindestradius etwa das Dreifache der Dicke betragen (d. h. R ≥ 3t ). Im Gegensatz dazu hat 5052-H32 eine Dehnung von 12–18 %, kann bei R = 1 t gebogen werden und weist eine viel geringere Rückfederung auf als 6061-T6.
F2: Wie kontrolliert JS Precision den kumulativen Toleranzaufbau bei Mehrfachbiegevorgängen?
JS Precision setzt eine automatisierte 8-Achsen-Biegemaschine ein, die in der Lage ist, den Winkel unterwegs per Laser zu messen und die Druckrückmeldung für Feineinstellungen am Totpunkt der Presse zu nutzen, indem sie die tatsächliche Dicke des Blechs innerhalb von 0,01 Sekunden berücksichtigt. Mit Unterstützung einer Prozesskontrolle mittels berührender Messmaschinen bleibt die Gesamtabweichung von über 5 Biegungen innerhalb von ±0,05 mm.
F3: Welche technischen Faktoren beeinflussen das Angebot für kundenspezifische Metallbiegedienste am stärksten?
Der Biegeangebot wird durch die Materialqualität, die Blechdickentoleranz, die Biegedurchgangs- und Interferenzkomplexität, die Amortisationsgebühr für nicht markierende Werkzeuge und das Testniveau bestimmt. Wenn eine einzelne Charge 500 oder mehr Teile erreicht, können die Amortisationskosten für die Werkzeugeinrichtung um mehr als 35 % gesenkt werden.
F4: Warum ist es notwendig, einen Mindestabstand zwischen Loch und Biegung einzuhalten, und wie lautet die Formel?
Durch das plastische Fließen des Materials im Biegebereich kann es zu einer Vergrößerung des angrenzenden Lochs kommen. Der Abstand vom Rand des Lochs zum Tangentenpunkt des Innenradius der Biegung sollte D ≥ 2,5 t + R betragen. Bei beengten Platzverhältnissen sollte eine Laser-Entlastungsnut eingebracht werden, um eine Spannungsübertragung zu verhindern.
F5: Was ist der K-Faktor beim Blechbiegen und warum bestimmt er die Genauigkeit von Flachmustern?
Der K-Faktor ist das Verhältnis zwischen der Position der neutralen Schicht beim Biegen und der Blechdicke t (die normalerweise zwischen 0,3 und 0,5 liegt). Die genaue Messung des K-Faktors ist wichtig für die korrekte Entwicklung flacher Muster zum fehlerfreien Abwickeln und Zuschneiden von Blechen im CAD und auch für die Vermeidung von Formen außerhalb der Toleranz nach dem Biegeprozess.
F6: Was ist die minimale Blechdicke, die bei der Präzisionsmetallumformung erreicht werden kann?
Dank hochpräziser CNC-Pressen und Präzisionsschleifformen können ultradünne Dichtungen und Abschirmungen mit einer Dicke von nur 0,1 mm konsistent hergestellt werden. Ultradünne Folien mit einer Stärke von 0,1 bis 0,3 mm werden üblicherweise durch photochemisches Ätzen mit Biegeführungslinien geschnitten und anschließend auf den Vorrichtungen geformt.
F7: Wie werden Werkzeugspuren und Kratzer auf kosmetischen Aluminiumteilen vollständig verhindert?
JS Precision verwendet elastische untere Formpolster aus Polyurethan, hochfeste Formschutzfolien oder sogar kratzfreie untere Roll-aV-Rollenformen , um Gleitreibung in Rollkontakt umzuwandeln und die ursprüngliche Oberflächenrauheit (Ra ≤ 0,4 μm) ohne Kratzer beizubehalten.
F8: Was ist die typische Vorlaufzeit vom CAD-Upload bis zur Prototypenlieferung bei JS Precision?
Nach Erhalt der CAD-Zeichnungen mit Toleranzdaten (2D) und 3D-STEP-Dateien ist JS Precision innerhalb von 2 bis 4 Stunden mit der DFM-Analyse und den Angebotsergebnissen fertig. Basierend auf seiner Formenbibliothek liefert JS Precision Prototypenwerkzeuge und Erstmusterprüfungen innerhalb von 48 Stunden.
Zusammenfassung
Die Qualität der Herstellung leichter, hochfester Legierungsteile hängt in hohem Maße von einer robusten Materialanisotropiekontrolle sowie präzisen Rückfederungskompensationsalgorithmen und maßgeschneiderten Werkzeugen und Matrizen ab . Durch die frühzeitige Einbeziehung von DFM-Richtlinien (Design for Manufacturing) wie Lochabstand zwischen Kanten und Druckentlastungsnuten und deren Kombination mit mehrachsigen CNC-Biegesystemen mit geschlossenem Regelkreis kann eine Maßgenauigkeit von ±0,05 mm zuverlässig hergestellt werden, ohne dass Fehler durch Biegerisse, Oberflächenfehler und Lochdehnung auftreten.
Bitte wenden Sie sich an JS Precision Engineering, wenn bei Ihrer Produktion Probleme wie Risse beim Biegen, Toleranzüberschreitungen oder Oberflächenmarkierungen/Matrizenmarkierungen auftreten. Einfach Senden Sie Ihre 3D-CAD-Zeichnungen (STEP/IGES/DXF), und das Engineering-Team sendet Ihnen innerhalb von 4 Stunden einen kostenlosen Bericht zur Machbarkeitsanalyse der Herstellung von DFM und einen schrittweisen Kostenvorschlag.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine ausdrücklichen oder stillschweigenden Zusicherungen oder Gewährleistungen hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

