 Deutsch



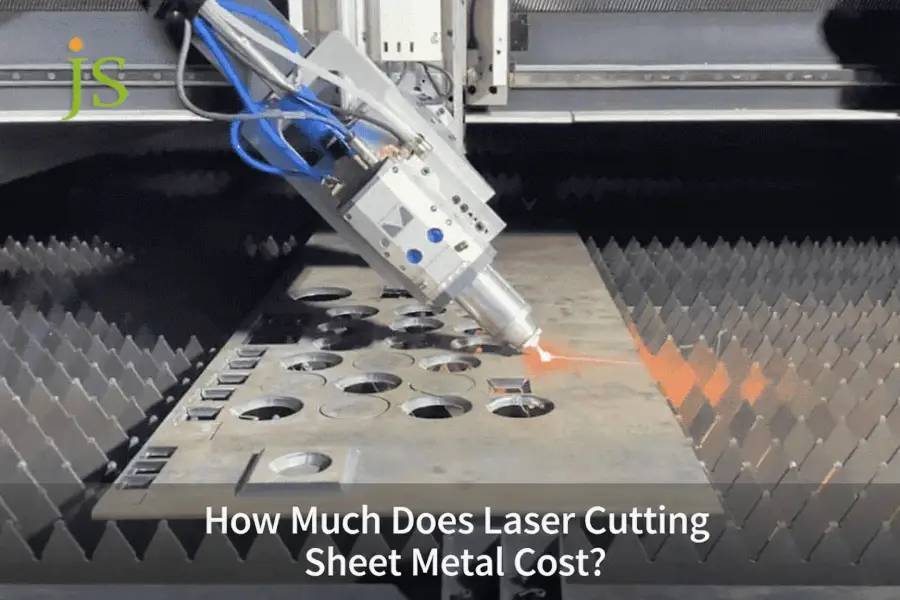

Laserschneiden von Blech Die Kosten liegen zwischen 0,40 und 8,50 pro Teil für Standardblechdicken (1 mm bis 6 mm), abhängig von den Stundensätzen der Maschine (60–150 US-Dollar/Stunde) , der dynamischen Verschachtelungsausbeute und der Anzahl der Einstiche. Die Laserschneidkosten sind definiert als die gesamten Herstellungskosten, die erforderlich sind, um Blechmaterial mithilfe eines fokussierten thermischen Photonenstrahls, der durch Hochdruckgas unterstützt wird, in fertige 2D-Konturen zu profilieren.
Kernübersichtstabelle: Kostenabmessungen für das Laserschneiden
|
Kerndimension |
Benchmark-Bereich/Metrik |
Wichtige Kostentreiber |
Branchen-Benchmark und -Standard |
|---|---|---|---|
|
Gebühr für die Laufzeit der Ausrüstung |
60 – 150 $/Std |
Laserleistung (3 kW vs. 12 kW+), Hilfsgastyp |
Eine 12-kW-Faser schneidet 200–300 % schneller als eine 3-kW-Faser |
|
Kosten pro Meter Schnitt |
0,45 – 5,50 $ / m |
Dicke (1 mm vs. 12 mm), Hilfsgas (O2/N2/Luft) |
Entspricht der Schnittklassifizierung ISO 9013 |
|
Piercing-Strafe pro Loch |
0,03 $ – 0,25 $/Loch |
Dicke, Durchstechmethode (Druck vs. Impuls) |
Mehrstufiger Impuls fügt 1,5–3 Sek./Loch für >8 mm hinzu |
|
Materialverschachtelungsertrag |
68 % – 92 % |
Teilegeometrie, gemeinsames Schneiden |
Unter 70 % Ausbeute erhöhen sich die Materialkosten um ≥25 % |
|
Volumenamortisation |
65–80 % Kostenreduzierung über 500 Stück |
Verdünnung der Programmiergebühr (30–80 $/Charge). |
FMS-Automatisierung reduziert Ausfallzeiten um 40 % |
Entsprechend ISO 9013:2017 , Thermisches Schneiden – Klassifizierung thermischer Schnitte – Geometrische Produktspezifikation und Qualitätstoleranzen definieren die Schnittoberflächenrauheit und Toleranzgrade für das Laserschneiden.
Den Produktionsdaten von JS Precision 2025 zufolge bestimmen die Materialausbeute und die Einstechdichte direkt den endgültigen Stückpreis.
Bei der praktischen Angebotserstellung hängt der Lieferpreis von der Nettomaterialausnutzung, der Anzahl der Einstiche pro Teil und dem Druck des Hilfsgases ab – Faktoren, die weit über die reine Schnittlänge hinausgehen.
Was ist die wahre Formel hinter den Kosten für das Laserschneiden von Blechen?
Die wahre Formel für die Kosten für das Laserschneiden von Blechen setzt sich aus dem Gewicht des Rohmaterials, einschließlich der Ausschussmarge, der aktiven Laserlaufzeit, den Einstechstrafen, dem Verbrauch von Hilfsgas und dem festen Programmieraufwand zusammen. Anbieter von kundenspezifischen Laserschneiddiensten Bewerten Sie den Gesamtpreis wie folgt:
Kosten = (Bruttogewicht des Materials × Rohpreis) + (Laufzeit × Maschinenrate) + (Einstichanzahl × Einstichkosten) + (Gasvolumen × Gasrate) + (Einrichtungsgebühr ÷ Menge)
Diese Formel dekonstruiert die tatsächliche Abrechnungslogik in der Werkstatt und deckt fünf Hauptvariablen ab: Materialien, Arbeitsstunden, Perforation, Gas und Fixkosten , wodurch eine technische mathematische Grundlage für eine genaue Preisgestaltung bereitgestellt wird.
Zwei Beziehungen bestimmen die Maschinenzeitkosten: Die Vorschubgeschwindigkeit sinkt nichtlinear mit zunehmender Blechdicke und die Eilgangzeit (G00) wächst mit der Anzahl der Lochungen und dem Teileabstand. Bei der Angabe der Laufzeit muss beides modelliert und nicht geschätzt werden. Die CAM-Programmierung und die Verschachtelungseinrichtung kosten 30 bis 80 US-Dollar pro Charge , und diese einmalige Gebühr muss über die gesamte Bestellmenge abgeschrieben werden. Das Lochen und die damit verbundene Einschaltzeit des Lasers verlängern den gesamten Schneidzyklus um mehr als 30 %, was die Maschinenzeitkosten direkt erhöht.
Pro ASTM A370-22 , Standardtestmethoden und Definitionen für die mechanische Prüfung von Stahlprodukten, definiert die Zugprüfung die Streckgrenze und die Zugwerte, die zur Überprüfung des eingehenden Blechs verwendet werden. Das Materialgewicht wird jedoch aus der Nenndicke × der Dichte (7,85 g/cm³ für Kohlenstoffstahl) plus dem Toleranzband für die Werksdicke berechnet – nicht aus A370.
Laut den Produktionsdaten von JS Precision 2025 machen Lochstanzstrafen 22–28 % der gesamten Laserschneidkosten für Teile mittlerer Komplexität aus.
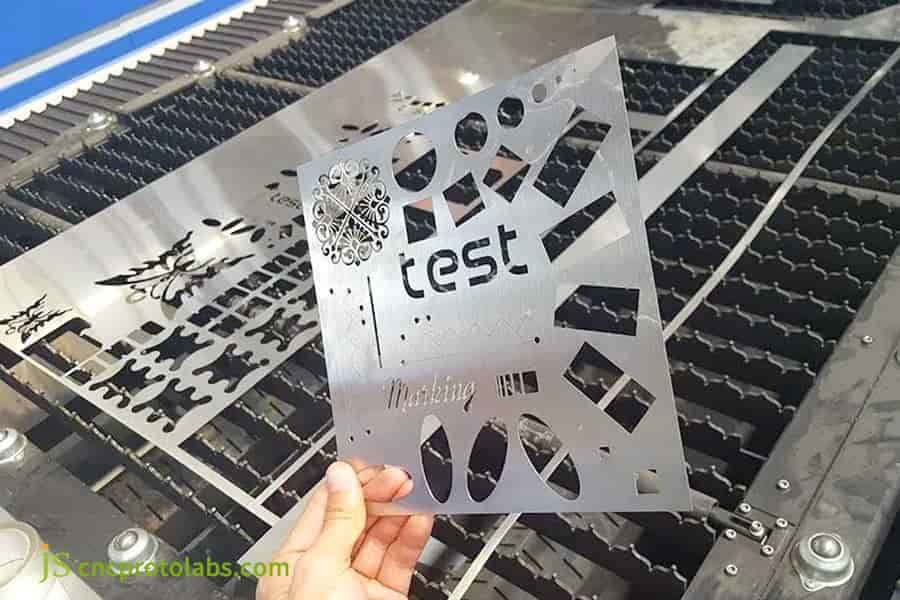
Abbildung 1: Hand hält eine lasergeschnittene Testplatte mit verschiedenen Formen und Löchern über dem Maschinenbett.
Wie beeinflussen Materialqualitäten und -dicken die Preise für kundenspezifisches Laserschneiden?
Materialqualität und -dicke bestimmen Preis für Laserschneiden durch Reduzierung der Vorschubgeschwindigkeit, der Photonenabsorptionseffizienz und der erforderlichen Hilfsgasdrücke. Die Vorschubgeschwindigkeit sinkt mit zunehmender Dicke: 1,5 mm Kohlenstoffstahl schneidet mit 18,0 m/min auf einem 3-kW-Faserlaser, 3 mm sinkt auf 8,5 m/min und 6 mm 304-Edelstahl sinkt auf 1,6 m/min – letzteres erfordert 25 bar Stickstoff und eine 12-kW-Quelle (siehe Matrix unten). Reflektierende Legierungen wie Messing und Aluminium erfordern Faserquellen mit hoher Spitzenleistung, um Rückreflexionsschäden zu vermeiden, was einen Verarbeitungszuschlag von 15 % bis 35 % mit sich bringt.
Unterschiede in den Schnittparametern bei verschiedenen Materialien und Dicken
- Vorschubgeschwindigkeit, Gasdruck und Leistungsbedarf unterscheiden sich stark zwischen kaltgewalztem Stahl (SPCC/CRS), Edelstahl 304/316, 5052-Aluminium und C260-Messing – bei 1,5 mm, 3 mm und 6 mm (siehe Parametermatrix unten). Edelstahl mit einer Dicke von 6 mm ist pro Meter 120 % teurer als Kohlenstoffstahl, der nach derselben Spezifikation hergestellt wird.
- Das Schneiden von 6-mm-Edelstahl erfordert eine Düse mit großem Durchmesser und hochreinen Stickstoff bei 20 bar oder mehr, um viskose hochlegierte Schlacke aus der Schnittfuge zu entfernen. Der Energie- und Gasverbrauch pro Meter steigt im Vergleich zur gleichen Dicke von Kohlenstoffstahl um etwa 180 % .
Verarbeitungsmechanismus und Kostenaufschlag hochreaktiver Materialien
- Faserlaser, die bei 1,06 μm arbeiten, werden von Aluminium und Messing effizienter absorbiert, aber dieselben Legierungen reflektieren einen Großteil der einfallenden Energie an der Schnittfront. Das Schneiden erfordert daher einen Rückreflexionsschutz für die Optik und eine um 15–35 % höhere Spitzenleistung als Weichstahl – weshalb für reflektierende Legierungen ein Verarbeitungszuschlag anfällt.
- Das Reflexionsvermögen erzwingt bei Materialien wie C260-Messing eine starke Reduzierung der Vorschubgeschwindigkeit , sodass für einen anhaltenden Durchsatz Faserquellen mit hoher Spitzenleistung erforderlich sind.
Typische Material- und Dickenschneideparameter und Kostenmatrix
|
Material und Dicke |
Hilfsgas (bar) |
Schnittgeschwindigkeit (m/min) |
Kosten pro Meter ($/m) |
Leistungsbedarf (kW) |
|---|---|---|---|---|
|
Kohlenstoffstahl 1,5 mm |
N2 (15) |
18.0 |
0,65 |
3 |
|
Kohlenstoffstahl 3 mm |
N2 (18) |
8.5 |
1,20 |
6 |
|
Kohlenstoffstahl 6 mm |
O2 (1,5) |
3.2 |
2.10 |
6 |
|
Edelstahl 304 1,5 mm |
N2 (20) |
12.0 |
1.10 |
3 |
|
Edelstahl 304 3 mm |
N2 (22) |
5.5 |
2,40 |
6 |
|
Edelstahl 304 6 mm |
N2 (25) |
1.6 |
4,60 |
12 |
|
Aluminium 5052 3 mm |
N2 (18) |
6,0 |
2,80 |
6 |
|
Messing C260 3mm |
N2 (20) |
4.5 |
3,80 |
12 |
Das Schneiden von 6 mm 304 kostet 120 % mehr pro Meter als 6 mm Kohlenstoffstahl ( 4,60 $/m gegenüber 2,10 $/m ), da die viskose Schlacke weitaus mehr Laserenergie und Hochdruckstickstoff zum Auswerfen erfordert.
Pro ISO 9013:2017 , Thermisches Schneiden – Klassifizierung von thermischen Schnitten – Geometrische Produktspezifikation und Qualitätstoleranzen. Ein thermischer Schnitt wird nach Rechtwinkligkeits- oder Winkligkeitstoleranz und nach Oberflächenrauheit bewertet. Dies ist die Toleranzsprache, auf die sich Ihre Zeichnung beziehen sollte, wenn Sie lasergeschnittene Kanten angeben.
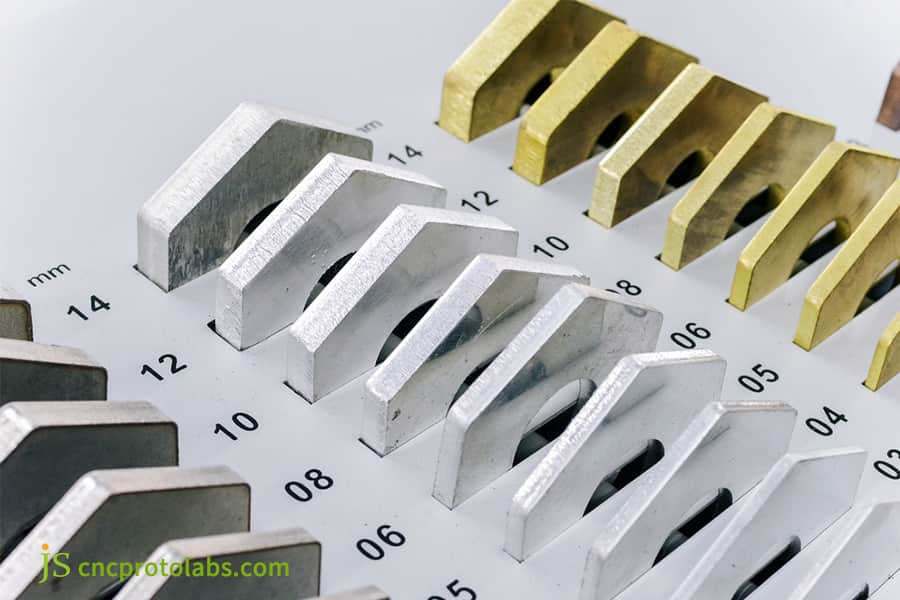
Abbildung 2: Lasergeschnittene Teile unterschiedlicher Dicke mit Markierungen für individuelle Schnittpreise.
Wie beeinflusst die Auswahl des Hilfsgases die Herstellungskosten beim Laserschneiden?
Die Wahl des Hilfsgases führt direkt zu einer Kostendivergenz beim Laserschneiden in der Metallverarbeitung, wodurch die Betriebskosten pro Stunde um 8 bis 25 pro Schneidkopf sinken. Sauerstoff unterstützt exotherme Reaktionen bei dickem Weichstahl bei niedrigen Drücken (0,5–2 bar), wodurch die Gaskosten minimiert werden, aber eine harte Oxidhaut zurückbleibt, die entfernt werden muss . Stickstoff verhindert Oxidation für saubere, schweißbereite Kanten auf Aluminium und Schneiden von Edelstahl erfordert jedoch hohe Drücke (15–25 bar) und hohe Reinheiten (99,999 %), was die Gaskosten pro Meter erheblich in die Höhe treibt.
Kostenvergleich zwischen Sauerstoff- und Stickstoffschneiden
- Sauerstoff ist das günstigste Hilfsgas und löst bei 0,5–2 bar eine exotherme Reaktion aus, die dem Schnitt Wärme zuführt – die Standardwahl für dicken Kohlenstoffstahl . Der Nachteil ist ein harter Oxidbelag auf der Schnittfläche, der vor dem Schweißen oder Beschichten durch Beizen oder Schleifen entfernt werden muss, was einen zweiten Arbeitsgang mit sich bringt.
- Hochreiner Stickstoff (N2) bei 15–25 bar und 99,999 % Reinheit verhindert die Oxidation von Edelstahl und Aluminium. Beim Stickstoffschneiden entfallen mehr als 30 % der Betriebskosten auf Gas – bei einer Dicke von 8 mm liegen sie bei 18 bis 28 US-Dollar pro Stunde.
Machbarkeitsanalyse des Hochdruck-Luftschneidens
- Bei 4-mm-Kohlenstoffstahl und Aluminiumlegierungen kostet Hochdruckluft (ungefähr 78 % Stickstoff / 21 % Sauerstoff) 15–20 % weniger pro Maschinenstunde als flüssiger Stickstoff in Leitungen, was zu einer Gesamteinsparung von etwa 30 % bei Strukturteilen führt, die keine oxidfreien Kanten erfordern.
- Der Laserschneid-Herstellungsprozess erfordert ein vierstufiges Filter- und Trocknungssystem, um einen Taupunkt von ≤ -40 °C sicherzustellen und eine Linsenkontamination zu verhindern.
Interne Testdaten von JS Precision
Im Jahr 2025 Schneiden von Aluminiumplatten Projekt, JS Präzisionsschnitt von 3 mm 5052-Aluminium mit 16 bar sauberer Druckluft anstelle von 22 bar flüssigem Stickstoff. Die Hilfsgaskosten pro Teil sanken auf 35,8 % der Stickstoffbasislinie – eine Einsparung von 64,2 % – wobei die Schnittflächenrauheit bei Ra ≤ 3,2 μm gehalten wurde . Bei dünnwandigen Teilen mit unkritischen Kanten erspart Druckluft einen Großteil der Kosten für hochreinen Stickstoff.
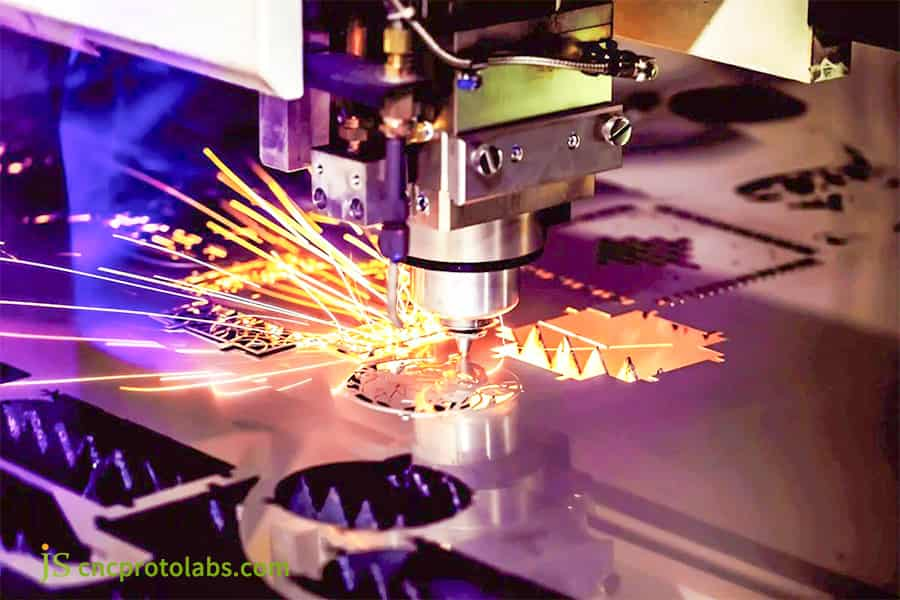
Abbildung 3: Laserschneidmaschine schneidet eine detaillierte Zahnradform mit hellen Funken.
Welchen Einfluss haben Schachtelungseffizienz und Skelettausschuss auf die Kosteneinsparungen?
Die Verschachtelungseffizienz bestimmt die Stückkosten, indem sie die abrechenbare Rohmaterialausbeute pro Masterblatt während der Laserschneidfertigung bestimmt. Nicht optimierte Teilegeometrien mit einer Auslastung von 65 % zwingen den Käufer , 35 % Restgitterschrott zum vollen Rohstoffpreis zu finanzieren . Fortschrittliche algorithmische Verschachtelung und Common-Line-Cutting (gemeinsamer Schnittpfad zwischen benachbarten Teilen) steigern die Auslastung auf über 85 %, verkürzen die gesamte Verfahrstrecke des Schneidbalkens um 15 bis 30 % und senken direkt sowohl den Rohmaterialverbrauch als auch die Maschinenlaufzeiten .
Grundregeln für die Schrottpreisgestaltung und Layoutoptimierung
- Die von ausgelagerten Herstellern für die Schrottskelette berechneten Kosten entsprechen dem Preis der Rohstoffe. In diesem Fall muss der Käufer bei einem Auslastungsgrad des Panels von 65 % für 35 % Ausschuss zahlen, was zu einer erheblichen Erhöhung der Stückkosten führt.
- Durch den Einsatz fortschrittlicher Algorithmen zur Verschachtelung kann die Auslastung auf über 85 % gesteigert werden, wodurch der Leerlaufweg des Laserkopfs um 15–30 % reduziert und auch die Material- und Maschinenzeitkosten gesenkt werden.
Gemeinsames Kantenschneiden und Mikroverbindungsverfahren
- Beim Schneiden mit gemeinsamer Linie teilen sich benachbarte Teile eine einzige Schnittfuge, wodurch ein vollständiger Durchgang entfällt und die Anzahl der Einstiche um etwa die Hälfte reduziert wird . Mikrolaschen (Mikrogelenke) halten Kleinteile im Skelett, sodass sie nicht umkippen und mit dem Schneidkopf kollidieren können.
- Die Kombination rechteckiger Teile mit L-förmigen Teilen im Nest erhöhte die Auslastung in unseren Läufen im Jahr 2025 von 68 % auf 88 % und reduzierte das Rohmaterial pro Teil um 22,7 % und die Laserbearbeitungszeit um 14,5 %.
Den Produktionsdaten von JS Precision 2025 zufolge führt die Optimierung der Verschachtelungsausbeute zu einer direkten Reduzierung der Stückkosten um 15–30 %.
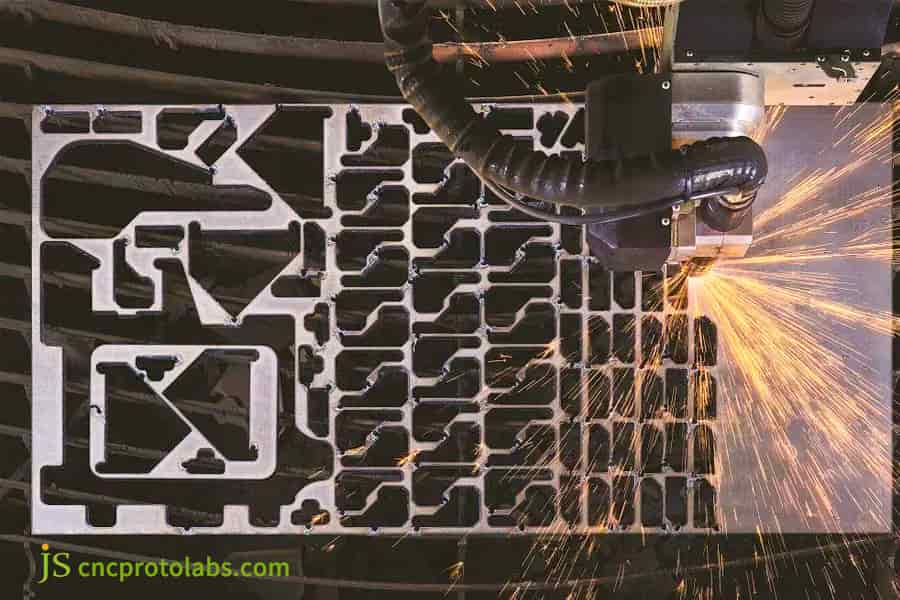
Abbildung 4: Laserschneiden eines dicht verschachtelten Blechs mit verschiedenen Ausschnitten und hellen Funken.
Warum verursachen Nachbearbeitungsanforderungen sekundäre Spitzen in einem Laserschneidangebot?
Nachbearbeitungsspezifikationen führen zu plötzlichen Eskalationen bei einem Angebot zum Laserschneiden, indem sie sekundäre manuelle und mechanische Arbeitszyklen über das primäre Schneidbett hinaus einführen. Während rohe Blechkanten Mikrograte, Krätze und thermische Oxidationsschichten aufweisen, erfordern nachgelagerte Anwendungen häufig eine Vibrationsentgratung, eine automatisierte Kantenverrundung oder ein Oberflächenbeizen. Die manuelle Krätzeentfernung auf dicken Blechen kostet 0,15 bis 0,80 US-Dollar pro laufendem Meter und verwandelt damit einen Standard Herstellung durch Laserschneiden Aufgabe in einen mehrstufigen Produktionsworkflow umzuwandeln.
Ausfall des nachgelagerten Prozesses und Kostensteigerung
- Mechanisches Entgraten, automatisiertes Kantenverrunden (auf R0,5–R1,0 mm, um ein Abblättern der Beschichtung zu verhindern), Beizen und Passivieren der Wärmeeinflusszone (HAZ) und Nivellieren (um durch den Herstellungsprozess verursachte Verformungen durch thermische Spannung zu beseitigen).
- Wenn in einer Zeichnung eine Entgratung ohne Angabe einer Kantenbeschaffenheit nach ISO 13715 gefordert wird, schlägt der Hersteller standardmäßig die engste Güteklasse vor und erhöht die Stückkosten um 25–40 %.
Vergleich der Kostenzuwächse bei der Nachbearbeitung
|
Prozesskategorie |
Kostensteigerungsverhältnis |
Industriestandard |
Kantentoleranz erreicht |
|---|---|---|---|
|
Mechanisches Entgraten |
+10 %–15 % |
ISO 13715 |
Ra 3,2–6,3 μm |
|
Kantenverrundung R0,5–R1,0 |
+15 %–20 % |
ISO 13715 |
Radius R0,5–1,0 mm |
|
Beizen und Passivieren |
+20 %–30 % |
ASTM A380 / ASTM A967 |
Oxidfreier Glanz |
|
Präzises Stressnivellieren |
+25 %–35 % |
ISO 2768-2 |
Ebenheit ≤0,2 mm |
Durch die eindeutige Angabe des Randtoleranzniveaus in Konstruktionszeichnungen kann effektiv verhindert werden, dass Vertragshersteller die Polierkosten standardmäßig auf der Grundlage der höchsten Spezifikationen berechnen, und so unnötige Preisspitzen vermeiden.
Entsprechend ISO 13715:2017 , Technische Zeichnungen – Kanten undefinierter Form – Vokabular und Hinweise definieren Anforderungen an die Kantenbeschaffenheit für Entgratungsvorgänge.

Wie senkt das Produktionsvolumen den Stückpreis für das Laserschneiden drastisch?
Das Produktionsvolumen führt zu einem exponentiellen Rückgang der Stückpreise bei einem Laserschneiddienst für Bleche aufgrund der Amortisierung fester, einmaliger Engineering-Kosten (NRE) und einer optimierten Materiallogistik. Bei einem 1- bis 5-teiligen Prototypenlauf kosten die feste CAM-Programmierung, die Maschineneinrichtung, die optische Ausrichtung und das Laden der Bleche insgesamt 50 bis 150 US-Dollar , wovon alles auf eine Handvoll Teile entfällt. Durch die Skalierung auf mehr als 1.000 Teile amortisiert sich dieser Mehraufwand auf Cent pro Teil und ermöglicht automatisierte Palettenwechsel, um den Balken kontinuierlich in Betrieb zu halten .
Grenzkostenänderungsmodell und Batch-Effekt
- Beim Prototyping (1–10 Stück) sind die Stückkosten am höchsten : Feste CAM-Programmierung und optische Registrierung kosten unabhängig von der Menge 50–150 US-Dollar, und es gibt keinen Skaleneffekt, der sie absorbieren könnte. Ab 1.000 Stück amortisiert sich die gleiche Gebühr auf Cent pro Teil.
- Über die 450 Massenproduktionsprojekte JS Präzision Die im Jahr 2025 durchgeführte Produktion führte zu einer Erhöhung der Bestellmenge von 5 auf 500 Stück und reduzierte die durchschnittlichen Herstellungskosten pro Einheit um 72,4 % .
Effektive Lichtausbeute und Komprimierung der Leerlaufzeit der Geräte
- Automatisierte Linien mit silobasierter Blechbeladung sorgen dafür, dass die effektive Einschaltzeit des Strahls bei 85–90 % liegt, wodurch die Arbeits- und Leerlaufkosten pro Einheit um mehr als 70 % gesenkt werden.
- Feste Vorbereitungsarbeiten – DXF-Bereinigung, Materialbereitstellung, Düsenausrichtung – dauern 20–40 Minuten pro Charge . Bei einer Auflage von 1.000 Teilen ist das ein vernachlässigbarer Bruchteil der Gesamtzeit; Bei einer 5-teiligen Auflage dominiert es die Kosten.
Wie können DFM-Prinzipien 30 % der gesamten Laserschneidkosten einsparen?
Design for Manufacturing (DFM)-Regeln senken direkt die Kosten für das Laserschneiden von Blechen, indem sie unnötige Laserwege, Zyklen und thermische Verformungsrisiken eliminieren. Durch die Optimierung der minimalen Lochdurchmesser im Verhältnis zur Materialdicke (Durchmesser ≥ 1,0× Dicke beibehalten), übermäßig enge Innenradien vermieden werden (empfohlen wird r ≥ 0,5× Dicke) und die Gruppierung gemeinsamer Schnitte können die Kosten für das Laserschneiden bei der Metallherstellung um bis zu 30 % gesenkt werden. Diese Designoptionen verhindern ein vorzeitiges Ausblasen der Düse, optische Rückreflexion und manuelles Entgraten der Kanten.
Minimale Öffnungsbegrenzung und Kontrolle der thermischen Ansammlung
- In Faserlaserschneiden Halten Sie den Lochdurchmesser bei d ≥ 1,0 × Materialdicke – und d ≥ 1,2 × Dicke für Aluminium. Untergroße Löcher fangen Wärme ein, verursachen Durchbrennen und erzwingen ein langsames Durchstechen mit mehreren Impulsen, was alles zu höheren Kosten führt.
- Die Einhaltung dieser Regel vermeidet schätzungsweise 40 % der Piercing-Burnouts und reduziert so ungeplante Ausfallzeiten und Ausgaben für Verbrauchsmaterialien.
Konturscharfer Eckenübergang und Schnittfugenabstandskontrolle
- Verwenden Sie einen Inneneckenradius von r ≥ 0,5 × Materialstärke (z. B. r ≥ 1,5 mm bei einem 3-mm-Blech). Ein größerer Radius sorgt dafür, dass der Schneidkopf in der Ecke eine konstante Geschwindigkeit beibehält und so ein lokales Überbrennen und Schlackenbildung durch Abbremsen verhindert wird. Halten Sie den Steg zwischen benachbarten Löchern auf einer Materialstärke von ≥ 2 ×, um thermische Verformungen zu begrenzen.
- Das Entfernen überlappender Linien und Mikrofragmente aus der CAD-Datei verhindert unnötige Kopfverzögerungen und entfernt 5–10 % der ineffektiven Schnittlänge .
Fallstudie: Wie JS Precision die Kosten für die Herstellung medizinischer Chassis um 28 % senkte?
Kundenschwierigkeiten
JS Precision senkte die Kosten um 28 % für Herstellung medizinischer Fahrgestelle durch die Implementierung von algorithmischer Verschachtelung, Leapfrog-Cutting und Druckluftunterstützung. Das 2,0 mm starke 304-Edelstahlgehäuse des Kunden erforderte 184 eng beieinander liegende Kühllöcher, wobei die linearen Abmessungen ISO 2768-m (±0,1 mm) entsprachen. Das Teil des Originallieferanten verzog sich aufgrund der Hitzestauung um 1,8 mm, was die Ebenheitsanforderung von 0,4 mm bei weitem übertraf, und starke Schlacke erforderte manuelles Schleifen, was die Kosten auf 14,20 US-Dollar pro Stück trieb.
JS-Präzisionslösung
- Das segmentierte Puls-Piercing ersetzte das kontinuierliche Blast-Piercing. Die Durchstechzeit pro Loch sank auf 0,08 s und die Spritzerhöhe blieb unter 5 mm, wodurch Oberflächenverunreinigungen auf der Platte vermieden wurden.
- Strategie zur thermischen Spannungsverteilung: Ein Leapfrog-Schnittpfad in CAM vervierfacht den Abstand zwischen benachbarten beheizten Zonen und sorgt dafür, dass sich die Restspannung verteilt, anstatt sich anzusammeln.
- Austausch des Druckluft-Schneidprozesses: Validiert durch Salzsprühtests, wurde das Hilfsgas von 20 bar hochreinem Flüssigstickstoff auf vierstufig gefilterte Druckluft mit 18 bar umgestellt, wodurch die Gaskosten pro Teil um 64,2 % gesenkt wurden, während die Montage- und Beschichtungsanforderungen weiterhin erfüllt wurden.
Lehren aus Fehlern und technischem Debuggen
Im ersten 10-teiligen Versuch verursachte der Hochgeschwindigkeitsvorschub mit voller Leistung durch Ecken Servo-Mikrovibrationen und erzeugte eine Eckenrauheit von Ra 4,5 μm und einen Überschnitt von 0,15 mm .
Unter Bezugnahme auf die praktischen Erfahrungen von JS Precision im medizinischen Chassis-Projekt von 2025 haben die Ingenieure die Laserleistung gegenüber der Beschleunigung neu profiliert, sodass die Leistung während der Kurvenverzögerung linear um 20 % abnimmt – genug, um den Überschnittfehler vollständig zu beseitigen .
Endgültige Ergebnisse der Massenproduktion
Die Ebenheit des Werkstücks wird innerhalb von 0,25 mm stabilisiert, wodurch sekundäre manuelle Schleif- und mechanische Nivellierungsprozesse überflüssig werden. Die Stückkosten sanken von 14,20 US-Dollar auf 10,22 US-Dollar (eine Reduzierung um 28 %) und die erste 2.500-teilige Charge erzielte eine 99,6-prozentige Erstmontageausbeute.
Benötigen Sie Lösungen für Probleme wie thermische Verformung in dicht gepackten Löchern oder übermäßig hohe Schneidkosten? Kontaktieren Sie jetzt das Engineering-Team von JS Precision, um die gleichen Lösungen für Skip-Step-Schneiden und Druckluftoptimierung zu erhalten und sicherzustellen, dass Ihre Teile die Präzisionsprüfung beim ersten Versuch bestehen!
FAQs
F1: Wie hoch ist der reguläre Maschinenstundensatz für kundenspezifische Blechlaserschneidarbeiten?
Die Stundenkosten der Faserlaserschneidmaschinen liegen im Allgemeinen zwischen 60 und 150 US-Dollar pro Stunde. Maschinen wie 3-kW- bis 6-kW-Laser für dünne Bleche können zwischen 60 und 90 US-Dollar pro Stunde kosten, und die Preise für Laser mit mehr als 12 kW liegen bei etwa 120 bis 150 US-Dollar pro Stunde. Diese Gebühren decken die Abschreibung der Maschine, die Stromkosten und die Verbrauchsmaterialien ab.
F2: Was unternimmt JS Precision, um sicherzustellen, dass das Laserschneiden für seine Kunden erschwinglich ist, ohne dass die Kantentoleranz beeinträchtigt wird?
Der hauseigene CAM-Verschachtelungsalgorithmus von JS Precision erreicht regelmäßig eine Materialausnutzung von über 85 %. In Kombination mit Hochdruckluftunterstützung und gemeinsamem Linienschneiden verkürzt es die Zykluszeit bei gleichzeitiger Einhaltung der ISO 9013-Genauigkeit (±0,1 mm), wodurch die Herstellungskosten des Kunden um 15–30 % gesenkt werden.
F3: Welches Hilfsgas liefert die niedrigsten Gesamtkosten für das Laserschneiden von Stahl?
Saubere Druckluft ist die kostengünstigste Option für Kohlenstoffstahl mit einer Dicke von ≤ 4 mm. In unseren Versuchen im Jahr 2025 konnten die Kosten für Hilfsgas pro Teil bei 3 mm dickem 5052-Aluminium um 64,2 % gesenkt werden. Bei Kohlenstoffstahl mit einer Dicke von mehr als 6 mm nutzt Niederdruck-Sauerstoff eine exotherme Reaktion, was im Vergleich zu Stickstoff zu deutlich geringeren Gaskosten und Strombedarf führt und ihn zur wirtschaftlichsten Option für dicke Bleche macht.
F4: Warum ist das Schneiden von Aluminium und Kupfer teurer als das Schneiden von Weichstahl?
Aluminiumlegierungen und Kupfer haben ein hohes Reflexionsvermögen und eine hohe Wärmeleitfähigkeit. Um Schäden vorzubeugen, ist ein Hochleistungslaser sowie eine Vorrichtung zum Schutz der Laserlinse erforderlich. In der Produktion benötigen sie 18–25 bar Stickstoff, um Schlacke aus der Schnittfuge auszuwerfen . Die Kombination aus langsamerer Vorschubgeschwindigkeit und höherem Gasverbrauch führt dazu, dass der Stückpreis höher ist als bei unlegiertem Stahl.
F5: Was sind die wichtigsten versteckten Kosten, auf die Sie bei einem Angebot für Laserschneiden achten sollten?
Achten Sie auf: nicht standardmäßige CAD-Reparaturen (30–80 US-Dollar pro Charge), Zuschläge für das Lochen dichter Löcher, Arbeitsaufwand für die Film- und Beschichtungsentfernung, Schlackenschleifen und Verzugsausgleich. Durch die Bereitstellung sauberer 1:1-DXF-Zeichnungen, die sich nicht überschneiden und fehlerfrei sind, können zusätzliche Kosten vermieden werden.
F6: Welche Mindestlochgröße kann geschnitten werden, ohne dass spezielle Bohrgebühren anfallen?
Es wird empfohlen, dass die Öffnung größer oder gleich der Materialdicke ist (d ≥ 1,0 × Plattendicke), und für Aluminiumlegierungen wird d ≥ 1,2 × Plattendicke empfohlen. Wenn die Öffnung kleiner als die Plattendicke ist, führt der Wärmestau zu Kantenverbrennungen und Düsenschäden, und das Werk muss auf CNC-Sekundärbohren umsteigen, was die Kosten erhöht.
F7: Um wie viel reduziert das gemeinsame Schneiden die Herstellungskosten?
Das gemeinsame Schneiden reduziert den Gesamtweg des Kopfes um 15–30 % und verringert die Anzahl der Einstiche um bis zu 50 %. Es senkt die Maschinenzeitkosten und erhöht die Materialausnutzung um 8–15 Prozentpunkte.
F8: Können 3D-CAD-Modelle (STEP/IGES) direkt zur Berechnung der Preise für Blechlaser verwendet werden?
Das Engineering-System kann STEP- oder IGES-Modelle lesen und sie entfalten, um 2D-Umrisse zu generieren Bereitstellung der entfalteten 2D-DXF-Zeichnungen bleibt das beste Preisformat der Branche. Standard-DXF-Dateien können direkt in das Nesting-System importiert werden, was den Preisfindungsprozess beschleunigt.
Zusammenfassung
Die Gesamtkosten des Laserschneidens von Blechen werden durch den Nettoausnutzungsgrad der Rohstoffe, die Art des Hilfsgases, die Perforationsdichte und die anschließende Bearbeitung bestimmt. Durch die frühzeitige Anwendung von DFM (Design for Manufacturability) – Kontrolle des Loch-zu-Dicke-Verhältnisses, Verwendung von Common-Line-Nesting und Auswahl von Hilfsgas nach Endverbrauch – können 20–30 % der versteckten Kostenprämie eingespart werden.
Wenn Projekte strenge Anforderungen an Schnitttoleranzen (ISO 2768-m), Oberflächengüte und Lieferzeiten für große Stückzahlen stellen, kombiniert JS Precision eine Hochleistungsfaserlaserflotte mit interner Technik, um Sie vom Prototyp bis zur Massenproduktion zu unterstützen. Senden Sie Ihre STEP- oder DXF-Zeichnungen und unser technisches Team wird innerhalb von 12 Stunden ein detailliertes gestaffeltes Angebot mit DFM-Empfehlungen zurücksenden.
Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

