 中文 (简体)



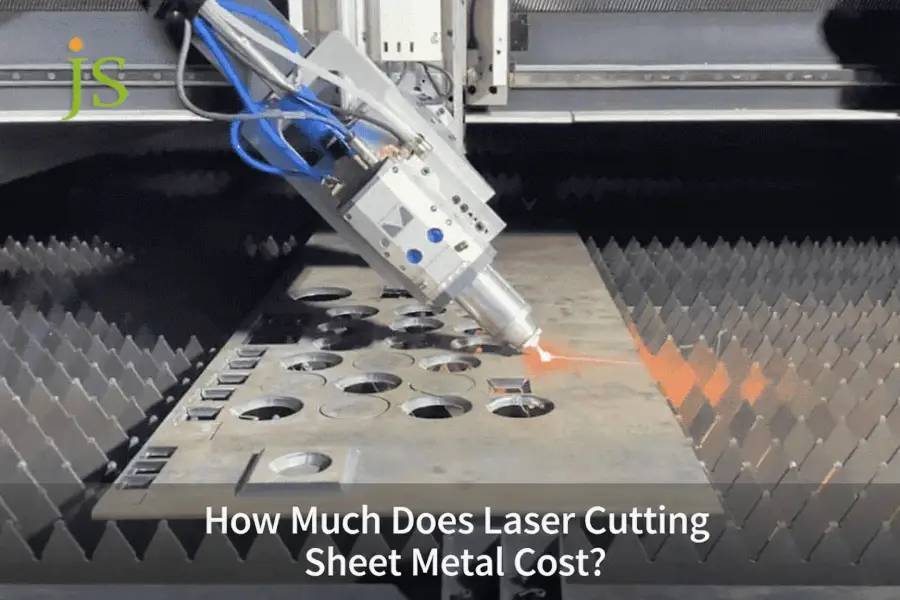

激光切割金属板材标准板材厚度(1 毫米至 6 毫米)的成本范围为每个零件 0.40 至 8.50,具体取决于机器每小时费率(60 至 150 美元/小时) 、动态嵌套产量和穿孔数量。激光切割成本定义为使用高压气体辅助的聚焦热光子束将金属板材成型为成品二维轮廓所需的总制造费用。
核心概览表:激光切割成本维度
|
核心维度 |
基准范围/公制 |
主要成本驱动因素 |
行业基准与标准 |
|---|---|---|---|
|
设备运行费 |
$60 – $150/小时 |
激光功率(3kW 与 12kW+),辅助气体类型 |
12kW 光纤切割速度比 3kW 快200%–300% |
|
每米削减成本 |
$0.45 – $5.50/平方米 |
厚度(1mm vs 12mm),辅助气体(O2/N2/空气) |
符合ISO 9013切割分类 |
|
每洞穿刺罚分 |
$0.03 – $0.25/洞 |
厚度,穿孔方法(爆炸与脉冲) |
多级脉冲为 >8mm 增加了 1.5–3 秒/孔 |
|
材料嵌套产量 |
68% – 92% |
零件几何形状、共线切割 |
良率低于 70% 导致材料成本增加 ≥25% |
|
数量摊销 |
500 件以上成本降低 65%–80% |
编程费($30–$80/批次)稀释 |
FMS 自动化将停机损失减少 40% |
根据ISO 9013:2017 , 热切割 — 热切割的分类 — 产品几何规格和质量公差定义了激光切割的切割表面粗糙度和公差等级。
根据JS Precision 2025年生产数据,材料产量和穿孔密度直接决定最终单价。
在实际报价中,交付价格取决于净材料利用率、每个零件的穿孔数和辅助气体压力——这些因素远远超出了切割长度本身。
激光切割钣金成本背后的真正公式是什么?
激光切割钣金成本的真实公式汇总了原材料重量,包括废品边际、激光运行时间、穿孔罚金、辅助辅助气体消耗和固定编程费用。定制激光切割服务提供商将总定价评估为:
成本 = (材料毛重 × 原价) + (运行时间 × 机器费率) + (穿孔次数 × 穿孔成本) + (气体量 × 气体费率) + (安装费 ÷ 数量)
这个公式解构了车间实际的计费逻辑,涵盖了材料、工时、穿孔、燃气、固定成本五个主要变量,为准确定价提供了工程数学基础。
有两种关系决定机器时间成本:进给率随着板材厚度的增加而非线性下降,快进 (G00) 时间随着穿孔数量和零件间距的增加而增加。在引用运行时间时,必须对两者进行建模而不是估计。每批 CAM 编程和嵌套设置成本为 30-80 美元,这笔非经常性费用必须在整个订单数量中摊销。穿孔和相关的激光开启时间使总切割周期增加了 30% 以上,直接增加了加工时间成本。
每ASTM A370-22 ,钢铁产品机械测试的标准测试方法和定义,拉伸测试定义了用于验证来料板材的屈服值和拉伸值。然而,材料重量是根据标称厚度 × 密度(碳钢为 7.85 g/cm3)加上轧机厚度公差带计算的,而不是根据 A370 计算的。
根据 JS Precision 2025 年生产数据,对于中等复杂度零件,穿孔罚金占激光切割总成本的 22%–28%。
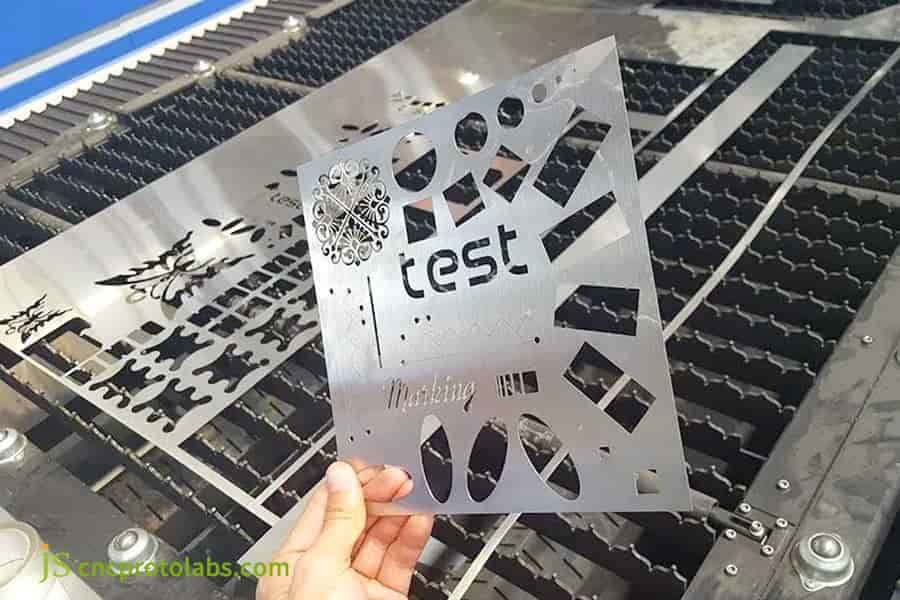
图 1:手持具有各种形状和孔的激光切割测试板在机床床上。
材料等级和厚度如何影响定制激光切割定价?
材料等级和厚度决定激光切割价格通过降低进给速率、光子吸收效率和所需的辅助气体压力。随着厚度的增加,进给速率急剧下降:在 3 kW 光纤激光器上切割 1.5 mm 碳钢的速度为 18.0 m/min,3 mm 的切割速度降至 8.5 m/min,6 mm 304 不锈钢的切割速度则降至 1.6 m/min —最后需要 25 bar 氮气和 12 kW 源(参见下面的矩阵)。黄铜和铝等反射合金需要高峰值功率光纤源来消除背反射损坏,从而增加 15% 至 35% 的加工附加费。
不同材料和厚度下切割参数的差异
- 冷轧钢 (SPCC/CRS)、304/316 不锈钢、5052 铝和 C260 黄铜(1.5 毫米、3 毫米和 6 毫米)的进给速度、气体压力和功率要求差异很大(参见下面的参数矩阵)。与相同规格的碳钢相比,6mm 厚度的不锈钢每米价格贵 120% 。
- 切割 6 毫米不锈钢需要大直径喷嘴和 20 巴或以上的高纯度氮气,以清除切缝中的粘性高合金熔渣。与相同厚度的碳钢相比,每米的能源和天然气消耗增加约180% 。
高活性材料的加工机理和成本溢价
- 铝和黄铜可以更有效地吸收工作波长为1.06 μm的光纤激光器,但这些合金会在切割前沿反射大部分入射能量。因此,切割它们需要对光学器件进行背反射保护,并且峰值功率比低碳钢高 15%–35% ,这就是反射合金需要支付加工附加费的原因。
- 反射率迫使 C260 黄铜等材料的进给速率大幅降低,因此持续的吞吐量需要高峰值功率光纤源。
典型材料和厚度切割参数和成本矩阵
|
材质及厚度 |
辅助气体(巴) |
切割速度(米/分钟) |
每米成本(美元/米) |
功率要求(千瓦) |
|---|---|---|---|---|
|
碳钢1.5mm |
N2 (15) |
18.0 |
0.65 |
3 |
|
碳钢3mm |
N2 (18) |
8.5 |
1.20 |
6 |
|
碳钢6mm |
氧气 (1.5) |
3.2 |
2.10 |
6 |
|
不锈钢304 1.5mm |
N2 (20) |
12.0 |
1.10 |
3 |
|
不锈钢304 3毫米 |
N2 (22) |
5.5 |
2.40 |
6 |
|
不锈钢304 6mm |
N2 (25) |
1.6 |
4.60 |
12 |
|
铝5052 3mm |
N2 (18) |
6.0 |
2.80 |
6 |
|
黄铜 C260 3mm |
N2 (20) |
4.5 |
3.80 |
12 |
切割 6 毫米 304 钢每米的成本比 6 毫米碳钢高出 120%( 4.60 美元/米 vs 2.10 美元/米),因为粘性熔渣需要更多的激光能量和高压氮气来喷射。
每ISO 9013:2017 , 热切割 — 热切割的分类 — 产品几何规格和质量公差,热切割根据垂直度或角度公差以及表面粗糙度进行分级。这是您的绘图在指定激光切割边缘时应参考的公差语言。
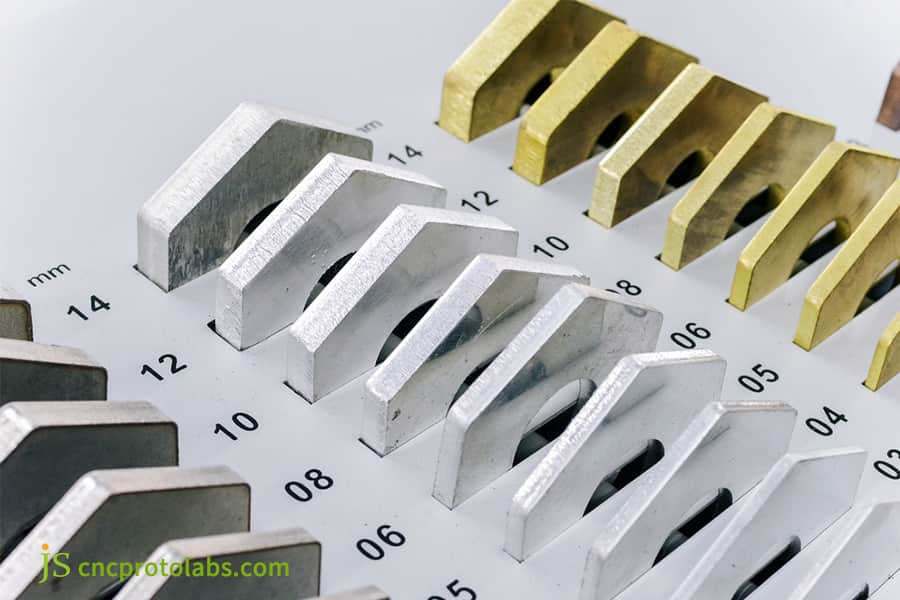
图 2:激光切割不同厚度的零件,并带有用于定制切割定价的标记。
辅助气体选择如何决定激光切割的制造成本?
辅助气体的选择直接造成金属制造激光切割的成本差异,每个切割头每小时的运营成本会增加 8 至 25 倍。氧气支持厚低碳钢在低压(0.5-2 bar)下发生放热反应,最大限度地降低气体成本,但会留下需要去除的坚硬氧化皮。氮气可防止氧化,使铝和铝材上的焊接边缘保持清洁不锈钢切割但需要高压(15-25巴)和高纯度(99.999%),这大大增加了每米的气体费用。
氧气与氮气切割成本比较
- 氧气是最便宜的辅助气体,在 0.5-2 bar 的压力下,会引发放热反应,为切割增加热量,这是厚碳钢的标准选择。代价是切割面上的硬质氧化皮必须在焊接或涂层之前通过酸洗或研磨去除,这增加了二次操作。
- 15–25 bar 和 99.999% 纯度的高纯度氮气 (N2) 可防止不锈钢和铝氧化。气体占氮气切割运营成本的 30% 以上— 厚度为 8 毫米时达到每小时 18 至 28 美元。
高压空气切割可行性分析
- 对于 4 毫米碳钢和铝合金,高压空气(大约 78% 氮气/21% 氧气)每机器小时的成本比管道液氮低 15%–20% ,对于不需要无氧化边缘的结构零件来说,总共节省大约 30%。
- 激光切割制造过程需要四级过滤和干燥系统,以确保露点≤-40°C,防止镜片污染。
JS Precision 内部测试数据
2025年铝板切割项目中,JS Precision 使用 16 bar 清洁压缩空气(而不是 22 bar 液氮)切割 3 mm 5052 铝。每个零件的辅助气体成本下降至氮气基线的 35.8%,节省 64.2%,同时切割表面粗糙度保持在 Ra ≤ 3.2 μm 。对于具有非关键边缘的薄规格零件,压缩空气消除了高纯度氮气的大部分成本。
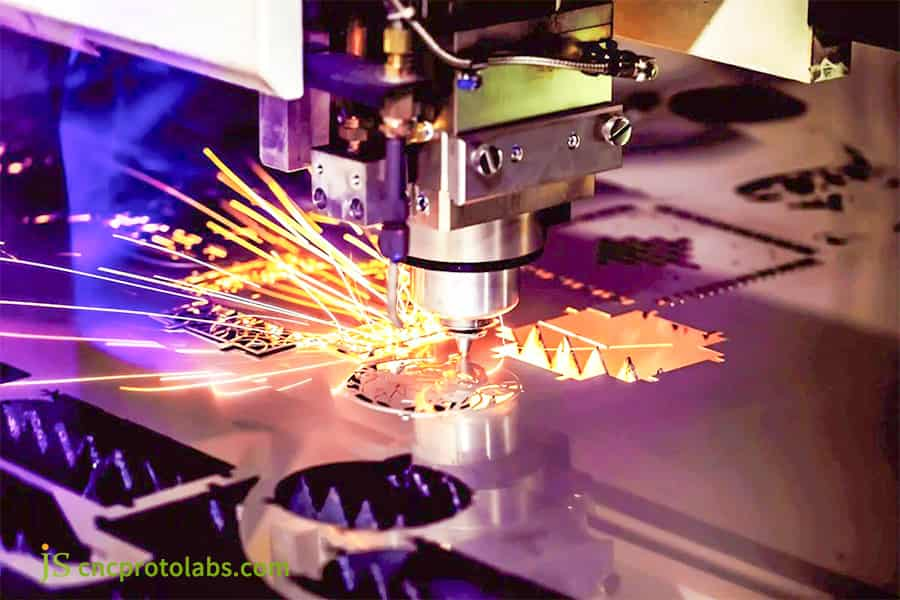
图 3:激光切割机切割出细致的齿轮形状,明亮的火花飞舞。
排料效率和骨架废料如何影响单位切割成本?
嵌套效率通过确定激光切割制造期间每个母板的计费原材料产量来决定单位成本。未优化的零件几何形状产生 65% 的利用率,迫使买方以全部原材料价格支付 35% 的剩余骨架废料。先进的算法嵌套和共线切割(相邻零件之间共享单一切割路径)将利用率提高到 85% 以上,切割光束总行程缩短 15% 至 30%,并直接降低原材料消耗和机器运行时间。
废骨架定价规则及布局优化
- 外包厂家收取的废骨架成本等于原材料价格。在这种情况下,如果面板的利用率为65%,则买方将需要支付35%的废料,这导致单位成本显着增加。
- 通过使用先进的算法嵌套,利用率可以提高85%以上,从而减少激光头空程15%–30% ,同时也减少材料和机器时间成本。
常见切边及微连接工艺
- 共线切割使相邻零件共享一个切口,从而消除了一次完整走刀,并将穿孔数减少了大约一半。微型接头(微型接头)将小部件固定在骨架中,这样它们就不会倾斜并与切割头碰撞。
- 在我们 2025 年的运行中,将矩形零件与巢中的 L 形零件配对,利用率从 68% 提高到 88% ,每个零件的原材料切割量减少了 22.7%,激光加工时间减少了 14.5%。
根据JS Precision 2025年生产数据,排料良率优化直接降低了单位切割成本15%–30%。
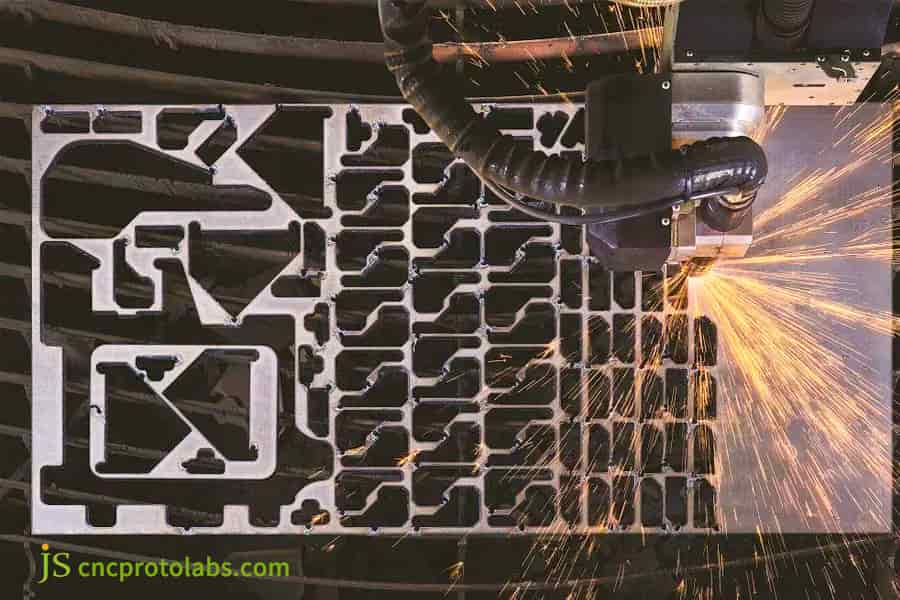
图 4:激光切割密集嵌套的金属板,具有各种切口和明亮的火花。
为什么后处理要求会导致激光切割报价出现二次尖峰?
后处理规范通过在主切割床之外引入辅助手动和机械劳动周期,导致激光切割报价突然升级。虽然原始切割板材边缘保留有微毛刺、浮渣和热氧化层,但下游应用通常需要振动去毛刺、自动边缘倒圆或表面酸洗。厚板上的手动除渣每延米增加 0.15 至 0.80 美元,改变了标准激光切割制造任务转化为多阶段生产工作流程。
下游工艺分解和成本增量
- 机械去毛刺、自动倒圆( R0.5-R1.0mm以防止涂层分层)、热影响区(HAZ)酸洗和钝化、整平(以消除制造过程中引起的热应力翘曲)。
- 如果图纸要求去毛刺但未指定 ISO 13715 边缘条件,制造商将默认报价最严格的等级,单位成本增加 25%–40%。
后处理操作成本增量对比
|
工艺类别 |
成本增量比率 |
工业标准 |
达到边缘公差 |
|---|---|---|---|
|
机械去毛刺 |
+10%–15% |
ISO 13715 |
Ra 3.2–6.3 微米 |
|
边缘倒圆 R0.5–R1.0 |
+15%–20% |
ISO 13715 |
半径 R0.5–1.0 毫米 |
|
酸洗和钝化 |
+20%–30% |
ASTM A380 / ASTM A967 |
无氧化光亮 |
|
精密应力平衡 |
+25%–35% |
ISO 2768-2 |
平整度≤0.2毫米 |
在工程图纸中明确标明边缘公差等级,可以有效防止合同制造商默认按照最高规格计算抛光成本,从而避免不必要的价格上涨。
根据ISO 13715:2017 ,技术图纸 - 未定义形状的边缘 - 词汇和指示定义了去毛刺操作的边缘条件要求。

产量如何大幅降低单位激光切割价格?
由于固定一次性工程 (NRE) 费用的摊销和优化的材料物流,产量使得金属板材激光切割服务的单位价格呈指数下降。在 1-5 件原型运行中,固定 CAM 编程、机器设置、光学对准和板材装载总共花费 50-150 美元,所有这些都涉及到少数零件。扩展到 1,000 多个零件后,每个零件的开销可摊销至美分,并允许自动更换托盘,以保持横梁持续运行。
边际成本变化模型与批次效应
- 在原型制作期间(1-10 件),单位成本最高:无论数量多少,固定 CAM 编程和光学配准成本为 50-150 美元,并且没有规模效应来吸收它们。超过 1,000 件,同样的费用按每件分摊。
- 横跨450个量产项目JS精密2025年,订单数量从5件增加到500件,平均单位制造成本降低72.4% 。
有效光输出时间和设备闲置时间压缩
- 采用基于筒仓的板材装载的自动化生产线可将有效成束时间保持在85%–90% ,将单位劳动力和闲置设备成本削减 70% 以上。
- 固定的准备工作——DXF 清理、材料分级、喷嘴对准——每批需要 20-40 分钟。在 1,000 件运行中,这仅占总时间的一小部分;在 5 件运行中,它在成本中占主导地位。
DFM 原理如何消除 30% 的激光切割总费用?
制造设计 (DFM) 规则通过消除不必要的激光行程、周期和热变形风险,直接控制激光切割钣金成本。相对于材料厚度优化最小孔径(保持直径 ≥ 1.0× 厚度),避免内半径过紧(建议 r ≥ 0.5× 厚度),并对常见切割进行分组,可将激光切割的金属制造支出削减高达 30%。这些设计选择可防止喷嘴过早喷出、光学背反射和手动边缘去毛刺。
最小孔径限制和热累积控制
- 在光纤激光切割,保持孔径为d ≥ 1.0 × 材料厚度— 对于铝,保持 d ≥ 1.2 × 厚度。尺寸过小的孔会滞留热量,导致烧穿,并迫使多脉冲穿孔速度变慢,所有这些都会增加成本。
- 遵循此规则可避免大约 40% 的穿孔烧坏,从而减少计划外停机时间和消耗品支出。
轮廓尖角过渡和切缝间距控制
- 使用 r ≥ 0.5 × 材料厚度的内角半径(例如,在 3 mm 板材上,r ≥ 1.5 mm)。较大的半径使切割头能够以恒定的速度通过拐角,防止减速引起的局部过烧和熔渣形成。保持相邻孔之间的腹板≥2×材料厚度以限制热变形。
- 从 CAD 文件中清除重叠线和微碎片可防止不必要的切割头减速,并消除5%–10% 的无效切割长度。
案例研究:JS Precision 如何将医疗底盘制造成本削减 28%?
客户困难
JS Precision 将成本削减了 28%医疗底盘制造通过实施算法嵌套、蛙跳切割和压缩空气辅助。客户的 2.0 毫米 304 不锈钢机箱需要 184 个紧密排列的冷却孔,线性尺寸符合 ISO 2768-m (±0.1 毫米)。原供应商的零件因热量积聚而翘曲1.8毫米,远远超过0.4毫米的平整度要求,而且大量的浮渣需要手工打磨,导致成本达到每件14.20美元。
JS精密解决方案
- 分段脉冲穿孔取代了连续爆炸穿孔。每个孔的穿孔时间降至 0.08 秒,飞溅高度保持在 5 毫米以下,消除了面板上的表面污染。
- 热应力分散策略: CAM 中的跳跃式切割路径使相邻加热区域之间的间隔增加四倍,让残余应力分散而不是累积。
- 压缩空气切割工艺替代:经盐雾测试验证,辅助气体从20巴高纯液氮切换为18巴四级过滤压缩空气,将每个零件的气体成本降低64.2%,同时仍满足装配和涂层要求。
从失败和工程调试中吸取的教训
在第一次10件试验中,全功率高速进给拐角引起伺服微振动,产生Ra 4.5μm的拐角粗糙度和0.15mm的过切。
参考JS Precision在2025年医疗底盘项目中的实践经验,工程人员重新调整了加速时的激光功率,使得在拐角减速时功率线性下降20%——足以完全消除过切缺陷。
最终量产结果
工件平整度稳定在0.25mm以内,省去了二次手工打磨和机械整平工序;单位成本从 14.20 美元降至 10.22 美元(降低了 28%),首批 2,500 件批次的一次通过装配率达到 99.6%。
需要解决密集孔中的热变形或切削成本过高等问题吗?立即联系 JS Precision 工程团队,获取相同的跳步切割和压缩空气优化解决方案,确保您的零件一次性通过精度验证!
常见问题解答
Q1: 定制钣金激光切割工作的常规机器每小时费率是多少?
光纤激光切割机的每小时成本一般在60至150美元/小时之间。用于薄板的 3kW 至 6kW 激光器等机器的定价为每小时 60 至 90 美元,大于 12kW 的激光器的定价约为每小时 120 至 150 美元。这些费用包括机器折旧、电费和消耗品。
问题 2:JS Precision 如何确保客户能够负担得起激光切割,同时不影响边缘公差?
JS Precision 的内部 CAM 嵌套算法通常可以实现 85% 以上的材料利用率。结合高压空气辅助和共线切割,它缩短了周期时间,同时保持了ISO 9013 精度(±0.1 毫米),从而将客户的制造成本降低了 15%–30%。
问题 3:哪种辅助气体可为钢材提供最低的总体激光切割成本?
对于 ≤4mm 厚的碳钢,清洁压缩空气是最具成本效益的选择,在我们 2025 年的试验中,对于 3mm 5052 铝,每个零件的辅助气体成本可降低64.2% 。对于厚度超过 6 毫米的碳钢,低压氧气利用放热反应,与氮气相比,气体成本和电力需求显着降低,使其成为厚板最经济的选择。
Q4: 为什么切割铝和铜的价格高于低碳钢?
铝合金和铜具有高反射率和高导热率。需要高功率激光器以及保护激光透镜的装置以防止损坏。在生产中,他们需要 18-25 bar 的氮气来从切口中排出炉渣。较慢的进给速度和较高的气体消耗量共同推动单价高于低碳钢。
Q5:激光切割报价中需要注意的主要隐藏费用有哪些?
注意:非标准 CAD 维修(每批 30-80 美元)、密孔穿孔附加费、薄膜和涂层去除人工、浮渣研磨和变形矫平。提供干净、不重叠且无错误的 1:1 DXF 图纸可以避免额外费用。
问题 6: 在不触发专门钻孔费用的情况下,可以切割的最小孔尺寸是多少?
建议孔径大于或等于材料厚度(d≥1.0×板厚),对于铝合金,建议d≥1.2×板厚。如果孔径小于板厚,热量积聚会导致烧边和喷嘴损坏,工厂将不得不改用数控二次钻孔,增加成本。
Q7:共线切割可以降低多少制造费用?
共线切割将头部总行程减少15%–30% ,并将穿孔起始次数减少多达 50%。它降低了加工时间成本,并将材料利用率提高了 8-15 个百分点。
Q8:3D CAD模型(STEP/IGES)可以直接用于计算钣金激光定价吗?
工程系统可以读取STEP或IGES模型并将其展开以生成2D轮廓,但是提供展开的 2D DXF 图纸仍然是业界最佳的定价格式。标准DXF文件可以直接导入套料系统,加快定价过程。
概括
金属板材激光切割的总体成本由原材料的净利用率、辅助气体的种类、穿孔密度以及后续加工决定。通过尽早应用 DFM(可制造性设计)——控制孔厚比、使用共线嵌套以及按最终用途选择辅助气体——可以消除 20%–30% 的隐性成本溢价。
当项目对切割公差 (ISO 2768-m)、表面光洁度和大批量交付时间有严格要求时, JS Precision 会将高功率光纤激光器机组与内部工程技术相结合,为您提供从原型设计到批量生产的支持。提交您的 STEP 或 DXF 图纸我们的技术团队将在12 小时内返回详细的分级报价以及 DFM 建议。

