 日本語




真鍮と銅のレーザー切断部品ごとの機械加工コスト、最大厚さの能力、および全体的な生産リードタイムにおいて、明確な製造上のトレードオフが存在します。真鍮 (C26000/C36000) は切断速度が速く、最大 12 mm に達し、2 ~ 4 日で出荷されます。純銅 (C11000) はビームの 95% 以上を反射し、400 W/m・K で熱を伝導し、8 mm に制限され、5 ~ 9 日で出荷され、コストは35% ~ 55% 高くなります。選択は結局のところ、導電率の要件と予算のバランスをとることによって決まります。
要点表: 真鍮と銅のレーザー切断
材料の定義: C11000 は、純度 99.9% 以上、熱伝導率約 400 W/m・K、IACS 電気伝導率 ~100% の電解タフピッチ (ETP) 銅です。 C26000 (カートリッジ黄銅、70% Cu / 30% Zn) および C36000 (快削黄銅、~61.5% Cu / 3% Pb) の導電率は約 28% IACS ですが、機械加工や切断ははるかに簡単です。
|
評価次元 |
黄銅(C26000/C36000) |
銅(C11000) |
主要な技術的パラメータと物理的要因 |
|---|---|---|---|
|
コスト |
ベースライン (1.0x) |
+35%–55% |
1.064 μm の吸収率: 真鍮 15% 対 銅 5%; 送り速度: 8.5 vs 5.5 m/min (3 mm) |
|
厚さ |
最大12mm(±0.10mm) |
最大8mm(±0.12mm) |
熱伝導率: Cu 400 W/m・K vs 真鍮 115 W/m・K。限界を超える>0.15 mm のテーパー |
|
リードタイム |
2 ~ 4 日 (プロトタイプ/バッチ) |
5~9日 |
ピアシング時間: Cu 0.35 ~ 1.2 秒 vs 真鍮 0.1 ~ 0.3 秒。 Cu には Leapfrog ツールパスが必須 |
純銅の 5% の吸収率と 400 W/m·K の熱伝導率は、3 つの結果を直接説明しています。加工コストが35% 以上高く、有効厚さの制限は 8 mm、リードタイムは真鍮に比べて約 40% 長くなります。
によるとASTM B36/B36M-18 ASTM B152/B152M (真鍮板、シート、ストリップ、および圧延棒の標準仕様) および ASTM B152/B152M (銅シート、ストリップ、プレート、および圧延棒の標準仕様) では、C26000 真鍮および C11000 銅シートの化学組成と寸法許容差が定義されており、この表の材料と厚さのデータが裏付けられています。
真鍮と銅のレーザー切断の違いは何ですか?
真鍮と銅のレーザー切断における主な違いは、ビームの反射と、各合金が切断された切り溝から熱をどれだけ早く放散するかによって決まります。真鍮には亜鉛が含まれているため、熱伝導率が115 W/m・Kに低下し、室温でファイバー レーザー光の約 15% を吸収して、安定した切断溶融プールを維持できます。純銅はレーザービームの 95% 以上を反射し、 400 W/m·K で熱を奪います。この急速な熱放散により、銅はエッジドロスの影響を非常に受けやすくなり、光学切断ヘッドへの壊滅的な後方反射損傷を防ぐために特殊なパルス制御が必要になります。
固体反射と溶融池吸収機構
- 固体状態では、純銅は 1.064 μm ファイバー レーザーからの光の 95% 以上を反射します。溶融池が形成された後でのみ、その吸収率は15% を超えます。さらに、真鍮中の亜鉛は 907°C で沸騰し、高圧窒素ジェットが切り口からスラグを排出するのに役立つ微爆発効果を生み出します。
- 真鍮 (C26000) は 915 °C ~ 955 °C で溶解し、滑らかに流れます。一方、純銅ははるかに高い温度 (1,083 °C) で溶解し、表面の付着力が強いため、溶解時の粘度が高くなります。その結果、銅は切断の下端に凝固したスラグを残すことがよくあります。
光学的保護と機器の安全性
銅を切断する工場では、ミリ秒以内に異常な反射を遮断し、ファイバー レーザー ソースの焼損を防ぐ、後方反射アイソレータを備えた切断ヘッドを使用する必要があります。
機械側では、そのアイソレータがリアルタイムの電力フィードバックと組み合わされて、シートの反射率と厚さのバッチ間の変動を補償し、ネスト全体にわたって切り溝の幅を安定に保ちます。
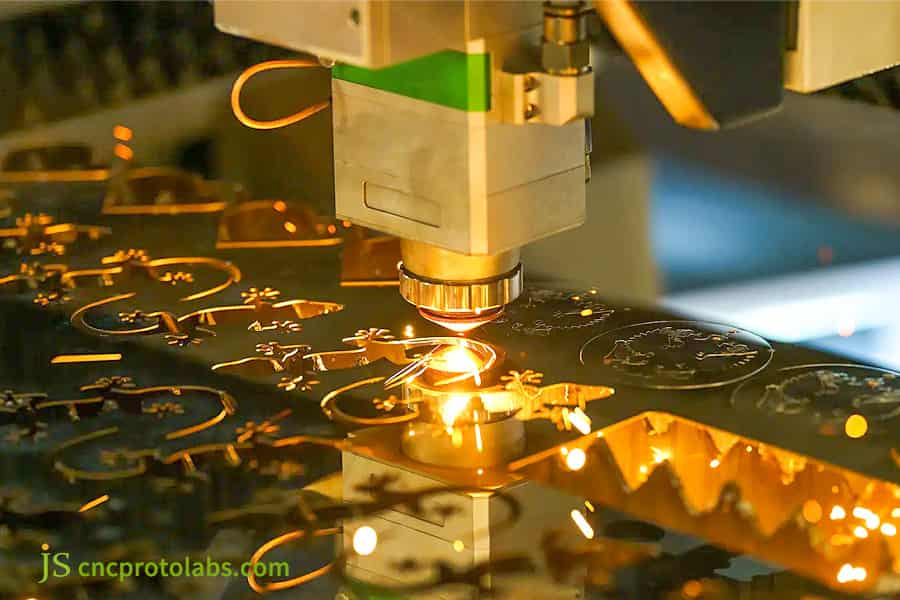
図 1: 火花を発生させて真鍮と銅のシートをレーザー切断します。
真鍮と銅の最大厚さと許容差はどのくらいですか?
厚みと切削公差利用可能なレーザーのワット数と切断中の連続的な溶融プール制御に直接依存します。産業用 12 kW ファイバー レーザーを使用すると、真鍮のレーザー切断により、公差を ±0.10 mm 以内に保ちながら、最大 12 mm までバリのないエッジを実現できます。対照的に、銅のレーザー切断の厚さは、精密な電気アセンブリの場合、確実に最大 8 mm になります。銅を 8 mm を超えて切断すると、カーフの底が早期に凍結し、その結果、切断エッジが 0.15 mm を超えるテーパーになり、大量のドロスが発生し、コストのかかる二次加工が必要になります。
6 kW および 12 kW レーザー機械の性能限界
- 真鍮は、0.5 ~ 3.0 mm の薄いシート上で安定した ±0.05 mm の公差を保持し、12 mm のプレートはISO 9013 Range 2 の直角度要件を満たしています。純銅は 4.0 mm までは ±0.05 mm しか保持しません。
- 6.0 mm と 8.0 mm の間では、銅の切り溝は 0.35 mm まで広がり、切断面の片面ベベル テーパーが大きくなります。 8.0 mm を超えると、ピアスの吹き出し率が急激に上昇するため、その厚さでのレーザー切断はお勧めできません。
超厚板(8 mmを超える)の代替プロセス
- 銅が 8.0 mm を超え、合わせ面を垂直に保つ必要がある場合は、ウォータージェット切断に切り替えるか、 CNCフライス加工。その厚さでレーザーに依存すると、スクラップ率が制御不能になります。
- JS Precision の 2025 年の導電性バスバー プロジェクトでは、8 mm 以上の厚さの銅をレーザー切断すると、最大 18% のテーパー偏差が示されました。これに対し、ウォータージェット切断では約 ±0.10 mm を達成できます。
|
材質グレード |
厚さ(mm) |
推奨電力(kW) |
切断速度(m/min) |
寸法許容差(mm) |
刃先テーパ・直角度 |
|---|---|---|---|---|---|
|
真鍮 C26000 |
0.5~3.0 |
6 |
8.5 |
±0.05 |
ISO9013クラス2 |
|
真鍮 C26000 |
4.0~12.0 |
12 |
6.0 |
±0.10 |
ISO9013クラス2 |
|
銅 C11000 |
0.5~3.0 |
6 |
5.5 |
±0.05 |
ISO9013クラス3 |
|
銅 C11000 |
4.0~8.0 |
12 |
3.8 |
±0.12 |
テーパー ≤0.15 mm |
によるとISO 9013:2017 , サーマルカット — サーマルカットの分類 — 幾何学的製品仕様と品質公差は、12 mm の真鍮の切断に参照される 2 クラスの直角度規格を定義します。
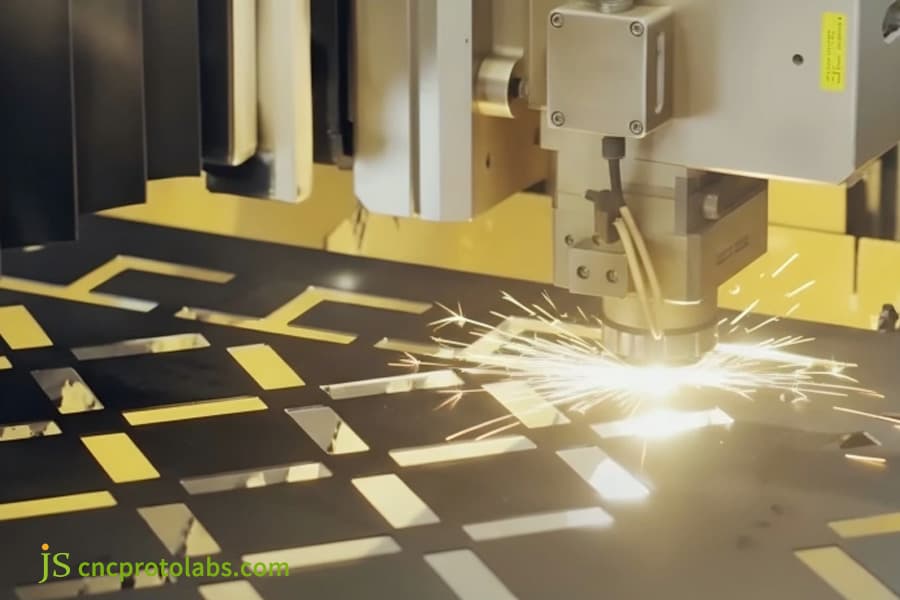
図 2: 金属シート上の正確な形状をレーザーで切断します。
切断速度と材料は真鍮と銅のレーザー切断コストをどのように左右しますか?
真鍮vs銅レーザー切断コスト差異は、原材料の市場価格、カット飼料、および補助ガスの消費率によって決まります。純銅生シートは、標準的なイエローブラスよりも20% ~ 30% の価格プレミアムが付いています。切断テーブル上での純銅の加工は、底部のドロスの形成を防ぐため、同じ厚さの真鍮よりも約 35% 遅くなります。継続的な 2.2 MPa の高圧窒素消費と組み合わせると、銅部品のカスタム レーザー切断サービスの見積もりは、真鍮の高速部品よりも平均 35% ~ 55% 高くなります。
見積計算式と作業時間内訳
合計見積額 = 正味原材料費 + レーザー加工時間コスト + 補助ガス消費費 + 後処理のバリ取りおよび研磨時間。
厚さ 3.0 mm の部品のバッチ生産の場合、真鍮の送り速度は 8.5 m/分ですが、純銅の場合はわずか 5.5 m/分であり、これにより 50% 以上の余分な機械時間が占められます。
純銅のピアス穴にはマルチパルスドリル加工が必要なため、各穴には真鍮の場合よりも3 ~ 4 倍の時間がかかり、高密度の穴パターンを持つ部品では大きな機械時間コストがかかります。
ガス消費量とレンズの減価償却費
2.2 MPa の高純度窒素 (45 ~ 55 m3/h で消費) のコストと保護カバー スライドの頻繁な交換を含めると、完成した銅部品の価格は真鍮より 35% ~ 55% 高くなります。
JS Precision の 2025 年のコスト分析では、ピアッシングが総処理時間の 15% を占めていることが判明しました。 1 つの銅パーツに200 を超える穴が含まれる場合、その割合は 40% に上昇します。
|
原価構成要素 |
真鍮(各部) |
銅(部品あたり) |
コスト差 |
物理ドライバー |
|---|---|---|---|---|
|
原材料 |
$1.00 |
$1.25 |
+25% |
銅板プレミアム 20%~30% |
|
マシンタイム |
$0.80 |
$1.20 |
+50% |
送り速度 8.5 対 5.5 m/min |
|
アシストガス |
$0.30 |
$0.55 |
+83% |
2.2 MPa N₂ 消費量 45 ~ 55 m3/h |
|
バリ取り |
$0.10 |
$0.20 |
+100% |
手動ナイロンホイール仕上げ |
|
合計 |
2.20ドル |
3.20ドル |
+45% |
全体的なコスト要因 |
上記のコスト差は、JS Precision の 3.0 mm C26000 真鍮部品および C11000 銅部品の 2025 年の内部コスト モデルに基づいており、ガス消費量は当社の 12 kW ファイバー レーザー セルで測定されています。この記事の他の場所で参照されているエッジ品質クラスは次のとおりですISO9013 、サーマルカット形状をコストとは無関係に分類します。価格乗数自体については外部標準は引用されていません。
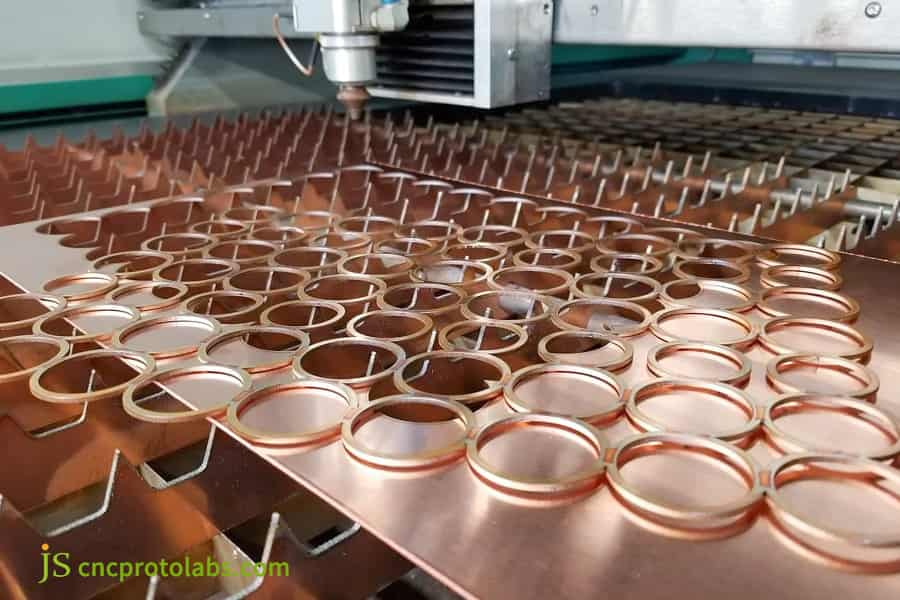
図 3: 多数の銅リング部品をレーザーで切断。

補助ガスは切断厚さと加工コストにどのような影響を与えますか?
補助ガスの選択は、反射金属のレーザー切断における最大切断厚さ、エッジの酸化、および加工コストに直接影響します。真鍮のレーザー切断では、一般に 1.6 ~ 2.0 MPa の高圧窒素を使用し、酸化物のない溶接可能なエッジを生成し、二次バリ取りコストを削減します。 4.0 mmを超える純銅の場合、メーカーは、より高いガスコストで導電性を維持するために2.2 MPaの高圧窒素を使用するか、または切断後の酸化物除去費用を許容しながらより厚いプレートに速く浸透するために0.8〜1.2 MPaの酸素を選択します。
黄銅の窒素切断の経済性
真鍮の場合、1.6 ~ 2.0 MPa の 99.999% 純窒素により、金属表面の色を変えずに 12 mm のプレートをきれいに切断します。後からの機械研磨が不要なため、後加工の人件費が大幅に下がります。
酸洗いと研磨を排除することにより、真鍮部品を直接溶接に移すことができ、二次ステップで追加される待ち時間がなくなります。
純銅ガス選択における導電率とコストのトレードオフ
- 導電性バスバー新エネルギーの応用2.2MPaの超高圧窒素で切断する必要があります。これは大量のガスを消費し、セットアップコストが高くつき、厚さの上限は 8 mm です。一般的な構造部品の場合、 0.8 ~ 1.2 MPa の酸素に切り替えると、発熱酸化反応によって切削速度が大幅に向上し、溶け込み深さが 10 mm を超えます。
- 酸素ガス切断では切断面に20~40μmの黒色酸化膜が形成されます。お客様は、図面の段階で、酸化物除去の第 2 ステップとして酸洗浄の追加費用が必要かどうかを判断する必要があります。
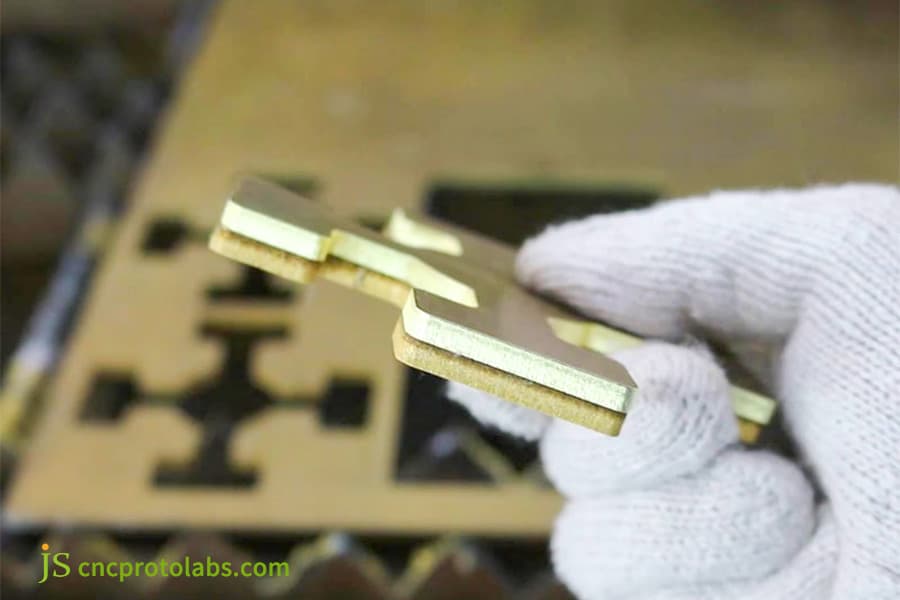
図 4: 切断された真鍮板金部品を持っている手。
真鍮と銅のレーザー切断におけるリードタイムの違いは何ですか?
リードタイムの変動カスタムレーザー切断サービス真鍮と銅のステムの場合は、原材料の準備、表面処理、特殊なバリ取りワークフローから行います。標準真鍮シート (C26000/C36000) は一般的なゲージで広く在庫されており、自動切断ネスティングによりラピッドプロトタイピングの注文を2 ~ 4 営業日で出荷できます。純銅コンポーネントには 5 ~ 9 営業日かかります。これは、未加工のシートでは化学的脱酸、熱による反りを防ぐための低速リープフロッグ切断ツールパス、および慎重な手動バリ取りが必要なためです。
真鍮工房の回転効率
- 厚さ0.5~10mmの真鍮板を工場に在庫しております。レーザー切断により、シートが振動研削に送られる前にバリが除去されます。製品は品質管理検査に合格した後、梱包され出荷されます。
- サンプリングプロセスには2 ~ 3 日、大量注文には4 ~ 6 日かかります。自動的にネストされたソフトウェアを使用することで材料の利用率を高めることができ、それによって 1 個あたりの生産時間を大幅に最小限に抑えることができます。
純銅の前処理とスキップステップ切断にかかる時間
- 銅は酸化して変色しやすいため、切断前に脱脂と軽い酸洗浄を加えて、一貫した表面仕上げを確保し、ピアスポイントでの局所的なアーク放電を防ぎます。その場合は、リープフロッグ (スキップステップ) ツールパスを使用する必要があります。頻繁に長いアイドルトラバースが必要となるため、1 枚のシートのサイクル時間は20% ~ 30% 増加します。
- 純銅は非常に柔らかいため、バリ取りは熟練した作業者がナイロンファイバーホイールを使用して手作業で行う必要があります。これらの手順が、銅のリードタイムが5 ~ 9 日である主な理由です。
|
生産段階 |
真鍮のリードタイム (日) |
銅線リードタイム (日) |
銅線遅延ドライバー |
|---|---|---|---|
|
原料の準備 |
0.5 |
1.0 |
化学的脱酸素が必要 |
|
ネスティングとカッティング |
1.0 |
2.0 |
リープフロッグツールパス + 遅い送り |
|
バリ取り |
0.5 |
1.5 |
手動ナイロンホイール仕上げ |
|
品質管理と梱包 |
0.5 |
0.5 |
ドロスの全数検査 |
|
合計 |
2–4 |
5~9 |
3~5日延長 |
によるとISO 9001:2015 , 品質管理システム — 要件は、精密製造における生産リードタイムの追跡とプロセス管理の文書化のための監査フレームワークを提供します。
薄い真鍮や銅の平面度と公差を維持するにはどうすればよいですか?
薄い真鍮と銅をレーザー切断する際に平坦度と寸法公差を維持するには、独特の熱分散戦略と機械的なシート保持方法が必要です。 0.5 mm ~ 2.0 mm の真鍮シートは平面安定性を比較的良好に維持し、標準的な高圧窒素パラメータ下で 0.2 mm/m 以内の平坦度を達成します。同一ゲージの純銅シートは、急速な熱放散と低い降伏強度により、深刻な熱座屈の影響を非常に受けやすくなります。プロの板金レーザー切断サービスは、散在するリープフロッグ ツールパス、校正されたマイクロジョイント、熱暴走を防ぐ光学センサーを配備することで、この歪みに対抗します。
薄板の熱反り制御の仕組み
- 真鍮は変形に対する優れた強度を持っています。機械加工と焼成によって生じる残留内部応力が全体の歪みを引き起こすことはありません。 平面度0.2mm/mを容易に維持できます。
- 純銅は非常に柔らかく、熱伝導性に優れています。シートの一部が局所的に加熱されると、プレート全体が波状の熱座屈を非常に受けやすくなります。
この物理的な出来事は、次のような結論に直接つながります。 薄板加工、熱の蓄積による変形を制限するには、分散したスキップステップ切断アプローチを使用する必要があります。
工場の品質管理の3つの方法
- CAD/CAM ネストでは、連続加工プロセスが、熱の分散を可能にするヒート アイランド スキップステップ加工に完全に置き換えられます。部品のエッジをロックし、高温部品のカールが工具をこするのを防ぐために、切断後の部品のエッジに0.2 ~ 0.3 mm のマイクロ ジョイントが追加されます。軽いスポット研磨を行うと、部品を取り外すときに滑らかになります。
- リアルタイムでレーザー出力を安定させることで熱暴走を防ぎます。長くて薄いプレート部品の場合、穿孔間の隙間はプレートの厚さの少なくとも 2 倍でなければなりません。これにより、手動で 2 回目の平坦化を行う必要がなくなります。
JS Precision のケーススタディ: カスタムレーザーカット銅バスバーのスラグの除去
JS Precision は、厳しいスケジュールの下で大量のドロスと寸法テーパーを排除するために、5 mm C11000 銅電気バスバー用に最適化された手順を開発しました。自動車顧客は、自動切断超音波溶接用に穴公差 ±0.05 mm でドロスゼロのカスタム レーザー銅部品 15,000 ユニットを必要としていました。 JS Precision では、酸素切断から 2.2 MPa 窒素を使用した12 kW リングモード ファイバー レーザーに切り替えることで、二次的なエッジ ミーリングを排除し、完成した注文を 6 営業日以内に納品しました。
お客様の課題
顧客の元のサプライヤーは、6 kW レーザー マシンを併用していました。酸素切断エッジに最大0.2 mmの厚さの硬いスラグが付着し、端面に0.12 mmの片側テーパーを備えた 5 mm の C11000 純銅バスバーを切断する場合、その後の超音波重ね溶接で 18% という高い仮想溶接率が発生し、納品不履行のリスクに直面します。
サプライヤーは4.5 m/min のより速い切断速度を試した結果、銅板の内部応力が急激に解放され、銅板全体が 3 mm 反る結果になりました。カッターの衝突防止モジュールに突然ブレーキがかかり、ノズルとセラミックリングが破損し、サプライヤーに 1,200 ドル以上の損害が発生しました。
JS プレシジョン ソリューション
- アシストガスとして2.2 MPa の高純度窒素 (99.999%) を使用した 12 kW リングモードスポットレーザーに切り替えました。これにより、溶融銅の流動性が向上します。外側のリング ビームが予熱され、中央のビームが深い溶け込みを実現します。 CAM パラメータの最適化と 3 段階のランプ低周波ピアシング技術を組み合わせることで、スパッタなしで単一穴のピアシング時間が1.2 秒から 0.35 秒に短縮されました。
- スキップカット パスの順序を変更し、部品輪郭の内側に0.3 mm のマイクロタブを追加して、熱応力解放による変形を防ぎました。切断速度は安定した 3.8 m/minに維持され、局所的な水ミスト冷却システムが追加されました。この実践は現在、製造現場の SOP として組み込まれています。
何が失敗したか: 試行から学んだ教訓
最初の 50 個の試運転では、納期を短縮するために切断速度を4.5 m/minに上げました。当初はテーパーは許容範囲内でしたが、内部応力の解放によりシート全体が突然約 3 mm反ってしまいました。その後、衝突防止モジュールにブレーキがかかり、ノズルとセラミック リングが損傷し、 1,200 ドル以上の費用がかかりました。
教訓は明らかです。銅などの反射率の高い金属の場合、一度大きな変形が発生すると、数値補正だけでは切断品質を回復することはできません。切断速度は材料の熱応力閾値未満に抑える必要があり、マイクロタブと水ミスト冷却が必須です。
最終結果
- 切断端のドロスの厚さは 0.02 mm 未満に減少し、部品を研削することなく出荷できる状態になりました。
- 端面テーパを0.03mmまで低減し、寸法偏差を±0.04mmに抑えました。
- 超音波溶接の初回パス歩留まりは99.7% に上昇し、お客様は二次バリ取りコストを 32% 節約できました。
- 15,000 点すべてが完全に検査され、 6 営業日以内に納品されました。この方法は、JS プレシジョンにおけるレーザー金属切断の標準作業手順 (SOP) として正式に採用されました。
この成功した純銅バスバーのケースを再現してみませんか?今すぐ JS Precision のエンジニアに問い合わせて、同じ 12 kW のアニュラー スポット ゼロ スラグ ソリューションを入手し、初めて部品を適切に製造してください。
よくある質問
Q1: 純銅のレーザー切断は真鍮よりもかなり高価なのはなぜですか?
純銅は室温での反射率が 92% を超えるため、損傷を防ぐために切断速度を下げる必要があります。切断速度は真鍮よりも 30% ~ 40% 遅くなります。 2.2 MPa の高圧窒素の消費と原材料費の 20% ~ 30% の割増を組み合わせると、全体の機械時間と補助材料のコストにより、見積価格は 35% ~ 55% 増加します。
Q2: レーザー切断された真鍮部品の切断端が黒くなったり、過剰なドロスが発生したりする原因は何ですか?
真鍮のエッジが黒くなるのは、通常、窒素純度が低いか、圧力が不十分なことが原因です。真鍮はスラグを排出し、切断ゾーンを酸素から保護するために、 1.6 ~ 2.0 MPaで 99.999% の窒素を必要とします。圧力が低すぎると、亜鉛が酸化して黒くなり、切り口の下側に硬い堆積物が残ります。
Q3: 量産における銅のレーザー切断の信頼できる最大厚さ制限はどれくらいですか?
大規模生産の場合、12 kW ファイバー レーザーを使用した純銅レーザー切断の信頼できる上限は 8 mm です。その限界を超えると、熱伝導により下層が急速に冷えて固化し、その結果、スラグの深刻な堆積と 0.15 mm を超えるテーパーが発生します。そのような場合は、ウォータージェット切断または CNC フライス加工に切り替えることをお勧めします。
Q4: レーザーカットされた真鍮や銅の部品を設計する際にエンジニアが従うべき重要な DFM ガイドラインは何ですか?
内穴の直径をシートの厚さの 1.0 倍に保ちます (0.8 倍は薄いゲージでのみ達成可能です)。熱変形を防ぐため、穴の端から部品の端までの距離をシート厚の 1.5 倍 (薄くて細い部品の場合は 2 倍)に保ちます。 4 mm を超える銅の場合は、端面に 0.1 mm のテーパ補正許容値を確保してください。
Q5: JS Precision は、銅バスバーのラピッド プロトタイピングまたは少量のカスタム レーザー切断注文に対応できますか?
JS Precision では共通ゲージのC26000 黄銅と C11000 銅板を在庫しているため、材料のリードタイムなしで小ロットの試作に対応できます。設計チームは、図面を取得してから 2 時間以内の製造向け設計 (DFM) レビューを保証します。一方、小ロットのプロトタイプは、図面が JS Precision に納品されてから、切断、バリ取り、検査を含めて最短 48 ~ 72 時間で納品できます。
Q6: 銅部品を加工する場合、レーザー切断はワイヤ放電加工と比較してどうですか?
レーザー切断はより速く、より経済的であるため、体積 0.5 ~ 8 mm の銅板には推奨される選択肢です。 10 mm を超えるプレートや公差が±0.005 mmに近い場合でも、ワイヤ EDM は優れた真直度と精度を実現します。
Q7: エンジニアは厚い銅板を切断する場合、高圧窒素または酸素アシストガスを選択する必要がありますか?
導電性部品の場合、切断面は酸化がなく導電性に優れているため、2.2 MPa の高圧窒素を選択する必要があります。板厚 4 mm を超える構造部品およびその後の機械加工の場合、切断速度を上げるために 0.8 ~ 1.2 MPa の酸素を選択できますが、表面に黒っぽい酸化スケールが付着します。
Q8: JS Precision から正確なカスタム レーザー切断の見積もりを得るには、具体的にどのような詳細が必要ですか?
展開された設計図面を送信してください(DXF/DWG/STEP) 材料グレード (C11000 または C26000)、シート厚さ、エッジ公差、およびバッチ番号も指定します。弊社のエンジニアリング チームが 2 時間以内に正式な見積もりを作成します。
まとめ
レーザーカット真鍮と純銅のどちらを選択するかは、本質的には、光学的特性と物理的特性、最大厚さ、端面公差、および製造予算の間のトレードオフに帰着します。真鍮は切断速度が速く、厚さは最大 12 mm で、二次研磨の必要がないため、コスト効率の高いオプションとなります。純銅は熱伝導率が非常に高く、反射率が強いため、スラグフリー切断の限界は 8 mm で、高度なレーザースポット変調と 2.2 MPa の窒素ガスが必要です。初期設計段階で導電率要件とテーパー公差のバランスを明確に保つことで、不必要な製造コストを回避できます。
JS Precision には、ミリ秒レベルの後方反射保護センサーと超高圧窒素配管を備えた 12 kW リングスポット ファイバー レーザー システムが装備されています。 DXF または STEP 図面をアップロードします今すぐ信頼できる DFM 評価と項目別の見積もりを 2 時間以内に受け取ります。これにより、難しい真鍮や純銅の部品を最初から適切に作業できるようになります。
免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

