 Português (Brasil)



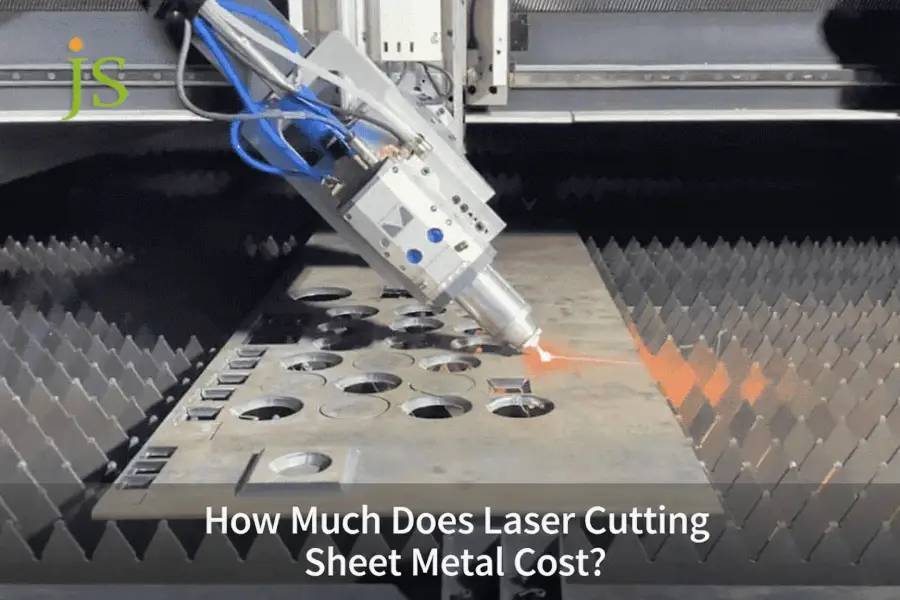

Corte a laser de chapas metálicas o custo varia de 0,40 a 8,50 por peça para espessuras de chapa padrão (1 mm a 6 mm), determinado pelas taxas horárias da máquina (US$ 60 a US$ 150/hora) , rendimento de agrupamento dinâmico e contagem de perfurações. O custo de corte a laser é definido como a despesa total de fabricação necessária para perfilar o estoque de chapa metálica em contornos 2D acabados usando um feixe de fótons térmicos focado auxiliado por gás de alta pressão.
Tabela de Visão Geral do Núcleo: Dimensões de Custo de Corte a Laser
|
Dimensão Central |
Faixa/métrica de referência |
Principais fatores de custo |
Referência e padrão da indústria |
|---|---|---|---|
|
Taxa de tempo de execução do equipamento |
$ 60 – $ 150 / hora |
Potência do laser (3kW vs 12kW+), tipo de gás auxiliar |
Fibra de 12kW corta 200%–300% mais rápido que 3kW |
|
Custo por metro cortado |
$ 0,45 – $ 5,50 / mês |
Espessura (1 mm vs 12 mm), gás auxiliar (O2/N2/Ar) |
Está em conformidade com a classificação de corte ISO 9013 |
|
Penalidade de perfuração por furo |
$ 0,03 – $ 0,25 / buraco |
Espessura, método de perfuração (explosão vs pulso) |
Pulso multiestágio adiciona 1,5–3 segundos/furo para >8mm |
|
Rendimento de agrupamento de materiais |
68% – 92% |
Geometria da peça, corte em linha comum |
O rendimento abaixo de 70% aumenta o custo do material ≥25% |
|
Amortização de Volume |
Redução de custos de 65% a 80% acima de 500 unidades |
Diluição da taxa de programação (US$ 30 a US$ 80/lote) |
A automação do FMS reduz a perda de tempo de inatividade em 40% |
De acordo com ISO 9013:2017 , Corte térmico — Classificação dos cortes térmicos — A especificação geométrica do produto e as tolerâncias de qualidade definem a rugosidade da superfície de corte e os graus de tolerância para corte a laser.
De acordo com os dados de produção da JS Precision 2025, o rendimento do material e a densidade de perfuração determinam diretamente o preço unitário final.
Na cotação prática, o preço entregue depende da utilização líquida do material, do número de perfurações por peça e da pressão do gás auxiliar — fatores que vão muito além do comprimento de corte apenas .
Qual é a verdadeira fórmula por trás do custo de corte a laser de chapas metálicas?
A verdadeira fórmula para corte a laser de chapas metálicas agrega o peso da matéria-prima, incluindo margem de sucata, tempo de execução do laser ativo, penalidades de perfuração, consumo de gás auxiliar auxiliar e sobrecarga fixa de programação. Prestadores de serviços de corte a laser personalizados avaliar o preço total como:
Custo = (Peso bruto do material × Preço bruto) + (Tempo de execução × Taxa da máquina) + (Contagem de perfuração × Custo de perfuração) + (Volume de gás × Taxa de gás) + (Taxa de configuração ÷ Quantidade)
Esta fórmula desconstrói a lógica de faturamento real na oficina, abrangendo cinco variáveis principais: materiais, horas de trabalho, perfuração, gás e custos fixos , fornecendo uma base matemática de engenharia para preços precisos.
Duas relações determinam o custo do tempo de máquina: a taxa de avanço cai de forma não linear à medida que a espessura da chapa aumenta, e o tempo de avanço rápido (G00) aumenta com a contagem de perfurações e o espaçamento das peças. Ambos devem ser modelados em vez de estimados ao citar o tempo de execução. A programação CAM e a configuração de agrupamento custam de US$ 30 a US$ 80 por lote , e essa cobrança não recorrente deve ser amortizada em toda a quantidade do pedido. A perfuração e o tempo de laser associado acrescentam mais de 30% ao ciclo total de corte, aumentando diretamente o custo do tempo de máquina.
Por ASTM A370-22 , Métodos de teste padrão e definições para testes mecânicos de produtos siderúrgicos, o teste de tração define o rendimento e os valores de tração usados para verificar a chapa recebida. O peso do material, entretanto, é calculado a partir da espessura nominal × densidade (7,85 g/cm³ para aço carbono) mais a faixa de tolerância de espessura do laminador — e não do A370.
De acordo com os dados de produção da JS Precision 2025, as penalidades por perfuração representam 22% a 28% do custo total de corte a laser para peças de média complexidade.
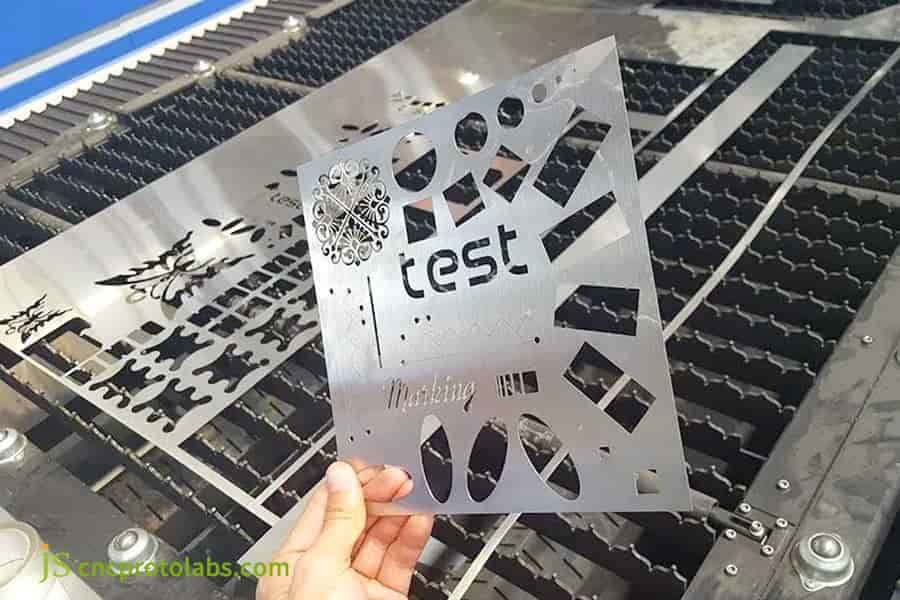
Figura 1: Mão segurando uma placa de teste cortada a laser com vários formatos e furos sobre a base da máquina.
Como as classes e espessuras dos materiais geram preços personalizados de corte a laser?
O grau e a espessura do material determinam preço de corte a laser através do corte de taxas de alimentação, eficiência de absorção de fótons e pressões de gás auxiliares necessárias. A taxa de alimentação cai à medida que a espessura aumenta: o aço carbono de 1,5 mm corta a 18,0 m/min em um laser de fibra de 3 kW, o de 3 mm cai para 8,5 m/min e o aço inoxidável 304 de 6 mm cai para 1,6 m/min — o último exigindo 25 bar de nitrogênio e uma fonte de 12 kW (veja a matriz abaixo). Ligas refletivas como latão e alumínio exigem fontes de fibra de alto pico de potência para eliminar danos por retrorreflexão, adicionando uma sobretaxa de processamento de 15% a 35%.
Diferenças nos parâmetros de corte sob diferentes materiais e espessuras
- A taxa de alimentação, a pressão do gás e os requisitos de energia diferem acentuadamente em aço laminado a frio (SPCC/CRS), aço inoxidável 304/316, alumínio 5052 e latão C260 – em 1,5 mm, 3 mm e 6 mm (consulte a matriz de parâmetros abaixo). O aço inoxidável com 6 mm de espessura é 120% mais caro por metro em comparação com o aço carbono fabricado com a mesma especificação.
- O corte de aço inoxidável de 6 mm requer um bico de grande diâmetro e nitrogênio de alta pureza a 20 bar ou mais para purgar a escória viscosa de alta liga do corte. O consumo de energia e gás por metro aumenta cerca de 180% em comparação com a mesma espessura do aço carbono.
Mecanismo de processamento e custo adicional de materiais altamente reativos
- Os lasers de fibra operando a 1,06 μm são absorvidos de forma mais eficiente pelo alumínio e latão, mas essas mesmas ligas refletem grande parte da energia incidente na frente de corte. Cortá-los, portanto, requer proteção contra retrorreflexão para a óptica e 15% a 35% mais potência de pico do que o aço-carbono – razão pela qual as ligas refletivas carregam uma sobretaxa de processamento.
- A refletividade força uma grande redução na taxa de alimentação em materiais como o latão C260, portanto, o rendimento sustentado requer fontes de fibra de alta potência de pico.
Parâmetros típicos de corte de material e espessura e matriz de custos
|
Material e Espessura |
Gás Assistido (bar) |
Velocidade de corte (m/min) |
Custo por metro ($/m) |
Requisito de energia (kW) |
|---|---|---|---|---|
|
Aço Carbono 1,5mm |
N2 (15) |
18,0 |
0,65 |
3 |
|
Aço Carbono 3mm |
N2 (18) |
8,5 |
1,20 |
6 |
|
Aço Carbono 6mm |
O2 (1,5) |
3.2 |
2.10 |
6 |
|
Inox 304 1,5mm |
N2 (20) |
12,0 |
1.10 |
3 |
|
Inox 304 3mm |
N2 (22) |
5.5 |
2h40 |
6 |
|
Inox 304 6mm |
N2 (25) |
1.6 |
4,60 |
12 |
|
Alumínio 5052 3mm |
N2 (18) |
6,0 |
2,80 |
6 |
|
Latão C260 3mm |
N2 (20) |
4,5 |
3,80 |
12 |
Cortar 6 mm 304 custa 120% mais por metro do que aço carbono de 6 mm ( $ 4,60/m vs $ 2,10/m ) porque a escória viscosa exige muito mais energia do laser e nitrogênio de alta pressão para ser ejetada.
Por ISO 9013:2017 , Corte térmico — Classificação dos cortes térmicos — Especificação geométrica do produto e tolerâncias de qualidade, um corte térmico é classificado na tolerância de perpendicularidade ou angularidade e na rugosidade da superfície. Esta é a linguagem de tolerância que seu desenho deve referenciar ao especificar arestas cortadas a laser.
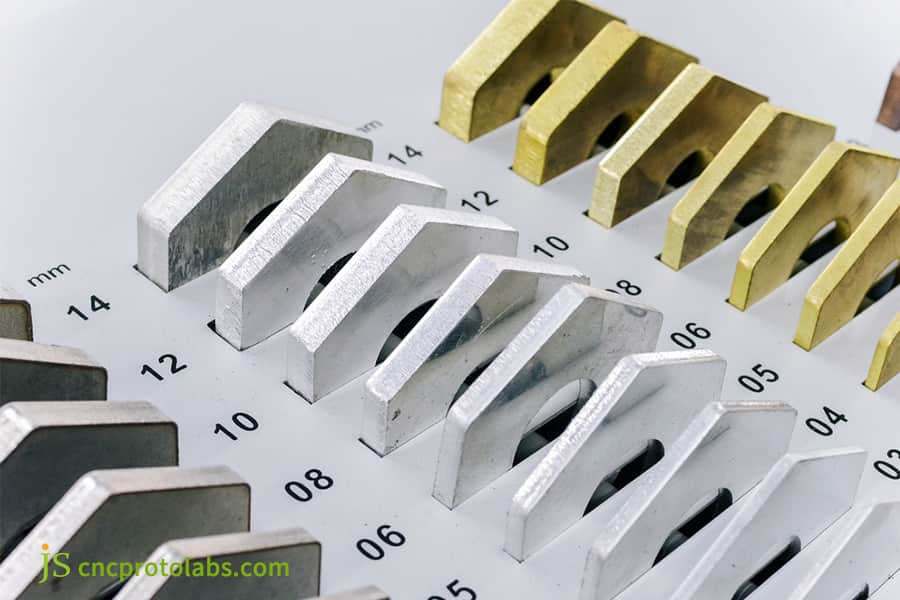
Figura 2: Peças cortadas a laser de diversas espessuras com marcações para preços de corte personalizados.
Como o Assist Gas Selection determina os custos de fabricação no corte a laser?
A escolha do gás auxiliar cria diretamente divergência de custos no corte a laser para fabricação de metal, aumentando os custos operacionais por hora em 8 a 25 por cabeça de corte. O oxigênio suporta reações exotérmicas para aço-carbono espesso em baixas pressões (0,5–2 bar), minimizando o custo do gás, mas deixando uma película dura de óxido que requer remoção . O nitrogênio evita a oxidação para bordas limpas e prontas para soldagem em alumínio e corte de aço inoxidável mas requer altas pressões (15–25 bar) e altas purezas (99,999%), inflacionando substancialmente as despesas de gás por metro.
Comparação de custos entre corte de oxigênio e nitrogênio
- O oxigênio é o gás auxiliar mais barato e, a 0,5–2 bar, provoca uma reação exotérmica que adiciona calor ao corte — a escolha padrão para aço carbono espesso . A compensação é uma incrustação de óxido duro na face de corte que deve ser removida por decapagem ou esmerilhamento antes da soldagem ou revestimento, o que adiciona uma operação secundária.
- Nitrogênio de alta pureza (N2) a 15–25 bar e 99,999% de pureza evita a oxidação do aço inoxidável e do alumínio. O gás é responsável por mais de 30% do custo operacional no corte com nitrogênio – atingindo US$ 18–US$ 28 por hora com espessura de 8 mm.
Análise de viabilidade de corte a ar de alta pressão
- Para ligas de aço carbono e alumínio de 4 mm, o ar de alta pressão (aproximadamente 78% de nitrogênio / 21% de oxigênio) custa de 15% a 20% menos por hora de máquina do que o nitrogênio líquido canalizado, proporcionando economia total de aproximadamente 30% em peças estruturais que não exigem bordas livres de óxido.
- O processo de fabricação por corte a laser precisa de um sistema de filtragem e secagem de quatro estágios para garantir um ponto de orvalho ≤ -40°C para evitar a contaminação das lentes.
Dados de teste interno JS Precision
Em 2025 corte de chapa de alumínio projeto, JS Precision cortou alumínio 5052 de 3 mm com ar comprimido limpo de 16 bar em vez de nitrogênio líquido de 22 bar. O custo do gás auxiliar por peça caiu para 35,8% da linha de base do nitrogênio — uma economia de 64,2% — com rugosidade da superfície de corte mantida em Ra ≤ 3,2 μm . Para peças de espessura fina com bordas não críticas, o ar comprimido elimina a maior parte do custo do nitrogênio de alta pureza.
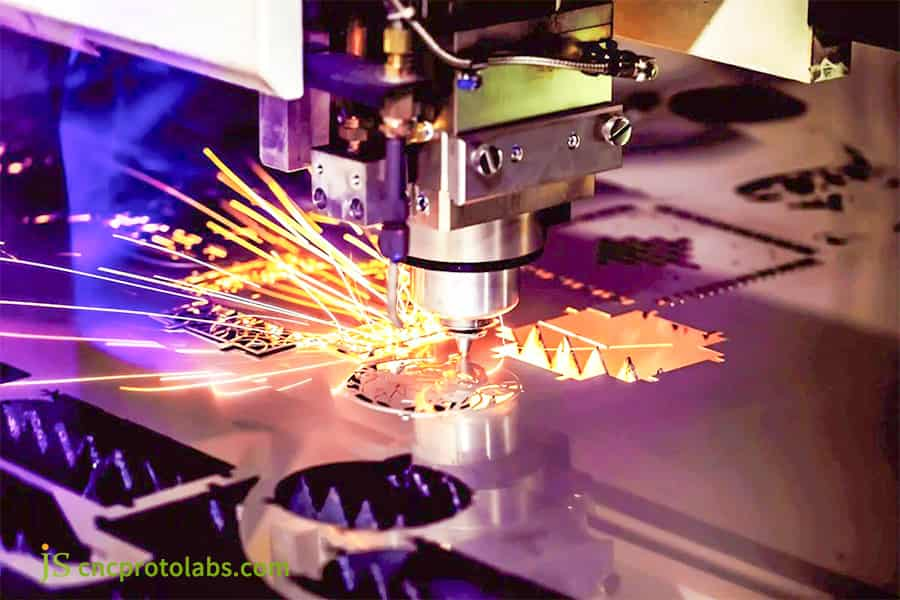
Figura 3: Máquina de corte a laser cortando um formato de engrenagem detalhado com faíscas brilhantes voando.
Como a eficiência do agrupamento e a sucata do esqueleto impactam o custo da unidade?
A eficiência do agrupamento determina o custo unitário, determinando o rendimento faturável da matéria-prima por folha mestre durante a fabricação com corte a laser. Geometrias de peças não otimizadas que rendem 65% de utilização forçam o comprador a financiar 35% de sucata de esqueleto residual pelo preço integral da matéria-prima . O agrupamento algorítmico avançado e o corte em linha comum (compartilhando um único caminho de corte entre peças adjacentes) aumentam as taxas de utilização em mais de 85%, a distância total de deslocamento do feixe de corte em 15% a 30% e reduzem diretamente o consumo de matéria-prima e as horas de operação da máquina .
Regras de precificação de sucata de esqueleto e otimização de layout
- O custo cobrado pela sucata dos esqueletos pelos fabricantes terceirizados é igual ao preço da matéria-prima. Neste caso, se a taxa de utilização do painel for de 65%, o comprador terá que pagar por 35% de sucata, o que resulta num aumento significativo por custo unitário.
- A utilização através do uso de aninhamento de algoritmo avançado pode ser aumentada além de 85%, reduzindo assim o deslocamento ocioso do cabeçote do laser em 15% a 30% e também reduzindo o custo do material e do tempo da máquina.
Processo comum de corte de borda e microconexão
- O corte em linha comum permite que peças adjacentes compartilhem um único corte, eliminando uma passagem completa e reduzindo a contagem de perfurações aproximadamente pela metade . Micro-abas (micro-articulações) seguram pequenas peças no esqueleto para que não possam tombar e colidir com a cabeça de corte.
- O emparelhamento de peças retangulares com peças em forma de L no agrupamento aumentou a utilização de 68% para 88% em nossas execuções de 2025, reduzindo a matéria-prima por peça em 22,7% e o tempo de processamento a laser em 14,5%.
De acordo com os dados de produção da JS Precision 2025, a otimização do rendimento do agrupamento reduz diretamente o custo de corte unitário em 15% a 30%.
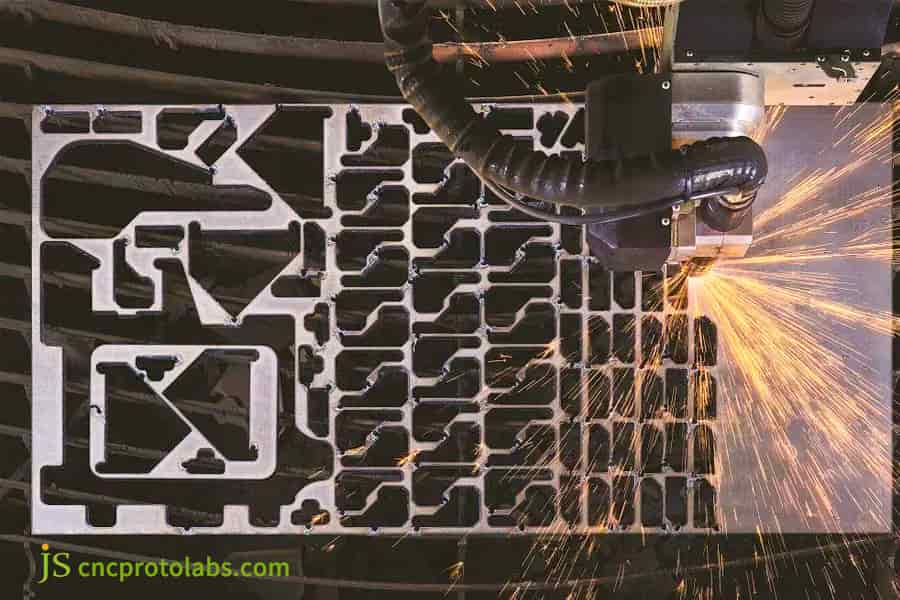
Figura 4: Corte a laser de uma chapa metálica densamente aninhada com vários recortes e faíscas brilhantes.
Por que os requisitos de pós-processamento causam picos secundários em uma cotação de corte a laser?
As especificações de pós-processamento causam aumentos repentinos em uma cotação de corte a laser, introduzindo ciclos secundários de trabalho manual e mecânico além da base de corte primária. Embora as bordas brutas das folhas cortadas retenham micro-rebarbas, escória e camadas de oxidação térmica , as aplicações posteriores geralmente exigem rebarbação vibratória, arredondamento automatizado das bordas ou decapagem de superfície. A remoção manual de escória em chapa grossa acrescenta US$ 0,15 a US$ 0,80 por metro linear , transformando um padrão fabricação de corte a laser tarefa em um fluxo de trabalho de produção de vários estágios.
Quebra do processo downstream e aumento de custos
- Rebarbação mecânica, arredondamento automatizado de bordas (para R0,5–R1,0mm para evitar a delaminação do revestimento), decapagem e passivação da zona afetada pelo calor (HAZ) e nivelamento (para eliminar deformações por estresse térmico causadas pelo processo de fabricação).
- Se um desenho exigir rebarbação sem especificar uma condição de borda ISO 13715 , o fabricante fará o orçamento para a classe mais rigorosa por padrão, adicionando 25% a 40% ao custo unitário.
Comparação de incremento de custo de operação pós-processamento
|
Categoria de Processo |
Taxa de incremento de custo |
Padrão Industrial |
Tolerância de borda alcançada |
|---|---|---|---|
|
Rebarbação Mecânica |
+10%–15% |
ISO 13715 |
Ra 3,2–6,3 μm |
|
Arredondamento de arestas R0.5–R1.0 |
+15%–20% |
ISO 13715 |
Raio R0,5–1,0 mm |
|
Decapagem e Passivação |
+20%–30% |
ASTM A380/ASTM A967 |
Brilhante sem óxido |
|
Nivelamento de estresse de precisão |
+25%–35% |
ISO 2768-2 |
Planicidade ≤0,2 mm |
A indicação clara do nível de tolerância da borda nos desenhos de engenharia pode efetivamente impedir que os fabricantes contratados calculem os custos de polimento com base nas especificações mais altas por padrão, evitando assim picos de preços desnecessários.
De acordo com ISO 13715:2017 , Desenhos técnicos — Arestas de formato indefinido — Vocabulário e indicações definem requisitos de condição de aresta para operações de rebarbação.

Como o volume de produção reduz drasticamente o preço unitário de corte a laser?
O volume de produção reduz exponencialmente o preço unitário em um serviço de corte a laser de chapa metálica devido à amortização de encargos fixos não recorrentes de engenharia (NRE) e à logística otimizada de materiais. Em uma execução de protótipo de 1 a 5 peças, a programação CAM fixa, a configuração da máquina, o alinhamento óptico e o carregamento da folha custam de US$ 50 a US$ 150 no total , tudo isso em um punhado de peças. O dimensionamento para mais de 1.000 peças amortiza os custos indiretos até centavos por peça e permite trocas automatizadas de paletes para manter a viga ligada continuamente .
Modelo de mudança de custo marginal e efeito de lote
- Durante a prototipagem (1 a 10 peças), o custo unitário é mais alto : a programação CAM fixa e o registro óptico custam de US$ 50 a US$ 150, independentemente da quantidade, e não há efeito de escala para absorvê-los. Acima de 1.000 peças, o mesmo encargo é amortizado em centavos por peça.
- Nos 450 projetos de produção em massa Precisão JS executado em 2025, aumentar a quantidade do pedido de 5 para 500 peças reduziu o custo médio unitário de fabricação em 72,4% .
Tempo efetivo de emissão de luz e compressão do tempo ocioso do equipamento
- Linhas automatizadas com carregamento de chapas baseado em silos mantêm o tempo efetivo de feixe ligado entre 85% e 90% , reduzindo mão de obra e custo de equipamento ocioso por unidade em mais de 70%.
- O trabalho preparatório fixo — limpeza DXF, preparação do material, alinhamento dos bicos — leva de 20 a 40 minutos por lote . Em uma tiragem de 1.000 peças, isso representa uma fração insignificante do tempo total; em uma tiragem de 5 peças, ele domina o custo.
Como os princípios DFM podem eliminar 30% das despesas totais com corte a laser?
As regras de Design for Manufacturing (DFM) reduzem diretamente os custos de corte de chapas metálicas a laser, eliminando riscos desnecessários de deslocamento do laser, ciclos e deformação térmica. A otimização dos diâmetros mínimos dos furos em relação à espessura do material (mantendo o diâmetro ≥ 1,0× espessura), evitando raios internos excessivamente apertados (recomendando r ≥ 0,5× espessura) e o agrupamento de cortes comuns reduzem os gastos com corte a laser para fabricação de metal em até 30%. Essas opções de design evitam a ruptura prematura do bico, a retrorreflexão óptica e a rebarbação manual das bordas.
Limitação mínima de abertura e controle de acumulação térmica
- Em corte a laser de fibra , mantenha o diâmetro do furo em d ≥ 1,0 × espessura do material - ed ≥ 1,2 × espessura para alumínio. Furos subdimensionados retêm o calor, causam queimaduras e forçam a perfuração lenta de múltiplos pulsos, o que aumenta os custos.
- Seguir esta regra evita cerca de 40% de queimaduras de piercings , reduzindo o tempo de inatividade não planejado e os gastos com consumíveis.
Contorno de transição de canto nítido e controle de espaçamento de corte
- Use um raio de canto interno de r ≥ 0,5 × espessura do material (por exemplo, r ≥ 1,5 mm em uma folha de 3 mm). Um raio maior permite que a cabeça de corte mantenha velocidade constante no canto, evitando queimaduras locais e formação de escória causada pela desaceleração. Mantenha a alma entre furos adjacentes com ≥ 2 × espessura do material para limitar a distorção térmica.
- A limpeza de linhas sobrepostas e microfragmentos do arquivo CAD evita a desaceleração desnecessária do cabeçote e remove de 5% a 10% do comprimento de corte ineficaz .
Estudo de caso: Como a JS Precision reduziu os custos em 28% para fabricação de chassis médicos?
Dificuldades do cliente
JS Precision reduziu custos em 28% para fabricação de chassis médicos implementando agrupamento algorítmico, corte avançado e assistência de ar comprimido. O chassi de aço inoxidável 304 de 2,0 mm do cliente exigia 184 orifícios de resfriamento espaçados, com dimensões lineares mantidas em ISO 2768-m (±0,1 mm). A peça original do fornecedor deformou 1,8 mm devido ao acúmulo de calor, excedendo em muito o requisito de planicidade de 0,4 mm, e a escória pesada exigiu moagem manual, elevando o custo para US$ 14,20 por peça.
Solução de precisão JS
- A perfuração de pulso segmentada substituiu a perfuração contínua. O tempo de perfuração por furo caiu para 0,08 se a altura dos respingos permaneceu abaixo de 5 mm, eliminando a contaminação da superfície do painel.
- Estratégia de dispersão de tensão térmica: um caminho de corte em avanço no CAM quadruplica o intervalo entre zonas aquecidas adjacentes, permitindo que a tensão residual se disperse em vez de se acumular.
- Substituição do processo de corte com ar comprimido: Validado por testes de névoa salina, o gás auxiliar foi trocado de nitrogênio líquido de alta pureza de 20 bar para ar comprimido filtrado em quatro estágios a 18 bar , reduzindo o custo do gás por peça em 64,2% e ainda atendendo aos requisitos de montagem e revestimento.
Lições aprendidas com falhas e depuração de engenharia
No primeiro teste de 10 peças, a alimentação de alta velocidade e potência total através dos cantos causou microvibração servo, produzindo rugosidade de canto de Ra 4,5 μm e 0,15 mm de sobrecorte .
Referindo-se à experiência prática da JS Precision no projeto de chassi médico de 2025, a engenharia redesenhou a potência do laser em relação à aceleração, de modo que a potência diminua linearmente em 20% durante a desaceleração em curva – o suficiente para eliminar totalmente o defeito de overcut .
Resultados finais da produção em massa
O nivelamento da peça é estabilizado em 0,25 mm, eliminando a necessidade de processos secundários de retificação manual e nivelamento mecânico ; o custo unitário caiu de US$ 14,20 para US$ 10,22 (uma redução de 28%) e o primeiro lote de 2.500 peças alcançou um rendimento de montagem na primeira passagem de 99,6%.
Precisa de soluções para problemas como deformação térmica em furos densamente compactados ou custos de corte excessivamente elevados? Entre em contato com a equipe de engenharia da JS Precision agora para obter as mesmas soluções de corte passo a passo e otimização de ar comprimido, garantindo que suas peças passem na verificação de precisão na primeira tentativa!
Perguntas frequentes
Q1: Qual é a taxa horária normal da máquina para trabalhos de corte a laser de chapas metálicas personalizadas?
O custo por hora das máquinas de corte a laser de fibra é geralmente entre US$ 60 e US$ 150 por hora. Máquinas como lasers de 3 kW a 6 kW para folhas finas podem custar entre US$ 60 e US$ 90 por hora, e o preço para lasers maiores que 12 kW é de cerca de US$ 120 a US$ 150 por hora. Essas taxas cobrem a depreciação da máquina, custos de eletricidade e consumíveis.
P2: O que a JS Precision faz para garantir que o corte a laser seja acessível aos seus clientes, mas que a tolerância da borda não seja comprometida?
O algoritmo interno de agrupamento CAM da JS Precision atinge rotineiramente uma utilização de material acima de 85%. Combinado com assistência de ar de alta pressão e corte em linha comum, ele reduz o tempo de ciclo e mantém a precisão ISO 9013 (±0,1 mm), reduzindo o custo de fabricação do cliente em 15% a 30%.
Q3: Qual gás auxiliar oferece o menor custo geral de corte a laser para aço?
O ar comprimido limpo é a opção mais econômica para aço carbono com espessura ≤4 mm, reduzindo o custo do gás auxiliar por peça em 64,2% em alumínio 5052 de 3 mm em nossos testes de 2025. Para aço carbono com espessura superior a 6 mm, o oxigênio de baixa pressão utiliza uma reação exotérmica, resultando em custos de gás e requisitos de energia significativamente mais baixos em comparação ao nitrogênio, tornando-o a opção mais econômica para chapas espessas.
Q4: Por que o corte de alumínio e cobre tem um preço mais alto do que o aço-carbono?
As ligas de alumínio e cobre possuem alta refletividade e alta condutividade térmica. Um laser de alta potência, bem como um dispositivo para proteger a lente do laser, é necessário para evitar danos. Na produção, eles precisam de nitrogênio de 18 a 25 bar para ejetar a escória do corte . A combinação de taxa de alimentação mais lenta e maior consumo de gás empurra o preço unitário acima do aço-carbono.
P5: Quais são as principais cobranças ocultas a serem observadas em uma cotação de corte a laser?
Fique atento a: reparos CAD fora do padrão (US$ 30 a US$ 80 por lote), sobretaxas de perfuração de furos densos, mão de obra para remoção de filme e revestimento, retificação de escória e nivelamento de distorção. Fornecer desenhos DXF 1:1 limpos, sem sobreposição e livres de erros, pode evitar custos extras.
Q6: Qual tamanho mínimo de furo pode ser cortado sem acionar cobranças de perfuração especializadas?
Recomenda-se que a abertura seja maior ou igual à espessura do material (d ≥ 1,0 × espessura da placa), e para ligas de alumínio é recomendado d ≥ 1,2 × espessura da placa. Se a abertura for menor que a espessura da placa, o acúmulo de calor causará queimaduras nas bordas e danos ao bico, e a fábrica terá que mudar para a perfuração secundária CNC, aumentando os custos.
Q7: Quanto o corte em linha comum reduz as despesas de fabricação?
O corte em linha comum reduz o deslocamento total do cabeçote em 15% a 30% e reduz o número de inícios de perfuração em até 50%. Reduz o custo do tempo de máquina e aumenta a utilização de materiais em 8 a 15 pontos percentuais.
Q8: Os modelos CAD 3D (STEP/IGES) podem ser usados diretamente para calcular o preço do laser em chapa metálica?
O sistema de engenharia pode ler modelos STEP ou IGES e desdobrá-los para gerar contornos 2D, mas fornecendo os desenhos DXF 2D desdobrados continua sendo o melhor formato de precificação do setor. Arquivos DXF padrão podem ser importados diretamente para o sistema de agrupamento, acelerando o processo de precificação.
Resumo
O custo geral do corte a laser de chapa metálica é determinado pela taxa líquida de utilização de matérias-primas, pelo tipo de gás auxiliar, pela densidade de perfuração e pelo processamento subsequente . Ao aplicar o DFM (Design for Manufacturability) antecipadamente – controlando a relação furo/espessura, usando o agrupamento de linha comum e selecionando o gás auxiliar de acordo com o uso final – 20% a 30% do custo adicional oculto pode ser eliminado.
Quando os projetos têm requisitos rigorosos para tolerâncias de corte (ISO 2768-m), acabamento superficial e prazos de entrega de grandes volumes, a JS Precision combina uma frota de laser de fibra de alta potência com engenharia interna para apoiá-lo desde o protótipo até a produção em massa. Envie seus desenhos STEP ou DXF e nossa equipe técnica retornará uma cotação detalhada e escalonada com recomendações do DFM dentro de 12 horas .
Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

