 العربية



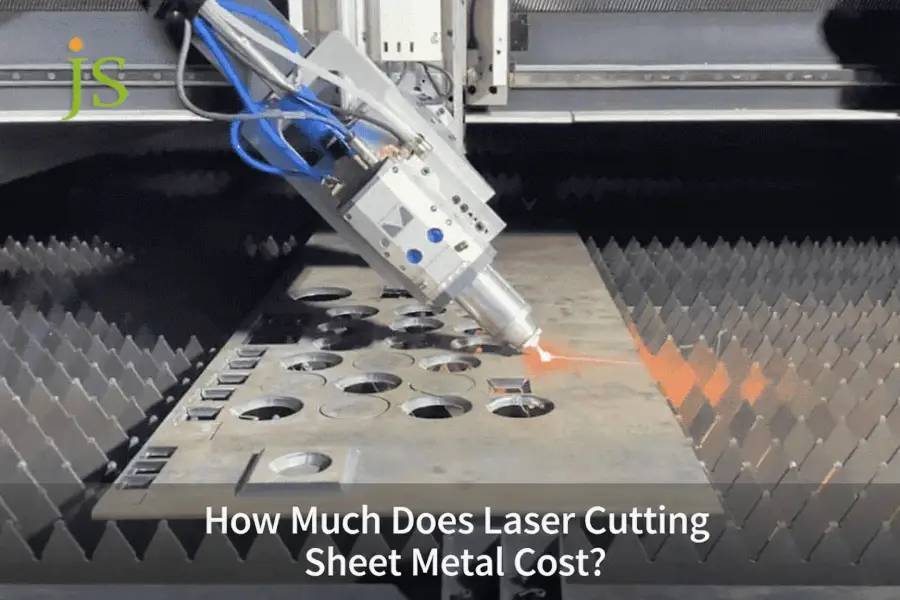

قطع الصفائح المعدنية بالليزر تتراوح التكلفة من 0.40 إلى 8.50 لكل جزء لسماكة الصفائح القياسية (1 مم إلى 6 مم)، والتي تمليها أسعار الماكينة بالساعة (60 دولارًا - 150 دولارًا في الساعة) ، وعائد التعشيش الديناميكي، والأعداد الثاقبة. يتم تعريف تكلفة القطع بالليزر على أنها إجمالي نفقات التصنيع المطلوبة لقطع مخزون الصفائح المعدنية إلى خطوط نهائية ثنائية الأبعاد باستخدام شعاع فوتون حراري مركّز مدعوم بغاز عالي الضغط.
جدول النظرة العامة الأساسية: أبعاد تكلفة القطع بالليزر
|
البعد الأساسي |
نطاق المعيار / متري |
محركات التكلفة الرئيسية |
معيار الصناعة والمعايير |
|---|---|---|---|
|
رسوم وقت تشغيل المعدات |
60 دولارًا – 150 دولارًا للساعة |
قوة الليزر (3 كيلو واط مقابل 12 كيلو واط +)، نوع الغاز المساعد |
تقطع الألياف بقدرة 12 كيلووات أسرع بنسبة 200% إلى 300% من 3 كيلووات |
|
التكلفة لكل متر قطع |
0.45 دولار – 5.50 دولار/م |
السُمك (1 مم مقابل 12 مم)، الغاز المساعد (O2/N2/Air) |
يتوافق مع تصنيف القطع ISO 9013 |
|
ثقب العقوبة لكل حفرة |
0.03 دولار - 0.25 دولار / ثقب |
السُمك، طريقة الثقب (الانفجار مقابل النبض) |
يضيف النبض متعدد المراحل 1.5-3 ثانية/ثقب لأكبر من 8 مم |
|
عائد التعشيش المادي |
68% – 92% |
هندسة الأجزاء، قطع الخط المشترك |
أقل من 70% من العائد يرفع تكلفة المواد ≥25% |
|
إطفاء الحجم |
تخفيض التكلفة بنسبة 65%-80% فوق 500 قطعة |
رسوم البرمجة (30 - 80 دولارًا / دفعة) التخفيف |
تعمل أتمتة FMS على تقليل خسائر التوقف عن العمل بنسبة 40% |
وفق آيزو 9013:2017 القطع الحراري - تصنيف القطع الحراري - تحدد المواصفات الهندسية للمنتج وتفاوتات الجودة خشونة سطح القطع ودرجات التسامح للقطع بالليزر.
وفقًا لبيانات الإنتاج JS Precision 2025، فإن إنتاجية المواد وكثافة الثقب تحدد بشكل مباشر السعر النهائي للوحدة.
في عرض الأسعار العملي، يعتمد السعر الذي يتم تسليمه على صافي استخدام المواد، وعدد الثقوب لكل جزء، وضغط الغاز المساعد - وهي عوامل تتجاوز طول القطع وحده .
ما هي الصيغة الحقيقية وراء تكلفة قطع الصفائح المعدنية بالليزر؟
تعمل الصيغة الحقيقية لتكلفة قطع الصفائح المعدنية بالليزر على تجميع وزن المواد الخام بما في ذلك هامش الخردة، ووقت تشغيل الليزر النشط، وعقوبات الثقب، واستهلاك الغاز المساعد، ونفقات البرمجة الثابتة. مقدمي خدمات القطع بالليزر المخصصة تقييم التسعير الإجمالي على النحو التالي:
التكلفة = (الوزن الإجمالي للمادة × السعر الخام) + (وقت التشغيل × معدل الماكينة) + (عدد الثقب × تكلفة الثقب) + (حجم الغاز × معدل الغاز) + (رسوم الإعداد ÷ الكمية)
تحلل هذه الصيغة منطق الفوترة الفعلي في ورشة العمل، وتغطي خمسة متغيرات رئيسية: المواد، وساعات العمل، والتثقيب، والغاز، والتكاليف الثابتة ، مما يوفر أساسًا رياضيًا هندسيًا للتسعير الدقيق.
هناك علاقتان تدفعان تكلفة وقت الآلة: ينخفض معدل التغذية بشكل غير خطي مع ارتفاع سمك الورقة، وينمو وقت الاجتياز السريع (G00) مع عدد الثقب وتباعد الأجزاء. يجب أن يتم تصميم كلاهما بدلاً من تقديره عند اقتباس وقت التشغيل. تبلغ تكلفة برمجة CAM وإعداد التداخل 30 دولارًا - 80 دولارًا لكل دفعة ، ويجب إطفاء هذه الرسوم غير المتكررة عبر كمية الطلب بأكملها. يضيف الثقب ووقت الليزر المرتبط به أكثر من 30% إلى إجمالي دورة القطع، مما يزيد بشكل مباشر من تكلفة وقت الماكينة.
لكل أستم A370-22 ، طرق الاختبار القياسية وتعريفاتها للاختبار الميكانيكي لمنتجات الصلب، يحدد اختبار الشد قيم الخضوع والشد المستخدمة للتحقق من الورقة الواردة. ومع ذلك، يتم حساب وزن المادة من السُمك الاسمي × الكثافة (7.85 جم/سم مكعب للفولاذ الكربوني) بالإضافة إلى نطاق تحمل سمك المطحنة - وليس من A370.
وفقًا لبيانات إنتاج JS Precision 2025، تمثل عقوبات الثقب ما بين 22% إلى 28% من إجمالي تكلفة القطع بالليزر للأجزاء متوسطة التعقيد.
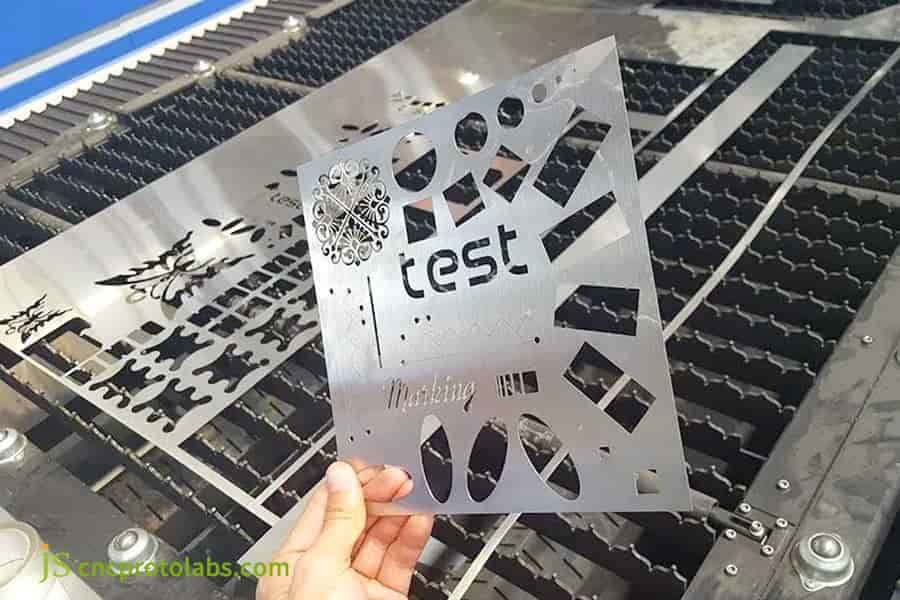
الشكل 1: يد تحمل لوحة اختبار مقطوعة بالليزر ذات أشكال وفتحات مختلفة فوق قاعدة الآلة.
كيف تؤدي درجات المواد وسمكها إلى تحديد أسعار القطع بالليزر المخصصة؟
درجة المواد وسمك تملي سعر القطع بالليزر من خلال خفض معدلات التغذية، وكفاءة امتصاص الفوتون، وضغوط الغاز المساعدة المطلوبة. ينهار معدل التغذية مع زيادة السُمك: يتم قطع الفولاذ الكربوني مقاس 1.5 مم بسرعة 18.0 م/دقيقة على ليزر ألياف بقدرة 3 كيلووات، وينخفض 3 مم إلى 8.5 م/دقيقة، وينخفض الفولاذ المقاوم للصدأ مقاس 6 مم 304 إلى 1.6 م/دقيقة - ويتطلب الأخير 25 بارًا من النيتروجين ومصدرًا بقدرة 12 كيلو وات (انظر المصفوفة أدناه). تتطلب السبائك العاكسة مثل النحاس والألمنيوم مصادر ألياف عالية الطاقة للقضاء على أضرار الانعكاس الخلفي، مما يضيف رسوم معالجة إضافية بنسبة 15% إلى 35%.
الاختلافات في معلمات القطع تحت المواد والسماكات المختلفة
- يختلف معدل التغذية وضغط الغاز ومتطلبات الطاقة بشكل حاد عبر الفولاذ المدلفن على البارد (SPCC/CRS)، والفولاذ المقاوم للصدأ 304/316، والألومنيوم 5052 والنحاس C260 - عند 1.5 مم، و3 مم، و6 مم (انظر مصفوفة المعلمات أدناه). يعد الفولاذ المقاوم للصدأ بسماكة 6 مم أغلى بنسبة 120٪ لكل متر مقارنة بالفولاذ الكربوني المصنوع بنفس المواصفات.
- يتطلب قطع الفولاذ المقاوم للصدأ مقاس 6 مم فوهة ذات قطر كبير ونيتروجين عالي النقاء عند 20 بار أو أكثر لإزالة الخبث اللزج عالي السبائك من الشق. يرتفع استهلاك الطاقة والغاز لكل متر بحوالي 180% مقابل نفس السمك في الفولاذ الكربوني.
آلية المعالجة وعلاوة التكلفة للمواد شديدة التفاعل
- يتم امتصاص ألياف الليزر التي تعمل عند 1.06 ميكرومتر بشكل أكثر كفاءة بواسطة الألومنيوم والنحاس، ولكن تلك السبائك نفسها تعكس الكثير من الطاقة الساقطة في مقدمة القطع. وبالتالي، يتطلب قطعها حماية من الانعكاس الخلفي للبصريات وقوة ذروة أكبر بنسبة 15% إلى 35% من الفولاذ الطري - ولهذا السبب تحمل السبائك العاكسة رسوم معالجة إضافية.
- تفرض الانعكاسية انخفاضًا كبيرًا في معدل التغذية على مواد مثل النحاس C260، لذا تتطلب الإنتاجية المستدامة مصادر ألياف عالية الطاقة.
معلمات قطع المواد والسمك النموذجية ومصفوفة التكلفة
|
المواد والسمك |
مساعدة الغاز (بار) |
سرعة القطع (م/دقيقة) |
تكلفة المتر (دولار/م) |
متطلبات الطاقة (كيلوواط) |
|---|---|---|---|---|
|
فولاذ كربوني 1.5 ملم |
ن2 (15) |
18.0 |
0.65 |
3 |
|
الكربون الصلب 3 مم |
ن2 (18) |
8.5 |
1.20 |
6 |
|
الكربون الصلب 6 مم |
أو2 (1.5) |
3.2 |
2.10 |
6 |
|
ستانلس 304 1.5 ملم |
ن2 (20) |
12.0 |
1.10 |
3 |
|
ستانلس 304 3 ملم |
ن2 (22) |
5.5 |
2.40 |
6 |
|
ستانلس 304 6 ملم |
ن2 (25) |
1.6 |
4.60 |
12 |
|
ألومنيوم 5052 3 مم |
ن2 (18) |
6.0 |
2.80 |
6 |
|
نحاس C260 3 مم |
ن2 (20) |
4.5 |
3.80 |
12 |
تكلفة القطع 6 مم 304 تزيد بنسبة 120% لكل متر عن الفولاذ الكربوني 6 مم ( 4.60 دولار/م مقابل 2.10 دولار/م ) لأن الخبث اللزج يتطلب طاقة ليزر ونيتروجين عالي الضغط لإخراجه.
لكل آيزو 9013:2017 القطع الحراري – تصنيف القطع الحراري – المواصفات الهندسية للمنتج وتفاوتات الجودة، يتم تصنيف القطع الحراري على التعامد أو تحمل الزاوية وعلى خشونة السطح. هذه هي لغة التسامح التي يجب أن يشير إليها الرسم عند تحديد الحواف المقطوعة بالليزر.
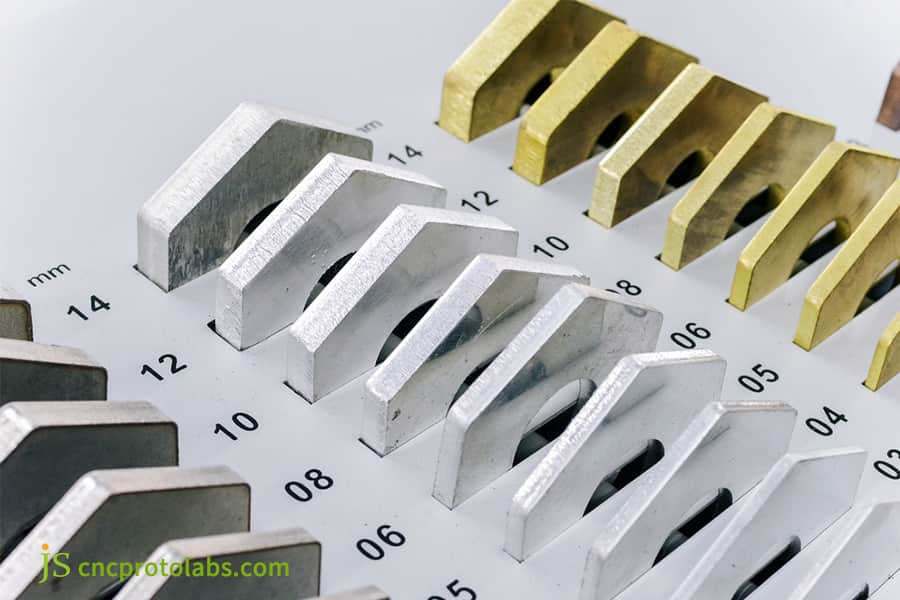
الشكل 2: أجزاء مقطوعة بالليزر بسماكات مختلفة مع علامات لتسعير القطع المخصص.
كيف تحدد المساعدة في اختيار الغاز تكاليف التصنيع في القطع بالليزر؟
يؤدي اختيار الغاز المساعد بشكل مباشر إلى إنشاء تباين في التكلفة في القطع بالليزر لتصنيع المعادن، مما يؤدي إلى تأرجح تكاليف التشغيل في الساعة بمقدار 8 إلى 25 لكل رأس قطع. يدعم الأكسجين التفاعلات الطاردة للحرارة للفولاذ الطري السميك عند ضغوط منخفضة (0.5-2 بار)، مما يقلل من تكلفة الغاز ولكن يترك طبقة أكسيد صلبة تتطلب الإزالة . يمنع النيتروجين الأكسدة للحصول على حواف نظيفة جاهزة للحام على الألومنيوم و قطع الفولاذ المقاوم للصدأ ولكنه يتطلب ضغوطًا عالية (15-25 بارًا) ودرجة نقاء عالية (99.999%)، مما يؤدي إلى تضخم نفقات الغاز لكل متر بشكل كبير.
مقارنة التكلفة بين قطع الأكسجين والنيتروجين
- الأكسجين هو أرخص غاز مساعد، وعند 0.5-2 بار، يؤدي إلى تفاعل طارد للحرارة يضيف حرارة إلى القطع - وهو الاختيار القياسي للفولاذ الكربوني السميك . والمقايضة عبارة عن مقياس أكسيد صلب على الوجه المقطوع يجب إزالته عن طريق التخليل أو الطحن قبل اللحام أو الطلاء، مما يضيف عملية ثانوية.
- النيتروجين عالي النقاء (N2) عند 15-25 بار ونقاء 99.999% يمنع أكسدة الفولاذ المقاوم للصدأ والألومنيوم. يمثل الغاز أكثر من 30% من تكلفة التشغيل لقطع النيتروجين، حيث تصل إلى 18-28 دولارًا في الساعة بسمك 8 مم.
تحليل جدوى قطع الهواء عالي الضغط
- بالنسبة للفولاذ الكربوني وسبائك الألومنيوم مقاس 4 مم، فإن تكلفة الهواء عالي الضغط (حوالي 78% نيتروجين / 21% أكسجين) أقل بنسبة 15% إلى 20% لكل ساعة ماكينة مقارنة بالنتروجين السائل عبر الأنابيب، مما يوفر إجمالي 30% تقريبًا في الأجزاء الهيكلية التي لا تتطلب حواف خالية من الأكسيد.
- تحتاج عملية تصنيع القطع بالليزر إلى نظام ترشيح وتجفيف من أربع مراحل للتأكد من أن نقطة الندى ≥ -40 درجة مئوية لمنع تلوث العدسة.
بيانات الاختبار الداخلي الدقيقة JS
في 2025 قطع لوحة الألومنيوم المشروع، JS Precision قطع 3 مم 5052 من الألومنيوم مع 16 بار هواء مضغوط نظيف بدلاً من 22 بار نيتروجين سائل. انخفضت تكلفة الغاز المساعد لكل جزء إلى 35.8% من خط الأساس للنيتروجين - مما يوفر 64.2% - مع الحفاظ على خشونة سطح القطع عند Ra ≥ 3.2 ميكرومتر . بالنسبة للأجزاء ذات المقاييس الرفيعة ذات الحواف غير الحرجة، يزيل الهواء المضغوط معظم تكلفة النيتروجين عالي النقاء.
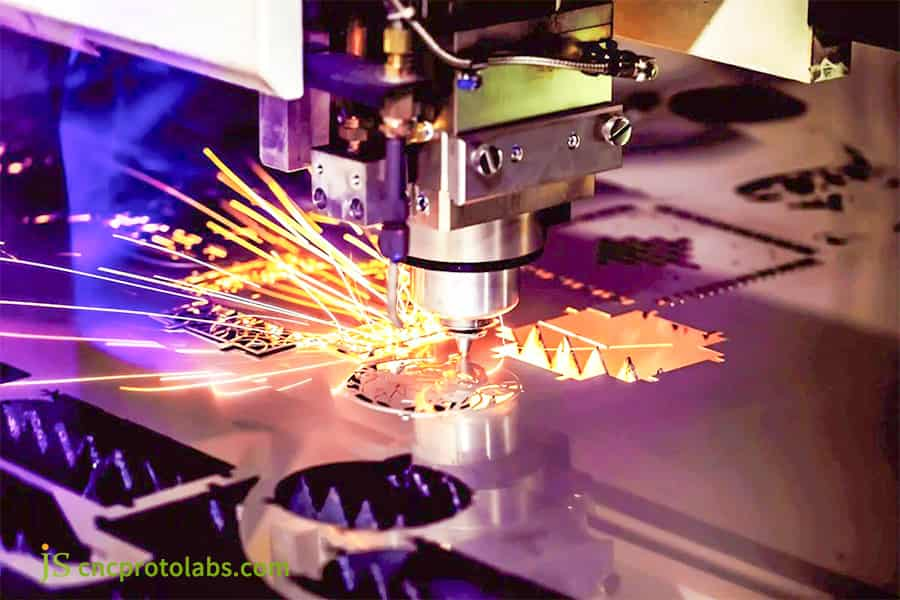
الشكل 3: آلة القطع بالليزر تقطع شكل ترس تفصيلي مع تطاير شرارات لامعة.
كيف تؤثر كفاءة التعشيش وخردة الهيكل العظمي على تكلفة قطع الوحدة؟
تحدد كفاءة التداخل تكلفة الوحدة من خلال تحديد إنتاجية المواد الخام القابلة للفوترة لكل ورقة رئيسية أثناء تصنيع القطع بالليزر. إن الأشكال الهندسية غير المحسنة للأجزاء التي تنتج 65٪ من الاستخدام تجبر المشتري على تمويل 35٪ من خردة الهيكل العظمي المتبقية بالسعر الكامل للمواد الخام . يؤدي التداخل الخوارزمي المتقدم والقطع المشترك (مشاركة مسار قطع واحد بين الأجزاء المتجاورة) إلى زيادة معدلات الاستخدام بما يتجاوز 85%، وإجمالي مسافة انتقال شعاع القطع بنسبة 15% إلى 30%، كما يؤدي بشكل مباشر إلى خفض استهلاك المواد الخام وساعات تشغيل الماكينة .
قواعد تسعير خردة الهيكل العظمي وتحسين التخطيط
- التكلفة التي يتحملها المصنعون الخارجيون مقابل الهياكل الخردة تساوي سعر المواد الخام. في هذه الحالة، إذا كان معدل استخدام اللوحة هو 65%، فسيتعين على المشتري أن يدفع مقابل 35% خردة مما يؤدي إلى زيادة كبيرة لكل تكلفة وحدة.
- يمكن زيادة الاستخدام من خلال استخدام تداخل الخوارزمية المتقدمة إلى أكثر من 85%، وبالتالي تقليل السفر الخامل لرأس الليزر بنسبة 15%-30% ، وكذلك تقليل تكلفة المواد ووقت الماكينة.
عملية قطع الحواف المشتركة والاتصال الجزئي
- يتيح قطع الخط المشترك للأجزاء المتجاورة مشاركة شق واحد، مما يؤدي إلى التخلص من تمريرة واحدة كاملة وتقليل عدد الثقب بمقدار النصف تقريبًا . تحتوي الألسنة الدقيقة (المفاصل الدقيقة) على أجزاء صغيرة في الهيكل العظمي بحيث لا يمكنها الانقلاب والاصطدام برأس القطع.
- أدى إقران الأجزاء المستطيلة مع الأجزاء على شكل حرف L في العش إلى زيادة معدل الاستخدام من 68% إلى 88% في عمليات التشغيل لعام 2025، مما أدى إلى خفض المواد الخام لكل جزء بنسبة 22.7% ووقت المعالجة بالليزر بنسبة 14.5%.
وفقًا لبيانات الإنتاج JS Precision 2025، يؤدي تحسين إنتاجية التداخل بشكل مباشر إلى خفض تكلفة قطع الوحدة بنسبة تتراوح بين 15% و30%.
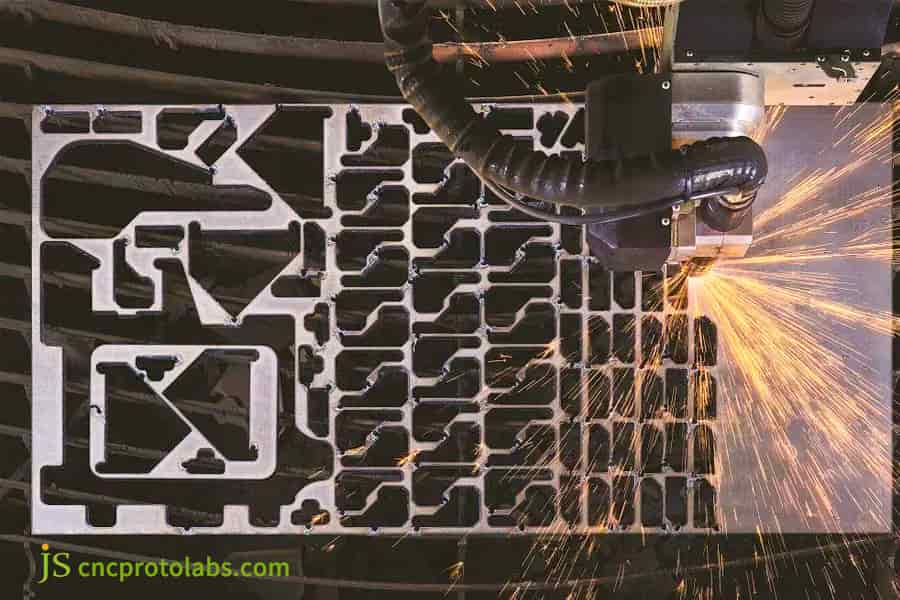
الشكل 4: قطع صفائح معدنية متداخلة بكثافة باستخدام الليزر مع قواطع مختلفة وشرارات لامعة.
لماذا تتسبب متطلبات ما بعد المعالجة في حدوث زيادات ثانوية في أسعار القطع بالليزر؟
تتسبب مواصفات ما بعد المعالجة في حدوث تصعيد مفاجئ في عرض القطع بالليزر من خلال تقديم دورات عمل يدوية وميكانيكية ثانوية تتجاوز طبقة القطع الأولية. بينما تحتفظ حواف الصفائح الخام المقطوعة بالنتوءات الدقيقة والخبث وطبقات الأكسدة الحرارية ، غالبًا ما تتطلب التطبيقات النهائية إزالة الأزيز الاهتزازية أو تقريب الحواف تلقائيًا أو تخليل السطح. تضيف إزالة الخبث اليدوية على اللوحة السميكة 0.15 دولارًا إلى 0.80 دولارًا لكل متر خطي ، مما يؤدي إلى تحويل المعيار تصنيع القطع بالليزر المهمة في سير عمل الإنتاج متعدد المراحل.
انهيار العملية النهائية وزيادة التكلفة
- إزالة الأزيز الميكانيكية، وتقريب الحواف تلقائيًا (إلى R0.5–R1.0mm لمنع تصفيح الطلاء)، والتخليل وتخميل المنطقة المتأثرة بالحرارة (HAZ)، والتسوية (للقضاء على تزييف الإجهاد الحراري الناتج عن عملية التصنيع).
- إذا كان الرسم يتطلب إزالة الأزيز دون تحديد شرط الحافة ISO 13715 ، فسوف يقتبس المُصنِّع الدرجة الأكثر ضيقًا بشكل افتراضي، مما يضيف 25% إلى 40% إلى تكلفة الوحدة.
مقارنة زيادة تكلفة عملية ما بعد المعالجة
|
فئة العملية |
نسبة زيادة التكلفة |
المعيار الصناعي |
تم تحقيق تسامح الحافة |
|---|---|---|---|
|
إزالة الأزيز الميكانيكية |
+10%-15% |
ايزو 13715 |
را 3.2-6.3 ميكرومتر |
|
تقريب الحواف R0.5–R1.0 |
+15%-20% |
ايزو 13715 |
نصف القطر R0.5–1.0 مم |
|
التخليل والتخميل |
+20%-30% |
أستم A380 / أستم A967 |
مشرق خالي من الأكسيد |
|
تسوية الضغط بدقة |
+25%-35% |
ايزو 2768-2 |
التسطيح .20.2 مم |
إن الإشارة بوضوح إلى مستوى تحمل الحافة في الرسومات الهندسية يمكن أن تمنع بشكل فعال الشركات المصنعة للعقود من حساب تكاليف التلميع بناءً على أعلى المواصفات بشكل افتراضي، وبالتالي تجنب الارتفاع غير الضروري في الأسعار.
وفق آيزو 13715:2017 الرسومات الفنية - الحواف ذات الشكل غير المحدد - تحدد المفردات والمؤشرات متطلبات حالة الحافة لعمليات إزالة الأزيز.

كيف يؤدي حجم الإنتاج إلى خفض سعر وحدة القطع بالليزر بشكل كبير؟
يؤدي حجم الإنتاج إلى انخفاض أسعار الوحدات بشكل كبير في خدمة قطع الصفائح المعدنية بالليزر بسبب استهلاك الرسوم الهندسية الثابتة غير المتكررة (NRE) والخدمات اللوجستية للمواد المحسنة. في حالة تشغيل نموذج أولي مكون من 1 إلى 5 قطع، تكلف برمجة CAM الثابتة وإعداد الماكينة والمحاذاة البصرية وتحميل الورقة ما بين 50 إلى 150 دولارًا إجمالاً ، وكلها تقع على عدد قليل من الأجزاء. التوسع إلى أكثر من 1000 قطعة يتم إطفاءها وصولاً إلى سنتات لكل جزء وتسمح بإجراء تغييرات تلقائية على منصة التحميل للحفاظ على الشعاع مستمرًا .
نموذج تغير التكلفة الهامشية وتأثير الدفعة
- أثناء إعداد النماذج الأولية (من 1 إلى 10 قطع)، تكون تكلفة الوحدة في أعلى مستوياتها : تكلفة برمجة CAM الثابتة والتسجيل البصري تتراوح بين 50 إلى 150 دولارًا بغض النظر عن الكمية، ولا يوجد تأثير على نطاق واسع لاستيعابها. أكثر من 1000 قطعة، يتم إطفاء نفس الشحنة إلى سنتات لكل جزء.
- عبر 450 مشروعًا للإنتاج الضخم الدقة شبيبة تم تشغيله في عام 2025، مما أدى إلى زيادة كمية الطلب من 5 إلى 500 قطعة، مما أدى إلى خفض متوسط تكلفة تصنيع الوحدة بنسبة 72.4% .
وقت إخراج الضوء الفعال وضغط وقت الخمول للمعدات
- تحافظ الخطوط الآلية مع تحميل الألواح القائمة على الصوامع على وقت تشغيل الحزمة الفعال بنسبة 85%-90% ، مما يقلل تكلفة العمالة والمعدات الخاملة لكل وحدة بأكثر من 70%.
- يستغرق العمل التحضيري الثابت — تنظيف DXF، وتجهيز المواد، ومحاذاة الفوهة — من 20 إلى 40 دقيقة لكل دفعة . في سلسلة مكونة من 1000 قطعة، يعد هذا جزءًا لا يُذكر من الوقت الإجمالي؛ في مجموعة مكونة من 5 قطع، تهيمن على التكلفة.
كيف يمكن لمبادئ سوق دبي المالي أن تقلل 30% من إجمالي تكاليف القطع بالليزر؟
تعمل قواعد التصميم للتصنيع (DFM) على الحد بشكل مباشر من تكلفة قطع الصفائح المعدنية بالليزر من خلال القضاء على مخاطر انتقال الليزر ودوراته ومخاطر التشويه الحراري غير الضرورية. تحسين الحد الأدنى لأقطار الثقب بالنسبة لسمك المادة (المحافظة على القطر ≥ 1.0× السُمك)، وتجنب نصف القطر الداخلي الضيق بشكل مفرط (يوصي بـ r ≥ 0.5× السُمك)، وتجميع القطع الشائعة لخفض نفقات القطع بالليزر لتصنيع المعادن بنسبة تصل إلى 30%. تعمل خيارات التصميم هذه على منع انفجار الفوهة المبكر، والانعكاس البصري للخلف، وإزالة حواف الحواف يدويًا.
الحد الأدنى من الفتحة والتحكم في التراكم الحراري
- في قطع الألياف بالليزر ، احتفظ بقطر الثقب عند d ≥ 1.0 × سمك المادة - و d ≥ 1.2 × سمك الألومنيوم. الثقوب الصغيرة الحجم تحبس الحرارة، وتسبب الاحتراق، وتجبر على ثقب متعدد النبضات ببطء، وكل ذلك يزيد التكلفة.
- يؤدي اتباع هذه القاعدة إلى تجنب ما يقدر بنحو 40% من حالات الإرهاق الشديد ، مما يقلل وقت التوقف عن العمل غير المخطط له والإنفاق على المواد الاستهلاكية.
محيط انتقال الزاوية الحادة والتحكم في تباعد الشق
- استخدم نصف قطر زاوية داخلي يبلغ r ≥ 0.5 × سماكة المادة (على سبيل المثال، r ≥ 1.5 مم على ورقة مقاس 3 مم). يسمح نصف القطر الأكبر لرأس القطع بالحفاظ على سرعة ثابتة خلال الزاوية، مما يمنع الحرق الزائد المحلي وتكوين الخبث الناتج عن التباطؤ. احتفظ بالشبكة بين الثقوب المتجاورة بسماكة المادة ≥ 2 × للحد من التشوه الحراري.
- يؤدي تنظيف الخطوط المتداخلة والأجزاء الصغيرة من ملف CAD إلى منع تباطؤ الرأس غير الضروري وإزالة 5%-10% من طول القطع غير الفعال .
دراسة حالة: كيف خفضت تقنية JS Precision تكاليف تصنيع الهياكل الطبية بنسبة 28%؟
صعوبات العملاء
خفضت شركة JS Precision التكاليف بنسبة 28% تصنيع الهيكل الطبي من خلال تنفيذ التداخل الخوارزمي، والقطع السريع، ومساعدة الهواء المضغوط. يتطلب هيكل العميل المقاوم للصدأ مقاس 2.0 مم 304 184 فتحة تبريد متقاربة، مع أبعاد خطية تتوافق مع ISO 2768-m (±0.1 مم). جزء المورد الأصلي مشوه بمقدار 1.8 مم بسبب تراكم الحرارة، وهو ما يتجاوز بكثير متطلبات التسطيح البالغة 0.4 مم، والخبث الثقيل الذي يتطلب طحنًا يدويًا، مما يؤدي إلى تكلفة القيادة إلى 14.20 دولارًا للقطعة الواحدة.
JS الحل الدقيق
- حل ثقب النبض المجزأ محل ثقب الانفجار المستمر. انخفض وقت الثقب لكل ثقب إلى 0.08 ثانية وبقي ارتفاع الترشيش أقل من 5 مم، مما أدى إلى القضاء على تلوث السطح على اللوحة.
- استراتيجية تشتيت الإجهاد الحراري: يؤدي مسار القطع السريع في CAM إلى مضاعفة الفاصل الزمني بين المناطق الساخنة المجاورة بمقدار أربعة أضعاف، مما يسمح للإجهاد المتبقي بالتشتت بدلاً من التراكم.
- استبدال عملية القطع بالهواء المضغوط: تم التحقق من صحتها عن طريق اختبار رش الملح، وتم تحويل الغاز المساعد من 20 بار من النيتروجين السائل عالي النقاء إلى هواء مضغوط مُفلتر على أربع مراحل عند 18 بار ، مما أدى إلى خفض تكلفة الغاز لكل جزء بنسبة 64.2% مع الاستمرار في تلبية متطلبات التجميع والطلاء.
الدروس المستفادة من حالات الفشل والتصحيح الهندسي
في التجربة الأولى المكونة من 10 قطع، تسببت التغذية عالية السرعة بكامل الطاقة عبر الزوايا في حدوث اهتزازات دقيقة مؤازرة، مما أدى إلى خشونة زاوية تبلغ Ra 4.5 ميكرومتر و0.15 مم من القطع الزائد .
من خلال الإشارة إلى الخبرة العملية لشركة JS Precision في مشروع الهيكل الطبي لعام 2025، أعادت الهندسة وضع قوة الليزر في مواجهة التسارع بحيث تنخفض الطاقة خطيًا بنسبة 20% أثناء التباطؤ عند المنعطفات - وهو ما يكفي لإزالة العيب الزائد تمامًا .
نتائج الإنتاج الضخم النهائية
يتم تثبيت تسطيح قطعة العمل ضمن 0.25 مم، مما يلغي الحاجة إلى عمليات الطحن اليدوية الثانوية وعمليات التسوية الميكانيكية ؛ انخفضت تكلفة الوحدة من 14.20 دولارًا إلى 10.22 دولارًا (انخفاضًا بنسبة 28%)، وحققت الدفعة الأولى المكونة من 2500 قطعة عائد تجميع بنسبة 99.6%.
هل تحتاج إلى حلول لمشاكل مثل التشوه الحراري في الثقوب المزدحمة بكثافة أو تكاليف القطع المرتفعة للغاية؟ اتصل الآن بفريق JS Precision الهندسي للحصول على نفس حلول القطع خطوة بخطوة وتحسين الهواء المضغوط، مما يضمن اجتياز الأجزاء الخاصة بك للتحقق الدقيق من المحاولة الأولى!
الأسئلة الشائعة
Q1: ما هو معدل الساعة العادي للآلة لأعمال قطع الصفائح المعدنية المخصصة بالليزر؟
تتراوح تكلفة الساعة لآلات القطع بليزر الألياف بشكل عام بين 60 إلى 150 دولارًا في الساعة. يمكن تسعير آلات مثل الليزر بقدرة 3 كيلو وات إلى 6 كيلو وات للصفائح الرقيقة ما بين 60 إلى 90 دولارًا في الساعة، ويتراوح سعر أجهزة الليزر الأكبر من 12 كيلو وات حوالي 120 إلى 150 دولارًا في الساعة. تغطي هذه الرسوم استهلاك الماكينة وتكلفة الكهرباء والمواد الاستهلاكية.
السؤال الثاني: ما الذي تفعله شركة JS Precision لضمان أن يكون القطع بالليزر في متناول عملائها مع عدم المساس بتسامح الحافة؟
تحقق خوارزمية تداخل CAM الداخلية الخاصة بشركة JS Precision بشكل روتيني استخدامًا للمواد يزيد عن 85%. إلى جانب مساعدة الهواء عالي الضغط والقطع بالخط المشترك، فإنه يقصر وقت الدورة مع الاحتفاظ بدقة ISO 9013 (±0.1 مم)، مما يقلل تكلفة التصنيع للعملاء بنسبة 15%-30%.
س3: ما هو الغاز المساعد الذي يوفر أقل تكلفة إجمالية لقطع الفولاذ بالليزر؟
يعد الهواء المضغوط النظيف هو الخيار الأكثر فعالية من حيث التكلفة للفولاذ الكربوني الذي يبلغ سمكه ≥4 مم، مما يقلل تكلفة الغاز المساعد لكل جزء بنسبة 64.2% على ألومنيوم 5052 مقاس 3 مم في تجاربنا لعام 2025. بالنسبة للفولاذ الكربوني الذي يزيد سمكه عن 6 مم، يستخدم الأكسجين منخفض الضغط تفاعلًا طاردًا للحرارة، مما يؤدي إلى انخفاض تكاليف الغاز ومتطلبات الطاقة بشكل كبير مقارنة بالنيتروجين، مما يجعله الخيار الأكثر اقتصادًا للألواح السميكة.
س 4: لماذا يكون سعر قطع الألومنيوم والنحاس أعلى من سعر قطع الفولاذ الطري؟
تتميز سبائك الألومنيوم والنحاس بانعكاسية عالية وموصلية حرارية عالية. مطلوب ليزر عالي الطاقة بالإضافة إلى جهاز لحماية عدسة الليزر لمنع الضرر. يحتاجون في الإنتاج إلى 18-25 بار من النيتروجين لإخراج الخبث من الشق . يؤدي الجمع بين معدل التغذية الأبطأ وارتفاع استهلاك الغاز إلى دفع سعر الوحدة فوق الفولاذ الطري.
س5: ما هي الشحنات المخفية الأساسية التي يجب الانتباه إليها في عرض أسعار القطع بالليزر؟
احترس من: إصلاح CAD غير القياسي (30 إلى 80 دولارًا لكل دفعة)، ورسوم إضافية للثقب الكثيف، والعمالة لإزالة الأفلام والطلاء، وطحن الخبث، وتسوية التشويه. إن تسليم رسومات DXF 1:1 نظيفة وغير متداخلة وخالية من الأخطاء يمكن أن يمنع الرسوم الإضافية.
س6: ما هو الحد الأدنى لحجم الثقب الذي يمكن قطعه دون التسبب في تكاليف حفر متخصصة؟
من المستحسن أن تكون الفتحة أكبر من أو تساوي سمك المادة (d ≥ 1.0 × سمك اللوحة)، وبالنسبة لسبائك الألومنيوم، يوصى بـ d ≥ 1.2 × سمك اللوحة. إذا كانت الفتحة أصغر من سمك اللوحة، فإن تراكم الحرارة سوف يتسبب في حرق الحافة وتلف الفوهة، وسيتعين على المصنع التحول إلى الحفر الثانوي باستخدام الحاسب الآلي، مما يزيد من التكاليف.
س7: إلى أي مدى يؤدي قطع الخط المشترك إلى تقليل تكاليف التصنيع؟
يقلل القطع بالخط المشترك من إجمالي حركة الرأس بنسبة 15% إلى 30% ويقلل عدد مرات بدء الثقب بنسبة تصل إلى 50%. فهو يقلل من تكلفة وقت الماكينة ويزيد من استخدام المواد بنسبة 8-15 نقطة مئوية.
س 8: هل يمكن استخدام نماذج CAD ثلاثية الأبعاد (STEP/IGES) مباشرة لحساب تسعير ليزر الصفائح المعدنية؟
يمكن للنظام الهندسي قراءة نماذج STEP أو IGES وفتحها لإنشاء مخططات ثنائية الأبعاد، ولكن توفير رسومات 2D DXF المكشوفة يظل أفضل تنسيق تسعير في الصناعة. يمكن استيراد ملفات DXF القياسية مباشرة إلى نظام التداخل، مما يؤدي إلى تسريع عملية التسعير.
ملخص
يتم تحديد التكلفة الإجمالية لقطع الصفائح المعدنية بالليزر من خلال معدل الاستخدام الصافي للمواد الخام، ونوع الغاز المساعد، وكثافة التثقيب، والمعالجة اللاحقة . من خلال تطبيق DFM (التصميم من أجل التصنيع) مبكرًا - التحكم في نسبة الثقب إلى السُمك، واستخدام تداخل الخط المشترك، واختيار الغاز المساعد حسب الاستخدام النهائي - يمكن التخلص من 20% - 30% من علاوة التكلفة المخفية.
عندما تكون للمشروعات متطلبات صارمة فيما يتعلق بتفاوتات القطع (ISO 2768-m)، وتشطيب السطح، ومواعيد التسليم كبيرة الحجم، فإن JS Precision تجمع بين أسطول ألياف الليزر عالي الطاقة مع الهندسة الداخلية لدعمك بدءًا من النموذج الأولي وحتى الإنتاج الضخم. أرسل رسومات STEP أو DXF الخاصة بك وسيقوم فريقنا الفني بإرجاع عرض أسعار تفصيلي مع توصيات سوق دبي المالي خلال 12 ساعة .
تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

