 Français



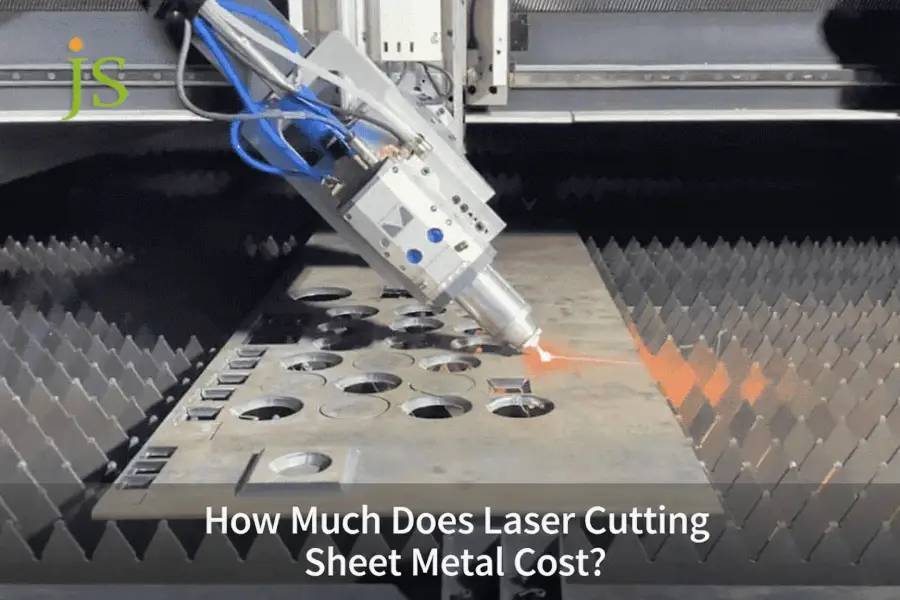

Découpe laser de tôle le coût varie de 0,40 à 8,50 par pièce pour des épaisseurs de tôle standard (1 mm à 6 mm), dicté par les taux horaires de la machine (60 $ à 150 $/h) , le rendement d'imbrication dynamique et le nombre de perçages. Le coût de la découpe laser est défini comme la dépense totale de fabrication nécessaire pour profiler la tôle en contours 2D finis à l'aide d'un faisceau de photons thermiques focalisé assisté par un gaz à haute pression.
Tableau de présentation des noyaux : Dimensions des coûts de découpe laser
|
Dimension centrale |
Plage de référence/métrique |
Principaux facteurs de coûts |
Référence et norme de l'industrie |
|---|---|---|---|
|
Frais de fonctionnement de l'équipement |
60 $ – 150 $ / heure |
Puissance laser (3 kW contre 12 kW+), type de gaz d'assistance |
La fibre de 12 kW coupe 200 à 300 % plus rapidement que celle de 3 kW |
|
Coût par mètre coupé |
0,45 $ – 5,50 $/mois |
Épaisseur (1 mm vs 12 mm), gaz d'assistance (O2/N2/Air) |
Conforme à la classification de coupe ISO 9013 |
|
Pénalité de perçage par trou |
0,03 $ – 0,25 $/trou |
Épaisseur, méthode de perçage (souffle vs impulsion) |
L'impulsion à plusieurs étages ajoute 1,5 à 3 secondes/trou pendant >8 mm |
|
Rendement matériel de nidification |
68% – 92% |
Géométrie de la pièce, coupe en ligne commune |
Un rendement inférieur à 70 % augmente le coût du matériau ≥25 % |
|
Amortissement des volumes |
Réduction des coûts de 65 à 80 % au-dessus de 500 pièces |
Dilution des frais de programmation (30 $ à 80 $/lot) |
L'automatisation FMS réduit les pertes de temps d'arrêt de 40 % |
Selon ISO 9013:2017 , Découpe thermique — Classification des découpes thermiques — Les spécifications géométriques du produit et les tolérances de qualité définissent la rugosité de la surface de découpe et les degrés de tolérance pour la découpe laser.
Selon les données de production JS Precision 2025, le rendement du matériau et la densité de perçage déterminent directement le prix unitaire final.
Dans la pratique, le prix livré dépend de l'utilisation nette du matériau, du nombre de perçages par pièce et de la pression du gaz d'assistance, facteurs qui vont bien au-delà de la seule longueur de coupe .
Quelle est la véritable formule derrière le coût de la tôle découpée au laser ?
La véritable formule pour le coût de la tôle découpée au laser regroupe le poids des matières premières, y compris la marge de rebut, la durée d'exécution active du laser, les pénalités de perçage, la consommation de gaz d'assistance auxiliaire et les frais généraux de programmation fixes. Fournisseurs de services de découpe laser personnalisés évaluer le prix total comme :
Coût = (Poids brut du matériau × Prix brut) + (Durée d'exécution × Taux de la machine) + (Nombre de perçages × Coût du perçage) + (Volume de gaz × Taux de gaz) + (Frais d'installation ÷ Quantité)
Cette formule déconstruit la logique de facturation réelle dans l'atelier, couvrant cinq variables principales : les matériaux, les heures de travail, la perforation, le gaz et les coûts fixes , fournissant ainsi une base mathématique d'ingénierie pour une tarification précise.
Deux relations déterminent le coût du temps machine : la vitesse d'avance diminue de manière non linéaire à mesure que l'épaisseur de la tôle augmente, et le temps de déplacement rapide (G00) augmente avec le nombre de perçages et l'espacement des pièces. Les deux doivent être modélisés plutôt qu’estimés lors de l’estimation du temps d’exécution. La programmation CAM et la configuration de l'imbrication coûtent entre 30 $ et 80 $ par lot , et ces frais non récurrents doivent être amortis sur la quantité totale de la commande. Le perçage et le temps d'actionnement du laser associé ajoutent plus de 30 % au cycle de découpe total, augmentant directement le coût du temps machine.
Par ASTMA370-22 , Méthodes d'essai standard et définitions pour les essais mécaniques des produits en acier, les essais de traction définissent les valeurs d'élasticité et de traction utilisées pour vérifier la tôle entrante. Cependant, le poids du matériau est calculé à partir de l'épaisseur nominale × la densité (7,85 g/cm³ pour l'acier au carbone) plus la bande de tolérance d'épaisseur du laminoir – et non à partir de l'A370.
Selon les données de production JS Precision 2025, les pénalités de perçage représentent 22 à 28 % du coût total de découpe laser pour les pièces de complexité moyenne.
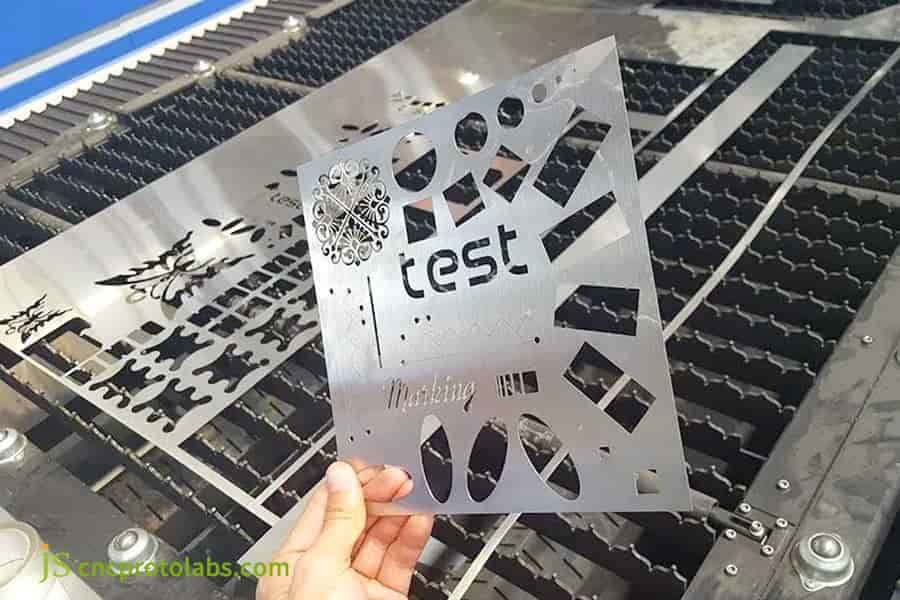
Figure 1 : Main tenant une plaque de test découpée au laser avec différentes formes et trous sur le banc de la machine.
Comment les qualités et les épaisseurs des matériaux déterminent-elles les prix de la découpe laser personnalisée ?
La qualité et l’épaisseur du matériau dictent prix de découpe laser en réduisant les débits d'alimentation, l'efficacité d'absorption des photons et les pressions de gaz auxiliaires requises. La vitesse d'alimentation s'effondre à mesure que l'épaisseur augmente : l'acier au carbone de 1,5 mm coupe à 18,0 m/min sur un laser à fibre de 3 kW, l'acier au carbone de 3 mm tombe à 8,5 m/min et l'acier inoxydable 304 de 6 mm tombe à 1,6 m/min — ce dernier nécessitant 25 bars d'azote et une source de 12 kW (voir matrice ci-dessous). Les alliages réfléchissants comme le laiton et l'aluminium nécessitent des sources de fibres à puissance de crête élevée pour éliminer les dommages dus à la réflexion arrière, ce qui ajoute un supplément de traitement de 15 à 35 %.
Différences de paramètres de coupe sous différents matériaux et épaisseurs
- Le débit d'alimentation, la pression du gaz et les besoins en puissance diffèrent fortement selon l'acier laminé à froid (SPCC/CRS), l'acier inoxydable 304/316, l'aluminium 5052 et le laiton C260 — à 1,5 mm, 3 mm et 6 mm (voir la matrice des paramètres ci-dessous). L'acier inoxydable d'une épaisseur de 6 mm est 120 % plus cher au mètre que l'acier au carbone fabriqué selon les mêmes spécifications.
- La découpe d'acier inoxydable de 6 mm nécessite une buse de grand diamètre et de l'azote de haute pureté à 20 bars ou plus pour purger les scories visqueuses fortement alliées de la saignée. La consommation d'énergie et de gaz par mètre augmente d'environ 180 % par rapport à la même épaisseur d'acier au carbone.
Mécanisme de traitement et prime de coût des matériaux hautement réactifs
- Les lasers à fibre fonctionnant à 1,06 μm sont absorbés plus efficacement par l'aluminium et le laiton, mais ces mêmes alliages réfléchissent une grande partie de l'énergie incidente au niveau du front de coupe. Leur coupe nécessite donc une protection contre la réflexion arrière pour les optiques et une puissance de crête de 15 à 35 % supérieure à celle de l'acier doux — c'est pourquoi les alliages réfléchissants entraînent un supplément de traitement.
- La réflectivité impose une réduction importante du débit d'alimentation sur des matériaux tels que le laiton C260, de sorte qu'un débit soutenu nécessite des sources de fibres à puissance de crête élevée.
Paramètres de coupe typiques des matériaux et des épaisseurs et matrice des coûts
|
Matériau et épaisseur |
Gaz d'assistance (bar) |
Vitesse de coupe (m/min) |
Coût par mètre ($/m) |
Puissance requise (kW) |
|---|---|---|---|---|
|
Acier au carbone 1,5 mm |
N2 (15) |
18,0 |
0,65 |
3 |
|
Acier au carbone 3 mm |
N2 (18) |
8.5 |
1.20 |
6 |
|
Acier au carbone 6 mm |
O2 (1,5) |
3.2 |
2.10 |
6 |
|
Inox 304 1,5 mm |
N2 (20) |
12,0 |
1.10 |
3 |
|
Inox 304 3mm |
N2 (22) |
5.5 |
2h40 |
6 |
|
Inox 304 6mm |
N2 (25) |
1.6 |
4,60 |
12 |
|
Aluminium 5052 3mm |
N2 (18) |
6.0 |
2,80 |
6 |
|
Laiton C260 3mm |
N2 (20) |
4.5 |
3,80 |
12 |
La découpe de 6 mm 304 coûte 120 % de plus par mètre que l'acier au carbone de 6 mm ( 4,60 $/m contre 2,10 $/m ) car les scories visqueuses nécessitent beaucoup plus d'énergie laser et d'azote à haute pression pour être éjectées.
Par ISO 9013:2017 , Découpe thermique — Classification des découpes thermiques — Spécifications géométriques du produit et tolérances de qualité, une découpe thermique est classée en fonction de la tolérance de circularité ou d'angularité et de la rugosité de la surface. Il s'agit du langage de tolérance auquel votre dessin doit faire référence lors de la spécification des bords découpés au laser.
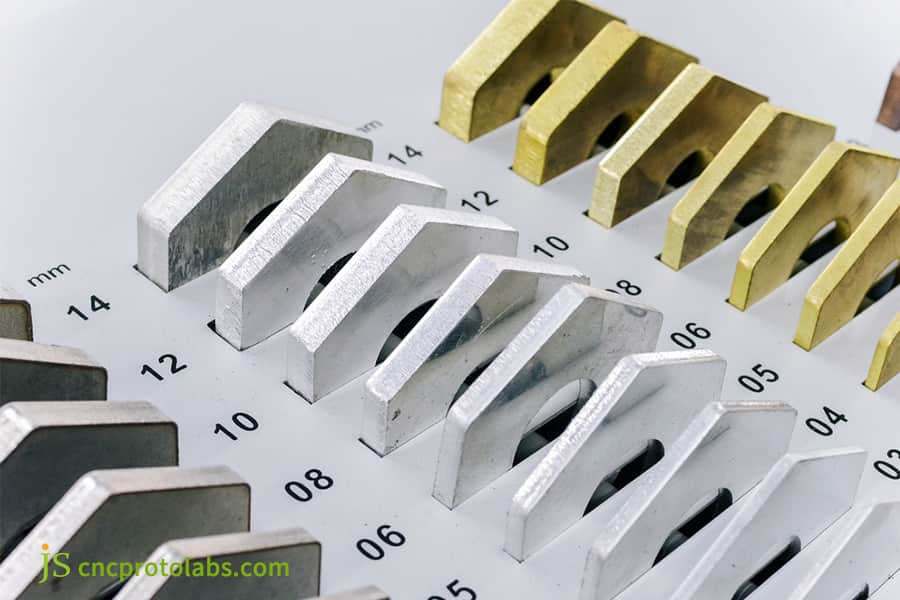
Figure 2 : Pièces découpées au laser de différentes épaisseurs avec des marquages pour un prix de découpe personnalisé.
Comment la sélection assistée du gaz dicte-t-elle les coûts de fabrication lors de la découpe laser ?
Le choix du gaz d'assistance crée directement une divergence de coûts dans la découpe laser pour la fabrication de métaux, faisant varier les coûts d'exploitation horaires de 8 à 25 par tête de découpe. L'oxygène favorise les réactions exothermiques pour l'acier doux épais à basse pression (0,5 à 2 bars), minimisant ainsi le coût du gaz mais laissant une peau d'oxyde dure nécessitant un retrait . L'azote empêche l'oxydation pour des bords propres et prêts à souder sur l'aluminium et découpe d'acier inoxydable mais nécessite des pressions élevées (15 à 25 bars) et des puretés élevées (99,999 %), ce qui gonfle considérablement les dépenses en gaz par mètre.
Comparaison des coûts entre la coupe à l'oxygène et à l'azote
- L'oxygène est le gaz d'assistance le moins cher et, à 0,5–2 bar, provoque une réaction exothermique qui ajoute de la chaleur à la coupe – le choix standard pour l'acier au carbone épais . Le compromis est une calamine d'oxyde dur sur la face coupée qui doit être éliminée par décapage ou meulage avant le soudage ou le revêtement, ce qui ajoute une opération secondaire.
- L'azote de haute pureté (N2) à 15-25 bars et d'une pureté de 99,999 % empêche l'oxydation de l'acier inoxydable et de l'aluminium. Le gaz représente plus de 30 % des coûts d'exploitation de la découpe à l'azote, atteignant 18 à 28 dollars par heure pour une épaisseur de 8 mm.
Analyse de faisabilité du découpage à air haute pression
- Pour l'acier au carbone de 4 mm et les alliages d'aluminium, l'air à haute pression (environ 78 % d'azote / 21 % d'oxygène) coûte 15 à 20 % de moins par heure machine que l'azote liquide canalisé, ce qui permet d'économiser environ 30 % au total sur les pièces structurelles qui ne nécessitent pas de bords sans oxyde.
- Le processus de fabrication par découpe laser nécessite un système de filtration et de séchage en quatre étapes pour garantir un point de rosée ≤ -40°C afin de prévenir la contamination des lentilles.
Données de test internes JS Precision
En 2025 découpe de plaque d'aluminium projet, JS Coupe avec précision de l'aluminium 5052 de 3 mm avec de l'air comprimé propre à 16 bars au lieu de 22 bars d'azote liquide. Le coût du gaz d'assistance par pièce est tombé à 35,8 % de la référence en azote, soit une économie de 64,2 %, avec une rugosité de la surface de coupe maintenue à Ra ≤ 3,2 μm . Pour les pièces de faible épaisseur présentant des bords non critiques, l’air comprimé élimine la majeure partie du coût de l’azote de haute pureté.
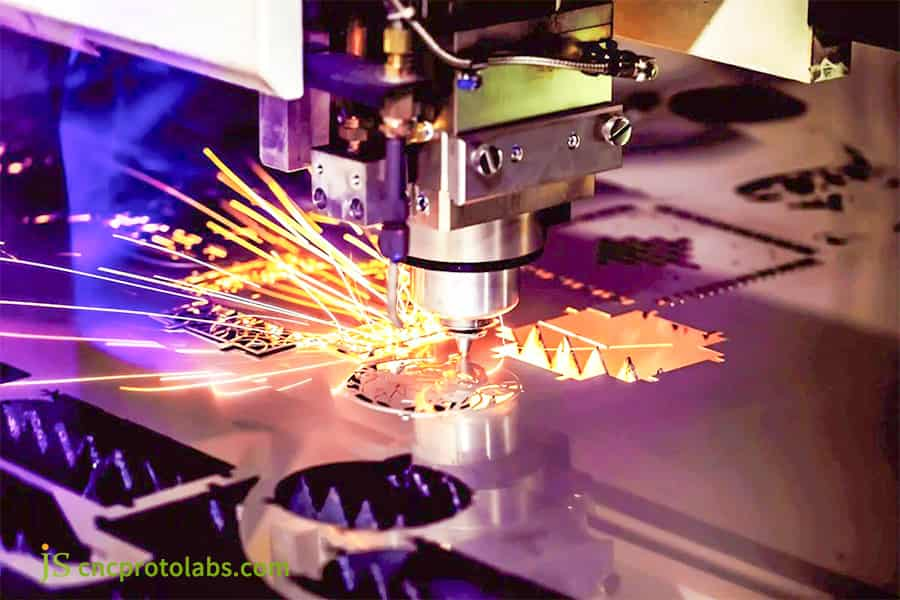
Figure 3 : Machine de découpe laser découpant une forme d'engrenage détaillée avec des étincelles brillantes volant.
Quel est l'impact de l'efficacité de l'imbrication et des déchets de squelette sur les coûts de réduction des unités ?
L’efficacité de l’imbrication dicte le coût unitaire en déterminant le rendement facturable des matières premières par feuille maîtresse lors de la fabrication par découpe laser. Des géométries de pièces non optimisées donnant un taux d'utilisation de 65 % obligent l'acheteur à financer 35 % de ferraille résiduelle au prix plein de la matière première . L'imbrication algorithmique avancée et la découpe en ligne commune (partage d'un seul chemin de coupe entre les pièces adjacentes) augmentent les taux d'utilisation au-delà de 85 %, la distance de déplacement totale du faisceau de coupe de 15 % à 30 % et réduisent directement la consommation de matières premières et les heures de fonctionnement de la machine .
Règles de tarification de la ferraille et optimisation de la mise en page
- Le coût facturé pour les squelettes de ferraille par les fabricants sous-traitants est égal au prix des matières premières. Dans ce cas, si le taux d'utilisation du panneau est de 65%, l'acheteur devra payer 35% de ferraille, ce qui entraînera une augmentation significative du coût unitaire.
- L'utilisation grâce à l'imbrication d'algorithmes avancés peut être augmentée au-delà de 85 %, réduisant ainsi le déplacement au ralenti de la tête laser de 15 à 30 % et réduisant également le coût du matériel et du temps machine.
Processus commun de coupe des bords et de micro-connexion
- La coupe en ligne commune permet aux pièces adjacentes de partager une seule saignée, éliminant ainsi un passage complet et réduisant le nombre de perçages d'environ la moitié . Les micro-langues (micro-joints) maintiennent les petites pièces dans le squelette afin qu'elles ne puissent pas basculer et entrer en collision avec la tête de coupe.
- L'association de pièces rectangulaires avec des pièces en forme de L dans le nid a augmenté l'utilisation de 68 % à 88 % lors de nos tirages de 2025, réduisant ainsi la matière première par pièce de 22,7 % et le temps de traitement laser de 14,5 %.
Selon les données de production JS Precision 2025, l'optimisation du rendement d'imbrication réduit directement le coût unitaire de coupe de 15 à 30 %.
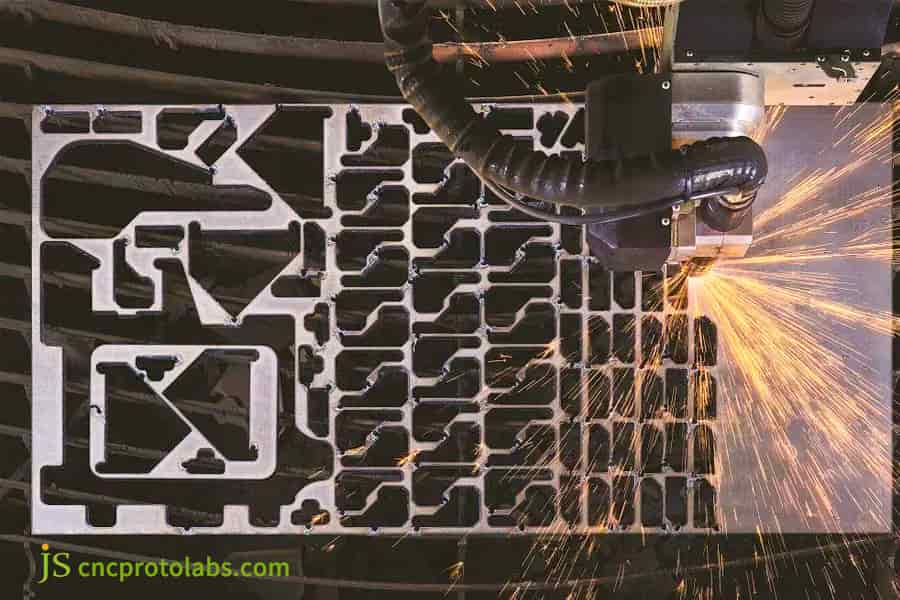
Figure 4 : Découpe au laser d'une tôle densément imbriquée avec diverses découpes et étincelles brillantes.
Pourquoi les exigences de post-traitement provoquent-elles des pics secondaires dans un devis de découpe laser ?
Les spécifications de post-traitement provoquent des augmentations soudaines des devis de découpe laser en introduisant des cycles de travail manuels et mécaniques secondaires au-delà du lit de découpe principal. Alors que les bords bruts des feuilles découpées conservent des micro-bavures, des scories et des couches d'oxydation thermique , les applications en aval nécessitent souvent un ébavurage vibratoire, un arrondi automatisé des bords ou un décapage de surface. L'élimination manuelle des scories sur plaque épaisse ajoute 0,15 $ à 0,80 $ par mètre linéaire , transformant ainsi une norme fabrication de découpe laser tâche dans un flux de production à plusieurs étapes.
Répartition des processus en aval et augmentation des coûts
- Ébavurage mécanique, arrondi automatisé des bords (jusqu'à R0,5–R1,0 mm pour empêcher le délaminage du revêtement), décapage et passivation de la zone affectée par la chaleur (ZAT) et nivellement (pour éliminer la déformation due aux contraintes thermiques causée par le processus de fabrication).
- Si un dessin demande un ébavurage sans spécifier une condition de bord ISO 13715 , le fabricant proposera par défaut la qualité la plus stricte, en ajoutant 25 à 40 % au coût unitaire.
Comparaison de l'augmentation des coûts d'exploitation après traitement
|
Catégorie de processus |
Ratio d'augmentation des coûts |
Norme industrielle |
Tolérance de bord atteinte |
|---|---|---|---|
|
Ébavurage mécanique |
+10 %–15 % |
OIN 13715 |
Ra 3,2–6,3 μm |
|
Arrondi des bords R0.5–R1.0 |
+15 %–20 % |
OIN 13715 |
Rayon R0,5–1,0 mm |
|
Décapage et passivation |
+20 %–30 % |
ASTM A380/ASTM A967 |
Brillant sans oxyde |
|
Nivellement de contrainte de précision |
+25 %–35 % |
OIN 2768-2 |
Planéité ≤0,2 mm |
Indiquer clairement le niveau de tolérance des bords dans les dessins techniques peut empêcher efficacement les fabricants sous contrat de calculer par défaut les coûts de polissage sur la base des spécifications les plus élevées, évitant ainsi des hausses de prix inutiles.
Selon ISO 13715:2017 , Dessins techniques — Bords de forme non définie — Le vocabulaire et les indications définissent les exigences relatives à l'état des bords pour les opérations d'ébavurage.

Comment le volume de production réduit-il considérablement le prix unitaire de découpe laser ?
Le volume de production fait baisser les prix unitaires de manière exponentielle dans un service de découpe laser de tôle en raison de l'amortissement des frais fixes d'ingénierie non récurrents (NRE) et de la logistique optimisée des matériaux. Sur un prototype de 1 à 5 pièces, la programmation CAM fixe, la configuration de la machine, l'alignement optique et le chargement des feuilles coûtent entre 50 et 150 dollars au total , le tout se répercutant sur une poignée de pièces. La mise à l'échelle jusqu'à plus de 1 000 pièces amortit les frais généraux jusqu'à quelques centimes par pièce et permet des changements de palettes automatisés pour maintenir la poutre en marche en continu .
Modèle de changement de coût marginal et effet de lot
- Lors du prototypage (1 à 10 pièces), le coût unitaire est à son plus haut : la programmation CAM fixe et l'enregistrement optique coûtent entre 50 et 150 $ quelle que soit la quantité, et il n'y a aucun effet d'échelle pour les absorber. Au-dessus de 1 000 pièces, la même charge s'amortit en centimes par pièce.
- À travers les 450 projets de production en série Précision JS a été lancé en 2025, augmentant la quantité de commande de 5 à 500 pièces, réduisant le coût de fabrication unitaire moyen de 72,4 % .
Temps d’émission de lumière efficace et compression du temps d’inactivité de l’équipement
- Les lignes automatisées avec chargement des feuilles en silo maintiennent le temps de mise en faisceau efficace entre 85 % et 90 % , réduisant ainsi le coût de la main-d'œuvre et des équipements inutilisés par unité de plus de 70 %.
- Les travaux préparatoires fixes (nettoyage DXF, préparation des matériaux, alignement des buses) prennent 20 à 40 minutes par lot . Dans une série de 1 000 pièces, cela représente une fraction négligeable du temps total ; dans une série de 5 pièces, il domine le coût.
Comment les principes DFM peuvent-ils éliminer 30 % des dépenses totales de découpe laser ?
Les règles de conception pour la fabrication (DFM) réduisent directement les coûts de découpe laser de la tôle en éliminant les déplacements inutiles du laser, les cycles et les risques de déformation thermique. L'optimisation des diamètres minimaux des trous par rapport à l'épaisseur du matériau (en maintenant le diamètre ≥ 1,0 × l'épaisseur), en évitant les rayons internes trop serrés (recommandant r ≥ 0,5 × l'épaisseur) et le regroupement des coupes courantes réduisent jusqu'à 30 % la découpe laser pour les dépenses de fabrication des métaux. Ces choix de conception évitent l’éclatement prématuré de la buse, la rétro-réflexion optique et l’ébavurage manuel des bords.
Limitation d’ouverture minimale et contrôle de l’accumulation thermique
- Dans découpe laser fibre , gardez le diamètre du trou à d ≥ 1,0 × épaisseur du matériau — et d ≥ 1,2 × épaisseur pour l'aluminium. Les trous sous-dimensionnés emprisonnent la chaleur, provoquent des brûlures et forcent un perçage lent à plusieurs impulsions, ce qui augmente les coûts.
- Le respect de cette règle évite environ 40 % des épuisements professionnels , réduisant ainsi les temps d'arrêt imprévus et les dépenses en consommables.
Transition des coins nets du contour et contrôle de l'espacement des saignées
- Utilisez un rayon de coin interne de r ≥ 0,5 × épaisseur du matériau (par exemple, r ≥ 1,5 mm sur une tôle de 3 mm). Un rayon plus grand permet à la tête de coupe de maintenir une vitesse constante dans le coin, empêchant ainsi la surchauffe locale et la formation de scories causées par la décélération. Maintenez l'âme entre les trous adjacents à ≥ 2 × l'épaisseur du matériau pour limiter la distorsion thermique.
- Le nettoyage des lignes qui se chevauchent et des micro-fragments du fichier CAO évite une décélération inutile de la tête et supprime 5 à 10 % de la longueur de coupe inefficace .
Étude de cas : Comment JS Precision a réduit ses coûts de fabrication de châssis médicaux de 28 % ?
Difficultés des clients
JS Precision a réduit ses coûts de 28 % pour fabrication de châssis médicaux en mettant en œuvre l’imbrication algorithmique, la découpe saute-mouton et l’assistance à l’air comprimé. Le châssis en acier inoxydable 304 de 2,0 mm du client nécessitait 184 trous de refroidissement étroitement espacés, avec des dimensions linéaires conformes à la norme ISO 2 768 m (± 0,1 mm). La pièce du fournisseur d'origine s'est déformée de 1,8 mm en raison de l'accumulation de chaleur, dépassant de loin l'exigence de planéité de 0,4 mm, et de fortes scories ont nécessité un meulage manuel, ce qui a conduit au coût à 14,20 $ par pièce.
Solution de précision JS
- Le perçage par impulsion segmentée a remplacé le perçage par souffle continu. Le temps de perçage par trou est tombé à 0,08 s et la hauteur des projections est restée inférieure à 5 mm, éliminant ainsi la contamination de la surface du panneau.
- Stratégie de dispersion des contraintes thermiques : un chemin de coupe saute-mouton dans CAM quadruple l'intervalle entre les zones chauffées adjacentes, permettant aux contraintes résiduelles de se disperser au lieu de s'accumuler.
- Remplacement du processus de découpe à l'air comprimé : validé par des tests au brouillard salin, le gaz d'assistance est passé de l'azote liquide de haute pureté à 20 bars à de l'air comprimé filtré en quatre étapes à 18 bars , réduisant ainsi le coût du gaz par pièce de 64,2 % tout en répondant aux exigences d'assemblage et de revêtement.
Leçons tirées des échecs et du débogage technique
Lors du premier essai de 10 pièces, une avance à pleine puissance et à grande vitesse dans les coins a provoqué des micro-vibrations du servo, produisant une rugosité des coins de Ra 4,5 μm et 0,15 mm de sur-coupe .
En se référant à l'expérience pratique de JS Precision dans le projet de châssis médical de 2025, l'ingénierie a reprofilé la puissance du laser en fonction de l'accélération, de sorte que la puissance diminue linéairement de 20 % lors de la décélération dans les virages, suffisamment pour éliminer entièrement le défaut de surcoupe .
Résultats finaux de la production de masse
La planéité de la pièce est stabilisée à 0,25 mm près, éliminant ainsi le besoin de processus secondaires de meulage manuel et de nivellement mécanique ; le coût unitaire est passé de 14,20 $ à 10,22 $ (une réduction de 28 %), et le premier lot de 2 500 pièces a atteint un rendement d'assemblage au premier passage de 99,6 %.
Besoin de solutions à des problèmes tels que la déformation thermique dans des trous très denses ou des coûts de découpe excessivement élevés ? Contactez l'équipe d'ingénierie de JS Precision dès maintenant pour obtenir les mêmes solutions de découpe et d'optimisation de l'air comprimé, garantissant que vos pièces réussissent la vérification de précision du premier coup !
FAQ
Q1 : Quel est le taux horaire régulier de la machine pour les travaux de découpe laser de tôle personnalisés ?
Le coût horaire des machines de découpe laser à fibre se situe généralement entre 60 et 150 dollars de l'heure. Les machines telles que les lasers de 3 kW à 6 kW pour feuilles minces peuvent coûter entre 60 et 90 dollars de l'heure, et le prix des lasers de plus de 12 kW est d'environ 120 à 150 dollars de l'heure. Ces frais couvrent l'amortissement de la machine, le coût de l'électricité et les consommables.
Q2 : Que fait JS Precision pour garantir que la découpe laser soit abordable pour ses clients sans compromettre la tolérance des bords ?
L'algorithme d'imbrication CAM interne de JS Precision atteint régulièrement une utilisation des matériaux supérieure à 85 %. Associé à une assistance pneumatique à haute pression et à une découpe en ligne commune, il réduit le temps de cycle tout en conservant la précision ISO 9013 (± 0,1 mm), réduisant ainsi les coûts de fabrication du client de 15 à 30 %.
Q3 : Quel gaz d'assistance offre le coût global de découpe laser le plus bas pour l'acier ?
L'air comprimé propre est l'option la plus rentable pour l'acier au carbone ≤ 4 mm d'épaisseur, réduisant le coût du gaz d'assistance par pièce de 64,2 % sur l'aluminium 5052 de 3 mm lors de nos essais de 2025. Pour l'acier au carbone d'une épaisseur supérieure à 6 mm, l'oxygène à basse pression utilise une réaction exothermique, ce qui entraîne des coûts de gaz et des besoins en énergie nettement inférieurs à ceux de l'azote, ce qui en fait l'option la plus économique pour les tôles épaisses.
Q4 : Pourquoi le prix de la coupe de l'aluminium et du cuivre est-il plus élevé que celui de l'acier doux ?
Les alliages d'aluminium et de cuivre ont une réflectivité élevée et une conductivité thermique élevée. Un laser haute puissance ainsi qu'un dispositif de protection de la lentille laser sont nécessaires pour éviter tout dommage. En production, ils ont besoin de 18 à 25 bars d'azote pour éjecter les scories de la saignée . La combinaison d’un débit d’alimentation plus lent et d’une consommation de gaz plus élevée pousse le prix unitaire au-dessus de l’acier doux.
Q5 : Quels sont les principaux frais cachés à surveiller dans un devis de découpe laser ?
À surveiller : les réparations CAO non standard (30 $ à 80 $ par lot), les suppléments pour le perçage de trous denses, la main-d'œuvre pour l'élimination du film et du revêtement, le meulage des scories et le nivellement de la distorsion. La fourniture de dessins DXF 1:1 propres, sans chevauchement et sans erreurs, peut éviter des frais supplémentaires.
Q6 : Quelle taille minimale de trou peut être découpée sans déclencher des frais de forage spécialisés ?
Il est recommandé que l'ouverture soit supérieure ou égale à l'épaisseur du matériau (d ≥ 1,0 × épaisseur de la plaque), et pour les alliages d'aluminium, d ≥ 1,2 × épaisseur de la plaque est recommandée. Si l'ouverture est plus petite que l'épaisseur de la plaque, l'accumulation de chaleur provoquera des brûlures sur les bords et des dommages aux buses, et l'usine devra passer au perçage secondaire CNC, ce qui augmentera les coûts.
Q7 : Dans quelle mesure la découpe en ligne commune réduit-elle les dépenses de fabrication ?
La coupe en ligne commune réduit la course totale de la tête de 15 à 30 % et réduit le nombre de démarrages de perçage jusqu'à 50 %. Cela réduit le coût du temps machine et augmente l'utilisation des matériaux de 8 à 15 points de pourcentage.
Q8 : Les modèles CAO 3D (STEP/IGES) peuvent-ils être utilisés directement pour calculer le prix du laser de tôle ?
Le système d'ingénierie peut lire les modèles STEP ou IGES et les déplier pour générer des contours 2D, mais fourniture des dessins DXF 2D dépliés reste le meilleur format de tarification du secteur. Les fichiers DXF standard peuvent être directement importés dans le système d'imbrication, accélérant ainsi le processus de tarification.
Résumé
Le coût global de la découpe laser de tôles est déterminé par le taux d'utilisation net des matières premières, le type de gaz auxiliaire, la densité de perforation et le traitement ultérieur . En appliquant DFM (Design for Manufacturability) dès le début, en contrôlant le rapport trou/épaisseur, en utilisant l'imbrication de conduites communes et en sélectionnant le gaz d'assistance en fonction de l'utilisation finale, 20 à 30 % de la prime de coût cachée peut être éliminée.
Lorsque les projets ont des exigences strictes en matière de tolérances de coupe (ISO 2768-m), de finition de surface et de délais de livraison de gros volumes, JS Precision associe une flotte de lasers à fibre haute puissance à une ingénierie interne pour vous accompagner du prototype jusqu'à la production de masse. Soumettez vos dessins STEP ou DXF et notre équipe technique vous renverra un devis détaillé avec des recommandations DFM dans les 12 heures .
Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

