 Русский



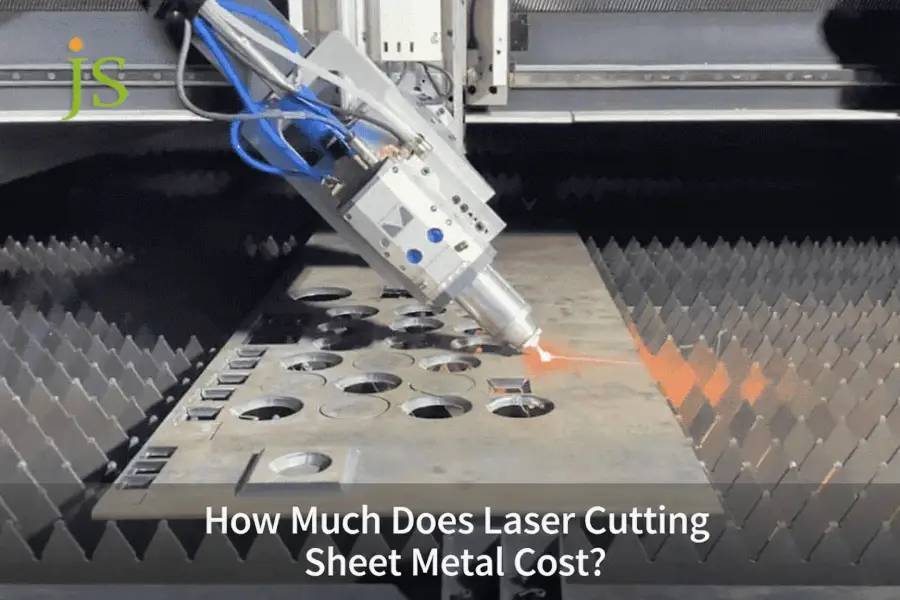

Лазерная резка листового металла Стоимость колеблется от 0,40 до 8,50 за деталь для листов стандартной толщины (от 1 до 6 мм), что определяется почасовой оплатой станка (60–150 долларов в час) , динамической производительностью раскроя и количеством пробивок. Стоимость лазерной резки определяется как общие производственные затраты, необходимые для профилирования заготовки листового металла до готовых 2D-контуров с использованием сфокусированного луча тепловых фотонов и газа под высоким давлением.
Обзорная таблица основных компонентов: размеры затрат на лазерную резку
|
Основное измерение |
Диапазон эталонных значений / метрика |
Ключевые факторы затрат |
Отраслевой эталон и стандарт |
|---|---|---|---|
|
Плата за эксплуатацию оборудования |
60–150 долларов в час |
Мощность лазера (3 кВт против 12 кВт+), тип вспомогательного газа |
Волокно мощностью 12 кВт режет на 200–300 % быстрее, чем волокно мощностью 3 кВт. |
|
Стоимость за метр разреза |
0,45–5,50 долларов США/м |
Толщина (1 мм против 12 мм), вспомогательный газ (O2/N2/воздух) |
Соответствует классификации резки ISO 9013. |
|
Штраф за прокалывание на лунке |
0,03–0,25 доллара США за лунку |
Толщина, метод прокалывания (ударная или импульсная) |
Многоступенчатый импульс добавляет 1,5–3 секунды на отверстие для >8 мм. |
|
Выход материала вложенности |
68% – 92% |
Геометрия детали, резка по общей линии |
Выход ниже 70% увеличивает стоимость материала на ≥25%. |
|
Амортизация объема |
Снижение затрат на 65–80 % при покупке свыше 500 шт. |
Плата за программирование (30–80 долларов США за пакет) разбавление |
Автоматизация FMS сокращает потери от простоев на 40 % |
В соответствии с ИСО 9013:2017 , Термическая резка. Классификация термической резки. Геометрические характеристики изделия и допуски на качество определяют шероховатость поверхности резки и классы допусков для лазерной резки.
Согласно производственным данным JS Precision 2025, выход материала и плотность прошивки напрямую определяют конечную цену за единицу продукции.
При практическом расценке цена поставки зависит от чистого использования материала, количества прожигов на деталь и давления вспомогательного газа — факторов, которые выходят далеко за рамки одной только длины резки .
Какова истинная формула стоимости лазерной резки листового металла?
Настоящая формула стоимости лазерной резки листового металла включает в себя вес сырья, включая запасы лома, время активной работы лазера, штрафы за прокалывание, расход вспомогательного вспомогательного газа и фиксированные накладные расходы на программирование. Поставщики услуг лазерной резки на заказ Оцените общую стоимость как:
Стоимость = (вес брутто материала × цена сырья) + (время работы × производительность станка) + (количество пробивок × стоимость пробивки) + (объем газа × расход газа) + (стоимость установки ÷ количество)
Эта формула деконструирует реальную логику выставления счетов в мастерской, охватывая пять основных переменных: материалы, рабочее время, перфорацию, газ и постоянные затраты , обеспечивая инженерно-математическую основу для точного ценообразования.
Затраты на машинное время зависят от двух взаимосвязей: скорость подачи нелинейно падает с увеличением толщины листа, а время ускоренного хода (G00) увеличивается с увеличением количества прожигов и расстояния между деталями. И то, и другое необходимо моделировать, а не оценивать при определении времени выполнения. Программирование CAM и настройка раскроя стоят 30–80 долларов США за партию , и эти единовременные расходы должны амортизироваться по всему объему заказа. Прошивка и связанное с ней время включения лазера увеличивают общий цикл резки более чем на 30%, что напрямую увеличивает стоимость машинного времени.
Пер АСТМ А370-22 , Стандартные методы испытаний и определения для механических испытаний стальных изделий, испытания на растяжение определяют значения текучести и предела прочности, используемые для проверки входящего листа. Однако вес материала рассчитывается из номинальной толщины × плотности (7,85 г/см³ для углеродистой стали) плюс диапазон допуска толщины проката, а не из A370.
Согласно производственным данным JS Precision 2025, штрафы за проколы составляют 22–28% от общей стоимости лазерной резки деталей средней сложности.
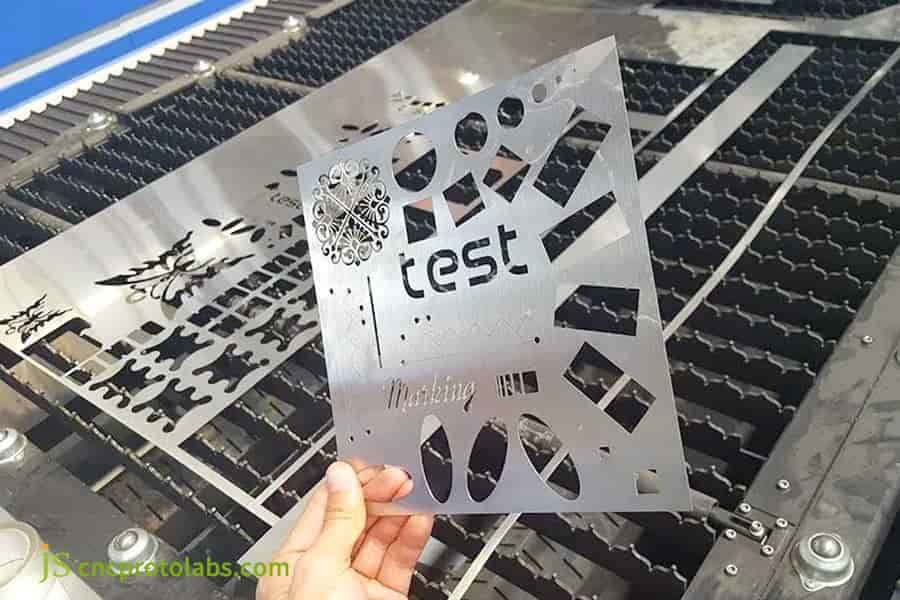
Рисунок 1: Рука держит вырезанную лазером испытательную пластину с различными формами и отверстиями над станиной станка.
Как марки и толщина материалов влияют на цены на лазерную резку на заказ?
Марка материала и толщина определяют цена лазерной резки за счет снижения скорости подачи, эффективности поглощения фотонов и необходимого давления вспомогательного газа. Скорость подачи снижается по мере увеличения толщины: углеродистая сталь толщиной 1,5 мм режется со скоростью 18,0 м/мин на волоконном лазере мощностью 3 кВт, скорость подачи 3 мм падает до 8,5 м/мин, а нержавеющая сталь 304 толщиной 6 мм падает до 1,6 м/мин — для последнего требуется азот под давлением 25 бар и источник мощностью 12 кВт (см. матрицу ниже). Светоотражающие сплавы, такие как латунь и алюминий, требуют источников волокна с высокой пиковой мощностью для устранения повреждений, вызванных обратным отражением, что добавляет дополнительную плату за обработку от 15% до 35%.
Различия в параметрах резки под разные материалы и толщины
- Скорость подачи, давление газа и требуемая мощность резко различаются для холоднокатаной стали (SPCC/CRS), нержавеющей стали 304/316, алюминия 5052 и латуни C260 — на 1,5 мм, 3 мм и 6 мм (см. матрицу параметров ниже). Нержавеющая сталь толщиной 6 мм на 120% дороже за метр по сравнению с углеродистой сталью, изготовленной по той же спецификации.
- Для резки нержавеющей стали толщиной 6 мм требуется сопло большого диаметра и азот высокой чистоты при давлении 20 бар или выше для удаления вязкого высоколегированного шлака из пропила. Потребление энергии и газа на метр возрастает примерно на 180% по сравнению с той же толщиной углеродистой стали.
Механизм переработки и ценовая премия высокореактивных материалов
- Волоконные лазеры, работающие на длине волны 1,06 мкм, более эффективно поглощаются алюминием и латунью, но те же самые сплавы отражают большую часть падающей энергии на фронте реза. Поэтому для их резки требуется защита оптики от обратного отражения и пиковая мощность на 15–35 % выше, чем у мягкой стали , поэтому светоотражающие сплавы требуют дополнительной обработки.
- Отражательная способность приводит к значительному снижению скорости подачи при обработке таких материалов, как латунь C260, поэтому для поддержания устойчивой производительности требуются источники волокна с высокой пиковой мощностью.
Типичные параметры резки материала и толщины и матрица затрат
|
Материал и толщина |
Вспомогательный газ (бар) |
Скорость резания (м/мин) |
Стоимость за метр ($/м) |
Требуемая мощность (кВт) |
|---|---|---|---|---|
|
Углеродистая сталь 1,5 мм |
Н2 (15) |
18,0 |
0,65 |
3 |
|
Углеродистая сталь 3 мм |
Н2 (18) |
8,5 |
1.20 |
6 |
|
Углеродистая сталь 6 мм |
О2 (1,5) |
3.2 |
2.10 |
6 |
|
Нержавеющая сталь 304 1,5 мм |
Н2 (20) |
12,0 |
1.10 |
3 |
|
Нержавеющая сталь 304 3 мм |
Н2 (22) |
5,5 |
2.40 |
6 |
|
Нержавеющая сталь 304 6 мм |
Н2 (25) |
1,6 |
4,60 |
12 |
|
Алюминий 5052 3мм |
Н2 (18) |
6.0 |
2,80 |
6 |
|
Латунь C260 3 мм |
Н2 (20) |
4,5 |
3,80 |
12 |
Резка 304 толщиной 6 мм обходится на 120% дороже за метр, чем углеродистой стали толщиной 6 мм ( 4,60 доллара США/м против 2,10 доллара США/м ), поскольку для выбрасывания вязкого шлака требуется гораздо больше лазерной энергии и азота под высоким давлением.
Пер ИСО 9013:2017 , Термическая резка. Классификация термической резки. Геометрические характеристики изделия и допуски на качество. Термическая резка классифицируется по допуску на перпендикулярность или угловатость, а также по шероховатости поверхности. Это язык допуска, на который должен ссылаться ваш чертеж при указании кромок, вырезанных лазером.
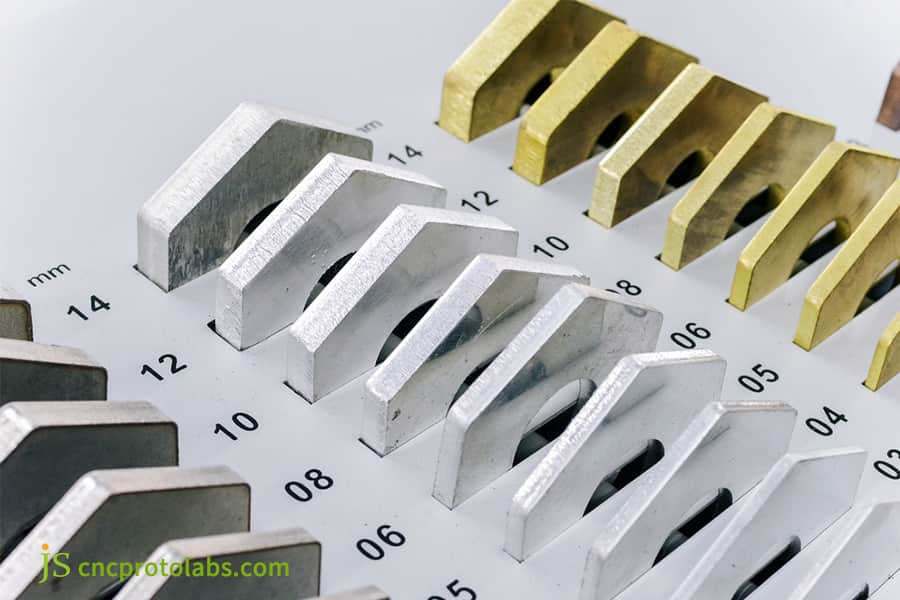
Рисунок 2. Детали различной толщины, вырезанные лазером, с маркировкой для индивидуальной цены на резку.
Как выбор вспомогательного газа влияет на производственные затраты при лазерной резке?
Помощь в выборе газа напрямую приводит к расхождению в затратах на лазерную резку металлоконструкций, увеличивая почасовые эксплуатационные расходы на 8–25 часов на режущую головку. Кислород поддерживает экзотермические реакции для толстой мягкой стали при низких давлениях (0,5–2 бар), сводя к минимуму затраты газа, но оставляя твердую оксидную пленку, требующую удаления . Азот предотвращает окисление, обеспечивая чистые, готовые к сварке кромки алюминия и резка нержавеющей стали но требует высокого давления (15–25 бар) и высокой чистоты (99,999%), что существенно увеличивает расходы на газ на метр.
Сравнение затрат на кислородную и азотную резку
- Кислород — самый дешевый вспомогательный газ, и при давлении 0,5–2 бар он запускает экзотермическую реакцию, которая увеличивает тепло при резке — стандартный выбор для толстой углеродистой стали . Компромиссом является твердая оксидная окалина на поверхности разреза, которую необходимо удалить травлением или шлифовкой перед сваркой или нанесением покрытия, что требует дополнительной операции.
- Азот высокой чистоты (N2) при давлении 15–25 бар и чистоте 99,999 % предотвращает окисление нержавеющей стали и алюминия. На газ приходится более 30% эксплуатационных затрат на азотную резку — до 18–28 долларов в час при толщине 8 мм.
Технико-экономическое обоснование резки воздухом высокого давления
- Для углеродистой стали и алюминиевых сплавов толщиной 4 мм воздух под высоким давлением (приблизительно 78 % азота / 21 % кислорода) обходится на 15–20 % дешевле в час станка, чем жидкий азот по трубопроводу, что обеспечивает примерно 30 % общей экономии на конструкционных деталях, для которых не требуются кромки без окислов.
- Процесс изготовления лазерной резки требует четырехступенчатой системы фильтрации и сушки , чтобы обеспечить точку росы ≤ -40°C и предотвратить загрязнение линз.
Данные внутренних испытаний JS Precision
В 2025 году резка алюминиевых пластин проект JS Precision режет 3 мм алюминий 5052 с помощью чистого сжатого воздуха под давлением 16 бар вместо жидкого азота под давлением 22 бар. Стоимость вспомогательного газа на деталь снизилась до 35,8% от базового уровня азота — экономия 64,2% — при этом шероховатость поверхности среза поддерживалась на уровне Ra ≤ 3,2 мкм . Для тонкостенных деталей с некритическими кромками сжатый воздух устраняет большую часть затрат на азот высокой чистоты.
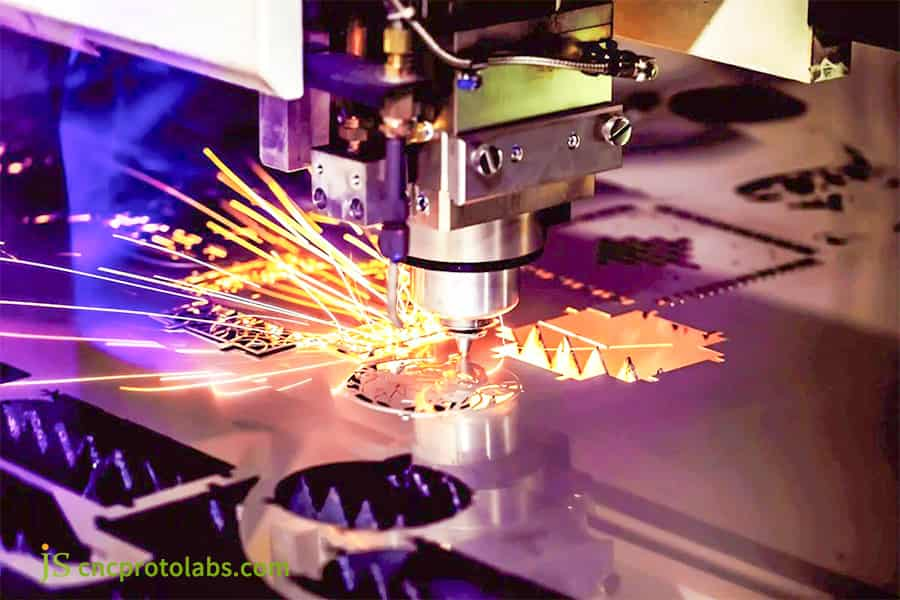
Рисунок 3. Станок для лазерной резки вырезает детализированную шестерню с летящими яркими искрами.
Как эффективность раскроя и скелетные отходы влияют на стоимость резки единицы продукции?
Эффективность раскроя определяет стоимость единицы продукции путем определения оплачиваемого выхода сырья на мастер-лист при изготовлении лазерной резки. Неоптимизированная геометрия деталей, приводящая к использованию 65%, вынуждает покупателя финансировать 35% остаточного лома скелета по полной цене сырья . Усовершенствованный алгоритм раскроя и резка по общей линии (совместное использование одного пути резки между соседними деталями) повышают коэффициент использования более чем на 85 %, общее расстояние перемещения режущей балки на 15–30 % и напрямую снижают как расход сырья, так и время работы станка .
Правила ценообразования на скелетный лом и оптимизация компоновки
- Стоимость, взимаемая за скелеты аутсорсинговыми производителями, равна цене сырья. В этом случае, если коэффициент использования панели составляет 65%, покупателю придется заплатить за 35% лома, что приводит к значительному увеличению себестоимости единицы продукции.
- Использование усовершенствованного алгоритма раскладки может быть увеличено более чем на 85 %, что позволяет сократить ход лазерной головки на холостом ходу на 15–30 % , а также сократить затраты на материалы и машинное время.
Общий процесс резки кромок и микросоединений
- Резка по общей линии позволяет соседним деталям использовать один прорез, устраняя один полный проход и сокращая количество прожигов примерно вдвое . Микро-вкладки (микросоединения) удерживают мелкие детали в каркасе, чтобы они не могли опрокинуться и столкнуться с режущей головкой.
- Сочетание прямоугольных деталей с L-образными деталями в раскрое увеличило загрузку с 68% до 88% в наших запусках в 2025 году, сокращая сырье на деталь на 22,7% и время лазерной обработки на 14,5%.
Согласно производственным данным JS Precision 2025, оптимизация производительности раскроя напрямую снижает затраты на раскрой на 15–30%.
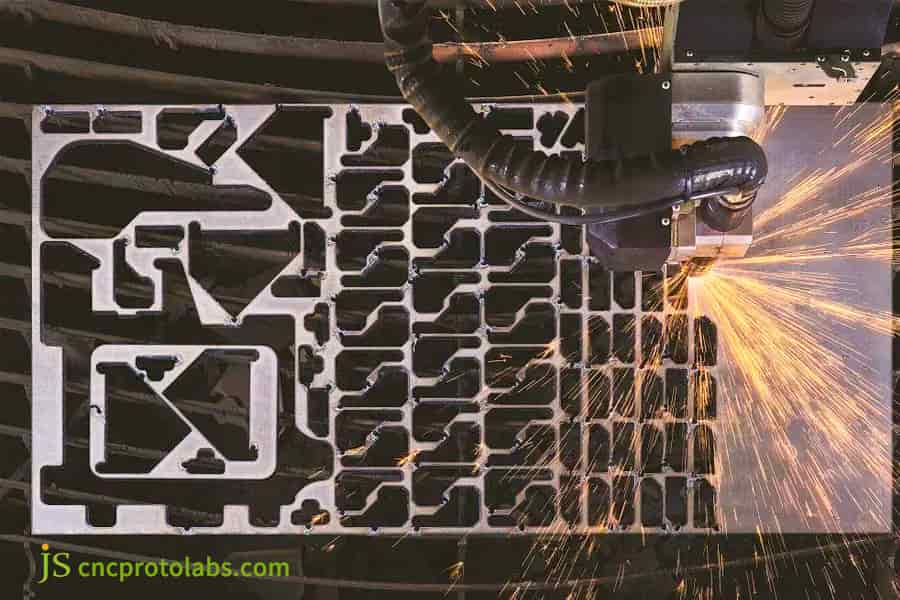
Рисунок 4. Лазерная резка плотно уложенного металлического листа с различными вырезами и яркими искрами.
Почему требования к постобработке вызывают вторичные скачки цен на лазерную резку?
Спецификации постобработки приводят к внезапному увеличению стоимости лазерной резки из-за введения вторичных ручных и механических трудовых циклов за пределами первичного режущего станка. В то время как необработанные кромки листов после резки сохраняют микрозаусенцы, окалину и слои термического окисления , последующие операции часто требуют вибрационного удаления заусенцев, автоматического закругления кромок или травления поверхности. Ручное удаление окалины с толстой пластины добавляет от 0,15 до 0,80 доллара за погонный метр , меняя стандарт изготовление лазерной резки задачу в многоэтапный производственный процесс.
Разбивка последующих процессов и прирост затрат
- Механическое удаление заусенцев, автоматическое скругление кромок (до R0,5–R1,0 мм для предотвращения расслоения покрытия), травление и пассивация зоны термического влияния (ЗТВ), правка (для устранения термического коробления, вызванного производственным процессом).
- Если чертеж требует удаления заусенцев без указания состояния кромки по ISO 13715 , производитель по умолчанию предложит самый жесткий класс, добавляя 25–40 % к стоимости единицы продукции.
Сравнение приращения стоимости операций постобработки
|
Категория процесса |
Коэффициент приращения затрат |
Промышленный стандарт |
Допуск кромки достигнут |
|---|---|---|---|
|
Механическое удаление заусенцев |
+10%–15% |
ИСО 13715 |
Ra 3,2–6,3 мкм |
|
Скругление кромок R0,5–R1,0 |
+15%–20% |
ИСО 13715 |
Радиус R0,5–1,0 мм |
|
Травление и пассивация |
+20%–30% |
АСТМ А380/АСТМ А967 |
Безоксидный яркий |
|
Точное выравнивание стресса |
+25%–35% |
ИСО 2768-2 |
Плоскостность ≤0,2 мм |
Четкое указание уровня допуска кромки в технических чертежах может эффективно помешать контрактным производителям рассчитывать затраты на полировку на основе самых высоких спецификаций по умолчанию, что позволяет избежать ненужных скачков цен.
В соответствии с ИСО 13715:2017 , Технические чертежи — Кромки неопределенной формы — Словарь и обозначения определяют требования к состоянию кромок для операций по удалению заусенцев.

Как объем производства значительно снижает стоимость лазерной резки?
Объем производства приводит к экспоненциальному снижению цен за единицу продукции в сфере услуг лазерной резки листового металла благодаря амортизации фиксированных единовременных затрат на проектирование (NRE) и оптимизации логистики материалов. При запуске прототипа из 1–5 деталей фиксированное программирование CAM, настройка станка, оптическое выравнивание и загрузка листов стоят в общей сложности 50–150 долларов , и все это приходится на несколько деталей. Масштабирование до 1000+ штук амортизирует накладные расходы до центов за деталь и позволяет автоматически заменять поддоны, чтобы балка оставалась включенной непрерывно .
Модель изменения предельных затрат и пакетный эффект
- Во время прототипирования (1–10 штук) стоимость единицы продукции максимальна : фиксированное CAM-программирование и оптическая регистрация стоят 50–150 долларов США независимо от количества, и нет никакого эффекта масштаба, который мог бы их поглотить. При покупке более 1000 штук та же стоимость амортизируется до центов за деталь.
- В рамках 450 проектов массового производства JS Точность запущен в 2025 году, увеличив количество заказов с 5 до 500 штук, что снизило среднюю себестоимость единицы продукции на 72,4% .
Эффективное время светоотдачи и сжатие времени простоя оборудования
- Автоматизированные линии с бункерной загрузкой листов сохраняют эффективное время включения балки на уровне 85–90 % , сокращая трудозатраты и затраты на простой оборудования в расчете на единицу продукции более чем на 70 %.
- Фиксированные подготовительные работы — очистка DXF, постановка материала, выравнивание сопел — занимают 20–40 минут на партию . При тираже в 1000 экземпляров это незначительная часть общего времени; в партии из 5 штук он доминирует по стоимости.
Как принципы DFM могут сократить расходы на лазерную резку на 30 %?
Правила проектирования для производства (DFM) напрямую снижают затраты на лазерную резку листового металла, устраняя ненужные перемещения лазера, циклы и риски термического коробления. Оптимизация минимального диаметра отверстий относительно толщины материала (поддержание диаметра ≥ 1,0× толщины), отказ от чрезмерно узких внутренних радиусов (рекомендуется r ≥ 0,5× толщины) и группировка общих разрезов косой лазерной резки для сокращения затрат на изготовление металла до 30%. Такие конструктивные решения предотвращают преждевременный выброс сопла, оптическое обратное отражение и ручное удаление заусенцев.
Ограничение минимальной диафрагмы и контроль накопления тепла
- В волоконная лазерная резка , сохраняйте диаметр отверстия равным d ≥ 1,0 × толщина материала и d ≥ 1,2 × толщина для алюминия. Отверстия меньшего размера задерживают тепло, вызывают прожоги и вызывают медленное многоимпульсное прокалывание, что увеличивает стоимость.
- Следование этому правилу позволяет избежать примерно 40 % перегораний , сокращая незапланированные простои и расходы на расходные материалы.
Контурный переход острых углов и контроль расстояния между пропилами
- Используйте радиус внутреннего угла r ≥ 0,5 × толщина материала (например, r ≥ 1,5 мм на листе толщиной 3 мм). Больший радиус позволяет режущей головке поддерживать постоянную скорость на протяжении угла, предотвращая локальное перегорание и образование окалины, вызванное замедлением. Расстояние между соседними отверстиями должно составлять ≥ 2 × толщина материала, чтобы ограничить термическую деформацию.
- Очистка перекрывающихся линий и микрофрагментов из файла CAD предотвращает ненужное замедление головки и удаляет 5–10 % неэффективной длины резки .
Практический пример: как JS Precision сократила затраты на изготовление медицинских корпусов на 28 %?
Трудности клиента
JS Precision сократила расходы на 28% изготовление медицинских шасси путем реализации алгоритмического вложения, чехарды и помощи сжатого воздуха. Для шасси клиента из нержавеющей стали 304 толщиной 2,0 мм требовалось 184 близко расположенных отверстия для охлаждения, а линейные размеры соответствовали стандарту ISO 2768-m (±0,1 мм). Деталь оригинального поставщика деформировалась на 1,8 мм из-за накопления тепла, что намного превышало требования к плоскостности в 0,4 мм, а сильная окалина потребовала ручного шлифования, в результате чего стоимость детали составила 14,20 доллара США за деталь.
Прецизионное решение JS
- Сегментарное импульсное прокалывание заменило непрерывное взрывное прокалывание. Время прожига одного отверстия сократилось до 0,08 с, а высота брызг осталась ниже 5 мм, что исключило загрязнение поверхности панели.
- Стратегия рассеивания термического напряжения: траектория резки в CAM в четыре раза увеличивает интервал между соседними нагреваемыми зонами, позволяя остаточному напряжению рассеиваться, а не накапливаться.
- Замена процесса резки сжатым воздухом. В соответствии с испытаниями в солевом тумане вспомогательный газ был заменен с жидкого азота высокой чистоты с давлением 20 бар на сжатый воздух с четырехступенчатой фильтрацией при давлении 18 бар , что позволило сократить затраты на газ на деталь на 64,2%, сохраняя при этом требования к сборке и нанесению покрытия.
Уроки, извлеченные из сбоев и инженерных отладок
В первом испытании с участием 10 деталей высокоскоростная подача через углы на полной мощности вызвала микровибрацию сервопривода, в результате чего шероховатость углов составила Ra 4,5 мкм и перерез 0,15 мм .
Ссылаясь на практический опыт JS Precision в проекте медицинского шасси 2025 года, инженеры перепрофилировали мощность лазера в зависимости от ускорения, так что мощность линейно снижается на 20% во время замедления на повороте — этого достаточно, чтобы полностью устранить дефект перереза .
Окончательные результаты массового производства
Плоскостность заготовки стабилизируется в пределах 0,25 мм, что исключает необходимость вторичного ручного шлифования и механического правки ; Себестоимость единицы продукции упала с 14,20 до 10,22 доллара (снижение на 28%), а выход первой партии из 2500 штук достиг 99,6%.
Нужны решения таких проблем, как термическая деформация в плотно расположенных отверстиях или чрезмерно высокие затраты на резку? Свяжитесь с командой инженеров JS Precision прямо сейчас, чтобы получить такие же решения для поэтапной резки и оптимизации сжатого воздуха, гарантирующие, что ваши детали пройдут проверку точности с первой попытки!
Часто задаваемые вопросы
Вопрос 1: Какова обычная почасовая ставка станка за лазерную резку листового металла на заказ?
Почасовая стоимость станков для волоконной лазерной резки обычно составляет от 60 до 150 долларов в час. Такие машины, как лазеры мощностью от 3 до 6 кВт для тонких листов, могут стоить от 60 до 90 долларов в час, а цена на лазеры мощностью более 12 кВт составляет от 120 до 150 долларов в час. Эти сборы покрывают амортизацию оборудования, стоимость электроэнергии и расходных материалов.
Вопрос 2. Что делает компания JS Precision, чтобы лазерная резка была доступной для клиентов и при этом не нарушалась точность кромок?
Собственный CAM-алгоритм раскроя JS Precision обычно обеспечивает коэффициент использования материала выше 85%. В сочетании с подачей воздуха под высоким давлением и общей линией резки он сокращает время цикла, сохраняя при этом точность ISO 9013 (±0,1 мм), снижая производственные затраты клиентов на 15–30%.
Вопрос 3. Какой вспомогательный газ обеспечивает наименьшую общую стоимость лазерной резки стали?
Чистый сжатый воздух является наиболее экономичным вариантом для углеродистой стали толщиной ≤4 мм, что позволяет сократить затраты на вспомогательный газ на деталь на 64,2% для алюминия 5052 толщиной 3 мм в наших испытаниях в 2025 году. Для углеродистой стали толщиной более 6 мм в кислороде низкого давления используется экзотермическая реакция, что приводит к значительному снижению затрат на газ и энергопотребления по сравнению с азотом, что делает его наиболее экономичным вариантом для толстых листов.
Вопрос 4. Почему резка алюминия и меди обходится дороже, чем резка мягкой стали?
Алюминиевые сплавы и медь обладают высокой отражательной способностью и высокой теплопроводностью. Для предотвращения повреждений необходим мощный лазер, а также устройство для защиты линзы лазера. На производстве для удаления шлака из пропила требуется азот под давлением 18–25 бар . Сочетание более низкой скорости подачи и более высокого расхода газа приводит к тому, что цена за единицу продукции превышает цену мягкой стали.
Вопрос 5: На какие основные скрытые расходы следует обратить внимание при расчете стоимости лазерной резки?
Обратите внимание на: нестандартный ремонт САПР (30–80 долларов за партию), дополнительные расходы на прокалывание плотных отверстий, работу по удалению пленки и покрытия, шлифовку окалины и выравнивание искажений. Предоставление чистых чертежей DXF в соотношении 1:1, не перекрывающихся и не содержащих ошибок, поможет избежать дополнительных расходов.
Вопрос 6: Какой минимальный размер отверстия можно вырезать, не требуя специальных затрат на бурение?
Рекомендуется, чтобы отверстие было больше или равно толщине материала (d ≥ 1,0 × толщина пластины), а для алюминиевых сплавов рекомендуется d ≥ 1,2 × толщина пластины. Если отверстие меньше толщины пластины, накопление тепла приведет к обгоранию кромок и повреждению сопла, и заводу придется перейти на вторичное сверление с ЧПУ, что приведет к увеличению затрат.
Вопрос 7: Насколько резка по общей линии снижает производственные затраты?
Резка по общей линии сокращает общий ход головки на 15–30 % и сокращает количество прожигов до 50 %. Это снижает затраты машинного времени и повышает коэффициент использования материалов на 8–15 процентных пунктов.
Вопрос 8: Можно ли использовать 3D-модели CAD (STEP/IGES) непосредственно для расчета цен на лазерную обработку листового металла?
Инженерная система может считывать модели STEP или IGES и разворачивать их для создания 2D-контуров, но предоставление развернутых 2D-чертежей в формате DXF остается лучшим форматом ценообразования в отрасли. Стандартные файлы DXF можно напрямую импортировать в систему раскроя, что ускоряет процесс ценообразования.
Краткое содержание
Общая стоимость лазерной резки листового металла определяется чистым коэффициентом использования сырья, типом вспомогательного газа, плотностью перфорации и последующей обработкой . Применяя DFM (Проектирование с учетом технологичности) на ранней стадии — контролируя соотношение диаметра отверстия к толщине, используя общую линию раскроя и выбирая вспомогательный газ в зависимости от конечного использования — можно устранить 20–30 % скрытых надбавок к затратам.
Когда в проектах предъявляются строгие требования к допускам резки (ISO 2768-m), качеству поверхности и срокам поставки больших объемов, JS Precision объединяет парк мощных волоконных лазеров с собственными разработками, чтобы поддержать вас от прототипа до массового производства. Отправьте свои чертежи в формате STEP или DXF. и наша техническая группа вернет подробное многоуровневое предложение с рекомендациями DFM в течение 12 часов .
Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

