 Español




Corte por láser de chapa El costo varía de 0,40 a 8,50 por pieza para espesores de lámina estándar (de 1 mm a 6 mm), dictado por las tarifas por hora de la máquina ($60 a $150/hora) , el rendimiento de anidamiento dinámico y el recuento de perforaciones. El costo del corte por láser se define como el gasto total de fabricación requerido para perfilar la chapa metálica en contornos 2D terminados utilizando un haz de fotones térmicos enfocado asistido por gas a alta presión.
Tabla de descripción general principal: Dimensiones de costos de corte por láser
|
Dimensión central |
Rango de referencia/métrica |
Factores clave de costos |
Punto de referencia y estándar de la industria |
|---|---|---|---|
|
Tarifa de tiempo de ejecución del equipo |
$60 – $150 / hora |
Potencia del láser (3kW frente a 12kW+), tipo de gas de asistencia |
La fibra de 12kW corta entre un 200% y un 300% más rápido que la de 3kW |
|
Costo por metro cortado |
$0,45 – $5,50 / m |
Espesor (1 mm frente a 12 mm), gas auxiliar (O2/N2/Aire) |
Cumple con la clasificación de corte ISO 9013. |
|
Penalización por perforación por hoyo |
$0.03 – $0.25 / hoyo |
Espesor, método de perforación (explosión versus pulso) |
El pulso multietapa añade 1,5 a 3 s/orificio para >8 mm |
|
Rendimiento de anidamiento de materiales |
68% – 92% |
Geometría de pieza, corte de línea común |
Por debajo del 70% el rendimiento aumenta el costo del material ≥25% |
|
Amortización de Volumen |
Reducción de costos del 65 % al 80 % por encima de 500 unidades |
Dilución de la tarifa de programación ($30–$80/lote) |
La automatización FMS reduce la pérdida por tiempo de inactividad en un 40 % |
De acuerdo a Norma ISO 9013:2017 , Corte térmico - Clasificación de cortes térmicos - La especificación geométrica del producto y las tolerancias de calidad definen la rugosidad de la superficie de corte y los grados de tolerancia para el corte por láser.
Según los datos de producción de JS Precision 2025, el rendimiento del material y la densidad de perforación determinan directamente el precio unitario final.
En la cotización práctica, el precio de entrega depende de la utilización neta del material, el número de perforaciones por pieza y la presión del gas auxiliar, factores que van mucho más allá de la longitud del corte .
¿Cuál es la verdadera fórmula detrás del costo del corte de chapa metálica por láser?
La verdadera fórmula para el costo del corte por láser de chapa metálica agrega el peso de la materia prima, incluido el margen de desperdicio, el tiempo de funcionamiento del láser activo, las penalizaciones por perforación, el consumo de gas de asistencia auxiliar y los gastos generales fijos de programación. Proveedores de servicios de corte por láser personalizados evaluar el precio total como:
Costo = (Peso bruto del material × Precio bruto) + (Tiempo de funcionamiento × Tarifa de la máquina) + (Recuento de perforaciones × Costo de perforaciones) + (Volumen de gas × Tarifa de gas) + (Tarifa de instalación ÷ Cantidad)
Esta fórmula deconstruye la lógica de facturación real en el taller, cubriendo cinco variables principales: materiales, horas de mano de obra, perforación, gas y costos fijos , proporcionando una base matemática de ingeniería para fijar precios precisos.
Dos relaciones impulsan el costo del tiempo de la máquina: la velocidad de avance cae de manera no lineal a medida que aumenta el espesor de la hoja, y el tiempo de avance rápido (G00) aumenta con el número de perforaciones y el espaciado de las piezas. Ambos deben modelarse en lugar de estimarse al cotizar el tiempo de ejecución. La programación CAM y la configuración de anidamiento cuestan entre 30 y 80 dólares por lote , y este cargo no recurrente debe amortizarse en toda la cantidad del pedido. La perforación y el tiempo asociado de encendido del láser añaden más del 30 % al ciclo total de corte, lo que aumenta directamente el costo del tiempo de la máquina.
Por ASTM A370-22 , Métodos de prueba estándar y definiciones para pruebas mecánicas de productos de acero, las pruebas de tracción definen los valores de rendimiento y tracción utilizados para verificar la lámina entrante. Sin embargo, el peso del material se calcula a partir del espesor nominal × la densidad (7,85 g/cm³ para acero al carbono) más la banda de tolerancia del espesor del laminado, no de A370.
Según los datos de producción de JS Precision 2025, las penalizaciones por perforación representan entre el 22 % y el 28 % del coste total del corte por láser para piezas de complejidad media.
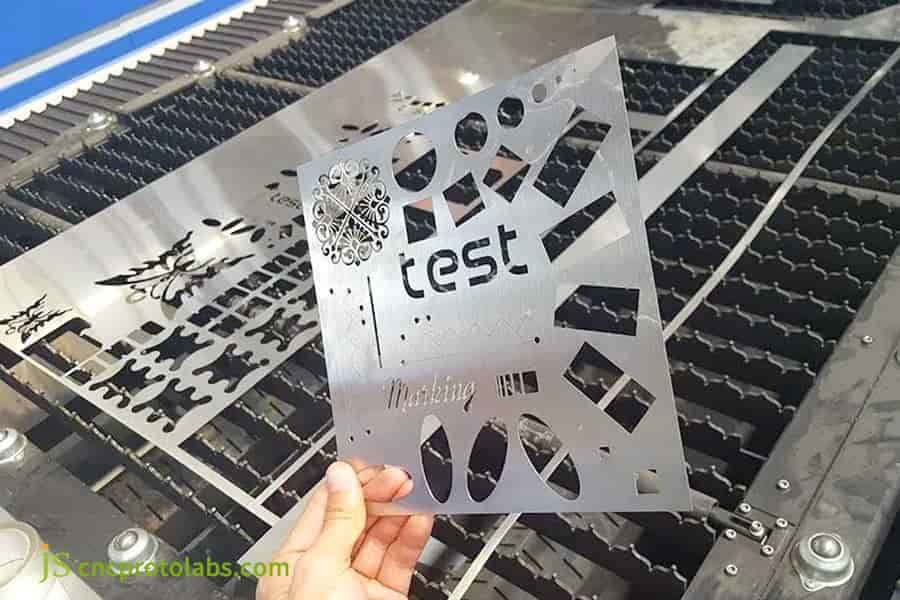
Figura 1: Mano sosteniendo una placa de prueba cortada con láser con varias formas y orificios sobre la plataforma de la máquina.
¿Cómo influyen los grados y el espesor de los materiales en los precios del corte por láser personalizado?
El grado y el espesor del material lo dictan precio de corte por láser mediante la reducción de las velocidades de alimentación, la eficiencia de absorción de fotones y las presiones de gas auxiliares requeridas. La velocidad de avance colapsa a medida que aumenta el espesor: el acero al carbono de 1,5 mm se corta a 18,0 m/min con un láser de fibra de 3 kW, el de 3 mm cae a 8,5 m/min y el acero inoxidable 304 de 6 mm cae a 1,6 m/min; este último requiere 25 bar de nitrógeno y una fuente de 12 kW (consulte la matriz a continuación). Las aleaciones reflectantes como el latón y el aluminio exigen fuentes de fibra de alta potencia máxima para eliminar el daño por retrorreflexión, lo que agrega un recargo de procesamiento del 15 % al 35 %.
Diferencias en los parámetros de corte bajo diferentes materiales y espesores.
- La velocidad de alimentación, la presión del gas y los requisitos de potencia difieren marcadamente entre el acero laminado en frío (SPCC/CRS), el acero inoxidable 304/316, el aluminio 5052 y el latón C260, en 1,5 mm, 3 mm y 6 mm (consulte la matriz de parámetros a continuación). El acero inoxidable con un espesor de 6 mm es un 120% más caro por metro en comparación con el acero al carbono fabricado con la misma especificación.
- Para cortar acero inoxidable de 6 mm se requiere una boquilla de gran diámetro y nitrógeno de alta pureza a 20 bar o más para purgar la escoria viscosa de alta aleación de la ranura. El consumo de energía y gas por metro aumenta aproximadamente un 180% en comparación con el mismo espesor en el acero al carbono.
Mecanismo de procesamiento y prima de costo de materiales altamente reactivos
- Los láseres de fibra que funcionan a 1,06 μm son absorbidos de manera más eficiente por el aluminio y el latón, pero esas mismas aleaciones reflejan gran parte de la energía incidente en el frente de corte. Por lo tanto, cortarlos requiere protección contra la reflexión para la óptica y entre un 15% y un 35% más de potencia máxima que el acero dulce , razón por la cual las aleaciones reflectantes conllevan un recargo de procesamiento.
- La reflectividad fuerza una gran reducción en la velocidad de alimentación en materiales como el latón C260, por lo que el rendimiento sostenido requiere fuentes de fibra de alta potencia máxima.
Parámetros típicos de corte de material y espesor y matriz de costos
|
Material y espesor |
Gas auxiliar (barra) |
Velocidad de corte (m/min) |
Costo por metro ($/m) |
Requisito de energía (kW) |
|---|---|---|---|---|
|
Acero al carbono 1,5 mm |
N2 (15) |
18.0 |
0,65 |
3 |
|
Acero al carbono 3mm |
N2 (18) |
8.5 |
1.20 |
6 |
|
Acero al carbono 6mm |
O2 (1,5) |
3.2 |
2.10 |
6 |
|
Inoxidable 304 1,5 mm. |
N2 (20) |
12.0 |
1.10 |
3 |
|
Inoxidable 304 3mm |
N2 (22) |
5.5 |
2.40 |
6 |
|
Inoxidable 304 6mm |
N2 (25) |
1.6 |
4.60 |
12 |
|
Aluminio 5052 3mm |
N2 (18) |
6.0 |
2,80 |
6 |
|
Latón C260 3mm |
N2 (20) |
4.5 |
3.80 |
12 |
Cortar 304 de 6 mm cuesta un 120% más por metro que acero al carbono de 6 mm ( 4,60 dólares/m frente a 2,10 dólares/m ) porque la escoria viscosa exige mucha más energía láser y nitrógeno a alta presión para expulsarla.
Por Norma ISO 9013:2017 , Corte térmico - Clasificación de cortes térmicos - Especificación geométrica del producto y tolerancias de calidad, un corte térmico se clasifica según la tolerancia de perpendicularidad o angularidad y la rugosidad de la superficie. Este es el lenguaje de tolerancia al que debe hacer referencia su dibujo al especificar bordes cortados con láser.
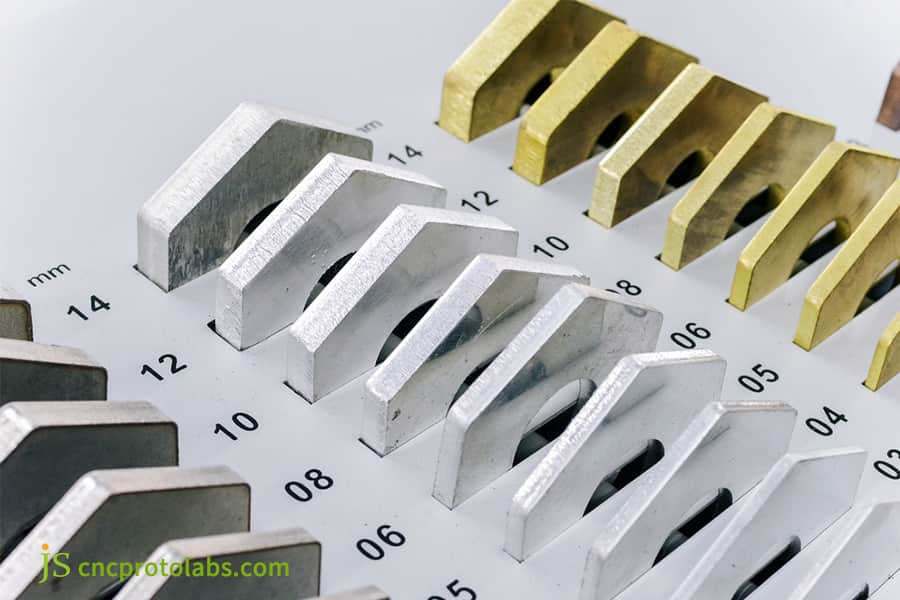
Figura 2: Piezas cortadas con láser de distintos espesores con marcas para precios de corte personalizados.
¿Cómo determina la selección del gas auxiliar los costos de fabricación en el corte por láser?
La elección del gas auxiliar crea directamente una divergencia de costos en el corte por láser para la fabricación de metales, lo que hace variar los costos operativos por hora entre 8 y 25 por cabezal de corte. El oxígeno favorece reacciones exotérmicas para acero dulce grueso a bajas presiones (0,5 a 2 bar), minimizando el costo del gas pero dejando una capa de óxido duro que requiere eliminación . El nitrógeno previene la oxidación para obtener bordes limpios y listos para soldar en aluminio y corte de acero inoxidable pero requiere altas presiones (15-25 bar) y elevadas purezas (99,999%), lo que infla sustancialmente los gastos de gas por metro.
Comparación de costos entre el corte de oxígeno y nitrógeno
- El oxígeno es el gas auxiliar más barato y, entre 0,5 y 2 bar, provoca una reacción exotérmica que añade calor al corte: la opción estándar para acero al carbono grueso . La desventaja es una incrustación de óxido duro en la cara cortada que debe eliminarse mediante decapado o esmerilado antes de soldar o recubrir, lo que agrega una operación secundaria.
- El nitrógeno (N2) de alta pureza a 15-25 bar y una pureza del 99,999% previene la oxidación del acero inoxidable y el aluminio. El gas representa más del 30 % del coste operativo del corte con nitrógeno, alcanzando entre 18 y 28 dólares por hora con un espesor de 8 mm.
Análisis de viabilidad del corte con aire a alta presión.
- Para aleaciones de aluminio y acero al carbono de 4 mm, el aire a alta presión (aproximadamente 78 % de nitrógeno/21 % de oxígeno) cuesta entre un 15 % y un 20 % menos por hora de máquina que el nitrógeno líquido canalizado, lo que genera aproximadamente un ahorro total de aproximadamente un 30 % en piezas estructurales que no requieren bordes libres de óxido.
- El proceso de fabricación de corte por láser necesita un sistema de filtración y secado de cuatro etapas para garantizar un punto de rocío ≤ -40 °C para prevenir la contaminación de las lentes.
Datos de prueba internos de JS Precision
en el 2025 corte de placa de aluminio Proyecto, JS Corte de precisión aluminio 5052 de 3 mm con aire comprimido limpio de 16 bar en lugar de nitrógeno líquido de 22 bar. El costo por pieza del gas auxiliar cayó al 35,8 % de la línea base de nitrógeno (un ahorro del 64,2 %) con la rugosidad de la superficie de corte mantenida en Ra ≤ 3,2 μm . Para piezas de calibre fino con bordes no críticos, el aire comprimido elimina la mayor parte del costo del nitrógeno de alta pureza.
Figura 3: Máquina de corte por láser cortando una forma de engranaje detallada con chispas brillantes volando.
¿Cómo influyen la eficiencia de anidamiento y la chatarra de esqueleto en el costo de corte unitario?
La eficiencia del anidamiento dicta el costo unitario al determinar el rendimiento de materia prima facturable por hoja maestra durante la fabricación mediante corte por láser. Las geometrías de piezas no optimizadas que producen un 65 % de utilización obligan al comprador a financiar un 35 % de chatarra residual al precio total de la materia prima . El anidamiento algorítmico avanzado y el corte de línea común (compartir una sola ruta de corte entre piezas adyacentes) aumentan las tasas de utilización más del 85 %, la distancia total de recorrido del haz de corte entre un 15 % y un 30 % y reducen directamente tanto el consumo de materia prima como las horas de funcionamiento de la máquina .
Reglas de fijación de precios de chatarra y optimización del diseño
- El costo que cobran los fabricantes subcontratados por los esqueletos de desecho es igual al precio de las materias primas. En este caso, si la tasa de utilización del panel es del 65%, el comprador tendrá que pagar el 35% de la chatarra, lo que resulta en un aumento significativo del costo unitario.
- La utilización mediante el uso de algoritmos avanzados de anidamiento se puede aumentar más allá del 85 %, lo que reduce el recorrido inactivo del cabezal láser entre un 15 % y un 30 % y también reduce el costo de material y tiempo de la máquina.
Proceso común de corte de bordes y microconexión.
- El corte de línea común permite que las piezas adyacentes compartan un solo corte, lo que elimina una pasada completa y reduce el número de perforaciones a aproximadamente la mitad . Las micropestañas (microjuntas) sujetan las piezas pequeñas en el esqueleto para que no puedan volcarse y chocar con el cabezal de corte.
- La combinación de piezas rectangulares con piezas en forma de L en el nido aumentó la utilización del 68 % al 88 % en nuestras ejecuciones de 2025, lo que redujo la materia prima por pieza en un 22,7 % y el tiempo de procesamiento láser en un 14,5 %.
Según los datos de producción de JS Precision 2025, la optimización del rendimiento del anidamiento reduce directamente el costo unitario de corte entre un 15% y un 30%.
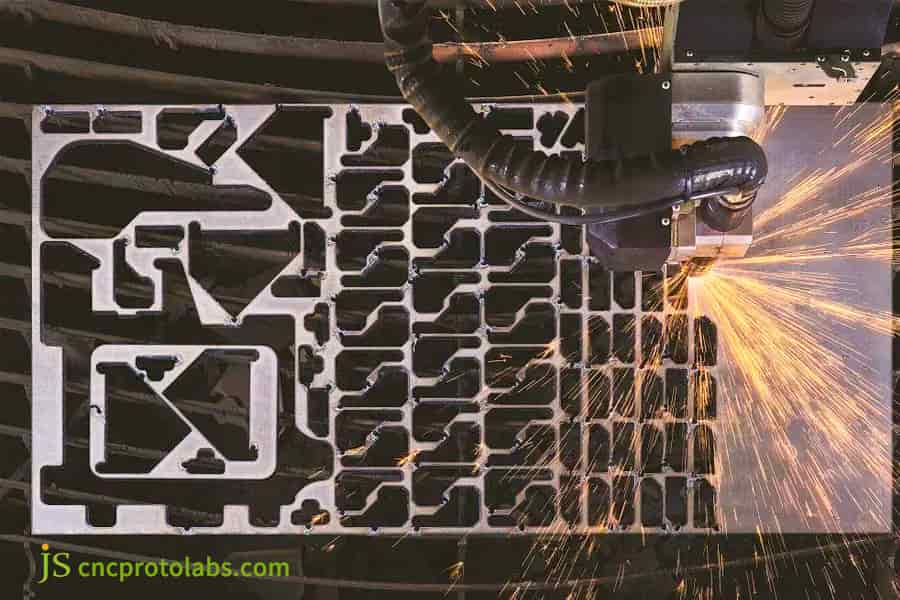
Figura 4: Corte con láser de una lámina de metal densamente anidada con varios recortes y chispas brillantes.
¿Por qué los requisitos de posprocesamiento provocan picos secundarios en una cotización de corte por láser?
Las especificaciones de posprocesamiento provocan aumentos repentinos en una cotización de corte por láser al introducir ciclos de trabajo manuales y mecánicos secundarios más allá de la cama de corte principal. Si bien los bordes de las hojas en bruto recién cortadas retienen microrebabas, escoria y capas de oxidación térmica , las aplicaciones posteriores a menudo exigen desbarbado vibratorio, redondeo automatizado de bordes o decapado de superficies. La eliminación manual de escoria en placas gruesas añade entre 0,15 y 0,80 dólares por metro lineal , transformando un estándar fabricación de corte por láser tarea en un flujo de trabajo de producción de varias etapas.
Desglose del proceso posterior e incremento de costos
- Desbarbado mecánico, redondeo de bordes automatizado (a R0,5 – R1,0 mm para evitar la deslaminación del revestimiento), decapado y pasivación de la zona afectada por el calor (HAZ) y nivelación (para eliminar la deformación por tensión térmica causada por el proceso de fabricación).
- Si un dibujo requiere desbarbado sin especificar una condición de borde ISO 13715 , el fabricante cotizará al grado más estricto de forma predeterminada, agregando entre un 25% y un 40% al costo unitario.
Comparación de incremento de costos de operación de posprocesamiento
|
Categoría de proceso |
Relación de incremento de costos |
Estándar industrial |
Tolerancia de borde lograda |
|---|---|---|---|
|
Desbarbado Mecánico |
+10%–15% |
ISO 13715 |
Ra 3,2–6,3 µm |
|
Redondeo de bordes R0.5–R1.0 |
+15%–20% |
ISO 13715 |
Radio R0,5–1,0 mm |
|
Decapado y pasivación |
+20%–30% |
ASTM A380/ASTM A967 |
Brillante sin óxido |
|
Nivelación de tensión de precisión |
+25%–35% |
ISO 2768-2 |
Planitud ≤0,2 mm |
Indicar claramente el nivel de tolerancia del borde en los dibujos de ingeniería puede evitar efectivamente que los fabricantes contratados calculen los costos de pulido basándose en las especificaciones más altas de forma predeterminada, evitando así picos de precios innecesarios.
De acuerdo a ISO 13715:2017 , Dibujos técnicos — Bordes de forma indefinida — El vocabulario y las indicaciones definen los requisitos de condición de los bordes para operaciones de desbarbado.

¿Cómo reduce drásticamente el volumen de producción el precio unitario de corte por láser?
El volumen de producción reduce exponencialmente el precio unitario en un servicio de corte por láser de chapa debido a la amortización de los cargos fijos no recurrentes de ingeniería (NRE) y la logística de materiales optimizada. En una ejecución de prototipo de 1 a 5 piezas, la programación CAM fija, la configuración de la máquina, la alineación óptica y la carga de hojas cuestan entre 50 y 150 dólares en total , todo lo cual recae en un puñado de piezas. Escalar a más de 1000 piezas amortiza esos gastos generales hasta centavos por pieza y permite cambios automatizados de paletas para mantener la viga encendida continuamente .
Modelo de cambio de costo marginal y efecto de lote
- Durante la creación de prototipos (1 a 10 piezas), el costo unitario es máximo : la programación CAM fija y el registro óptico cuestan entre 50 y 150 dólares, independientemente de la cantidad, y no hay un efecto de escala para absorberlos. Por encima de 1.000 piezas, el mismo cargo se amortiza a céntimos por pieza.
- En los 450 proyectos de producción en masa Precisión JS Se ejecutó en 2025 y el aumento de la cantidad de pedidos de 5 a 500 piezas redujo el costo unitario promedio de fabricación en un 72,4% .
Compresión efectiva del tiempo de salida de luz y del tiempo de inactividad del equipo
- Las líneas automatizadas con carga de láminas basada en silos mantienen el tiempo efectivo de viga entre un 85% y un 90% , lo que reduce el costo de mano de obra y de equipo inactivo por unidad en más de un 70%.
- El trabajo preparatorio fijo (limpieza DXF, preparación de materiales, alineación de boquillas) demora entre 20 y 40 minutos por lote . En una tirada de 1.000 piezas, eso es una fracción insignificante del tiempo total; en una tirada de 5 piezas domina el coste.
¿Cómo pueden los principios de DFM eliminar el 30% del gasto total de corte por láser?
Las reglas de Diseño para Manufactura (DFM) reducen directamente el costo del corte por láser de láminas de metal al eliminar viajes innecesarios del láser, ciclos y riesgos de deformación térmica. La optimización de los diámetros mínimos de los orificios en relación con el espesor del material (manteniendo el diámetro ≥ 1,0 × el espesor), evitando radios internos excesivamente ajustados (recomendando r ≥ 0,5 × el espesor) y la agrupación de cortes comunes reducen los gastos de corte por láser para fabricación de metal hasta en un 30 %. Estas opciones de diseño evitan el estallido prematuro de la boquilla, la retrorreflexión óptica y el desbarbado manual de los bordes.
Limitación de apertura mínima y control de acumulación térmica.
- En corte por láser de fibra , mantenga el diámetro del orificio en d ≥ 1,0 × espesor del material , y d ≥ 1,2 × espesor para el aluminio. Los agujeros de tamaño insuficiente atrapan el calor, provocan quemaduras y fuerzan una perforación lenta con múltiples pulsos, todo lo cual aumenta los costos.
- Seguir esta regla evita aproximadamente el 40 % de las quemaduras en las perforaciones , lo que reduce el tiempo de inactividad no planificado y el gasto en consumibles.
Control de transición de esquinas nítidas y control de espaciado de cortes
- Utilice un radio de esquina interno de r ≥ 0,5 × espesor del material (por ejemplo, r ≥ 1,5 mm en una hoja de 3 mm). Un radio mayor permite que el cabezal de corte mantenga una velocidad constante a través de la esquina, evitando que se queme localmente y se forme escoria causada por la desaceleración. Mantenga la red entre orificios adyacentes a ≥ 2 × espesor del material para limitar la distorsión térmica.
- La limpieza de líneas superpuestas y microfragmentos del archivo CAD evita una desaceleración innecesaria del cabezal y elimina entre un 5% y un 10% de la longitud de corte ineficaz .
Estudio de caso: ¿Cómo JS Precision redujo los costos en un 28% para la fabricación de chasis médicos?
Dificultades del cliente
JS Precision redujo los costos en un 28% para fabricación de chasis médicos mediante la implementación de anidamiento algorítmico, corte de salto y asistencia de aire comprimido. El chasis de acero inoxidable 304 de 2,0 mm del cliente requería 184 orificios de refrigeración muy espaciados, con dimensiones lineales sujetas a ISO 2768-m (±0,1 mm). La pieza del proveedor original se deformó 1,8 mm debido a la acumulación de calor, superando con creces el requisito de planitud de 0,4 mm, y la gran escoria exigió un rectificado manual, lo que elevó el costo a $14,20 por pieza.
Solución de precisión JS
- La perforación por pulsos segmentados reemplazó la perforación por explosión continua. El tiempo de perforación por orificio se redujo a 0,08 s y la altura de las salpicaduras se mantuvo por debajo de los 5 mm, lo que eliminó la contaminación de la superficie del panel.
- Estrategia de dispersión de tensión térmica: una ruta de corte a gran escala en CAM cuadruplica el intervalo entre zonas calentadas adyacentes, permitiendo que la tensión residual se disperse en lugar de acumularse.
- Reemplazo del proceso de corte con aire comprimido: validado mediante pruebas de niebla salina, el gas auxiliar se cambió de nitrógeno líquido de alta pureza de 20 bar a aire comprimido filtrado en cuatro etapas a 18 bar , lo que redujo el costo del gas por pieza en un 64,2 % y al mismo tiempo cumplió con los requisitos de ensamblaje y recubrimiento.
Lecciones aprendidas de fallas y depuración de ingeniería
En la primera prueba de 10 piezas, el avance a alta velocidad y potencia total a través de las esquinas provocó una microvibración servo, produciendo una rugosidad en las esquinas de Ra 4,5 μm y 0,15 mm de sobrecorte .
Al referirse a la experiencia práctica de JS Precision en el proyecto de chasis médico de 2025, la ingeniería volvió a perfilar la potencia del láser contra la aceleración para que la potencia disminuya linealmente en un 20 % durante la desaceleración en las esquinas, lo suficiente para eliminar por completo el defecto de sobrecorte .
Resultados finales de producción en masa.
La planitud de la pieza de trabajo se estabiliza dentro de 0,25 mm, lo que elimina la necesidad de procesos secundarios de rectificado manual y nivelación mecánica ; El costo unitario cayó de $14,20 a $10,22 (una reducción del 28%), y el primer lote de 2500 piezas logró un rendimiento de ensamblaje de primera pasada del 99,6%.
¿Necesita soluciones a problemas como la deformación térmica en agujeros densamente poblados o costos de corte excesivamente altos? Póngase en contacto con el equipo de ingeniería de JS Precision ahora para obtener las mismas soluciones de optimización de aire comprimido y corte sin pasos, ¡garantizando que sus piezas pasen la verificación de precisión en el primer intento!
Preguntas frecuentes
P1: ¿Cuál es la tarifa horaria habitual de la máquina para trabajos de corte por láser de chapa personalizados?
El costo por hora de las máquinas de corte por láser de fibra generalmente oscila entre $ 60 y $ 150 por hora. Las máquinas como los láseres de 3kW a 6kW para láminas delgadas pueden tener un precio de entre $60 y $90 por hora, y el precio de los láseres de más de 12kW es de alrededor de $120 a $150 por hora. Estas tarifas cubren la depreciación de la máquina, el costo de la electricidad y los consumibles.
P2: ¿Qué hace JS Precision para garantizar que el corte por láser sea asequible para sus clientes sin que la tolerancia de los bordes se vea comprometida?
El algoritmo de anidamiento CAM interno de JS Precision logra de forma rutinaria una utilización del material superior al 85 %. Combinado con asistencia de aire a alta presión y corte de línea común, acorta el tiempo del ciclo manteniendo la precisión ISO 9013 (±0,1 mm), lo que reduce el costo de fabricación para el cliente entre un 15% y un 30%.
P3: ¿Qué gas auxiliar ofrece el costo total más bajo de corte por láser para acero?
El aire comprimido limpio es la opción más rentable para acero al carbono de ≤4 mm de espesor, lo que reduce el costo del gas auxiliar por pieza en un 64,2 % en aluminio 5052 de 3 mm en nuestras pruebas de 2025. Para acero al carbono de más de 6 mm de espesor, el oxígeno a baja presión utiliza una reacción exotérmica, lo que resulta en costos de gas y requisitos de energía significativamente menores en comparación con el nitrógeno, lo que lo convierte en la opción más económica para placas gruesas.
P4: ¿Por qué el corte de aluminio y cobre tiene un precio más alto que el del acero dulce?
Las aleaciones de aluminio y el cobre tienen alta reflectividad y alta conductividad térmica. Se requiere un láser de alta potencia y un dispositivo para proteger la lente del láser para evitar daños. En producción necesitan entre 18 y 25 bares de nitrógeno para expulsar la escoria del corte . La combinación de una velocidad de alimentación más lenta y un mayor consumo de gas eleva el precio unitario por encima del acero dulce.
P5: ¿Cuáles son los principales cargos ocultos a tener en cuenta en una cotización de corte por láser?
Esté atento a: reparaciones CAD no estándar ($30–$80 por lote), recargos por perforación de orificios densos, mano de obra para la eliminación de películas y recubrimientos, pulido de escoria y nivelación de distorsión. Entregar dibujos DXF 1:1 limpios, que no se superpongan y estén libres de errores puede evitar cargos adicionales.
P6: ¿Qué tamaño mínimo de orificio se puede cortar sin activar cargos de perforación especializados?
Se recomienda que la apertura sea mayor o igual al espesor del material (d ≥ 1,0 × espesor de la placa), y para aleaciones de aluminio, se recomienda d ≥ 1,2 × espesor de la placa. Si la apertura es menor que el espesor de la placa, la acumulación de calor provocará quemaduras en los bordes y daños en la boquilla, y la fábrica tendrá que cambiar a perforación secundaria CNC, lo que aumentará los costos.
P7: ¿En qué medida reduce los gastos de fabricación el corte de línea común?
El corte de línea común reduce el recorrido total del cabezal entre un 15% y un 30% y reduce el número de inicios de perforación hasta en un 50%. Reduce el costo del tiempo de máquina y aumenta la utilización de materiales entre 8 y 15 puntos porcentuales.
P8: ¿Se pueden utilizar modelos CAD 3D (STEP/IGES) directamente para calcular el precio del láser de chapa metálica?
El sistema de ingeniería puede leer modelos STEP o IGES y desplegarlos para generar contornos 2D, pero proporcionando los dibujos 2D DXF desplegados sigue siendo el mejor formato de fijación de precios de la industria. Los archivos DXF estándar se pueden importar directamente al sistema de anidamiento, lo que acelera el proceso de fijación de precios.
Resumen
El costo total del corte por láser de chapa está determinado por la tasa neta de utilización de materias primas, el tipo de gas auxiliar, la densidad de perforación y el procesamiento posterior . Al aplicar DFM (Diseño para la Manufacturabilidad) tempranamente (controlando la relación entre orificio y espesor, usando anidamiento de líneas comunes y seleccionando el gas auxiliar según el uso final), se puede eliminar entre un 20% y un 30% de la prima de costo oculto.
Cuando los proyectos tienen requisitos estrictos en cuanto a tolerancias de corte (ISO 2768-m), acabado superficial y tiempos de entrega de grandes volúmenes, JS Precision combina una flota de láseres de fibra de alta potencia con ingeniería interna para ayudarlo desde el prototipo hasta la producción en masa. Envíe sus dibujos STEP o DXF y nuestro equipo técnico le devolverá una cotización escalonada detallada con recomendaciones de DFM en un plazo de 12 horas .
Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

