 Italiano



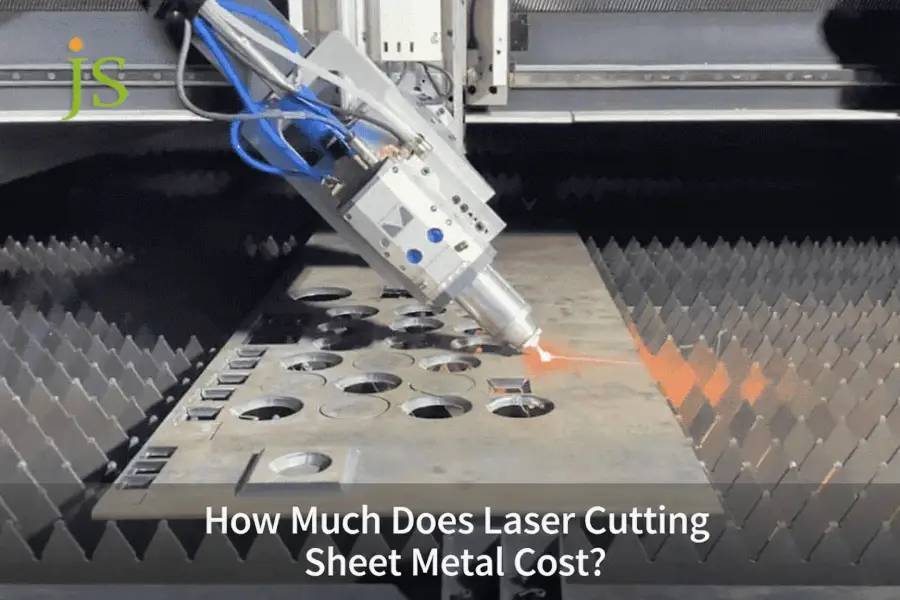

Taglio laser lamiera il costo varia da 0,40 a 8,50 per parte per spessori di lamiera standard (da 1 mm a 6 mm), dettato dalle tariffe orarie della macchina ($ 60–$ 150/ora) , dalla resa dinamica del nesting e dai conteggi di perforazione. Il costo del taglio laser è definito come la spesa di produzione totale richiesta per profilare la lamiera in contorni 2D finiti utilizzando un raggio di fotoni termici focalizzato assistito da gas ad alta pressione.
Tabella panoramica principale: Dimensioni dei costi del taglio laser
|
Dimensione fondamentale |
Intervallo/metrica di benchmark |
Principali fattori di costo |
Benchmark e standard di settore |
|---|---|---|---|
|
Tariffa di utilizzo dell'attrezzatura |
$ 60 – $ 150 / ora |
Potenza laser (3 kW contro 12 kW+), tipo di gas di assistenza |
La fibra da 12 kW taglia il 200%–300% più velocemente di quella da 3 kW |
|
Costo per metro tagliato |
$ 0,45 – $ 5,50 / milione |
Spessore (1 mm contro 12 mm), gas di assistenza (O2/N2/Aria) |
Conforme alla classificazione di taglio ISO 9013 |
|
Penalità di piercing per buca |
$ 0,03 – $ 0,25 / foro |
Spessore, metodo di perforazione (esplosione vs impulso) |
L'impulso multistadio aggiunge 1,5–3 secondi/foro per >8 mm |
|
Resa del Nesting Materiale |
68% – 92% |
Geometria della parte, taglio della linea comune |
La resa inferiore al 70% aumenta il costo del materiale ≥25% |
|
Ammortamento del volume |
Riduzione dei costi del 65%–80% sopra i 500 pezzi |
Diluizione della tariffa di programmazione ($ 30–$ 80/lotto). |
L'automazione FMS riduce la perdita di tempi di inattività del 40% |
Secondo ISO9013:2017 , Taglio termico — Classificazione dei tagli termici — Le specifiche geometriche del prodotto e le tolleranze di qualità definiscono la rugosità della superficie tagliata e i gradi di tolleranza per il taglio laser.
Secondo i dati di produzione JS Precision 2025, la resa del materiale e la densità di perforazione determinano direttamente il prezzo unitario finale.
Nella pratica del preventivo, il prezzo consegnato dipende dall'utilizzo netto del materiale, dal numero di sfondamenti per parte e dalla pressione del gas di assistenza, fattori che vanno ben oltre la sola lunghezza di taglio .
Qual è la vera formula dietro il costo del taglio laser della lamiera?
La vera formula per il taglio laser della lamiera aggrega il costo del peso della materia prima, compreso il margine di scarto, il tempo di funzionamento del laser attivo, le penalità di perforazione, il consumo di gas ausiliario di assistenza e l'overhead di programmazione fisso. Fornitori di servizi di taglio laser personalizzati valutare il prezzo totale come:
Costo = (Peso lordo materiale × Prezzo grezzo) + (Tempo di esecuzione × Tariffa macchina) + (Conteggio sfondamento × Costo sfondamento) + (Volume gas × Tariffa gas) + (Costo di installazione ÷ Quantità)
Questa formula decostruisce l'effettiva logica di fatturazione in officina, coprendo cinque variabili principali: materiali, ore di manodopera, perforazione, gas e costi fissi , fornendo una base matematica ingegneristica per una determinazione dei prezzi accurata.
Due relazioni determinano il costo del tempo macchina: la velocità di avanzamento diminuisce in modo non lineare all'aumentare dello spessore della lamiera e il tempo di spostamento rapido (G00) aumenta con il numero di sfondamenti e la spaziatura delle parti. Entrambi devono essere modellati anziché stimati quando si quota il tempo di esecuzione. La programmazione CAM e la configurazione del nesting costano dai 30 agli 80 dollari per lotto e questo addebito non ricorrente deve essere ammortizzato sull'intera quantità dell'ordine. La perforazione e il tempo di accensione del laser associato aggiungono oltre il 30% al ciclo di taglio totale, aumentando direttamente il costo del tempo macchina.
Per ASTM A370-22 , Metodi di prova standard e definizioni per le prove meccaniche dei prodotti in acciaio, le prove di trazione definiscono i valori di snervamento e di trazione utilizzati per verificare la lamiera in entrata. Il peso del materiale, tuttavia, viene calcolato dallo spessore nominale x densità (7,85 g/cm³ per l'acciaio al carbonio) più la fascia di tolleranza dello spessore di laminazione, non dall'A370.
Secondo i dati di produzione JS Precision 2025, le penalità di perforazione rappresentano il 22%–28% del costo totale del taglio laser per parti di media complessità.
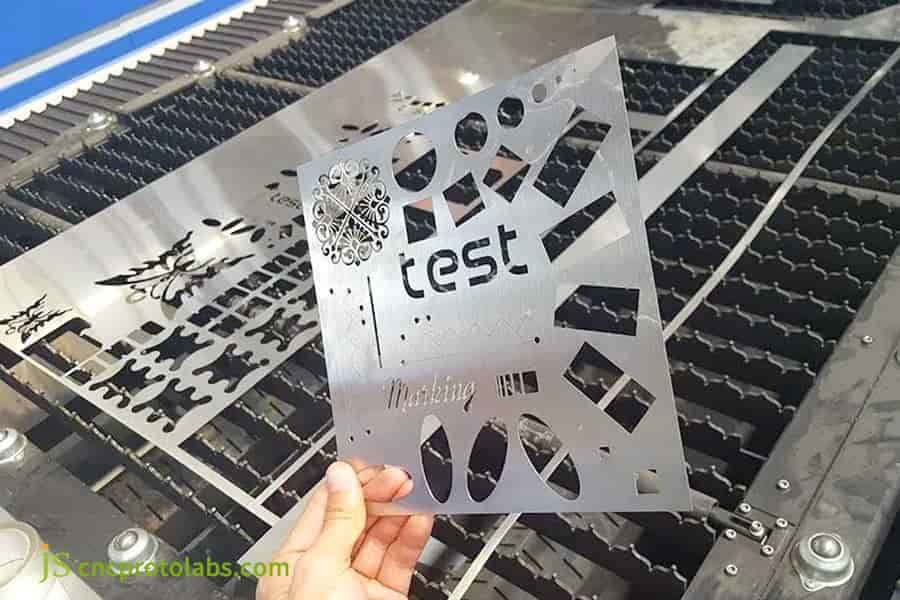
Figura 1: Mano che tiene una piastra di prova tagliata al laser con varie forme e fori sopra il basamento della macchina.
In che modo le qualità e lo spessore dei materiali determinano i prezzi del taglio laser personalizzato?
La qualità del materiale e lo spessore lo dettano prezzo taglio laser riducendo le velocità di alimentazione, l’efficienza di assorbimento dei fotoni e le pressioni del gas ausiliario richieste. La velocità di avanzamento crolla all'aumentare dello spessore: l'acciaio al carbonio da 1,5 mm taglia a 18,0 m/min su un laser a fibra da 3 kW, quello da 3 mm scende a 8,5 m/min e l'acciaio inossidabile 304 da 6 mm scende a 1,6 m/min – l'ultimo richiede 25 bar di azoto e una sorgente da 12 kW (vedere la matrice di seguito). Le leghe riflettenti come l'ottone e l'alluminio richiedono sorgenti in fibra ad alta potenza di picco per eliminare i danni da retroriflessione, aggiungendo un supplemento di lavorazione dal 15% al 35%.
Differenze nei parametri di taglio in diversi materiali e spessori
- La velocità di alimentazione, la pressione del gas e i requisiti di potenza differiscono notevolmente tra acciaio laminato a freddo (SPCC/CRS), acciaio inossidabile 304/316, alluminio 5052 e ottone C260 - a 1,5 mm, 3 mm e 6 mm (vedere la matrice dei parametri di seguito). L'acciaio inossidabile con uno spessore di 6 mm costa il 120% in più al metro rispetto all'acciaio al carbonio prodotto con le stesse specifiche.
- Il taglio dell'acciaio inossidabile da 6 mm richiede un ugello di grande diametro e azoto ad elevata purezza a 20 bar o superiore per eliminare le scorie viscose altamente legate dal taglio. Il consumo di energia e gas per metro aumenta di circa il 180% rispetto allo stesso spessore dell'acciaio al carbonio.
Meccanismo di lavorazione e premio di costo di materiali altamente reattivi
- I laser a fibra che operano a 1,06 μm vengono assorbiti in modo più efficiente da alluminio e ottone, ma quelle stesse leghe riflettono gran parte dell’energia incidente sul fronte di taglio. Tagliarli richiede quindi una protezione contro la riflessione posteriore per l'ottica e una potenza di picco del 15%-35% in più rispetto all'acciaio dolce , motivo per cui le leghe riflettenti comportano un supplemento di lavorazione.
- La riflettività impone una notevole riduzione della velocità di alimentazione su materiali come l'ottone C260, quindi una produttività sostenuta richiede fonti di fibra ad alta potenza di picco.
Parametri tipici di taglio di materiali e spessori e matrice dei costi
|
Materiale e spessore |
Gas di assistenza (bar) |
Velocità di taglio (m/min) |
Costo al metro ($/m) |
Fabbisogno di potenza (kW) |
|---|---|---|---|---|
|
Acciaio al carbonio 1,5 mm |
N2 (15) |
18.0 |
0,65 |
3 |
|
Acciaio al carbonio 3 mm |
N2 (18) |
8.5 |
1.20 |
6 |
|
Acciaio al carbonio 6 mm |
O2 (1,5) |
3.2 |
2.10 |
6 |
|
Acciaio inossidabile 304 1,5 mm |
N2 (20) |
12.0 |
1.10 |
3 |
|
Acciaio inossidabile 304 3 mm |
N2 (22) |
5.5 |
2.40 |
6 |
|
Acciaio inossidabile 304 6 mm |
N2 (25) |
1.6 |
4,60 |
12 |
|
Alluminio 5052 3mm |
N2 (18) |
6.0 |
2,80 |
6 |
|
Ottone C260 3mm |
N2 (20) |
4.5 |
3,80 |
12 |
Il taglio di 304 da 6 mm costa il 120% in più al metro rispetto a 6 mm di acciaio al carbonio ( 4,60 dollari/m contro 2,10 dollari/m ) perché le scorie viscose richiedono molta più energia laser e azoto ad alta pressione per essere espulse.
Per ISO9013:2017 , Taglio termico — Classificazione dei tagli termici — Specifiche geometriche del prodotto e tolleranze di qualità, un taglio termico è classificato in base alla tolleranza di perpendicolarità o angolarità e in base alla ruvidità della superficie. Questo è il linguaggio di tolleranza a cui il tuo disegno dovrebbe fare riferimento quando specifichi i bordi tagliati al laser.
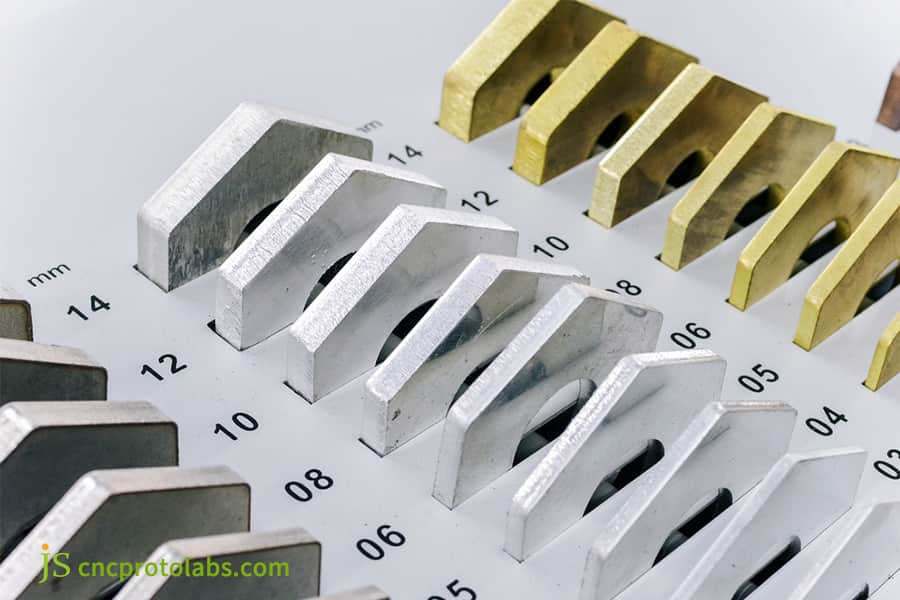
Figura 2: Parti tagliate al laser di vari spessori con contrassegni per i prezzi di taglio personalizzati.
In che modo la selezione del gas ausiliario determina i costi di fabbricazione nel taglio laser?
La scelta del gas assistito crea direttamente una divergenza nei costi nel taglio laser per la fabbricazione dei metalli, facendo oscillare i costi operativi orari da 8 a 25 per testa di taglio. L'ossigeno supporta reazioni esotermiche per acciaio dolce spesso a basse pressioni (0,5–2 bar), riducendo al minimo il costo del gas ma lasciando una pelle di ossido duro che richiede la rimozione . L'azoto previene l'ossidazione per bordi puliti e pronti per la saldatura su alluminio e taglio dell'acciaio inossidabile ma richiede pressioni elevate (15–25 bar) ed elevata purezza (99,999%), aumentando sostanzialmente le spese del gas per metro.
Confronto dei costi tra il taglio con ossigeno e quello con azoto
- L'ossigeno è il gas di assistenza più economico e, a 0,5–2 bar, innesca una reazione esotermica che aggiunge calore al taglio: la scelta standard per l'acciaio al carbonio spesso . Il compromesso è una scaglia di ossido duro sulla faccia tagliata che deve essere rimossa mediante decapaggio o molatura prima della saldatura o del rivestimento, il che aggiunge un'operazione secondaria.
- L'azoto ad elevata purezza (N2) a 15–25 bar e una purezza del 99,999% previene l'ossidazione dell'acciaio inossidabile e dell'alluminio. Il gas rappresenta oltre il 30% dei costi operativi del taglio con azoto, raggiungendo i 18-28 dollari l’ora con uno spessore di 8 mm.
Analisi di fattibilità del taglio ad aria ad alta pressione
- Per l'acciaio al carbonio da 4 mm e le leghe di alluminio, l'aria ad alta pressione (circa 78% di azoto / 21% di ossigeno) costa il 15%–20% in meno per ora macchina rispetto all'azoto liquido convogliato, offrendo un risparmio totale di circa il 30% sulle parti strutturali che non richiedono bordi privi di ossido.
- Il processo di fabbricazione del taglio laser richiede un sistema di filtrazione e asciugatura a quattro stadi per garantire un punto di rugiada ≤ -40°C per prevenire la contaminazione delle lenti.
Dati dei test interni JS Precision
Nel 2025 taglio lamiere in alluminio progetto, JS Precision cut alluminio 5052 da 3 mm con aria compressa pulita a 16 bar invece di azoto liquido a 22 bar. Il costo del gas di assistenza per parte è sceso al 35,8% rispetto al valore base dell'azoto, ovvero un risparmio del 64,2%, con una rugosità della superficie di taglio mantenuta a Ra ≤ 3,2 μm . Per le parti di spessore sottile con bordi non critici, l'aria compressa elimina la maggior parte del costo dell'azoto ad elevata purezza.
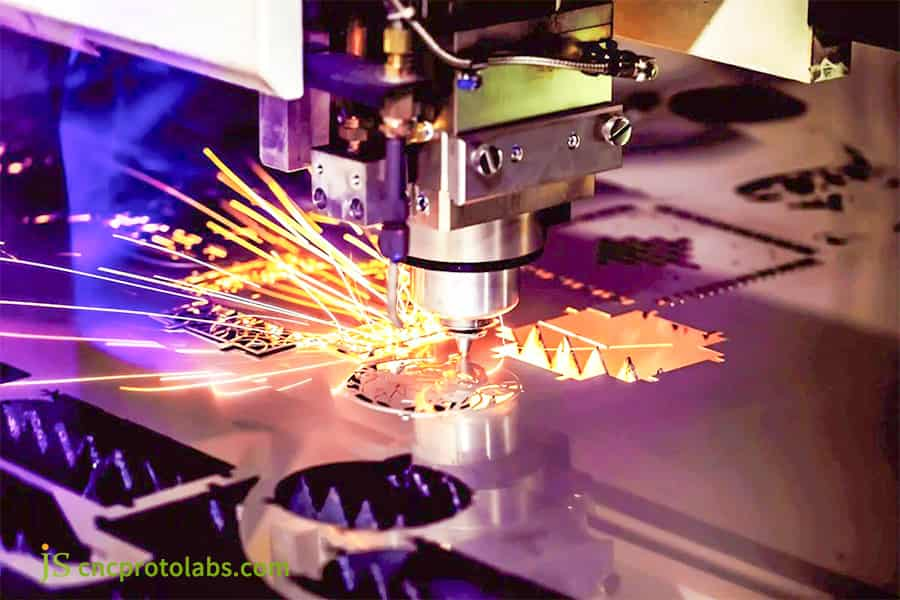
Figura 3: Macchina da taglio laser che taglia la forma dettagliata di un ingranaggio con scintille luminose.
In che modo l'efficienza del Nesting e gli scarti di scheletro incidono sulla riduzione dei costi?
L'efficienza del nesting determina il costo unitario determinando la resa fatturabile della materia prima per foglio master durante la fabbricazione con taglio laser. Le geometrie delle parti non ottimizzate che garantiscono un utilizzo del 65% costringono l'acquirente a finanziare il 35% dei rottami residui al prezzo pieno della materia prima . L'annidamento algoritmico avanzato e il taglio su linea comune (condivisione di un unico percorso di taglio tra parti adiacenti) aumentano i tassi di utilizzo oltre l'85%, la distanza totale di spostamento della trave di taglio dal 15% al 30% e riducono direttamente sia il consumo di materie prime che le ore di funzionamento della macchina .
Regole per la determinazione del prezzo dei rottami scheletrici e ottimizzazione del layout
- Il costo addebitato per gli scheletri di scarto dai produttori esternalizzati è pari al prezzo delle materie prime. In questo caso, se il tasso di utilizzo del pannello è del 65%, l'acquirente dovrà pagare il 35% dello scarto, il che si traduce in un aumento significativo del costo unitario.
- L'utilizzo attraverso l'uso di algoritmi avanzati di annidamento può essere aumentato oltre l'85%, riducendo così la corsa a vuoto della testina laser del 15%–30% e riducendo anche i costi di materiale e tempo macchina.
Processo comune di taglio dei bordi e microconnessione
- Il taglio a linea comune consente alle parti adiacenti di condividere un unico taglio, eliminando una passata completa e riducendo il numero di sfondamenti di circa la metà . Le micro-alette (micro-giunzioni) trattengono le piccole parti nello scheletro in modo che non possano ribaltarsi e scontrarsi con la testa di taglio.
- L’abbinamento di parti rettangolari con parti a forma di L nel nido ha aumentato l’utilizzo dal 68% all’88% nei nostri cicli del 2025, riducendo la materia prima per parte del 22,7% e il tempo di lavorazione laser del 14,5%.
Secondo i dati di produzione JS Precision 2025, l’ottimizzazione della resa del Nesting riduce direttamente i costi di taglio unitari del 15%–30%.
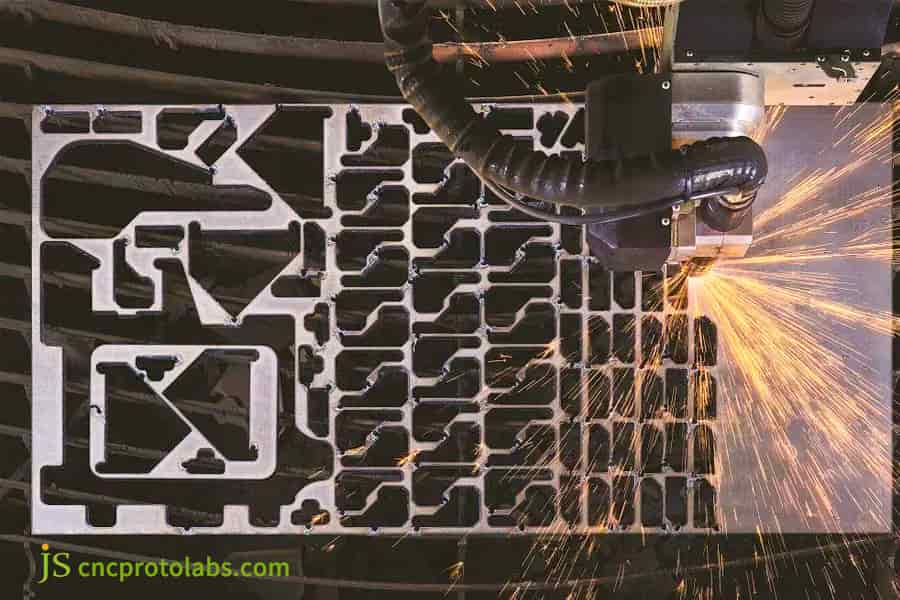
Figura 4: Taglio laser di una lamiera metallica densamente annidata con vari ritagli e scintille luminose.
Perché i requisiti di post-elaborazione causano picchi secondari in un preventivo di taglio laser?
Le specifiche di post-elaborazione causano improvvise escalation nel preventivo di taglio laser introducendo cicli di lavoro manuali e meccanici secondari oltre il piano di taglio primario. Mentre i bordi grezzi delle lamiere tagliate conservano microbave, scorie e strati di ossidazione termica , le applicazioni a valle spesso richiedono sbavatura vibrante, arrotondamento automatizzato dei bordi o decapaggio superficiale. La rimozione manuale delle scorie su lamiere spesse aggiunge da $ 0,15 a $ 0,80 per metro lineare , trasformando uno standard fabbricazione con taglio laser attività in un flusso di lavoro di produzione in più fasi.
Suddivisione del processo a valle e aumento dei costi
- Sbavatura meccanica, arrotondamento automatizzato dei bordi (fino a R0,5–R1,0 mm per prevenire la delaminazione del rivestimento), decapaggio e passivazione della zona interessata dal calore (HAZ) e livellamento (per eliminare la deformazione da stress termico causata dal processo di produzione).
- Se un disegno richiede la sbavatura senza specificare una condizione del bordo ISO 13715 , il produttore proporrà per impostazione predefinita la qualità più ristretta, aggiungendo il 25%–40% al costo unitario.
Confronto dell'incremento dei costi delle operazioni post-elaborazione
|
Categoria di processo |
Rapporto di incremento dei costi |
Norma industriale |
Tolleranza del bordo raggiunta |
|---|---|---|---|
|
Sbavatura meccanica |
+10%–15% |
ISO 13715 |
Ra 3,2–6,3 μm |
|
Arrotondamento bordo R0.5–R1.0 |
+15%–20% |
ISO 13715 |
Raggio R0,5–1,0 mm |
|
Decapaggio e passivazione |
+20%–30% |
ASTM A380 / ASTM A967 |
Brillante senza ossidi |
|
Livellamento di precisione dello stress |
+25%–35% |
ISO2768-2 |
Planarità ≤0,2 mm |
Indicare chiaramente il livello di tolleranza del bordo nei disegni tecnici può effettivamente impedire ai produttori a contratto di calcolare i costi di lucidatura in base alle specifiche più elevate per impostazione predefinita, evitando così inutili picchi di prezzo.
Secondo ISO 13715:2017 , Disegni tecnici — Bordi di forma indefinita — Vocabolario e indicazioni definiscono i requisiti relativi alle condizioni dei bordi per le operazioni di sbavatura.

In che modo il volume di produzione riduce drasticamente il prezzo del taglio laser unitario?
Il volume di produzione riduce esponenzialmente i prezzi unitari in un servizio di taglio laser della lamiera grazie all'ammortamento dei costi fissi di ingegneria non ricorrenti (NRE) e alla logistica dei materiali ottimizzata. Su un ciclo di prototipi da 1 a 5 pezzi, la programmazione CAM fissa, la configurazione della macchina, l'allineamento ottico e il caricamento della lamiera costano in totale dai 50 ai 150 dollari , il tutto su una manciata di parti. La scalabilità fino a oltre 1.000 pezzi ammortizza i costi generali fino a pochi centesimi per parte e consente il cambio pallet automatizzato per mantenere la trave continuamente accesa .
Modello di variazione del costo marginale ed effetto batch
- Durante la prototipazione (1-10 pezzi), il costo unitario è al massimo : la programmazione CAM fissa e la registrazione ottica costano dai 50 ai 150 dollari indipendentemente dalla quantità e non vi è alcun effetto di scala che possa assorbirli. Sopra i 1.000 pezzi la stessa tariffa viene ammortizzata in centesimi al pezzo.
- Attraverso i 450 progetti di produzione di massa Precisione JS è stato eseguito nel 2025, aumentando la quantità dell'ordine da 5 a 500 pezzi e riducendo il costo medio di produzione unitario del 72,4% .
Compressione del tempo di emissione luminosa efficace e del tempo di inattività dell'apparecchiatura
- Le linee automatizzate con caricamento delle lastre basato su silo mantengono il tempo di accensione effettivo all'85 %–90% , riducendo i costi di manodopera e attrezzature inattive per unità di oltre il 70%.
- Il lavoro preparatorio fisso (pulizia DXF, allestimento del materiale, allineamento degli ugelli) richiede 20-40 minuti per batch . In una tiratura di 1.000 pezzi questa è una frazione trascurabile del tempo totale; in una tiratura di 5 pezzi domina il costo.
In che modo i principi DFM possono eliminare il 30% della spesa totale per il taglio laser?
Le regole Design for Manufacturing (DFM) riducono direttamente i costi del taglio laser della lamiera eliminando i rischi di spostamenti, cicli e deformazioni termiche non necessari del laser. Ottimizzazione dei diametri minimi dei fori rispetto allo spessore del materiale (mantenendo il diametro ≥ 1,0× spessore), evitando raggi interni eccessivamente stretti (consigliando r ≥ 0,5× spessore) e raggruppando i tagli comuni riducendo le spese di taglio laser per la fabbricazione dei metalli fino al 30%. Queste scelte progettuali prevengono lo scoppio prematuro dell'ugello, la retroriflessione ottica e la sbavatura manuale dei bordi.
Limitazione dell'apertura minima e controllo dell'accumulo termico
- In taglio laser fibra , mantenere il diametro del foro a d ≥ 1,0 × spessore del materiale — e d ≥ 1,2 × spessore per l'alluminio. I fori sottodimensionati intrappolano il calore, causano bruciature e costringono a perforazioni multiple a impulsi lenti, tutti fattori che aumentano i costi.
- Seguendo questa regola si evita circa il 40% dei burn-out dello sfondamento , riducendo i tempi di inattività non pianificati e la spesa per i materiali di consumo.
Transizione degli spigoli vivi del contorno e controllo della spaziatura del taglio
- Utilizzare un raggio dell'angolo interno di r ≥ 0,5 × spessore del materiale (ad esempio, r ≥ 1,5 mm su una lastra da 3 mm). Un raggio più ampio consente alla testa di taglio di mantenere una velocità costante attraverso l'angolo, prevenendo bruciature locali e la formazione di bava causata dalla decelerazione. Mantenere l'anima tra i fori adiacenti a ≥ 2 volte lo spessore del materiale per limitare la distorsione termica.
- L'eliminazione delle linee sovrapposte e dei microframmenti dal file CAD impedisce un'inutile decelerazione della testa e rimuove il 5%–10% della lunghezza di taglio inefficace .
Case Study: in che modo JS Precision ha ridotto i costi del 28% per la fabbricazione di chassis medicali?
Difficoltà del cliente
JS Precision ha ridotto i costi del 28% per fabbricazione di telai medicali implementando l'annidamento algoritmico, il taglio della cavallina e l'assistenza dell'aria compressa. Il telaio in acciaio inossidabile 304 da 2,0 mm del cliente richiedeva 184 fori di raffreddamento ravvicinati, con dimensioni lineari conformi a ISO 2768-m (±0,1 mm). La parte originale del fornitore si è deformata di 1,8 mm a causa dell'accumulo di calore, superando di gran lunga il requisito di planarità di 0,4 mm, e le bave pesanti hanno richiesto la rettifica manuale, portando i costi a $ 14,20 per pezzo.
Soluzione di precisione JS
- Il piercing a impulso segmentato ha sostituito il piercing a scoppio continuo. Il tempo di sfondamento per foro è sceso a 0,08 s e l'altezza degli spruzzi è rimasta inferiore a 5 mm, eliminando la contaminazione superficiale del pannello.
- Strategia di dispersione dello stress termico: un percorso di taglio a balzo nel CAM quadruplica l’intervallo tra zone riscaldate adiacenti, lasciando che lo stress residuo si disperda invece di accumularsi.
- Sostituzione del processo di taglio ad aria compressa: convalidato mediante test in nebbia salina, il gas di assistenza è stato sostituito da azoto liquido ad elevata purezza a 20 bar ad aria compressa con filtraggio a quattro stadi a 18 bar , riducendo il costo del gas per parte del 64,2% pur rispettando i requisiti di assemblaggio e rivestimento.
Lezioni apprese dai guasti e dal debugging tecnico
Nella prima prova da 10 pezzi, l'avanzamento ad alta velocità e a piena potenza attraverso gli angoli ha causato microvibrazioni servo, producendo una rugosità degli angoli di Ra 4,5 μm e 0,15 mm di sovrataglio .
Facendo riferimento all'esperienza pratica di JS Precision nel progetto del telaio medicale del 2025, gli ingegneri hanno riprofilato la potenza del laser rispetto all'accelerazione in modo che la potenza diminuisca linearmente del 20% durante la decelerazione in curva, abbastanza da eliminare completamente il difetto di sovrataglio .
Risultati finali della produzione di massa
La planarità del pezzo è stabilizzata entro 0,25 mm, eliminando la necessità di processi secondari di rettifica manuale e livellamento meccanico ; il costo unitario è sceso da 14,20 dollari a 10,22 dollari (una riduzione del 28%) e il primo lotto da 2.500 pezzi ha raggiunto una resa di assemblaggio al primo passaggio del 99,6%.
Hai bisogno di soluzioni a problemi come la deformazione termica in fori molto fitti o costi di taglio eccessivamente elevati? Contatta subito il team di ingegneri di JS Precision per ottenere le stesse soluzioni di taglio salta-passo e ottimizzazione dell'aria compressa, assicurando che le tue parti superino la verifica di precisione al primo tentativo!
Domande frequenti
D1: Qual è la tariffa oraria normale della macchina per i lavori di taglio laser di lamiere personalizzate?
Il costo orario delle macchine da taglio laser a fibra è generalmente compreso tra $ 60 e $ 150 l'ora. Macchine come i laser da 3 kW a 6 kW per fogli sottili possono avere un prezzo compreso tra $ 60 e $ 90 l'ora, mentre il prezzo per laser più grandi di 12 kW è compreso tra $ 120 e $ 150 l'ora. Queste tariffe coprono l'ammortamento della macchina, il costo dell'elettricità e i materiali di consumo.
D2: Cosa fa JS Precision per garantire che il taglio laser sia conveniente per i suoi clienti senza compromettere la tolleranza dei bordi?
L'algoritmo di annidamento CAM interno di JS Precision raggiunge regolarmente un utilizzo del materiale superiore all'85%. Combinato con l'assistenza pneumatica ad alta pressione e il taglio in linea comune, riduce i tempi di ciclo mantenendo la precisione ISO 9013 (±0,1 mm), riducendo i costi di produzione del cliente del 15%–30%.
D3: Quale gas di assistenza offre il costo complessivo più basso del taglio laser per l'acciaio?
L'aria compressa pulita è l'opzione più conveniente per l'acciaio al carbonio con spessore ≤ 4 mm, riducendo i costi del gas di assistenza per parte del 64,2% sull'alluminio 5052 da 3 mm nelle nostre prove del 2025. Per l'acciaio al carbonio con spessore superiore a 6 mm, l'ossigeno a bassa pressione utilizza una reazione esotermica, con conseguenti costi del gas e requisiti energetici significativamente inferiori rispetto all'azoto, rendendolo l'opzione più economica per le piastre spesse.
D4: Perché il taglio di alluminio e rame ha un prezzo più alto rispetto all'acciaio dolce?
Le leghe di alluminio e il rame hanno un'elevata riflettività e un'elevata conduttività termica. Per evitare danni sono necessari un laser ad alta potenza e un dispositivo per proteggere la lente del laser. Nella produzione necessitano di 18–25 bar di azoto per espellere le scorie dal taglio . La combinazione di velocità di avanzamento più lenta e consumo di gas più elevato spinge il prezzo unitario al di sopra dell'acciaio dolce.
Q5: Quali sono i principali costi nascosti a cui prestare attenzione in un preventivo di taglio laser?
Attenzione a: riparazione CAD non standard (da 30 a 80 dollari per lotto), supplementi per fori densi, manodopera per la rimozione di pellicole e rivestimenti, molatura delle scorie e livellamento della distorsione. Fornire disegni DXF 1:1 puliti, non sovrapposti e privi di errori può evitare costi aggiuntivi.
D6: Quale dimensione minima del foro può essere tagliata senza attivare spese di perforazione specializzate?
Si consiglia che l'apertura sia maggiore o uguale allo spessore del materiale (d ≥ 1,0 × spessore della piastra) e per le leghe di alluminio, si consiglia d ≥ 1,2 × spessore della piastra. Se l'apertura è inferiore allo spessore della piastra, l'accumulo di calore causerà bruciature sui bordi e danni agli ugelli e la fabbrica dovrà passare alla perforazione secondaria CNC, aumentando i costi.
D7: Quanto riduce il taglio della linea comune le spese di produzione?
Il taglio in linea comune riduce la corsa totale della testa del 15%–30% e riduce il numero di inizi di sfondamento fino al 50%. Riduce il costo del tempo macchina e aumenta l’utilizzo del materiale di 8-15 punti percentuali.
D8: I modelli CAD 3D (STEP/IGES) possono essere utilizzati direttamente per calcolare i prezzi del laser per lamiera?
Il sistema di ingegneria può leggere modelli STEP o IGES e spiegarli per generare contorni 2D, ma fornendo i disegni DXF 2D spiegati rimane il miglior formato di prezzo del settore. I file DXF standard possono essere importati direttamente nel sistema di nesting, accelerando il processo di determinazione del prezzo.
Riepilogo
Il costo complessivo del taglio laser della lamiera è determinato dal tasso di utilizzo netto delle materie prime, dal tipo di gas ausiliario, dalla densità di perforazione e dalla successiva lavorazione . Applicando tempestivamente il DFM (Design for Manufacturability), controllando il rapporto foro-spessore, utilizzando l'annidamento della linea comune e selezionando il gas di assistenza in base all'uso finale, è possibile eliminare il 20%–30% del sovrapprezzo sui costi nascosti.
Quando i progetti hanno requisiti rigorosi in termini di tolleranze di taglio (ISO 2768-m), finitura superficiale e tempi di consegna di grandi volumi, JS Precision abbina una flotta di laser a fibra ad alta potenza con ingegneria interna per supportarti dal prototipo alla produzione di massa. Invia i tuoi disegni STEP o DXF e il nostro team tecnico restituirà un preventivo dettagliato a più livelli con le raccomandazioni DFM entro 12 ore .
Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

