 日本語



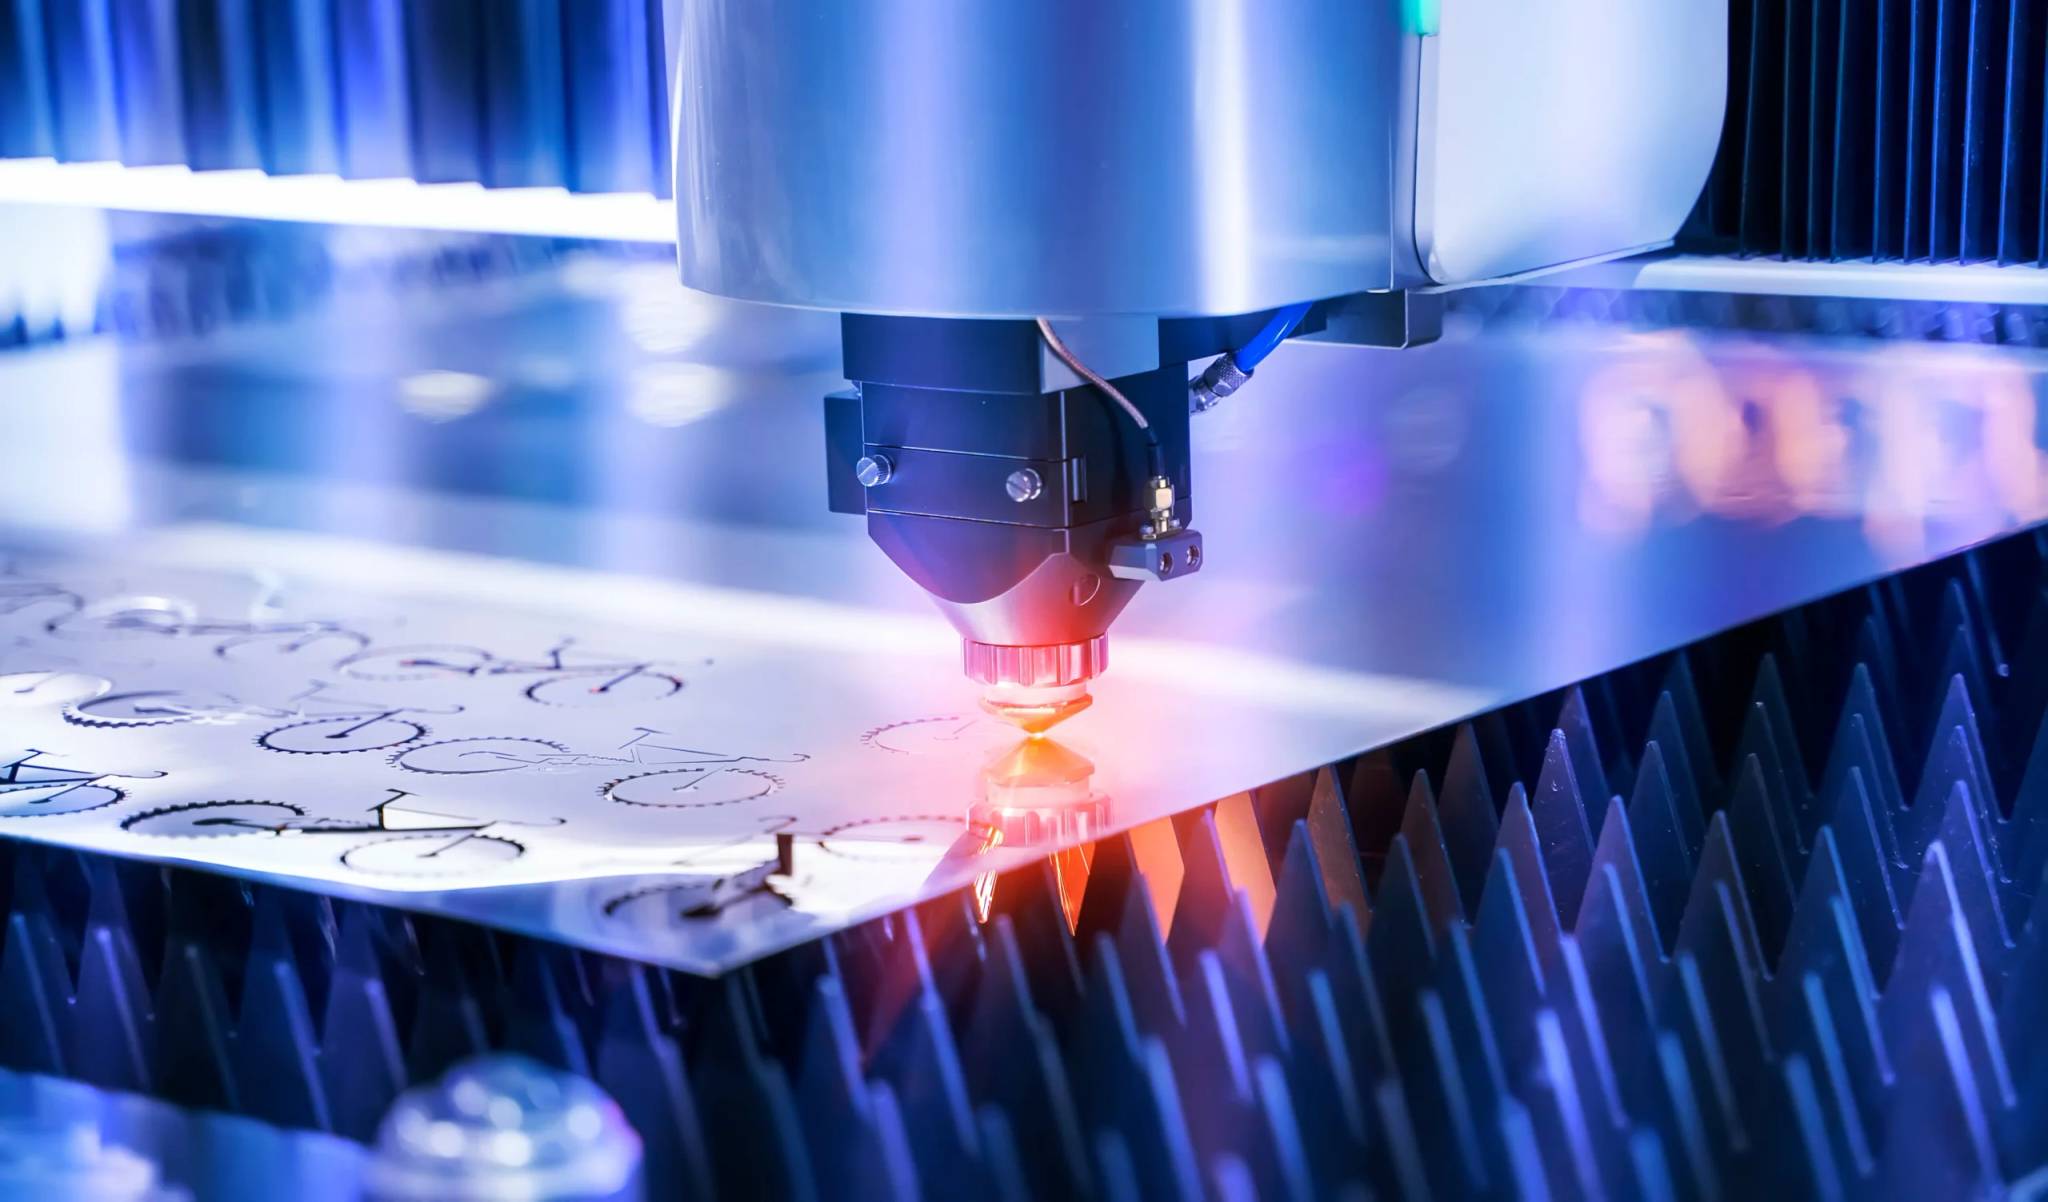

レーザー切断金属製造は、集束された高出力平行レーザー ビームを使用して、CNC 指示のベクトル パスに沿って板金を切断/溶解/沸騰させる非接触熱製造です。高圧アシストガス (高純度窒素、酸素、または濾過された工場空気) が材料と溶融材料を同軸配置で排出し、物理的な工具を使用せずに薄い材料の標準切断偏差が±0.025 mm ~ ±0.05 mm の範囲にあるきれいなエッジを実現します。現代の製造業者は、ステンレス鋼、アルミニウム、炭素鋼などのさまざまなグレードの鋼の精密なサポート、電子ボックス構造、および複雑なプロファイル カットを作成するためにこれを利用しています。
コア概要表: レーザー切断プロセスの比較
ファイバーレーザー切断は、 ±0.05 mmの公差、スラグのない断面、および厚さ12 mm 未満の金属シートの最速の加工速度を達成するための最適なソリューションです。ただし、より厚いプレート (25 mm 以上) や、熱の影響を受けるゾーンに対する耐性がゼロの極端な条件の場合は、ウォーター ジェットまたはプラズマ切断に道を譲る必要があります。
|
評価次元 |
ファイバーレーザー切断 |
研磨ウォータージェット |
ファインプラズマ |
|---|---|---|---|
|
経済的な厚さ |
0.5 mm - 25 mm (最適 ≤12 mm) |
1.0mm~150mm以上(厚板推奨) |
6 mm - 50 mm+ (構造粗加工) |
|
標準公差 |
±0.025mm~±0.05mm |
±0.08mm~±0.15mm |
±0.30mm~±0.80mm |
|
切り口幅 |
0.10 mm - 0.25 mm (高いネスティング歩留り) |
0.80 mm - 1.20 mm (中程度のカーフ) |
1.50 mm - 3.50 mm (材料損失が大きい) |
|
熱影響区域 (HAZ) |
最小 (0.05 mm ~ 0.20 mm) |
HAZ絶対ゼロ(0mm) |
大幅 (1.20 mm ~ 3.50 mm) |
|
ダウンストリーム互換性 |
窒素カットされたエッジにより、研削せずに塗装/溶接が可能 |
エッジ不動態化に優れていますが、防錆脱水が必要です |
スラグや硬化層を除去するには機械研磨が必要 |
によるとISO 9013:2017 、熱切断分類は、レーザープロセスの許容範囲を定義します。
業界の生産データ (2025 年、1,200 以上の欧州プロジェクト) では、12 mm 炭素鋼で ±0.05 mm の再現性が検証されています。
レーザー切断による金属製造の中心的な動作原理と物理学は何ですか?
レーザー切断による金属加工は、コヒーレント光を 10^6 W/cm²を超える集中出力密度に集中させ、マイクロカーフ内で板金を溶融または蒸発温度を超えて急速に駆動します。同時に、15 ~ 20 bar の不活性窒素や 0.5 ~ 5 bar の活性酸素などの同軸高圧アシスト ガス流が、溶融液相を下方に排出し、カット ゾーンの外に排出します。この非接触熱機械機構は機械工具の磨耗を防止し、ワークピースに大きな塑性ひずみを引き起こすことなく、最小 0.12 mm までの狭い切断カーフ幅を実現します。
光学式集光機構
- コリメートおよび集束レンズは、発散スポット サイズを約 0.05 mm ~ 0.15 mm に縮小 (集光) します。出力密度 (焦点放射照度) が10^6 W/cm² より高くなると、材料は急速に溶解するか、さらには蒸発して一次溝が形成されます。
- 加工プロセス中、酸化スラグを妨げるために補助ガス(窒素または酸素)の純度が厳密に維持されていれば、直径 0.08 mm の焦点に出力 3 kW のレーザー ビームが照射され、厚さまでの時間を 0.08 秒に短縮できます。
フォーカス制御とスラグ排出ダイナミクス
- ネガティブデコーキングは主に窒素の溶解と溶解に使用されます。 ステンレス鋼・炭素鋼の切断、プレートの内側に焦点を配置して、底部のスラグの除去を促進します。ポジデコーキングは主に厚い炭素鋼の酸素燃焼切断に使用され、切断面の空気断面積が拡大し、酸化効率が向上し、ドロス/バリの形成が減少します。
- ノズルのオリフィス サイズ (1.2 ~ 3.0 mm) とノズルからプレートまでの距離 (0.5 ~ 1.0 mm) が気流のマッハ数を定義します。補助空気圧が 10 bar 未満の場合、溶融スラグはガスによって完全には洗い流されないため、スラグの流れを方向付けるように切り口幅が変更され、より良いスラグ除去性能が得られます。
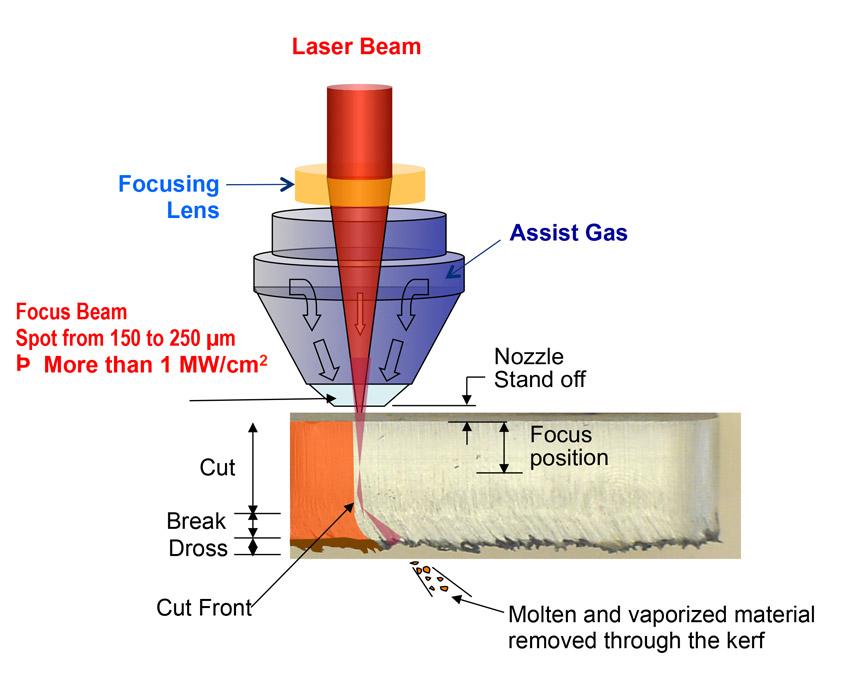
図 1: 金属切断におけるレーザービーム、集束レンズ、アシストガス、および切断面を示す図。
金属加工におけるファイバーレーザー切断と CO2 レーザーとの違いは何ですか?
ファイバーレーザー切断と CO2 レーザーの比較では、希土類元素がドープされたソリッドステート光ファイバーが1.064 μm の波長を生成しますが、CO2 レーザーはガス励起チャンバーを介して10.6 μm の波長を生成します。ファイバの波長が短くなることで、最大 3 倍高い電気-光ウォールプラグ効率 (35% ~ 45% 対 10% ~ 12%) と、反射金属 (銅、真鍮、6061 アルミニウム)での優れた光子吸収率が達成されます。その結果、ファイバーシステムは、ミラーアライメント光学系を完全に排除しながら、同等のワット数の CO2 レーザーの 2 ~ 3 倍の速度で 6 mm 未満の薄ゲージ金属を切断します。
波長対金属吸収率曲線
- 1.064 µm のファイバー レーザーは、真鍮、銅、6061 アルミニウム合金の反射やバックライトに対する保護を強化します。銅合金は CO2 吸収効率が約 35% 高いため、非常に反射性の高い表面素材の加工が非常に簡単かつトラブルフリーになります。
- ファイバーレーザーの波長特性を活かし、 CO2レーザーの反射エネルギーを90%近くカットしながらアルミ表面の鏡面研磨も可能となり、光電変換効率が3倍に向上します。
速度とメンテナンス特性
- ファイバー レーザーは、薄板金属セクションで速度に大きな利点をもたらします。これらは 3kW および 6kW の電力で動作し、CO2 の供給速度よりもはるかに速い 1.5 mm ステンレス鋼の供給速度を生成します。 12 mm より厚いプレートになると、CO2 の表面粗さの利点が再び現れます。このため、反射金属(銅、真鍮、6061アルミニウム)の加工コストは総合的に評価する必要があります。
- 光ファイバー システムのランニング コストは年間 70% 削減されます。光ファイバー伝送は完全に柔軟であるため、CO2 外部光路反射体グループの気密メンテナンスやスポット歪み補正を行う必要はありません。また、定期的なコリメータ レンズの校正の必要性も完全に排除されます。
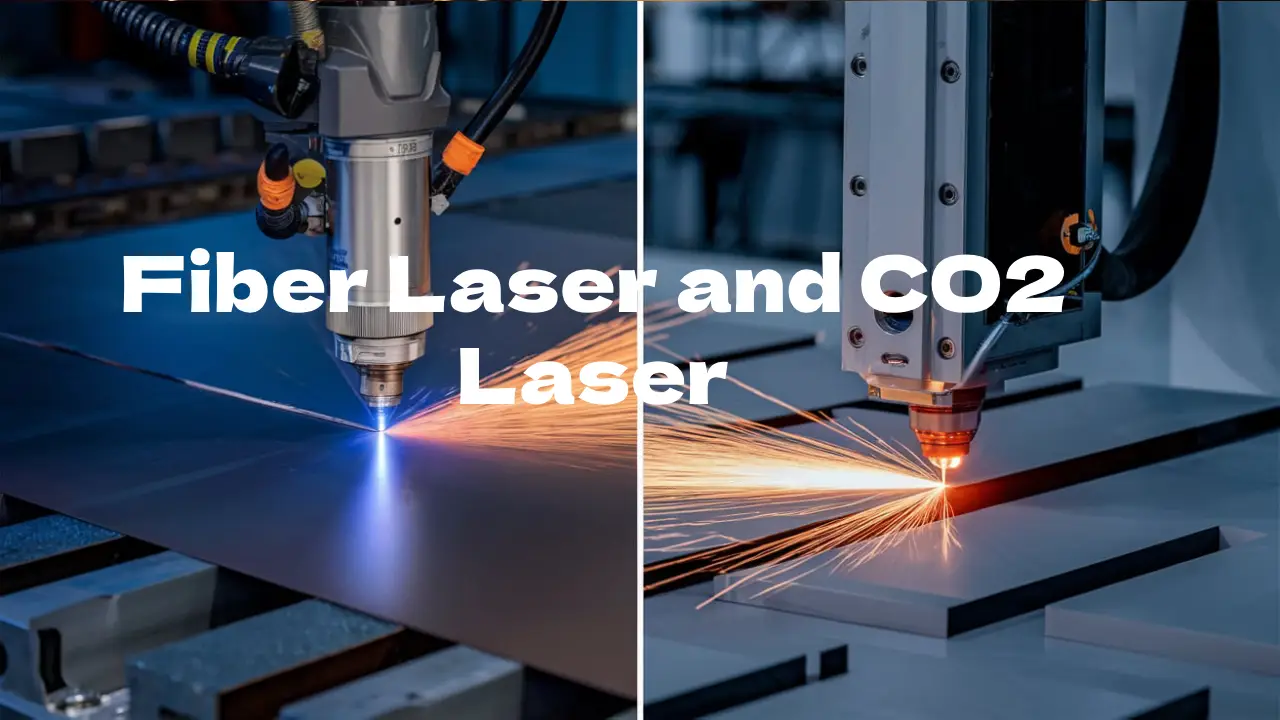
図 2: 明るいスパークで金属板を切断するファイバー レーザーと CO2 レーザーを比較する分割図。
板金部品に対するレーザー切断の主な利点は何ですか?
板金のレーザー切断の主な利点には、機械工具のたわみゼロ、専用のスタンピング金型コストの削減、材料歩留まりを 85% 以上向上させる自動ネスティング効率ソフトウェア統合などが含まれます。中型ゲージで 0.1 秒未満の高速連続ピアシング時間により、レーザー加工により、同日の設計反復、緊密な同心円状の穴からエッジまでの形状、材料厚さ 0.5 倍までの複雑なカットアウトが容易になります。
工具不要の柔軟性
- CAD/CAM は生産用の G コードを自動的に生成することができ、板金のレーザー切断の利点を活かした機敏な対応を実現します。
- 工具の製造ステップをなくすことでリードタイムが大幅に短縮され、研究開発段階での迅速な反復に理想的であり、投資資金の投入も最小限に抑えられます。
ネスティングの最適化と幾何学的精度
- 共通エッジ切断とマイクロコネクタを使用しない完全自動仕分けの組み合わせにより、スクラップ率がスタンピングの 25% 以上から 12% 以下に減少しました。板金ネスティング ソフトウェアを使用してレイアウトを最適化することで、316 ステンレス鋼を 88% 以上の割合で使用することが可能になりました。
- 小径加工限界(d/t ≥ 0.5)を達成することで、不規則な面取りにシームレスなツールマークを付ける画期的なツールとなり、精密機器の要件を満たします。 FMA 2025 ベンチマーク レポートによれば、小バッチのレーザー切断により、従来のスタンピング ツールと比較してコストが 88% 削減され、最初のピースの検証サイクルも 74% 短縮されます。プロフェッショナルを組み合わせることで、板金加工サービス、レーザー切断から最終製品の組み立てまでのプロセス全体のコストの最適化を実現できます。
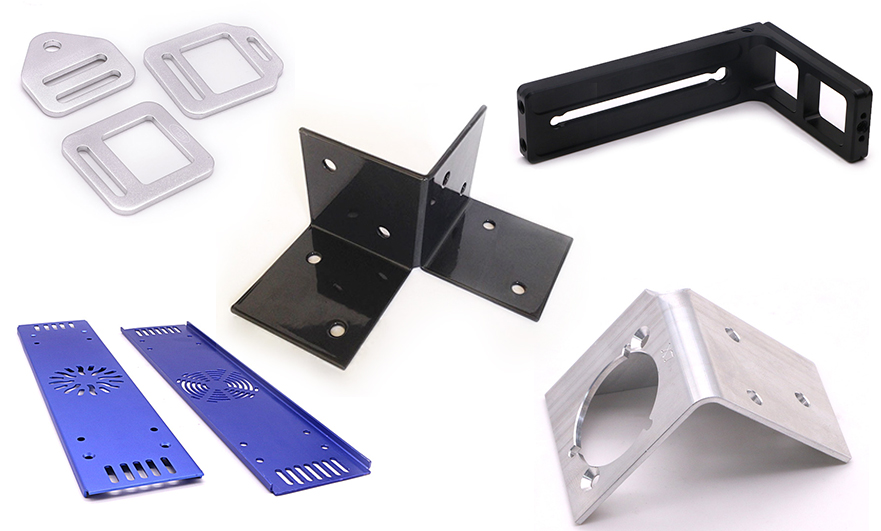
図 3: さまざまな色と仕上げのさまざまなレーザー カット板金コンポーネントとブラケット。
精度と熱影響のバランスをとる方法: レーザー切断、ウォータージェット、プラズマ?
切断プロセスのバランスは、厚さ、許容される熱劣化、輪郭形状によって異なります。レーザー切断 vs ウォータージェット vs プラズマにより、20 mm 未満の金属に対して最適なスループットと低コストが実現し、熱影響部 (HAZ) が 0.1 mm ~ 0.2 mm と非常に狭いことがわかります。ウォータージェット切断は、25 mm を超える航空宇宙グレードの熱に弱い材料に必須の熱歪みを完全に排除します。プラズマ切断は、25 mm を超える重い構造プレートに対する最もコスト効率の高いバルク ソリューションです。
3つの水平機構の違い
- 高エネルギー集中熱溶解 vs. 研磨超高圧水アブレーション vs. イオンアーク再溶解。レーザーの垂直度の偏差は通常 10 mm 以内で 1° 以下で、プラズマは通常2° ~ 5° の逆テーパーを示し、ウォーター ジェットの動的水頭補正は通常 ±0.5° です。
- 適切な方法を選択するには、正確な組み立ての要件を満たすために、レーザー切断、ウォータージェット、およびプラズマ技術の限界を十分に考慮し、尊重する必要があります。
熱影響部と断面品質管理
- レーザーエネルギー入力は、304 ステンレス鋼の粒界硬化に局所的に影響を与えます。熱影響部 (HAZ) を最小限に抑えることで、薄肉部品をレーザー切断で曲げた後の微小亀裂を回避できます。熱切断プロセス間の比較マトリックスは、航空宇宙グレードのチタン合金の切断技術の選択に役立ちます。
- 切断底部のドロス/バリは、18 bar 窒素でパージして除去する必要があります。熱に弱い材料には、 0-HAZのウォータージェットが推奨されます。ただし、研磨剤の埋め込みが依然として問題になる可能性があります。適切な製造プロセスは、最終部品が何に使用されるかに基づいて決定できます。ホット切削やウォータージェット切削では加工できない超高硬度材や複雑な三次元形状に対して、 CNC加工サービス理想的な追加加工ソリューションを提供します。
レーザー、ウォータージェット、プラズマ切断プロセスウィンドウの比較
|
プロセス |
厚さ範囲 (mm) |
公差(mm) |
切り口幅 (mm) |
HAZ (mm) |
運用コスト ($/h) |
|---|---|---|---|---|---|
|
ファイバーレーザー |
0.5~25 |
±0.025~±0.10 |
0.10~0.25 |
0.05~0.20 |
15~30 |
|
ウォータージェット |
1.0 - 150+ |
±0.08~±0.15 |
0.80~1.20 |
0 |
25~50 |
|
プラズマ |
6~50歳以上 |
±0.30~±0.80 |
1.50~3.50 |
1.20~3.50 |
20~40 |
|
ファイバーレーザー(太い) |
12~25日 |
±0.08~±0.15 |
0.20~0.30 |
0.15~0.30 |
25~45 |
|
ウォータージェット (研磨材) |
5~100 |
±0.10~±0.20 |
1.00~1.50 |
0 |
30~60 |
によるとASTM E165:2020 、表面の不連続性に対する液体浸透試験により、切断端の品質が保証されます。
レーザー、ウォータージェット、それともプラズマ?直感に基づいて決定を下さないでください。本格的なプロセスのテストと選択に関する詳細なガイダンスについては、JS Precision Technology コラムに従ってください。
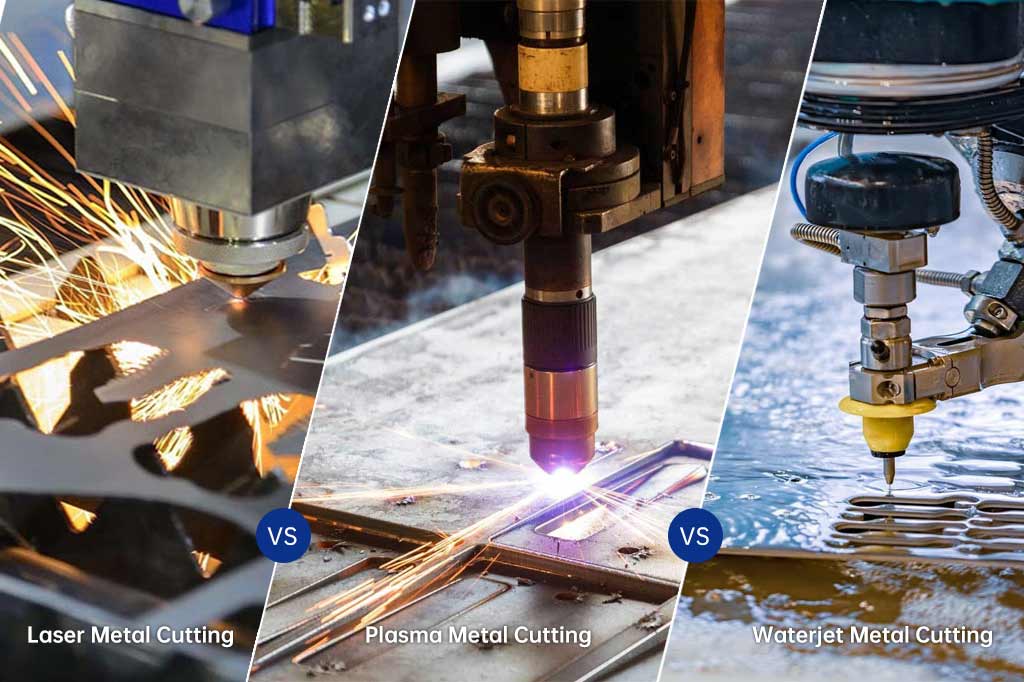
図 4: 明るいスパークを伴うレーザー、プラズマ、ウォータージェット金属切断プロセスの比較。
レーザー切断公差とエッジ品質を左右する加工要因は何ですか?
レーザー切断公差とエッジ品質は、アシストガスの純度、ノズルの位置合わせ、焦点の安定性、シートゲージの厚さに対する切削送り速度によって決まります。 3 mm 未満の薄い金属製造の場合、最新の CNC ファイバー システムは、±0.03 mm の寸法公差とRa 3.2 μm 未満のエッジ粗さを一貫して保持します。高純度窒素 (≥99.999%) により、酸化物のないエッジが保証されます。
ガス純度と酸化スケール除去
- 工業用高純度窒素(99.999%以上)により、酸洗いの必要がなく、シャープでクリーンなカットが可能です。切削時の酸素反応中に 0.02 mm ~ 0.05 mm の脆弱な酸化鉄の薄層が生成されると、コーティングの密着性に悪影響を及ぼします (ASTM D3359)。
- 酸化物エッジをきれいにするには、水による酸化反応の妨げを防ぎ、切断面の微細な状態と溶接品質を確保するために、窒素露点を-40°C 未満にする必要があります。
粗さと公差の制御
- 切削速度が速すぎたり、エア圧力が低すぎたりすると、表面粗さはRa3.2μmからRa12.5μmまで上昇します。エッジ品質管理手法により焦点を変更することで、ストライプ深さを0.02 mm以内に維持できます。
- 公差範囲は、1.0 mmの薄板の±0.025 mmから、12 mmの厚さの板の±0.10 mmに拡張されます。プレートの厚さが 1 mm になると、許容範囲は約 0.008 mm 増加します。

レーザー切断中の熱歪みを防ぎ、内部応力を軽減するにはどうすればよいですか?
熱歪みは、集中した局所的な入熱によってシートメタル内の残留圧延応力が不均一に緩和されるときに発生し、面外の反りを引き起こします。製造業者は、分散熱経路計画、フライカットルーチン、マイクロジョイント保持、標準化されたリードイン/リードアウト形状を実装することでこれに対抗します。シーケンス切断を最適化することで、部品の平坦度が 1 メートルあたり 0.5 mm 以内に維持されます。
冷間圧延内部応力解放機構
- レーザースポット温度が瞬間的に1500℃を超えると、素材の異方性内部応力と重なり合う熱応力場により、大板中空部に反りや変形が生じます。熱シミュレーションによる変形傾向の予測が必要となります。
- 実際の生産では、マイクロ接続とスキップカットにより、基板の最高平坦度 0.3 mm/m を達成できます。これにより、曲げカス率を40%削減するだけでなく、修正なしのダイレクト曲げも可能となりました。
経路計画と曲げクランプ
- 局所的な連続集中焼灼を防ぐため、ジャンプCUTTERと局所回転入熱方式を採用しています。また、局所温度の上昇を80℃未満に抑え、微細構造の変化を防ぐために応力除去切断法が導入されています。
- 0.3 mm ~ 0.6 mm のマイクロ接続により、小型部品の変形やカッター ヘッドとの接触の可能性を防ぐことができ、最適化されたリードイン / リードアウト形状により、角度公差 ±0.5°までの板金曲げ互換性が保証されます。を徹底的に勉強して、板金曲げガイドライン設計段階でスプリングバックを予測し、曲げや亀裂のリスクをさらに排除するのに役立ちます。
どの金属がレーザー切断に最適で、どの金属が重大な危険をもたらしますか?
オーステナイト系ステンレス鋼 ( 304/316 ステンレス鋼) および構造用軟鋼は、最高の切削安定性を提供します。 5052/6061 アルミニウムなどの非鉄合金には、変調された高周波ビーム プロファイルと高圧窒素が必要です。逆に、焼き戻しされていない高炭素合金はマルテンサイトエッジ亀裂の危険性があり、PVC コーティングされたパネルは毒性の危険性があります。
一般的に使用されるステンレス鋼およびアルミニウム合金
- 304/316 ステンレス鋼では、炭化クロムが形成されないように、非常にクリーンな高圧窒素ガスが必要です。焦点を材料の総厚さの 1/3 に設定します。材料の厚さが 10 mm を超える場合は、大きな穴を 1 つだけでなく、順次穴あけを行うのが賢明です。そうしないと、このような深さの断面傷からの線が研磨を台無しにする可能性があります。
- 5052/6061 アルミニウム合金は超高熱伝導率を示します。提案される構成は、溶融池の乱流を防ぎ、スラグのないきれいで明るい切断を実現するために、少なくとも 2.0 kW のファイバー レーザーと 20 bar の窒素を組み合わせたものです。この素材は、集中的な陽極酸化の前処理が必要な外装アイテムに非常によく適合します。
銅、高反射率合金および切断が厳しく禁止されている材料
- 光ファイバーの逆流防止光路保護と焦点ぼけ穿孔技術の重要なポイントは、金属切断の危険性を評価することで、光学部品への損傷を防ぎ、機器の安全性を確保できます。
- PVC フィルムから塩素が発生すると、ガイド レールのレンズが腐食する可能性があります。亜鉛めっき鋼板は、亜鉛蒸気の飛散を防ぐために高効率で換気する必要があります。高炭素合金ではマルテンサイト相変態の微小亀裂を除去するために低温焼戻しが必要です。何も保護せずに塩素化複合材料を切断することは一切許可されません。
一般的な板金材料のレーザー切断パラメータと下流互換性ガイド
|
材質 |
経済的な厚さ (mm) |
アシストガスと圧力 |
送り速度 (m/min) |
エッジ品質 |
ポストプロセス |
|---|---|---|---|---|---|
|
304ステンレス |
0.5~12 |
N2、15~20バール |
1.5~4.0 |
オキシドフリー |
直接溶接 |
|
316ステンレス |
0.5~10 |
N2、18~22バール |
1.2~3.5 |
オキシドフリー |
TIG溶接 |
|
5052アルミニウム |
0.5~8 |
N2、12~18バール |
2.0~5.0 |
スムーズ |
パウダーコート |
|
6061アルミニウム |
0.5~10 |
N2、15~20バール |
1.8~4.5 |
スムーズ |
陽極酸化処理 |
|
マイルドスチール |
0.8~20 |
O2、0.5~2バール |
2.5~6.0 |
規模 |
研削 |
によるとASTM A1008/A1008M:2020 、冷間圧延鋼板の仕様により、降伏強度のしきい値が定義されます。
によるとISO 898-1:2013 、炭素鋼製のファスナーの機械的特性により、硬度要件が指定されます。
よくある質問
Q1: 金属加工におけるファイバーレーザーと CO2 レーザーの主な違いは何ですか?
ファイバー レーザーは 1.064 μm の波長で動作し、光電変換効率は 35% ~ 45% で、CO2 レーザーの 3 倍です。薄いシート (≤6 mm) や非鉄金属 (銅、アルミニウム) を 2 ~ 3 倍の速さで切断します。 CO2 レーザーは、極厚炭素鋼 (>25 mm) を切断する場合にのみ、エッジ粗さにおいてわずかな利点を維持します。
Q2: ステンレス鋼の切断には酸素よりも高圧窒素が好ましいのはなぜですか?
高圧窒素 (15 ~ 20 bar) によって溶融金属が除去され、酸化物のない明るい純粋な金属表面が残り、酸洗を必要とせずに直接溶接またはコーティングできます。また、酸素切断で残った酸化鉄スケールは簡単に黒く剥がれ落ちます。
Q3: 金属シートを切断する場合、どのようなレーザー切断寸法精度基準が期待できますか?
薄いシート (≤3 mm) の場合、寸法公差は ±0.025 ~ ±0.05 mm の範囲にあり、中/厚板 (6 ~ 12 mm) の場合、このレベルの精度がエンクロージャ キャビネット ブラケットなどの主要な組み立て要件を満たしているため、要件はさらに緩やかになります (±0.08 ~ ±0.15 mm)。
Q4: カーフ幅は金属部品のネスティング効率にどのような影響を与えますか?
レーザーの切り口幅はわずか 0.10 ~ 0.25 mm で、ウォータージェット (1.0 mm) またはプラズマ (2.5 mm) 切断の幅よりもはるかに狭いです。この非常に狭いカーフにより、共通ライン切断が可能になり、材料利用率が 85% 以上向上し、高価な材料の無駄が大幅に削減されます。
Q5: エンジニアはどのような場合にレーザー切断の代わりにウォータージェット切断を指定する必要がありますか?
厚さが 25 mm を超える場合、または材料に熱影響部 (HAZ) が許容されない場合は、ウォータージェット切断が必要です。冷間侵食プロセスであるため、ウォータージェット切断は HAZ を残さず、この方法はチタン航空機部品、多層複合パネル、大型で厚い純銅バスバーなどの疲労強度要件のある部品に最適です。
Q6: レーザーカットエッジの品質はその後のプレスブレーキ曲げ加工にどのような影響を与えますか?
曲げ亀裂の開始点は、特に曲げ方向が圧延方向に対して垂直である場合、底端のドロスまたは微小亀裂である可能性があります。また、エッジのテーパーや底部のドロスによりバックゲージが傾く可能性があり、曲げ角度誤差が0.5°~1.5°増加する可能性があります。高品質の切断エッジが正確な曲げにつながります。
Q7: 正確な製造見積もりを取得するには、どのような技術データを提出する必要がありますか?
お見積りご依頼の際は、 3Dモデルを提出する(STEP/IGES) および 2D 設計図面 (DXF/DWG) を使用して、材料グレード、公差、および表面仕上げの標準を指定します。バッチ数量を提供すると、ネスティングの最適化と価格設定に役立ちます。
Q8: レーザー切断では、銅、真鍮、研磨されたアルミニウムなどの反射合金を処理できますか?
光アイソレータと波形変調を備えたファイバーレーザーにより、銅、真鍮、鏡面アルミニウムを安全に切断できます。バックスパッターを防ぐために、18 ~ 20 bar の窒素アシストガスが使用されます。ピアシングには、後方反射光による光学系の損傷を防ぐために、段階的なパワー レベルと可変周波数ランピング アルゴリズムが必要です。
まとめ
レーザー切断による金属製造は、現代の板金の敏捷性の頂点を表します。レーザー構造、アシストガスの化学的性質、および焦点ダイナミクスを適切に選択することにより、エッジの粗さ、熱放散、および曲げの信頼性が決まります。 20 mm 未満の板金の場合、ファイバー レーザーは比類のないスループット、カーフ効率、再現性を実現します。
自動ファイバーレーザー製造用に板金設計を最適化する準備はできていますか? 2D DXF または 3D STEP 図面をアップロードします当社のエンジニアリング部門に連絡して、包括的な製造可能性設計 (DFM) レビュー、カット パスの最適化、項目別の見積もりを24 時間以内に提供します。当社の技術チームは、理想的な切断パラメータを調整し、お客様の部品を図面公差内に厳密に保つためのガス戦略を支援します。
免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

