 Português (Brasil)



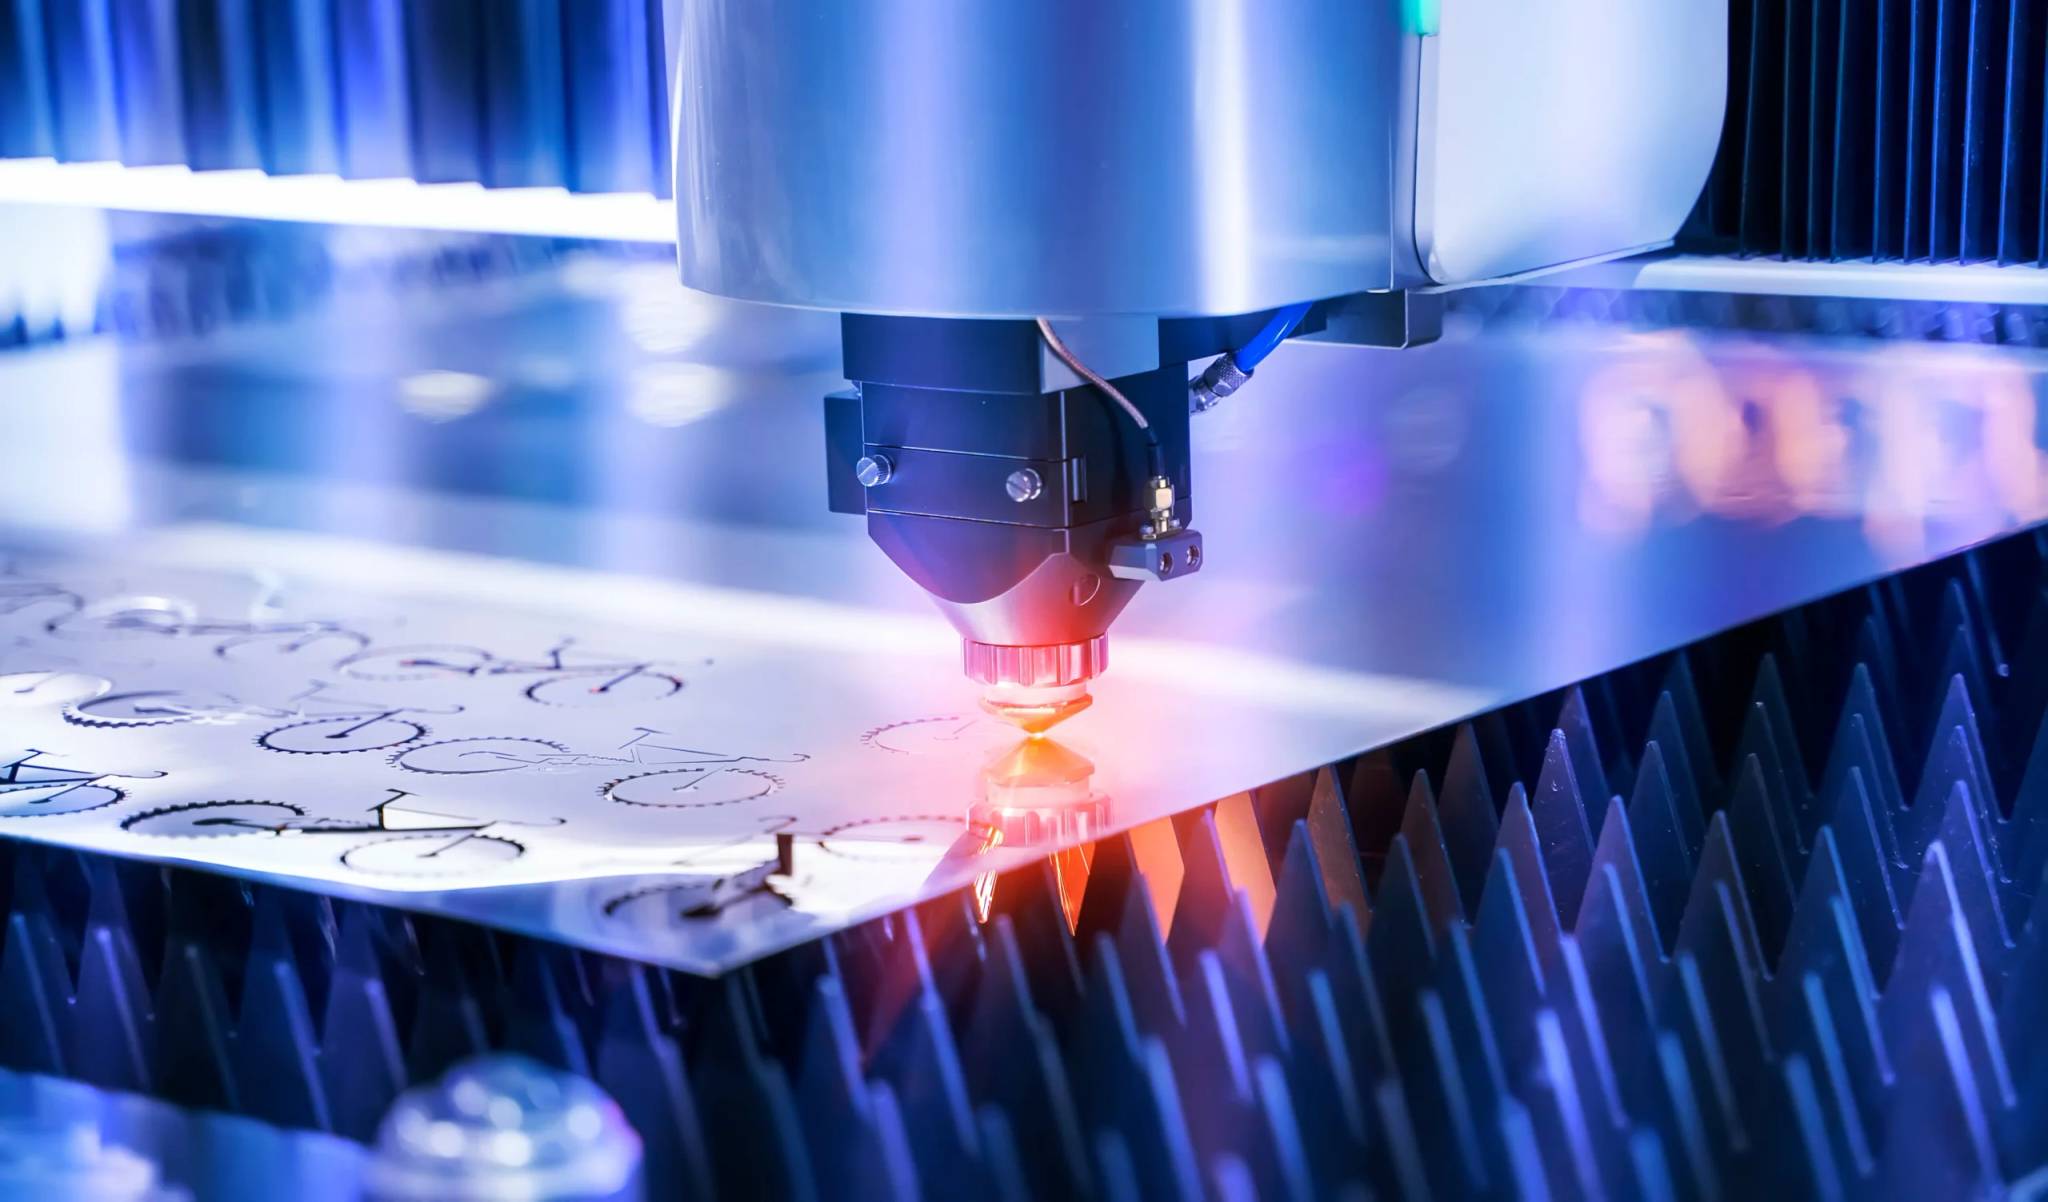

A fabricação de metal com corte a laser é uma fabricação térmica sem contato que usa um feixe de laser colimado de alta potência e focado para cortar/derreter/ferver a chapa metálica ao longo de um caminho vetorial direcionado por CNC . O gás auxiliar de alta pressão (nitrogênio de alta pureza, oxigênio ou ar filtrado) evacua o material mais o material fundido em um arranjo coaxial para obter uma aresta limpa, com desvios de corte padrão na faixa entre ±0,025 mm e ±0,05 mm para materiais finos sem ferramentas físicas . Os fabricantes contemporâneos dependem dele para criar suportes precisos, estruturas de caixas eletrônicas e cortes de perfis intrincados em vários tipos de aço, como aço inoxidável, alumínio e aço carbono.
Tabela de resumo principal: comparação do processo de corte a laser
Corte a laser de fibra é a solução ideal para alcançar uma tolerância de ±0,05 mm , uma seção transversal livre de escória e a velocidade de processamento mais rápida para chapas metálicas com espessura inferior a 12 mm . No entanto, deve dar lugar ao corte por jato de água ou plasma para chapas mais espessas (>25 mm) e condições extremas com tolerância zero para a zona afetada pelo calor.
|
Dimensão de Avaliação |
Corte a laser de fibra |
Jato de água abrasivo |
Plasma Fino |
|---|---|---|---|
|
Espessura Econômica |
0,5 mm - 25 mm (ideal ≤12 mm) |
1,0 mm - 150 mm+ (de preferência placa grossa) |
6 mm - 50 mm+ (desbaste estrutural) |
|
Tolerância padrão |
±0,025mm - ±0,05mm |
±0,08mm - ±0,15mm |
±0,30mm - ±0,80mm |
|
Largura do corte |
0,10 mm - 0,25 mm (alto rendimento de agrupamento) |
0,80 mm - 1,20 mm (corte médio) |
1,50 mm - 3,50 mm (alta perda de material) |
|
Zona Afetada pelo Calor (HAZ) |
Mínimo (0,05 mm - 0,20 mm) |
Absolutamente zero HAZ (0 mm) |
Significativo (1,20 mm - 3,50 mm) |
|
Compatibilidade downstream |
Bordas cortadas com nitrogênio prontas para pintura/soldagem sem lixamento |
Excelente passivação das bordas, mas requer desidratação antiferrugem |
Requer moagem mecânica para remover escória e camada endurecida |
De acordo com ISO 9013:2017 , a classificação de corte térmico define faixas de tolerância para processos a laser.
Os dados de produção da indústria (2025, mais de 1.200 projetos europeus) validam a repetibilidade de ±0,05 mm em aço carbono de 12 mm.
Qual é o princípio básico de funcionamento e a física da fabricação de metal com corte a laser?
A fabricação de metal com corte a laser opera concentrando luz coerente em uma densidade de potência focalizada superior a 10 ^ 6 W/cm² , conduzindo rapidamente a chapa metálica além de sua temperatura de fusão ou vaporização dentro de um micro-corte. Simultaneamente, um fluxo coaxial de gás auxiliar de alta pressão - como nitrogênio inerte a 15-20 bar ou oxigênio reativo a 0,5-5 bar - expele a fase líquida fundida para baixo e para fora da zona de corte. Este mecanismo termomecânico sem contato evita o desgaste mecânico da ferramenta, produzindo corte estreito com largura de corte de até 0,12 mm sem induzir grande tensão plástica na peça de trabalho.
Mecanismo de foco óptico
- As lentes de colimação e focagem reduzem (condensam) o tamanho do ponto divergente para cerca de 0,05 mm - 0,15 mm. Quando a densidade de potência (a irradiância focal) é superior a 10^6 W/cm² , o material sofre fusão rápida ou mesmo evaporação para produzir a ranhura primária.
- Durante o processo de usinagem, um feixe de laser com potência de 3 kW entregue em um ponto focal de 0,08 mm de diâmetro reduzirá o tempo de espessura para 0,08 segundos , desde que a pureza do gás auxiliar (nitrogênio ou oxigênio) seja mantida estritamente para impedir a escória de óxido.
Controle de foco e dinâmica de descarga de escória
- O descoqueamento negativo é usado principalmente para fusão de nitrogênio e corte de aço inoxidável/aço carbono , colocando o ponto de foco dentro da placa para promover a remoção da escória do fundo. O descoqueamento positivo é usado principalmente para corte por combustão assistida por oxigênio de aço carbono espesso, através do qual a seção transversal de ar do corte é ampliada e a eficiência de oxidação é melhorada e a formação de escória/rebarbas é reduzida.
- O tamanho do orifício do bico (1,2 a 3,0 mm) e a separação do bico à placa (0,5 a 1,0 mm) definem o número Mach do fluxo de ar. Para pressão de ar auxiliar abaixo de 10 bar, a escória fundida não é completamente eliminada pelo gás, então a largura do corte é alterada para direcionar o fluxo de escória para obter um melhor desempenho de remoção de escória.
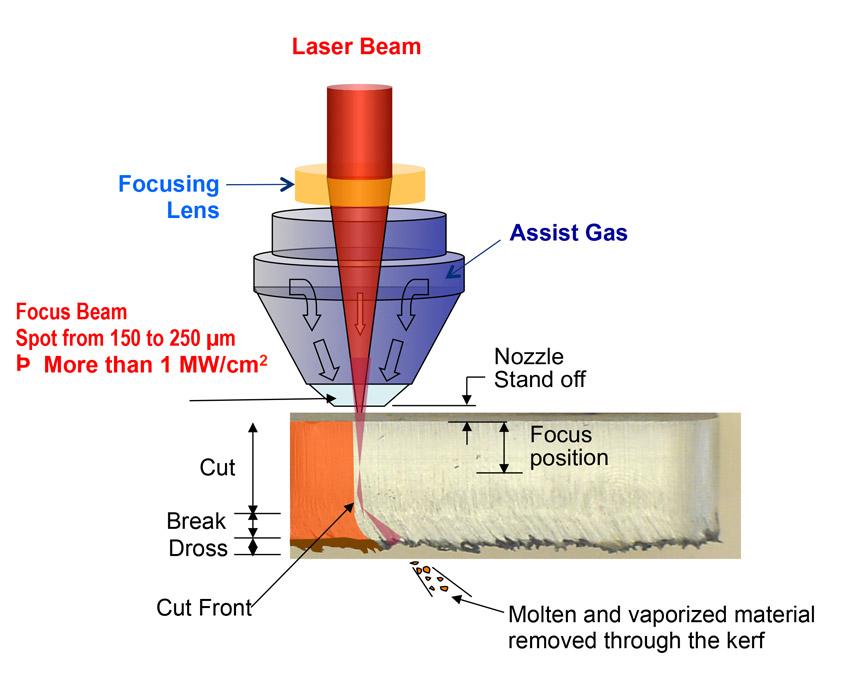
Figura 1: Diagrama mostrando feixe de laser, lente de foco, gás auxiliar e frente de corte no corte de metal.
Como o corte a laser de fibra se compara ao laser de CO2 na fabricação de metal?
O corte a laser de fibra versus laser de CO2 utiliza fibras ópticas de estado sólido dopadas com elementos de terras raras, produzindo um comprimento de onda de 1,064 µm , enquanto os lasers de CO2 geram um comprimento de onda de 10,6 µm por meio de uma câmara de excitação de gás. O comprimento de onda de fibra mais curto atinge uma eficiência de tomada de parede elétrica para óptica até três vezes maior (35%–45% vs. 10%–12%) e taxas superiores de absorção de fótons em metais reflexivos (cobre, latão, alumínio 6061) . Conseqüentemente, os sistemas de fibra cortam metais finos com menos de 6 mm a duas a três vezes a velocidade dos lasers de CO2 de potência equivalente, ao mesmo tempo que eliminam completamente a óptica de alinhamento de espelho.
Curva de comprimento de onda vs. taxa de absorção de metal
- O laser de fibra de 1.064 µm oferece melhor proteção contra reflexão e luz de fundo de latão, cobre e liga de alumínio 6061. A liga de cobre é quase 35% mais eficiente na absorção de CO2, tornando o processamento de materiais de superfície extremamente refletivos muito fácil e sem problemas.
- Aproveitando as características de comprimento de onda do laser de fibra, pode-se até mesmo fazer polimento espelhado de superfícies de alumínio enquanto se livra de quase 90% da energia refletida do laser de CO2 e a eficiência de conversão fotoelétrica aumenta três vezes.
Características de velocidade e manutenção
- Os lasers de fibra oferecem uma enorme vantagem de velocidade na seção de chapas metálicas finas. Eles operam com potências de 3 kW e 6 kW e produzem uma taxa de alimentação de aço inoxidável de 1,5 mm muito mais rápida que a dos CO2. Quando se trata de chapas com espessura superior a 12 mm, a vantagem de rugosidade superficial do CO2 reaparece. Por causa disso, o custo de processamento de metais refletivos (cobre, latão, alumínio 6061) deve ser avaliado de forma abrangente.
- Os custos operacionais de um sistema de fibra óptica diminuem 70% anualmente. A transmissão de fibra óptica é totalmente flexível, portanto não há necessidade de realizar manutenção hermética ou compensação de distorção pontual no grupo refletor de caminho óptico externo de CO2. Além disso, a necessidade de calibração periódica da lente do colimador é completamente eliminada.
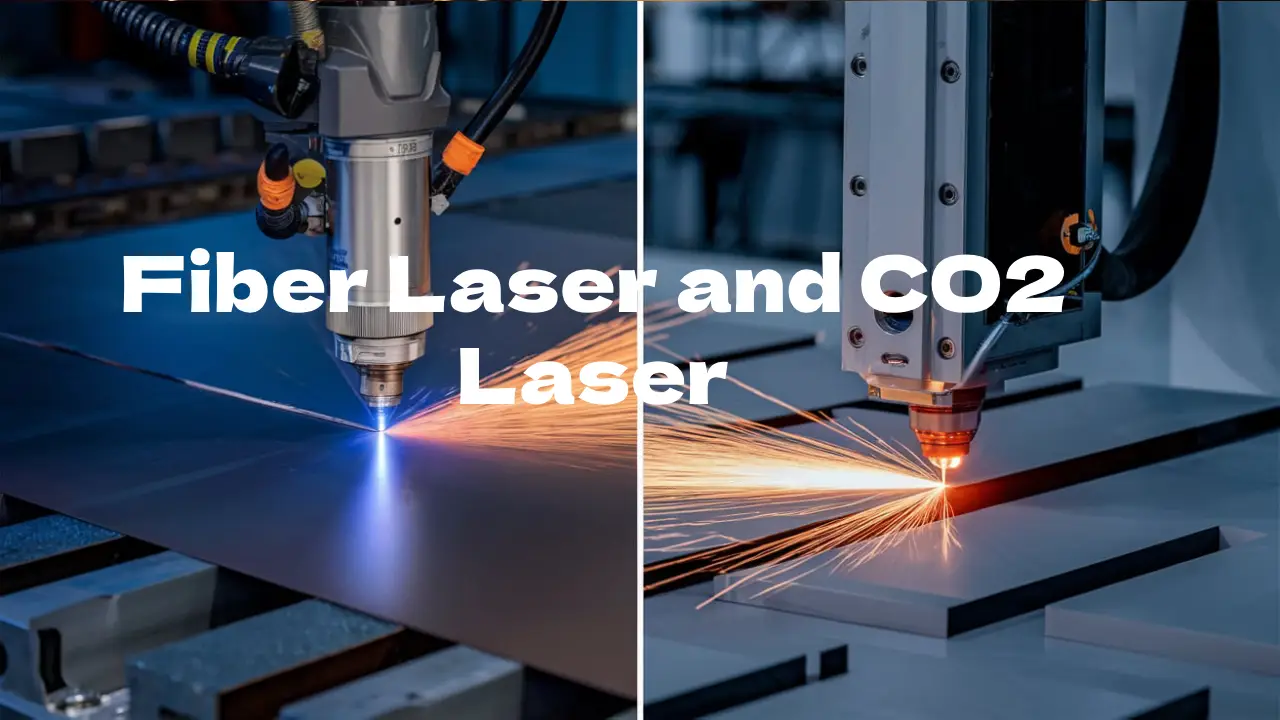
Figura 2: Visualização dividida comparando folhas de metal com laser de fibra e laser de CO2 com faíscas brilhantes.
Quais são as principais vantagens do corte a laser para componentes de chapa metálica?
As principais vantagens do corte a laser para chapas metálicas incluem deflexão mecânica zero da ferramenta , eliminação de custos de matrizes de estampagem dedicadas e integração de software de eficiência de agrupamento automatizado que aumenta o rendimento do material em mais de 85%. Com um rápido tempo de perfuração contínua inferior a 0,1 segundos em calibres médios, a fabricação a laser facilita iterações de projeto no mesmo dia, geometria concêntrica precisa do furo até a borda e recortes complexos de até 0,5 vezes a espessura do material.
Flexibilidade sem ferramentas
- CAD/CAM pode gerar automaticamente código G para produção, obtendo uma resposta ágil das vantagens do corte a laser para chapas metálicas.
- Livrar-se das etapas de fabricação de ferramentas reduz drasticamente o prazo de entrega, o que é ideal para iteração rápida na fase de P&D e minimiza o comprometimento de capital de investimento .
Otimização de aninhamento e precisão geométrica
- A taxa de refugo foi reduzida através de uma combinação de corte de borda comum e classificação totalmente automatizada sem microconectores, de mais de 25% de estampagem para menos de 12%. O layout otimizado usando software de agrupamento de chapas metálicas tornou possível a utilização de aço inoxidável 316 com taxa superior a 88%.
- Alcançar limites de usinagem de pequeno diâmetro (d/t ≥ 0,5) tem sido um avanço, marcas de ferramentas contínuas em chanfros irregulares, atendendo aos requisitos de instrumentos de precisão. O corte a laser em pequenos lotes, de acordo com o relatório de benchmark FMA 2025, reduz o custo em 88% em comparação com ferramentas de estampagem tradicionais e também reduz o ciclo de verificação da primeira peça em 74%. Ao combinar profissionais serviços de fabricação de chapas metálicas , toda a otimização do custo do processo, desde o corte a laser até a montagem do produto acabado, pode ser alcançada.
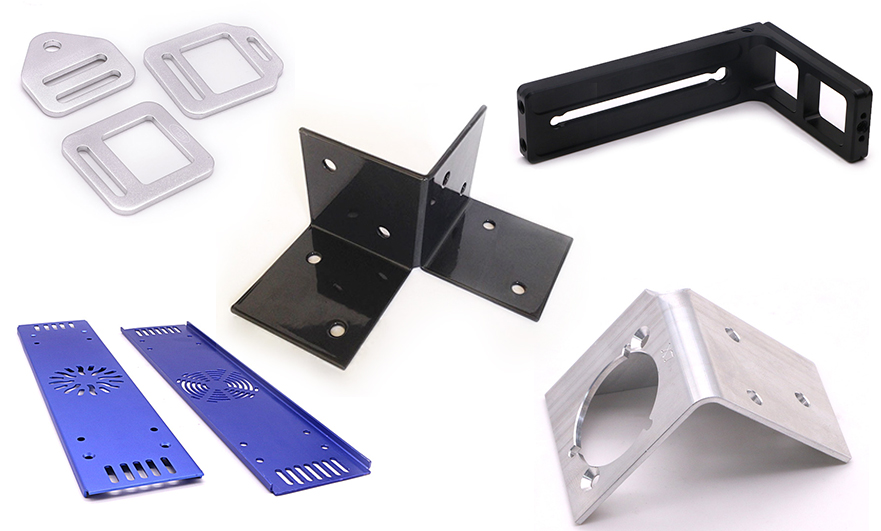
Figura 3: Vários componentes e suportes de chapa metálica cortados a laser em diferentes cores e acabamentos.
Como equilibrar precisão e impacto térmico: corte a laser versus jato de água versus plasma?
O equilíbrio dos processos de corte depende da espessura, da degradação térmica permitida e da geometria do contorno. Corte a laser versus jato de água versus plasma oferece rendimento ideal e baixo custo para metais abaixo de 20 mm, exibindo uma zona afetada pelo calor (HAZ) extremamente estreita de 0,1 mm a 0,2 mm. O corte por jato de água elimina totalmente a distorção térmica, obrigatória para materiais sensíveis ao calor de nível aeroespacial acima de 25 mm. O corte a plasma representa a solução a granel mais econômica para placas estruturais pesadas superiores a 25 mm.
Diferenças nos mecanismos horizontais entre os três
- Fusão térmica focada em alta energia vs. Abrasão abrasiva com água de ultra-alta pressão vs. Refusão por arco iônico. O desvio de perpendicularidade do laser é normalmente ≤1° dentro de 10 mm, o plasma geralmente mostra uma conicidade invertida de 2° - 5° e a compensação dinâmica da cabeça do jato de água é geralmente de ±0,5°.
- A seleção de um método adequado deve considerar e respeitar totalmente os limites das tecnologias de corte a laser, jato de água e plasma para atender aos requisitos de montagem precisa .
Zona afetada pelo calor e controle de qualidade transversal
- A entrada de energia do laser afeta localmente o endurecimento intergranular do aço inoxidável 304. A Zona Afetada pelo Calor (ZTA) pode ser minimizada para evitar microfissuras após dobrar peças de paredes finas com corte a laser. Uma matriz de comparação entre processos de corte térmico deverá auxiliar na seleção da técnica de corte para ligas de titânio de grau aeroespacial .
- A escória/rebarba na parte inferior do corte deve ser removida purgando com nitrogênio a 18 bar. Um jato de água com 0-HAZ é recomendado para materiais sensíveis ao calor; entretanto, a incorporação abrasiva ainda é um problema possível. O processo correto de fabricação pode ser decidido com base na finalidade da peça final . Para materiais de dureza ultra-alta e características tridimensionais complexas que não podem ser processadas usando corte a quente ou corte por jato de água, Serviços de usinagem CNC fornecem uma solução de usinagem complementar ideal.
Comparação de janelas de processos de corte a laser, jato de água e plasma
|
Processo |
Faixa de espessura (mm) |
Tolerância (mm) |
Largura do corte (mm) |
ZAC (mm) |
Custo operacional ($/h) |
|---|---|---|---|---|---|
|
Laser de fibra |
0,5 - 25 |
±0,025 - ±0,10 |
0,10 - 0,25 |
0,05 - 0,20 |
15 - 30 |
|
Jato de água |
1,0 - 150+ |
±0,08 - ±0,15 |
0,80 - 1,20 |
0 |
25 - 50 |
|
Plasma |
6 - 50+ |
±0,30 - ±0,80 |
1,50 - 3,50 |
1,20 - 3,50 |
20 - 40 |
|
Laser de fibra (espesso) |
12 - 25 |
±0,08 - ±0,15 |
0,20 - 0,30 |
0,15 - 0,30 |
25 - 45 |
|
Jato de água (abrasivo) |
5 - 100 |
±0,10 - ±0,20 |
1,00 - 1,50 |
0 |
30 - 60 |
De acordo com ASTM E165:2020 , o teste de líquido penetrante para descontinuidades superficiais garante qualidade de ponta.
Laser, jato de água ou plasma? Não tome decisões com base na intuição. Siga a coluna JS Precision Technology para obter mais orientações sobre testes e seleção de processos pesados.
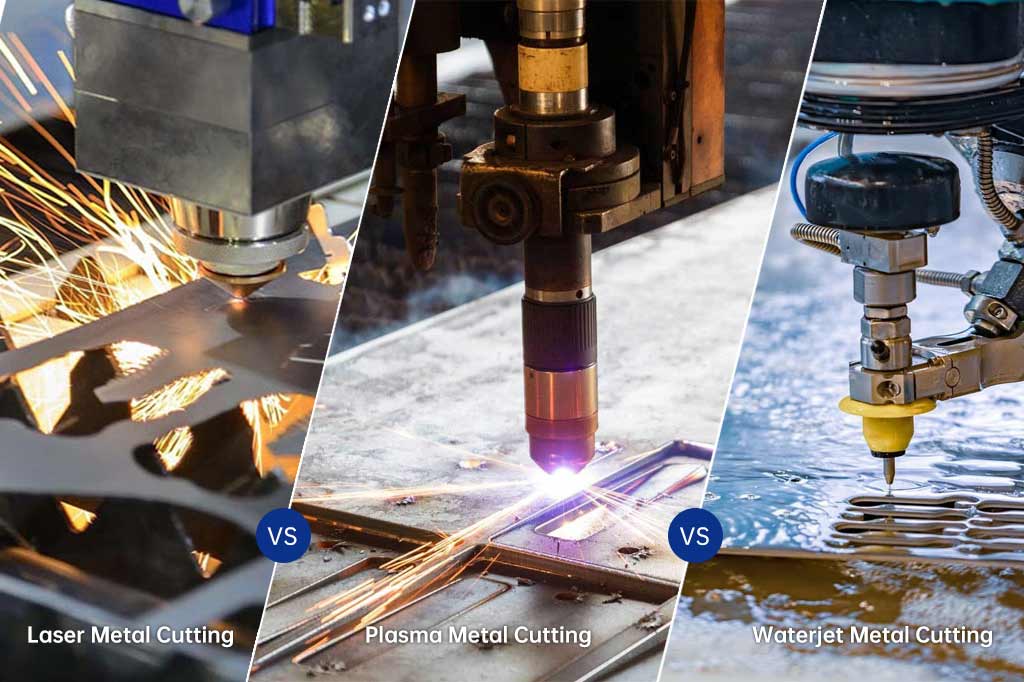
Figura 4: Comparação dos processos de corte de metal a laser, plasma e jato de água com faíscas brilhantes.
Quais fatores de processamento controlam as tolerâncias de corte a laser e a qualidade das bordas?
Tolerâncias de corte a laser e qualidade de aresta são governados pela pureza do gás auxiliar, alinhamento do bico, estabilidade do foco e velocidade de alimentação de corte em relação à espessura da folha. Para fabricação de metais finos abaixo de 3 mm, os modernos sistemas de fibra CNC mantêm consistentemente tolerâncias dimensionais de ±0,03 mm e rugosidade de borda abaixo de Ra 3,2 μm. O nitrogênio de alta pureza (≥99,999%) garante uma borda livre de óxidos.
Pureza do gás e remoção de incrustações de óxido
- O nitrogênio industrial de alta pureza (≥99,999%) produz um corte nítido e limpo que elimina a necessidade de decapagem. A produção de uma camada fina de 0,02 mm - 0,05 mm de óxido de ferro frágil durante a reação do oxigênio no corte tem um impacto negativo na adesão dos revestimentos (ASTM D3359).
- Para obter bordas limpas de óxidos, o ponto de orvalho do nitrogênio deve ser inferior a -40°C para evitar que a água interfira na reação de oxigenação e para garantir a condição microscópica do corte, bem como a qualidade da soldagem.
Controle de rugosidade e tolerância
- Quando a velocidade de corte é muito rápida ou a pressão do ar é muito baixa, a rugosidade da superfície aumentará de Ra 3,2 μm para Ra 12,5 μm. Alterando o ponto de foco com métodos de controle de qualidade de borda, a profundidade da faixa pode ser mantida em 0,02 mm.
- A área de tolerância é estendida de ±0,025 mm para uma chapa fina de 1,0 mm até ±0,10 mm para uma chapa com 12 mm de espessura. À medida que uma placa fica 1 mm mais espessa, a zona de tolerância aumenta cerca de 0,008 mm .

Como prevenir a distorção térmica e aliviar o estresse interno durante o corte a laser?
A distorção térmica surge quando a entrada de calor local concentrada alivia de maneira não uniforme as tensões residuais de laminação dentro da chapa metálica, levando ao empenamento fora do plano. Os fabricantes neutralizam isso implementando planejamento de caminho de calor distribuído, rotinas de corte rápido, retenção de microjuntas e geometrias padronizadas de entrada/saída . A otimização do corte sequencial preserva o nivelamento da peça em até 0,5 mm por metro.
Mecanismo de liberação de tensão interna de laminação a frio
- Quando a temperatura do ponto do laser excede 1500°C instantaneamente, o campo de tensão térmica que se sobrepõe à tensão interna anisotrópica da matéria-prima resulta no empenamento e deformação da parte oca da placa grande. Será necessário prever a tendência de deformação com simulação térmica.
- O nivelamento máximo da placa de 0,3 mm/m pode ser alcançado com microconexão e corte saltado na produção real ; por estes meios não só a taxa de dobra de sucata é reduzida em 40%, mas a dobra direta sem correção também é possível.
Planejamento de trajetória e fixação de flexão
- Para evitar a ablação concentrada contínua localizada, são usados um CORTADOR de salto e um método de entrada de calor por rotação regional. Além disso, métodos de corte com alívio de tensão são implementados para manter o aumento da temperatura local abaixo de 80°C e evitar alterações microestruturais.
- Uma microconexão de 0,3 mm a 0,6 mm ajuda a evitar a deformação de peças pequenas e seu possível contato com a cabeça de corte, enquanto as geometrias de entrada/saída otimizadas garantem compatibilidade de dobra de chapa metálica com tolerância angular de ±0,5° . Estudando minuciosamente o diretrizes de dobra de chapa metálica pode ajudar a prever o retorno elástico durante a fase de projeto e eliminar ainda mais o risco de dobras e rachaduras.
Quais metais são mais adequados para corte a laser e quais apresentam riscos graves?
Os aços inoxidáveis austeníticos ( aço inoxidável 304/316 ) e o aço macio estrutural oferecem a mais alta estabilidade de corte. Ligas não ferrosas, como o alumínio 5052/6061, requerem perfis de feixe modulados de alta frequência e nitrogênio de alta pressão. Por outro lado, as ligas de alto carbono não temperadas correm o risco de rachaduras nas bordas martensíticas e os painéis revestidos de PVC apresentam riscos de toxicidade.
Aço inoxidável e liga de alumínio comumente usados
- O aço inoxidável 304/316 precisa de gás nitrogênio muito limpo e altamente pressurizado para que não se formem carbonetos de cromo. Você define o foco em 1/3 da espessura total do material . Se você tiver um material com espessura superior a 10 mm, é aconselhável fazer uma perfuração progressiva e não apenas um furo grande, caso contrário, as linhas de arranhões transversais de grande profundidade podem arruinar o polimento.
- A liga de alumínio 5052/6061 apresenta condutividade térmica ultra-alta. A configuração sugerida seria um laser de fibra com pelo menos 2,0 kW acoplado com 20 bar de nitrogênio para evitar que a poça fundida se tornasse turbulenta e resultando em um corte limpo e brilhante, livre de escória. Este material combina muito bem com itens externos que necessitam de pré-tratamento intensivo de anodização.
Cobre, ligas de alta refletividade e materiais que são estritamente proibidos de serem cortados
- Pontos-chave da proteção do caminho óptico anti-refluxo de fibra óptica e tecnologia de perfuração de desfocagem, usando riscos de corte de metal para avaliar, podem evitar danos aos componentes ópticos e garantir a segurança do equipamento.
- A produção de cloro por filme de PVC pode corroer as lentes dos trilhos-guia; as chapas galvanizadas precisam ser ventiladas com alta eficiência para evitar respingos de vapor de zinco; o revenimento a baixa temperatura é necessário para ligas de alto carbono para eliminar microfissuras de transformação de fase martensítica ; não é permitido cortar materiais compósitos clorados sem qualquer proteção.
Parâmetros comuns de corte a laser de materiais de chapa metálica e guia de compatibilidade downstream
|
Materiais |
Espessura Econômica (mm) |
Assistir Gás e Pressão |
Taxa de alimentação (m/min) |
Qualidade de borda |
Pós-processo |
|---|---|---|---|---|---|
|
304 Inox |
0,5 - 12 |
N2, 15-20 barras |
1,5 - 4,0 |
Livre de óxido |
Soldagem direta |
|
316 Inox |
0,5 - 10 |
N2, 18-22 barras |
1,2 - 3,5 |
Livre de óxido |
Soldagem TIG |
|
5052 Alumínio |
0,5 - 8 |
N2, 12-18 barras |
2,0 - 5,0 |
Suave |
Revestimento em pó |
|
Alumínio 6061 |
0,5 - 10 |
N2, 15-20 barras |
1,8 - 4,5 |
Suave |
Anodização |
|
Aço suave |
0,8 - 20 |
O2, 0,5-2 bar |
2,5 - 6,0 |
Escala |
Moagem |
De acordo com ASTM A1008/A1008M:2020 , as especificações de chapas de aço laminadas a frio definem limites de resistência ao escoamento.
De acordo com ISO 898-1:2013 , as propriedades mecânicas dos fixadores feitos de aço carbono especificam os requisitos de dureza.
Perguntas frequentes
Q1: Qual é a principal diferença entre o laser de fibra e o laser de CO2 na fabricação de metal?
Os lasers de fibra operam em um comprimento de onda de 1.064 μm com uma eficiência de conversão fotoelétrica de 35% a 45% – três vezes maior que a dos lasers de CO2. Eles cortam chapas finas (≤6 mm) e metais não ferrosos (cobre, alumínio) 2–3 vezes mais rápido; Os lasers de CO2 mantêm uma ligeira vantagem na rugosidade da aresta apenas ao cortar aço carbono extra-espesso (>25 mm).
Q2: Por que o nitrogênio de alta pressão é preferido ao oxigênio para cortar aço inoxidável?
O nitrogênio de alta pressão (15–20 bar) limpa o metal fundido, deixando uma superfície de metal puro brilhante e livre de óxido que pode ser soldada diretamente ou revestida sem a necessidade de decapagem. Então, novamente, a incrustação de óxido de ferro deixada pelo corte de oxigênio facilmente descasca e fica preta.
Q3: Quais padrões de precisão dimensional de corte a laser podemos esperar ao cortar chapas de metal?
Para chapas mais finas (≤3 mm), as tolerâncias dimensionais estão na faixa de ±0,025–±0,05 mm e a exigência torna-se ainda mais flexível (±0,08–±0,15 mm), para chapas médias/grossas (6–12 mm) cujo nível de precisão satisfaz os principais requisitos de montagem de gabinetes, suportes, etc.
P4: Como a largura do corte afeta a eficiência de agrupamento de peças metálicas?
A largura do corte a laser é de apenas 0,10–0,25 mm, muito mais estreita do que a do corte por jato de água (1,0 mm) ou plasma (2,5 mm). Este corte extremamente estreito permite o corte em linha comum, elevando as taxas de utilização de material acima de 85% e reduzindo significativamente o desperdício de materiais caros.
P5: Quando um engenheiro deve especificar o corte por jato de água em vez do corte a laser?
O corte por jato de água é necessário para espessuras maiores que 25 mm ou se o material não permitir uma Zona Afetada pelo Calor (ZTA). Sendo um processo de erosão a frio, o corte por jato de água não deixa ZTA, sendo perfeitamente adequado para peças com requisitos de resistência à fadiga, como componentes de aeronaves de titânio, painéis compostos multicamadas e grandes barramentos grossos de cobre puro
Q6: Como a qualidade da borda cortada a laser afeta as operações subsequentes de dobra da prensa dobradeira?
Os pontos de início das fissuras de flexão podem ser escória ou microfissuras na borda inferior, em particular se a direção de flexão for perpendicular à direção de laminação. Além disso, a conicidade da borda ou a escória na parte inferior podem fazer com que o medidor traseiro se incline e, portanto, o erro do ângulo de curvatura pode aumentar de 0,5° a 1,5°. Bordas cortadas de qualidade resultarão em dobras precisas.
Q7: Quais dados técnicos devo enviar para obter uma cotação de fabricação precisa?
Ao solicitar um orçamento, por favor enviar modelos 3D (STEP/IGES) e desenhos de engenharia 2D (DXF/DWG), especificando o tipo de material, tolerâncias e padrões de acabamento superficial. Fornecer quantidades de lote ajuda na otimização e na definição de preços.
Q8: O corte a laser pode lidar com ligas reflexivas como cobre, latão e alumínio polido?
Lasers de fibra equipados com isoladores ópticos e modulação de forma de onda podem cortar com segurança cobre, latão e alumínio com acabamento espelhado. O gás auxiliar de nitrogênio a 18–20 bar é usado para evitar respingos. A perfuração requer níveis de potência escalonados e algoritmos de rampa de frequência variável para evitar que a luz refletida danifique a óptica.
Resumo
A fabricação de metal com corte a laser representa o auge da agilidade moderna em chapas metálicas. A seleção adequada da arquitetura do laser, a química do gás auxiliar e a dinâmica do foco determinam a rugosidade da borda, a dissipação de calor e a confiabilidade da dobra . Para chapas metálicas abaixo de 20 mm, o laser de fibra oferece rendimento, eficiência de corte e repetibilidade incomparáveis.
Pronto para otimizar seus projetos de chapa metálica para produção automatizada de laser de fibra? Carregue seus desenhos 2D DXF ou 3D STEP ao nosso departamento de engenharia para uma revisão abrangente do Design for Manufacturability (DFM), otimização do caminho de corte e uma cotação detalhada dentro de 24 horas . Nossa equipe técnica calibrará os parâmetros de corte ideais e auxiliará na estratégia de gás para manter suas peças estritamente dentro da tolerância de desenho.
Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

