 Русский



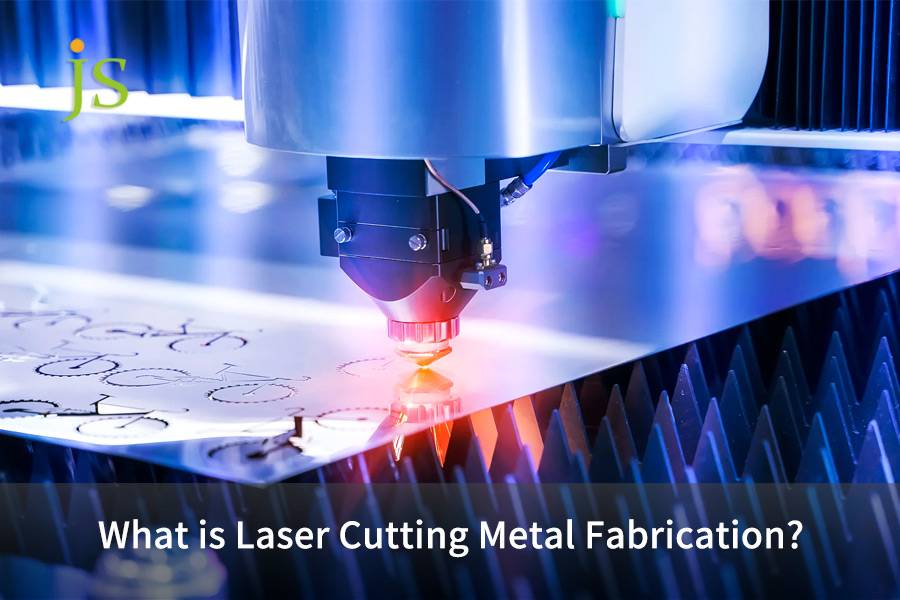

Лазерная резка металла — это бесконтактное термическое производство, при котором используется сфокусированный мощный коллимированный лазерный луч для резки/плавления/кипения листового металла по векторной траектории, управляемой ЧПУ . Вспомогательный газ под высоким давлением (азот высокой чистоты, кислород или фильтрованный цеховой воздух) откачивает материал вместе с расплавленным материалом в коаксиальном расположении для получения чистой кромки со стандартными отклонениями резки в диапазоне от ±0,025 мм до ±0,05 мм для тонких материалов без физического инструмента . Современные производители полагаются на него при создании точных опор, конструкций электронных коробок и сложных профильных разрезов различных марок стали, таких как нержавеющая сталь, алюминий и углеродистая сталь.
Лазерная резка металла — это бесконтактный процесс, в котором используется сфокусированный луч волоконного лазера и вспомогательный газ под высоким давлением для резки листового металла с допусками до ±0,025 мм и зоной термического влияния менее 0,2 мм . Для деталей толщиной менее 12 мм волоконный лазер превосходит гидроабразивную и плазменную резку по скорости, качеству кромок и стоимости; для более толстых или термочувствительных деталей более безопасным выбором является гидроабразивная обработка.
Основная сводная таблица: Сравнение процессов лазерной резки
Волоконно-лазерная резка является оптимальным решением для достижения допуска ±0,05 мм , отсутствия шлака в поперечном сечении и максимальной скорости обработки металлических листов толщиной менее 12 мм . Однако для более толстых листов (>25 мм) и экстремальных условий с нулевым допуском на зону термического влияния она должна уступить место гидроабразивной или плазменной резке.
|
Оценочное измерение |
Волоконно-лазерная резка |
Абразивный гидроабразивный |
Тонкая плазма |
|---|---|---|---|
|
Экономическая толщина |
0,5–25 мм (оптимально ≤12 мм) |
1,0–150 мм+ (предпочтительна толстая пластина) |
6–50 мм+ (конструкционная черновая обработка) |
|
Стандартный допуск |
±0,025 мм–±0,05 мм |
±0,08 мм–±0,15 мм |
±0,30 мм–±0,80 мм |
|
Ширина реза |
0,10–0,25 мм (высокий выход гнезда) |
0,80–1,20 мм (средний пропил) |
1,50–3,50 мм (большие потери материала) |
|
Зона термического влияния (ЗТВ) |
Минимальный (0,05–0,20 мм) |
Абсолютно нулевая ЗТВ (0 мм) |
Значительный (1,20–3,50 мм) |
|
Нижестоящая совместимость |
Края, обработанные азотом, готовы к покраске/сварке без шлифовки. |
Отличная пассивация кромок, но требует обезвоживания от ржавчины. |
Требуется механическое шлифование для удаления шлака и затвердевшего слоя. |
В соответствии с ИСО 9013:2017 Классификация термической резки определяет диапазоны допусков для лазерных процессов.
Каков основной принцип работы и физика лазерной резки металла?
Лазерная резка металла осуществляется путем концентрации когерентного света в сфокусированной плотности мощности, превышающей 10⁶ Вт/см² , что позволяет быстро вывести листовой металл за пределы его температуры плавления или испарения в пределах микропропила. Одновременно коаксиальный поток вспомогательного газа под высоким давлением , например инертного азота при 15–20 бар или реактивного кислорода при 0,5–5 бар, вытесняет расплавленную жидкую фазу вниз и за пределы зоны резки. Этот бесконтактный термомеханический механизм предотвращает механический износ инструмента и обеспечивает узкий пропил до 0,12 мм , не вызывая объемной пластической деформации заготовки.
Оптический механизм фокусировки
- Коллимирующие и фокусирующие линзы уменьшают (уплотняют) размер расходящегося пятна примерно до 0,05–0,15 мм. Когда плотность мощности (фокусное излучение) превышает 10⁶ Вт/см² , материал быстро плавится или даже испаряется, образуя первичную канавку.
- В процессе обработки лазерный луч мощностью 3 кВт, направленный на фокальное пятно диаметром 0,08 мм, сокращает время прохождения толщины до 0,08 секунды при условии, что чистота вспомогательного газа (азота или кислорода) строго поддерживается для предотвращения образования оксидного шлака.
Управление фокусом и динамикой выгрузки шлака
- Отрицательный дефокус в основном используется для плавления азота и для резка нержавеющей стали или углеродистой стали , размещение фокуса внутри пластины для облегчения удаления донного шлака . Положительная дефокусировка в основном используется для резки толстой углеродистой стали кислородным горением, где она увеличивает поперечное сечение разреза, повышает эффективность окисления и уменьшает образование окалины и заусенцев.
- Размер отверстия сопла (от 1,2 до 3,0 мм) и расстояние между соплом и пластиной (от 0,5 до 1,0 мм) определяют число Маха воздушного потока. При давлении вспомогательного воздуха ниже 10 бар расплавленный шлак не полностью вымывается газом, поэтому ширина разреза изменяется, чтобы направить поток шлака и добиться более эффективного удаления шлака.
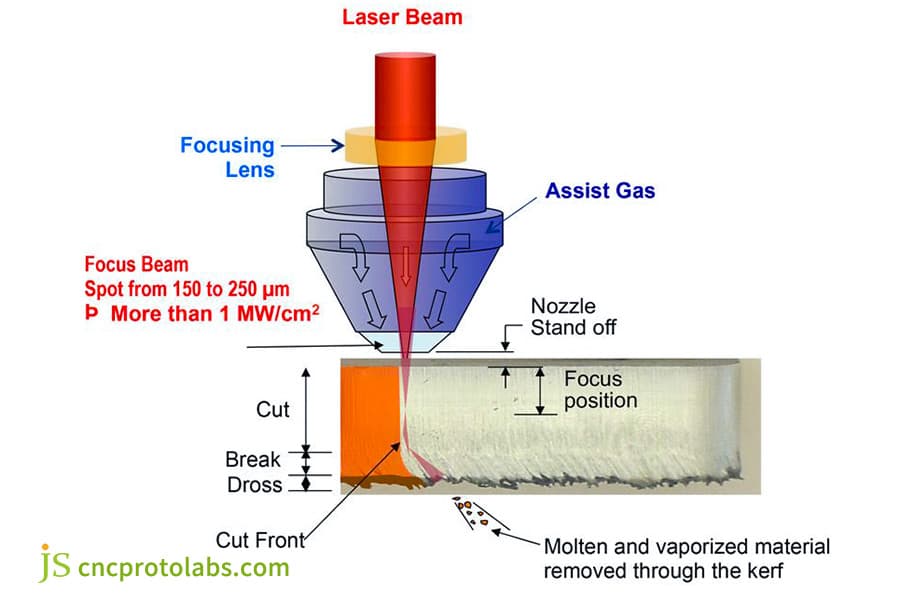
Рисунок 1: Схема, показывающая лазерный луч, фокусирующую линзу, вспомогательный газ и переднюю часть разреза при резке металла.
Чем резка волоконным лазером отличается от резки CO2-лазером при обработке металлов?
Для резки волоконным лазером, в отличие от лазерной резки CO₂, используются твердотельные оптические волокна, легированные редкоземельными элементами, для получения длины волны 1,064 мкм , тогда как CO2-лазеры генерируют длину волны 10,6 мкм через камеру газового возбуждения. Более короткая длина волны волокна обеспечивает почти в три раза более высокий КПД электрической/оптической розетки (35–45 % по сравнению с 10–12 %) и превосходную скорость поглощения фотонов в отражающих металлах (медь, латунь, алюминий 6061) . Следовательно, волоконные системы режут тонкие металлы толщиной менее 6 мм со скоростью, в два-три раза превышающей скорость CO2-лазеров эквивалентной мощности, при этом полностью исключая оптику для выравнивания зеркал.
Кривая зависимости длины волны от скорости поглощения металла
- Волоконный лазер с длиной волны 1,064 мкм обеспечивает лучшую защиту от отражения и контрового света латуни, меди и алюминиевого сплава 6061. Поскольку медь, латунь и алюминий 6061 отражают энергию CO₂-лазера гораздо сильнее ( медь отражает примерно на 35% больше на длине волны 10,6 мкм ), волоконные лазеры на длине волны 1,064 мкм режут эти металлы с высокой отражающей способностью гораздо стабильнее и без проблем.
- Используя более короткую длину волны волоконного лазера, операторы могут даже зеркально полировать алюминиевые поверхности, устраняя при этом почти 90% энергии обратного отраженного CO₂-лазера , а эффективность фотоэлектрического преобразования увеличивается примерно в три раза.
Характеристики скорости и обслуживания
- Волоконные лазеры обеспечивают значительное преимущество в скорости при обработке тонкого листового металла. Они работают с мощностью 3 кВт и 6 кВт и обеспечивают скорость подачи нержавеющей стали толщиной 1,5 мм намного быстрее, чем у CO2. Когда дело доходит до пластин толщиной более 12 мм, преимущество CO2 в шероховатости поверхности снова проявляется. В связи с этим стоимость обработки отражающих металлов (медь, латунь, алюминий 6061) следует оценивать комплексно.
- Волоконно-оптические системы сокращают годовые эксплуатационные расходы до 70% . Доставка оптоволоконного луча является полностью гибкой, что устраняет необходимость в герметичном обслуживании или компенсации точечных искажений на внешней группе отражателей оптического пути CO2. Кроме того, полностью устраняется необходимость периодической калибровки коллиматорной линзы.
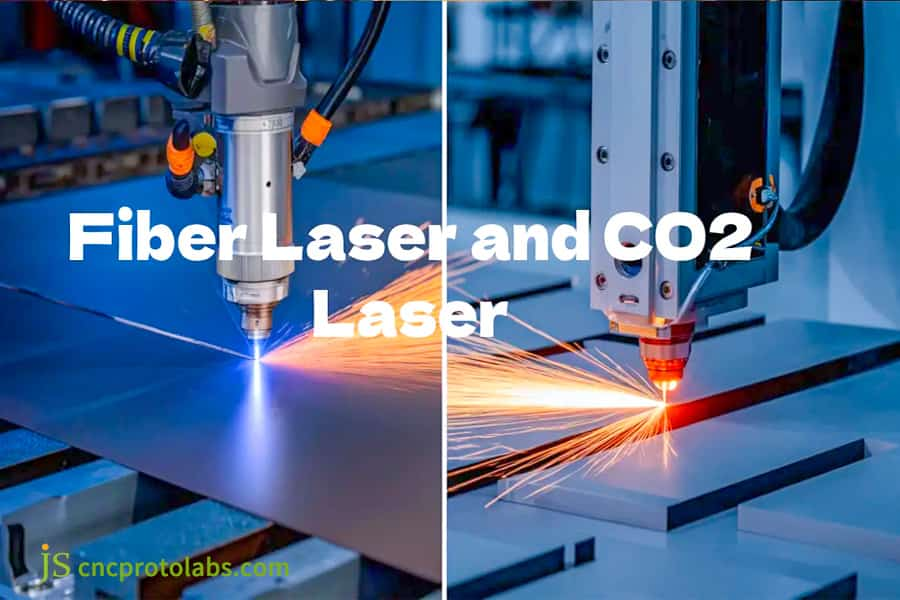
Рисунок 2: Раздельное изображение: сравнение резки металлических листов волоконным лазером и лазером CO2 яркими искрами.
Каковы основные преимущества лазерной резки деталей из листового металла?
Основные преимущества лазерной резки листового металла включают нулевое механическое отклонение инструмента , отсутствие затрат на специальные штампы для штамповки и автоматическую интеграцию программного обеспечения для повышения эффективности раскроя, которая обеспечивает выход материала более 85%. Благодаря быстрому непрерывному времени прожига (менее 0,1 секунды) на средних калибрах лазерное производство упрощает проектирование в тот же день, обеспечивает плотную концентрическую геометрию от отверстия до кромки и сложные вырезы толщиной до 0,5 толщины материала.
Гибкость без необходимости использования инструментов
- CAD/CAM может автоматически генерировать G-код для производства, обеспечивая быструю реакцию на преимущества лазерной резки листового металла.
- Исключение этапа оснастки значительно сокращает время выполнения заказа, что идеально подходит для быстрой итерации на этапе исследований и разработок и сводит к минимуму затраты инвестиционного капитала .
Оптимизация раскроя и геометрическая точность
- Уровень брака был снижен за счет сочетания резки с общей кромкой и полностью автоматизированной сортировки без микросоединителей: с более чем 25% штамповки до менее 12%. Оптимизированная компоновка с использованием программного обеспечения для раскроя листового металла позволила использовать нержавеющую сталь 316 с коэффициентом использования более 88%.
- Достижение пределов обработки малого диаметра (d/t ≥ 0,5) стало прорывом в виде бесшовных следов инструмента на неровных фасках, отвечающих требованиям прецизионных инструментов. Лазерная резка мелкими партиями снижает затраты на 88 % по сравнению с традиционными инструментами для штамповки , а также сокращает цикл проверки первой детали на 74 %. Объединив профессиональные услуги по изготовлению листового металла , можно достичь оптимизации затрат всего процесса, от лазерной резки до сборки готовой продукции.
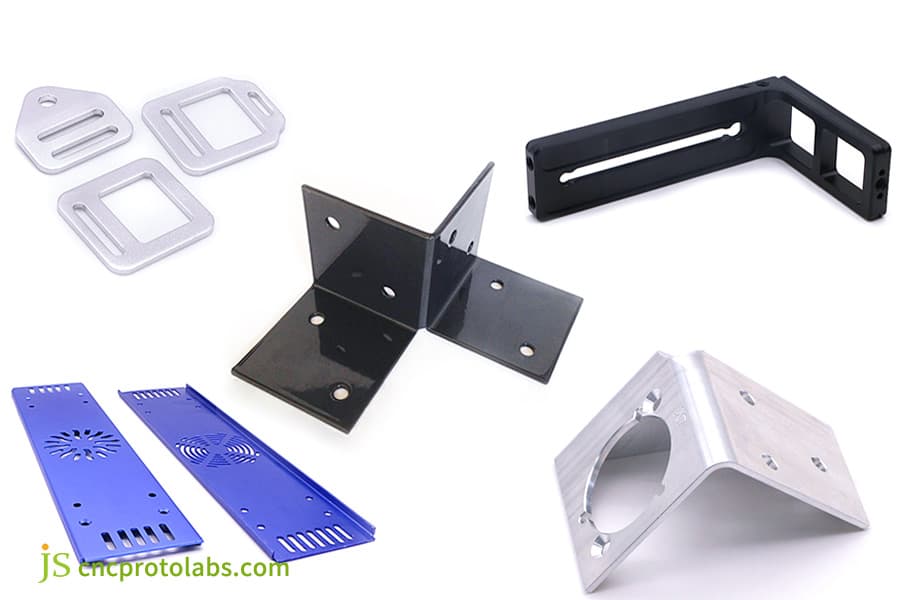
Рисунок 3. Различные компоненты и кронштейны из листового металла, вырезанные лазером, разных цветов и отделок.
Как сбалансировать точность и термическое воздействие: лазерная резка, гидроабразивная резка или плазма?
Балансировка процессов резки зависит от толщины, допустимой термической деградации и геометрии контура. Среди лазерной, гидроабразивной и плазменной резки лазерная резка обеспечивает наилучшую производительность и минимальную стоимость для металлов толщиной до 20 мм с чрезвычайно узкой зоной термического влияния (ЗТВ) 0,1–0,2 мм . Гидроабразивная резка полностью исключает термическую деформацию, обязательную для термочувствительных материалов аэрокосмического назначения толщиной более 25 мм. Плазменная резка представляет собой наиболее экономичное решение для крупных конструкционных листов толщиной более 25 мм.
Различия в горизонтальных механизмах между тремя
- Высокоэнергетическая сфокусированная термическая плавка (лазер) в сравнении с абразивной водоструйной абляцией сверхвысокого давления (водоабляция) в сравнении с ионизированно-дуговым переплавом (плазма). Отклонение перпендикулярности лазера обычно составляет ≤1° в пределах 10 мм, плазма обычно имеет перевернутый конус на 2°–5°, а компенсация динамического напора водоструйной струи обычно составляет ±0,5°.
- Выбор подходящего метода должен полностью учитывать и учитывать ограничения технологий лазерной резки, гидроабразивной и плазменной резки, чтобы соответствовать требованиям точной сборки .
Зона термического влияния и поперечный контроль качества
- Подводимая лазерная энергия локально влияет на межкристаллитное упрочнение нержавеющей стали 304. Зону термического влияния (ЗТВ) можно свести к минимуму, чтобы избежать микротрещин после гибки тонкостенных деталей, вырезанных лазером. Матрица сравнения процессов термической резки поможет в выборе метода резки титановых сплавов, используемых в аэрокосмической отрасли .
- Окалина/заусенцы в нижней части разреза должны быть удалены путем продувки азотом под давлением 18 бар. Водоструйную установку с 0-HAZ рекомендуется использовать для термочувствительных материалов; тем не менее, абразивное внедрение все еще является возможной проблемой. Выбор правильного процесса производства зависит от того, для чего будет использоваться конечная деталь . Для материалов сверхвысокой твердости и сложных трехмерных элементов, которые невозможно обработать горячей или гидроабразивной резкой. Услуги по механической обработке с ЧПУ обеспечивают идеальное решение для дополнительной обработки.
Сравнение процессов лазерной, гидроабразивной и плазменной резки
|
Процесс |
Диапазон толщины (мм) |
Допуск (мм) |
Ширина пропила (мм) |
ЗТВ (мм) |
Эксплуатационные расходы ($/ч) |
|---|---|---|---|---|---|
|
Волоконный лазер |
0,5–25 |
±0,025–±0,10 |
0,10–0,25 |
0,05–0,20 |
15–30 |
|
гидроабразивный |
1,0–150+ |
±0,08–±0,15 |
0,80–1,20 |
0 |
25–50 |
|
Плазма |
6–50+ |
±0,30–±0,80 |
1,50–3,50 |
1,20–3,50 |
20–40 |
|
Волоконный лазер (толстый) |
12–25 |
±0,08–±0,15 |
0,20–0,30 |
0,15–0,30 |
25–45 |
|
Водоструйная (абразивная) |
5–100 |
±0,10–±0,20 |
1.00–1.50 |
0 |
30–60 |
В соответствии с АСТМ Е165:2020 Капиллярный контроль дефектов поверхности обеспечивает качество реза.
Лазер, водоструйная или плазма? Не принимайте решения, основываясь на интуиции. Следите за колонкой JS Precision Technology, чтобы получить дополнительные рекомендации по жесткому тестированию и выбору процессов.
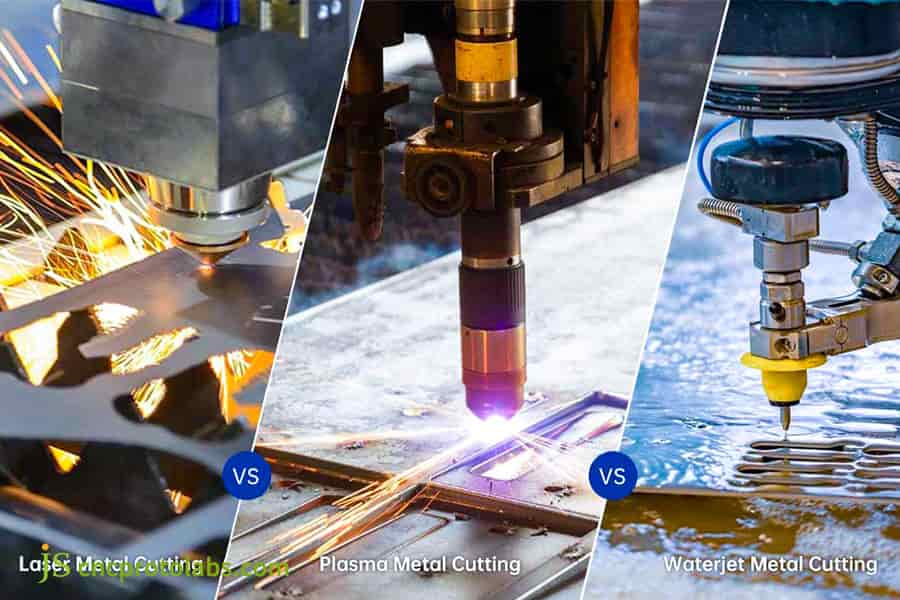
Рисунок 4: Сравнение процессов лазерной, плазменной и гидроабразивной резки металла яркими искрами.
Какие факторы обработки влияют на допуски лазерной резки и качество кромки?
Допуски лазерной резки и качество кромки регулируются чистотой вспомогательного газа, выравниванием сопла, стабильностью фокуса и скоростью подачи при резке относительно толщины листа. При изготовлении тонкого металла толщиной менее 3 мм современные волоконные системы с ЧПУ постоянно поддерживают допуски на размеры ±0,03 мм и шероховатость кромки менее Ra 3,2 мкм. Азот высокой чистоты (≥99,999%) гарантирует кромку без оксидов.
Чистота газа и удаление оксидных отложений
- Промышленный азот высокой чистоты (≥99,999%) обеспечивает острый чистый срез, исключающий необходимость травления. Образование тонкого слоя хрупкого оксида железа толщиной 0,02–0,05 мм в ходе кислородной реакции при резании отрицательно влияет на адгезию покрытий (ASTM D3359).
- Для получения кромок, не содержащих оксидов, точка росы азота должна быть ниже _——40 °C, чтобы предотвратить влияние влаги на реакцию окисления и сохранить как микроструктуру кромки, так и качество сварного шва.
Контроль шероховатости и допусков
- Когда скорость резания слишком высока или давление воздуха слишком низкое, шероховатость поверхности возрастает с Ra 3,2 мкм до Ra 12,5 мкм. Регулируя фокусную точку с помощью методов контроля качества края, можно поддерживать глубину полосы в пределах 0,02 мм.
- Область допуска расширена с ±0,025 мм для пластины толщиной 1,0 мм до ±0,10 мм для пластины толщиной 12 мм. При увеличении толщины пластины на 1 мм зона допуска увеличивается примерно на 0,008 мм .

Как предотвратить термическую деформацию и снять внутреннее напряжение во время лазерной резки?
Термическая деформация возникает , когда концентрированное локальное тепловложение неравномерно снимает остаточные напряжения прокатки внутри листового металла, что приводит к короблению вне плоскости. Производители противодействуют этому, внедряя распределенное планирование тепловых путей, процедуры резки, удержание микросоединений и стандартизированную геометрию входа/выхода . Оптимизация последовательности резки позволяет сохранить плоскостность детали в пределах 0,5 мм на метр.
Механизм снятия внутреннего напряжения при холодной прокатке
- Когда температура лазерного пятна мгновенно превышает 1500°C , поле термических напряжений, перекрывающее анизотропное внутреннее напряжение сырья, приводит к короблению и деформации полой части большой пластины. Потребуется прогнозирование тенденции деформации с помощью теплового моделирования.
- Максимальная плоскостность плиты 0,3 мм/м может быть достигнута за счет микросоединения и пропуска резки в реальном производстве ; Благодаря этому не только снижается количество гибки лома на 40%, но и становится возможным прямой гиб без коррекции.
Планирование траектории и зажим гибки
- Чтобы предотвратить локализованную непрерывную концентрированную абляцию, используют метод прыжкового РЕЗКА и метод локального вращательного подвода тепла. Кроме того, применяются методы резки для снятия напряжений , чтобы удержать повышение местной температуры ниже 80°C и предотвратить микроструктурные изменения.
- Микростык 0,3–0,6 мм предотвращает деформацию мелких деталей и их случайное соприкосновение с режущей головкой, а оптимизированная геометрия входа/выхода обеспечивает совместимость при изгибе с угловым допуском ±0,5° . Тщательно изучая правила гибки листового металла может помочь предсказать пружинение на этапе проектирования и дополнительно исключить риск изгиба и растрескивания.
Какие металлы лучше всего подходят для лазерной резки и какие представляют серьезную опасность?
Аустенитные нержавеющие стали ( нержавеющая сталь 304/316 ) и конструкционная мягкая сталь обеспечивают высочайшую стабильность резания. Для сплавов цветных металлов, таких как алюминий 5052/6061, требуются модулированные высокочастотные профили луча и азот под высоким давлением. И наоборот, неотпущенные высокоуглеродистые сплавы подвергаются риску мартенситного растрескивания кромок, а панели с ПВХ-покрытием представляют опасность токсичности.
Обычно используется нержавеющая сталь и алюминиевый сплав.
- Для нержавеющей стали 304/316 требуется очень чистый азот под высоким давлением, чтобы не образовывались карбиды хрома. Вы устанавливаете фокус на 1/3 общей толщины материала . Если у вас материал толщиной более 10 мм, постепенное сверление предпочтительнее, чем один прокол, а не одно большое отверстие, так как в противном случае линии от царапин такой большой глубины в поперечном сечении могут испортить полировку.
- Алюминиевый сплав 5052/6061 обладает сверхвысокой теплопроводностью. Предлагаемая конфигурация представляет собой волоконный лазер мощностью не менее 2,0 кВт в сочетании с азотом под давлением 20 бар, чтобы предотвратить турбулентность ванны расплава и привести к чистому блестящему резу без шлака. Этот материал в основном хорошо сочетается с предметами экстерьера, требующими интенсивной предварительной обработки анодированием.
Медь, сплавы с высокой отражающей способностью и материалы, резка которых строго запрещена.
- Ключевые меры — оптоволоконная защита от обратного отражения и технология расфокусированного прокалывания, оцененная по критериям опасности пореза металла , — предотвращают повреждение оптических компонентов и обеспечивают безопасность оборудования .
- Производство хлора из пленки ПВХ может вызвать коррозию линз направляющих; оцинкованные листы необходимо хорошо вентилировать, чтобы не допустить разбрызгивания паров цинка; низкотемпературный отпуск необходим для высокоуглеродистых сплавов для устранения микротрещин мартенситного фазового превращения ; резка хлоркомпозитных материалов без какой-либо защиты вообще не допускается.
Общие параметры лазерной резки листового металла и руководство по последующей совместимости
|
Материал |
Экономичная толщина (мм) |
Вспомогательный газ и давление |
Скорость подачи (м/мин) |
Качество края |
Постобработка |
|---|---|---|---|---|---|
|
304 нержавеющая сталь |
0,5–12 |
N2, 15–20 бар |
1,5–4,0 |
Без оксидов |
Прямая сварка |
|
316 нержавеющая |
0,5–10 |
Н2, 18–22 бар |
1,2–3,5 |
Без оксидов |
TIG-сварка |
|
5052 Алюминий |
0,5–8 |
N2, 12–18 бар |
2,0–5,0 |
Гладкий |
Порошковое покрытие |
|
6061 Алюминий |
0,5–10 |
N2, 15–20 бар |
1,8–4,5 |
Гладкий |
Анодирование |
|
Мягкая сталь |
0,8–20 |
O2, 0,5–2 бар |
2,5–6,0 |
Шкала |
Шлифование |
В соответствии с АСТМ А1008/А1008М:2020 Спецификации холоднокатаного стального листа определяют пороговые значения предела текучести.
Часто задаваемые вопросы
Вопрос 1: В чем основная разница между волоконным лазером и CO2-лазером при производстве металлов?
Волоконные лазеры работают на длине волны 1,064 мкм с эффективностью фотоэлектрического преобразования 35–45%, что в три раза выше, чем у CO2-лазеров. Тонкие листы (≤6 мм) и цветные металлы (медь, алюминий) режут в 2–3 раза быстрее; CO2-лазеры сохраняют небольшое преимущество по шероховатости кромок только при резке углеродистой стали повышенной толщины (>25 мм).
Вопрос 2. Почему для резки нержавеющей стали азот под высоким давлением предпочтительнее кислорода?
Азот под высоким давлением (15–20 бар) удаляет расплавленный металл, оставляя безоксидную блестящую чистую металлическую поверхность, которую можно непосредственно сваривать или наносить покрытие без необходимости травления . Напротив, окалина оксида железа, оставленная кислородом, отслаивается в виде черного остатка.
Вопрос 3: На какие стандарты точности размеров лазерной резки можно рассчитывать при резке металлических листов?
Для более тонких листов (≤3 мм) допуски размеров находятся в пределах ±0,025–±0,05 мм, а для средних и толстых листов (6–12 мм) допуск ослабляется до ±0,08–±0,15 мм , что по-прежнему соответствует требованиям сборки корпусов, шкафов и кронштейнов.
Вопрос 4. Как ширина пропила влияет на эффективность раскроя металлических деталей?
Ширина лазерного реза составляет всего 0,10–0,25 мм, что намного уже, чем при гидроабразивной (1,0 мм) или плазменной (2,5 мм) резке. Этот чрезвычайно узкий пропил позволяет выполнять резку по обычной линии, повышая коэффициент использования материала выше 85% и значительно сокращая отходы дорогих материалов.
В5: Когда инженеру следует выбрать гидроабразивную резку вместо лазерной?
Гидроабразивная резка требуется при толщине более 25 мм или если материал не допускает наличия зоны термического влияния (ЗТВ). Поскольку это процесс холодной резки, гидроабразивная резка не оставляет ЗТВ, что делает ее идеальной для деталей, критически важных для усталости, таких как титановые авиационные компоненты, многослойные композитные панели и большие шины из чистой меди.
Вопрос 6: Как качество кромки лазерной резки влияет на последующие операции гибки листогибочного пресса?
Точками зарождения изгибных трещин могут быть окалины или микротрещины на нижней кромке, особенно если направление изгиба перпендикулярно направлению прокатки. Кроме того, конусность кромки или окалина внизу могут привести к наклону заднего упора, в результате чего погрешность угла изгиба может увеличиться на 0,5–1,5°. Качественно обрезанные кромки приведут к аккуратному изгибу.
В7: Какие технические данные мне следует предоставить, чтобы получить точную стоимость производства?
При запросе ценового предложения, пожалуйста присылайте 3D модели (STEP/IGES) и 2D-чертежи (DXF/DWG) с указанием марки материала, допусков и стандартов качества поверхности. Предоставление количества партий помогает оптимизировать раскрой и ценообразование.
Вопрос 8. Может ли лазерная резка обрабатывать светоотражающие сплавы, такие как медь, латунь и полированный алюминий?
Волоконные лазеры, оснащенные оптическими изоляторами и модуляцией формы волны, могут безопасно резать медь, латунь и алюминий до зеркального блеска. Для предотвращения обратных брызг используется вспомогательный азот при давлении 18–20 бар. Для прокалывания необходимы ступенчатые уровни мощности и алгоритмы линейного изменения частоты, чтобы предотвратить повреждение оптики обратным светом.
Краткое содержание
Лазерная резка металла представляет собой вершину современной гибкости листового металла. Правильный выбор архитектуры лазера, химического состава вспомогательного газа и динамики фокусировки определяет шероховатость кромок, рассеивание тепла и надежность изгиба . Для листового металла толщиной менее 20 мм волоконный лазер обеспечивает непревзойденную производительность, эффективность реза и повторяемость.
Готовы оптимизировать конструкции листового металла для автоматизированного производства волоконным лазером? Загрузите свои чертежи в формате 2D DXF или 3D STEP. в наш инженерный отдел для комплексного анализа конструкции для технологичности (DFM), оптимизации траектории резки и получения подробного ценового предложения в течение 24 часов . Наша техническая команда откалибровает идеальные параметры резки и поможет разработать газовую стратегию, чтобы ваши детали находились в строгом соответствии с допусками чертежа.
Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

