 Deutsch




Beim Laserschneiden von Metall handelt es sich um eine berührungslose thermische Fertigung, bei der ein fokussierter, kollimierter Hochleistungslaserstrahl zum Schneiden/Schmelzen/Kochen des Blechs entlang eines CNC-gesteuerten Vektorpfads verwendet wird. Hochdruck-Hilfsgas (hochreiner Stickstoff, Sauerstoff oder gefilterte Werkstattluft) evakuiert das Material und das geschmolzene Material in einer koaxialen Anordnung für eine saubere Kante, mit Standard-Schnittabweichungen im Bereich zwischen ±0,025 mm und ±0,05 mm für dünne Materialien ohne physische Werkzeuge . Heutige Hersteller verlassen sich darauf, um präzise Träger, Elektronikgehäusestrukturen und komplizierte Profilschnitte durch verschiedene Stahlsorten wie Edelstahl, Aluminium und Kohlenstoffstahl herzustellen.
Beim Laserschneiden von Metall handelt es sich um einen berührungslosen Prozess, bei dem ein fokussierter Faserlaserstrahl und Hochdruck-Hilfsgas zum Schneiden von Blechen mit Toleranzen von bis zu ±0,025 mm und einer Wärmeeinflusszone unter 0,2 mm verwendet werden. Bei Teilen mit einer Dicke von weniger als 12 mm übertrifft das Faserlaserschneiden Wasserstrahl- und Plasmaschneiden hinsichtlich Geschwindigkeit, Kantenqualität und Kosten. Bei dickeren oder wärmeempfindlichen Teilen ist Wasserstrahl die sicherere Wahl.
Kernzusammenfassungstabelle: Vergleich des Laserschneidprozesses
Faserlaserschneiden ist die optimale Lösung, um eine Toleranz von ±0,05 mm , einen schlackenfreien Querschnitt und höchste Verarbeitungsgeschwindigkeit für Bleche mit einer Dicke von weniger als 12 mm zu erreichen. Bei dickeren Blechen (>25 mm) und extremen Bedingungen ohne Toleranz für die Wärmeeinflusszone muss es jedoch dem Wasserstrahl- oder Plasmaschneiden weichen.
|
Bewertungsdimension |
Faserlaserschneiden |
Abrasiver Wasserstrahl |
Feines Plasma |
|---|---|---|---|
|
Wirtschaftsstärke |
0,5 mm–25 mm (optimal ≤12 mm) |
1,0 mm–150 mm+ (dicke Platte bevorzugt) |
6 mm–50 mm+ (Strukturschruppen) |
|
Standardtoleranz |
±0,025 mm–±0,05 mm |
±0,08 mm–±0,15 mm |
±0,30 mm–±0,80 mm |
|
Schnittfugenbreite |
0,10 mm–0,25 mm (hohe Verschachtelungsausbeute) |
0,80 mm–1,20 mm (mittlere Schnittfuge) |
1,50 mm–3,50 mm (hoher Materialverlust) |
|
Wärmeeinflusszone (HAZ). |
Minimal (0,05 mm–0,20 mm) |
Absolut keine HAZ (0 mm) |
Signifikant (1,20 mm–3,50 mm) |
|
Downstream-Kompatibilität |
Mit Stickstoff geschnittene Kanten können ohne Schleifen lackiert/geschweißt werden |
Hervorragende Kantenpassivierung, erfordert jedoch eine Rostschutztrocknung |
Erfordert mechanisches Schleifen, um Schlacke und verhärtete Schichten zu entfernen |
Entsprechend ISO 9013:2017 Die Klassifizierung des thermischen Schneidens definiert Toleranzbereiche für Laserprozesse.
Was ist das Kernprinzip und die Physik der Laserschneid-Metallbearbeitung?
Beim Laserschneiden von Metall wird kohärentes Licht auf eine fokussierte Leistungsdichte von mehr als 10⁶ W/cm² konzentriert, wodurch das Blech innerhalb einer Mikrofuge schnell über seine Schmelz- oder Verdampfungstemperatur hinaus getrieben wird. Gleichzeitig drückt ein koaxialer Hochdruck-Hilfsgasstrom – beispielsweise inerter Stickstoff bei 15–20 bar oder reaktiver Sauerstoff bei 0,5–5 bar – die geschmolzene flüssige Phase nach unten und aus der Schnittzone heraus. Dieser berührungslose thermomechanische Mechanismus verhindert den Verschleiß des mechanischen Werkzeugs und sorgt für eine schmale Schnittfuge bis zu 0,12 mm , ohne dass eine große plastische Belastung des Werkstücks entsteht.
Optischer Fokussiermechanismus
- Kollimations- und Fokussierungslinsen reduzieren (verdichten) die Größe des divergierenden Lichtflecks auf etwa 0,05 mm–0,15 mm. Wenn die Leistungsdichte (die fokale Bestrahlungsstärke) mehr als 10⁶ W/cm² erreicht, schmilzt oder verdampft das Material schnell, um die primäre Rille zu erzeugen.
- Während des Bearbeitungsprozesses wird ein Laserstrahl mit einer Leistung von 3 kW, der auf einen Brennfleck mit einem Durchmesser von 0,08 mm gerichtet wird , die Durchdringungszeit auf 0,08 Sekunden reduzieren , vorausgesetzt, die Reinheit des Hilfsgases (Stickstoff oder Sauerstoff) wird strikt eingehalten, um Oxidschlacke zu verhindern.
Fokuskontrolle und Schlackenentladungsdynamik
- Negative Defokussierung wird hauptsächlich zum Stickstoffschmelzen und für verwendet Schneiden von Edelstahl oder Kohlenstoffstahl , wobei der Brennpunkt innerhalb der Platte platziert wird, um die Entfernung der unteren Schlacke zu fördern . Die positive Defokussierung wird hauptsächlich zum sauerstoffunterstützten Verbrennungsschneiden von dickem Kohlenstoffstahl verwendet, wo sie den Schnittquerschnitt vergrößert, die Oxidationseffizienz verbessert und die Krätze- und Gratbildung reduziert.
- Die Größe der Düsenöffnung (1,2 bis 3,0 mm) und der Abstand zwischen Düse und Platte (0,5 bis 1,0 mm) definieren die Mach-Zahl des Luftstroms. Bei einem Hilfsluftdruck unter 10 bar wird die geschmolzene Schlacke nicht vollständig durch Gas ausgespült, daher wird die Schnittfugenbreite geändert, um den Schlackenfluss zu lenken und so eine bessere Schlackenentfernungsleistung zu erzielen.
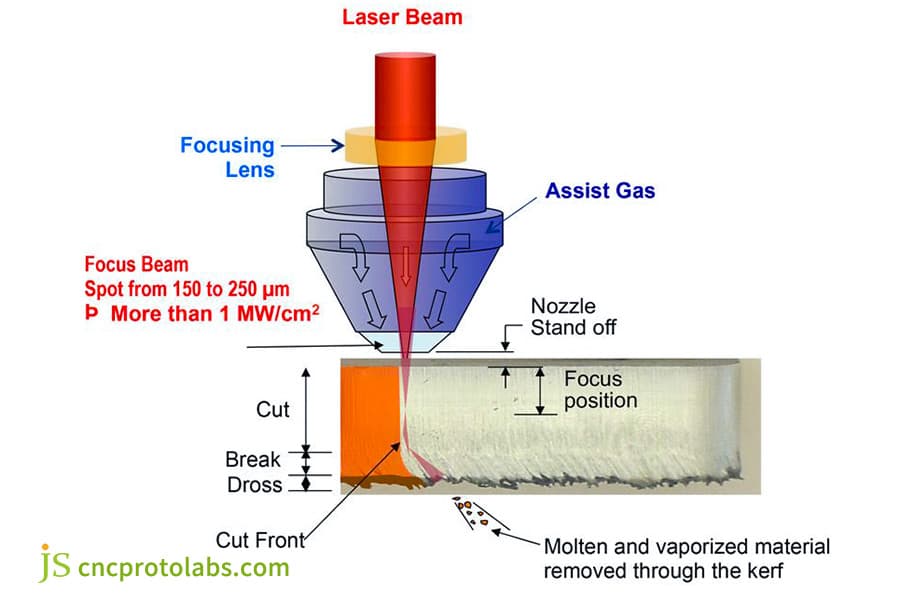
Abbildung 1: Diagramm mit Laserstrahl, Fokussierlinse, Hilfsgas und Schnittfront beim Metallschneiden.
Wie schneidet das Faserlaserschneiden im Vergleich zum CO2-Laser in der Metallverarbeitung ab?
Beim Faserlaserschneiden werden im Gegensatz zum CO₂-Laserschneiden Festkörper-Lichtwellenleiter verwendet, die mit Seltenerdelementen dotiert sind, um eine Wellenlänge von 1,064 µm zu erzeugen, während CO2-Laser über eine Gasanregungskammer eine Wellenlänge von 10,6 µm erzeugen. Die kürzere Faserwellenlänge erreicht einen bis zu dreimal höheren Wirkungsgrad von elektrisch zu optischen Wandsteckern (35 %–45 % gegenüber 10 %–12 %) und überlegene Photonenabsorptionsraten in reflektierenden Metallen (Kupfer, Messing, 6061-Aluminium) . Folglich schneiden Fasersysteme dünne Metalle unter 6 mm mit der zwei- bis dreifachen Geschwindigkeit von CO2-Lasern gleicher Leistung, während die Spiegelausrichtungsoptik vollständig entfällt.
Kurve der Wellenlänge vs. Metallabsorptionsrate
- Faserlaser mit 1,064 µm bieten besseren Schutz vor Reflexion und Gegenlicht von Messing, Kupfer und 6061-Aluminiumlegierung. Da Kupfer, Messing und 6061-Aluminium die CO₂-Laserenergie weitaus stärker reflektieren ( Kupfer reflektiert etwa 35 % mehr bei 10,6 µm ), schneiden Faserlaser mit 1,064 µm diese hochreflektierenden Metalle weitaus stabiler und störungsfreier.
- Durch die Nutzung der kürzeren Wellenlänge des Faserlasers können Anwender sogar Aluminiumoberflächen spiegelpolieren und dabei fast 90 % der zurückreflektierten CO₂-Laserenergie eliminieren, und die Effizienz der photoelektrischen Umwandlung erhöht sich etwa um das Dreifache.
Geschwindigkeits- und Wartungseigenschaften
- Faserlaser bieten einen erheblichen Geschwindigkeitsvorteil bei dünnen Blechen. Sie arbeiten mit einer Leistung von 3 kW und 6 kW und erzeugen eine Vorschubgeschwindigkeit von 1,5 mm Edelstahl, die viel schneller ist als die der CO2-Maschinen. Bei Platten mit einer Dicke von mehr als 12 mm kommt der Vorteil der Oberflächenrauheit von CO2 wieder zum Tragen. Aus diesem Grund sollten die Verarbeitungskosten reflektierender Metalle (Kupfer, Messing, 6061-Aluminium) umfassend bewertet werden.
- Glasfasersysteme senken die jährlichen Betriebskosten um bis zu 70 % . Die faseroptische Strahlübertragung ist völlig flexibel, sodass keine luftdichte Wartung oder Punktverzerrungskompensation an der CO2-Reflektorgruppe für den externen Strahlengang erforderlich ist. Außerdem entfällt die Notwendigkeit einer regelmäßigen Kalibrierung der Kollimatorlinse vollständig.
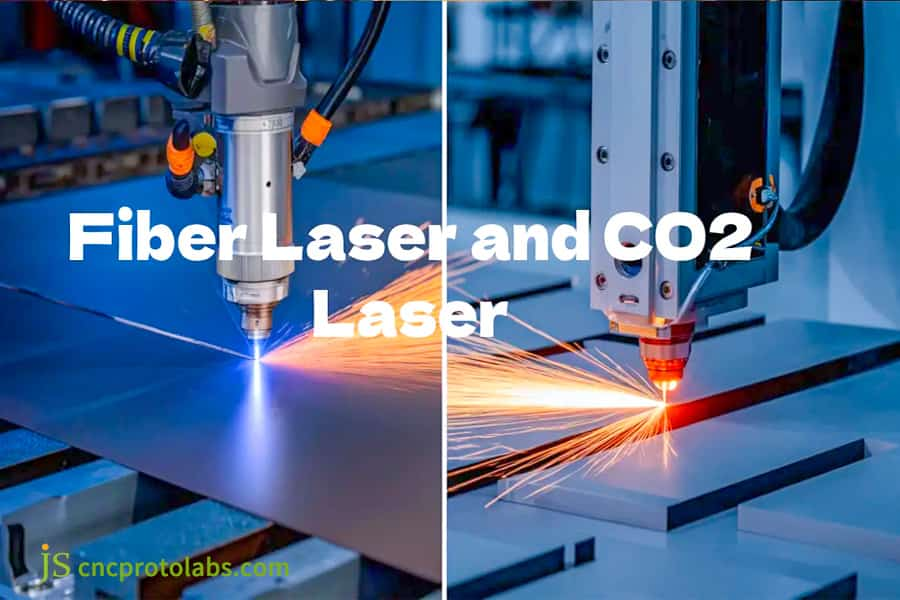
Abbildung 2: Geteilte Ansicht im Vergleich zum Faserlaser- und CO2-Laserschneiden von Blechen mit hellen Funken.
Was sind die Hauptvorteile des Laserschneidens von Blechkomponenten?
Zu den Hauptvorteilen des Laserschneidens von Blechen gehören das Fehlen mechanischer Werkzeugablenkungen , der Wegfall spezieller Stanzwerkzeugkosten und die Integration automatisierter Schachtelungseffizienz-Software, die eine Materialausbeute von über 85 % steigert. Mit einer schnellen Durchstechzeit von unter 0,1 Sekunden bei mittleren Stärken ermöglicht die Laserfertigung Design-Iterationen am selben Tag, eine enge konzentrische Loch-zu-Rand-Geometrie und komplizierte Ausschnitte bis zur 0,5-fachen Materialstärke.
Flexibilität ohne Werkzeugaufwand
- CAD/CAM kann automatisch G-Code für die Produktion generieren und so eine agile Reaktion auf die Vorteile des Laserschneidens von Blechen erzielen.
- Durch den Wegfall des Werkzeugschritts wird die Vorlaufzeit drastisch verkürzt, was ideal für eine schnelle Iteration in der F&E-Phase ist und die Bindung von Investitionskapital minimiert .
Nesting-Optimierung und geometrische Genauigkeit
- Die Ausschussrate wurde durch eine Kombination aus gemeinsamem Kantenschneiden und vollautomatischer Sortierung ohne Mikroverbinder von über 25 % beim Stanzen auf unter 12 % gesenkt. Durch die Optimierung des Layouts mithilfe der Blechschachtelungssoftware ist es möglich, Edelstahl 316 mit einer Rate von über 88 % zu nutzen.
- Das Erreichen von Bearbeitungsgrenzen für kleine Durchmesser (d/t ≥ 0,5) war ein Durchbruch, nahtlose Werkzeugspuren auf unregelmäßigen Fasen, die den Anforderungen von Präzisionsinstrumenten gerecht werden. Das Laserschneiden in kleinen Chargen senkt die Kosten im Vergleich zu herkömmlichen Stanzwerkzeugen um 88 % und verkürzt außerdem den Überprüfungszyklus für das erste Stück um 74 %. Durch die Kombination professioneller Blechbearbeitungsdienstleistungen kann die gesamte Prozesskostenoptimierung vom Laserschneiden bis zur fertigen Produktmontage erreicht werden.
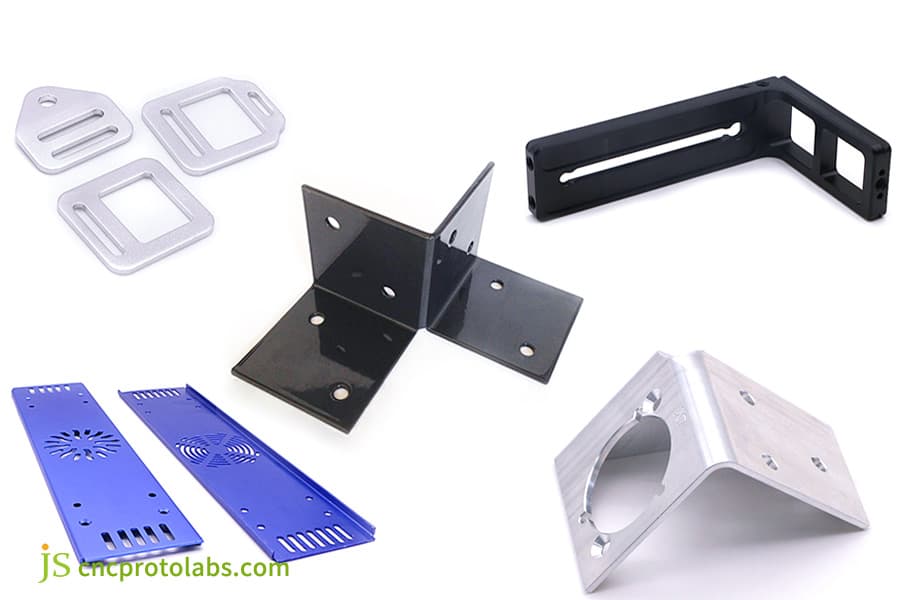
Abbildung 3: Verschiedene lasergeschnittene Blechteile und Halterungen in verschiedenen Farben und Ausführungen.
Wie lassen sich Präzision und thermische Auswirkungen in Einklang bringen: Laserschneiden vs. Wasserstrahl vs. Plasma?
Das Ausbalancieren von Schneidprozessen hängt von der Dicke, der zulässigen thermischen Degradation und der Konturgeometrie ab. Unter Laserschneiden, Wasserstrahl und Plasma bietet das Laserschneiden den besten Durchsatz und die niedrigsten Kosten für Metalle unter 20 mm, mit einer extrem schmalen Wärmeeinflusszone (HAZ) von 0,1–0,2 mm . Durch das Wasserstrahlschneiden wird die thermische Verformung vollständig eliminiert, die für wärmeempfindliche Materialien in Luft- und Raumfahrtqualität über 25 mm obligatorisch ist. Das Plasmaschneiden stellt die kostengünstigste Massenlösung für schwere Strukturbleche über 25 mm dar.
Unterschiede in den horizontalen Mechanismen zwischen den dreien
- Hochenergetisches fokussiertes thermisches Schmelzen (Laser) vs. abrasive Ultrahochdruck-Wasserstrahlablation (Wasserstrahl) vs. Umschmelzen mit ionisiertem Lichtbogen (Plasma). Die Abweichung der Laser-Rechtwinkligkeit beträgt normalerweise ≤1° innerhalb von 10 mm, Plasma weist normalerweise eine umgekehrte Verjüngung von 2° bis 5° auf und die dynamische Kopfkompensation des Wasserstrahls beträgt im Allgemeinen ±0,5°.
- Bei der Auswahl einer geeigneten Methode müssen die Grenzen der Laserschneid-, Wasserstrahl- und Plasmatechnologien vollständig berücksichtigt und respektiert werden, um den Anforderungen einer präzisen Montage gerecht zu werden.
Wärmeeinflusszonen- und Querschnittsqualitätskontrolle
- Der Laserenergieeintrag beeinflusst lokal die interkristalline Härtung von Edelstahl 304. Die Wärmeeinflusszone (HAZ) kann minimiert werden, um Mikrorisse nach dem Biegen dünnwandiger lasergeschnittener Teile zu vermeiden. Eine Vergleichsmatrix zwischen thermischen Schneidverfahren soll bei der Auswahl der Schneidtechnik für Titanlegierungen in Luft- und Raumfahrtqualität hilfreich sein.
- Schlacken/Grat an der Unterseite des Schnitts sollten durch Spülen mit 18-bar-Stickstoff entfernt werden. Für wärmeempfindliche Materialien wird ein Wasserstrahl mit 0-HAZ empfohlen; Allerdings ist die Einbettung von Schleifmitteln immer noch ein mögliches Problem. Der richtige Herstellungsprozess kann auf der Grundlage der Verwendung des endgültigen Teils entschieden werden. Für Materialien mit extrem hoher Härte und komplexen dreidimensionalen Merkmalen, die nicht durch Heißschneiden oder Wasserstrahlschneiden bearbeitet werden können, CNC-Bearbeitungsdienstleistungen bieten eine ideale ergänzende Bearbeitungslösung.
Vergleich der Prozessfenster für Laser-, Wasserstrahl- und Plasmaschneiden
|
Prozess |
Dickenbereich (mm). |
Toleranz (mm). |
Schnittfugenbreite (mm). |
WEZ (mm). |
Betriebskosten ($/h). |
|---|---|---|---|---|---|
|
Faserlaser |
0,5–25 |
±0,025–±0,10 |
0,10–0,25 |
0,05–0,20 |
15–30 |
|
Wasserstrahl |
1,0–150+ |
±0,08–±0,15 |
0,80–1,20 |
0 |
25–50 |
|
Plasma |
6–50+ |
±0,30–±0,80 |
1,50–3,50 |
1,20–3,50 |
20–40 |
|
Faserlaser (dick). |
12–25 |
±0,08–±0,15 |
0,20–0,30 |
0,15–0,30 |
25–45 |
|
Wasserstrahl (Abrasiv). |
5–100 |
±0,10–±0,20 |
1,00–1,50 |
0 |
30–60 |
Entsprechend ASTM E165:2020 Durch die Eindringprüfung auf Oberflächenunterbrechungen wird die Qualität der Schnittkanten sichergestellt.
Laser, Wasserstrahl oder Plasma? Treffen Sie Entscheidungen nicht auf der Grundlage Ihrer Intuition. Weitere Hinweise zum Testen und Auswählen von Hardcore-Prozessen finden Sie in der Kolumne „JS Precision Technology“.
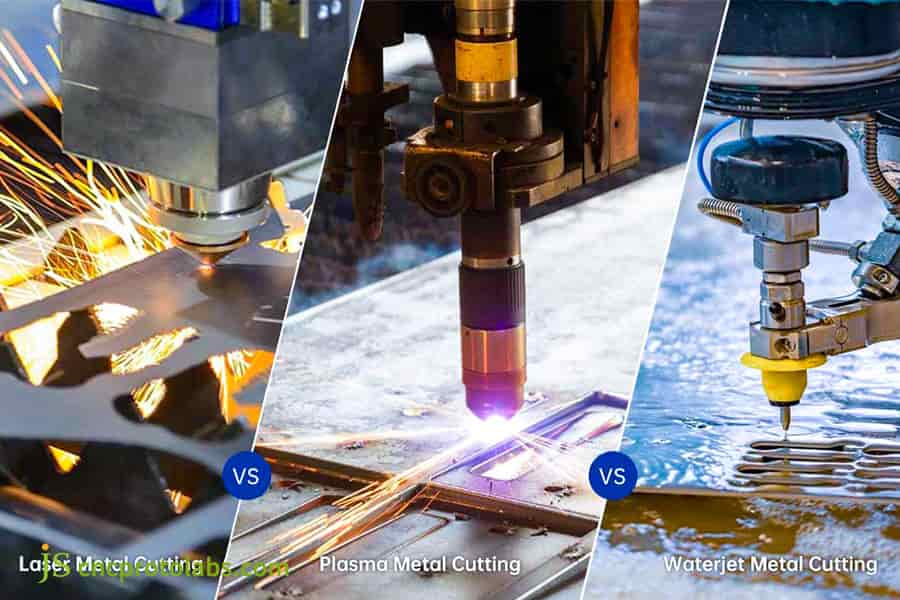
Abbildung 4: Vergleich von Laser-, Plasma- und Wasserstrahl-Metallschneidprozessen mit hellen Funken.
Welche Verarbeitungsfaktoren bestimmen die Toleranzen beim Laserschneiden und die Kantenqualität?
Laserschneidtoleranzen und Kantenqualität werden durch die Reinheit des Hilfsgases, die Düsenausrichtung, die Fokusstabilität und die Schnittvorschubgeschwindigkeit im Verhältnis zur Blechdicke bestimmt. Bei der Herstellung dünner Metalle unter 3 mm halten moderne CNC-Fasersysteme konstant Maßtoleranzen von ±0,03 mm und Kantenrauheiten unter Ra 3,2 μm ein. Hochreiner Stickstoff (≥99,999 %) garantiert eine oxidfreie Kante.
Gasreinheit und Entfernung von Oxidablagerungen
- Industrieller hochreiner Stickstoff (≥99,999 %) sorgt für einen scharfen, sauberen Schnitt, der ein Beizen überflüssig macht. Die Bildung einer 0,02 mm–0,05 mm dünnen Schicht aus brüchigem Eisenoxid während der Sauerstoffreaktion beim Schneiden wirkt sich negativ auf die Haftung von Beschichtungen aus (ASTM D3359).
- Um oxidfreie Kanten zu erhalten, sollte der Stickstofftaupunkt unter 40 °C liegen, um zu verhindern, dass Feuchtigkeit die Oxidationsreaktion stört und sowohl die Kantenmikrostruktur als auch die Schweißqualität erhalten bleibt.
Rauheits- und Toleranzkontrolle
- Wenn die Schnittgeschwindigkeit zu hoch oder der Luftdruck zu niedrig ist, steigt die Oberflächenrauheit von Ra 3,2 μm auf Ra 12,5 μm. Durch Anpassen des Brennpunkts mithilfe von Methoden zur Kantenqualitätskontrolle kann die Streifentiefe innerhalb von 0,02 mm gehalten werden.
- Der Toleranzbereich wird von ±0,025 mm für ein 1,0 mm dünnes Blech auf ±0,10 mm für ein 12 mm dickes Blech erweitert. Wenn eine Platte 1 mm dicker wird, vergrößert sich die Toleranzzone um etwa 0,008 mm .

Wie kann man thermische Verformungen verhindern und interne Spannungen beim Laserschneiden abbauen?
Eine thermische Verformung entsteht, wenn eine konzentrierte lokale Wärmezufuhr die Restwalzspannungen im Blech ungleichmäßig abbaut, was zu einer Verformung außerhalb der Ebene führt. Hersteller wirken dem entgegen, indem sie eine verteilte Wärmepfadplanung, Fly-Cutting-Routinen, Mikroverbindungsbeibehaltung und standardisierte Ein-/Auslaufgeometrien implementieren. Durch die Optimierung der Schnittfolge bleibt die Ebenheit der Teile innerhalb von 0,5 mm pro Meter erhalten.
Kaltwalzender innerer Spannungsabbaumechanismus
- Wenn die Laserpunkttemperatur schlagartig 1500 °C übersteigt , führt das thermische Spannungsfeld, das die anisotrope innere Spannung des Rohmaterials überlagert, zu einer Verformung und Verformung des großen Plattenhohlteils. Es wird notwendig sein, den Verformungstrend mittels thermischer Simulation vorherzusagen.
- Durch Mikroverbindung und Skip-Cutting in der realen Produktion kann eine höchste Ebenheit der Platte von 0,3 mm/m erreicht werden; Dadurch wird nicht nur die Biegeausschussquote um 40 % reduziert, sondern auch das direkte Biegen ohne Korrektur ermöglicht.
Bahnplanung und Biegespannung
- Um eine lokalisierte kontinuierliche konzentrierte Ablation zu verhindern, werden ein Sprungschneider und ein regionales Rotationswärmeeintragsverfahren verwendet. Außerdem werden spannungsarme Schneidverfahren eingesetzt, um den lokalen Temperaturanstieg unter 80 °C zu halten und mikrostrukturelle Veränderungen zu verhindern.
- Eine Mikroverbindung von 0,3–0,6 mm verhindert die Verformung kleiner Teile und deren versehentlichen Kontakt mit dem Schneidkopf, während optimierte Ein-/Auslaufgeometrien eine Biegekompatibilität innerhalb der Winkeltoleranz von ±0,5° gewährleisten . Gründliches Studium der Richtlinien zum Blechbiegen kann dazu beitragen, die Rückfederung während der Entwurfsphase vorherzusagen und das Risiko von Biegung und Rissbildung weiter zu eliminieren.
Welche Metalle eignen sich am besten zum Laserschneiden und welche bergen große Gefahren?
Austenitische Edelstähle ( Edelstahl 304/316 ) und Baustahl bieten die höchste Schnittstabilität. Nichteisenlegierungen wie 5052/6061 Aluminium erfordern modulierte Hochfrequenzstrahlprofile und Hochdruckstickstoff. Umgekehrt besteht bei ungehärteten Legierungen mit hohem Kohlenstoffgehalt die Gefahr von martensitischen Kantenrissen, und bei PVC-beschichteten Platten besteht die Gefahr von Toxizität.
Häufig verwendeter Edelstahl und Aluminiumlegierung
- Edelstahl 304/316 erfordert sehr sauberen Hochdruckstickstoff, damit sich keine Chromkarbide bilden. Sie legen den Schwerpunkt auf 1/3 der gesamten Materialstärke fest. Wenn Sie ein Material mit einer Dicke von mehr als 10 mm haben, ist das schrittweise Bohren einem einzelnen Lochen und nicht nur einem großen Loch vorzuziehen, da andernfalls die Linien von so großen Querschnittskratzern das Polieren ruinieren könnten.
- Die Aluminiumlegierung 5052/6061 weist eine extrem hohe Wärmeleitfähigkeit auf. Die vorgeschlagene Konfiguration wäre ein Faserlaser mit mindestens 2,0 kW gekoppelt mit 20 bar Stickstoff, um zu verhindern, dass das Schmelzbad turbulent wird und ein sauberer, heller Schnitt ohne Schlacke entsteht. Dieses Material passt meist sehr gut zu Außengegenständen, die eine intensive Vorbehandlung durch Eloxieren benötigen.
Kupfer, hochreflektierende Legierungen und Materialien, deren Schneiden strengstens verboten ist
- Wichtige Maßnahmen – faseroptischer Rückreflexionsschutz und defokussierte Piercing-Technologie, bewertet anhand der Gefährdungskriterien für die Metallbearbeitung – verhindern Schäden an optischen Komponenten und gewährleisten die Gerätesicherheit .
- Die Herstellung von Chlor durch PVC-Folie kann zur Korrosion der Führungsschienenlinsen führen. verzinkte Bleche müssen mit hoher Effizienz belüftet werden, um das Verspritzen von Zinkdampf zu verhindern; Für Legierungen mit hohem Kohlenstoffgehalt ist ein Anlassen bei niedriger Temperatur erforderlich, um Mikrorisse bei der martensitischen Phasenumwandlung zu beseitigen . Das Schneiden von chlorhaltigen Verbundwerkstoffen ohne jeglichen Schutz ist überhaupt nicht erlaubt.
Gängige Parameter für das Laserschneiden von Blechmaterialien und Leitfaden zur Downstream-Kompatibilität
|
Material |
Wirtschaftliche Dicke (mm). |
Unterstützen Sie Gas und Druck |
Vorschubgeschwindigkeit (m/min). |
Kantenqualität |
Nachbearbeitung |
|---|---|---|---|---|---|
|
304 Edelstahl |
0,5–12 |
N2, 15–20 bar |
1,5–4,0 |
Oxidfrei |
Direktes Schweißen |
|
316 Edelstahl |
0,5–10 |
N2, 18–22 bar |
1,2–3,5 |
Oxidfrei |
WIG-Schweißen |
|
5052 Aluminium |
0,5–8 |
N2, 12–18 bar |
2,0–5,0 |
Glatt |
Pulverbeschichtung |
|
6061 Aluminium |
0,5–10 |
N2, 15–20 bar |
1,8–4,5 |
Glatt |
Eloxieren |
|
Flussstahl |
0,8–20 |
O2, 0,5–2 bar |
2,5–6,0 |
Skala |
Schleifen |
Entsprechend ASTM A1008/A1008M:2020 In den Spezifikationen für kaltgewalztes Stahlblech werden Grenzwerte für die Streckgrenze festgelegt.
FAQs
F1: Was ist der Hauptunterschied zwischen Faserlaser und CO2-Laser in der Metallverarbeitung?
Faserlaser arbeiten bei einer Wellenlänge von 1,064 μm mit einem photoelektrischen Umwandlungswirkungsgrad von 35–45 % – dreimal so viel wie CO2-Laser. Sie schneiden dünne Bleche (≤6 mm) und Nichteisenmetalle (Kupfer, Aluminium) 2–3-mal schneller; CO2-Laser behalten nur beim Schneiden von besonders dickem Kohlenstoffstahl (>25 mm) einen leichten Vorteil bei der Kantenrauheit.
F2: Warum wird Hochdruckstickstoff zum Schneiden von Edelstahl dem Sauerstoff vorgezogen?
Hochdruckstickstoff (15–20 bar) entfernt das geschmolzene Metall und hinterlässt eine oxidfreie, glänzende, reine Metalloberfläche, die ohne Beizen direkt geschweißt oder beschichtet werden kann. Im Gegensatz dazu blättert der beim Sauerstoffschneiden entstehende Eisenoxidbelag als schwarzer Rückstand ab.
F3: Welche Laserschnitt-Maßgenauigkeitsstandards kann man beim Schneiden von Metallblechen erwarten?
Bei dünneren Blechen (≤3 mm) liegen die Maßtoleranzen im Bereich von ±0,025–±0,05 mm und bei mittleren und dicken Blechen (6–12 mm) lockert sich die Toleranz auf ±0,08–±0,15 mm , was immer noch den Montageanforderungen von Gehäusen, Schränken und Halterungen entspricht.
F4: Wie wirkt sich die Schnittfugenbreite auf die Verschachtelungseffizienz von Metallteilen aus?
Die Laserschnittfuge beträgt nur 0,10–0,25 mm und ist damit weitaus schmaler als beim Wasserstrahlschneiden (1,0 mm) oder Plasmaschneiden (2,5 mm). Diese extrem schmale Schnittfuge ermöglicht das Schneiden mit einer gemeinsamen Linie, wodurch die Materialausnutzungsrate auf über 85 % steigt und die Verschwendung teurer Materialien deutlich reduziert wird.
F5: Wann sollte ein Ingenieur Wasserstrahlschneiden statt Laserschneiden spezifizieren?
Wasserstrahlschneiden ist für Dicken über 25 mm erforderlich oder wenn das Material keine Wärmeeinflusszone (HAZ) zulässt. Da es sich um ein Kaltschneideverfahren handelt, hinterlässt der Wasserstrahl keine HAZ und eignet sich daher ideal für ermüdungskritische Teile wie Flugzeugkomponenten aus Titan, mehrschichtige Verbundplatten und große Stromschienen aus reinem Kupfer.
F6: Wie wirkt sich die Qualität der Laserschnittkanten auf nachfolgende Biegevorgänge an der Abkantpresse aus?
Ausgangspunkt für Biegerisse können Krätze oder Mikrorisse an der Unterkante sein, insbesondere wenn die Biegerichtung senkrecht zur Walzrichtung verläuft. Außerdem kann eine Kantenverjüngung oder Schlacke an der Unterseite dazu führen, dass sich der Hinteranschlag neigt und sich der Biegewinkelfehler um 0,5° bis 1,5° erhöht. Hochwertige Schnittkanten führen zu präzisem Biegen.
F7: Welche technischen Daten muss ich einreichen, um ein genaues Fertigungsangebot zu erhalten?
Wenn Sie ein Angebot anfordern, wenden Sie sich bitte an uns 3D-Modelle einreichen (STEP/IGES) und 2D-Konstruktionszeichnungen (DXF/DWG) mit Angabe der Materialqualität, Toleranzen und Oberflächenbeschaffenheitsstandards. Die Bereitstellung von Chargenmengen hilft bei der Verschachtelungsoptimierung und Preisgestaltung.
F8: Kann das Laserschneiden reflektierende Legierungen wie Kupfer, Messing und poliertes Aluminium verarbeiten?
Mit optischen Isolatoren und Wellenformmodulation ausgestattete Faserlaser können Kupfer, Messing und hochglanzpoliertes Aluminium sicher schneiden. Zur Vermeidung von Rückspritzern wird Stickstoff-Hilfsgas mit 18–20 bar verwendet. Beim Piercing sind abgestufte Leistungsstufen und variable Frequenzanstiegsalgorithmen erforderlich, um zu verhindern, dass rückreflektiertes Licht die Optik beschädigt.
Zusammenfassung
Das Laserschneiden von Metallen stellt den Höhepunkt moderner Blechbearbeitung dar. Die richtige Auswahl der Laserarchitektur, der Chemie des Hilfsgases und der Fokusdynamik bestimmt die Kantenrauheit, die Wärmeableitung und die Biegezuverlässigkeit . Bei Blechen unter 20 mm liefert der Faserlaser unübertroffenen Durchsatz, Schnittfugeneffizienz und Wiederholgenauigkeit.
Sind Sie bereit, Ihre Blechkonstruktionen für die automatisierte Faserlaserproduktion zu optimieren? Laden Sie Ihre 2D-DXF- oder 3D-STEP-Zeichnungen hoch Wenden Sie sich innerhalb von 24 Stunden an unsere technische Abteilung, um eine umfassende Prüfung des Design for Manufacturability (DFM), eine Optimierung des Schnittpfads und ein detailliertes Angebot zu erhalten. Unser technisches Team kalibriert die idealen Schneidparameter und unterstützt Sie bei der Gasstrategie, um Ihre Teile strikt innerhalb der Zeichnungstoleranzen zu halten.
Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

