 Italiano



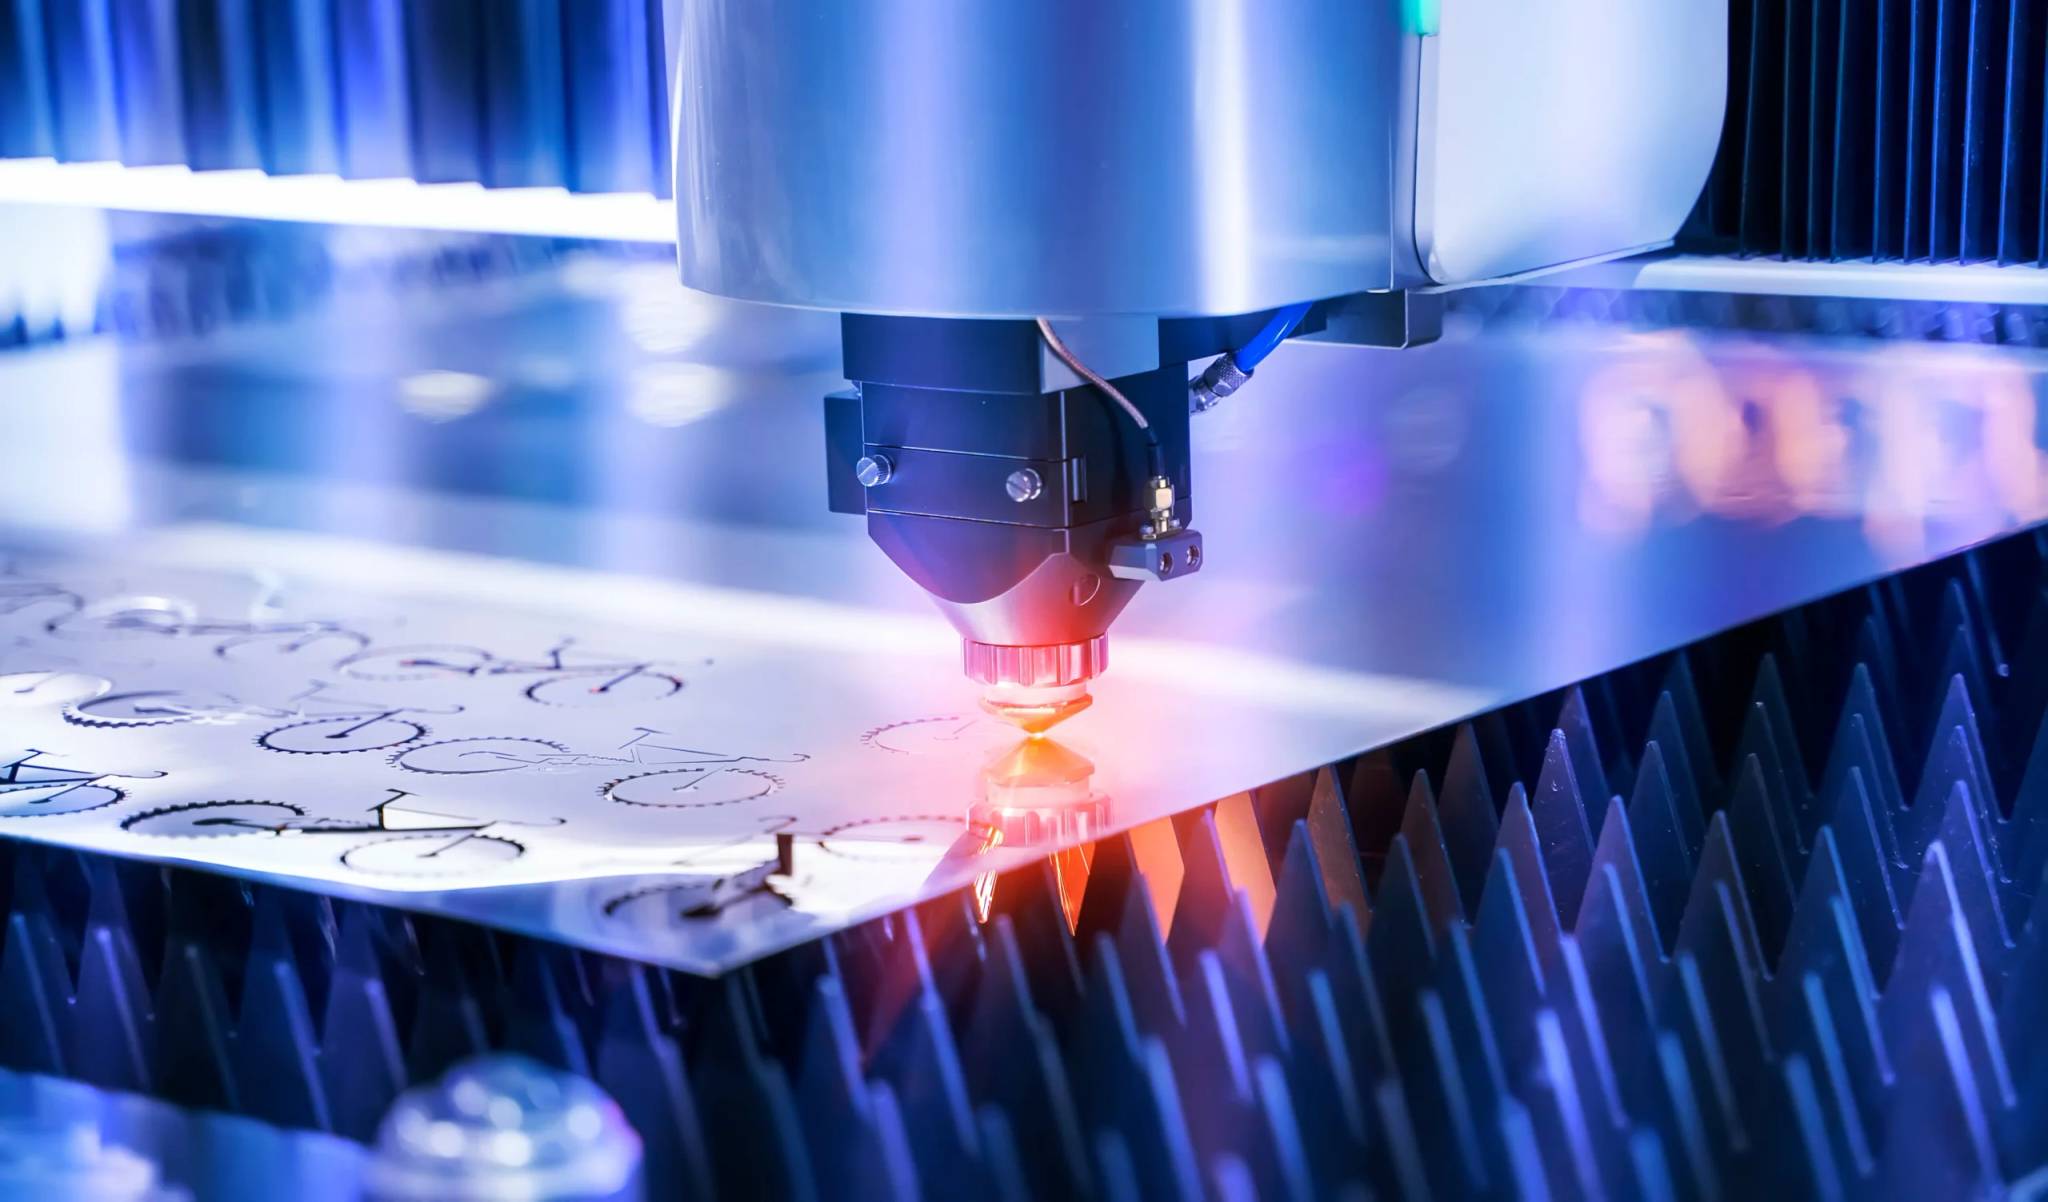

La fabbricazione di metalli con taglio laser è una produzione termica senza contatto che utilizza un raggio laser collimato e focalizzato ad alta potenza per tagliare/fondere/bollire la lamiera lungo un percorso vettoriale diretto dal CNC . Il gas di assistenza ad alta pressione (azoto di elevata purezza, ossigeno o aria filtrata dell'officina) evacua il materiale più il materiale fuso in una disposizione coassiale per un bordo pulito, con deviazioni di taglio standard comprese tra ±0,025 mm e ±0,05 mm per materiali sottili senza attrezzatura fisica . I costruttori contemporanei dipendono da esso per creare supporti precisi, strutture di scatole elettroniche e tagli di profili intricati attraverso vari gradi di acciaio come acciaio inossidabile, alluminio e acciaio al carbonio.
Tabella riepilogativa principale: confronto del processo di taglio laser
Taglio laser fibra è la soluzione ottimale per ottenere una tolleranza di ±0,05 mm , una sezione trasversale priva di scorie e la massima velocità di lavorazione per lamiere con spessore inferiore a 12 mm . Deve però lasciare il posto al taglio a getto d'acqua o al plasma per le lamiere più spesse (>25 mm) e a condizioni estreme con tolleranza zero per la zona termicamente alterata.
|
Dimensione della valutazione |
Taglio laser fibra |
Getto d'acqua abrasivo |
Bel plasma |
|---|---|---|---|
|
Spessore economico |
0,5 mm - 25 mm (ottimale ≤12 mm) |
1,0 mm - 150 mm+ (preferibilmente piastra spessa) |
6 mm - 50 mm+ (sgrossatura strutturale) |
|
Tolleranza standard |
±0,025 mm - ±0,05 mm |
±0,08 mm - ±0,15 mm |
±0,30 mm - ±0,80 mm |
|
Larghezza del taglio |
0,10 mm - 0,25 mm (elevata resa di nidificazione) |
0,80 mm - 1,20 mm (taglio medio) |
1,50 mm - 3,50 mm (elevata perdita di materiale) |
|
Zona termicamente alterata (ZTA). |
Minimo (0,05 mm - 0,20 mm) |
ZTA assolutamente zero (0 mm) |
Significativo (1,20 mm - 3,50 mm) |
|
Compatibilità a valle |
Bordi tagliati ad azoto pronti per la verniciatura/saldatura senza molatura |
Ottima passivazione del bordo, ma necessita di disidratazione antiruggine |
Richiede macinazione meccanica per rimuovere scorie e strato indurito |
Secondo ISO9013:2017 , la classificazione del taglio termico definisce gli intervalli di tolleranza per i processi laser.
I dati di produzione industriale (2025, oltre 1.200 progetti europei) convalidano la ripetibilità di ±0,05 mm su acciaio al carbonio da 12 mm.
Qual è il principio di funzionamento e la fisica fondamentali della fabbricazione dei metalli con taglio laser?
La fabbricazione dei metalli con taglio laser funziona concentrando la luce coerente in una densità di potenza focalizzata superiore a 10^6 W/cm² , spingendo rapidamente la lamiera oltre la sua temperatura di fusione o vaporizzazione all'interno di un micro-taglio. Contemporaneamente, un flusso di gas di assistenza coassiale ad alta pressione , come azoto inerte a 15–20 bar o ossigeno reattivo a 0,5–5 bar, espelle la fase liquida fusa verso il basso e fuori dalla zona di taglio. Questo meccanismo termomeccanico senza contatto previene l'usura meccanica dell'utensile, garantendo una larghezza del taglio di taglio stretta fino a 0,12 mm senza indurre deformazioni plastiche sul pezzo.
Meccanismo di messa a fuoco ottica
- Le lenti di collimazione e messa a fuoco riducono (condensano) la dimensione dello spot divergente a circa 0,05 mm - 0,15 mm. Quando la densità di potenza (l'irradianza focale) supera i 10^6 W/cm² , il materiale subisce una rapida fusione o addirittura un'evaporazione per produrre il solco primario.
- Durante il processo di lavorazione, un raggio laser con potenza di 3 kW erogato su un punto focale di 0,08 mm di diametro ridurrà il tempo di attraversamento dello spessore a 0,08 secondi , a condizione che la purezza del gas ausiliario (azoto o ossigeno) sia mantenuta rigorosamente per ostacolare le scorie di ossido.
Controllo del fuoco e dinamica dello scarico delle scorie
- Il decoking negativo viene utilizzato principalmente per la fusione dell'azoto e taglio di acciaio inossidabile/acciaio al carbonio , posizionando il punto focale all'interno della piastra per favorire la rimozione delle scorie di fondo. La decoking positiva viene utilizzata principalmente per il taglio con combustione assistita da ossigeno di acciaio al carbonio spesso attraverso il quale la sezione trasversale dell'aria del taglio viene ampliata, l'efficienza dell'ossidazione viene migliorata e la formazione di bave/bave viene ridotta.
- La dimensione dell'orifizio dell'ugello (da 1,2 a 3,0 mm) e la separazione tra ugello e piastra (da 0,5 a 1,0 mm) definiscono il numero di Mach del flusso d'aria. Per una pressione dell'aria ausiliaria inferiore a 10 bar, le scorie fuse non vengono completamente eliminate dal gas, quindi la larghezza del taglio viene modificata per dirigere il flusso delle scorie e ottenere migliori prestazioni di rimozione delle scorie.
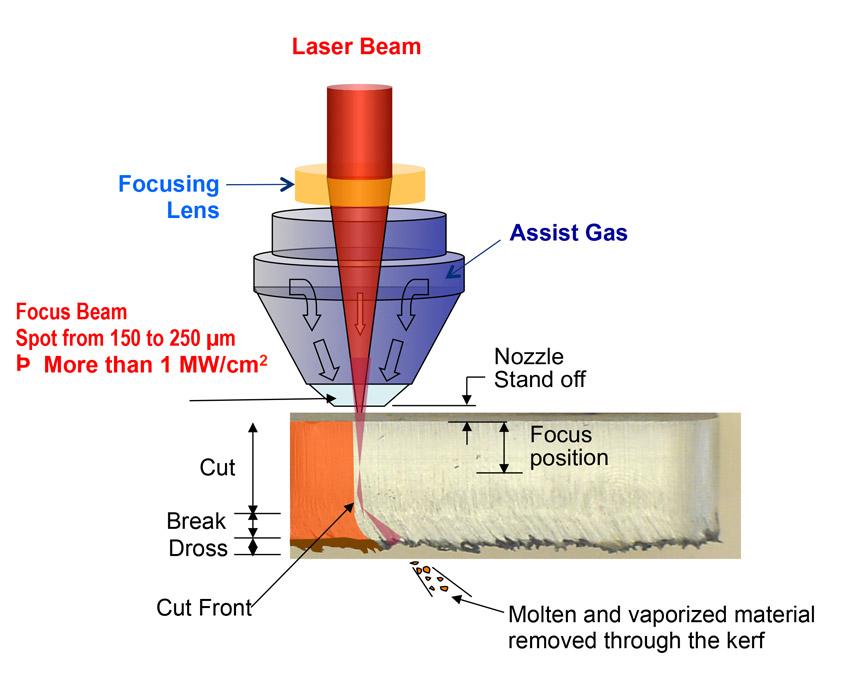
Figura 1: Diagramma che mostra il raggio laser, la lente di focalizzazione, il gas di assistenza e il taglio frontale nel taglio dei metalli.
Come si confronta il taglio laser a fibra con il laser CO2 nella fabbricazione dei metalli?
Il taglio laser a fibra rispetto al laser CO2 utilizza fibre ottiche allo stato solido drogate con elementi di terre rare che producono una lunghezza d'onda di 1,064 µm , mentre i laser CO2 generano una lunghezza d'onda di 10,6 µm tramite una camera di eccitazione del gas. La lunghezza d'onda della fibra più corta consente di ottenere un'efficienza del collegamento elettrico-ottico fino a tre volte superiore (35%–45% rispetto a 10%–12%) e tassi di assorbimento dei fotoni superiori nei metalli riflettenti (rame, ottone, alluminio 6061) . Di conseguenza, i sistemi in fibra tagliano metalli di spessore inferiore a 6 mm a una velocità due o tre volte superiore a quella dei laser a CO2 di potenza equivalente, eliminando completamente l’ottica di allineamento dello specchio.
Curva della lunghezza d'onda rispetto alla velocità di assorbimento del metallo
- Il laser a fibra a 1.064 µm offre una migliore protezione contro la riflessione e la retroilluminazione di ottone, rame e lega di alluminio 6061. La lega di rame è quasi il 35% più efficiente nell'assorbimento di CO2, rendendo la lavorazione di materiali superficiali estremamente riflettenti molto semplice e senza problemi.
- Sfruttando le caratteristiche della lunghezza d'onda del laser a fibra, è possibile persino eseguire la lucidatura a specchio delle superfici in alluminio eliminando quasi il 90% dell'energia riflessa del laser CO2 e l'efficienza della conversione fotoelettrica viene triplicata.
Caratteristiche di velocità e manutenzione
- I laser a fibra offrono un enorme vantaggio in termini di velocità nella sezione della lamiera sottile. Funzionano con una potenza di 3kW e 6kW e producono una velocità di avanzamento dell'acciaio inossidabile da 1,5 mm molto più veloce di quella della CO2. Quando si tratta di lamiere di spessore superiore a 12 mm, riappare il vantaggio della rugosità superficiale della CO2. Per questo motivo il costo di lavorazione dei metalli riflettenti (rame, ottone, alluminio 6061) dovrebbe essere valutato in modo completo.
- I costi di gestione di un sistema in fibra ottica diminuiscono del 70% ogni anno. La trasmissione in fibra ottica è completamente flessibile, quindi non è necessario eseguire la manutenzione della tenuta d'aria o la compensazione della distorsione spot sul gruppo riflettore del percorso ottico esterno della CO2. Inoltre, la necessità di una calibrazione periodica della lente del collimatore viene completamente eliminata.
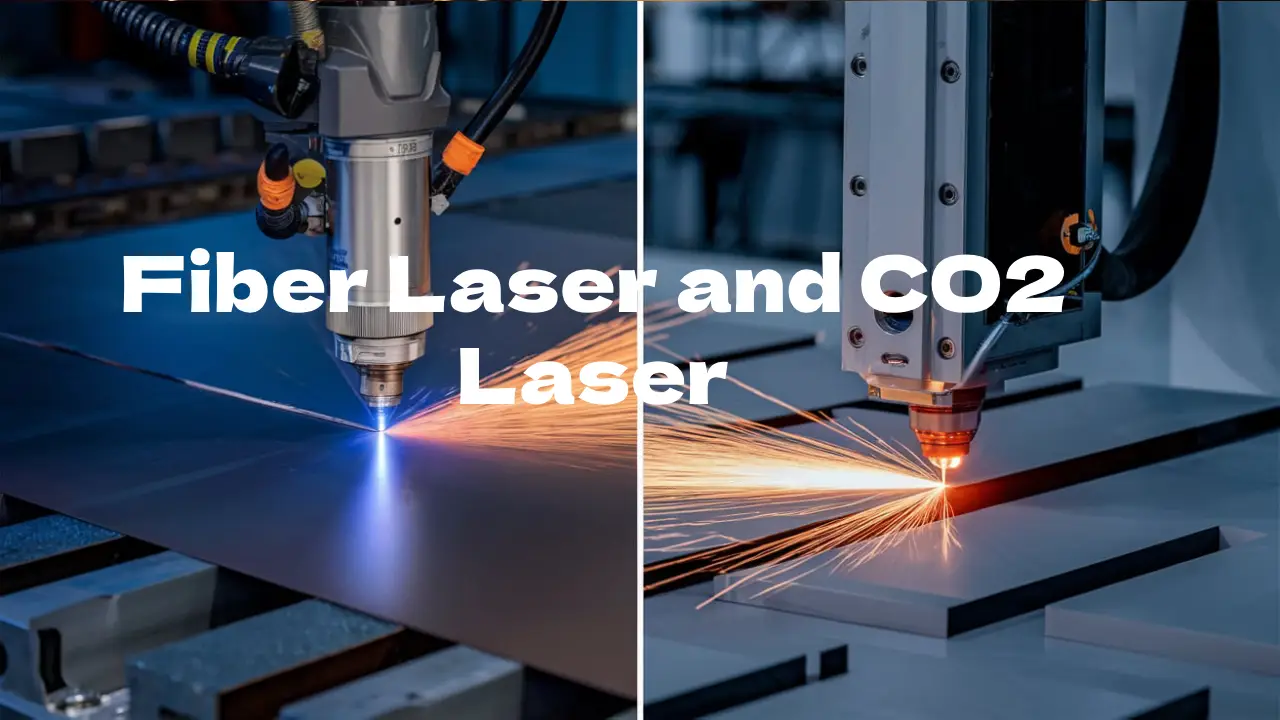
Figura 2: Vista divisa che confronta il taglio di lamiere con laser a fibra e laser a CO2 con scintille luminose.
Quali sono i principali vantaggi del taglio laser per i componenti in lamiera?
I principali vantaggi del taglio laser per la lamiera comprendono l'assenza di deflessione meccanica dell'utensile , l'eliminazione dei costi dedicati agli stampi di stampaggio e l'integrazione automatizzata del software per l'efficienza del nesting che aumenta la resa del materiale oltre l'85%. Con un tempo di perforazione continuo rapido inferiore a 0,1 secondi su spessori medi, la fabbricazione laser facilita le iterazioni di progettazione nello stesso giorno, la geometria concentrica stretta da foro a bordo e i ritagli complessi fino a 0,5 volte lo spessore del materiale.
Flessibilità senza utensili
- CAD/CAM può generare automaticamente il codice G per la produzione, ottenendo una risposta agile dei vantaggi del taglio laser per la lamiera.
- L'eliminazione delle fasi di produzione degli utensili riduce drasticamente i tempi di consegna, il che è ideale per un'iterazione rapida nella fase di ricerca e sviluppo e riduce al minimo l'impegno di capitale di investimento .
Ottimizzazione del Nesting e precisione geometrica
- Il tasso di scarto è stato ridotto attraverso una combinazione di taglio a bordo comune e smistamento completamente automatizzato senza microconnettori, da oltre il 25% di stampaggio a meno del 12%. Il layout ottimizzato utilizzando il software di nesting della lamiera ha reso possibile l'utilizzo dell'acciaio inossidabile 316 a una percentuale superiore all'88%.
- Il raggiungimento dei limiti di lavorazione di piccolo diametro (d/t ≥ 0,5) è stato un passo avanti, i segni dell'utensile senza soluzione di continuità su smussi irregolari, soddisfacendo i requisiti degli strumenti di precisione. Il taglio laser per piccoli lotti, secondo il rapporto benchmark FMA 2025, riduce i costi dell’88% rispetto ai tradizionali strumenti di stampaggio e accorcia anche il ciclo di verifica del primo pezzo del 74%. Combinando professionale servizi di lavorazione della lamiera , è possibile ottenere l'ottimizzazione dei costi dell'intero processo, dal taglio laser all'assemblaggio del prodotto finito.
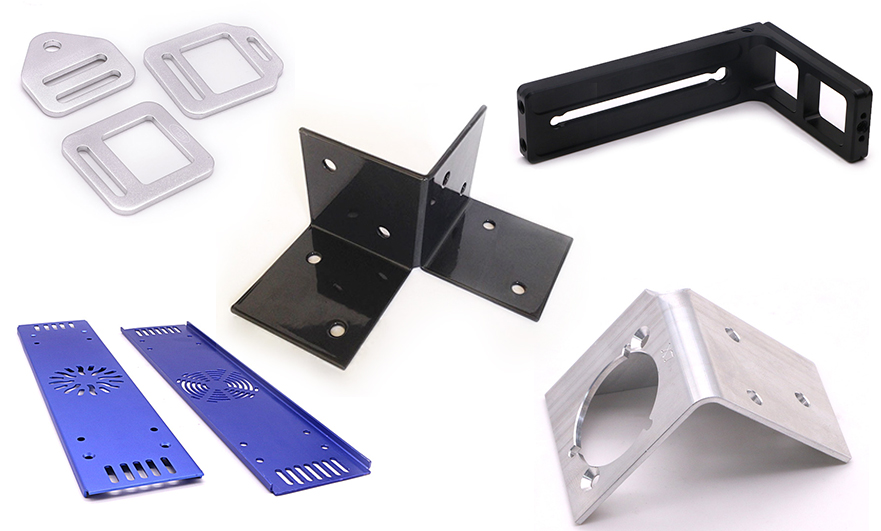
Figura 3: Vari componenti e staffe in lamiera tagliata al laser in diversi colori e finiture.
Come bilanciare precisione e impatto termico: taglio laser, getto d'acqua e plasma?
Il bilanciamento dei processi di taglio dipende dallo spessore, dalla degradazione termica consentita e dalla geometria del contorno. Il taglio laser, rispetto al getto d'acqua o al plasma, offre una produttività ottimale e un basso costo per i metalli inferiori a 20 mm, esibendo una zona interessata dal calore (HAZ) estremamente stretta compresa tra 0,1 mm e 0,2 mm. Il taglio a getto d'acqua elimina completamente la distorsione termica, obbligatoria per i materiali sensibili al calore di tipo aerospaziale superiori a 25 mm. Il taglio al plasma rappresenta la soluzione sfusa più economica per lamiere strutturali pesanti superiori a 25 mm.
Differenze nei meccanismi orizzontali tra i tre
- Fusione termica focalizzata ad alta energia rispetto all'abrazione abrasiva con acqua ad altissima pressione rispetto alla rifusione con arco ionico. La deviazione della perpendicolarità del laser è normalmente ≤1° entro 10 mm, il plasma solitamente mostra una rastremazione invertita di 2° - 5° e la compensazione dinamica della testa del getto d'acqua è generalmente ±0,5°.
- La scelta di un metodo adatto deve considerare e rispettare pienamente i limiti delle tecnologie di taglio laser, getto d'acqua e plasma per soddisfare i requisiti di assemblaggio preciso .
Zona alterata dal calore e controllo di qualità trasversale
- L'input di energia laser influisce localmente sull'indurimento intergranulare dell'acciaio inossidabile 304. La zona interessata dal calore (HAZ) può essere ridotta al minimo per evitare microfessurazioni dopo la piegatura di parti a parete sottile con il taglio laser. Una matrice di confronto tra i processi di taglio termico aiuterà nella scelta della tecnica di taglio per le leghe di titanio di grado aerospaziale .
- Le scorie/bave sul fondo del taglio devono essere rimosse mediante spurgo con azoto a 18 bar. Per i materiali sensibili al calore si consiglia un getto d'acqua con 0-HAZ ; tuttavia, l’inclusione abrasiva è ancora un possibile problema. Il giusto processo di produzione può essere deciso in base all'utilizzo della parte finale . Per materiali di durezza ultraelevata e caratteristiche tridimensionali complesse che non possono essere lavorate mediante taglio a caldo o taglio a getto d'acqua, Servizi di lavorazione CNC fornire una soluzione di lavorazione supplementare ideale.
Confronto delle finestre dei processi di taglio laser, getto d'acqua e plasma
|
Processo |
Intervallo di spessore (mm). |
Tolleranza (mm). |
Larghezza del taglio (mm). |
ZTA (mm). |
Costo operativo ($/ora). |
|---|---|---|---|---|---|
|
Laser a fibra |
0,5 - 25 |
±0,025 - ±0,10 |
0,10 - 0,25 |
0,05 - 0,20 |
15 - 30 |
|
Getto d'acqua |
1,0 - 150+ |
±0,08 - ±0,15 |
0,80 - 1,20 |
0 |
25 - 50 |
|
Plasma |
6 - 50+ |
±0,30 - ±0,80 |
1,50 - 3,50 |
1.20 - 3.50 |
20 - 40 |
|
Laser a fibra (spesso). |
12 - 25 |
±0,08 - ±0,15 |
0,20 - 0,30 |
0,15 - 0,30 |
25 - 45 |
|
Getto d'acqua (abrasivo). |
5 - 100 |
±0,10 - ±0,20 |
1.00 - 1.50 |
0 |
30 - 60 |
Secondo ASTM E165:2020 , i test con liquidi penetranti per le discontinuità superficiali garantiscono la qualità dei bordi tagliati.
Laser, getto d'acqua o plasma? Non prendere decisioni basate sull'intuizione. Segui la rubrica JS Precision Technology per ulteriori indicazioni sui test e sulla selezione dei processi fondamentali.
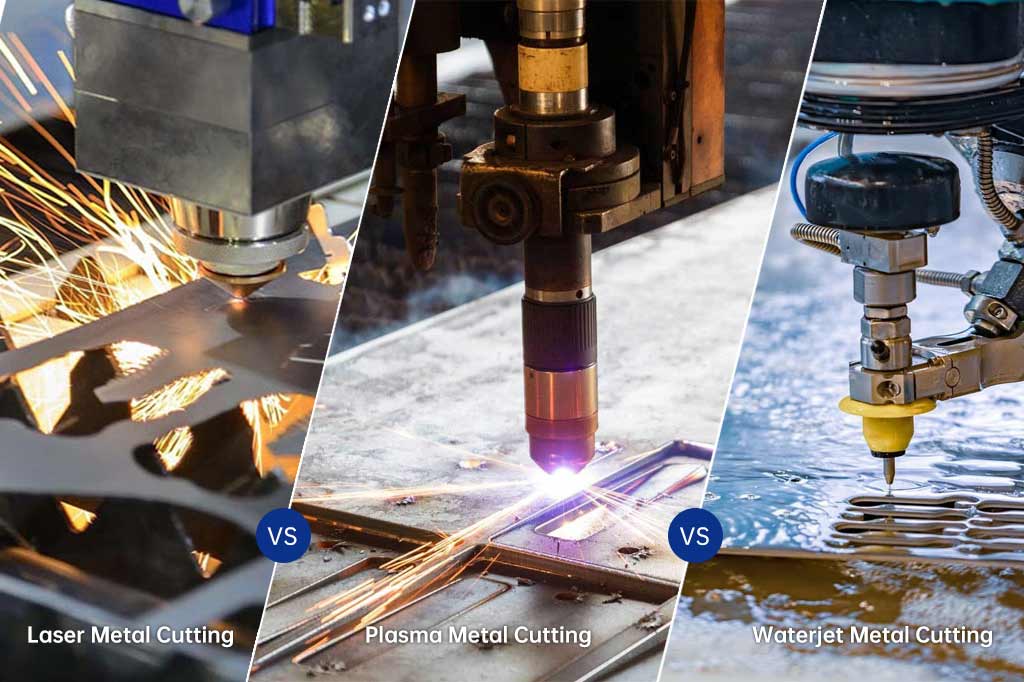
Figura 4: Confronto tra i processi di taglio dei metalli laser, plasma e getto d'acqua con scintille luminose.
Quali fattori di lavorazione determinano le tolleranze del taglio laser e la qualità dei bordi?
Tolleranze di taglio laser e qualità dei bordi sono regolati dalla purezza del gas di assistenza, dall'allineamento degli ugelli, dalla stabilità della messa a fuoco e dalla velocità di avanzamento del taglio rispetto allo spessore della lamiera. Per la fabbricazione di metalli sottili inferiori a 3 mm, i moderni sistemi in fibra CNC mantengono costantemente tolleranze dimensionali di ±0,03 mm e rugosità dei bordi inferiore a Ra 3,2 μm. L'azoto ad elevata purezza (≥99,999%) garantisce un bordo privo di ossidi.
Purezza del gas e rimozione delle incrostazioni di ossido
- L'azoto industriale ad elevata purezza (≥99,999%) effettua un taglio netto e netto che elimina la necessità del decapaggio. La produzione di uno strato sottile di 0,02 mm - 0,05 mm di fragile ossido di ferro durante la reazione dell'ossigeno nel taglio ha un impatto negativo sull'adesione dei rivestimenti (ASTM D3359).
- Per avere bordi puliti da ossidi, il punto di rugiada dell'azoto dovrebbe essere inferiore a -40°C per evitare che l'acqua interferisca con la reazione di ossigenazione e per garantire le condizioni microscopiche del taglio e la qualità della saldatura.
Controllo della rugosità e della tolleranza
- Quando la velocità di taglio è troppo elevata o la pressione dell'aria è troppo bassa, la rugosità superficiale aumenterà da Ra 3,2 μm a Ra 12,5 μm. Modificando il punto di messa a fuoco con metodi di controllo della qualità dei bordi, la profondità delle strisce può essere mantenuta entro 0,02 mm.
- L'area di tolleranza è estesa da ±0,025 mm per una piastra sottile da 1,0 mm a ±0,10 mm per una piastra spessa 12 mm. Quando una piastra diventa più spessa di 1 mm, la zona di tolleranza aumenta di circa 0,008 mm .

Come prevenire la distorsione termica e alleviare lo stress interno durante il taglio laser?
La distorsione termica si verifica quando l'apporto di calore locale concentrato allevia in modo non uniforme le sollecitazioni di rotolamento residue all'interno della lamiera, portando a deformazioni fuori piano. I produttori contrastano questo problema implementando la pianificazione distribuita del percorso termico, routine di taglio volante, ritenzione di microgiunti e geometrie di ingresso/uscita standardizzate. L'ottimizzazione del taglio in sequenza preserva la planarità della parte entro 0,5 mm per metro.
Meccanismo di rilascio dello stress interno con laminazione a freddo
- Quando la temperatura del punto laser supera istantaneamente i 1500°C , il campo di stress termico che si sovrappone allo stress interno anisotropo della materia prima provoca la deformazione e la deformazione della parte cava della piastra grande. Sarà necessario prevedere l’andamento della deformazione con la simulazione termica.
- La planarità massima del pannello di 0,3 mm/m può essere ottenuta con la microconnessione e il salto del taglio nella produzione reale ; in questo modo non solo si riduce la velocità di piegatura del rottame del 40%, ma si rende possibile anche la piegatura diretta senza correzione.
Pianificazione del percorso e bloccaggio a flessione
- Per prevenire l'ablazione concentrata continua localizzata, vengono utilizzati un salto CUTTER e un metodo di immissione di calore con rotazione regionale. Inoltre, vengono implementati metodi di taglio di distensione per mantenere l'aumento della temperatura locale al di sotto degli 80°C e per prevenire il cambiamento microstrutturale.
- Una microconnessione da 0,3 mm a 0,6 mm aiuta a prevenire la deformazione di piccole parti e il loro possibile contatto con la testa di taglio, mentre le geometrie di ingresso/uscita ottimizzate garantiscono la compatibilità di piegatura della lamiera con una tolleranza angolare di ±0,5° . Studiando approfonditamente il linee guida per la piegatura della lamiera può aiutare a prevedere il ritorno elastico durante la fase di progettazione ed eliminare ulteriormente il rischio di piegatura e fessurazione.
Quali metalli sono più adatti al taglio laser e quali comportano gravi rischi?
Gli acciai inossidabili austenitici ( acciaio inossidabile 304/316 ) e l'acciaio dolce strutturale offrono la massima stabilità al taglio. Le leghe non ferrose come l'alluminio 5052/6061 richiedono profili del fascio ad alta frequenza modulati e azoto ad alta pressione. Al contrario, le leghe non temprate ad alto contenuto di carbonio rischiano la rottura dei bordi martensitici e i pannelli rivestiti in PVC presentano rischi di tossicità.
Acciaio inossidabile e lega di alluminio comunemente usati
- L'acciaio inossidabile 304/316 necessita di azoto molto pulito e ad alta pressione in modo che non si formino carburi di cromo. Impostare la messa a fuoco su 1/3 dello spessore totale del materiale . Se si dispone di un materiale di spessore > 10 mm, è consigliabile eseguire una foratura progressiva e non solo un foro grande, altrimenti le linee di graffi a sezione trasversale così profondi potrebbero rovinare la lucidatura.
- La lega di alluminio 5052/6061 presenta una conduttività termica ultraelevata. La configurazione suggerita sarebbe un laser a fibra da almeno 2,0 kW accoppiato con azoto a 20 bar per evitare che il bagno fuso diventi turbolento e ottenere un taglio pulito e brillante privo di scorie. Questo materiale si adatta molto bene per lo più agli articoli esterni che necessitano di un pretrattamento di anodizzazione intensivo.
Rame, leghe ad alta riflettività e materiali di cui è severamente vietato il taglio
- I punti chiave della protezione del percorso ottico antiriflusso in fibra ottica e della tecnologia di perforazione defocalizzante, utilizzando i rischi di taglio dei metalli per valutare, possono prevenire danni ai componenti ottici e garantire la sicurezza delle apparecchiature.
- La produzione di cloro mediante film in PVC può corrodere le lenti delle guide; le lamiere zincate devono essere ventilate con alta efficienza per evitare schizzi di vapori di zinco; il rinvenimento a bassa temperatura è necessario per le leghe ad alto contenuto di carbonio per eliminare le microfessurazioni di trasformazione di fase martensitica ; non è assolutamente consentito tagliare materiali compositi clorurati senza alcuna protezione.
Parametri comuni di taglio laser di materiali in lamiera e guida alla compatibilità a valle
|
Materiale |
Spessore economico (mm). |
Gas e pressione assistiti |
Velocità di avanzamento (m/min). |
Qualità dei bordi |
Post-processo |
|---|---|---|---|---|---|
|
Acciaio inossidabile 304 |
0,5 - 12 |
N2, 15-20 bar |
1,5 - 4,0 |
Senza ossidi |
Saldatura diretta |
|
Acciaio inossidabile 316 |
0,5 - 10 |
N2, 18-22 bar |
1.2 - 3.5 |
Senza ossidi |
Saldatura TIG |
|
5052 Alluminio |
0,5 - 8 |
N2, 12-18 bar |
2.0 - 5.0 |
Liscio |
Cappotto a polvere |
|
6061 Alluminio |
0,5 - 10 |
N2, 15-20 bar |
1.8 - 4.5 |
Liscio |
Anodizzazione |
|
Acciaio dolce |
0,8 - 20 |
O2, 0,5-2 bar |
2,5 - 6,0 |
Scala |
Rettifica |
Secondo ASTM A1008/A1008M:2020 , le specifiche della lamiera di acciaio laminata a freddo definiscono le soglie di resistenza allo snervamento.
Secondo ISO 898-1:2013 , le proprietà meccaniche degli elementi di fissaggio in acciaio al carbonio specificano i requisiti di durezza.
Domande frequenti
Q1: Qual è la differenza principale tra il laser a fibra e il laser a CO2 nella fabbricazione dei metalli?
I laser a fibra funzionano a una lunghezza d'onda di 1,064 μm con un'efficienza di conversione fotoelettrica del 35%–45%, tre volte quella dei laser a CO2. Tagliano lamiere sottili (≤6 mm) e metalli non ferrosi (rame, alluminio) 2–3 volte più velocemente; I laser CO2 mantengono un leggero vantaggio nella ruvidità del bordo solo quando si taglia acciaio al carbonio extra spesso (>25 mm).
D2: Perché l'azoto ad alta pressione è preferibile all'ossigeno per il taglio dell'acciaio inossidabile?
L'azoto ad alta pressione (15–20 bar) elimina il metallo fuso lasciando una superficie metallica pura, brillante e priva di ossidi, che può essere saldata o rivestita direttamente senza la necessità di decapaggio. Poi di nuovo, la scaglia di ossido di ferro lasciata dal taglio dell'ossigeno si sfalda facilmente e diventa nera.
D3: Quali standard di precisione dimensionale del taglio laser ci si può aspettare quando si tagliano lamiere?
Per lamiere più sottili (≤3 mm), le tolleranze dimensionali sono nell'intervallo di ±0,025–±0,05 mm e il requisito diventa ancora più ampio (±0,08–±0,15 mm), per piastre medio/spesse (6–12 mm) di cui questo livello di precisione soddisfa le principali esigenze di assemblaggio di custodie armadi staffe ecc.
D4: In che modo la larghezza del taglio influisce sull'efficienza del nesting delle parti metalliche?
La larghezza del taglio laser è di soli 0,10–0,25 mm, molto più stretta di quella del taglio a getto d'acqua (1,0 mm) o al plasma (2,5 mm). Questo taglio estremamente stretto consente il taglio su linea comune, spingendo i tassi di utilizzo del materiale oltre l'85% e riducendo significativamente gli sprechi di materiali costosi.
Q5: Quando un ingegnere dovrebbe specificare il taglio a getto d'acqua anziché il taglio laser?
Il taglio a getto d'acqua è necessario per spessori superiori a 25 mm o se il materiale non consente una zona interessata dal calore (ZTA). Essendo un processo di erosione a freddo, il taglio a getto d'acqua non lascia ZTA, in questo modo perfettamente adatto per parti con requisiti di resistenza alla fatica come componenti aeronautici in titanio, pannelli compositi multistrato e grandi sbarre spesse in rame puro
D6: In che modo la qualità del bordo tagliato al laser influisce sulle successive operazioni di piegatura della pressa piegatrice?
I punti di inizio delle cricche da flessione possono essere scorie o microfessure sul bordo inferiore, in particolare se la direzione di piegatura è perpendicolare alla direzione di laminazione. Inoltre, la rastremazione del bordo o la bava nella parte inferiore possono causare l'inclinazione del registro posteriore e quindi l'errore dell'angolo di piegatura può aumentare da 0,5° a 1,5°. I bordi tagliati di qualità porteranno a una piegatura accurata.
Q7: Quali dati tecnici devo inviare per ottenere un preventivo di produzione accurato?
Quando richiedi un preventivo, per favore inviare modelli 3D (STEP/IGES) e disegni tecnici 2D (DXF/DWG), specificando la qualità del materiale, le tolleranze e gli standard di finitura superficiale. Fornire quantità in batch aiuta con l'ottimizzazione del nidificazione e la determinazione dei prezzi.
D8: Il taglio laser è in grado di gestire leghe riflettenti come rame, ottone e alluminio lucidato?
I laser a fibra dotati di isolatori ottici e modulazione della forma d'onda possono tagliare in sicurezza rame, ottone e alluminio con finitura a specchio. Per evitare spruzzi di ritorno viene utilizzato il gas di assistenza azoto a 18–20 bar. Il piercing richiede livelli di potenza graduali e algoritmi di rampa a frequenza variabile per evitare che la luce riflessa all'indietro danneggi l'ottica.
Riepilogo
La lavorazione dei metalli con taglio laser rappresenta l'apice della moderna agilità della lamiera. La corretta selezione dell'architettura laser, della chimica del gas di assistenza e della dinamica della messa a fuoco determina la ruvidità del bordo, la dissipazione del calore e l'affidabilità della piegatura . Per lamiere inferiori a 20 mm, il laser a fibra offre produttività, efficienza del taglio e ripetibilità senza pari.
Sei pronto a ottimizzare i tuoi progetti di lamiera per la produzione laser a fibra automatizzata? Carica i tuoi disegni 2D DXF o 3D STEP al nostro dipartimento di ingegneria per una revisione completa del Design for Manufacturability (DFM), l'ottimizzazione del percorso di taglio e un preventivo dettagliato entro 24 ore . Il nostro team tecnico calibrerà i parametri di taglio ideali e assisterà la strategia del gas per mantenere le parti rigorosamente entro la tolleranza del disegno.
Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

