 Français




La fabrication de métaux par découpe laser est une fabrication thermique sans contact qui utilise un faisceau laser collimaté focalisé de haute puissance pour couper/fondre/faire bouillir la tôle le long d'un chemin vectoriel dirigé par CNC . Un gaz d'assistance à haute pression (azote de haute pureté, oxygène ou air d'atelier filtré) évacue le matériau ainsi que le matériau fondu dans un agencement coaxial pour un bord propre, avec des écarts de coupe standard compris entre ±0,025 mm et ±0,05 mm pour les matériaux minces sans outillage physique . Les fabricants contemporains en dépendent pour créer des supports précis, des structures de boîtiers électroniques et des découpes de profils complexes à travers différentes qualités d'acier comme l'acier inoxydable, l'aluminium et l'acier au carbone.
La fabrication de métaux par découpe laser est un processus sans contact qui utilise un faisceau laser à fibre focalisé et un gaz d'assistance à haute pression pour trancher la tôle avec des tolérances aussi serrées que ± 0,025 mm et une zone affectée thermiquement inférieure à 0,2 mm . Pour les pièces de moins de 12 mm d'épaisseur, la découpe laser fibre surpasse le jet d'eau et le plasma en termes de vitesse, de qualité des bords et de coût ; pour les pièces plus épaisses ou sensibles à la chaleur, le jet d’eau est le choix le plus sûr.
Tableau récapitulatif de base : comparaison des processus de découpe laser
Découpe laser fibre est la solution optimale pour obtenir une tolérance de ±0,05 mm , une section transversale sans laitier et la vitesse de traitement la plus rapide pour les tôles d'une épaisseur inférieure à 12 mm . Elle doit cependant céder la place au découpage jet d'eau ou plasma pour les plaques plus épaisses (>25 mm) et aux conditions extrêmes avec une tolérance zéro pour la zone affectée thermiquement.
|
Dimension d'évaluation |
Découpe Laser Fibre |
Jet d'eau abrasif |
Plasma fin |
|---|---|---|---|
|
Épaisseur économique |
0,5 mm–25 mm (optimal ≤12 mm) |
1,0 mm–150 mm+ (plaque épaisse de préférence) |
6 mm–50 mm+ (ébauche structurelle) |
|
Tolérance standard |
±0,025 mm–±0,05 mm |
±0,08 mm–±0,15 mm |
±0,30 mm–±0,80 mm |
|
Largeur de saignée |
0,10 mm–0,25 mm (rendement de nidification élevé) |
0,80 mm à 1,20 mm (trait de scie moyen) |
1,50 mm–3,50 mm (perte de matière élevée) |
|
Zone affectée par la chaleur (ZAT) |
Minimale (0,05 mm à 0,20 mm) |
Absolument zéro HAZ (0 mm) |
Significatif (1,20 mm–3,50 mm) |
|
Compatibilité en aval |
Bords coupés à l'azote prêts à être peints/soudés sans meulage |
Excellente passivation des bords, mais nécessite une déshydratation antirouille |
Nécessite un meulage mécanique pour éliminer les scories et la couche durcie |
Selon ISO 9013:2017 , la classification de découpe thermique définit des plages de tolérance pour les procédés laser.
Quel est le principe de fonctionnement de base et la physique de la fabrication de métaux par découpe laser ?
La fabrication de métaux par découpe laser fonctionne en concentrant la lumière cohérente dans une densité de puissance focalisée supérieure à 10⁶ W/cm² , entraînant rapidement la tôle au-delà de sa température de fusion ou de vaporisation dans une micro-entaille. Simultanément, un flux de gaz d'assistance coaxial à haute pression , tel que de l'azote inerte à 15 à 20 bars ou de l'oxygène réactif à 0,5 à 5 bars, expulse la phase liquide fondue vers le bas et hors de la zone de coupe. Ce mécanisme thermomécanique sans contact empêche l'usure mécanique de l'outil et produit une saignée étroite jusqu'à 0,12 mm , sans induire de contrainte plastique importante sur la pièce.
Mécanisme de focalisation optique
- Les lentilles de collimation et de focalisation réduisent (condensent) la taille du point divergent à environ 0,05 mm – 0,15 mm. Lorsque la densité de puissance (l'irradiance focale) dépasse 10⁶ W/cm² , le matériau subit une fusion rapide, voire une évaporation, pour produire le sillon primaire.
- Pendant le processus d'usinage, un faisceau laser d'une puissance de 3 kW délivré sur un point focal de 0,08 mm de diamètre réduira le temps de traversée à 0,08 seconde , à condition que la pureté du gaz auxiliaire (azote ou oxygène) soit strictement maintenue pour empêcher les scories d'oxyde.
Contrôle de la focalisation et dynamique de décharge des scories
- La défocalisation négative est principalement utilisée pour la fusion de l'azote et pour couper de l'acier inoxydable ou de l'acier au carbone , en plaçant le point focal à l'intérieur de la plaque pour favoriser l'élimination des scories de fond . La défocalisation positive est principalement utilisée pour la coupe par combustion assistée par oxygène de l'acier au carbone épais, où elle agrandit la section transversale coupée, améliore l'efficacité de l'oxydation et réduit la formation de scories et de bavures.
- La taille de l'orifice de la buse (1,2 à 3,0 mm) et la séparation buse-plaque (0,5 à 1,0 mm) définissent le nombre de Mach du débit d'air. Pour une pression d'air auxiliaire inférieure à 10 bars, les scories fondues ne sont pas complètement évacuées par le gaz, c'est pourquoi la largeur de la saignée est modifiée pour diriger le flux de scories afin d'obtenir de meilleures performances d'élimination des scories.
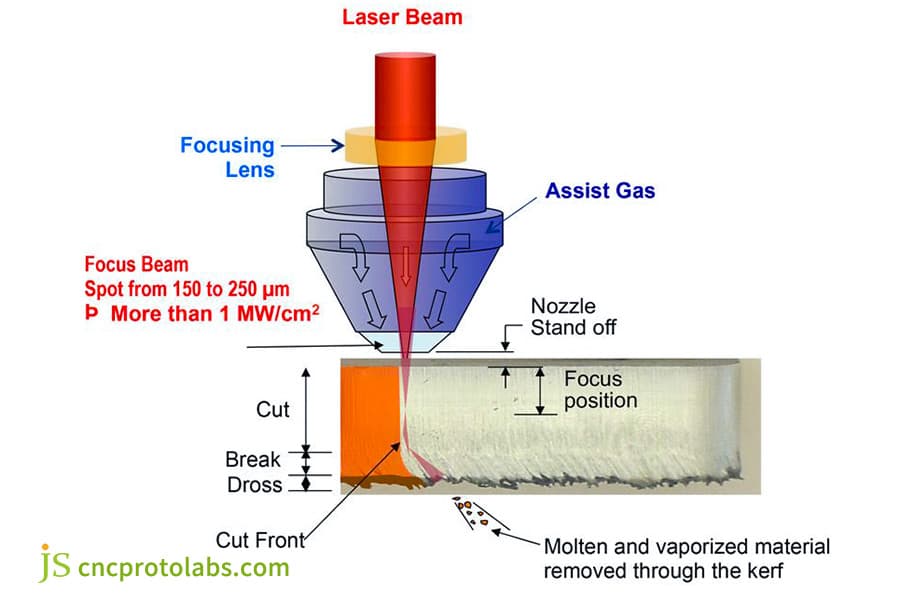
Figure 1 : Schéma montrant le faisceau laser, la lentille de focalisation, le gaz d'assistance et le front de coupe lors de la découpe du métal.
Comment la découpe laser à fibre se compare-t-elle au laser CO2 dans la fabrication métallique ?
La découpe laser à fibre, contrairement à la découpe laser CO₂, utilise des fibres optiques à semi-conducteurs dopées avec des éléments de terres rares pour produire une longueur d'onde de 1,064 µm , tandis que les lasers CO2 génèrent une longueur d'onde de 10,6 µm via une chambre d'excitation à gaz. La longueur d'onde de la fibre plus courte permet d'obtenir une efficacité de prise murale électrique-optique jusqu'à trois fois supérieure (35 % à 45 % contre 10 % à 12 %) et des taux d'absorption de photons supérieurs dans les métaux réfléchissants (cuivre, laiton, aluminium 6061) . Par conséquent, les systèmes à fibre coupent les métaux de épaisseur inférieure à 6 mm à une vitesse deux à trois fois supérieure à celle des lasers CO2 de puissance équivalente, tout en éliminant complètement les optiques d’alignement des miroirs.
Courbe de longueur d’onde en fonction du taux d’absorption des métaux
- Le laser à fibre à 1,064 µm offre une meilleure protection contre la réflexion et le rétroéclairage du laiton, du cuivre et de l'alliage d'aluminium 6061. Étant donné que le cuivre, le laiton et l'aluminium 6061 réfléchissent beaucoup plus fortement l'énergie du laser CO₂ ( le cuivre réfléchit environ 35 % de plus à 10,6 µm ), les lasers à fibre à 1,064 µm coupent ces métaux hautement réfléchissants de manière beaucoup plus stable et sans problème.
- En tirant parti de la longueur d'onde plus courte du laser à fibre, les opérateurs peuvent même polir les surfaces en aluminium tout en éliminant près de 90 % de l'énergie laser CO₂ rétro-réfléchie , et l'efficacité de la conversion photoélectrique est environ triplée.
Caractéristiques de vitesse et de maintenance
- Les lasers à fibre offrent un avantage significatif en termes de vitesse sur les tôles fines. Ils fonctionnent à une puissance de 3 kW et 6 kW et produisent un débit d'alimentation en acier inoxydable de 1,5 mm beaucoup plus rapide que celui des CO2. Lorsqu’il s’agit de plaques d’une épaisseur supérieure à 12 mm, l’avantage du CO2 en matière de rugosité de surface réapparaît. Pour cette raison, le coût de traitement des métaux réfléchissants (cuivre, laiton, aluminium 6061) doit être évalué de manière globale.
- Les systèmes à fibre optique réduisent les coûts d'exploitation annuels jusqu'à 70 % . La délivrance du faisceau à fibre optique est entièrement flexible, éliminant le besoin d' une maintenance étanche ou d'une compensation de distorsion ponctuelle sur le groupe réflecteur du trajet optique externe du CO2. De plus, l’exigence d’un étalonnage périodique des lentilles du collimateur est complètement éliminée.
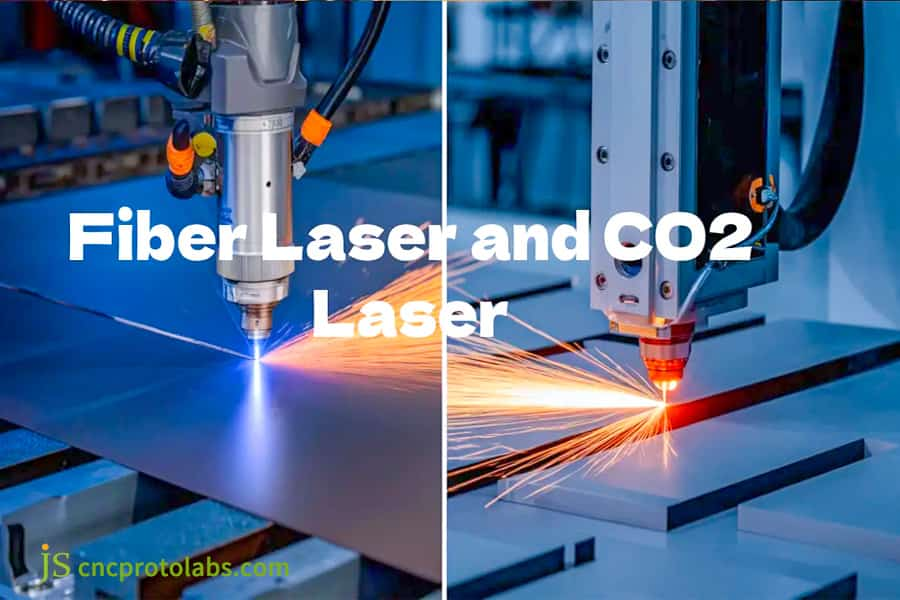
Figure 2 : Vue fractionnée comparant la découpe de tôles au laser à fibre et au laser CO2 avec des étincelles brillantes.
Quels sont les principaux avantages de la découpe laser pour les composants en tôle ?
Les principaux avantages de la découpe laser pour la tôle comprennent l'absence de déflexion mécanique de l'outil , l'élimination des coûts de matrices d'estampage dédiés et l'intégration automatisée d'un logiciel d'efficacité d'imbrication qui permet d'obtenir un rendement en matériau supérieur à 85 %. Avec un temps de perçage continu rapide inférieur à 0,1 seconde sur des calibres moyens, la fabrication au laser facilite les itérations de conception le jour même, une géométrie concentrique serrée du trou au bord et des découpes complexes jusqu'à 0,5 fois l'épaisseur du matériau.
Flexibilité sans outil
- La CAO/FAO peut générer automatiquement du code G pour la production, permettant ainsi une réponse agile aux avantages de la découpe laser pour la tôle.
- La suppression de l'étape d'outillage réduit considérablement le délai de livraison, ce qui est idéal pour une itération rapide dans la phase de R&D et minimise l'engagement de capital d'investissement .
Optimisation de l'imbrication et précision géométrique
- Le taux de rebut a été réduit grâce à une combinaison de découpe à bord commun et de tri entièrement automatisé sans micro-connecteurs, passant de plus de 25 % d'emboutissage à moins de 12 %. La disposition optimisée à l'aide d' un logiciel d'imbrication de tôle a permis d'utiliser l'acier inoxydable 316 à un taux supérieur à 88 %.
- L'atteinte des limites d'usinage de petit diamètre (d/t ≥ 0,5) a constitué une avancée majeure, avec des marquages d'outils sans couture sur des chanfreins irréguliers, répondant aux exigences des instruments de précision. La découpe laser en petits lots réduit les coûts de 88 % par rapport aux outils d'estampage traditionnels et raccourcit également le cycle de vérification de la première pièce de 74 %. En combinant professionnel services de fabrication de tôle , l'optimisation complète des coûts du processus, depuis la découpe laser jusqu'à l'assemblage du produit fini, peut être réalisée.
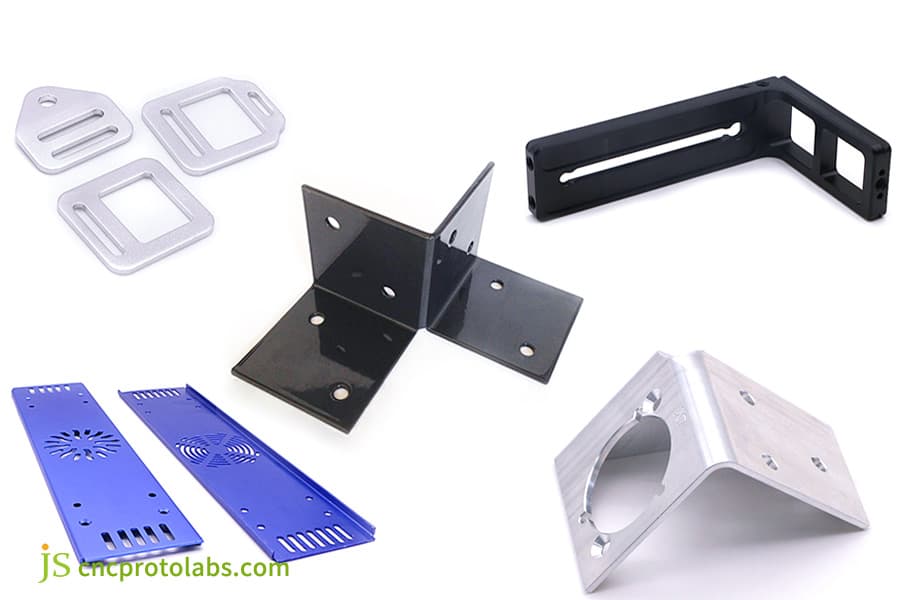
Figure 3 : Divers composants et supports en tôle découpés au laser dans différentes couleurs et finitions.
Comment équilibrer précision et impact thermique : découpe laser, jet d'eau ou plasma ?
L'équilibrage des processus de découpe dépend de l'épaisseur, de la dégradation thermique autorisée et de la géométrie du contour. Parmi la découpe laser, le jet d'eau et le plasma, la découpe laser offre le meilleur débit et le coût le plus bas pour les métaux de moins de 20 mm, avec une zone affectée thermiquement (ZAT) extrêmement étroite de 0,1 à 0,2 mm . La découpe au jet d'eau élimine entièrement la distorsion thermique, obligatoire pour les matériaux sensibles à la chaleur de qualité aérospatiale de plus de 25 mm. Le découpage au plasma représente la solution en vrac la plus rentable pour les plaques structurelles lourdes dépassant 25 mm.
Différences dans les mécanismes horizontaux entre les trois
- Fusion thermique focalisée à haute énergie (laser) vs ablation abrasive au jet d'eau à ultra haute pression (jet d'eau) vs refusion à l'arc ionisé (plasma). L'écart de perpendiculaire du laser est normalement ≤ 1° dans un rayon de 10 mm, le plasma présente généralement une conicité inversée de 2° à 5° et la compensation dynamique de la tête du jet d'eau est généralement de ± 0,5°.
- La sélection d'une méthode appropriée doit pleinement prendre en compte et respecter les limites des technologies de découpe laser, jet d'eau et plasma pour répondre aux exigences d'assemblage précis .
Zone affectée par la chaleur et contrôle qualité transversal
- L'apport d'énergie laser affecte localement le durcissement intergranulaire de l'acier inoxydable 304. La zone affectée thermiquement (HAZ) peut être minimisée pour éviter les microfissures après le pliage de pièces découpées au laser à parois minces. Une matrice de comparaison entre les procédés de coupage thermique aidera au choix de la technique de coupage des alliages de titane de qualité aérospatiale .
- Les scories/bavures au fond de la coupe doivent être éliminées par purge avec de l'azote à 18 bars. Un jet d'eau ayant 0-HAZ est recommandé pour les matériaux sensibles à la chaleur ; cependant, l'incorporation d'abrasif reste un problème possible. Le bon processus de fabrication peut être décidé en fonction de l'utilisation de la pièce finale . Pour les matériaux de très haute dureté et les caractéristiques tridimensionnelles complexes qui ne peuvent pas être traitées par découpe à chaud ou au jet d'eau, Services d'usinage CNC fournir une solution d’usinage supplémentaire idéale.
Comparaison des fenêtres des processus de découpe laser, jet d'eau et plasma
|
Processus |
Plage d'épaisseur (mm) |
Tolérance (mm) |
Largeur de saignée (mm) |
ZAT (mm) |
Coût d'exploitation ($/h) |
|---|---|---|---|---|---|
|
Laser à fibre |
0,5 à 25 |
±0,025–±0,10 |
0,10-0,25 |
0,05 à 0,20 |
15-30 |
|
Jet d'eau |
1,0 à 150+ |
±0,08–±0,15 |
0,80-1,20 |
0 |
25-50 |
|
Plasma |
6 à 50 ans et plus |
±0,30–±0,80 |
1,50-3,50 |
1h20-15h50 |
20-40 |
|
Laser à fibre (épais) |
12-25 |
±0,08–±0,15 |
0,20-0,30 |
0,15-0,30 |
25-45 |
|
Jet d'eau (abrasif) |
5 à 100 |
±0,10–±0,20 |
1h00-1h50 |
0 |
30-60 |
Selon ASTM E165:2020 , le ressuage des discontinuités de surface garantit la qualité des bords de coupe.
Laser, jet d'eau ou plasma ? Ne prenez pas de décisions basées sur votre intuition. Suivez la colonne JS Precision Technology pour plus de conseils sur les tests et la sélection des processus difficiles.
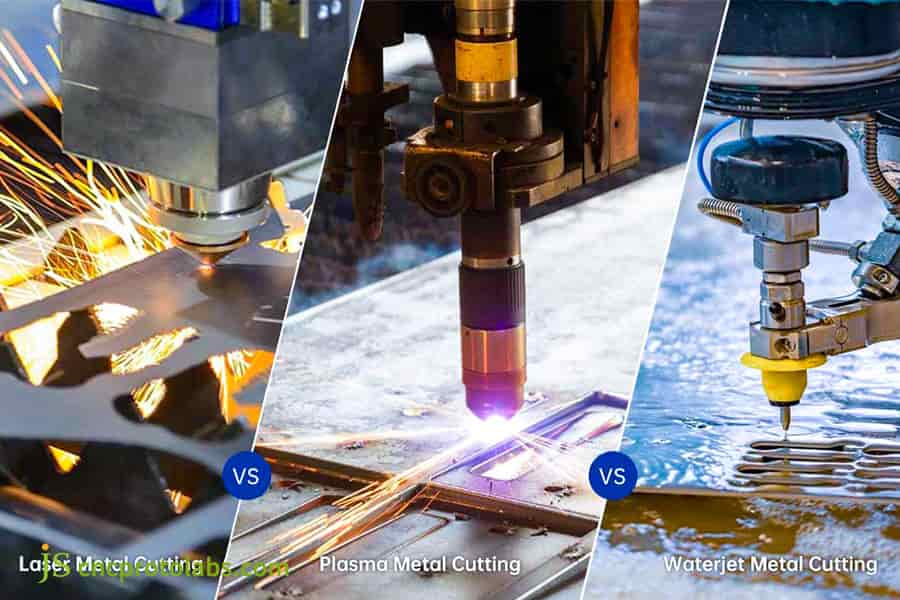
Figure 4 : Comparaison des processus de découpe de métaux au laser, au plasma et au jet d'eau avec des étincelles brillantes.
Quels facteurs de traitement régissent les tolérances de découpe laser et la qualité des bords ?
Tolérances de découpe laser et qualité des bords sont régis par la pureté du gaz d'assistance, l'alignement des buses, la stabilité de la focalisation et la vitesse d'avance de coupe par rapport à l'épaisseur de la feuille. Pour la fabrication de métaux minces inférieurs à 3 mm, les systèmes de fibres CNC modernes maintiennent systématiquement des tolérances dimensionnelles de ± 0,03 mm et une rugosité des bords inférieure à Ra 3,2 μm. L'azote de haute pureté (≥99,999 %) garantit un bord sans oxyde.
Pureté du gaz et élimination du tartre d'oxyde
- L'azote industriel de haute pureté (≥99,999 %) permet une coupe nette et nette qui élimine le besoin de décapage. La production d'une fine couche d'oxyde de fer fragile de 0,02 mm à 0,05 mm lors de la réaction de l'oxygène lors de la découpe a un impact négatif sur l'adhérence des revêtements (ASTM D3359).
- Pour obtenir des bords sans oxyde, le point de rosée de l'azote doit être inférieur à _——40 °C pour éviter que l'humidité n'interfère avec la réaction d'oxydation et pour préserver à la fois la microstructure des bords et la qualité de la soudure.
Contrôle de rugosité et de tolérance
- Lorsque la vitesse de coupe est trop rapide ou que la pression de l'air est trop faible, la rugosité de la surface passe de Ra 3,2 μm à Ra 12,5 μm. En ajustant le point focal à l'aide de méthodes de contrôle de la qualité des bords, la profondeur des rayures peut être maintenue à moins de 0,02 mm.
- La zone de tolérance s'étend de ±0,025 mm pour une plaque mince de 1,0 mm à ±0,10 mm pour une plaque de 12 mm d'épaisseur. À mesure qu'une plaque devient plus épaisse de 1 mm, la zone de tolérance augmente d'environ 0,008 mm .

Comment prévenir la distorsion thermique et soulager les contraintes internes lors de la découpe laser ?
La distorsion thermique se produit lorsqu'un apport de chaleur local concentré soulage de manière non uniforme les contraintes de roulement résiduelles dans la tôle, conduisant à une déformation hors plan. Les fabricants contrecarrent cela en mettant en œuvre une planification distribuée du chemin de chaleur, des routines de coupe à la volée, la rétention des micro-joints et des géométries d'entrée/sortie standardisées. L'optimisation de la découpe séquentielle préserve la planéité des pièces à moins de 0,5 mm par mètre.
Mécanisme de libération des contraintes internes par laminage à froid
- Lorsque la température du point laser dépasse instantanément 1 500 °C , le champ de contrainte thermique chevauchant la contrainte interne anisotrope de la matière première entraîne le gauchissement et la déformation de la grande partie creuse de la plaque. Prédire la tendance de la déformation avec une simulation thermique sera nécessaire.
- La planéité maximale de la planche de 0,3 mm/m peut être obtenue avec une micro-connexion et une découpe par sauts en production réelle ; Ainsi, non seulement le taux de chute de pliage est réduit de 40 %, mais le pliage direct sans correction est également rendu possible.
Planification du chemin et serrage en flexion
- Pour éviter une ablation concentrée continue localisée, une méthode d’apport de chaleur par saut et par rotation régionale est utilisée. En outre, des méthodes de découpe avec soulagement des contraintes sont mises en œuvre pour maintenir l'augmentation de la température locale en dessous de 80 °C et pour empêcher les changements microstructuraux.
- Un micro-joint de 0,3 à 0,6 mm empêche la déformation des petites pièces et leur contact accidentel avec la tête de coupe, tandis que les géométries d'entrée/sortie optimisées garantissent une compatibilité de flexion dans la tolérance angulaire de ±0,5° . En étudiant minutieusement le directives de pliage de tôle peut aider à prédire le retour élastique pendant la phase de conception et à éliminer davantage le risque de flexion et de fissuration.
Quels métaux sont les mieux adaptés à la découpe laser et lesquels présentent de graves dangers ?
Les aciers inoxydables austénitiques ( acier inoxydable 304/316 ) et les aciers doux de construction offrent la plus grande stabilité de coupe. Les alliages non ferreux tels que l'aluminium 5052/6061 nécessitent des profils de faisceaux haute fréquence modulés et de l'azote haute pression. À l’inverse, les alliages non trempés à haute teneur en carbone risquent des fissures martensitiques, et les panneaux revêtus de PVC présentent des risques de toxicité.
Acier inoxydable et alliage d'aluminium couramment utilisés
- L’acier inoxydable 304/316 nécessite de l’azote très propre à haute pression afin d’éviter la formation de carbures de chrome. Vous définissez la mise au point sur 1/3 de l'épaisseur totale du matériau . Si vous avez un matériau > 10 mm d'épaisseur, un perçage progressif est préférable à un seul perçage et non à un seul gros trou, sinon les lignes provenant de rayures transversales d'une telle profondeur pourraient gâcher le polissage.
- L'alliage d'aluminium 5052/6061 présente une conductivité thermique ultra élevée. La configuration suggérée serait un laser à fibre d'au moins 2,0 kW couplé à 20 bars d'azote pour empêcher le bain de fusion de devenir turbulent et aboutir à une coupe nette et brillante, exempte de scories. Ce matériau s'adapte généralement très bien aux éléments extérieurs nécessitant un prétraitement d'anodisation intensif.
Cuivre, alliages à haute réflectivité et matériaux dont la découpe est strictement interdite
- Les mesures clés (protection contre la réflexion arrière des fibres optiques et technologie de perçage défocalisé, évaluées par rapport aux critères de risque de coupure de métal ) préviennent les dommages aux composants optiques et garantissent la sécurité des équipements .
- La production de chlore par un film PVC est capable de corroder les lentilles des rails de guidage ; les tôles galvanisées doivent être ventilées avec une grande efficacité pour éviter les éclaboussures de vapeur de zinc ; un revenu à basse température est nécessaire pour les alliages à haute teneur en carbone afin d' éliminer les microfissures de transformation de phase martensitique ; la découpe de matériaux composites chlorés sans aucune protection n'est absolument pas autorisée.
Paramètres courants de découpe laser des matériaux de tôlerie et guide de compatibilité en aval
|
Matériel |
Épaisseur économique (mm) |
Assistance Gaz et Pression |
Vitesse d'alimentation (m/min) |
Qualité des bords |
Post-traitement |
|---|---|---|---|---|---|
|
304 inoxydable |
0,5 à 12 |
N2, 15-20 bars |
1,5 à 4,0 |
Sans oxyde |
Soudage direct |
|
316 Inox |
0,5 à 10 |
N2, 18-22 bars |
1,2 à 3,5 |
Sans oxyde |
Soudage TIG |
|
5052 Aluminium |
0,5 à 8 |
N2, 12-18 bars |
2,0 à 5,0 |
Lisse |
Revêtement en poudre |
|
Aluminium 6061 |
0,5 à 10 |
N2, 15-20 bars |
1,8 à 4,5 |
Lisse |
Anodisation |
|
Acier doux |
0,8-20 |
O2, 0,5 à 2 bars |
2,5 à 6,0 |
Échelle |
Affûtage |
Selon ASTM A1008/A1008M:2020 , les spécifications des tôles d'acier laminées à froid définissent les seuils de limite d'élasticité.
FAQ
Q1 : Quelle est la principale différence entre le laser à fibre et le laser CO2 dans la fabrication métallique ?
Les lasers à fibre fonctionnent à une longueur d'onde de 1,064 μm avec une efficacité de conversion photoélectrique de 35 à 45 %, soit trois fois celle des lasers CO2. Ils coupent des tôles fines (≤6 mm) et des métaux non ferreux (cuivre, aluminium) 2 à 3 fois plus rapidement ; Les lasers CO2 conservent un léger avantage en termes de rugosité des bords uniquement lors de la découpe d'acier au carbone très épais (>25 mm).
Q2 : Pourquoi l'azote à haute pression est-il préféré à l'oxygène pour couper l'acier inoxydable ?
L'azote à haute pression (15 à 20 bars) élimine le métal en fusion, laissant une surface métallique pure et brillante, sans oxyde, qui peut être directement soudée ou revêtue sans avoir besoin de décapage . En revanche, le tartre d’oxyde de fer laissé par l’oxycoupage s’écaille sous forme de résidu noir.
Q3 : À quelles normes de précision dimensionnelle de découpe laser peut-on s'attendre lors de la découpe de tôles ?
Pour les feuilles plus fines (≤ 3 mm), les tolérances dimensionnelles sont comprises entre ± 0,025 et ± 0,05 mm et pour les plaques moyennes et épaisses (6 à 12 mm), la tolérance se relâche à ± 0,08 à ± 0,15 mm , ce qui répond toujours aux exigences d'assemblage des boîtiers, des armoires et des supports.
Q4 : Quel est l'impact de la largeur de saignée sur l'efficacité d'imbrication des pièces métalliques ?
La largeur de saignée laser n'est que de 0,10 à 0,25 mm, bien plus étroite que celle de la découpe au jet d'eau (1,0 mm) ou au plasma (2,5 mm). Ce trait de scie extrêmement étroit permet une coupe en ligne commune, poussant les taux d'utilisation des matériaux au-dessus de 85 % et réduisant considérablement le gaspillage de matériaux coûteux.
Q5 : Quand un ingénieur doit-il spécifier la découpe au jet d’eau au lieu de la découpe au laser ?
La découpe au jet d'eau est requise pour les épaisseurs supérieures à 25 mm ou si le matériau ne permet pas de zone affectée par la chaleur (ZAT). Puisqu'il s'agit d'un processus de découpe à froid, le jet d'eau ne laisse aucune zone dangereuse, ce qui le rend idéal pour les pièces critiques en fatigue telles que les composants d'avions en titane, les panneaux composites multicouches et les grandes barres omnibus en cuivre pur.
Q6 : Comment la qualité des bords découpés au laser affecte-t-elle les opérations ultérieures de pliage avec presse plieuse ?
Les points d'initiation des fissures de flexion peuvent être des scories ou des microfissures sur le bord inférieur, en particulier si le sens de pliage est perpendiculaire au sens de laminage. De plus, la conicité des bords ou les scories au bas peuvent provoquer l'inclinaison de la butée arrière et ainsi l'erreur d'angle de courbure peut augmenter de 0,5° à 1,5°. Des bords coupés de qualité conduiront à un pliage précis.
Q7 : Quelles données techniques dois-je soumettre pour obtenir un devis de fabrication précis ?
Lors d'une demande de devis, veuillez soumettre des modèles 3D (STEP/IGES) et dessins techniques 2D (DXF/DWG), spécifiant la qualité du matériau, les tolérances et les normes de finition de surface. La fourniture de quantités par lots facilite l'optimisation de l'imbrication et la tarification.
Q8 : La découpe laser peut-elle gérer des alliages réfléchissants comme le cuivre, le laiton et l’aluminium poli ?
Les lasers à fibre équipés d'isolateurs optiques et de modulation de forme d'onde peuvent couper en toute sécurité le cuivre, le laiton et l'aluminium miroir. Un gaz d'assistance à l'azote à 18-20 bars est utilisé pour éviter les rétroprojections. Le perçage nécessite des niveaux de puissance échelonnés et des algorithmes de rampe à fréquence variable pour empêcher la lumière rétro-réfléchie d'endommager les optiques.
Résumé
La fabrication de métaux découpée au laser représente le summum de l’agilité moderne de la tôle. Une sélection appropriée de l'architecture laser, de la chimie des gaz d'assistance et de la dynamique de focalisation détermine la rugosité des bords, la dissipation thermique et la fiabilité du pliage . Pour les tôles de moins de 20 mm, le laser à fibre offre un débit, une efficacité de saignée et une répétabilité inégalés.
Prêt à optimiser vos conceptions de tôlerie pour une production automatisée au laser à fibre ? Téléchargez vos dessins 2D DXF ou 3D STEP à notre service d'ingénierie pour un examen complet de la conception pour la fabricabilité (DFM), une optimisation du chemin de coupe et un devis détaillé dans les 24 heures . Notre équipe technique calibrera les paramètres de coupe idéaux et vous assistera dans la stratégie de gaz pour maintenir vos pièces strictement dans les tolérances de dessin.
Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

