 Español




La fabricación de metales con corte por láser es una fabricación térmica sin contacto que utiliza un rayo láser colimado de alta potencia enfocado para cortar/fundir/hervir la chapa a lo largo de una trayectoria vectorial dirigida por CNC . El gas auxiliar de alta presión (nitrógeno de alta pureza, oxígeno o aire de taller filtrado) evacua el material más el material fundido en una disposición coaxial para obtener un borde limpio, con desviaciones de corte estándar en el rango entre ±0,025 mm y ±0,05 mm para materiales delgados sin herramientas físicas . Los fabricantes contemporáneos dependen de él para crear soportes precisos, estructuras de cajas electrónicas y cortes de perfiles complejos en diversos grados de acero, como acero inoxidable, aluminio y acero al carbono.
La fabricación de metales con corte por láser es un proceso sin contacto que utiliza un rayo láser de fibra enfocado y un gas auxiliar de alta presión para cortar láminas de metal con tolerancias tan ajustadas como ±0,025 mm y una zona afectada por el calor inferior a 0,2 mm . Para piezas de menos de 12 mm de espesor, el corte por láser de fibra supera al chorro de agua y al plasma en cuanto a velocidad, calidad de los bordes y costo; Para piezas más gruesas o sensibles al calor, el chorro de agua es la opción más segura.
Tabla de resumen principal: Comparación del proceso de corte por láser
Corte por láser de fibra es la solución óptima para lograr una tolerancia de ±0,05 mm , una sección transversal libre de escoria y la velocidad de procesamiento más rápida para láminas de metal con un espesor inferior a 12 mm . Sin embargo, debe dar paso al corte por chorro de agua o plasma para placas de mayor espesor (>25 mm) y condiciones extremas con tolerancia cero para la zona afectada por el calor.
|
Dimensión de evaluación |
Corte por láser de fibra |
Chorro de agua abrasivo |
Plasma fino |
|---|---|---|---|
|
Grosor Económico |
0,5 mm–25 mm (óptimo ≤12 mm) |
1,0 mm–150 mm+ (se prefiere placa gruesa) |
6 mm–50 mm+ (desbaste estructural) |
|
Tolerancia estándar |
±0,025 mm–±0,05 mm |
±0,08 mm–±0,15 mm |
±0,30 mm–±0,80 mm |
|
Ancho de corte |
0,10 mm–0,25 mm (alto rendimiento de anidación) |
0,80 mm–1,20 mm (corte medio) |
1,50 mm–3,50 mm (alta pérdida de material) |
|
Zona afectada por el calor (ZAT) |
Mínimo (0,05 mm–0,20 mm) |
Absolutamente cero HAZ (0 mm) |
Significativo (1,20 mm–3,50 mm) |
|
Compatibilidad posterior |
Bordes cortados con nitrógeno listos para pintar/soldar sin esmerilar |
Excelente pasivación de bordes, pero requiere deshidratación antioxidante. |
Requiere molienda mecánica para eliminar la escoria y la capa endurecida. |
De acuerdo a Norma ISO 9013:2017 , la clasificación de corte térmico define rangos de tolerancia para los procesos láser.
¿Cuál es el principio de funcionamiento básico y la física de la fabricación de metales con corte por láser?
La fabricación de metales con corte por láser opera concentrando luz coherente en una densidad de potencia enfocada que excede los 10⁶ W/cm² , impulsando rápidamente la lámina de metal más allá de su temperatura de fusión o vaporización dentro de un microcorte. Simultáneamente, una corriente coaxial de gas auxiliar de alta presión , como nitrógeno inerte a 15-20 bar u oxígeno reactivo a 0,5-5 bar, expulsa la fase líquida fundida hacia abajo y fuera de la zona de corte. Este mecanismo termomecánico sin contacto evita el desgaste mecánico de la herramienta y produce un corte estrecho de hasta 0,12 mm , sin inducir una tensión plástica masiva en la pieza de trabajo.
Mecanismo de enfoque óptico
- Las lentes de colimación y enfoque reducen (condensan) el tamaño del punto divergente a aproximadamente 0,05 mm-0,15 mm. Cuando la densidad de potencia (la irradiancia focal) supera los 10⁶ W/cm² , el material se funde rápidamente o incluso se evapora para producir el surco primario.
- Durante el proceso de mecanizado, un rayo láser con una potencia de 3 kW aplicado a un punto focal de 0,08 mm de diámetro reducirá el tiempo de espesor a 0,08 segundos , siempre que la pureza del gas auxiliar (nitrógeno u oxígeno) se mantenga estrictamente para impedir la escoria de óxido.
Control de enfoque y dinámica de descarga de escoria.
- El desenfoque negativo se utiliza principalmente para derretir nitrógeno y para corte de acero inoxidable o acero al carbono , colocando el punto focal dentro de la placa para favorecer la eliminación de escoria de fondo . El desenfoque positivo se utiliza principalmente para el corte por combustión asistido por oxígeno de acero al carbono grueso, donde aumenta la sección transversal de corte, mejora la eficiencia de oxidación y reduce la formación de escoria y rebabas.
- El tamaño del orificio de la boquilla (de 1,2 a 3,0 mm) y la separación entre la boquilla y la placa (de 0,5 a 1,0 mm) definen el número de Mach del flujo de aire. Para una presión de aire auxiliar inferior a 10 bar, la escoria fundida no se elimina completamente con gas, por lo que se cambia el ancho de la ranura para dirigir el flujo de escoria y obtener un mejor rendimiento de eliminación de escoria.
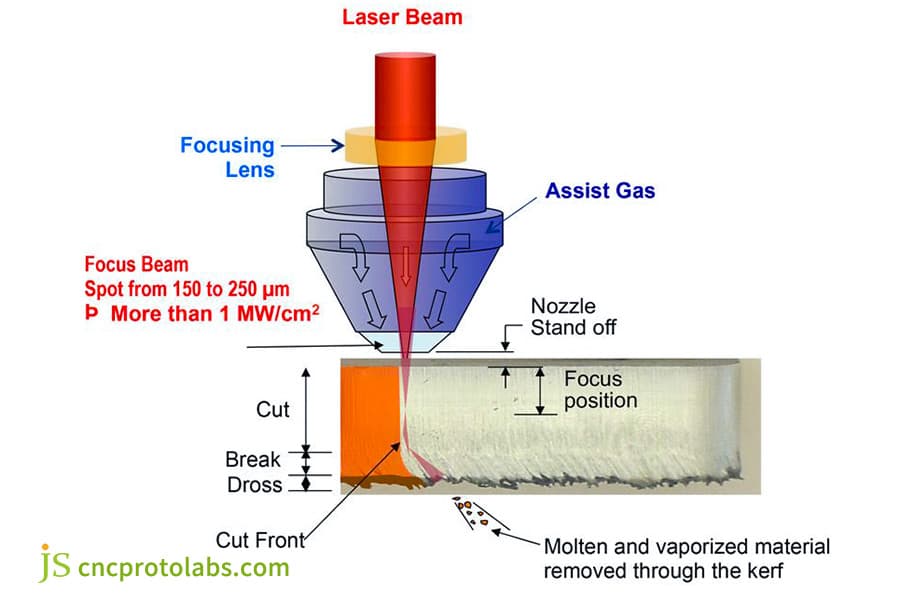
Figura 1: Diagrama que muestra el rayo láser, la lente de enfoque, el gas auxiliar y el frente de corte en el corte de metal.
¿Cómo se compara el corte por láser de fibra con el láser de CO2 en la fabricación de metales?
El corte por láser de fibra, a diferencia del corte por láser de CO₂, utiliza fibras ópticas de estado sólido dopadas con elementos de tierras raras para producir una longitud de onda de 1,064 µm , mientras que los láseres de CO2 generan una longitud de onda de 10,6 µm a través de una cámara de excitación de gas. La longitud de onda de fibra más corta logra una eficiencia del enchufe de pared eléctrico a óptico hasta tres veces mayor (35 %–45 % frente a 10 %–12 %) y tasas superiores de absorción de fotones en metales reflectantes (cobre, latón, aluminio 6061) . En consecuencia, los sistemas de fibra cortan metales de calibre fino de menos de 6 mm a dos o tres veces la velocidad de los láseres de CO2 de potencia equivalente y, al mismo tiempo, eliminan por completo la óptica de alineación del espejo.
Curva de longitud de onda versus tasa de absorción de metal
- El láser de fibra a 1,064 µm brinda una mejor protección contra la reflexión y la retroiluminación de latón, cobre y aleación de aluminio 6061. Debido a que el cobre, el latón y el aluminio 6061 reflejan la energía del láser de CO₂ mucho más fuertemente ( el cobre refleja aproximadamente un 35% más a 10,6 µm ), los láseres de fibra a 1,064 µm cortan estos metales altamente reflectantes de manera mucho más estable y sin problemas.
- Aprovechando la longitud de onda más corta del láser de fibra, los operadores pueden incluso pulir superficies de aluminio mientras eliminan casi el 90% de la energía del láser de CO₂ reflejada hacia atrás , y la eficiencia de conversión fotoeléctrica aumenta aproximadamente tres veces.
Características de velocidad y mantenimiento.
- Los láseres de fibra ofrecen una importante ventaja de velocidad en chapas finas. Operan a 3kW y 6kW de potencia y producen una velocidad de alimentación de acero inoxidable de 1,5 mm mucho más rápida que la de los CO2. Cuando se trata de placas de espesor superior a 12 mm, la ventaja de la rugosidad superficial del CO2 reaparece. Por esta razón, el coste de procesamiento de los metales reflectantes (cobre, latón, aluminio 6061) debe evaluarse exhaustivamente.
- Los sistemas de fibra óptica reducen los costos operativos anuales hasta en un 70% . La entrega del haz de fibra óptica es totalmente flexible, lo que elimina la necesidad de mantenimiento hermético o compensación de distorsión puntual en el grupo reflector de trayectoria óptica externa de CO2. Además, se elimina por completo el requisito de calibración periódica de la lente del colimador.
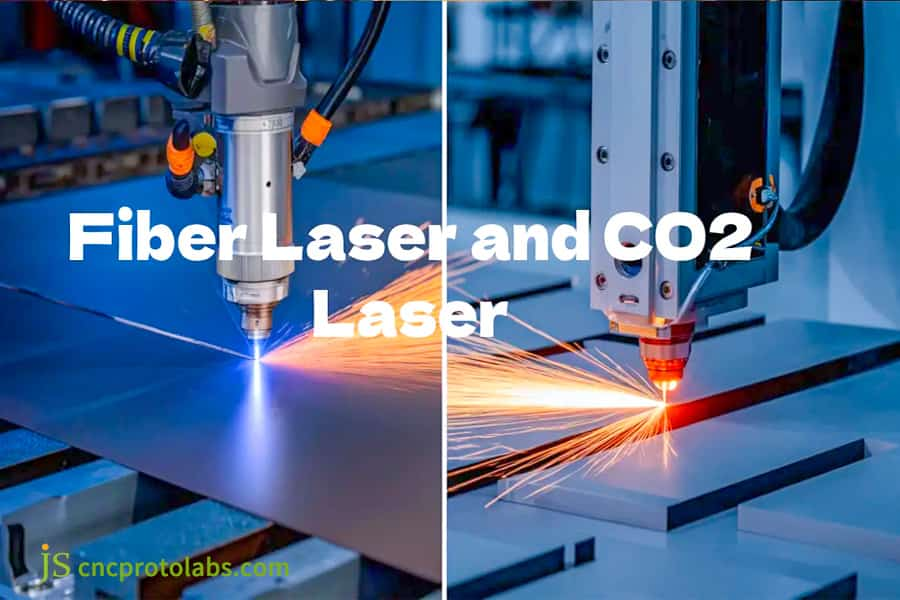
Figura 2: Vista dividida que compara láminas de metal cortadas con láser de fibra y láser de CO2 con chispas brillantes.
¿Cuáles son las principales ventajas del corte por láser para componentes de chapa metálica?
Las principales ventajas del corte por láser para chapa metálica incluyen deflexión cero de la herramienta mecánica , eliminación de costos de troqueles de estampado dedicados e integración de software de eficiencia de anidamiento automatizado que impulsa el rendimiento del material en más del 85 %. Con un tiempo de perforación continuo rápido de menos de 0,1 segundos en calibres medianos, la fabricación con láser facilita las iteraciones de diseño en el mismo día, una geometría concéntrica ajustada del orificio al borde y cortes complejos de hasta 0,5 veces el espesor del material.
Flexibilidad sin herramientas
- CAD/CAM puede generar automáticamente código G para la producción, logrando una respuesta ágil de las ventajas del corte por láser para chapa.
- La eliminación del paso de herramientas acorta drásticamente el tiempo de entrega, lo que es ideal para una iteración rápida en la fase de I+D y minimiza el compromiso de capital de inversión .
Optimización de anidamiento y precisión geométrica.
- La tasa de desperdicio se ha reducido mediante una combinación de corte de borde común y clasificación totalmente automatizada sin microconectores, de más del 25 % de estampado a menos del 12 %. El diseño optimizado mediante software de anidamiento de chapa ha hecho posible utilizar acero inoxidable 316 en una tasa superior al 88 %.
- Lograr límites de mecanizado de diámetro pequeño (d/t ≥ 0,5) ha sido un gran avance, marcas de herramienta sin costuras en chaflanes irregulares, que cumplen con los requisitos de los instrumentos de precisión. El corte por láser en lotes pequeños reduce el costo en un 88 % en comparación con las herramientas de estampado tradicionales y también acorta el ciclo de verificación de la primera pieza en un 74 %. Combinando profesionales servicios de fabricacion de chapa , se puede lograr la optimización de costos de todo el proceso, desde el corte por láser hasta el ensamblaje del producto terminado.
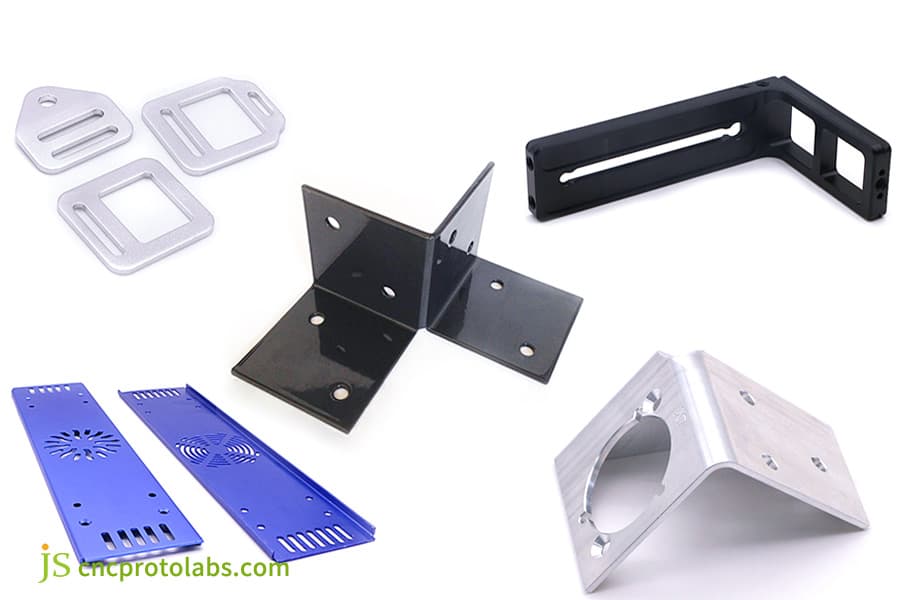
Figura 3: Varios componentes y soportes de chapa cortada con láser en diferentes colores y acabados.
¿Cómo equilibrar la precisión y el impacto térmico: corte por láser, chorro de agua o plasma?
El equilibrio de los procesos de corte depende del espesor, la degradación térmica permitida y la geometría del contorno. Entre el corte por láser, el chorro de agua y el plasma, el corte por láser ofrece el mejor rendimiento y el menor costo para metales de menos de 20 mm, con una zona afectada por el calor (HAZ) extremadamente estrecha de 0,1 a 0,2 mm . El corte por chorro de agua elimina por completo la distorsión térmica, obligatoria para materiales sensibles al calor de grado aeroespacial de más de 25 mm. El corte por plasma representa la solución a granel más rentable para placas estructurales pesadas que superan los 25 mm.
Diferencias en los mecanismos horizontales entre los tres.
- Fusión térmica enfocada de alta energía (láser) versus ablación abrasiva con chorro de agua a presión ultra alta (chorro de agua) versus refundición por arco ionizado (plasma). La desviación de la perpendicularidad del láser es normalmente ≤1° dentro de 10 mm, el plasma generalmente muestra un cono invertido de 2° a 5° y la compensación dinámica del cabezal del chorro de agua es generalmente de ±0,5°.
- La selección de un método adecuado debe considerar y respetar plenamente los límites de las tecnologías de corte por láser, chorro de agua y plasma para cumplir con los requisitos de un ensamblaje preciso .
Zona afectada por el calor y control de calidad transversal.
- La entrada de energía láser afecta localmente el endurecimiento intergranular del acero inoxidable 304. La zona afectada por el calor (HAZ) se puede minimizar para evitar microfisuras después de doblar piezas cortadas con láser de paredes delgadas. Una matriz de comparación entre procesos de corte térmico ayudará en la selección de la técnica de corte para aleaciones de titanio de grado aeroespacial .
- La escoria/rebabas en el fondo del corte se debe eliminar purgando con nitrógeno a 18 bar. Se recomienda un chorro de agua con 0-HAZ para materiales sensibles al calor; sin embargo, la incrustación abrasiva sigue siendo un posible problema. El proceso correcto de fabricación se puede decidir en función del uso que se le dará a la pieza final . Para materiales de dureza ultraalta y características tridimensionales complejas que no se pueden procesar mediante corte en caliente o corte por chorro de agua, Servicios de mecanizado CNC proporcionan una solución de mecanizado complementaria ideal.
Comparación de ventanas de procesos de corte por láser, chorro de agua y plasma
|
Proceso |
Rango de espesor (mm) |
Tolerancia (mm) |
Ancho de ranura (mm) |
ZAC (mm) |
Costo operativo ($/h) |
|---|---|---|---|---|---|
|
Láser de fibra |
0,5–25 |
±0,025–±0,10 |
0,10–0,25 |
0,05–0,20 |
15–30 |
|
Chorro de agua |
1,0–150+ |
±0,08–±0,15 |
0,80–1,20 |
0 |
25–50 |
|
Plasma |
6–50+ |
±0,30–±0,80 |
1,50–3,50 |
1,20–3,50 |
20–40 |
|
Láser de fibra (grueso) |
12-25 |
±0,08–±0,15 |
0,20–0,30 |
0,15–0,30 |
25–45 |
|
Chorro de agua (abrasivo) |
5–100 |
±0,10–±0,20 |
1,00–1,50 |
0 |
30–60 |
De acuerdo a Norma ASTM E165:2020 , las pruebas con líquidos penetrantes para detectar discontinuidades en la superficie garantizan la calidad del borde de corte.
¿Láser, chorro de agua o plasma? No tomes decisiones basadas en la intuición. Siga la columna JS Precision Technology para obtener más orientación sobre las pruebas y la selección de procesos intensivos.
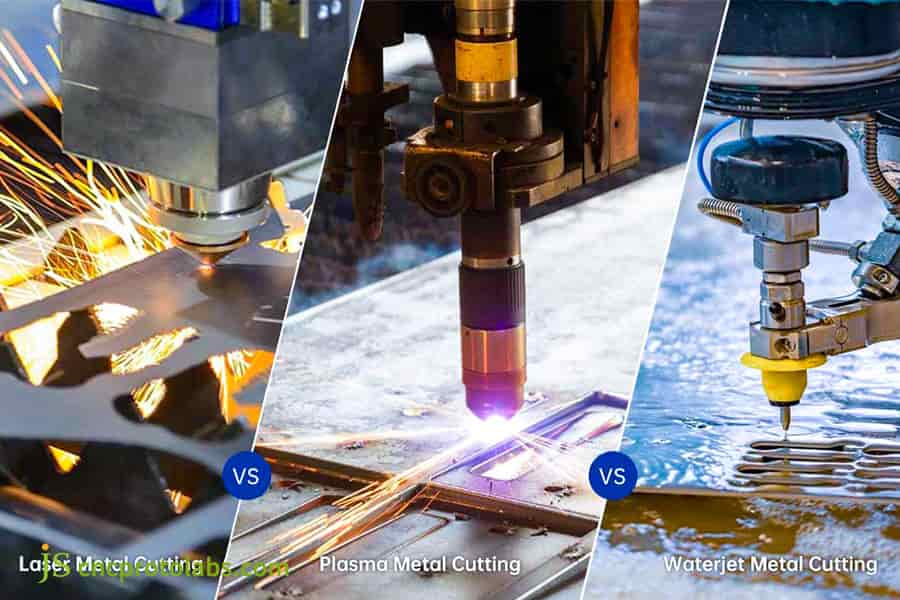
Figura 4: Comparación de procesos de corte de metales con láser, plasma y chorro de agua con chispas brillantes.
¿Qué factores de procesamiento rigen las tolerancias de corte por láser y la calidad de los bordes?
Tolerancias de corte por láser y calidad de los bordes. se rigen por la pureza del gas auxiliar, la alineación de las boquillas, la estabilidad del enfoque y la velocidad de alimentación de corte en relación con el espesor del calibre de la hoja. Para la fabricación de metales finos de menos de 3 mm, los modernos sistemas de fibra CNC mantienen consistentemente tolerancias dimensionales de ±0,03 mm y una rugosidad de los bordes inferior a Ra 3,2 μm. El nitrógeno de alta pureza (≥99,999%) garantiza un borde libre de óxido.
Pureza del gas y eliminación de incrustaciones de óxido.
- El nitrógeno industrial de alta pureza (≥99,999%) realiza un corte limpio y nítido que elimina la necesidad de decapado. La producción de una capa delgada de 0,02 mm a 0,05 mm de frágil óxido de hierro durante la reacción del oxígeno en el corte tiene un impacto negativo en la adhesión de los recubrimientos (ASTM D3359).
- Para obtener bordes libres de óxido, el punto de rocío del nitrógeno debe estar por debajo de _——40 °C para evitar que la humedad interfiera con la reacción de oxidación y preservar tanto la microestructura del borde como la calidad de la soldadura.
Control de rugosidad y tolerancia.
- Cuando la velocidad de corte es demasiado rápida o la presión del aire es demasiado baja, la rugosidad de la superficie aumentará de Ra 3,2 μm a Ra 12,5 μm. Al ajustar el punto focal utilizando métodos de control de calidad de los bordes, la profundidad de la franja se puede mantener dentro de 0,02 mm.
- El área de tolerancia se amplía desde ±0,025 mm para una placa de 1,0 mm de espesor hasta ±0,10 mm para una placa de 12 mm de espesor. A medida que una placa aumenta 1 mm de espesor, la zona de tolerancia aumenta aproximadamente 0,008 mm .

¿Cómo prevenir la distorsión térmica y aliviar la tensión interna durante el corte por láser?
La distorsión térmica surge cuando la entrada de calor local concentrada alivia de manera no uniforme las tensiones de rodadura residuales dentro de la chapa, lo que provoca una deformación fuera del plano. Los fabricantes contrarrestan esto implementando planificación de rutas de calor distribuidas, rutinas de corte de moscas, retención de microjuntas y geometrías de entrada y salida estandarizadas. La optimización del corte en secuencia preserva la planitud de la pieza dentro de 0,5 mm por metro.
Mecanismo de liberación de tensión interna laminada en frío.
- Cuando la temperatura del punto láser supera instantáneamente los 1500°C , el campo de tensión térmica que se superpone a la tensión interna anisotrópica de la materia prima da como resultado la deformación y deformación de la parte hueca de la placa grande. Será necesario predecir la tendencia de la deformación con simulación térmica.
- Se puede lograr la máxima planitud del tablero de 0,3 mm/m con microconexión y corte por saltos en producción real ; De esta manera no sólo se reduce en un 40% la tasa de desperdicio de doblado, sino que también se hace posible el doblado directo sin corrección.
Planificación de trayectorias y sujeción por flexión
- Para evitar la ablación concentrada continua localizada, se utiliza un CORTADOR de salto y un método de entrada de calor de rotación regional. Además, se implementan métodos de corte para aliviar la tensión para mantener el aumento de la temperatura local por debajo de 80 °C y evitar cambios microestructurales.
- Una microjunta de 0,3 a 0,6 mm evita la deformación de piezas pequeñas y su contacto accidental con el cabezal de corte, mientras que las geometrías de entrada y salida optimizadas garantizan la compatibilidad con la flexión dentro de una tolerancia angular de ±0,5° . Estudiando a fondo el pautas para doblar chapa puede ayudar a predecir la recuperación elástica durante la fase de diseño y eliminar aún más el riesgo de flexión y agrietamiento.
¿Qué metales son los más adecuados para el corte por láser y cuáles presentan graves peligros?
Los aceros inoxidables austeníticos ( acero inoxidable 304/316 ) y el acero dulce estructural ofrecen la mayor estabilidad de corte. Las aleaciones no ferrosas como el aluminio 5052/6061 requieren perfiles de haz modulados de alta frecuencia y nitrógeno a alta presión. Por el contrario, las aleaciones no templadas con alto contenido de carbono corren el riesgo de agrietarse martensíticamente en los bordes y los paneles recubiertos de PVC presentan riesgos de toxicidad.
Acero inoxidable y aleación de aluminio de uso común.
- El acero inoxidable 304/316 requiere nitrógeno muy limpio y a alta presión para que no se formen carburos de cromo. Establece el enfoque en 1/3 del espesor total del material . Si tiene un material de >10 mm de espesor, es preferible realizar una perforación progresiva a una sola perforación y no solo a un agujero grande, ya que de lo contrario, las líneas de los rayones de sección transversal tan profunda podrían arruinar el pulido.
- La aleación de aluminio 5052/6061 presenta una conductividad térmica ultraalta. La configuración sugerida sería un láser de fibra con al menos 2,0 kW acoplado con nitrógeno a 20 bar para evitar que el baño fundido se vuelva turbulento y produzca un corte limpio y brillante sin escoria. Este material combina muy bien con elementos exteriores que necesitan un pretratamiento intensivo de anodización.
Cobre, aleaciones de alta reflectividad y materiales cuyo corte está estrictamente prohibido.
- Las medidas clave (protección contra la reflexión trasera de fibra óptica y tecnología de perforación desenfocada, evaluadas según criterios de peligro de corte de metales ) previenen daños a los componentes ópticos y garantizan la seguridad del equipo .
- La producción de cloro mediante una película de PVC puede corroer las lentes de los rieles guía; las láminas galvanizadas deben ventilarse con alta eficiencia para evitar salpicaduras de vapor de zinc; se necesita templado a baja temperatura para aleaciones con alto contenido de carbono para eliminar las microfisuras de transformación de fase martensítica ; No está permitido cortar materiales compuestos clorados sin ningún tipo de protección.
Guía de compatibilidad posterior y parámetros de corte por láser de materiales comunes de chapa metálica
|
Materiales |
Espesor Económico (mm) |
Gas auxiliar y presión |
Velocidad de avance (m/min) |
Calidad del borde |
Post-Proceso |
|---|---|---|---|---|---|
|
304 inoxidable |
0,5–12 |
N2, 15-20 bares |
1,5–4,0 |
Sin óxido |
Soldadura directa |
|
316 inoxidable |
0,5–10 |
N2, 18-22 barras |
1,2–3,5 |
Sin óxido |
soldadura TIG |
|
Aluminio 5052 |
0,5–8 |
N2, 12-18 barras |
2,0–5,0 |
Liso |
capa de polvo |
|
Aluminio 6061 |
0,5–10 |
N2, 15-20 bares |
1,8–4,5 |
Liso |
Anodizado |
|
Acero dulce |
0,8–20 |
O2, 0,5 a 2 bares |
2,5–6,0 |
Escala |
Molienda |
De acuerdo a ASTM A1008/A1008M:2020 , las especificaciones de las láminas de acero laminadas en frío definen los umbrales de límite elástico.
Preguntas frecuentes
P1: ¿Cuál es la principal diferencia entre el láser de fibra y el láser de CO2 en la fabricación de metales?
Los láseres de fibra funcionan a una longitud de onda de 1,064 μm con una eficiencia de conversión fotoeléctrica del 35% al 45%, tres veces mayor que la de los láseres de CO2. Cortan láminas finas (≤6 mm) y metales no ferrosos (cobre, aluminio) entre 2 y 3 veces más rápido; Los láseres de CO2 conservan una ligera ventaja en la rugosidad de los bordes sólo cuando se corta acero al carbono extragrueso (>25 mm).
P2: ¿Por qué se prefiere el nitrógeno a alta presión al oxígeno para cortar acero inoxidable?
El nitrógeno a alta presión (15-20 bar) elimina el metal fundido, lo que deja una superficie de metal puro, brillante y libre de óxido que se puede soldar o recubrir directamente sin necesidad de decapado . Por el contrario, las incrustaciones de óxido de hierro que quedan al cortar con oxígeno se desprenden formando un residuo negro.
P3: ¿Qué estándares de precisión dimensional del corte por láser se pueden esperar al cortar láminas de metal?
Para láminas más delgadas (≤3 mm), las tolerancias dimensionales están en el rango de ±0,025–±0,05 mm y para placas medianas y gruesas (6–12 mm), la tolerancia se reduce a ±0,08–±0,15 mm , lo que aún cumple con los requisitos de ensamblaje de gabinetes, gabinetes y soportes.
P4: ¿Cómo afecta el ancho de la ranura a la eficiencia de anidamiento de piezas metálicas?
El ancho de corte del láser es de sólo 0,10 a 0,25 mm, mucho más estrecho que el del corte por chorro de agua (1,0 mm) o plasma (2,5 mm). Esta ranura extremadamente estrecha permite realizar cortes de línea común, lo que eleva las tasas de utilización del material por encima del 85 % y reduce significativamente el desperdicio de materiales costosos.
P5: ¿Cuándo debería un ingeniero especificar el corte por chorro de agua en lugar del corte por láser?
Se requiere corte con chorro de agua para espesores superiores a 25 mm o si el material no permite una zona afectada por el calor (HAZ). Debido a que es un proceso de corte en frío, el chorro de agua no deja HAZ, lo que lo hace ideal para piezas críticas por fatiga, como componentes de titanio para aviones, paneles compuestos multicapa y grandes barras colectoras de cobre puro.
P6: ¿Cómo afecta la calidad del borde cortado con láser a las operaciones posteriores de doblado de plegadora?
Los puntos de inicio de las grietas por flexión pueden ser escoria o microfisuras en el borde inferior, en particular si la dirección de flexión es perpendicular a la dirección de laminación. Además, el borde ahusado o la escoria en la parte inferior pueden hacer que el tope posterior se incline y, por lo tanto, el error del ángulo de flexión puede aumentar entre 0,5° y 1,5°. Los bordes cortados de calidad conducirán a un doblado preciso.
P7: ¿Qué datos técnicos debo enviar para obtener una cotización de fabricación precisa?
Al solicitar una cotización, por favor enviar modelos 3D (STEP/IGES) y planos de ingeniería 2D (DXF/DWG), especificando el grado del material, tolerancias y estándares de acabado superficial. Proporcionar cantidades de lotes ayuda con la optimización del anidamiento y la fijación de precios.
P8: ¿Puede el corte por láser manejar aleaciones reflectantes como cobre, latón y aluminio pulido?
Los láseres de fibra equipados con aisladores ópticos y modulación de forma de onda pueden cortar de forma segura cobre, latón y aluminio con acabado de espejo. Se utiliza nitrógeno auxiliar a 18-20 bar para evitar salpicaduras. La perforación requiere niveles de potencia escalonados y algoritmos de rampa de frecuencia variable para evitar que la luz reflejada dañe la óptica.
Resumen
La fabricación de metales con corte por láser representa el pináculo de la agilidad moderna de la chapa. La selección adecuada de la arquitectura del láser, la química del gas auxiliar y la dinámica del enfoque determina la rugosidad del borde, la disipación de calor y la confiabilidad de la curvatura . Para láminas de metal de menos de 20 mm, el láser de fibra ofrece un rendimiento, una eficiencia de corte y una repetibilidad inigualables.
¿Listo para optimizar sus diseños de chapa para la producción automatizada de láser de fibra? Sube tus dibujos 2D DXF o 3D STEP Comuníquese con nuestro departamento de ingeniería para una revisión integral del Diseño para la Fabricación (DFM), una optimización de la ruta de corte y una cotización detallada dentro de las 24 horas . Nuestro equipo técnico calibrará los parámetros de corte ideales y ayudará a la estrategia de gas para mantener sus piezas estrictamente dentro de la tolerancia del dibujo.
Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

