 العربية



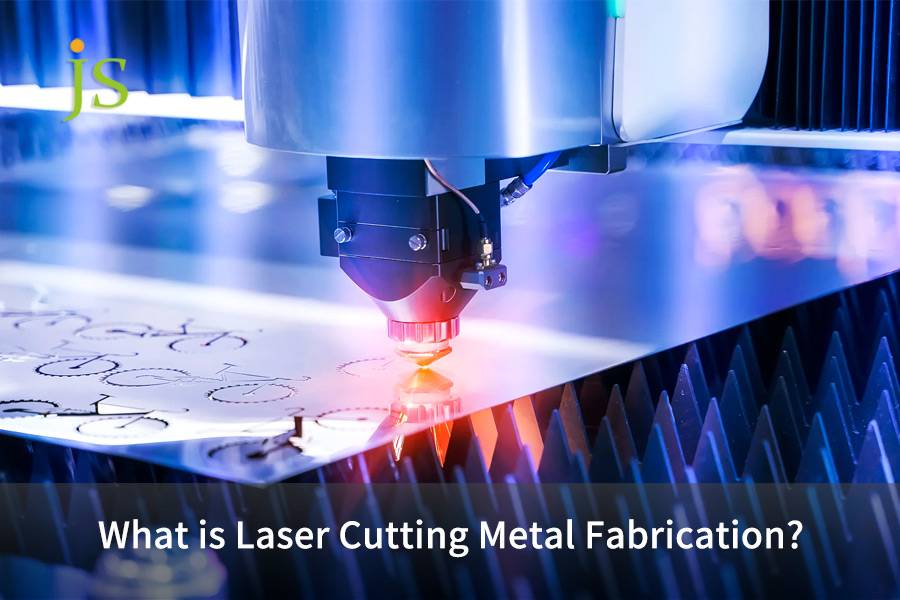

تصنيع المعادن بالقطع بالليزر هو تصنيع حراري بدون تلامس يستخدم شعاع ليزر موازي عالي الطاقة ومركّز لقطع/إذابة/غلي الصفائح المعدنية على طول مسار ناقل موجه باستخدام الحاسب الآلي . يقوم الغاز المساعد عالي الضغط (النيتروجين عالي النقاء، أو الأكسجين، أو هواء الورشة المفلتر) بإخلاء المادة بالإضافة إلى المادة المنصهرة في ترتيب محوري للحصول على حافة نظيفة، مع انحرافات قطع قياسية في النطاق بين ±0.025 مم و±0.05 مم للمواد الرقيقة بدون أدوات مادية . يعتمد المصنعون المعاصرون عليه لإنشاء دعامات دقيقة وهياكل صناديق إلكترونية وقطع جانبية معقدة من خلال درجات مختلفة من الفولاذ مثل الفولاذ المقاوم للصدأ والألومنيوم والفولاذ الكربوني.
إن تصنيع المعادن بالقطع بالليزر عبارة عن عملية غير تلامسية تستخدم شعاع ليزر ليفي مركّز وغاز مساعد عالي الضغط لتقطيع الصفائح المعدنية بتفاوتات ضيقة تصل إلى ± 0.025 مم ومنطقة متأثرة بالحرارة أقل من 0.2 مم . بالنسبة للأجزاء التي يقل سمكها عن 12 مم ، يتفوق القطع بليزر الألياف على نفث الماء والبلازما من حيث السرعة وجودة الحافة والتكلفة؛ بالنسبة للأجزاء الأكثر سمكًا أو الحساسة للحرارة، فإن نفث الماء هو الخيار الأكثر أمانًا.
جدول الملخص الأساسي: مقارنة عملية القطع بالليزر
قطع الألياف بالليزر هو الحل الأمثل لتحقيق تفاوت قدره ±0.05 مم ، ومقطع عرضي خالٍ من الخبث، وأسرع سرعة معالجة للصفائح المعدنية التي يقل سمكها عن 12 مم . ومع ذلك، يجب أن يفسح المجال للقطع بنفث الماء أو البلازما للألواح السميكة (> 25 مم) والظروف القاسية مع عدم التسامح مطلقًا مع المنطقة المتأثرة بالحرارة.
|
البعد التقييمي |
قطع الألياف بالليزر |
نفث الماء الكاشطة |
بلازما دقيقة |
|---|---|---|---|
|
السماكة الاقتصادية |
0.5 مم - 25 مم (الأمثل ≥12 مم) |
1.0 ملم - 150 ملم+ (يفضل اللوح السميك) |
6 مم - 50 مم + (التخشين الهيكلي) |
|
التسامح القياسي |
±0.025 مم – ±0.05 مم |
±0.08 مم – ±0.15 مم |
±0.30 مم – ±0.80 مم |
|
عرض الشق |
0.10 مم – 0.25 مم (إنتاجية تعشيش عالية) |
0.80 مم - 1.20 مم (شق متوسط) |
1.50 مم - 3.50 مم (خسارة عالية في المواد) |
|
المنطقة المتأثرة بالحرارة (HAZ). |
الحد الأدنى (0.05 مم - 0.20 مم) |
صفر المخاطر على الإطلاق (0 مم) |
كبير (1.20 ملم - 3.50 ملم) |
|
التوافق المصب |
حواف مقطوعة بالنيتروجين جاهزة للطلاء/اللحام بدون طحن |
تخميل ممتاز للحواف، ولكنه يتطلب تجفيفًا مضادًا للصدأ |
يتطلب طحنًا ميكانيكيًا لإزالة الخبث والطبقة الصلبة |
وفق آيزو 9013:2017 ، يحدد تصنيف القطع الحراري نطاقات التسامح لعمليات الليزر.
ما هو مبدأ العمل الأساسي وفيزياء تصنيع المعادن باستخدام القطع بالليزر؟
يتم تشغيل تصنيع المعادن باستخدام القطع بالليزر من خلال تركيز الضوء المتماسك في كثافة طاقة مركزة تتجاوز 10⁶ واط/سم² ، مما يؤدي بسرعة إلى دفع الصفائح المعدنية إلى ما هو أبعد من درجة حرارة الانصهار أو التبخر داخل الشق الصغير. في الوقت نفسه، يقوم تيار غاز مساعد محوري عالي الضغط - مثل النيتروجين الخامل عند 15-20 بار أو الأكسجين التفاعلي عند 0.5-5 بار - بطرد الطور السائل المنصهر إلى أسفل وخارج منطقة القطع. تمنع هذه الآلية الميكانيكية الحرارية غير المتصلة تآكل الأداة الميكانيكية وتنتج شقًا ضيقًا يصل إلى 0.12 مم ، دون إحداث ضغط بلاستيكي كبير على قطعة العمل.
آلية التركيز البصري
- تعمل العدسات المتوازية والتركيز على تقليل (تكثيف) حجم البقعة المتباينة إلى حوالي 0.05 مم - 0.15 مم. عندما تصبح كثافة الطاقة (الإشعاع البؤري) أعلى من 10⁶ واط/سم² ، تخضع المادة للذوبان السريع أو حتى التبخر لإنتاج الأخدود الأساسي.
- أثناء عملية التصنيع، فإن شعاع الليزر بقدرة 3 كيلووات يتم تسليمه على نقطة بؤرية يبلغ قطرها 0.08 مم سيقلل وقت السماكة إلى 0.08 ثانية ، بشرط الحفاظ على نقاء الغاز المساعد (النيتروجين أو الأكسجين) بشكل صارم لعرقلة خبث الأكسيد.
التحكم في التركيز وديناميكيات تفريغ الخبث
- يستخدم إزالة التركيز السلبي بشكل أساسي في ذوبان النيتروجين و قطع الفولاذ المقاوم للصدأ أو الفولاذ الكربوني وضع نقطة التركيز داخل اللوحة لتعزيز إزالة الخبث السفلي . يتم استخدام إزالة التركيز الإيجابي بشكل رئيسي في قطع الاحتراق بمساعدة الأكسجين للفولاذ الكربوني السميك، حيث يعمل على توسيع المقطع العرضي المقطوع، وتحسين كفاءة الأكسدة، وتقليل تكوين الخبث والأزيز.
- يحدد حجم فتحة الفوهة (1.2 إلى 3.0 مم) والفصل بين الفوهة واللوحة (0.5 إلى 1.0 مم) عدد ماخ لتدفق الهواء. بالنسبة لضغط الهواء المساعد أقل من 10 بار، لا يتم طرد الخبث المنصهر بشكل كامل بواسطة الغاز، لذلك يتم تغيير عرض الشق لتوجيه تدفق الخبث للحصول على أداء أفضل لإزالة الخبث.
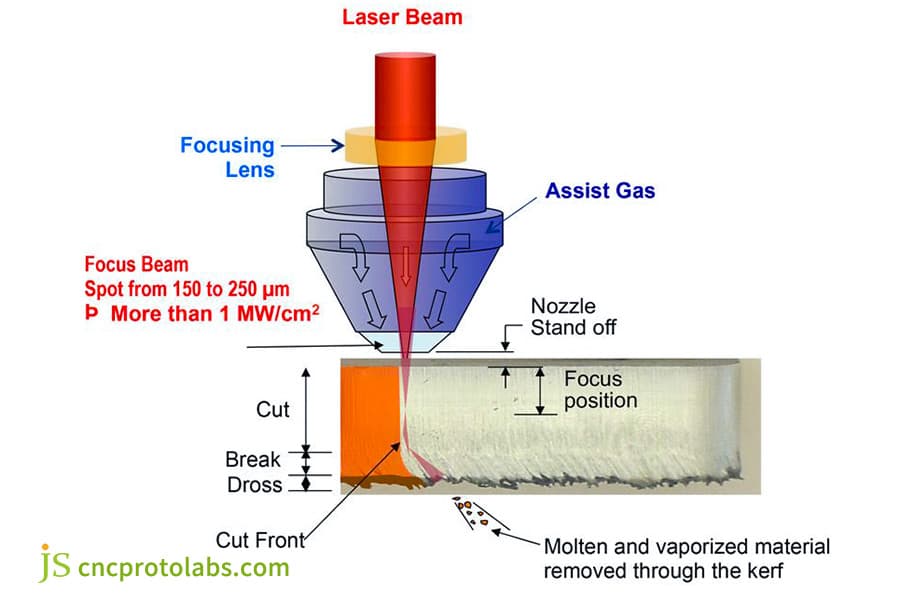
الشكل 1: رسم تخطيطي يوضح شعاع الليزر وعدسة التركيز والغاز المساعد والقطع الأمامي في قطع المعادن.
كيف يمكن مقارنة القطع بليزر الألياف بليزر ثاني أكسيد الكربون في تصنيع المعادن؟
يستخدم قطع ألياف الليزر، على عكس القطع بليزر ثاني أكسيد الكربون، أليافًا ضوئية صلبة مشبعة بعناصر أرضية نادرة لإنتاج طول موجي يبلغ 1.064 ميكرومتر ، بينما يولد ليزر ثاني أكسيد الكربون طولًا موجيًا يبلغ 10.6 ميكرومتر عبر غرفة إثارة الغاز. يحقق الطول الموجي للألياف الأقصر ما يصل إلى ثلاثة أضعاف كفاءة قابس الحائط الكهربائي إلى البصري (35%-45% مقابل 10%-12%) ومعدلات امتصاص فوتون فائقة في المعادن العاكسة (النحاس والنحاس والألومنيوم 6061) . ونتيجة لذلك، تقوم أنظمة الألياف بقطع معادن رفيعة أقل من 6 مم بمعدل ضعفين إلى ثلاثة أضعاف سرعة ليزر ثاني أكسيد الكربون ذي القوة الكهربائية المكافئة مع التخلص تمامًا من بصريات محاذاة المرآة.
الطول الموجي مقابل منحنى معدل امتصاص المعادن
- يوفر ليزر الألياف الذي يبلغ طوله 1.064 ميكرومتر حماية أفضل ضد الانعكاس والإضاءة الخلفية للنحاس والنحاس وسبائك الألومنيوم 6061. نظرًا لأن النحاس والنحاس والألومنيوم 6061 يعكسان طاقة ليزر ثاني أكسيد الكربون بشكل أقوى بكثير ( يعكس النحاس ما يقرب من 35% أكثر عند 10.6 ميكرومتر )، فإن ليزر الألياف عند 1.064 ميكرومتر يقطع هذه المعادن شديدة الانعكاس بشكل أكثر ثباتًا وخالية من المشاكل.
- من خلال الاستفادة من الطول الموجي الأقصر لليزر الليفي، يستطيع المشغلون تلميع أسطح الألمنيوم مع التخلص من ما يقرب من 90% من طاقة ليزر ثاني أكسيد الكربون المنعكس للخلف ، وزيادة كفاءة التحويل الكهروضوئي بمقدار ثلاثة أضعاف تقريبًا.
خصائص السرعة والصيانة
- توفر ليزرات الألياف ميزة سرعة كبيرة على الصفائح المعدنية الرقيقة. إنها تعمل بقدرة 3 كيلو وات و6 كيلو وات وتنتج معدل تغذية يبلغ 1.5 ملم من الفولاذ المقاوم للصدأ بشكل أسرع بكثير من ثاني أكسيد الكربون. عندما يتعلق الأمر بالألواح التي يزيد سمكها عن 12 مم، فإن ميزة خشونة السطح لثاني أكسيد الكربون تظهر مرة أخرى. ولهذا السبب، يجب تقييم تكلفة معالجة المعادن العاكسة (النحاس والنحاس والألومنيوم 6061) بشكل شامل.
- تعمل أنظمة الألياف الضوئية على تقليل تكاليف التشغيل السنوية بنسبة تصل إلى 70% . يتسم توصيل شعاع الألياف الضوئية بالمرونة الكاملة، مما يلغي الحاجة إلى صيانة محكمة الغلق أو تعويض التشوه الموضعي على مجموعة عاكس المسار البصري الخارجي لثاني أكسيد الكربون. وأيضًا، تم التخلص تمامًا من متطلبات المعايرة الدورية لعدسة الميزاء.
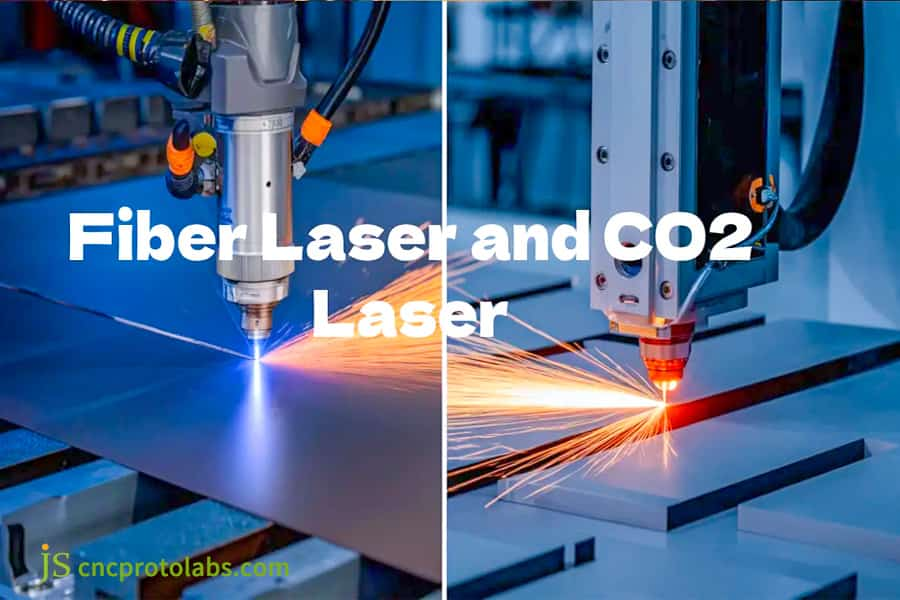
الشكل 2: عرض منفصل يقارن بين قطع الصفائح المعدنية بليزر الألياف وثاني أكسيد الكربون مع الشرارات الساطعة.
ما هي المزايا الرئيسية للقطع بالليزر لمكونات الصفائح المعدنية؟
تشمل المزايا الأساسية للقطع بالليزر للصفائح المعدنية عدم انحراف الأداة الميكانيكية ، والتخلص من تكاليف قوالب الختم المخصصة، وتكامل برامج كفاءة التعشيش الآلي الذي يزيد إنتاجية المواد بنسبة تزيد عن 85%. بفضل زمن الثقب المستمر السريع الذي يقل عن 0.1 ثانية على المقاييس المتوسطة، يسهل التصنيع بالليزر تكرار التصميم في نفس اليوم، وهندسة ضيقة متحدة المركز من الفتحة إلى الحافة، وقصاصات معقدة يصل سمكها إلى 0.5 مرة.
مرونة الأدوات صفر
- يستطيع CAD/CAM إنشاء كود G تلقائيًا للإنتاج، مما يحقق استجابة سريعة لمزايا القطع بالليزر للصفائح المعدنية.
- يؤدي التخلص من خطوة الأدوات إلى تقصير المهلة الزمنية بشكل كبير، وهو ما يعد مثاليًا للتكرار السريع في مرحلة البحث والتطوير ويقلل من التزام رأس المال الاستثماري .
تحسين التعشيش والدقة الهندسية
- تم تقليل معدل الخردة من خلال الجمع بين القطع ذو الحواف المشتركة والفرز الآلي بالكامل بدون موصلات صغيرة، من أكثر من 25% من الختم إلى أقل من 12%. لقد أتاح التصميم الأمثل باستخدام برنامج تعشيش الصفائح المعدنية استخدام الفولاذ المقاوم للصدأ 316 بمعدل يزيد عن 88%.
- لقد كان تحقيق حدود المعالجة ذات القطر الصغير (d/t ≥ 0.5) إنجازًا رائعًا وعلامات أدوات سلسة على حواف غير منتظمة، مما يلبي متطلبات الأدوات الدقيقة. يؤدي القطع بالليزر بكميات صغيرة إلى خفض التكلفة بنسبة 88% مقارنةً بأدوات الختم التقليدية، كما يؤدي أيضًا إلى تقصير دورة التحقق من القطعة الأولى بنسبة 74%. من خلال الجمع بين المهنية خدمات تصنيع الصفائح المعدنية ، يمكن تحقيق تحسين تكلفة العملية بأكملها بدءًا من القطع بالليزر وحتى تجميع المنتج النهائي.
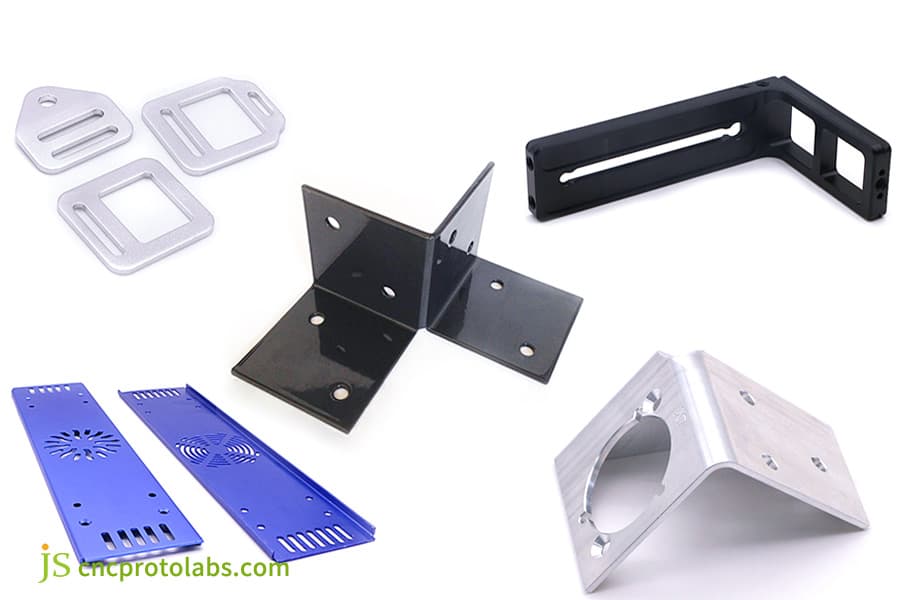
الشكل 3: مكونات وأقواس من الصفائح المعدنية المقطوعة بالليزر بألوان وتشطيبات مختلفة.
كيفية الموازنة بين الدقة والتأثير الحراري: القطع بالليزر مقابل نفث الماء مقابل البلازما؟
تعتمد موازنة عمليات القطع على السُمك والتدهور الحراري المسموح به والهندسة الكنتورية. من بين القطع بالليزر، ونفث الماء، والبلازما، يوفر القطع بالليزر أفضل إنتاجية وأقل تكلفة للمعادن التي يقل حجمها عن 20 مم، مع منطقة ضيقة للغاية متأثرة بالحرارة (HAZ) تبلغ 0.1-0.2 مم . يعمل القطع بنفث الماء على التخلص تمامًا من التشوه الحراري، وهو أمر إلزامي للمواد الحساسة للحرارة من الدرجة الفضائية التي يزيد حجمها عن 25 مم. يمثل القطع بالبلازما الحل السائب الأكثر فعالية من حيث التكلفة للألواح الهيكلية الثقيلة التي يتجاوز حجمها 25 مم.
الاختلافات في الآليات الأفقية بين الثلاثة
- الذوبان الحراري المركّز عالي الطاقة (ليزر) مقابل الاستئصال الكاشطة بنفث الماء عالي الضغط (نفث الماء) مقابل إعادة صهر القوس المتأين (البلازما). يكون الانحراف العمودي لليزر عادةً أقل من 1 درجة في حدود 10 مم، وتظهر البلازما عادةً استدقاقًا مقلوبًا بمقدار 2 درجة - 5 درجات، ويكون تعويض الرأس الديناميكي لنفث الماء بشكل عام ± 0.5 درجة.
- يجب أن يأخذ اختيار الطريقة المناسبة في الاعتبار ويحترم بشكل كامل حدود تقنيات القطع بالليزر ونفث الماء والبلازما لتلبية متطلبات التجميع الدقيق .
المنطقة المتأثرة بالحرارة ومراقبة جودة المقطع العرضي
- يؤثر إدخال طاقة الليزر محليًا على تصلب الحبيبات للفولاذ المقاوم للصدأ 304. يمكن تقليل المنطقة المتأثرة بالحرارة (HAZ) إلى الحد الأدنى لتجنب الشقوق الصغيرة بعد ثني الأجزاء ذات الجدران الرقيقة المقطوعة بالليزر. يجب أن تساعد مصفوفة المقارنة بين عمليات القطع الحراري في اختيار تقنية القطع لسبائك التيتانيوم المستخدمة في مجال الطيران والفضاء .
- يجب إزالة الخبث/النتوء الموجود في الجزء السفلي من القطع عن طريق التطهير باستخدام 18 بار من النيتروجين. يوصى باستخدام نفاث مائي يحتوي على 0-HAZ للمواد الحساسة للحرارة؛ على الرغم من ذلك، لا يزال التضمين الكاشطة يمثل مشكلة محتملة. يمكن تحديد عملية التصنيع الصحيحة بناءً على الغرض الذي سيتم استخدام الجزء النهائي من أجله . بالنسبة للمواد فائقة الصلابة والميزات المعقدة ثلاثية الأبعاد التي لا يمكن معالجتها باستخدام القطع الساخن أو القطع بنفث الماء، خدمات التصنيع باستخدام الحاسب الآلي توفير حل الآلات التكميلية المثالية.
مقارنة نافذة عملية القطع بالليزر ونفث الماء والبلازما
|
العملية |
نطاق السماكة (مم). |
التسامح (مم). |
عرض الشق (مم). |
المخاطر (مم) |
تكلفة التشغيل (دولار/ساعة). |
|---|---|---|---|---|---|
|
فايبر ليزر |
0.5-25 |
±0.025 – ±0.10 |
0.10-0.25 |
0.05-0.20 |
15-30 |
|
نفث الماء |
1.0-150+ |
±0.08 – ±0.15 |
0.80-1.20 |
0 |
25-50 |
|
البلازما |
6-50+ |
±0.30 – ±0.80 |
1.50-3.50 |
1.20-3.50 |
20-40 |
|
ألياف الليزر (سميكة). |
12-25 |
±0.08 – ±0.15 |
0.20-0.30 |
0.15-0.30 |
25-45 |
|
اتيرجيت (كاشطة). |
5-100 |
±0.10 – ±0.20 |
1.00-1.50 |
0 |
30-60 |
وفق أستم E165:2020 ، يضمن اختبار اختراق السائل للانقطاعات السطحية جودة القطع.
ليزر أم اتيرجيت أم بلازما؟ لا تتخذ قرارات بناء على الحدس. اتبع عمود JS Precision Technology للحصول على مزيد من الإرشادات حول اختبار العمليات الصارمة واختيارها.
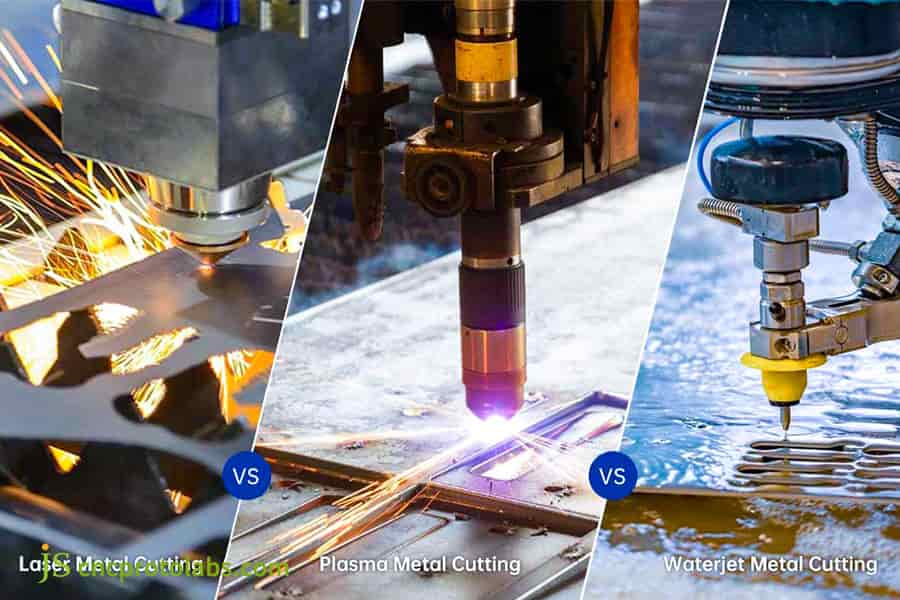
الشكل 4: مقارنة عمليات قطع المعادن بالليزر والبلازما واتيرجيت مع الشرر الساطع.
ما هي عوامل المعالجة التي تحكم تفاوتات القطع بالليزر وجودة الحواف؟
التحمل القطع بالليزر وجودة الحافة تخضع لنقاء الغاز المساعد، ومحاذاة الفوهة، واستقرار التركيز، وسرعة تغذية القطع بالنسبة لسمك مقياس الورقة. بالنسبة لتصنيع المعادن الرقيقة التي يقل سمكها عن 3 مم، فإن أنظمة الألياف CNC الحديثة تحافظ باستمرار على تفاوتات الأبعاد التي تبلغ ± 0.03 مم وخشونة الحافة أقل من Ra 3.2 ميكرومتر. يضمن النيتروجين عالي النقاء (≥99.999%) حافة خالية من الأكسيد.
نقاء الغاز وإزالة مقياس الأكسيد
- يقوم النيتروجين الصناعي عالي النقاء (≥99.999%) بعمل قطع حاد ونظيف يلغي الحاجة إلى التخليل. إن إنتاج طبقة رقيقة تتراوح من 0.02 مم إلى 0.05 مم من أكسيد الحديد الهش أثناء تفاعل الأكسجين في القطع له تأثير سلبي على التصاق الطلاءات (ASTM D3359).
- للحصول على حواف خالية من الأكسيد، يجب أن تكون نقطة ندى النيتروجين أقل من _—— 40 درجة مئوية لمنع الرطوبة من التدخل في تفاعل الأكسدة والحفاظ على البنية المجهرية للحافة وجودة اللحام.
السيطرة على الخشونة والتسامح
- عندما تكون سرعة القطع سريعة جدًا أو يكون ضغط الهواء منخفضًا جدًا، فإن خشونة السطح سترتفع من Ra 3.2 μm إلى Ra 12.5 μm. ومن خلال ضبط النقطة البؤرية باستخدام طرق التحكم في جودة الحافة، يمكن الحفاظ على عمق الشريط في حدود 0.02 مم.
- تمتد منطقة التسامح من ±0.025 مم للوحة رفيعة 1.0 مم إلى ±0.10 مم للوحة بسمك 12 مم. عندما تصبح اللوحة أكثر سمكًا بمقدار 1 مم، تزداد منطقة التسامح بحوالي 0.008 مم .

كيفية منع التشوه الحراري وتخفيف الضغط الداخلي أثناء القطع بالليزر؟
ينشأ التشوه الحراري عندما يؤدي إدخال الحرارة المحلية المركزة بشكل غير منتظم إلى تخفيف ضغوط التدحرج المتبقية داخل الصفائح المعدنية، مما يؤدي إلى تزييفها خارج المستوى. يتصدى المصنعون لهذا من خلال تنفيذ تخطيط مسار الحرارة الموزع، وإجراءات قطع الذبابة، والاحتفاظ بالمفاصل الدقيقة، وهندسة الإدخال/الإخراج الموحدة. يحافظ تحسين القطع التسلسلي على تسطيح الجزء في حدود 0.5 مم لكل متر.
آلية إطلاق الضغط الداخلي المتداول على البارد
- عندما تتجاوز درجة حرارة بقعة الليزر 1500 درجة مئوية على الفور، فإن مجال الإجهاد الحراري الذي يتداخل مع الإجهاد الداخلي متباين الخواص للمادة الخام يؤدي إلى تزييف وتشوه الجزء المجوف من اللوحة الكبيرة. سيكون التنبؤ باتجاه التشوه باستخدام المحاكاة الحرارية أمرًا ضروريًا.
- يمكن تحقيق أقصى قدر من التسطيح للوحة بمقدار 0.3 مم/م من خلال التوصيل الدقيق والقطع المتخطي في الإنتاج الحقيقي ؛ وبهذه الوسائل، لا يتم تقليل معدل خردة الثني بنسبة 40% فحسب، بل يصبح الثني المباشر بدون تصحيح ممكنًا أيضًا.
تخطيط المسار والانحناء لقط
- لمنع الاستئصال الموضعي المستمر المركز، يتم استخدام قاطع القفز وطريقة إدخال الحرارة بالتناوب الإقليمي. أيضًا، يتم تنفيذ طرق القطع لتخفيف الضغط للحفاظ على ارتفاع درجة الحرارة المحلية أقل من 80 درجة مئوية ولمنع التغير في البنية المجهرية.
- يمنع المفصل الصغير الذي يبلغ 0.3-0.6 مم تشوه الأجزاء الصغيرة وتلامسها العرضي مع رأس القطع، في حين تضمن هندسة الإدخال/الإخراج المحسنة توافق الانحناء ضمن التسامح الزاوي الذي يبلغ ±0.5 درجة . دراسة شاملة المبادئ التوجيهية لثني الصفائح المعدنية يمكن أن يساعد في التنبؤ بالارتداد الربيعي أثناء مرحلة التصميم والقضاء على مخاطر الانحناء والتشقق.
ما هي المعادن الأكثر ملاءمة للقطع بالليزر وأيها يشكل مخاطر شديدة؟
يوفر الفولاذ المقاوم للصدأ الأوستنيتي ( الفولاذ المقاوم للصدأ 304/316 ) والفولاذ الطري الهيكلي أعلى ثبات للقطع. تتطلب السبائك غير الحديدية مثل الألومنيوم 5052/6061 مقاطع شعاع معدلة عالية التردد ونيتروجين عالي الضغط. وعلى العكس من ذلك، فإن السبائك عالية الكربون غير المقسى تتعرض لخطر تشقق حواف المارتنسيت، كما أن الألواح المطلية بالـ PVC تمثل مخاطر سمية.
يشيع استخدام الفولاذ المقاوم للصدأ وسبائك الألومنيوم
- يتطلب الفولاذ المقاوم للصدأ 304/316 نيتروجين نظيف للغاية وعالي الضغط حتى لا تتشكل كربيدات الكروم. قمت بتعيين التركيز على 1/3 من إجمالي سمك المادة . إذا كانت لديك مادة يزيد سمكها عن 10 مم، فمن الأفضل إجراء ثقب تدريجي بدلاً من ثقب واحد وليس ثقبًا كبيرًا واحدًا فقط، وإلا فإن الخطوط الناتجة عن مثل هذه الخدوش ذات المقطع العرضي الكبير قد تفسد عملية التلميع.
- تتميز سبائك الألومنيوم 5052/6061 بموصلية حرارية عالية جدًا. سيكون التكوين المقترح عبارة عن ليزر ألياف بقوة 2.0 كيلووات على الأقل مقترنًا بـ 20 بار من النيتروجين لمنع المجمع المنصهر من أن يصبح مضطربًا ويؤدي إلى قطع مشرق نظيف خالٍ من الخبث. تتوافق هذه المادة في الغالب بشكل جيد جدًا مع العناصر الخارجية التي تحتاج إلى معالجة مسبقة مكثفة للأكسيد.
النحاس والسبائك والمواد عالية الانعكاس التي يمنع منعا باتا قطعها
- التدابير الرئيسية - حماية الانعكاس الخلفي للألياف الضوئية وتقنية الثقب غير البؤري، والتي تم تقييمها وفقًا لمعايير مخاطر قطع المعادن - تمنع تلف المكونات البصرية وتضمن سلامة المعدات .
- إن إنتاج الكلور بواسطة فيلم PVC قادر على تآكل عدسات السكك الحديدية. تحتاج الألواح المجلفنة إلى التهوية بكفاءة عالية لمنع تناثر بخار الزنك؛ هناك حاجة إلى تقسية درجات الحرارة المنخفضة للسبائك عالية الكربون للتخلص من الشقوق الصغيرة في مرحلة تحول المارتنسيت ؛ لا يجوز قطع المواد المركبة المكلورة دون أي حماية على الإطلاق.
معلمات القطع بالليزر للمواد المعدنية الشائعة ودليل التوافق النهائي
|
المواد |
السماكة الاقتصادية (مم). |
مساعدة الغاز والضغط |
معدل التغذية (م/دقيقة). |
جودة الحافة |
ما بعد العملية |
|---|---|---|---|---|---|
|
304 غير القابل للصدأ |
0.5-12 |
N2، 15-20 بار |
1.5-4.0 |
خالي من الأكسيد |
اللحام المباشر |
|
316 غير القابل للصدأ |
0.5-10 |
N2، 18-22 بار |
1.2-3.5 |
خالي من الأكسيد |
لحام TIG |
|
5052 ألومنيوم |
0.5-8 |
N2، 12-18 بار |
2.0-5.0 |
سلس |
معطف مسحوق |
|
6061 الألومنيوم |
0.5-10 |
N2، 15-20 بار |
1.8-4.5 |
سلس |
أنودة |
|
الفولاذ الطري |
0.8-20 |
O2، 0.5-2 بار |
2.5-6.0 |
حجم |
طحن |
وفق أستم A1008/A1008M:2020 تحدد مواصفات صفائح الفولاذ المدرفلة على البارد عتبات قوة الخضوع.
الأسئلة الشائعة
س 1: ما هو الفرق الرئيسي بين ليزر الألياف وليزر ثاني أكسيد الكربون في تصنيع المعادن؟
تعمل ليزرات الألياف بطول موجة يبلغ 1.064 ميكرومتر مع كفاءة تحويل كهروضوئية تبلغ 35% - 45%، أي ثلاثة أضعاف كفاءة ليزر ثاني أكسيد الكربون. لقد قاموا بقطع الصفائح الرقيقة (mm6 مم) والمعادن غير الحديدية (النحاس والألومنيوم) بشكل أسرع 2-3 مرات؛ يحتفظ ليزر ثاني أكسيد الكربون بميزة طفيفة في خشونة الحواف فقط عند قطع الفولاذ الكربوني السميك للغاية (> 25 مم).
س2: لماذا يفضل النيتروجين عالي الضغط على الأكسجين في قطع الفولاذ المقاوم للصدأ؟
يقوم النيتروجين عالي الضغط (15-20 بار) بإزالة المعدن المنصهر مما يترك سطحًا معدنيًا نقيًا لامعًا وخاليًا من الأكسيد ويمكن لحامه أو طلاءه مباشرة دون الحاجة إلى التخليل . وعلى النقيض من ذلك، فإن مقياس أكسيد الحديد الذي يتركه قطع الأكسجين يتقشر على شكل بقايا سوداء.
س3: ما هي معايير دقة أبعاد القطع بالليزر التي يمكن توقعها عند قطع الصفائح المعدنية؟
بالنسبة للألواح الرقيقة (±3 مم)، تتراوح تفاوتات الأبعاد بين ±0.025–±0.05 مم، وبالنسبة للألواح المتوسطة والسميكة (6–12 مم)، يخفف التفاوت إلى ±0.08–±0.15 مم ، والتي لا تزال تلبي متطلبات تجميع العبوات والخزائن والأقواس.
س 4: كيف يؤثر عرض الشق على كفاءة تعشيش الأجزاء المعدنية؟
يبلغ عرض شق الليزر 0.10-0.25 مم فقط، وهو أضيق بكثير من القطع بنفث الماء (1.0 مم) أو البلازما (2.5 مم). يتيح هذا الشق الضيق للغاية قطع الخط المشترك، مما يدفع معدلات استخدام المواد إلى أكثر من 85% ويقلل بشكل كبير من هدر المواد باهظة الثمن.
س5: متى يجب على المهندس تحديد القطع بنفث الماء بدلاً من القطع بالليزر؟
القطع بنفث الماء مطلوب لسمك أكبر من 25 مم أو إذا كانت المادة لا تسمح بوجود منطقة متأثرة بالحرارة (HAZ). نظرًا لأنها عملية قطع على البارد، فإن نفث الماء لا يترك أي مناطق خطرة، مما يجعله مثاليًا للأجزاء الحرجة التي تعاني من التعب مثل مكونات الطائرات المصنوعة من التيتانيوم، والألواح المركبة متعددة الطبقات، وقضبان التوصيل الكبيرة المصنوعة من النحاس النقي.
س 6: كيف تؤثر جودة حافة القطع بالليزر على عمليات ثني مكابح الضغط اللاحقة؟
يمكن أن تكون نقاط بدء شقوق الانحناء خبثًا أو شقوقًا صغيرة على الحافة السفلية، خاصة إذا كان اتجاه الانحناء متعامدًا مع اتجاه التدحرج. أيضًا، يمكن أن يؤدي تناقص الحافة أو الخبث في الأسفل إلى إمالة المقياس الخلفي وبالتالي يمكن أن يزيد خطأ زاوية الانحناء بمقدار 0.5 درجة إلى 1.5 درجة. سوف تؤدي الحواف المقطوعة عالية الجودة إلى الانحناء الدقيق.
س7: ما هي البيانات الفنية التي يجب علي تقديمها للحصول على عرض أسعار دقيق للتصنيع؟
عند طلب عرض أسعار، من فضلك إرسال نماذج ثلاثية الأبعاد (STEP/IGES) والرسومات الهندسية ثنائية الأبعاد (DXF/DWG)، التي تحدد درجة المواد والتفاوتات ومعايير تشطيب السطح. يساعد توفير كميات الدفعات في تحسين التداخل والتسعير.
س 8: هل يمكن للقطع بالليزر التعامل مع السبائك العاكسة مثل النحاس والنحاس والألمنيوم المصقول؟
يمكن لأشعة الليزر الليفية المجهزة بعوازل بصرية وتعديل الشكل الموجي أن تقطع النحاس والنحاس والألومنيوم المصقول بشكل مرآة بأمان. يتم استخدام غاز النيتروجين المساعد عند 18-20 بار لمنع التناثر الخلفي. يتطلب الثقب مستويات طاقة مرحلية وخوارزميات تكثيف متغيرة التردد لمنع الضوء المنعكس من إتلاف البصريات.
ملخص
يمثل تصنيع المعادن بالقطع بالليزر قمة مرونة الصفائح المعدنية الحديثة. يحدد الاختيار الصحيح لهندسة الليزر وكيمياء الغاز المساعدة وديناميكيات التركيز خشونة الحافة وتبديد الحرارة وموثوقية الانحناء . بالنسبة للصفائح المعدنية التي يقل سمكها عن 20 مم، يوفر ليزر الألياف إنتاجية لا مثيل لها وكفاءة شق وقابلية تكرار.
هل أنت على استعداد لتحسين تصميمات الصفائح المعدنية الخاصة بك لإنتاج ليزر الألياف الآلي؟ قم بتحميل رسومات 2D DXF أو 3D STEP إلى قسمنا الهندسي لإجراء مراجعة شاملة للتصميم من أجل التصنيع (DFM)، وتحسين مسار القطع، وتقديم عرض أسعار مفصل في غضون 24 ساعة . سيقوم فريقنا الفني بمعايرة معلمات القطع المثالية ومساعدة استراتيجية الغاز للحفاظ على الأجزاء الخاصة بك بشكل صارم ضمن نطاق تحمل الرسم.
تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

