 Русский



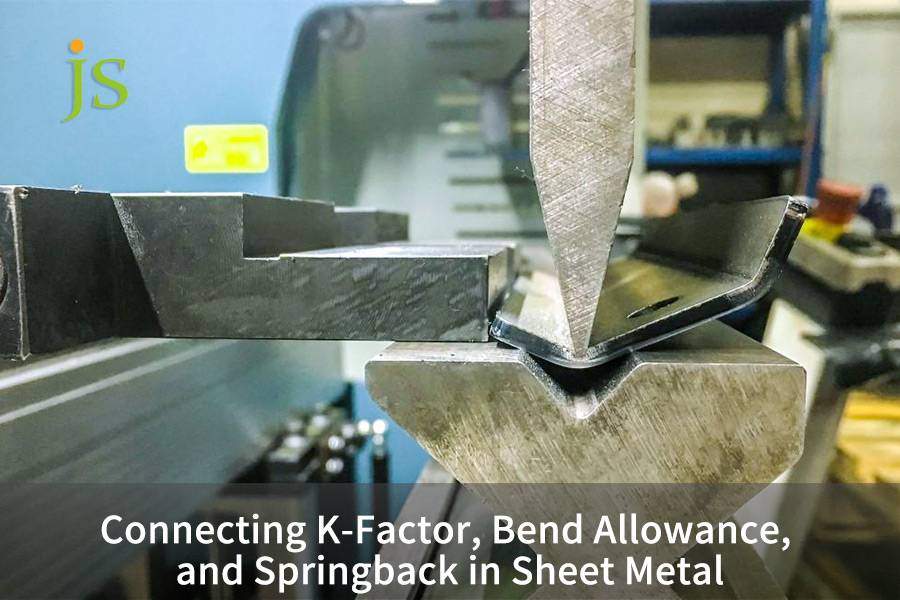

В высокоточной обработке листового металла соответствие формованной детали чертежу определяется тремя параметрами. Коэффициент K — это безразмерная константа (K = t/T) , описывающая, насколько нейтральный слой — плоскость, которая не растягивается и не сжимается — сместился от внутренней поверхности. Припуск на изгиб (BA) — это длина развернутой дуги этого нейтрального слоя, которая добавляется к длине фланца для получения плоской заготовки. Упругость (Δθ) — это угол, на который деталь возвращается в исходное положение после отпускания пуансона. Эти три фактора, наряду с толщиной листа, радиусом внутреннего угла и модулем упругости материала, образуют замкнутый контур для прогнозирования размеров в развернутом состоянии.
Сводная таблица основных ответов
Точность размеров развернутого листового металла в основном обеспечивается расчетом компенсации развертывания на основе смещения нейтрального слоя и геометрической коррекцией упругого восстановления при разгрузке материала за счет чрезмерного изгиба.
|
Основной параметр |
Физическое определение |
Типичный диапазон технических характеристик |
Основная задача управления |
|---|---|---|---|
|
К-фактор (K) |
Отношение глубины нейтрального слоя к толщине листа (t/T) |
0,30–0,50 (номинальное значение 0,44 для низкоуглеродистой стали) |
Определите местоположение нейтрального слоя с нулевым растягивающим/сжимающим напряжением . |
|
Доплата за наклон (BA) |
Длина дуги, образованной нейтральным слоем материала вдоль изгиба. |
Расчет производится на основе внутреннего радиуса, толщины листа и угла изгиба. |
Определите размер заготовки развертки для CAD/CAM-системы. |
|
Отскок (△θ) |
Упругое угловое восстановление после снятия давления пуансона |
От 0,5° до 4,0° (в зависимости от коэффициента текучести материала) |
Определите конструкцию оснастки и компенсацию перегиба. |
Источники: общие допуски согласно ISO 2768-1:1989 ; базовые значения K для холодной гибки согласно DIN 6935:2011 .
Как рассчитать нейтральную ось при гибке листового металла?
Расчеты при гибке листового металла определяют длину готовой плоской заготовки, отслеживая нейтральную ось. Во время пластической деформации нейтральная ось смещается внутрь от центральной линии материала (0,50T) в направлении от 0,33T до 0,44T по мере уменьшения внутреннего радиуса изгиба относительно толщины . Для расчета точного припуска на изгиб необходимо учитывать внутренний радиус, угол изгиба, толщину листа и динамический коэффициент K , чтобы предотвратить ошибки, связанные с расширением размеров после формовки.
Как распределяются растяжение и сжатие по толщине листа?
- Внешняя поверхность растягивается под действием двухосного растягивающего напряжения: материал на внешней стороне изгиба удлиняется, поэтому расстояние между волокнами увеличивается. Растягивающее напряжение возрастает по толщине по направлению к внешней поверхности.
- Внутренняя поверхность подвергается двухосному сжатию: материал внутри укорачивается. Из-за этого нейтральный слой — плоскость, несущая нулевое напряжение и нулевую деформацию, — смещается внутрь .
- Смещение носит динамический характер: по мере уменьшения отношения R/T нейтральная ось смещается от 0,50 Т к 0,33 Т, что приводит к укорочению развернутой (плоской) длины. Это явление называется смещением нейтральной оси при пластической деформации и является одной из основных переменных, количественное определение которой имеет важное значение при расчете изгиба листового металла .
Стандартная формула расчета расширения и анализ параметров
Основная формула:
ВА = (π/180) × А × (R + К × Т)
Где:
- A = угол изгиба в градусах
- R = внутренний радиус изгиба (мм)
- K = K-фактор (безразмерная величина)
- T = толщина листа (мм)
- Единицы измерения: необходимо сохранять единообразие всех параметров — например, T = 2,0 мм, R = 2,0 мм, A = 90°.
- Инженерное значение: положение нейтрального слоя напрямую определяет размер заготовки, поэтому ширину пропила лазерной резки необходимо согласовать с длиной готовой детали перед укладкой плоской развертки.
Определение и вывод самого коэффициента K см. в статье «Что такое коэффициент K при гибке листового металла?» .
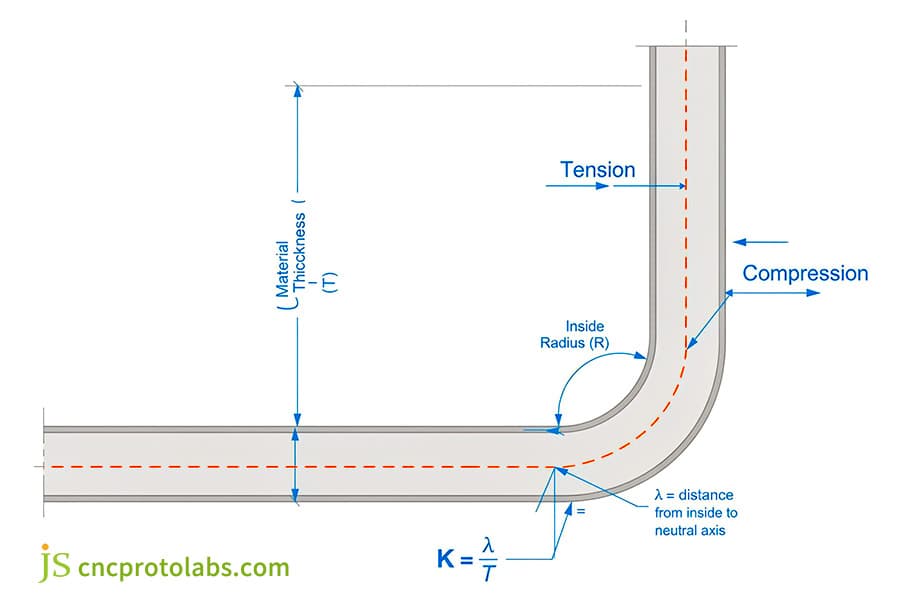
Рисунок 1: Схематическое изображение распределения деформаций в сечении листового металла.
В чём разница между компенсацией за изгиб и вычетом расходов на изгиб?
Припуск на изгиб добавляет к плоским длинам двух фланцев точную длину дуги нейтральной оси. Напротив, вычет припуска на изгиб вычитает геометрическое расширение вершины из суммы общих внешних размеров. Оба метода дают идентичные развертки при калибровке по проверенным таблицам припусков на изгиб , отличаясь лишь тем, измеряют ли операторы САПР от внутренних касательных точек или от внешних виртуальных вершин.
Геометрические различия между логикой сложения и логикой вычитания.
- Припуск на изгиб (BA): длина дуги нейтральной плоскости просто добавляется к длине фланца ; точка отсчета измерения находится во внутренней касательной точке.
- Вычет изгиба (BD): начинается с суммарных внешних размеров и вычитает внешний отступ (OSSB = R + T) в виртуальной вершине, где бы соприкасались две внешние грани.
- Эти два параметра эквивалентны: когда BA и BD вычисляются на основе одного и того же K-фактора, они дают совершенно одинаковую длину плоской поверхности. Зная, какой метод использует ваша система САПР, вы сможете определить , какие числа нужно ввести .
Влияние погрешностей измерений, вызванных изгибами под углом 90° и тупыми/острыми углами.
- Изгиб на 90°: BD = 2 × (R + T) − BA. Этот случай наименее чувствителен к погрешности измерения.
- Изгибы под тупым углом: измерения внешнего контура усиливают угловую погрешность, поэтому используйте метод BA (сложения).
- Изгиб под острым углом: внутреннюю точку касания трудно определить, поэтому метод BD (вычитание) позволяет более надежно центрировать деталь в матрице.
Ограничения таблицы быстрого справочника по компенсации изгиба
- Зависит от ширины отверстия матрицы (V-образной ширины): для одного и того же материала измеренное значение K смещается на ±0,03 при разных значениях V-образного отверстия, поэтому в любой справочной таблице необходимо указывать V-образную ширину, при которой проводилось измерение.
- Зависит от радиуса наконечника пуансона: значения BA здесь предполагают R_punch = 1,0 Тл. Изменение радиуса пуансона потребует повторной калибровки.
- Только для гибки на воздухе: значения относятся к гибке на воздухе. Для гибки до упора требуется дополнительно 0,04–0,08 по K. Вместо того чтобы полагаться на диаграмму, проведите тестирование образца и измерьте — это единственная калибровка, которая сохраняется при смене партии материала.
Это отправные точки для расчетов, а не замена пробному изгибу. Размеры отверстия матрицы, радиус пуансона, партия материала и направление прокатки будут их изменять — ожидайте отклонения ±0,03° по K и ±0,5° по упругому восстановлению между партиями.
|
Материал |
Толщина T (мм) |
Радиус пуансона R (мм) |
Эмпирический K-фактор |
90° БА (мм) |
90° BD (мм) |
|---|---|---|---|---|---|
|
Холоднокатаная сталь SPCC |
1.0 |
1.0 |
0,44 |
2.26 |
1.74 |
|
Холоднокатаная сталь SPCC |
2.0 |
2.0 |
0,42 |
4.46 |
3.54 |
|
Алюминий 5052-H32 |
1.5 |
1.5 |
0,41 |
3.32 |
2.68 |
|
Нержавеющая сталь 304 |
2.0 |
2.0 |
0,37 |
4.30 |
3.70 |
|
Алюминий 6061-Т6 |
3.0 |
3.0 |
0,39 |
6.55 |
5.45 |
Пример решения (строка 1): R + K × T = 1,0 + 0,44 × 1,0 = 1,44 мм; BA = (π/180) × 90 × 1,44 = 2,26 мм; BD = 2 × (1,0 + 1,0) − 2,26 = 1,74 мм. Во всех строках предполагается изгиб в воздухе, A = 90°, R/T = 1,0. BD = 2 × (R + T) − BA.
Разработка плоской модели должна осуществляться с учетом размеров и допусков в соответствии со стандартом ASME Y14.38-2020 (Размеры и допуски), при этом общие допуски взяты из ISO 2768-1:1989 . Оба стандарта здесь приведены только для удобства оформления чертежей — значения BA и BD, указанные выше, являются расчетными, а не стандартизированными.
Перед утверждением чертежа проверьте размеры отформованных деталей по руководству по допускам на листовой металл компании JS Precision, чтобы убедиться в соответствии размеров отформованных деталей стандарту ISO 2768-m.
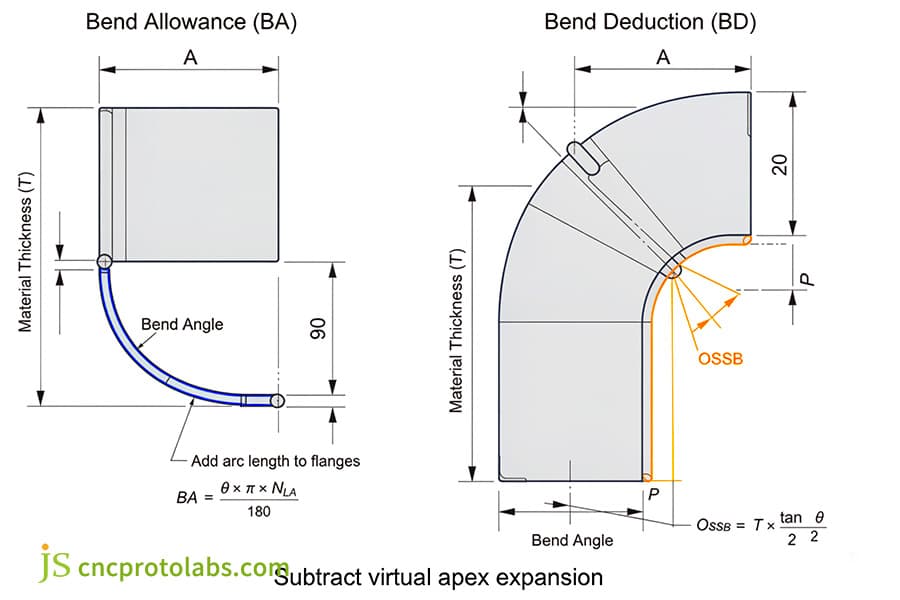
Рисунок 2: Схема геометрии измерений BA и BD.
Как гибка листового металла в воздухе противодействует упругому восстановлению формы?
Гибка в воздухе компенсирует пружинящий эффект, чрезмерно изгибая заготовку за пределы целевого угла , поэтому деталь возвращается к расчетному углу при отводе пуансона. Высокопрочные металлы, такие как алюминий 6061-T6, пружинят до 4° из-за высокого отношения предела текучести к модулю упругости, поэтому для удержания конечного угла требуется адаптивное программирование глубины хода и тщательный выбор V-образного раскрытия.
Чем отличаются приемы управления воздухом, «удар до упора» и «чеканка монет» в Springback?
- Гибка в воздухе: заготовка касается только кончика пуансона и плеча матрицы , поэтому упругое восстановление после разгрузки велико и требует компенсации. При гибке в воздухе глубина пуансона (ход) является переменной, которая контролирует эту компенсацию.
- Уплотнение: большой тоннаж заставляет материал заполнять форму матрицы, что снижает упругость до 0,5°–1,0° , но увеличивает эффективное значение K на 0,04–0,08 .
- Чеканка: локализованное пластическое течение на границе раздела инструмент-деталь устраняет почти все упругие деформации, оставляя незначительное упругое восстановление, но ценой значительно большего износа штампа и требуемого тоннажа.
Как отношение предела текучести к модулю упругости (σ_y/E) влияет на упругое восстановление?
- Предел текучести σ_y: напряжение, при котором материал начинает пластически деформироваться, в МПа.
- Модуль упругости E: сопротивление материала упругой деформации, в ГПа.
- Коэффициент упругого восстановления (σ_y/E): чем выше этот коэффициент, тем сильнее пружинение. Значения приведены в таблице ниже — обратите внимание, что σ_y выражено в МПа, а E — в ГПа, поэтому коэффициент составляет порядка 10⁻³, а не 10⁻¹.
Как направление зерен и соотношение температуры и сопротивления влияют на образование трещин в сплаве 6061-T6?
- Изгиб параллельно направлению прокатки: пластичность падает, значение K снижается на 0,02–0,03, а упругое восстановление может достигать 3,0°–4,0°.
- Изгиб перпендикулярно направлению прокатки: пластичность лучше, а упругое восстановление составляет 2,5°–3,5° , но необходимо поддерживать отношение R/T ≥ 1,5, чтобы избежать микротрещин на внешней поверхности.
- Стратегия перегиба для сплава 6061-T6: использовать пуансон с углом 86°–87° и отверстием матрицы V = 8T , а система ЧПУ динамически корректирует нижнюю мертвую точку. Поскольку сплав 6061-T6 пружинит обратно на 2,5°–4,0°, угол пуансона необходимо установить на 2,5°–4,0° дальше целевого угла.
|
Сплав и закалка |
Предел текучести σ_y (МПа) |
Модуль упругости E (ГПа) |
σ_y/E ×10⁻³ |
Пружинное восстановление при изгибе на 90° в воздухе (△θ) |
Рекомендуемый угол изгиба |
|---|---|---|---|---|---|
|
Холоднокатаная сталь SPCC |
370 |
210 |
1.76 |
0,5°-1,0° |
89,0°-89,5° |
|
Алюминий 5052-H32 |
172 |
70 |
2.46 |
1,5°-2,5° |
87,5°-88,5° |
|
Алюминий 6061-Т6 |
276 |
70 |
3.94 |
2,5°-4,0° |
86,0°-87,0° |
|
Нержавеющая сталь 304 |
205 |
200 |
1.03 |
2,0°-3,0° |
87,0°-88,0° |
|
Латунь C26000 (полутвердая) |
300 |
110 |
2.73 |
1,0°-2,0° |
88,0°-89,0° |
Согласно стандарту AWS D1.1/D1.1M:2020 , требования строительных норм по сварке косвенно влияют на расчеты припусков на изгиб в сварных узлах.
Сложные процессы гибки и формовки требуют систематических знаний; для получения полной информации о процессе рекомендуется обратиться к руководству по прецизионной обработке металла.
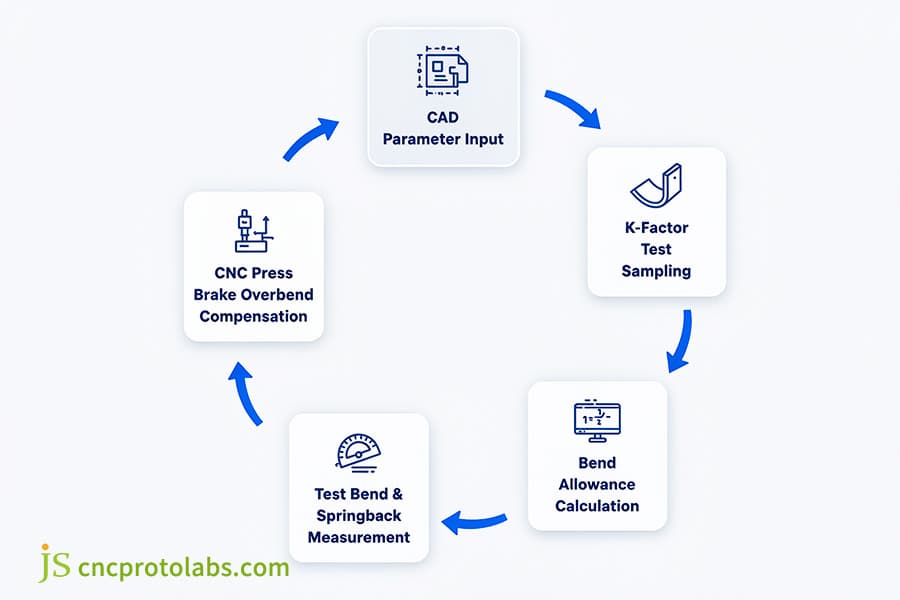
Рисунок 3: Блок-схема замкнутого контура проектирования, включающая ввод параметров чертежа САПР → калибровку выборки для испытаний по K-фактору → расчет компенсации изгиба → угол возврата при изгибе → компенсацию хода пуансона на станке с ЧПУ.
Часто задаваемые вопросы
В1: Как рассчитать коэффициент k при гибке листового металла?
Рассчитайте K, выполнив тестовый изгиб в обратном направлении. Подготовьте образец известной толщины T и согните его на 90° при комнатной температуре. Измерьте длины двух внешних фланцев и внутренний радиус R, выведите истинный припуск на изгиб BA из измеренной общей длины, затем решите уравнение: K = (BA / (90 × (π/180)) − R) / T.
В2: Почему после гибки листового металла происходит его обратное пружинение?
Изгиб вызывает одновременно упругую и пластическую деформацию. Материал, находящийся далеко от нейтрального слоя, деформируется и переходит в пластическое течение, но тонкая полоса металла вблизи нейтрального слоя никогда не достигает предела текучести — она деформируется только упруго. Когда пуансон отводится, накопленное упругое напряжение высвобождается, и фланец снова раскрывается. Это раскрытие представляет собой упругое восстановление.
В3: Как компенсировать пружинящий эффект при сгибании в воздухе?
Установите угол изгиба глубже, чем заданный. Пуансон немного выходит за пределы контрольного угла — например, изгибает деталь с угла 90° до 88° — так что материал возвращается в исходное положение примерно на 2° и фиксируется на номинальных 90°. Используйте пуансон с углом 86–87° и отверстием матрицы V = 8T, чтобы обеспечить повторяемость результата.
Вопрос 4: Какой коэффициент k следует использовать для гибки алюминия?
Коэффициент K алюминиевых сплавов зависит от их состояния после отжига и состава сплава. Для мягко отожженного алюминия, такого как 1100-O или 5052-H32, используйте K = 0,40–0,43. Для упрочненных осаждением сплавов, таких как 6061-T6, используйте K = 0,38–0,42 — их более высокое сопротивление текучести увеличивает внутреннее сжатие и смещает нейтральную ось внутрь.
Вопрос 5: Может ли сумма вычета за изгиб быть отрицательным числом?
В большинстве случаев вычет по изгибу положителен. Но при изгибе с большим радиусом — когда внутренний радиус R превышает примерно в пять раз толщину листа T — дуга нейтрального слоя становится длиннее расстояния между двумя виртуальными касательными вершинами. Суммарные внешние размеры в этом случае оказываются меньше истинной длины плоского листа, и вычисленный вычет по изгибу оказывается отрицательным.
Краткое содержание
Проще говоря, эти три параметра образуют замкнутый контур. Коэффициент K определяет положение нейтрального слоя, припуск на изгиб преобразует его в плоский размер заготовки, а компенсация упругого восстановления определяет окончательную точность формования за счет выбора матрицы и контроля нижней мертвой точки. Если допустить ошибку хотя бы в одном из этих параметров, то ошибка перейдет и в двух других. Тесная интеграция этих трех факторов является краеугольным камнем для обеспечения отсутствия помех при сборке различных прецизионных деталей из листового металла. При обсуждении реального заводского производства и контроля процесса гибки , услуги по изготовлению деталей из листового металла на заказ могут помочь перевести теорию в стабильное массовое производство.
Следующий шаг: ознакомьтесь с руководством по проектированию и проектированию фланцев для гибки листового металла на станках с ЧПУ: «Как точно спроектировать фланцы» , чтобы выбрать инструмент и узнать правила последовательности гибки, а затем подтвердите значение K на тестовом образце, прежде чем отпускать заготовки в производство.
Отказ от ответственности
Информация на этой странице носит исключительно информационный характер. Компания JS Precision Services не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности представленной информации. Ответственность за определение конкретных технических требований и запрос официального предложения по комплектующим лежит на покупателе. Для получения дополнительной информации, пожалуйста, свяжитесь с нами.
Ресурс

