 Italiano




Nella lavorazione di precisione della lamiera, tre valori determinano se un pezzo formato corrisponde al disegno. Il fattore K è una costante adimensionale (K = t/T) che descrive di quanto si è spostato lo strato neutro – il piano che non si allunga né si comprime – dalla superficie interna. Il margine di piegatura (BA) è la lunghezza dell'arco sviluppato di tale strato neutro, aggiunta alle lunghezze delle flange per ottenere la lamiera piana. Il ritorno elastico (Δθ) è l'angolo di apertura del pezzo, causato dal recupero elastico una volta rilasciato il punzone. Questi tre fattori, insieme allo spessore della lamiera, al raggio dell'angolo interno e al modulo elastico del materiale, formano un ciclo chiuso completo per la previsione delle dimensioni del pezzo disteso.
Tabella riassuntiva delle risposte principali
L'accuratezza delle dimensioni della lamiera distesa deriva principalmente dal calcolo della compensazione di dispiegamento basata sullo spostamento dello strato neutro e dalla correzione geometrica del ritorno elastico di scarico del materiale tramite sovrapiegatura.
|
Parametro chiave |
Definizione fisica |
Gamma tipica di ingegneria |
Obiettivo di controllo principale |
|---|---|---|---|
|
Fattore K (K) |
Rapporto tra la profondità dello strato neutro e lo spessore del foglio (t/T) |
Da 0,30 a 0,50 (Nominale 0,44 per acciaio dolce) |
Determinare la posizione dello strato neutro con sollecitazione di trazione/compressione nulla . |
|
Indennità di piegatura (BA) |
Lunghezza dell'arco sviluppato dello strato neutro del materiale lungo la curvatura |
Calcolato in base al raggio interno, allo spessore della lamiera e all'angolo di piegatura. |
Determinare le dimensioni del modello piatto grezzo per CAD/CAM. |
|
Ritorno elastico (△θ) |
Recupero angolare elastico dopo il rilascio della pressione del punzone |
Da 0,5° a 4,0° (a seconda del rapporto di snervamento del materiale) |
Determinare la progettazione degli utensili e la compensazione della sovrapiegatura. |
Fonti: tolleranze generali secondo ISO 2768-1:1989 ; linee di base K per la piegatura a freddo secondo DIN 6935:2011 .
Come si calcola l'asse neutro nella piegatura della lamiera?
I calcoli per la piegatura della lamiera determinano la lunghezza della lamiera piana sviluppata seguendo l'asse neutro. Durante la deformazione plastica, l'asse neutro si sposta verso l'interno rispetto all'asse centrale del materiale (0,50T) verso 0,33T a 0,44T man mano che il raggio di curvatura interno si restringe rispetto allo spessore . Il calcolo preciso del sovrapposizione di piegatura richiede di considerare il raggio interno, l'angolo di piegatura, lo spessore della lamiera e il fattore K dinamico per evitare errori di espansione dimensionale dopo la formatura.
Come si distribuiscono la tensione e la compressione nello spessore della lamiera?
- La superficie esterna si allunga sotto sforzo di trazione biassiale: il materiale all'esterno della curvatura si allunga, aumentando così la distanza tra le fibre. La deformazione di trazione aumenta attraverso lo spessore verso la superficie esterna.
- La superficie interna è sottoposta a compressione biassiale: il materiale all'interno si accorcia. Per questo motivo, lo strato neutro – il piano che non presenta né tensione né deformazione – migra verso l'interno .
- Lo spostamento è dinamico: al diminuire di R/T, l'asse neutro si sposta da 0,50 T verso 0,33 T, il che accorcia la lunghezza sviluppata (piatta). Questo fenomeno è chiamato spostamento dell'asse neutro sotto deformazione plastica ed è una delle principali variabili la cui determinazione quantitativa è essenziale nel calcolo della piegatura della lamiera .
Formula standard per il calcolo dell'espansione e analisi dei parametri
Formula principale:
BA = (π/180) × A × (R + K × T)
Dove:
- A = angolo di piega in gradi
- R = raggio di curvatura interno (mm)
- K = fattore K (adimensionale)
- T = spessore della lamiera (mm)
- Unità di misura: mantieni tutti i parametri coerenti, ad esempio T = 2,0 mm, R = 2,0 mm, A = 90°.
- Implicazioni ingegneristiche: la posizione dello strato neutro determina direttamente le dimensioni del grezzo, quindi la larghezza del taglio laser deve essere compatibile con la lunghezza sviluppata prima di posizionare il modello piatto.
Per la definizione e la derivazione del fattore K, vedere Che cos'è il fattore K nella piegatura della lamiera?
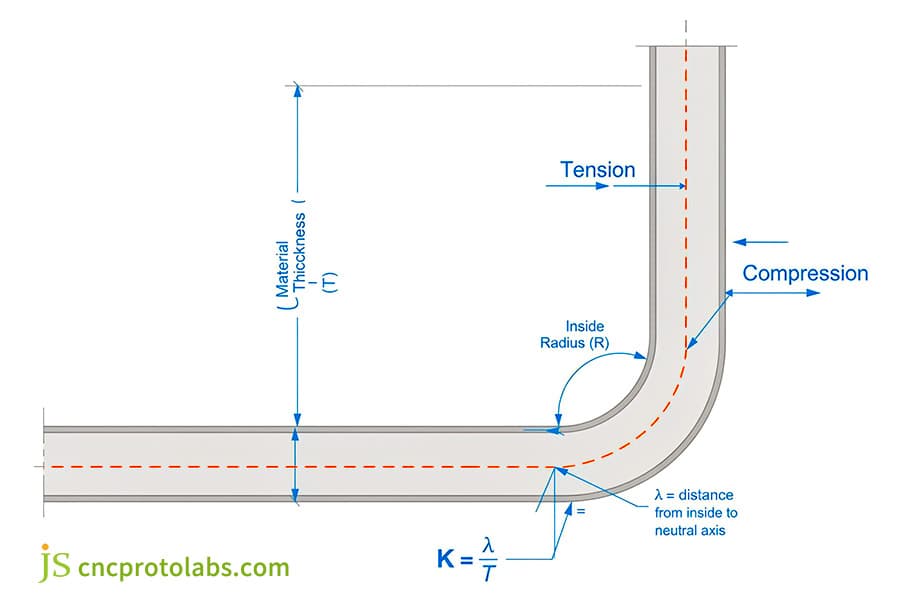
Figura 1: Schema della distribuzione delle deformazioni in una sezione di lamiera.
Qual è la differenza tra indennità di flessibilità e deduzione di flessibilità?
Il calcolo della tolleranza di piegatura aggiunge la lunghezza esatta dell'arco dell'asse neutro alle lunghezze piane delle due flange. Viceversa, la deduzione della piegatura sottrae l'espansione geometrica dell'apice dalla somma delle dimensioni esterne complessive. Entrambi i metodi producono modelli piani identici se calibrati rispetto a tabelle di tolleranza di piegatura verificate , differendo solo nel fatto che gli operatori CAD misurino da punti di tangenza interni o da apici virtuali esterni.
Differenze di dati geometrici tra logica additiva e logica sottrattiva
- Tolleranza di piegatura (BA): la lunghezza dell'arco del piano neutro viene semplicemente aggiunta alle lunghezze delle flange ; il riferimento di misura è nel punto di tangenza interno.
- Deduzione di curvatura (BD): parte dalla somma delle dimensioni esterne e sottrae l'arretramento esterno (OSSB = R + T) all'apice virtuale dove si incontrerebbero le due facce esterne.
- I due sono equivalenti: quando BA e BD derivano dallo stesso fattore K, producono esattamente la stessa lunghezza piana. Sapere quale metodo utilizza il tuo sistema CAD ti dice quali numeri inserire .
Effetti della tolleranza di misura delle curve a 90° e ad angolo ottuso/acuto
- Curvatura a 90°: BD = 2 × (R + T) − BA. Questo caso è il meno sensibile all'errore di misurazione.
- Curve ad angolo ottuso: le misurazioni del contorno esterno amplificano l'errore angolare, quindi utilizzare il metodo BA (addizione).
- Piegatura ad angolo acuto: il punto di tangenza interno è difficile da individuare, quindi il metodo BD (sottrazione) mantiene il pezzo centrato nello stampo in modo più affidabile.
Limitazioni della tabella di riferimento rapido per la compensazione della flessione
- Dipende dall'apertura della matrice (larghezza V): per lo stesso materiale, il valore K misurato varia di ±0,03 a seconda della larghezza della V, quindi qualsiasi tabella di riferimento rapido deve indicare la larghezza della V a cui è stata effettuata la misurazione.
- Dipende dal raggio della punta del punzone: i valori BA qui riportati presuppongono R_punch = 1,0 T. Modificando il raggio del punzone è necessario ricalibrare.
- Solo piegatura ad aria: i valori si applicano alla piegatura ad aria. La piegatura inferiore richiede un valore aggiuntivo di 0,04–0,08 su K. Invece di affidarsi a una tabella, eseguire una prova su un campione e misurare: questa è l'unica calibrazione che resiste a un cambio di lotto di materiale.
Questi sono punti di partenza per il calcolo, non sostituiscono una prova di piegatura. L'apertura della matrice, il raggio del punzone, il lotto di materiale e la direzione di laminazione influenzeranno tutti questi valori: aspettatevi una variazione di ±0,03° su K e ±0,5° sul ritorno elastico tra i diversi lotti.
|
Materiale |
Spessore T (mm) |
Raggio del punzone R (mm) |
Fattore K empirico |
90° BA (mm) |
90° BD (mm) |
|---|---|---|---|---|---|
|
Acciaio laminato a freddo SPCC |
1.0 |
1.0 |
0,44 |
2.26 |
1,74 |
|
Acciaio laminato a freddo SPCC |
2.0 |
2.0 |
0,42 |
4.46 |
3,54 |
|
Alluminio 5052-H32 |
1.5 |
1.5 |
0,41 |
3.32 |
2,68 |
|
Acciaio inossidabile 304 |
2.0 |
2.0 |
0,37 |
4.30 |
3,70 |
|
Alluminio 6061-T6 |
3.0 |
3.0 |
0,39 |
6,55 |
5.45 |
Esempio svolto (riga 1): R + K × T = 1,0 + 0,44 × 1,0 = 1,44 mm; BA = (π/180) × 90 × 1,44 = 2,26 mm; BD = 2 × (1,0 + 1,0) − 2,26 = 1,74 mm. Tutte le righe presuppongono una curvatura in aria, A = 90°, R/T = 1,0. BD = 2 × (R + T) − BA.
Lo sviluppo di modelli piani deve essere quotato e tollerato secondo la norma ASME Y14.38-2020 (Quotazione e tolleranze), con tolleranze generali tratte dalla norma ISO 2768-1:1989 . Entrambe le norme sono citate qui solo per convenzione di disegno: i valori BA e BD sopra riportati sono calcolati, non standardizzati.
Prima di rilasciare un disegno, verificare le dimensioni di formatura confrontandole con la guida alle tolleranze per lamiere di JS Precision per confermare che le dimensioni di formatura siano conformi alla norma ISO 2768-m.
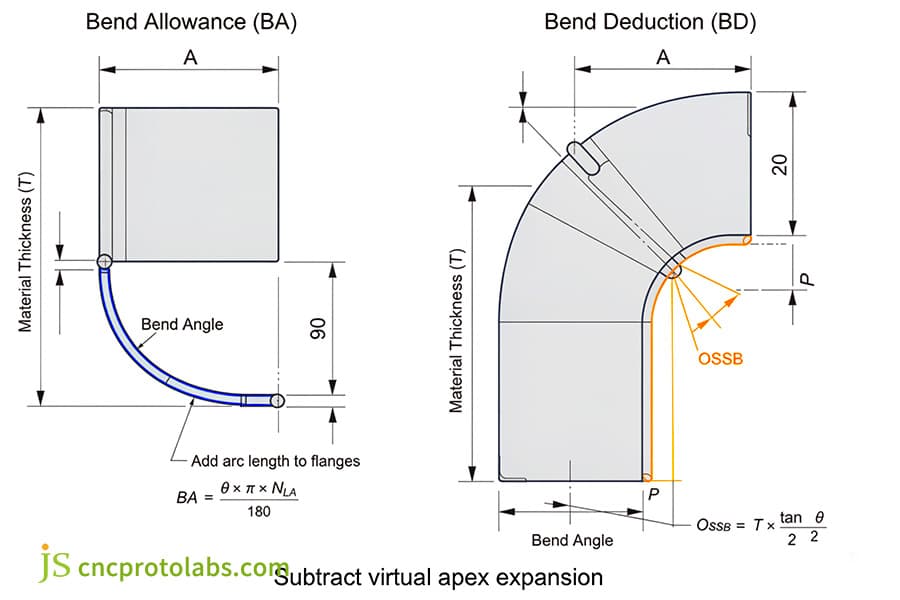
Figura 2: Diagramma della geometria di misurazione BA e BD.
In che modo la piegatura ad aria della lamiera contrasta il ritorno elastico del materiale?
La piegatura ad aria contrasta il ritorno elastico piegando eccessivamente il pezzo oltre l'angolo target , in modo che il pezzo si distenda fino all'angolo di progetto quando il punzone si ritrae. I metalli ad alto snervamento come l'alluminio 6061-T6 presentano un ritorno elastico fino a 4° a causa del loro elevato rapporto snervamento/modulo elastico, quindi richiedono una programmazione adattiva della profondità di corsa e un'attenta selezione dell'apertura a V per mantenere l'angolo finale.
In che modo Air Bending, Bottoming e Coining differiscono in Springback?
- Piegatura ad aria: il pezzo in lavorazione tocca solo la punta del punzone e la spalla della matrice , quindi il ritorno elastico dopo lo scarico è elevato e deve essere compensato. Nella piegatura ad aria, la profondità di punzonatura (corsa) è la variabile che controlla questa compensazione.
- Fondo: l'elevato tonnellaggio costringe il materiale a fluire nella forma dello stampo, riducendo il ritorno elastico a 0,5°–1,0° ma spostando il valore K effettivo verso l'alto di 0,04–0,08 .
- Coniatura: il flusso plastico localizzato all'interfaccia tra utensile e pezzo elimina quasi tutta la deformazione elastica, lasciando un ritorno elastico trascurabile, ma a costo di un'usura dello stampo molto maggiore e di un tonnellaggio richiesto più elevato.
In che modo il rapporto tra snervamento e modulo elastico (σ_y/E) influenza il ritorno elastico?
- Carico di snervamento σ_y: la sollecitazione alla quale il materiale inizia a deformarsi plasticamente, in MPa.
- Modulo elastico E: resistenza del materiale alla deformazione elastica, in GPa.
- Rapporto di recupero elastico (σ_y/E): maggiore è questo rapporto, più grave è il ritorno elastico. Vedere la tabella sottostante per i valori —— notare che σ_y è in MPa ed E in GPa, quindi il rapporto è dell'ordine di 10⁻³, non di 10⁻¹.
In che modo la direzione delle fibre e il rapporto R/T influenzano la formazione di cricche nella lega 6061-T6?
- Flessione parallela alla direzione di laminazione: la plasticità diminuisce, il valore K si riduce di 0,02–0,03 e il ritorno elastico può raggiungere i 3,0°–4,0°.
- Piegatura perpendicolare alla direzione di laminazione: la duttilità è migliore e il ritorno elastico è di 2,5°–3,5° , ma mantenere R/T ≥ 1,5 per evitare microfratture sulla superficie esterna.
- Strategia di sovrapiegatura per 6061-T6: utilizzare un punzone da 86°–87° con un'apertura della matrice V = 8T e lasciare che il controllo CNC corregga dinamicamente il punto morto inferiore. Poiché il 6061-T6 ritorna alla sua forma originale di 2,5°–4,0°, l'angolo del punzone deve essere impostato di 2,5°–4,0° oltre l'angolo target.
|
Lega e tempra |
Resistenza allo snervamento σ_y (MPa) |
Modulo di elasticità E (GPa) |
σ_y/E ×10⁻³ |
Ritorno elastico a 90° con flessione dell'aria (△θ) |
Angolo di inclinazione consigliato |
|---|---|---|---|---|---|
|
SPCC Laminato a freddo |
370 |
210 |
1,76 |
0,5°-1,0° |
89,0°-89,5° |
|
Alluminio 5052-H32 |
172 |
70 |
2.46 |
1,5°-2,5° |
87,5°-88,5° |
|
Alluminio 6061-T6 |
276 |
70 |
3,94 |
2,5°-4,0° |
86,0°-87,0° |
|
Acciaio inossidabile 304 |
205 |
200 |
1.03 |
2,0°-3,0° |
87,0°-88,0° |
|
Ottone C26000 (semiduro) |
300 |
110 |
2,73 |
1,0°-2,0° |
88,0°-89,0° |
Secondo la norma AWS D1.1/D1.1M:2020 , i requisiti del codice di saldatura strutturale influenzano indirettamente i calcoli del margine di piegatura negli assemblaggi prefabbricati.
I processi complessi di piegatura e formatura richiedono una conoscenza sistematica; si consiglia di consultare la guida alla lavorazione di precisione dei metalli per una guida completa al processo.
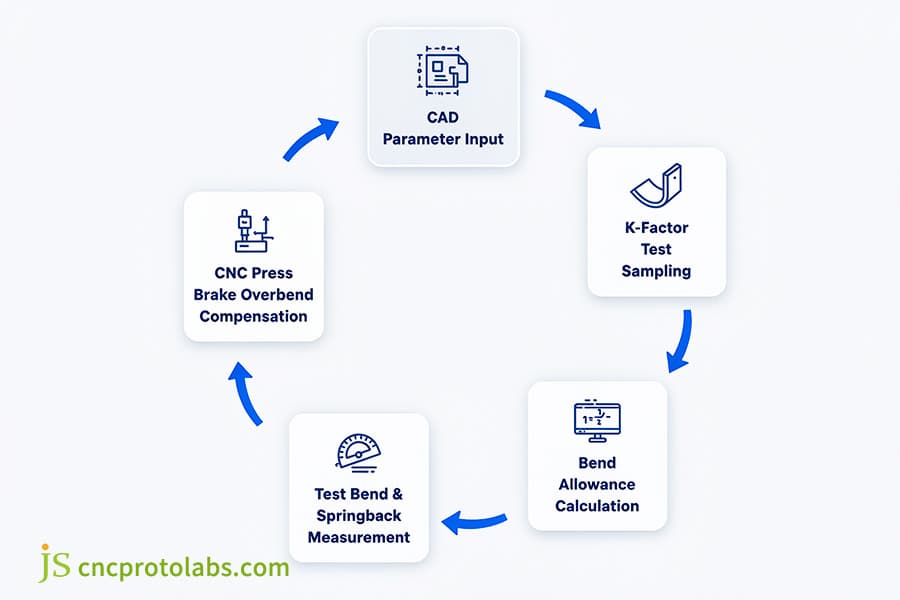
Figura 3: Diagramma di flusso ingegneristico a ciclo chiuso dell'input dei parametri del disegno CAD → calibrazione del campionamento del test del fattore K → calcolo della compensazione della flessione → angolo di rimbalzo della flessione di prova → corsa del punzone della piegatrice CNC per la compensazione della flessione.
FAQ
D1: Come si calcola il fattore k nella piegatura della lamiera?
Calcola K eseguendo una prova di piegatura inversa. Prepara un campione di spessore noto T e piegalo di 90° a temperatura ambiente. Misura le due lunghezze delle flange esterne e il raggio interno R, ricava il vero margine di piegatura BA dalla lunghezza totale misurata, quindi risolvi: K = (BA / (90 × (π/180)) − R) / T.
D2: Perché la lamiera torna elastica dopo la piegatura?
La piegatura produce contemporaneamente deformazione elastica e plastica. Il materiale lontano dallo strato neutro cede e fluisce plasticamente, ma una sottile fascia di metallo vicino allo strato neutro non raggiunge mai il punto di snervamento, bensì si deforma solo elasticamente. Quando il punzone si ritrae, la deformazione elastica accumulata viene rilasciata e la flangia si riapre. Questa apertura è detta ritorno elastico.
D3: Come si compensa l'effetto di ritorno elastico nella flessione dell'aria?
Impostare l'angolo di piegatura più profondo rispetto al valore target. Il punzone si spinge leggermente oltre l'angolo di riferimento, ad esempio piegando un pezzo a 90° a 88° , in modo che il materiale ritorni indietro di circa 2° e si posizioni sull'angolo nominale di 90°. Utilizzare un punzone da 86°–87° con un'apertura della matrice V = 8T per mantenere il risultato ripetibile.
D4: Quale fattore k si dovrebbe utilizzare per la piegatura dell'alluminio?
Il fattore K delle leghe di alluminio dipende dal loro stato di ricottura e dalla composizione della lega. Per l'alluminio ricotto dolcemente, come 1100-O o 5052-H32, si usa K = 0,40–0,43. Per le leghe indurite per precipitazione , come 6061-T6, si usa K = 0,38–0,42: la loro maggiore resistenza al flusso aumenta la compressione interna e tira l'asse neutro verso l'interno.
D5: La deduzione della curvatura può essere un numero negativo?
Nella maggior parte dei casi, la deduzione per curvatura è positiva. Tuttavia, nella curvatura ad ampio raggio, dove il raggio interno R supera circa cinque volte lo spessore della lamiera T , l'arco dello strato neutro diventa più lungo della distanza tra i due vertici tangenti virtuali. La somma delle dimensioni esterne risulta quindi inferiore alla lunghezza piana reale e la deduzione per curvatura calcolata risulta negativa.
Riepilogo
In parole semplici, questi tre valori formano un ciclo chiuso. Il fattore K determina la posizione dello strato neutro, il margine di piegatura lo trasforma in una superficie piana di dimensioni standard e la compensazione del ritorno elastico determina la precisione di formatura finale attraverso la selezione dello stampo e il controllo del punto morto inferiore. Se uno qualsiasi di questi valori è errato, anche gli altri due ne risentono. La stretta integrazione di questi tre fattori è fondamentale per garantire l'assenza di interferenze durante l'assemblaggio di vari componenti di precisione in lamiera. Quando si parla di produzione industriale e controllo della formatura tramite piegatura , i servizi di piegatura della lamiera personalizzati possono essere utilizzati per tradurre la teoria in una produzione di massa stabile.
Passo successivo: leggere la Guida DFM per la piegatura di lamiere CNC: Come progettare flange precise per la selezione degli utensili e le regole di sequenza di piegatura, quindi confermare il valore K su un campione di prova prima di rilasciare i pezzi grezzi per la produzione.
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. JS Precision Services non rilascia alcuna dichiarazione o garanzia, esplicita o implicita, in merito all'accuratezza, alla completezza o alla validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per i ricambi . Per ulteriori informazioni, non esitate a contattarci.
Risorsa

