 한국어




정밀 판금 제조에서 성형 부품이 도면과 일치하는지 여부를 결정하는 세 가지 값이 있습니다. K-인자는 무차원 상수(K = t/T) 로, 늘어나거나 압축되지 않는 평면인 중립층이 안쪽 면에서 얼마나 이동했는지를 나타냅니다. 굽힘 여유(BA) 는 중립층의 전개된 호 길이에 플랜지 길이를 더하여 평평한 블랭크를 얻는 값입니다. 스프링백(Δθ) 은 펀치가 해제된 후 탄성 회복으로 인해 부품이 다시 벌어지는 각도입니다. 이 세 가지 요소는 판재 두께, 내부 모서리 반경 및 재료의 탄성 계수 와 함께 펼쳐진 치수를 예측하는 완전한 폐쇄 루프를 형성합니다.
핵심 답변 요약표
펼쳐진 판금의 치수 정확도는 주로 중립층 오프셋에 기반한 펼침 보정 계산 과 과굽힘을 통한 재료 하중 제거 시 스프링백의 기하학적 보정에서 비롯됩니다.
|
핵심 매개변수 |
물리적 정의 |
일반적인 엔지니어링 범위 |
핵심 통제 목표 |
|---|---|---|---|
|
K-인자(K) |
중성층 깊이와 판 두께의 비율(t/T) |
0.30~0.50 (연강의 경우 공칭값 0.44) |
인장/압축 응력이 0 인 중립층의 위치를 결정하십시오. |
|
굽힘 허용치(BA) |
굽힘을 따라 재료의 중립층의 전개된 호 길이 |
내부 반지름, 판재 두께 및 굽힘 각도를 기준으로 계산됨 |
CAD/CAM 작업에 사용할 평면 패턴 블랭크 크기를 결정하십시오. |
|
스프링백(△θ) |
펀치 압력 해제 후 탄성 각도 회복 |
0.5° ~ 4.0° (재료의 항복비에 따라 다름) |
공구 설계 및 과굽힘 보정을 결정합니다. |
출처: ISO 2768-1:1989 에 따른 일반 허용 오차; DIN 6935:2011 에 따른 냉간 굽힘 K 기준선.
판금 벤딩에서 중립축은 어떻게 계산하나요?
판금 굽힘 계산은 중립축을 추적하여 펼쳐진 평판의 길이를 결정합니다. 소성 변형 동안 중립축은 재료 중심선(0.50T)에서 안쪽으로 이동하여 두께에 비해 안쪽 굽힘 반경이 작아짐 에 따라 0.33T~0.44T 방향으로 이동합니다. 정확한 굽힘 여유를 계산하려면 성형 후 치수 팽창 오차를 방지하기 위해 안쪽 반경, 굽힘 각도, 판재 두께 및 동적 K-계수를 고려해야 합니다.
판재 두께 방향으로 인장력과 압축력은 어떻게 분포하는가?
- 이축 인장 변형 하에서 외부 표면이 늘어납니다. 즉, 굽힘 바깥쪽의 재료가 늘어나므로 섬유 사이의 간격이 증가합니다. 인장 변형은 두께 방향으로 바깥쪽 면을 향해 증가합니다.
- 내부 표면은 이축 압축 변형을 받습니다 . 즉, 내부의 재료가 줄어듭니다. 이로 인해 응력과 변형률이 모두 0인 중립층이 안쪽으로 이동합니다 .
- 이러한 변화는 동적입니다. R/T 값이 감소함에 따라 중립축은 0.50T에서 0.33T 쪽으로 이동하여 전개된(평면) 길이를 단축시킵니다. 이러한 현상을 소성 변형 하에서의 중립축 이동 이라고 하며, 판금 굽힘 계산 에서 정량적으로 결정해야 하는 주요 변수 중 하나입니다.
표준 팽창 계산 공식 및 매개변수 분석
핵심 공식:
BA = (π/180) × A × (R + K × T)
어디:
- A = 굽힘 각도(도)
- R = 내부 굽힘 반경(mm)
- K = K-인자(무차원)
- T = 판 두께(mm)
- 단위: 모든 매개변수를 일관되게 유지하십시오. 예를 들어, T = 2.0 mm, R = 2.0 mm, A = 90°입니다.
- 공학적 의미: 중립층의 위치가 블랭크 크기를 직접적으로 결정하므로, 평면 패턴을 네스팅하기 전에 레이저 절단 폭과 전개 길이를 일치시켜야 합니다 .
K 자체의 정의 및 유도 과정은 "판금 벤딩에서 K 계수란 무엇인가?"를 참조하십시오.
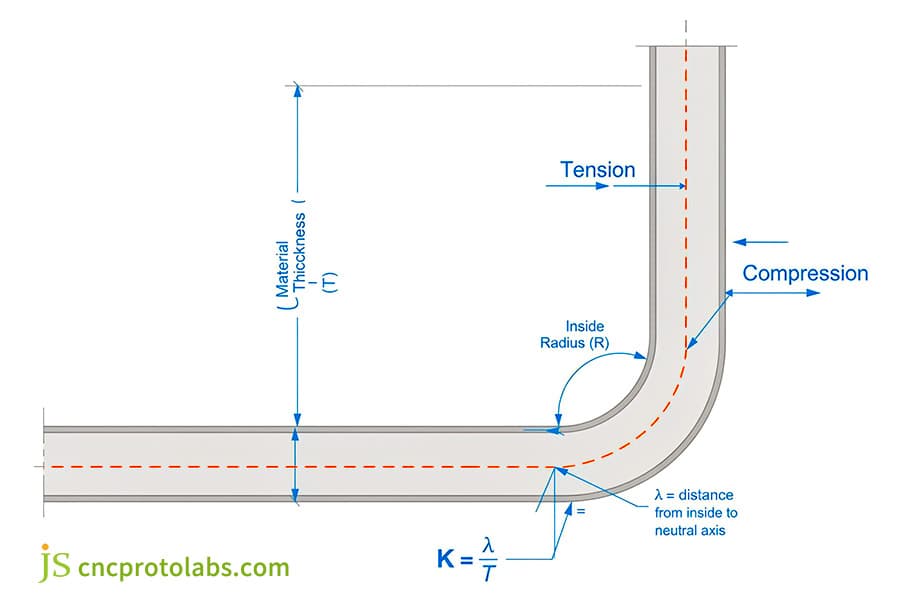
그림 1: 판금 단면의 변형 분포 개략도.
굽힘 허용액과 굽힘 공제액의 차이점은 무엇인가요?
굽힘 여유는 두 플랜지의 평면 길이에 중립축 호의 정확한 길이를 더하는 것입니다. 반대로 굽힘 공제는 전체 외부 치수의 합에서 기하학적 정점 팽창을 빼는 것입니다. 두 방법 모두 검증된 굽힘 여유 차트를 기준으로 보정하면 동일한 평면 패턴을 생성하며, CAD 작업자가 내부 접점에서 측정하는지 또는 외부 가상 정점에서 측정하는지에 따라 차이가 있습니다.
덧셈 논리와 뺄셈 논리 간의 기하학적 기준점 차이
- 굽힘 여유(BA): 중립면 호의 길이는 플랜지 길이에 간단히 더해집니다 . 측정 기준은 내부 접점입니다.
- 굽힘 공제(BD): 외부 치수의 합에서 시작하여 두 외부면이 만나는 가상의 정점에서 외부 후퇴량 (OSSB = R + T) 을 뺍니다.
- BA와 BD 는 동일한 K-인자에서 도출될 때 정확히 같은 평면 길이를 생성합니다. CAD 시스템에서 어떤 방법을 사용하는지 알면 입력해야 할 값을 알 수 있습니다.
90° 및 둔각/예각 굽힘의 측정 공차 효과
- 90° 굽힘: BD = 2 × (R + T) − BA. 이 경우는 측정 오차에 가장 둔감합니다.
- 둔각 굽힘: 외부 윤곽 측정은 각도 오차를 증폭시키므로 BA(덧셈) 방법을 사용합니다.
- 예각 벤딩: 내부 접점을 찾기가 어렵기 때문에 BD(빼기) 방식을 사용하면 부품을 금형 중앙에 더욱 안정적으로 고정할 수 있습니다.
굽힘 보정 빠른 참조표의 한계점
- 다이 개구부(V 폭)에 따라 다릅니다. 동일한 재질이라도 V 개구부가 다르면 측정된 K 값이 ±0.03 만큼 변동하므로, 간편 참조표를 만들 때는 측정 시 사용된 V 폭을 반드시 명시해야 합니다.
- 펀치 끝단 반경에 따라 다릅니다. 여기의 BA 값은 R_punch = 1.0 T를 기준으로 합니다. 펀치 반경을 변경하면 다시 보정해야 합니다.
- 공기 굽힘에만 해당: 해당 값은 공기 굽힘에만 적용됩니다. 바닥 굽힘의 경우 K 값에 0.04~0.08을 추가 해야 합니다. 차트를 신뢰하기보다는 테스트 쿠폰을 제작하여 측정하십시오. 이것이 재료 배치 변경에도 유효한 유일한 교정 방법입니다.
이 값들은 계산의 시작점일 뿐이며, 시험 굽힘을 대체하는 것은 아닙니다. 금형 개구부, 펀치 반경, 재료 배치 및 압연 방향에 따라 값이 달라질 수 있으며, 배치별로 K 값은 ±0.03, 스프링백 각도는 ±0.5°의 오차가 발생할 수 있습니다.
|
재료 |
두께 T (mm) |
펀치 반경 R (mm) |
경험적 K-인자 |
90° BA (mm) |
90° BD (mm) |
|---|---|---|---|---|---|
|
SPCC 냉간압연강 |
1.0 |
1.0 |
0.44 |
2.26 |
1.74 |
|
SPCC 냉간압연강 |
2.0 |
2.0 |
0.42 |
4.46 |
3.54 |
|
5052-H32 알루미늄 |
1.5 |
1.5 |
0.41 |
3.32 |
2.68 |
|
304 스테인리스 스틸 |
2.0 |
2.0 |
0.37 |
4.30 |
3.70 |
|
6061-T6 알루미늄 |
3.0 |
3.0 |
0.39 |
6.55 |
5.45 |
풀이 예시 (1행): R + K × T = 1.0 + 0.44 × 1.0 = 1.44 mm; BA = (π/180) × 90 × 1.44 = 2.26 mm; BD = 2 × (1.0 + 1.0) − 2.26 = 1.74 mm. 모든 행은 공기 굽힘을 가정하며, A = 90°, R/T = 1.0입니다. BD = 2 × (R + T) − BA.
평면 패턴 개발은 ASME Y14.38-2020 (치수 및 공차)에 따라 치수 및 공차를 지정해야 하며, 일반 공차는 ISO 2768-1:1989 에서 가져옵니다. 여기서는 두 표준 모두 도면 작성 관례를 위해서만 참조되었으며, 위의 BA 및 BD 값은 표준화된 값이 아니라 계산된 값입니다.
도면을 발행하기 전에 성형 치수가 ISO 2768-m을 준수하는지 확인하기 위해 JS Precision의 판금 공차 가이드와 성형 치수 를 대조해 보십시오.
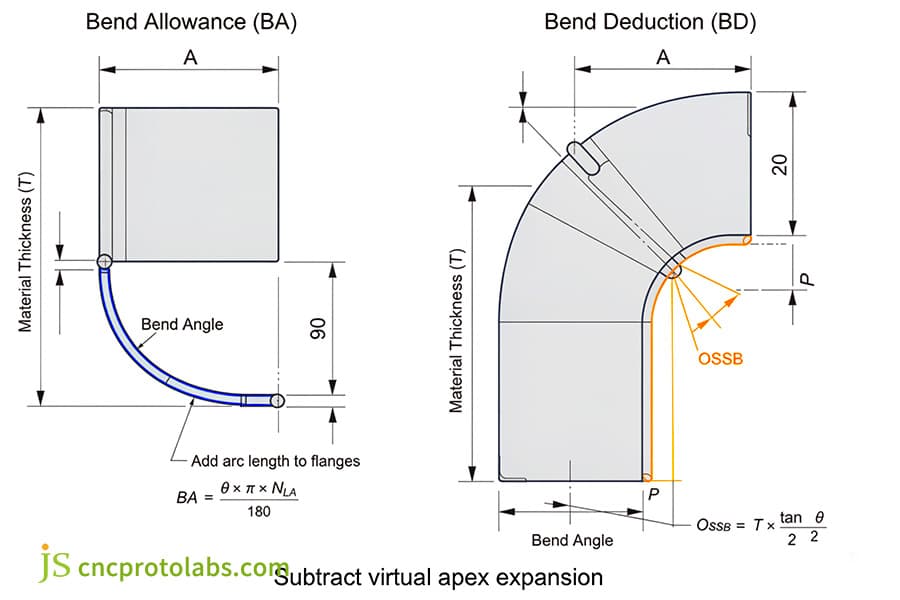
그림 2: BA 및 BD 측정 기하 구조도.
판금 공기 벤딩은 어떻게 재료의 탄성 회복을 방지합니까?
에어 벤딩은 목표 각도보다 더 많이 가공물을 구부려 스프링백 현상을 상쇄합니다. 따라서 펀치가 후퇴할 때 가공물은 설계된 각도로 되돌아갑니다. 6061-T6 알루미늄과 같은 고강도 금속은 높은 항복강도 대 탄성계수 비율 때문에 최대 4°까지 스프링백 현상이 발생하므로, 최종 각도를 유지하기 위해서는 적응형 스트로크 깊이 프로그래밍과 신중한 V자형 개구부 선택이 필요합니다.
에어 벤딩, 바텀업, 코이닝은 스프링백에서 어떤 차이가 있나요?
- 에어 벤딩: 공작물이 펀치 끝과 다이 숄더 에만 닿기 때문에 하중 제거 후 스프링백이 커서 보정이 필요합니다. 에어 벤딩에서 이 보정을 제어하는 변수는 펀치 깊이(스트로크)입니다.
- 바닥압축: 높은 톤수로 인해 재료가 다이 형상으로 흘러 들어가 스프링백이 0.5°~1.0° 로 감소하지만 유효 K값은 0.04~0.08 만큼 증가합니다.
- 코이닝(Coining): 공구와 부품 접촉면에서 발생하는 국부적인 소성 변형은 거의 모든 탄성 변형을 제거하여 스프링백을 무시할 수 있을 정도로 줄입니다. 하지만 이 경우 금형 마모가 훨씬 심해지고 필요한 톤수가 늘어납니다.
항복강도비(σ_y/E)는 스프링백에 어떤 영향을 미치는가?
- 항복강도 σ_y: 재료가 소성변형을 시작하는 응력(MPa).
- 탄성 계수 E: 재료의 탄성 변형에 대한 저항 (GPa 단위).
- 탄성 회복률(σ_y/E): 이 비율이 높을수록 스프링백 현상이 심해집니다. 아래 표에서 값을 확인하세요. σ_y는 MPa, E는 GPa 단위이므로 이 비율은 10⁻¹이 아닌 10⁻³ 정도입니다.
6061-T6 합금에서 결정립 방향과 R/T는 균열에 어떤 영향을 미치는가?
- 구름 방향과 평행하게 굽힘: 소성이 감소하고 K값은 0.02~0.03 감소하며 스프링백은 3.0°~4.0°에 도달할 수 있습니다.
- 압연 방향에 수직으로 굽힘: 연성이 우수하고 스프링백은 2.5°~3.5° 이지만, 외면의 미세 균열을 방지하기 위해 R/T ≥ 1.5를 유지해야 합니다.
- 6061-T6 강재의 오버벤딩 전략: 86°~87° 펀치와 V = 8T 다이 개구부를 사용하고, CNC 제어를 통해 하사점을 동적으로 보정합니다. 6061-T6 강재는 2.5°~4.0°의 스프링백 현상이 발생하므로, 펀치 각도를 목표 각도보다 2.5°~4.0° 더 크게 설정해야 합니다.
|
합금 및 열처리 |
항복강도 σ_y (MPa) |
탄성 계수 E (GPa) |
σ_y/E ×10⁻³ |
90° 공기 굽힘 복원력(△θ) |
권장 오버벤드 각도 |
|---|---|---|---|---|---|
|
SPCC 냉간압연 |
370 |
210 |
1.76 |
0.5°-1.0° |
89.0°-89.5° |
|
5052-H32 알루미늄 |
172 |
70 |
2.46 |
1.5°-2.5° |
87.5°-88.5° |
|
6061-T6 알루미늄 |
276 |
70 |
3.94 |
2.5°-4.0° |
86.0°-87.0° |
|
304 스테인리스 스틸 |
205 |
200 |
1.03 |
2.0°-3.0° |
87.0°-88.0° |
|
C26000 황동 (반경질) |
300 |
110 |
2.73 |
1.0°-2.0° |
88.0°-89.0° |
AWS D1.1/D1.1M:2020 에 따르면 구조 용접 코드 요구 사항은 조립품의 굽힘 허용량 계산에 간접적으로 영향을 미칩니다.
복잡한 굽힘 및 성형 공정에는 체계적인 지식이 필요합니다. 완전한 공정 지침을 얻으려면 정밀 금속 가공 가이드를 참조하는 것이 좋습니다.
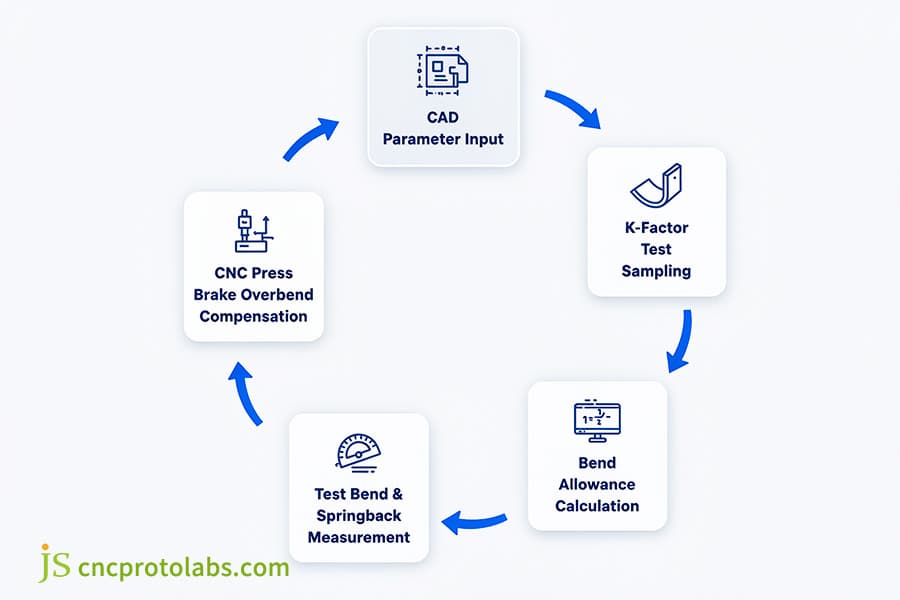
그림 3: CAD 도면 매개변수 입력 → K-Factor 테스트 샘플링 보정 → 굽힘 보정 계산 → 테스트 굽힘 반발 각도 → CNC 굽힘 기계 펀치 스트로크 과도 굽힘 보정의 엔지니어링 폐쇄 루프 흐름도.
자주 묻는 질문
Q1: 판금 벤딩에서 k-계수를 계산하는 방법은 무엇입니까?
역방향 굽힘 시험을 통해 K 값을 계산합니다. 두께 T가 알려진 시편을 준비하고 상온에서 90°로 구부립니다. 두 개의 외부 플랜지 길이와 내부 반경 R을 측정하고, 측정된 총 길이로부터 실제 굽힘 여유 BA를 구한 다음, 다음 식을 계산합니다. K = (BA / (90 × (π/180)) − R) / T.
Q2: 판금을 구부린 후 스프링백 현상이 발생하는 이유는 무엇입니까?
굽힘은 탄성 변형과 소성 변형을 동시에 발생시킵니다. 중립층에서 멀리 떨어진 재료는 항복하여 소성 변형이 일어나지만, 중립층 근처의 얇은 금속 띠는 항복에 도달하지 않고 탄성 변형만 일어납니다. 펀치가 후퇴할 때, 저장된 탄성 변형이 방출되면서 플랜지가 다시 벌어집니다. 이 벌어짐 현상을 스프링백이라고 합니다.
Q3: 공기 벤딩에서 스프링백 현상을 어떻게 보정하나요?
굽힘 각도를 목표 각도보다 더 깊게 설정하십시오. 펀치가 기준 각도를 약간 지나쳐 움직이면(예: 90° 부품을 88°로 굽힘 ) 재료가 약 2° 정도 되돌아와 명목상의 90° 각도에 도달합니다. 결과의 재현성을 유지하려면 V = 8T 다이 개구부를 가진 86°~87° 펀치를 사용하십시오.
질문 4: 알루미늄 벤딩에 사용해야 하는 k-계수는 무엇입니까?
알루미늄 합금의 K-인자는 어닐링 상태와 합금 조성에 따라 달라집니다. 1100-O 또는 5052-H32와 같은 연질 어닐링 알루미늄 의 경우 K = 0.40~0.43을 사용합니다. 6061-T6과 같은 석출 경화 합금 의 경우 K = 0.38~0.42를 사용합니다. 이러한 합금은 유동 저항이 높아 내부 압축이 증가하고 중립축이 안쪽으로 당겨지기 때문입니다.
Q5: 굽힘 공제는 음수가 될 수 있습니까?
굽힘 공제는 대부분의 경우 양수입니다. 그러나 내부 반경 R이 판재 두께 T의 약 5배를 초과하는 큰 반경 굽힘의 경우, 중립층 호가 두 가상 접선 꼭짓점 사이의 거리보다 길어집니다. 그러면 외부 치수의 합이 실제 평면 길이보다 짧아지고 계산된 굽힘 공제(BD)는 음수가 됩니다.
요약
간단히 말해, 이 세 가지 값은 하나의 폐쇄 루프를 형성합니다. K-인자는 중립층의 위치를 결정하고, 굽힘 여유는 이를 평평한 블랭크 크기로 변환하며, 스프링백 보정은 금형 선택 및 하사점 제어를 통해 최종 성형 정확도를 결정합니다. 이 중 하나라도 잘못되면 나머지 두 가지에도 오류가 발생합니다. 이 세 가지 요소의 긴밀한 통합은 다양한 정밀 금속 판금 부품에서 조립 간섭이 발생하지 않도록 보장하는 핵심 요소입니다. 실제 공장 생산 및 굽힘 성형 제어에 대해 논의할 때, 맞춤형 판금 굽힘 서비스를 통해 이론을 안정적인 대량 생산으로 전환할 수 있습니다.
다음 단계: CNC 판금 벤딩 DFM 가이드: 정확한 플랜지 설계 방법 에서 공구 선택 및 벤딩 순서 규칙을 읽고, 생산 블랭크를 출고하기 전에 테스트 쿠폰에서 K값을 확인하십시오.
부인 성명
이 페이지의 내용은 정보 제공 목적으로만 작성되었습니다. JS Precision Services 는 이 정보의 정확성, 완전성 또는 유효성에 대해 명시적이든 묵시적이든 어떠한 진술이나 보증도 하지 않습니다. 구매자는 특정 기술 요구 사항을 파악하고 공식 부품 견적을 요청할 책임이 있습니다. 더 자세한 정보는 당사에 문의하십시오.
의지

